
Можно ли наносить профессиональные покрытия с пищевым допуском своими силами
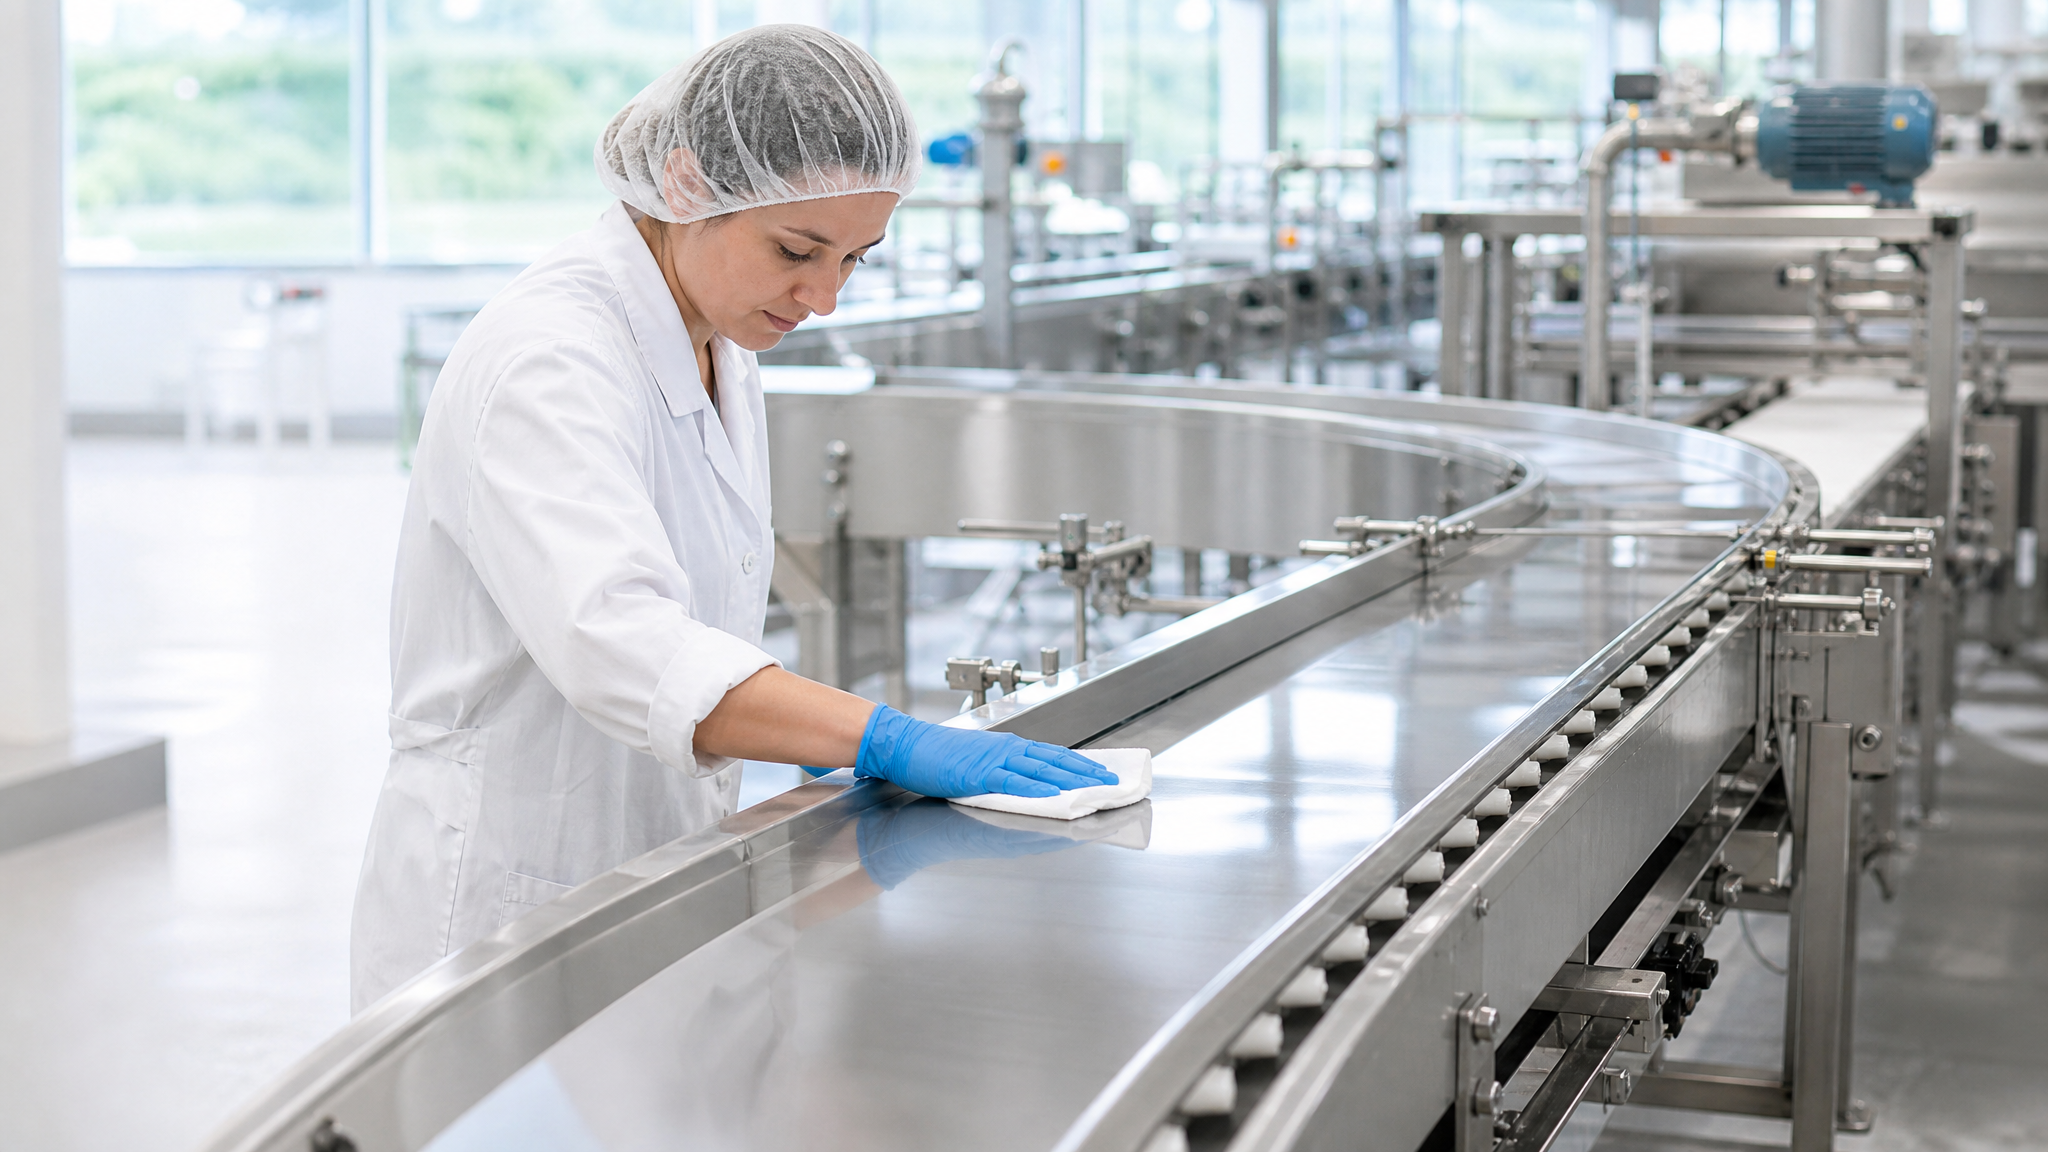
Самостоятельное нанесение профессиональных покрытий с пищевым допуском возможно, но только при соблюдении целой цепочки строгих требований: от подготовки поверхности до полной полимеризации в контролируемых условиях. Главный риск кроется не в самом факте нанесения, а в нарушении технологии - неправильная очистка, несоблюдение режима влажности и температуры, недостаточное отверждение приводят к потере адгезии, появлению пор и трещин, а значит, к накоплению бактерий и утечкам в критичных узлах.
Статья разбирает, какие этапы можно реализовать собственными силами, где необходимо оборудование (печь полимеризации), какие ошибки приводят к браку, и как правильно выбрать материал для конкретного узла оборудования - упаковочной машины, емкости, направляющей или пола пищевого цеха.
Подготовка поверхности - основа качества покрытия
Качество профессионального покрытия на 70% зависит от подготовки основания.
Это не маркетинговая фраза, а проверенный технологический факт: если поверхность содержит масло, ржавчину, окалину, старые покрытия или загрязнения, адгезия (прилипание покрытия) будет неполной, и начнется вздутие, отслаивание и попадание влаги под пленку.
Для металлических деталей пищевого оборудования и узлов машин стандартная цепочка выглядит так:
Удаление грубых загрязнений: механическая очистка абразивом, щеткой, пескоструйной очисткой до степени Sa 2½ (средняя абразивная очистка) или St 3 (удаление ржавчины и окалины вручную)
Обезжиривание: промывка в теплой воде 20–40 °C с моющим средством
Сушка: горячим воздухом 110–120 °C после обезжиривания, если предусмотрено инструкцией производителя покрытия
Контроль влажности: перед нанесением основание должно быть сухим; на металле не должно быть конденсата
Скорость очистки не компенсирует ее качество. Спешка, неполное удаление ржавчины или остатков старого покрытия - и готовый результат отслоится через месяц эксплуатации, особенно в зонах с горячей мойкой или в условиях циклических температурных колебаний.
Нанесение и режимы: температура, влажность, толщина
После подготовки начинается нанесение, и здесь необходимо соблюдать микроклиматические условия.
Профессиональное покрытие с пищевым допуском отверждается химически, а не просто испаряется, поэтому скорость реакции зависит от температуры и влажности воздуха.
Оптимальные условия нанесения: - Температура воздуха и основания: +5…+35 °C - Относительная влажность: не более 80% - Отсутствие сквозняков и пыли
При температуре ниже +5 °C отверждение замедляется, сушка может растянуться на неопределенный срок; выше +35 °C покрытие может схватываться неравномерно, образуя поры и неровности.
Толщина и количество слоев: - Рекомендуемая толщина сухого покрытия: 80–150 мкм - Нанесение: 2–3 слоя с межслойной сушкой согласно техническому документу производителя - Промежуток между слоями: от 4 до 24 часов в зависимости от материала
Каждый слой должен быть равномерным, без потеков, морщин и наслоений. Если межслойный промежуток не соблюдена, верхний слой может не пристать качественно к нижнему, и начнется микрослаивание.
Полимеризация покрытия печь и полное отверждение
После нанесения всех слоев начинается самый критичный этап - полная полимеризация.
Здесь различаются два варианта:
Полимеризация при комнатной температуре (для некоторых двухкомпонентных и латексных систем): - Сроки: 7–14 суток при +20 °C - Во время этого периода покрытие нельзя мочить, нагревать, нагружать механически - Точный срок зависит от инструкции производителя и толщины нанесенного покрытия
Полимеризация покрытия печь (для термоотверждаемых и термостойких эмалей): - Режим прогрева: +150…+200 °C в течение 30–60 минут - Целью этапа является не только ускорение отверждения, но и полное удаление остаточных растворителей - После прогрева покрытие должно медленно остыть (без сквозняков), иначе возможны трещины из-за резкого перепада температур
Без печи полимеризации невозможно гарантировать полное отверждение термоотверждаемых покрытий. Если попытаться ввести в эксплуатацию недо-отвержденное покрытие (например, через 2–3 часа после высыхания поверхности), оно будет мягким и липким изнутри, быстро истирается, расслаивается при контакте с влагой и дезинфектантами.
Антифрикционное покрытие пищевой: выбор материала для упаковочной машины
Для направляющих, ползунов, толкателей и муфт в упаковочных машинах, которые работают в пищевых зонах, требуется специальный материал.
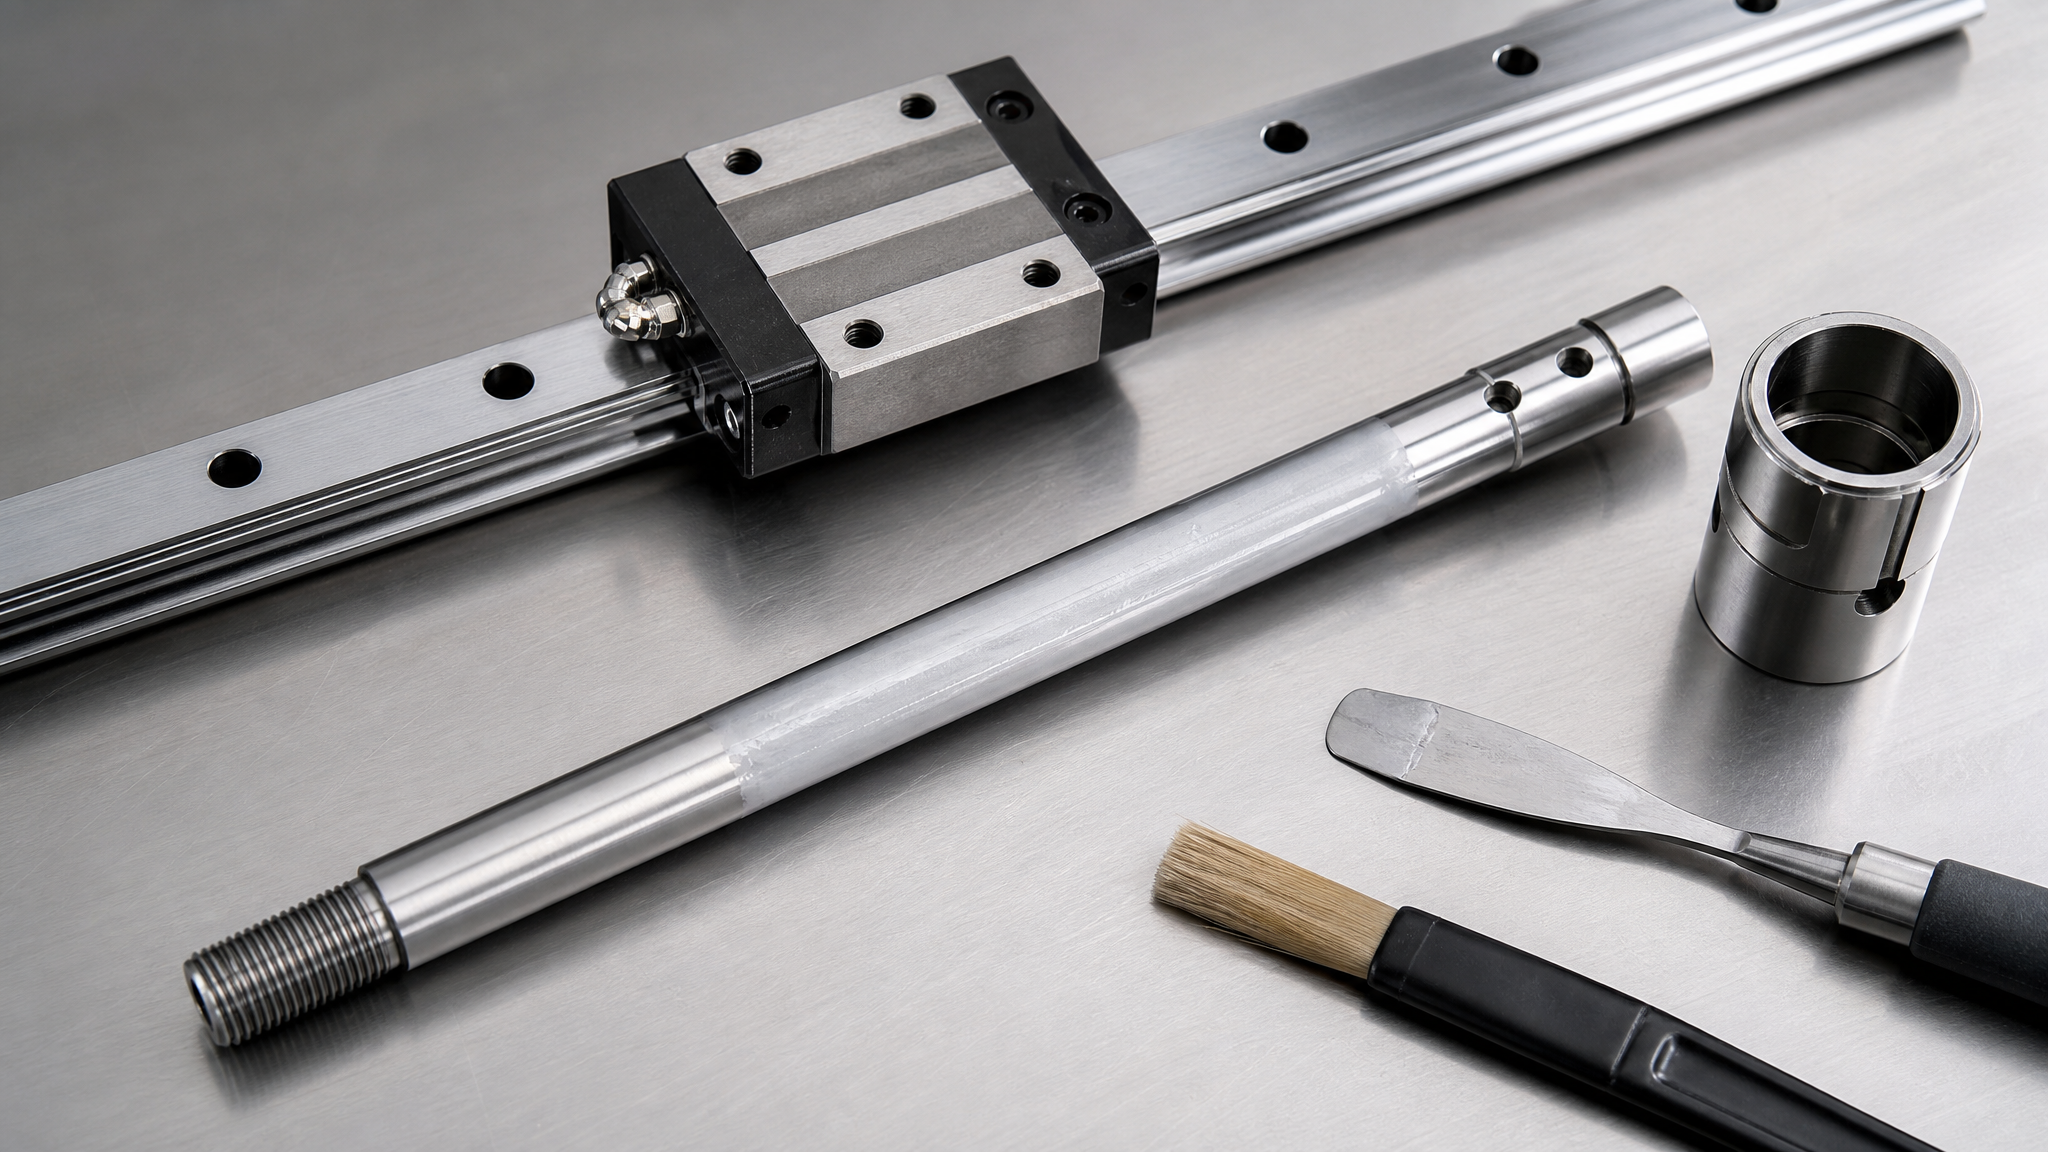
Это не просто «прочное покрытие», а система, которая сочетает три свойства: низкий коэффициент трения (чтобы не застревали детали), адгезию к металлу, и допуск на прямой или случайный контакт с пищей.
Антифрикционное покрытие пищевой с допуском H1 (случайный контакт) или 3H (прямой контакт для разделительных агентов) выбирается исходя из типа узла. Если дело в направляющей на упаковочной машине, где контакт с едой исключен, но машина находится в пищевой цехе и может подвергаться дезинсекции, подходит допуск H1. Если речь идет о толкателе, работающем непосредственно с конвейерной лентой в присутствии продукта, нужен 3H.
Ошибка многих закупщиков: выбирать по допуску вслепую, не учитывая условия работы узла. Покрытие пищевой допуск на направляющей - это не гарантия моемости и химстойкости; это гарантия безопасности в случае контакта с пищей. Реальные требования - чтобы покрытие выдерживало температурные колебания, абразивный износ, моющие средства и дезинфектанты. Все эти параметры должны быть указаны в техдокументе выбранного материала.
Для деталей, отверждающихся при комнатной температуре и не требующих печи полимеризации, процесс нанесения становится проще: достаточно подготовить поверхность, нанести материал и дождаться полимеризации согласно регламенту. Это экономит ресурсы на оборудование, но не снимает необходимости контролировать время отверждения и соблюдать условия среды.
Пищевой допуск нанесение: санитарные требования и контроль качества
Пищевой допуск - это не только сертификат, но и набор санитарных требований к наносимому покрытию.
На металлических поверхностях пищевого оборудования покрытие должно быть без пор, трещин и швов, чтобы под ним не накапливались влага, бактерии и органические загрязнения. Если упустить хоть одну из этих деталей, допуск теряет смысл.
Контрольные точки при нанесении:
Визуальный контроль после каждого слоя: отсутствие потеков, наслоений, непокрытых участков
Толщиномер: измерение сухой толщины покрытия (должна быть в диапазоне 80–150 мкм)
Адгезия: для важных узлов - проверка сцепления покрытия с основанием (испытание на кросс-хатч или кресс-хатч по ГОСТ 4765)
Срок полной полимеризации: перед вводом в эксплуатацию, даже если поверхность кажется сухой
Испытание моемостью и дезинсекцией: если возможно, протестировать образец с применением рабочих моющих и дезинсекционных средств, которые будут использоваться
Для пищевого производства нередко требуется заключение санитарно-эпидемиологической службы. Обычная термостойкая краска, даже высокопрофессиональная, не гарантирует этот допуск; нужен именно сертифицированный состав. На упаковочной машине, полу пищевого цеха или в емкости для хранения продуктов нельзя использовать «универсальный» материал - только покрытие с явным указанием в допусках контакта с пищей.
Когда нужна профессиональная помощь
Самостоятельное нанесение профессиональных покрытий целесообразно, когда речь идет о небольших деталях, узлах с простой геометрией (плоские поверхности, направляющие), или когда производство располагает собственной печью полимеризации и обученным персоналом.
Обращение к специалистам рекомендуется в следующих случаях:
Большие площади (полы, стены пищевого цеха) требуют специального оборудования и опыта работы с толстослойными покрытиями
Сложная геометрия (емкости, узлы с внутренними полостями) - риск пропусков и неравномерности покрытия высок
Отсутствие печи полимеризации в организации, если требуется термоотверждение
Первое применение материала - лучше начать с пилотного нанесения под наблюдением технолога поставщика
Критичные узлы, где дефект покрытия угрожает герметичности, герметичности или безопасности
Если выбран путь самостоятельного нанесения, проконсультируйтесь с техническим отделом производителя покрытия: уточните, соответствует ли ваша печь полимеризации требуемым параметрам, какие контрольные точки обязательны, и какие испытания нужно провести перед вводом в эксплуатацию.
Часто задаваемые вопросы
После высыхания поверхности можно уже пользоваться оборудованием?
Нет. После высыхания поверхности полимеризация покрытия продолжается: внутри пленки еще идут химические реакции. Для двухкомпонентных систем это занимает 7–14 суток при +20 °C; для термоотверждаемых эмалей требуется прогрев печью +150…+200 °C в течение 30–60 минут. Преждевременная эксплуатация приводит к размягчению, истиранию и отслаиванию покрытия.
Какую толщину покрытия гарантирует пищевой допуск?
Пищевой допуск не зависит от толщины; это санитарный сертификат материала. Однако толщина влияет на долговечность и герметичность. Стандартная толщина сухого покрытия составляет 80–150 мкм в 2–3 слоя. Слишком тонкое покрытие быстро истирается; слишком толстое может растрескаться при охлаждении. Всегда следуйте техдокументу производителя.
Можно ли наносить пищевое антифрикционное покрытие при температуре воздуха ниже +5 °C?
Не рекомендуется. При температуре ниже +5 °C полимеризация замедляется, межслойная сушка затягивается, покрытие может остаться липким внутри или не приобрести нужную прочность. Оптимальный диапазон для нанесения: +5…+35 °C при влажности не более 80%.
Отличается ли нанесение покрытия пищевой допуск для упаковочной машины от обычного оборудования?
Технологически процесс одинаков: подготовка, нанесение, полимеризация. Различие в требованиях к материалу - он должен быть сертифицирован как безопасный при контакте с пищей (допуск H1 или 3H). Контрольные точки также важнее: убедитесь, что покрытие не имеет пор и трещин, проверьте адгезию перед вводом в работу, а затем регулярно мойте и дезинсецируйте по протоколу, чтобы поддерживать санитарные требования.
Нужна ли печь полимеризации для всех пищевых покрытий?
Нет. Печь нужна для термоотверждаемых и термостойких эмалей, где режим прогрева +150…+200 °C ускоряет и гарантирует полную полимеризацию. Для латексных и двухкомпонентных полиуретановых систем достаточно комнатной температуры и времени (7–14 суток). Уточните тип покрытия в техдокументе и следуйте его рекомендациям.
Заключение
Самостоятельное нанесение профессиональных покрытий с пищевым допуском возможно и экономически целесообразно для деталей, узлов упаковочных машин и небольших площадей при условии строгого соблюдения четырех этапов: подготовка поверхности до степени Sa 2½ или St 3, соблюдение режима нанесения (+5…+35 °C, влажность не более 80%), обеспечение межслойной сушки и полной полимеризации (печью или временем), и контроль качества перед вводом в работу. Ключевой риск - не отсутствие профессионального оборудования, а нарушение технологии на любом из этих этапов: неполная подготовка приводит к потере адгезии, недостаточная полимеризация - к размягчению и истиранию, пропуски в контроле - к накоплению бактерий и утечкам в критичных местах.
Начните с консультации у технолога производителя выбранного покрытия: уточните, требуется ли вам печь полимеризации, какие параметры вашего оборудования приемлемы, и какие испытания обязательны перед эксплуатацией. Для первого опыта работайте на пилотном образце, чтобы отработать процесс и убедиться в качестве результата, прежде чем переходить на полный объем производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.