
Методы нанесения защитных покрытий на метизы: распыление против центрифугирования
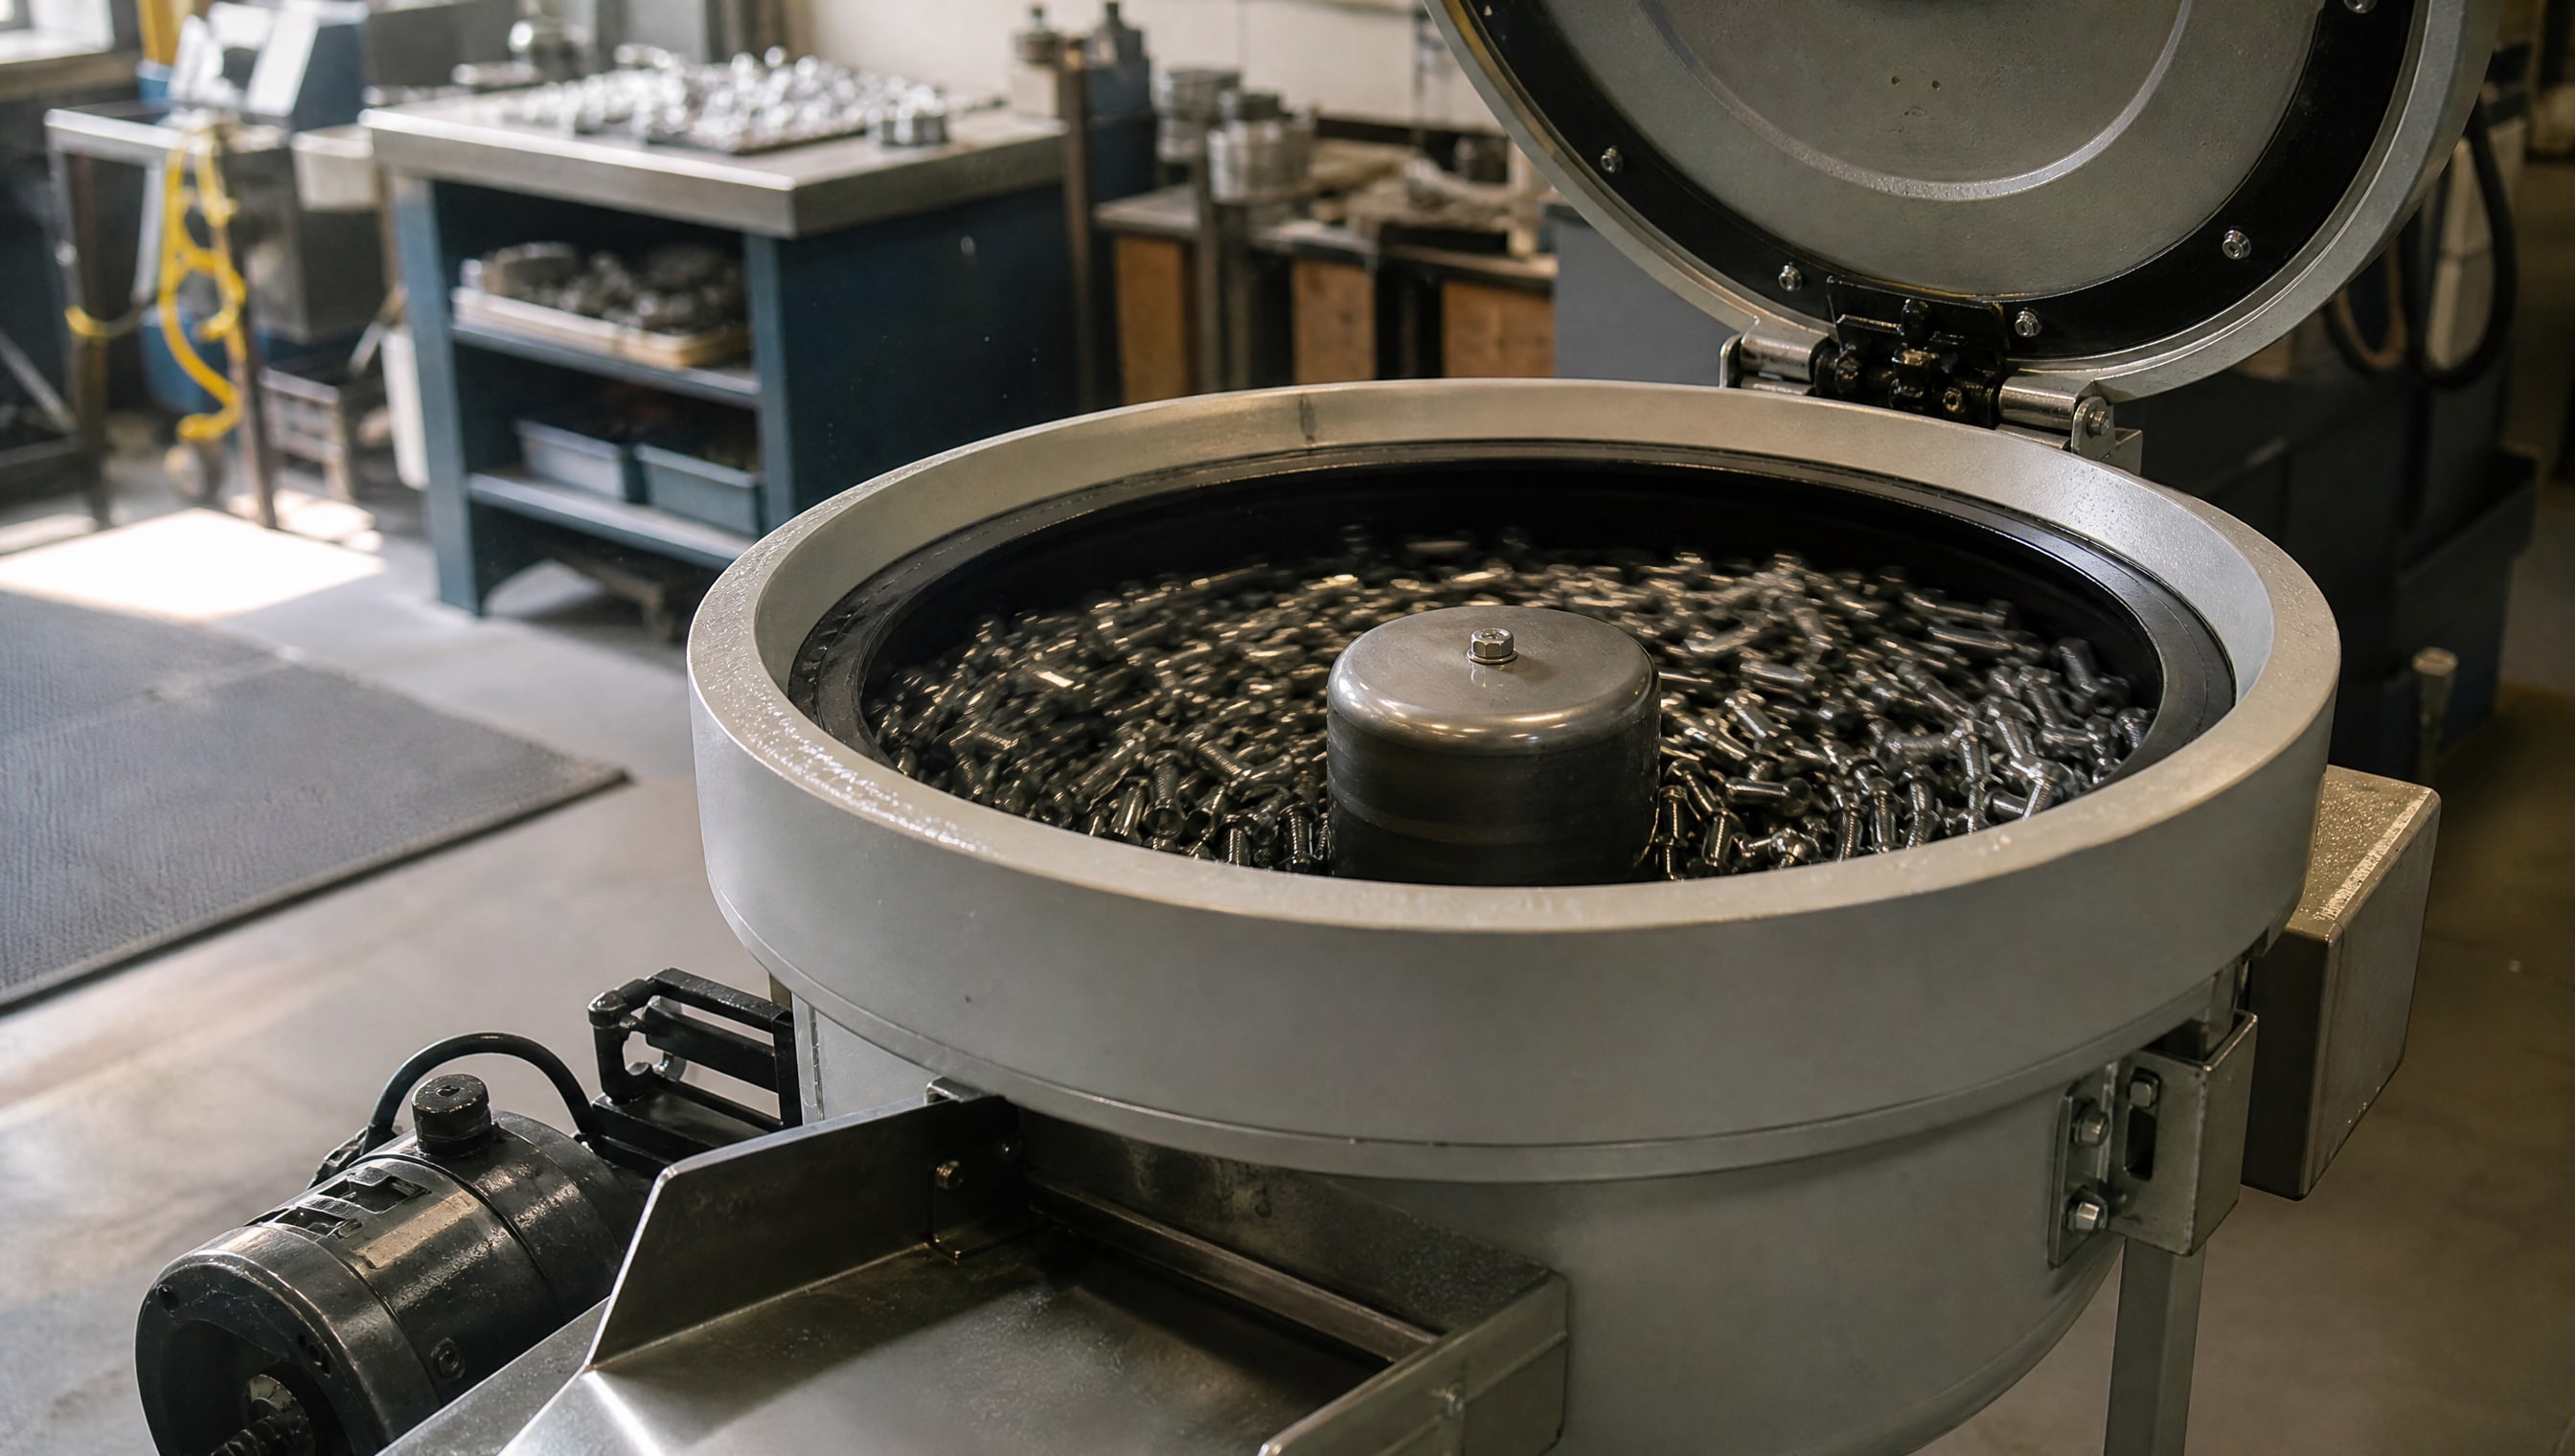
Выбор метода нанесения защитного покрытия на крепежные элементы напрямую влияет на долговечность соединения, сохранение размеров резьбы и стоимость производства. Два основных подхода - центрифугирование и распыление - работают по принципиально разным физическим механизмам и подходят для разных типов защитных составов и геометрии метизов. Центрифугирование эффективно удаляет излишки жидкого покрытия после окунания, сохраняя размеры, а распыление обеспечивает равномерный слой на сложных профилях. Статья разберет, какой метод выбрать для конкретной задачи, на какие параметры ориентироваться и какие ошибки приводят к браку.
Технические специалисты, инженеры закупок и производственные снабженцы найдут здесь практический раздел о технологиях, стандартах допусков толщины покрытия, температурных режимах и критериях выбора оборудования.
Центрифугирование: механизм и область применения
Центрифугирование в контексте защиты метизов - это технологический этап, при котором детали, покрытые жидким составом путем окунания, вращают на высокой скорости для удаления излишков.
Процесс включает четыре основные стадии: нанесение жидкости на поверхность, ускорение вращения детали, вращение на постоянной скорости (обычно достигает 20 000 об/мин и выше) и испарение растворителя во время или после вращения.
Толщина остающегося слоя зависит от трех факторов: скорости вращения, вязкости жидкого состава и поверхностного натяжения материала. Чем выше скорость, тем тоньше слой; увеличение вязкости позволяет оставить более толстое покрытие при той же угловой скорости. Это позволяет получить предсказуемую толщину на стандартизированных деталях с относительно плоской поверхностью.
Применение к горячему цинкованию и цинк-ламельным покрытиям
В практике защиты крепежа центрифуга часто используется как завершающий этап горячего цинкования. После погружения метизов в расплавленный цинк детали вращают, чтобы удалить избыток металла и избежать наплывов, которые нарушают размеры резьбы и препятствуют сборке. При горячем цинковании слой цинка на крепеже обычно составляет не менее 80 мкм до центрифугирования; после удаления излишков конечная толщина стабилизируется в требуемом диапазоне.
На линиях цинк-ламельного покрытия центрифуга также служит для удаления излишков полимерно-цинковой суспензии после окунания. Это предотвращает образование капель, стекающих с резьбы, и обеспечивает равномерность слоя перед отправкой в сушильную печь.
Требования к материалу и подготовке
Для успешного центрифугирования критично, чтобы жидкий состав был предварительно профильтрован через микронный фильтр. Даже мелкие твердые частицы (пыль, микрозасоры) могут испортить качество покрытия, вызвав неровности и дефекты слоя. Перед нанесением поверхность крепежа должна быть тщательно очищена от масла, окислов и загрязнений - это гарантирует равномерное смачивание и адгезию покрытия.
Методы распыления: от пневматического к магнетронному
Распыление - это группа методов нанесения, в которой материал преобразуется в аэрозоль или тонкую струю и переносится на деталь.
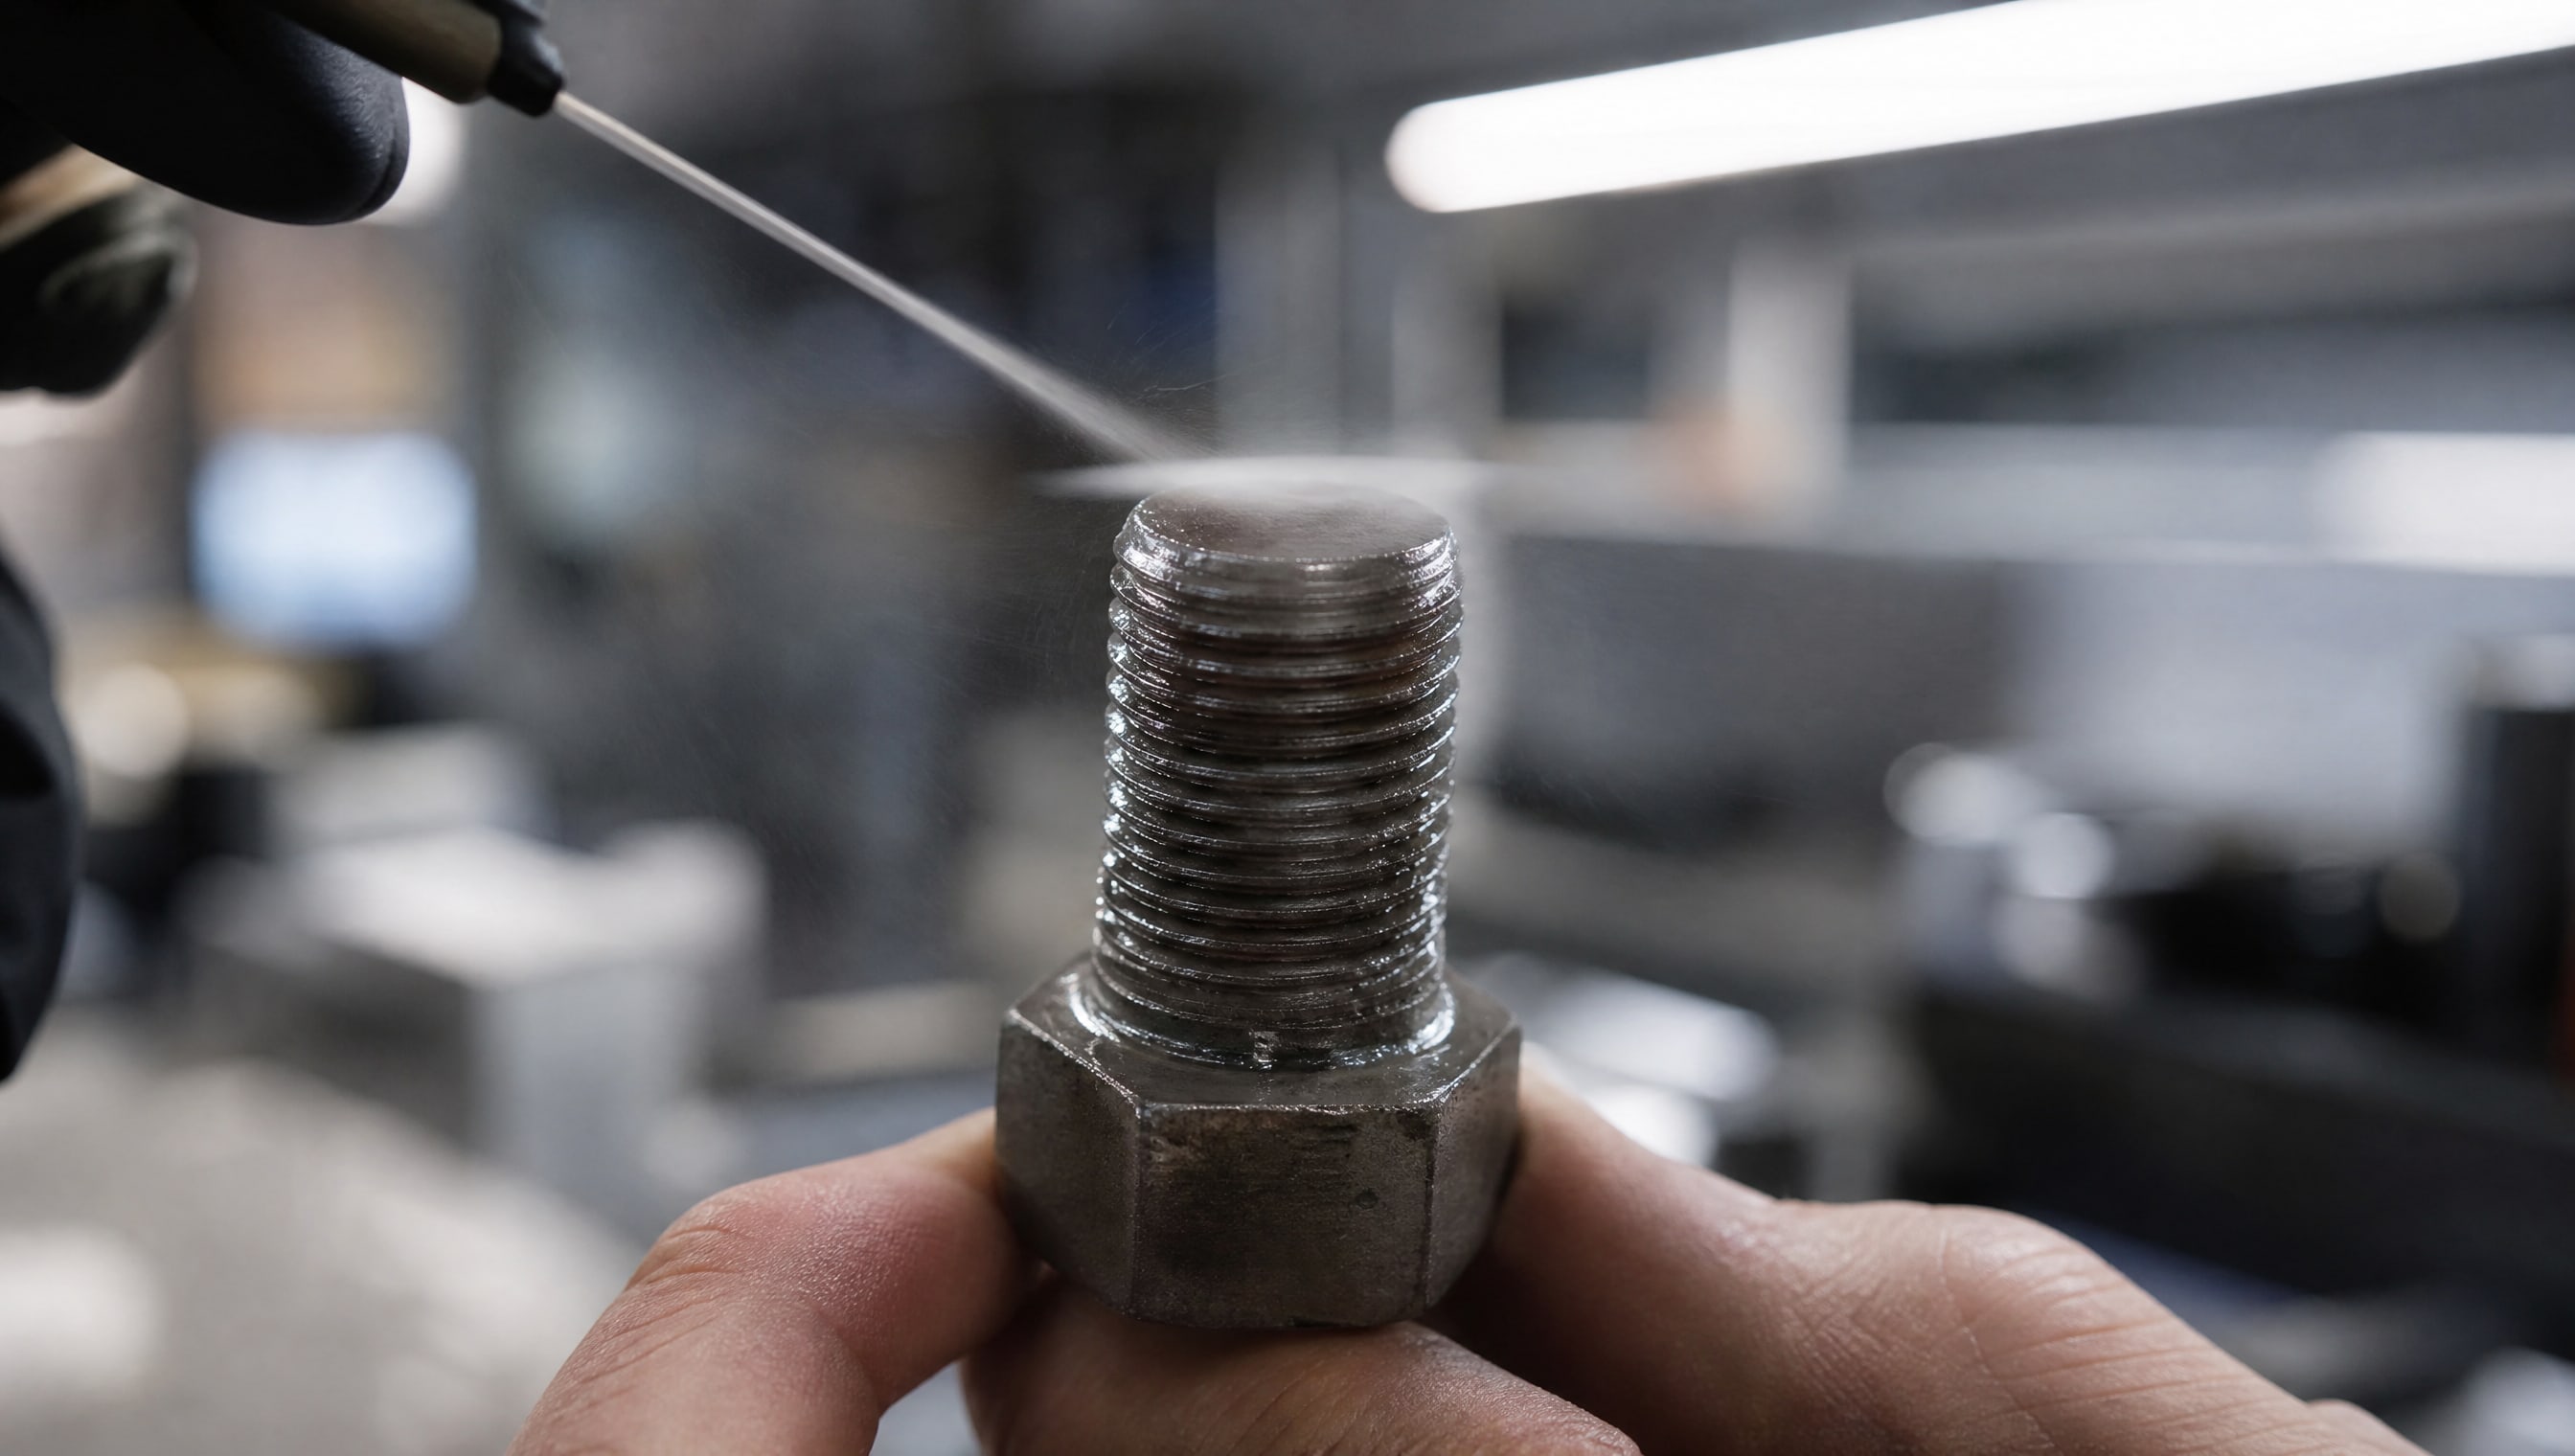
В контексте защиты метизов и крупногабаритных деталей наиболее распространены два варианта: пневматическое распыление жидких полимерных составов и вакуумное магнетронное напыление твердых металлических или керамических материалов.
Пневматическое распыление для полимерных и жидких покрытий
При пневматическом распылении жидкий состав (краска, полимер, защитная суспензия) подается под давлением воздуха через форсунку, разбиваясь на мелкие капли. Это обеспечивает равномерное нанесение на поверхности любой геометрии - прямые, резьбовые, сложные профилированные детали. Для цинк-ламельных покрытий на крупногабаритных крепежных элементах используется пневматическое распыление с последующей термополимеризацией в печи. Типичный режим: температура полимеризации 230–320 °C, продолжительность 30–40 минут в зависимости от толщины слоя и состава.
Преимущество этого метода - возможность достичь равномерного слоя на резьбе и кромках без образования наплывов. Недостаток - потери материала (часть состава не попадает на деталь, осаждаясь в камере) и необходимость последующей окраски или обезвреживания воздушных выбросов.
Вакуумно-плазменные методы
К отдельной группе относятся вакуумно-плазменные методы осаждения: ионно-термическое распыление, электродуговое осаждение и ионное распыление. Эти технологии работают в вакууме и позволяют наносить твердые материалы (титан, хром, керамику) с нанометровой точностью. Для стандартного крепежа они редко используются из-за высокой стоимости, но важны для специальных деталей, работающих в экстремальных условиях.
Сравнение: центрифугирование против распыления
| Параметр | Центрифугирование | Распыление |
|---|---|---|
| Подходящие материалы | Жидкие полимеры, цинковые суспензии | Жидкие полимеры, твердые материалы |
| Геометрия детали | Ровные, простые поверхности | Сложные профили, резьба, кромки |
| Толщина слоя | 5–50 мкм, управляется скоростью вращения | 10–100+ мкм, управляется расстоянием и давлением |
| Равномерность на резьбе | Хорошая при правильной вязкости | Отличная, включая впадины |
| Потери материала | Минимальные | 30–50% (пневматическое распыление) |
| Производительность | Высокая на массовом крепеже | Среднее зависит от размера детали |
| Требования к чистоте материала | Высокие (микронная фильтрация) | Средние, зависят от дисперсности |
| Стоимость оборудования | Средняя | Средняя–высокая |
Почему выбирают центрифугирование для крепежа
На современных производствах центрифугирование остается приоритетным методом для крепежа, прежде всего потому, что сохраняет размеры резьбы. После окунания в жидкое покрытие деталь вращается, излишки стекают и удаляются, а оставшаяся пленка высыхает и затвердевает. Результат - прямые крепежи без наплывов, готовые к сборке без дополнительной механической обработки. Это экономит время, расходные материалы и исключает брак из-за завышенных размеров.
Кроме того, центрифугирование применяется как удаления излишков именно потому, что это простой механический процесс: не требует постоянной настройки давления и воздушного потока, как распыление. На линиях горячего цинкования центрифуга встроена в технологический цикл и работает параллельно с остальными операциями.
Когда применяют распыление
Распыление выбирают, если деталь имеет сложную геометрию, глубокие впадины, множество ребер или нужно равномерно покрыть внутренние поверхности и полости. Резьбовой крепеж на больших диаметрах или специального назначения (например, для высокотемпературных сборок) часто защищают именно пневматическим или электростатическим распылением, потому что гарантируется проникновение покрытия во все микротрещины и впадины.
Для метизов с антифрикционным или смазывающим покрытием распыление также предпочтительно, так как позволяет нанести тонкий равномерный слой без избытка. Например, при нанесении полимерно-керамических или полимерно-графитовых составов распыление обеспечивает лучшее распределение твердой фазы по поверхности, чем центрифугирование.
Технологические параметры и стандарты толщины
Выбор метода нанесения напрямую связан с целевой толщиной покрытия и требованиями стандарта.
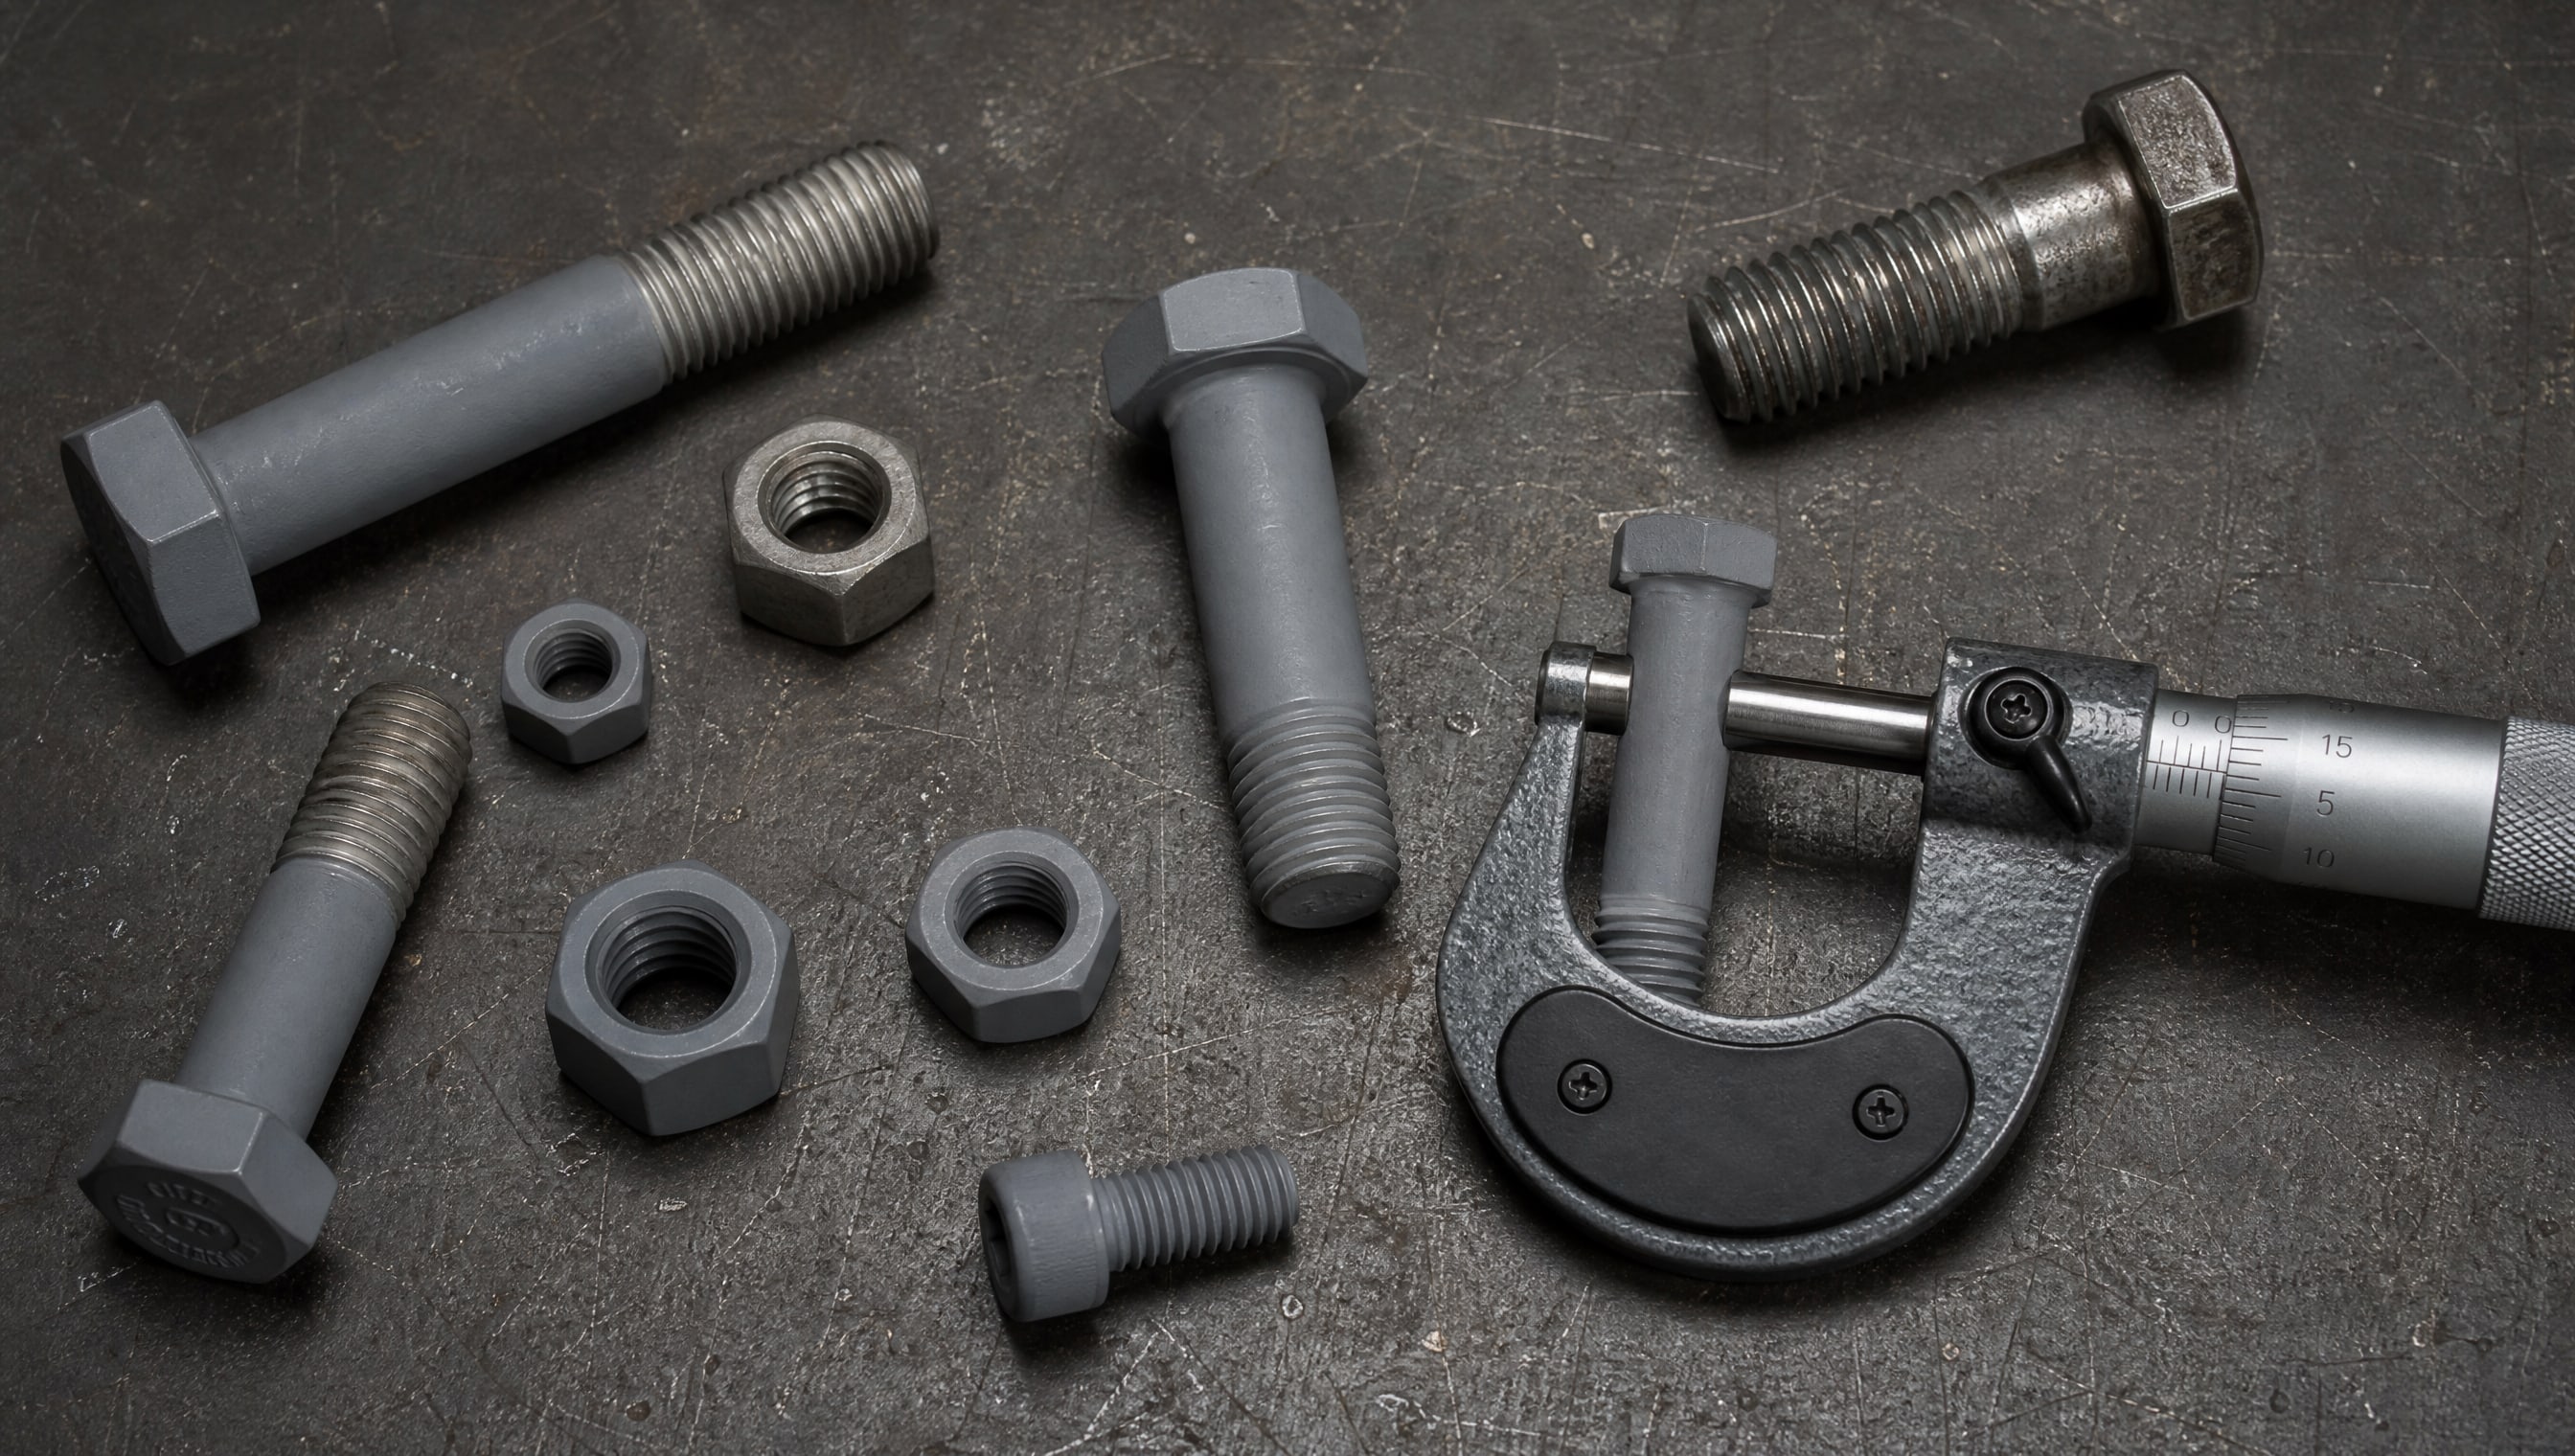
Для горячего цинкования на крепеже согласно технологическим регламентам слой должен быть не менее 80 мкм до центрифугирования. После удаления излишков конечная толщина обычно стабилизируется в диапазоне 30–50 мкм, что соответствует ГОСТ и требованиям к размерной совместимости.
При пневматическом распылении цинк-ламельных покрытий достигаются толщины 15–40 мкм за один проход, а для многослойных систем можно выполнить несколько циклов. Последующая полимеризация при 230–320 °C фиксирует слой и обеспечивает адгезию к стальной основе.
Для специальных защитных покрытий (например, антикоррозионных или антифрикционных) толщина варьируется от 5 до 100 мкм в зависимости от назначения и условий эксплуатации. Управление толщиной - ключевой фактор как при центрифугировании (через скорость вращения и вязкость), так и при распылении (через расстояние распылителя, давление и время).
Подготовка поверхности и критерии качества
Независимо от выбранного метода нанесения успех определяется качеством подготовки поверхности.
Прежде всего крепеж должен быть очищен от масла, консервирующих составов, окислов и механических загрязнений. Это гарантирует смачивание поверхности жидким составом и правильное формирование адгезионного слоя.
Для центрифугирования дополнительно требуется фильтрация материала через микронный фильтр, чтобы исключить микрозасоры и твердые частицы. Даже одна песчинка или пыль могут создать дефект, вокруг которого разовьется коррозия.
Контроль качества включает визуальный осмотр (отсутствие подтеков, равномерность цвета), проверку толщины покрытия толщиномером, а также испытания адгезии и коррозионной стойкости. Для критичного крепежа (болты высокой прочности, шпильки под давлением) берут периодические образцы и проводят испытания по ГОСТ 32299-2013 или применяемому техрегламенту.
При использовании антифрикционных и смазывающих материалов проверяют также сохранность функциональных свойств после нанесения и полимеризации. На практике инженеры и снабженцы часто опираются на проверенные составы с известной адгезией и стабильностью: например, покрытие типа EFELE AF-511 Spray обеспечивает сухую смазку и антикоррозионную защиту и может быть нанесено распылением на метизы, работающие в условиях фреттинга, повышенной влажности или при отсутствии возможности жидкой смазки.
Современные методы нанесения: от производства к выбору поставщика
В современном производстве метизов используется комбинированный подход: для массового крепежа применяют центрифугирование после горячего цинкования или цинк-ламельного окунания, для специального и высокопрочного крепежа - пневматическое или электростатическое распыление.
Вакуумно-плазменные методы остаются редкостью на серийных производствах, но растут объемы их использования для космической техники, авиации и прецизионного машиностроения.
Закупщик при выборе поставщика защитных покрытий должен уточнить, какой метод нанесения применяется на линии, какие типовые толщины достигаются и есть ли сертификаты соответствия. Поставщик, предлагающий контрольные образцы и данные по адгезии (согласно ГОСТ 32299-2013 или ISO 4624), свидетельствует о заботе о качестве и повторяемости процесса.
Выбор между методами также зависит от объемов: при выпуске тысяч тонн однородного крепежа рентабельнее использовать центрифугирование на универсальных линиях, при меньших объемах или специальной геометрии экономичнее становится распыление с ее гибкостью по составам и типам деталей.
Часто задаваемые вопросы
Чем отличается нанесения покрытий методом напыления от центрифугирования?
Напыление - это активное преобразование материала в аэрозоль или поток частиц и перенос на деталь; центрифугирование - удаление излишков жидкого покрытия путем вращения. При напылении материал переносится со скоростью, при центрифугировании - только удаляется. Напыление подходит для сложных профилей, центрифугирование - для сохранения размеров и минимизации наплывов на резьбе.
Какие методы нанесения защитных покрытий лучше всего подходят для резьбового крепежа?
Для стандартного резьбового крепежа - центрифугирование после горячего цинкования или цинк-ламельного окунания, так как сохраняет размеры. Для крепежа с высокими требованиями к адгезии, работающего в агрессивных средах, или для массовых деталей сложной геометрии - пневматическое распыление. Выбор зависит от типа покрытия, геометрии и допусков по размерам.
Какая толщина покрытия считается оптимальной для метизов?
Для горячего цинкования конечная толщина после центрифугирования составляет 30–50 мкм. Для цинк-ламельных покрытий -15–40 мкм за один цикл. Для специальных антифрикционных или антикоррозионных покрытий - от 5 до 100 мкм в зависимости от назначения. Оптимальная толщина указывается в техническом регламенте и сверяется толщиномером при входном контроле.
Почему при центрифугировании важна фильтрация материала?
Мельчайшие твердые частицы (пыль, микрозасоры) при вращении не удаляются равномерно и создают неровности на поверхности слоя. Вокруг таких дефектов развивается коррозия. Микронная фильтрация гарантирует чистоту жидкого состава и равномерность толщины после центрифугирования.
Какой метод нанесения защитных покрытий экономичнее - распыление или центрифугирование?
На массовом производстве центрифугирование экономичнее из-за минимальных потерь материала (не более 5–10%), при малых объемах и специальной геометрии преимущество имеет распыление благодаря гибкости. Пневматическое распыление теряет 30–50% материала, но допускает быструю смену составов и типов деталей.
Заключение
Выбор между центрифугированием и распылением определяется геометрией метизов, типом защитного состава, требуемой толщиной и объемом производства. Центрифугирование остается стандартом для сохранения размеров резьбового крепежа при горячем цинковании и цинк-ламельных покрытиях; распыление обеспечивает равномерность на сложных профилях и позволяет применять специальные антифрикционные и смазывающие составы. Оба метода требуют тщательной подготовки поверхности, контроля вязкости и фильтрации материала - от этого зависит адгезия, толщина и долговечность защиты.
При выборе поставщика убедитесь, что он владеет обоими методами, предоставляет контрольные образцы и может подтвердить соответствие толщины и адгезии применяемым стандартам. Совмещение методов на одном производстве (центрифугирование для массового стандартного крепежа, распыление для специального назначения) позволяет достичь оптимума по качеству, цене и срокам поставки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.