
Методы контроля толщины твердосмазочных покрытий на деталях малого диаметра
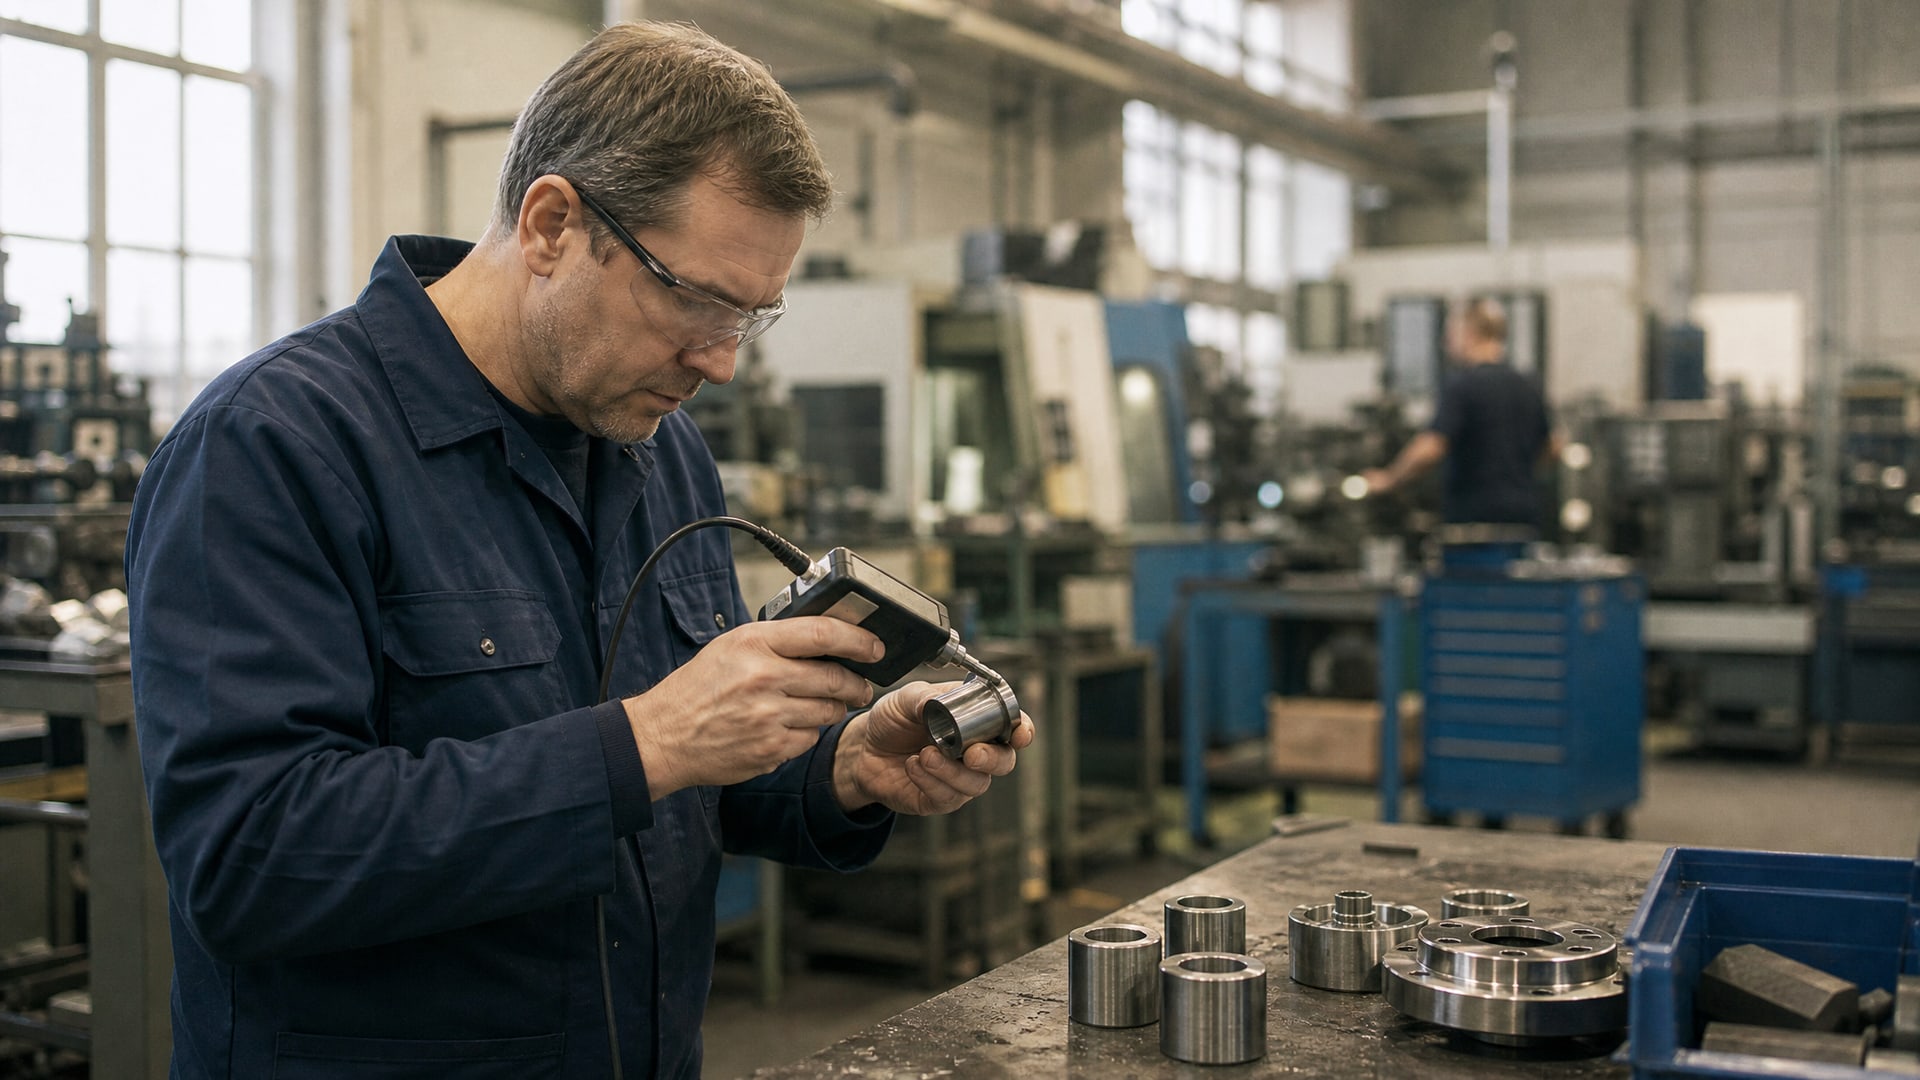
Контроль толщины покрытия - критически важная операция в производстве деталей с твердосмазочными слоями, особенно когда речь идет о малых диаметрах и ограниченной площади нанесения. Толщина слоя напрямую влияет на антифрикционные свойства, ресурс изделия и соответствие техническим спецификациям. При работе с малыми геометрическими размерами стандартные методы контроля требуют адаптации: нужно учитывать материал основы, проводимость и магнитность покрытия, а также выбирать приборы с достаточным разрешением.
В практике производства и ремонта используются как разрушающие методы (гравиметрические, металлографические), так и неразрушающие (магнитные, вихретоковые, оптические). Каждый подход имеет свои ограничения на малых диаметрах, и выбор метода определяется не только типом покрытия, но и требуемой точностью, доступностью оборудования и объемом контроля. Эта статья разберет, какие методы работают на деталях с ограниченной площадью поверхности, как правильно проводить измерения по стандартам и как избежать ошибок при интерпретации результатов.
Неразрушающие методы контроля толщины покрытий
По ГОСТ 9.302-88 неразрушающие методы составляют основу производственного контроля, так как позволяют сохранить деталь в работоспособном состоянии.
Они разделяются по физическому принципу действия и областям применения.
Магнитный метод основан на изменении магнитного сопротивления в зависимости от толщины покрытия и применяется для немагнитных покрытий (хром, никель, медь, оксиды) на ферромагнитной основе (сталь, чугун). Погрешность магнитного метода составляет ±10 %. На деталях малого диаметра этот способ удобен благодаря компактности датчика, но требует точного позиционирования и достаточной площади контакта. При радиусе детали менее 3–5 мм край датчика может не плотно прилегать к изогнутой поверхности, что вызывает рассеяние результатов.
Вихретоковый метод применяется для неэлектропроводных покрытий (лаки, краски, эмали, оксиды) на токопроводящей немагнитной основе (медь, алюминий, латунь) и хорошо работает с тонкими слоями благодаря высокому разрешению. Датчики вихретокового метода малогабаритны и подходят для криволинейных и узких поверхностей. Для микронных слоев используют вихретоковые толщиномеры высокого разрешения с погрешностью в пределах ±5–8 % от измеряемого значения.
Оптические методы включают интерферометрию белого света и профилометрию и применяются для контроля очень тонких слоев (от долей микрона). Эти способы не зависят от магнитных и электрических свойств материалов и универсальны в плане геометрии детали. Недостаток - необходимость чистой поверхности без загрязнений и специализированного оборудования, которое дороже стандартных портативных толщиномеров. На малом диаметре оптический метод требует использования микроскопов или лазерных профилометров.
Кулонометрический метод основан на растворении покрытия электрохимическим путем и измерении прошедшего электрического заряда. Этот способ практически универсален и применим к любому типу основы и покрытия, но является разрушающим - образец или часть поверхности покрытия растворяется. Для деталей малого диаметра он полезен как арбитражный метод, когда требуется максимальная достоверность и есть возможность вывести образец из контроля.
Методы контроля толщины лакокрасочных и тонкослойных покрытий
Лакокрасочные слои, эмали и подобные материалы на деталях малого диаметра измеряют преимущественно вихретоковыми и магнитными методами в зависимости от основы.
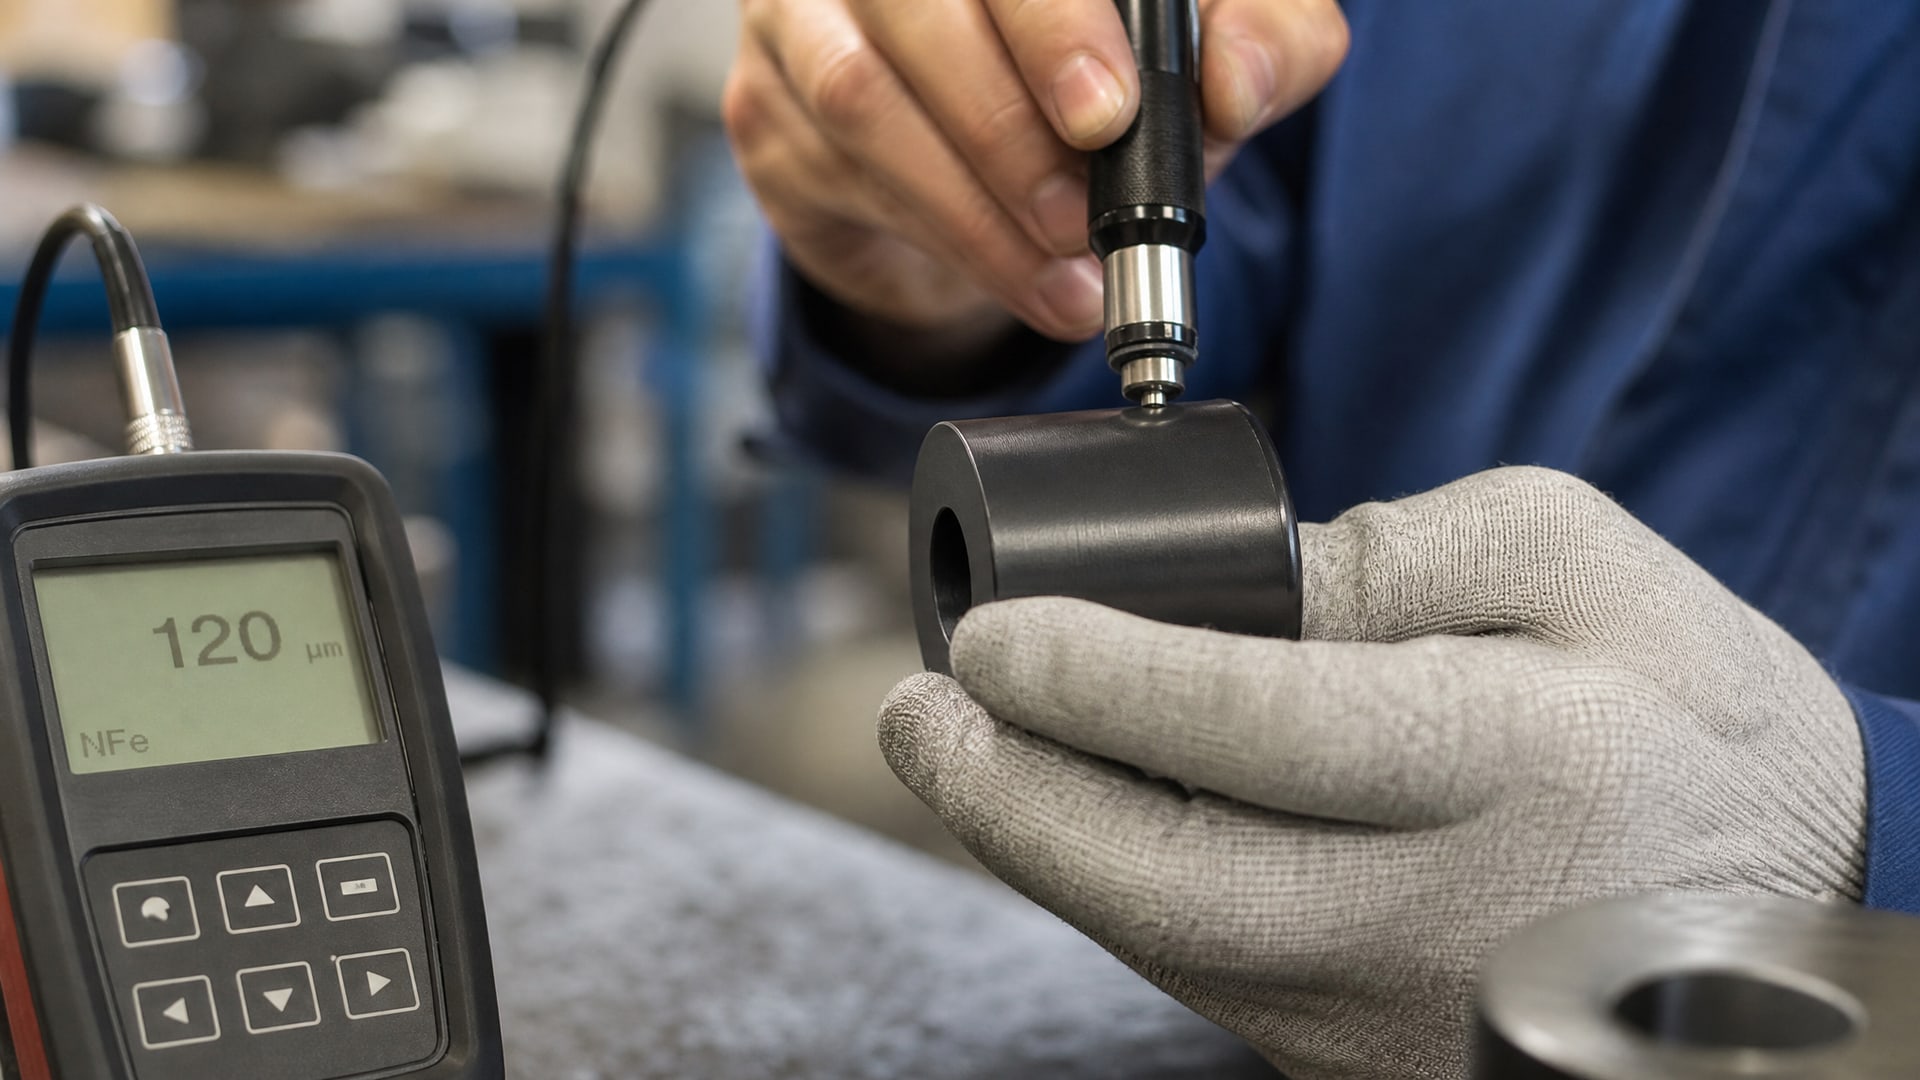
Толщина лакокрасочного покрытия на производстве может варьироваться от 20 до 100 микрон, и вихретоковый толщиномер высокого разрешения обнаруживает отклонения уже на уровне 5–10 микрон.
Для контроля толщины лакокрасочных покрытий по ГОСТ 31993-2024 (ISO 2808:2019) предусмотрены разрушающие и неразрушающие способы. Когда покрытие наносится распылением на металлические детали (например, на валики, трубки, штоки малого диаметра), особенно важно обеспечить равномерность слоя. Локальная неоднородность на криволинейной поверхности приводит к скоплению материала в вогнутых участках и истончению на выступах.
При работе с тонкослойными материалами, такими как твердые смазки в аэрозольной форме, проводят не менее пяти измерений на одной детали (в центре и около краев), усредняют результаты и документируют. Для очень малых площадей (менее 1 см²) стандарт рекомендует контролировать 3–5 деталей из партии, чтобы гарантировать репрезентативность выборки.
Контроль толщины гальванических и напыленных покрытий
Гальванические покрытия (хром, никель, кадмий, цинк) на деталях малого диаметра измеряют магнитным методом, если основа стальная, или вихретоковым, если основа из цветного металла.
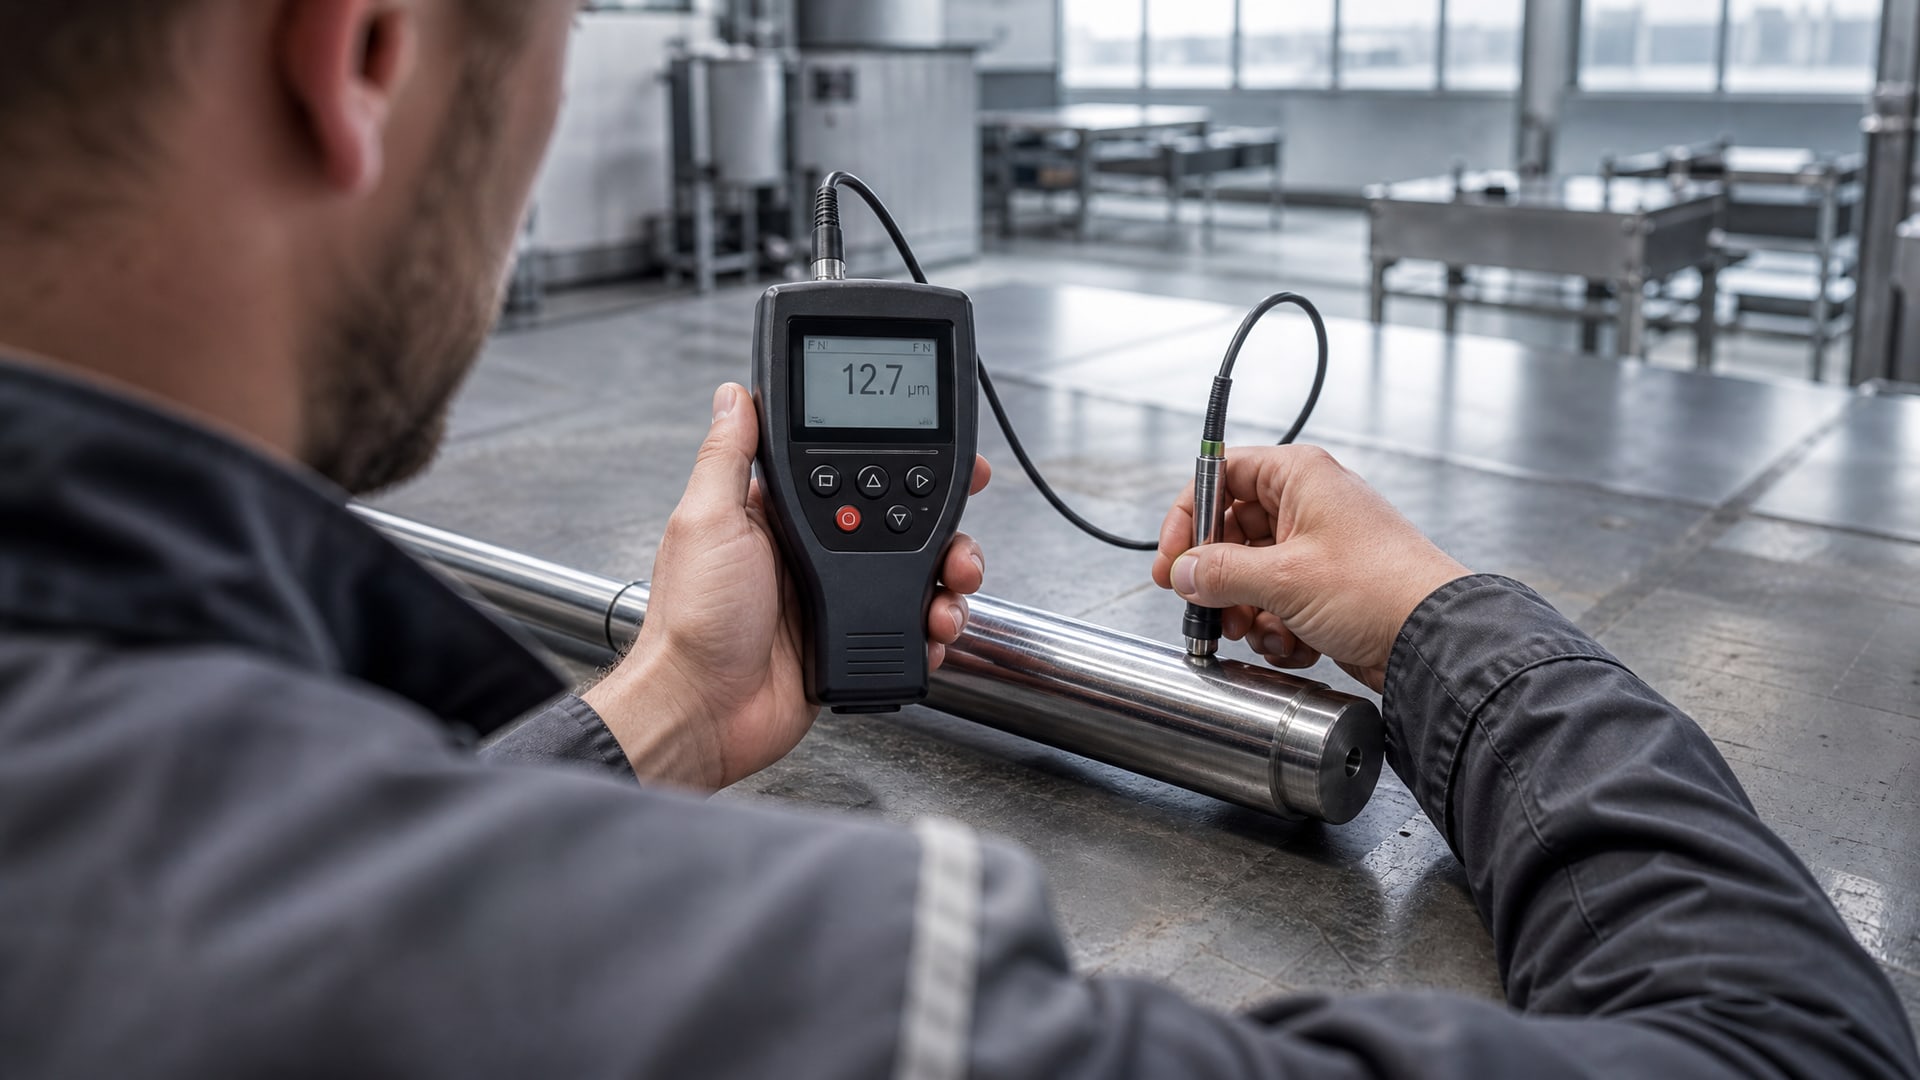
ГОСТ 9.307-89 описывает магнитный метод как первичный для этого класса покрытий. Толщина гальванического покрытия нормирует от 5 до 50 микрон в зависимости от класса защиты, поэтому требуется прибор с разрешением не менее 1 микрона.
Напыленные покрытия, полученные газопламенным, плазменным или детонационным напылением, контролируют в соответствии с ГОСТ 27750-88. Для них применимы магнитные методы (если основа ферромагнитная и покрытие немагнитное), вихретоковые методы, термоэлектрические и радиационные методы. Напыленные слои часто толще лакокрасочных (100–500 микрон и более) и могут быть пористыми, что требует внимательного выбора метода: пористость может повлиять на магнитное сопротивление и дать погрешность.
На малых диаметрах (менее 10 мм) и сложной геометрии рекомендуется использовать портативный вихретоковый толщиномер, так как он менее чувствителен к отклонениям формы и кривизне поверхности. Если напыленное покрытие должно обеспечивать антифрикционные свойства и допускает вымывание или механический износ, контроль проводят не менее чем в трех зонах каждой детали и усредняют.
Выбор метода в зависимости от типа основы и покрытия
Правильный выбор метода контроля начинается с анализа электрофизических свойств основы и покрытия.
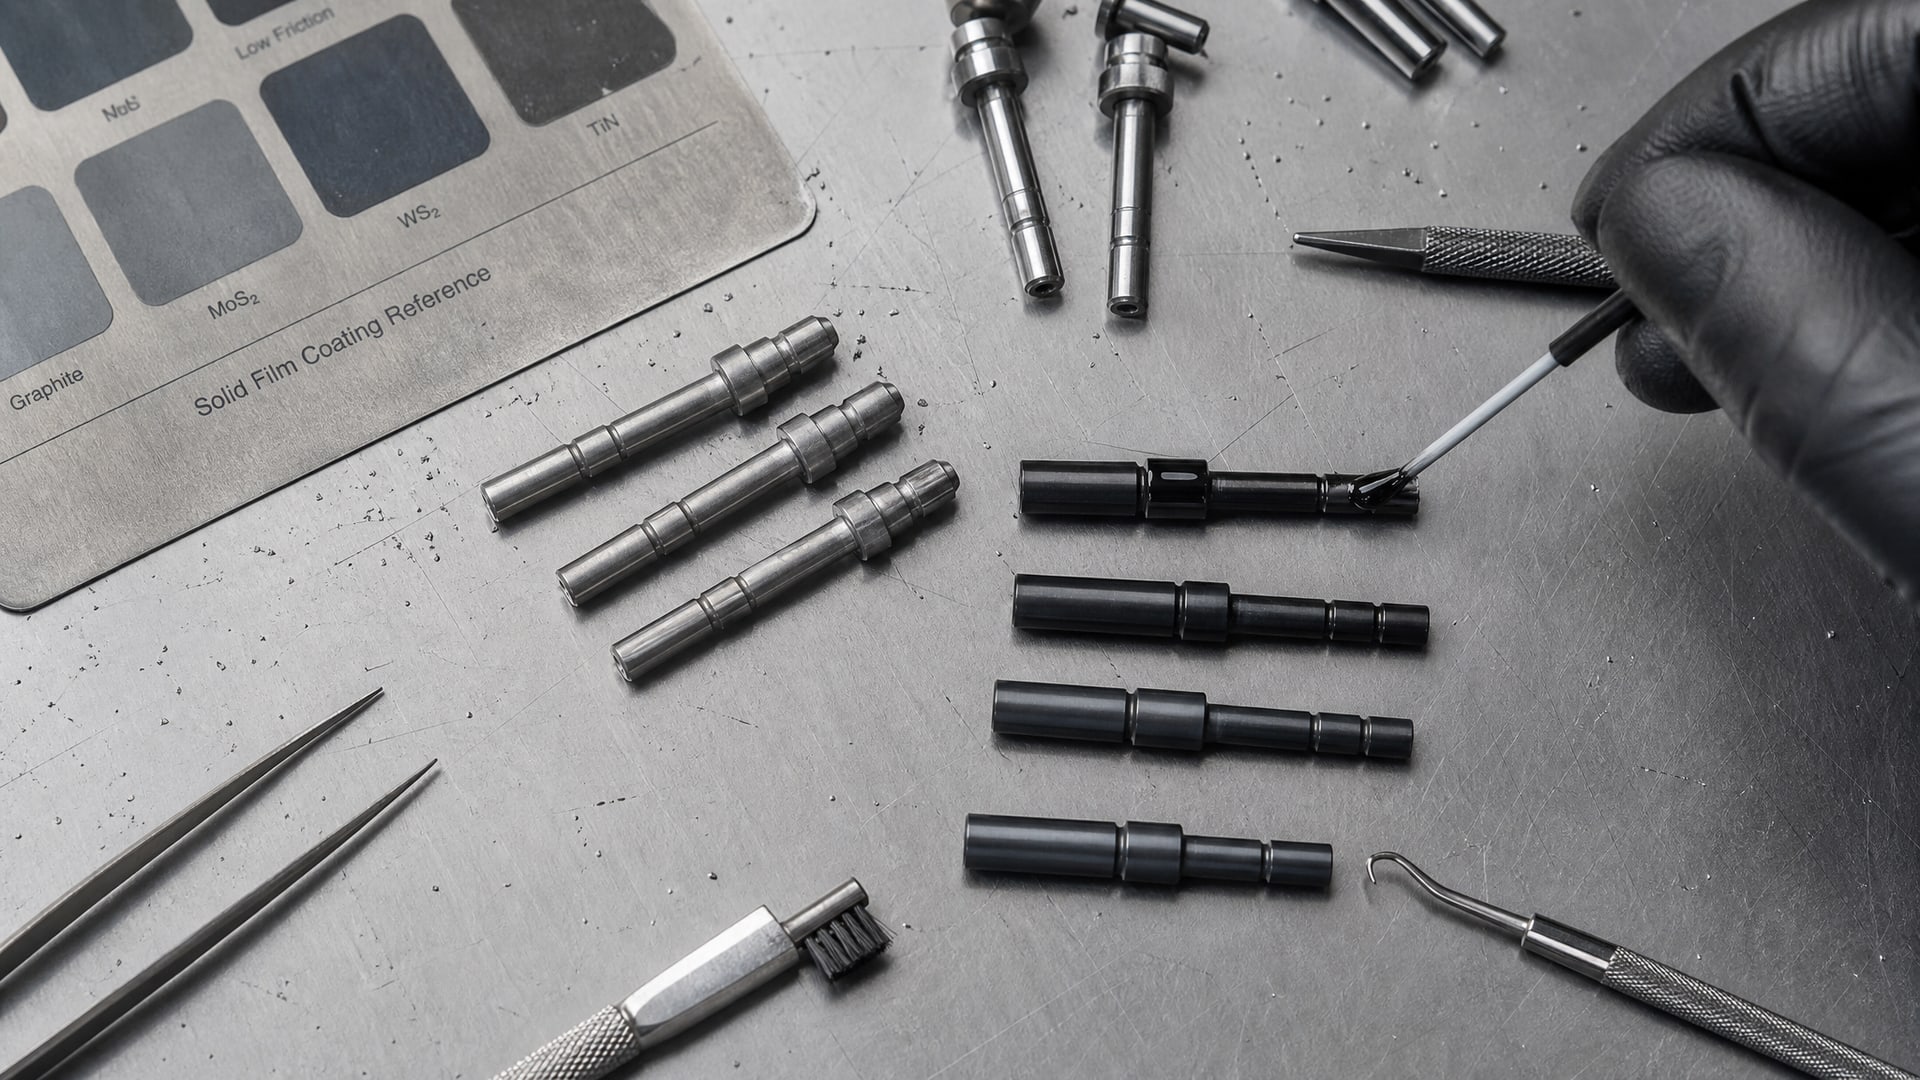
На деталях малого диаметра этот выбор особенно критичен, потому что ошибка в методе может привести к неправдоподобным результатам.
| Основа | Покрытие | Рекомендуемый метод | Ограничения на малом диаметре |
|---|---|---|---|
| Сталь, чугун (ферромагнитные) | Хром, никель, медь, оксиды (немагнитные) | Магнитный, ГОСТ 9.307-89 | Требуется площадь контакта не менее 1 см²; датчик может не плотно прилегать к радиусу менее 3 мм |
| Сталь, чугун (ферромагнитные) | Лаки, краски, эмали | Вихретоковый (если проводящий грунт); магнитный (на голый металл) | Вихретоковый работает через изолирующий слой; нужно учитывать толщину и проводимость грунта |
| Медь, алюминий, латунь (немагнитные проводящие) | Лаки, краски, оксиды | Вихретоковый | Наиболее универсален; высокое разрешение на тонких слоях |
| Медь, алюминий, латунь (немагнитные проводящие) | Эмали, керамика | Вихретоковый высокого разрешения или оптический | На микронных слоях может потребоваться профилометрия |
| Любая основа | Любое покрытие (арбитраж) | Кулонометрический, металлографический | Разрушающие методы; подходят для контрольных образцов |
Если деталь имеет диаметр менее 5 мм и на ней нанесено твердосмазочное покрытие для снижения фрикционного момента и предотвращения вымывания смазки, геометрия датчика становится решающей. Для контроля толщины покрытия на таких объектах выбирают вихретоковый толщиномер компактной конструкции с датчиком диаметром не более 3–4 мм или переходят на разрушающие методы (металлографию) для контрольной выборки из партии.
Неразрушающий контроль толщины покрытий: практические рекомендации
Неразрушающий контроль толщины покрытий - это не одноразовое измерение, а систематический процесс, требующий четкого протокола и учета особенностей геометрии детали.
По ГОСТ 9.302-88 результат принимают как среднее арифметическое не менее трех независимых измерений на одной детали.
На деталях малого диаметра измерительные точки располагают на расстоянии не менее 10 мм друг от друга (если позволяет размер) или в трех зонах: вверху, в середине и внизу цилиндрической поверхности. Если измеримая площадь детали меньше 1 см², контроль проводят на 3–5 образцах из партии, чтобы оценить средний уровень нанесения.
Погрешность прибора должна быть не хуже ±10 % от измеряемого значения. Например, если норма толщины составляет 20 микрон, погрешность прибора должна быть в пределах ±2 микрон. Перед началом измерений толщиномер калибруют на эталонных образцах с известной толщиной покрытия, имеющих аналогичный тип основы и покрытия.
Для твердосмазочных покрытий, особенно когда контролируемая деталь работает под нагрузкой или в условиях фрикционного взаимодействия, важно обеспечить равномерность слоя. Локальное истончение может привести к ускоренному износу и потере антифрикционных свойств. Контроль толщины покрытия толщиномером должен сочетаться с визуальным осмотром на предмет пропусков, потеков и микротрещин.
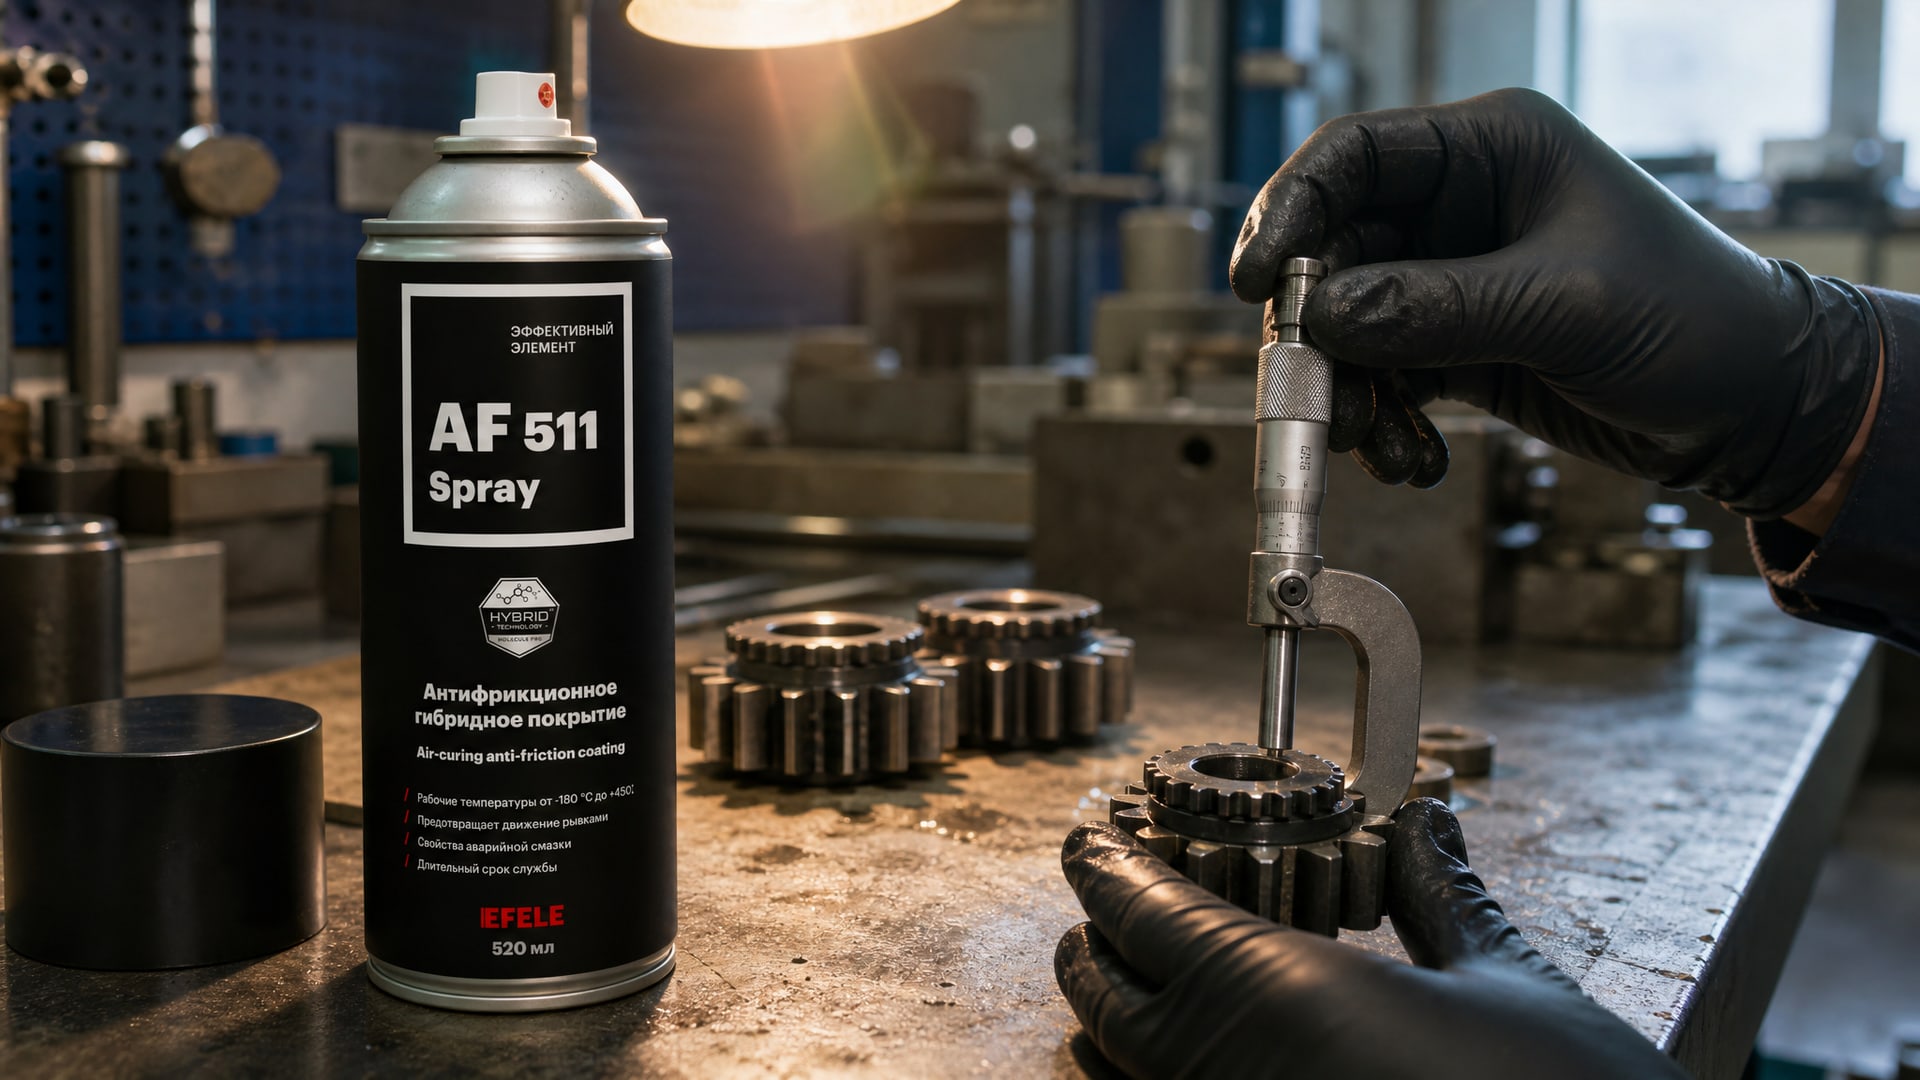
Когда вязкость и адгезионные свойства твердосмазочного материала критичны для удержания слоя на криволинейной поверхности, нанесение проводят в соответствии с технологическим регламентом, а проверку толщины выполняют сразу после сушки, но до монтажа детали в узел. На практике для обеспечения равномерного нанесения тонкой пленки твердосмазочного покрытия на детали малого диаметра, особенно когда требуется низкий коэффициент трения и сопротивляемость к вымыванию в условиях работы под маслом, используют аэрозольные формы, такие как антифрикционное покрытие EFELE AF-511 Spray, которое обеспечивает предсказуемую толщину слоя и его равномерность даже на сложных геометриях.
Разрушающие методы контроля: гравиметрический и металлографический
Разрушающие методы применяют для арбитражного контроля, когда результаты неразрушающих методов вызывают сомнение, или когда требуется максимальная точность и достоверность измерения.
Гравиметрический метод основан на определении толщины слоя через его массу, плотность и известную площадь поверхности (ГОСТ 31993-2024). Образец взвешивают до нанесения покрытия, затем после нанесения, вычисляют прирост массы, делят на плотность покрытия и площадь поверхности - получают среднюю толщину. Этот метод универсален и не зависит от магнитных или электрических свойств материалов. Для деталей малого диаметра есть сложность: погрешность весов должна быть сопоставима с массой слоя, особенно если слой тонкий (20–50 микрон). Для валика диаметром 5 мм и длиной 50 мм с покрытием 20 микрон прирост массы никелевого слоя составит всего 15–20 мг, что требует аналитических весов класса точности не хуже 0,1 мг.
Металлографический метод заключается в изготовлении поперечного шлифа образца и измерении толщины слоя под микроскопом с калибровкой по эталонной шкале. Это наиболее точный и прямой способ, дающий прямое визуальное подтверждение структуры и однородности покрытия. Однако он трудоемкий, требует квалификации и специального оборудования (микроскоп, микротвердомер), и результат доступен только после подготовки образца. На деталях малого диаметра металлографию используют как контрольный способ, когда нужно убедиться, что достигнута требуемая толщина, или когда необходимо оценить структуру слоя (наличие микротрещин, пор, степень адгезии к основе).
Часто задаваемые вопросы
Какой метод неразрушающего контроля толщины покрытия выбрать для детали диаметром 3 мм?
Для детали такого размера магнитный метод может быть затруднен из-за геометрии датчика. Рекомендуется вихретоковый толщиномер компактной конструкции с датчиком диаметром 3–4 мм или же переход на металлографический контроль для контрольной выборки. Если покрытие электроизолирующее (лак, краска) на металлической основе, вихретоковый метод оптимален.
Сколько измерений нужно выполнить на одной детали малого диаметра?
По ГОСТ 9.302-88 результат принимают как среднее арифметическое не менее трех измерений на одной детали; для некоторых методик требуется пять измерений. На детали диаметром менее 5 мм измеряют в трех зонах: верхней, средней и нижней части, затем усредняют. Если площадь детали меньше 1 см², контроль проводят на 3–5 образцах из партии.
Какая погрешность прибора приемлема для контроля толщины смазочного покрытия?
Относительная погрешность прибора должна быть не более ±10 %. Абсолютная погрешность рассчитывается от номинальной толщины: если покрытие 20 микрон, допустимое отклонение составляет ±2 микрона. Прибор перед работой калибруют на эталонных образцах с аналогичным типом основы и покрытия.
Можно ли использовать магнитный толщиномер для контроля гальванического покрытия на стальном штоке?
Да, магнитный метод (ГОСТ 9.307-89) применяется именно для немагнитных гальванических покрытий (никель, хром, кадмий, цинк) на ферромагнитной основе (сталь). Однако на штоке диаметром менее 5 мм убедитесь, что датчик толщиномера имеет достаточное разрешение и может плотно прилегать к криволинейной поверхности.
Какой метод выбрать для арбитражного контроля толщины твердосмазочного покрытия?
Для арбитража рекомендуются металлографический метод (наиболее точный, показывает структуру слоя) или гравиметрический метод (универсален, не зависит от электрических свойств материалов). Оба являются разрушающими, но дают максимально достоверный результат. Если нужна неразрушающая арбитраж, можно использовать вихретоковый толщиномер высокого разрешения с проведением измерений у независимой аккредитованной лаборатории.
Заключение
Контроль толщины покрытия на деталях малого диаметра требует комбинированного подхода: выбор метода зависит от материала основы, типа покрытия, требуемой точности и геометрии детали. Неразрушающие методы (магнитные, вихретоковые, оптические) составляют основу производственного контроля и позволяют сохранить деталь в работоспособном состоянии. На малых диаметрах критичны правильная позиция датчика, усреднение не менее трех измерений по ГОСТ 9.302-88 и использование приборов с погрешностью не выше ±10 %.
Для деталей площадью менее 1 см² стандарт предусматривает контроль 3–5 образцов из партии вместо одного. Когда требуется максимальная достоверность или возникают сомнения в результатах неразрушающего контроля, применяют разрушающие методы: гравиметрический (универсальный, основан на взвешивании) или металлографический (наиболее точный, показывает структуру слоя). Начните с выбора правильного метода исходя из электрофизических свойств основы и покрытия, зафиксируйте протокол измерений и используйте калибровку приборов на эталонных образцах для обеспечения повторяемости результатов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.