
Методика проведения испытаний металлов на проточке для оценки защиты от ржавления
Коррозионная стойкость металлов - способность материала сопротивляться химическому и электрохимическому разрушению в агрессивных средах - проверяют не «на глаз», а через стандартизированные лабораторные и полевые испытания. При обработке заготовок на металлообрабатывающих станках возникает критическая задача: понять, насколько хорошо защищает материал и применяемые жидкости от ржавления в реальных условиях цеха, хранения и транспортировки. Единого универсального теста для всех металлов не существует - методику подбирают под конкретный материал, вид покрытия и условия эксплуатации. В этой статье разберем, как организована методика испытаний на коррозию, какие стандарты ее регулируют, как подготавливают образцы и что значат результаты для производственного выбора.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые должны обосновать выбор материала и защитных средств и убедиться в их надежности перед внедрением на производство.
Что такое коррозионная стойкость металлов и почему она важна в производстве
Коррозионная стойкость металлов и сплавов - это свойство материала сохранять целостность поверхности и механические характеристики при взаимодействии с химически активными средами.
На практике стойкость определяется не одной характеристикой, а комплексом факторов: химическим составом сплава, микроструктурой (влияние термообработки и степени деформации), состоянием поверхности (шероховатость, наличие окисной пленки), наличием защитного покрытия и параметрами окружающей среды (влажность, температура, присутствие хлоридов, кислот, щелочей).
В производстве металлообработки коррозионная стойкость относится к свойствам металлов, которые напрямую влияют на себестоимость продукции. Заготовка, изготовленная из стали, требует защиты от ржавления уже во время хранения на складе и транспортировки. Если выбрать материал без оценки его поведения в конкретной среде (например, в среде СОЖ и влажного воздуха), риск отказа качества и переделок возрастает многократно. Поэтому перед запуском нового материала или смены поставщика закупщик и инженер должны убедиться в коррозионной стойкости через испытания, а не надеяться на опыт прошлых лет.
Классификация методов испытаний на коррозию
Испытания на защиту от ржавления делят на три основных класса: полевые, натурные и лабораторные.
Полевые испытания
Образцы размещают в реальных условиях эксплуатации (на открытом воздухе, в цехе, в хранилище) и наблюдают их поведение в течение месяцев или лет. Это самый достоверный метод, но требует времени и масштабного оборудования для контроля. Полевые испытания дают окончательный ответ, но в практике подготовки производства редко могут ждать столько времени.
Натурные испытания
Образцы подвергают воздействию в приближенных к реальным условиях лаборатории (погружение в растворы, выдержка в камерах). Ускорение достигается за счет повышенной концентрации агрессивных веществ, повышенной температуры или цикличности воздействия. Натурные испытания дают результаты быстрее полевых, но требуют правильного подбора среды и режимов.
Лабораторные ускоренные испытания
Образцы выдерживают в камерах соляного тумана, погружают в концентрированные растворы или подвергают циклическому воздействию влаги и температуры. Такие тесты дают сравнительную оценку за 2–6 месяцев вместо полного года. Результаты используют для ранжирования материалов и выбора лучшего варианта, но не как прямую гарантию поведения в производстве.
Основные стандарты и протоколы испытаний
Методика проведения испытаний металлов на проточке для оценки защиты от ржавления опирается на ряд государственных стандартов, которые определяют, как отбирать образцы, какие условия выдержки применять и как оценивать результаты.
ГОСТ 9.908-85 как основа отбора и оценки образцов
ГОСТ 9.908-85 определяет методы определения показателей коррозии и коррозионной стойкости. В этом стандарте зафиксирован протокол, по которому образцы должны отбираться из пораженной части, из непораженной части и из переходной зоны между ними, либо не менее чем из трех характерных участков при одном типе поражения. Если коррозионное поражение неоднородно по глубине или типу, образцы отбирают из всех пораженных участков - это гарантирует полноту картины.
При анализе поражения под микроскопом используются увеличения 50×, 100×, 500× и 1000×, что позволяет оценить как характер распределения коррозии, так и глубину проникновения. ГОСТ 9.908-85 требует учитывать химический состав материала, способ его обработки и все коррозионные факторы, которые действовали в среде испытания.
ОСТ 1 90212-76 для ускоренных испытаний коррозионностойких сталей
ОСТ 1 90212-76 описывает группу ускоренных испытаний с применением агрессивных сред, имитирующих эксплуатацию изделий во всеклиматических условиях. В этом стандарте для коррозионностойких материалов предусмотрены режимы выдержки:
камера соляного тумана -2 месяца для быстрой оценки;
погружение в 3%-ный раствор хлористого натрия -6 месяцев для условий, приближенных к морским;
выдержка в условиях всеклиматических испытаний - для эмуляции резких колебаний температуры и влажности.
На каждое испытание обычно ставят 5 образцов; в отдельных случаях допускается сокращение до 3. Это требование следует из необходимости получить статистически достаточную выборку - один образец может отказать из-за случайного дефекта производства, два дают слишком узкий разброс данных, а пять позволяют выявить реальную тенденцию.
ГОСТ Р ИСО 10271-2014 для стандартизации методики
ГОСТ Р ИСО 10271-2014 относится к методам испытаний на коррозионную стойкость металлических материалов и задает логику стандартизированной оценки коррозии в агрессивных средах. Этот стандарт полезен как образец, если нужно организовать собственную методику испытания материала, который не описан в узкоспециализированных ОСТ или ГОСТ.
Подготовка образцов: критические точки и требования к точности
Результаты любого коррозионного испытания зависят от того, насколько тщательно подготовлены образцы.
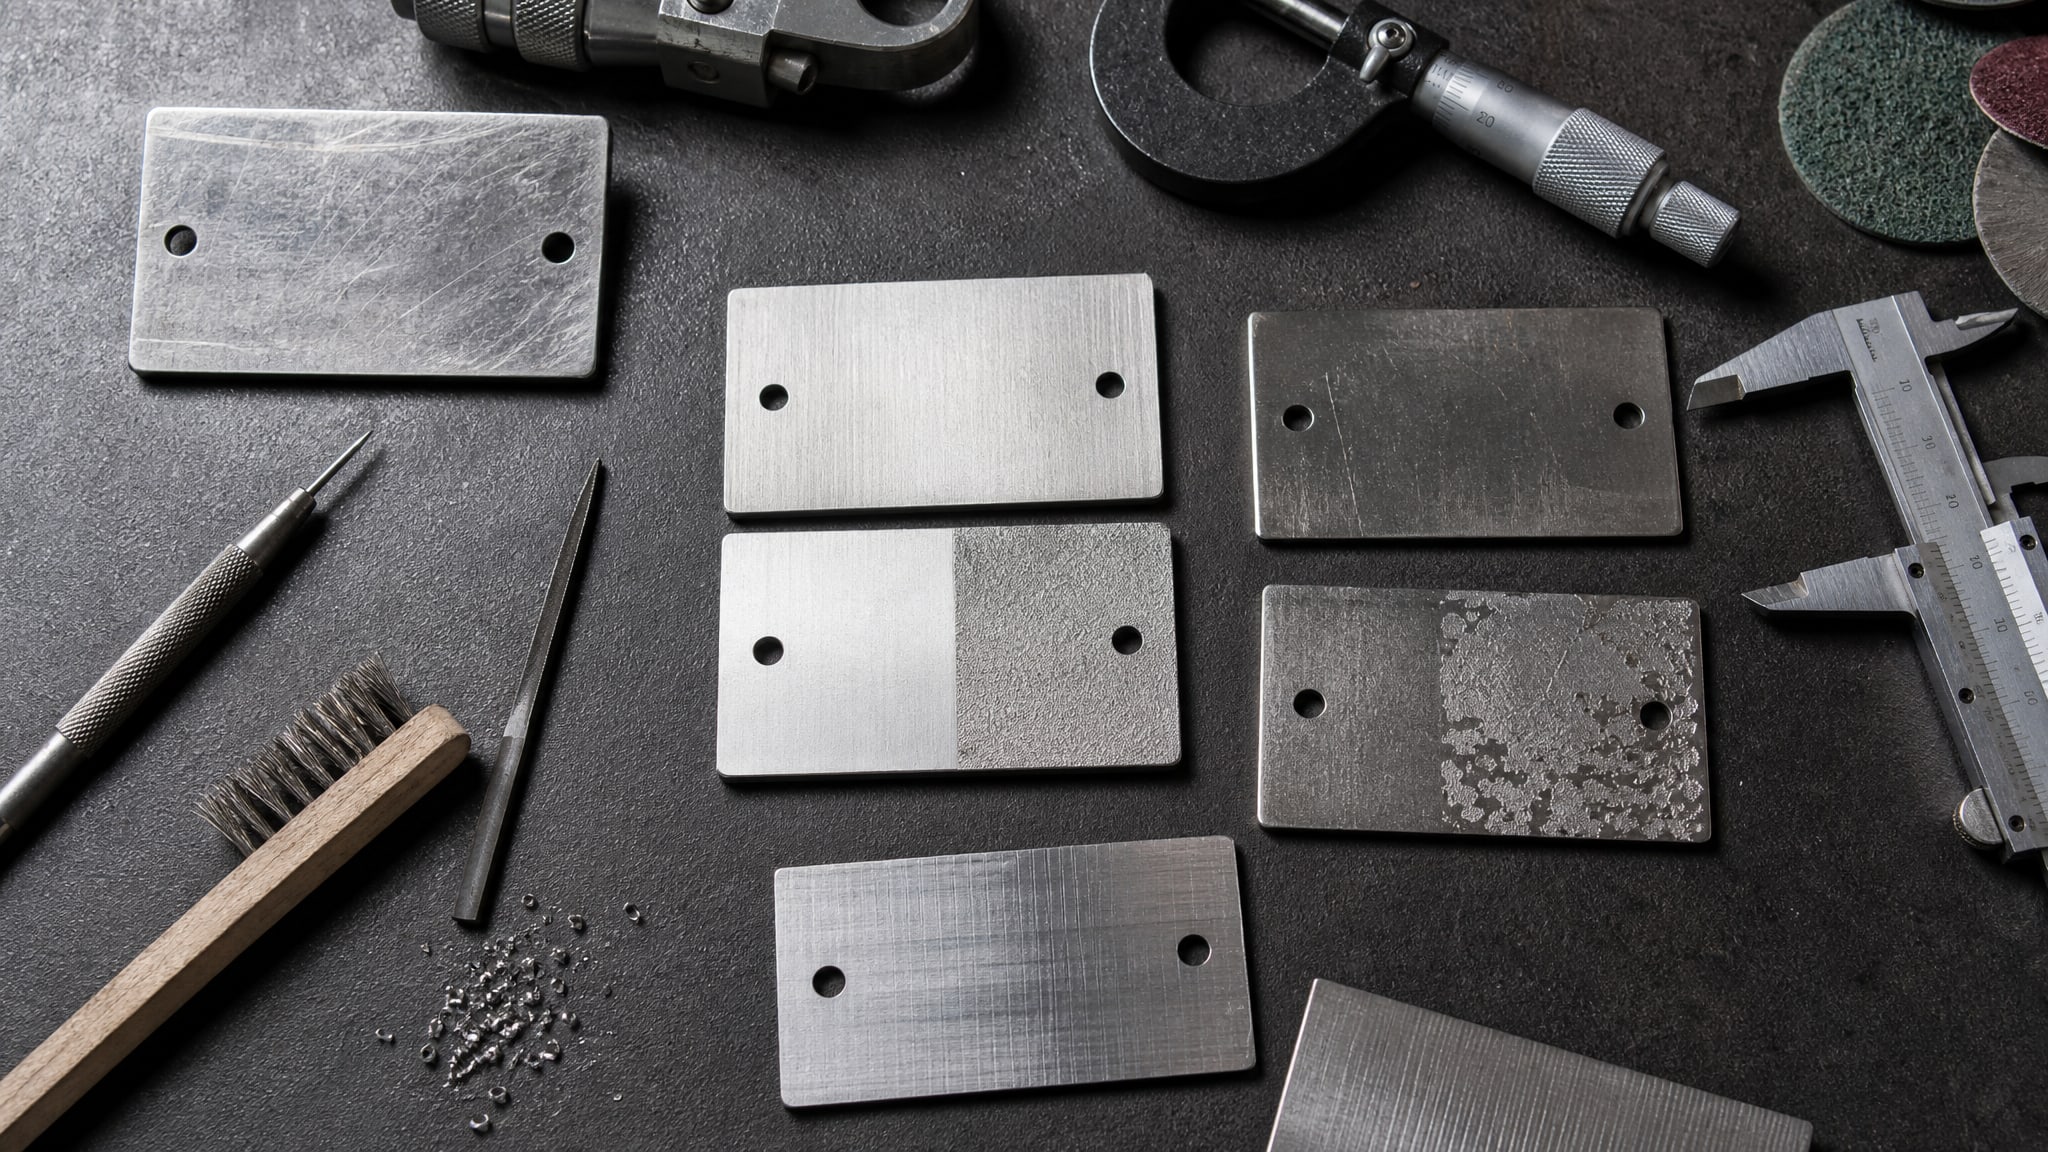
Плохая подготовка поверхности приводит к несопоставимости результатов между партиями, завышенным оценкам коррозии и, как следствие, необоснованному отказу от хорошего материала или наоборот, принятию материала, который не прошел испытание честно.
Этапы подготовки образцов
Согласно учебно-методическому пособию по коррозии и защите металлов, поверхность образцов перед испытанием должна пройти следующие этапы:
шлифование - для удаления крупных неровностей и окалины;
полирование - для унификации состояния поверхности;
обезжиривание органическим растворителем - для удаления масла, которое препятствует контакту среды с металлом;
тщательная сушка - для исключения влияния остаточной влаги и растворителя;
измерение размеров зоны коррозионного воздействия с точностью до 0,01 мм;
взвешивание на аналитических весах с точностью до 0,00001 г (для последующего подсчета потери массы).
Точность измерений критична: если линейный размер измерен с ошибкой 0,1 мм при номинале 10 мм, площадь расчетной зоны исказится на 2%, а в расчете удельной скорости коррозии эта ошибка будет систематической. Взвешивание с точностью до стотысячной доли грамма требует аналитических весов (не простых весов с цифровым дисплеем), чтобы отследить даже небольшие изменения массы при коррозии тонких образцов.
Разметка и идентификация образцов
После подготовки каждый образец маркируют химически стойким способом (гравировкой, травлением или стойким маркером) - важно, чтобы маркировка выжила весь период испытания и позволила ясно связать каждый результат с исходным образцом. Образцы упаковывают в защитную тару так, чтобы они не соприкасались друг с другом (соприкосновение может вызвать гальваническую коррозию).
Режимы выдержки и среды испытания
После подготовки образцы помещают в выбранную коррозионную среду на определенный срок.
Выбор среды зависит от того, какие условия эксплуатации нужно имитировать.
Камера соляного тумана
Это наиболее распространенный ускоренный метод в промышленности. Образцы размещают в герметичной камере, где распыляется мелкодисперсный аэрозоль 3%-ного хлористого натрия (или раствора с добавками для имитации морской воды). Температура в камере поддерживается на уровне 35°C. Соль оседает на поверхность образца, создавая локальные гальванические пары и ускоряя процесс образования ржавчины. Выдержка в камере соляного тумана в течение 2 месяцев дает предварительную сравнительную оценку, которая коррелирует с поведением материала в морском климате или в условиях хранилища с высокой влажностью и наличием соли.
Погружение в растворы
Для некоторых металлов и сплавов используют прямое погружение образцов в 3%-ный раствор хлористого натрия на 6 месяцев. Этот метод более интенсивен, чем камера, так как весь образец постоянно находится в контакте с коррозионной средой, без периодов просыхания. Результаты погружения в 6 месяцев часто коррелируют с поведением материала в морском климате при полугодовом хранении без защиты.
Циклические испытания
В некоторых случаях применяют циклические режимы: образец в течение нескольких часов выдерживают в камере соляного тумана, затем переносят в сухую среду при повышенной температуре, потом опять в тумман. Такие циклы имитируют смену климатических условий (дневное нагревание и ночное охлаждение, сезонные перепады влажности) и часто дают более агрессивные условия, чем постоянная выдержка.
Оценка и интерпретация результатов испытаний
По окончании испытания образцы извлекают из среды, осушают и проводят визуальную оценку, фотодокументирование, взвешивание и микроскопический анализ.
Визуальная оценка и фотография
Образец осматривают невооруженным глазом и под лупой (×10), фиксируют локализацию ржавчины, наличие питинга (точечной коррозии), трещин, отслоения покрытия. Обязательна фотография в цвете при стандартном освещении - это документирует состояние и служит доказательством при спорах с поставщиком материала.
Потеря массы и скорость коррозии
Образец аккуратно очищают от продуктов коррозии (ржавчины) по стандартной процедуре (химическое травление или механическое удаление без повреждения основного металла), затем вновь взвешивают. Разница массы до и после испытания - это убыль металла. Скорость коррозии рассчитывают по формуле:
Скорость коррозии = (Потеря массы, г) / (Площадь образца, см²) / (Время испытания, ч)
Результат выражают в г/(см²·ч) или мг/(дм²·сут). Эта цифра позволяет сравнивать разные материалы и партии на одной шкале.
Микроскопический анализ
На срифе (поперечном сечении) образца под микроскопом изучают глубину проникновения коррозии, характер поражения (равномерное, питтинг, междендритная коррозия), связь поражения с микроструктурой. Увеличение 50× и 100× дает обзорную картину, 500× и 1000× выявляют мелкие трещины и локальные очаги. Если обнаружена междендритная коррозия (характерная для отожженных алюминиевых сплавов и некоторых нержавеющих сталей), это может привести к отказу материала, даже если потеря массы кажется малой, потому что глубокое проникновение коррозии по границам зерен ослабляет материал.
Классификация по шкалам поражения
Для стандартизированной оценки применяют десятибалльные и иные шкалы коррозионной стойкости металлов. Например, коррозия может быть классифицирована как: 0 - никаких видимых изменений; 1 - единичные точки ржавчины; 2 - множество точек, но покрытие еще целое; ...; 9 - сквозная ржавчина, потеря целостности.
Защита от ржавления в средах с водой и СОЖ
В условиях металлообработки образцы часто испытывают в среде, содержащей водорастворимые СОЖ (охлаждающие смазочные жидкости).
СОЖ содержит ингибиторы коррозии и противозадирные присадки, которые образуют защитную пленку на поверхности металла. Однако качество этой пленки и ее стабильность во времени зависят от химического состава СОЖ, ее концентрации, степени загрязнения и pH среды.
Для оценки защиты от ржавления в среде СОЖ образцы часто испытывают во влажном воздухе над поверхностью рабочего раствора. Это имитирует условия хранения деталей во влажном цехе, когда на поверхности конденсируется вода, но присутствует и оксидная пленка от СОЖ. В таких испытаниях используют полусинтетические водорастворимые СОЖ, разработанные для различных групп металлов - при подборе жидкости важно убедиться, что выбранный состав протестирован именно на материалах, которые будут обрабатываться (сталь, чугун, алюминиевые сплавы требуют разных ингибиторов).
Если нужна комплексная оценка защиты системы «металл + покрытие + СОЖ», образцы обрабатывают жидкостью, высушивают, а затем выдерживают в камере повышенной влажности или соляного тумана. Это дает ответ на практический вопрос: будет ли деталь ржаветь под слоем СОЖ при хранении в цехе в течение недели или месяца.
Часто задаваемые вопросы
Что означает, если один из пяти образцов в испытании показал другой результат, чем остальные четыре?
Это норма. При испытании пяти образцов могут быть небольшие вариации из-за микрогеографии поверхности, содержания примесей в материале или неизбежных отклонений в температуре камеры. Результаты усредняют и рассчитывают стандартное отклонение. Если один образец полностью отличается (например, не поржавел вообще, когда остальные поржавели), его исключают из статистики как брак подготовки, и указывают этот факт в протоколе.
Можно ли заменить испытание в камере соляного тумана на погружение в раствор NaCl дома?
Технически можно получить сравнительные результаты, но это не будет сертифицируемым испытанием. Камера соляного тумана дает воспроизводимые условия (температура, концентрация аэрозоля, влажность строго контролируются), тогда как домашнее погружение имеет слишком много переменных. Если результат нужен для гарантии качества или претензий к поставщику, используйте аккредитованную лабораторию.
Почему коррозионная стойкость чугуна ниже, чем у нержавеющей стали?
Чугун содержит кремний, углерод и графит, которые образуют гальванические пары на поверхности. Графит остается на месте, а железо вокруг него окисляется, что ускоряет ржавление. Нержавеющая сталь содержит хром, который на поверхности образует плотную оксидную пленку (пассивный слой), препятствующую дальнейшему окислению. Чугун не имеет такого механизма самозащиты, поэтому его обычно красят или используют в сухих местах.
Как стандарты связаны между собой: ГОСТ 9.908-85, ОСТ 1 90212-76 и ГОСТ Р ИСО 10271-2014?
ГОСТ 9.908-85 - это общая методика определения коррозии и коррозионной стойкости, она задает протокол отбора образцов и их анализа. ОСТ 1 90212-76 - это отраслевой стандарт для ускоренных испытаний конкретно коррозионностойких сталей, с жесткими режимами (2 месяца в камере, 6 месяцев в растворе). ГОСТ Р ИСО 10271-2014 - это адаптация международного ISO-стандарта, используется для стоматологических материалов, но логика применима и к другим металлам. Если нет специального ОСТ для вашего материала, берите ГОСТ 9.908-85 как основу.
Что такое десятибалльная шкала коррозионной стойкости металлов и когда ее применяют?
Десятибалльная шкала - это система классификации видимого поражения поверхности от 0 (без изменений) до 9 (сквозная ржавчина и обрушение). Ее применяют при визуальной оценке образцов после испытания, особенно в сравнительных тестах, когда нужно быстро ранжировать материалы. Для более точной оценки предпочитают измеряемые параметры (потеря массы, глубина питтинга), но шкала удобна для первичного отсева материалов.
Заключение
Методика испытаний металлов на коррозионную стойкость - это не одна простая проверка, а комплекс мероприятий, где каждый этап (выбор образцов, подготовка поверхности, выбор среды и режима, анализ результатов) должен соответствовать стандартам и специфике вашего материала. Коррозионная стойкость металлов и сплавов зависит от химического состава, микроструктуры, состояния поверхности, покрытий и условий среды - это комплексное свойство, а не одна цифра в паспорте.
Если вы закупщик или инженер, готовящий испытание нового поставщика материала, используйте ГОСТ 9.908-85 как основу методики, выберите режим выдержки (камера соляного тумана для быстрой оценки, погружение в раствор NaCl для длительной имитации морского климата), подготовьте не менее 5 идентичных образцов с точной регистрацией их параметров и проведите испытание в аккредитованной лаборатории. Результаты дадут вам объективное основание для выбора материала и защитных средств, снизят риск отказов в производстве и повысят уверенность в качестве закупленной партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.