
Методика испытаний антифрикционных покрытий на испарение летучих растворителей
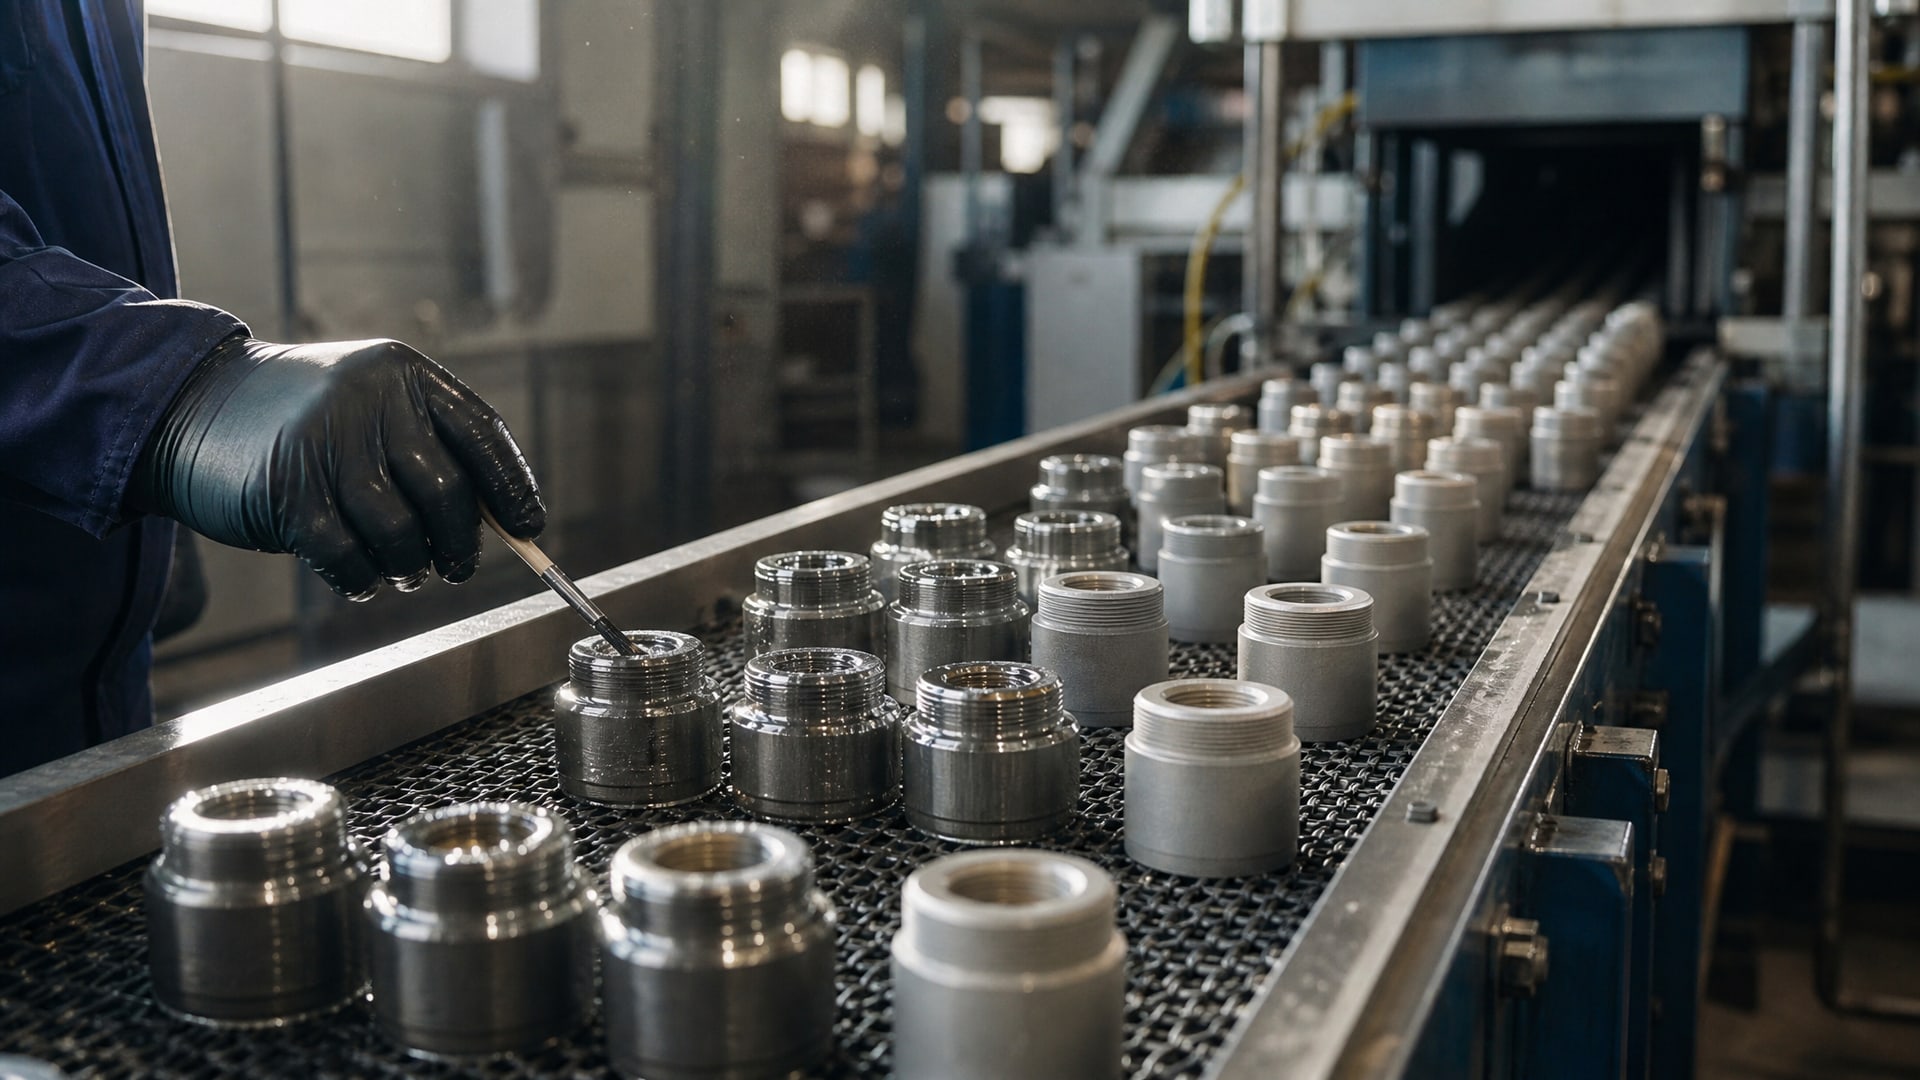
Испарение растворителей из антифрикционного покрытия - это не просто физический процесс, а основа, которая определяет готовность материала к работе. Многие ошибочно полагают, что если покрытие на ощупь сухое, оно уже полностью сформировалось и готово к нагрузкам. На практике испарение идет в две стадии: сначала летучие компоненты выходят из жидкой пленки поверхностной диффузией, затем вещество продолжает испаряться из твердого слоя за счет диффузии внутри полимерной массы. Это означает, что контроль испарения требует четкой методики, а не только визуального осмотра.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые отвечают за качество нанесения и приемку антифрикционных покрытий на производстве. Вы узнаете, как правильно проводить испытания на испарение растворителей, какие инструменты и стандарты использовать, и как избежать типичных ошибок, которые приводят к браку и нестабильности характеристик покрытия.
Две стадии испарения растворителя и их особенности
Процесс выхода растворителя из антифрикционного покрытия состоит из двух различных по механизму стадий, и это критично понимать при выборе методики контроля.
На первой стадии растворитель испаряется из жидкой пленки. Здесь доминируют поверхностные явления: молекулы летучих компонентов выходят с поверхности раствора или суспензии, и скорость испарения определяется температурой, влажностью воздуха и площадью контакта. Эта фаза может длиться несколько минут и часто завершается, когда покрытие перестает прилипать к пальцу.
На второй стадии вещество испаряется из уже сформировавшейся твердой или полутвердой пленки. Процесс существенно замедляется, поскольку молекулы растворителя теперь находятся внутри полимерной матрицы и должны диффундировать сквозь твердое вещество, прежде чем покинуть поверхность. Эта стадия может длиться часы или даже сутки, в зависимости от вязкости основы, толщины слоя и условий сушки. Именно на этой стадии поверхность может казаться совершенно сухой, но внутренний слой еще содержит значительное количество летучих компонентов.
Практическое следствие двухстадийности: полная готовность антифрикционного покрытия к нагрузкам наступает не когда оно «высохло на ощупь», а когда завершилась вторая стадия и массовая доля летучих компонентов упала ниже допустимого значения. Именно поэтому в технологических документах указывают интервалы выдержки между нанесением слоев и минимальное время до первого использования.
Определение массовой доли нелетучих веществ как основной метод контроля испарения
Массовая доля нелетучих веществ - это количество сухого остатка в процентах от исходной массы нанесенного материала.
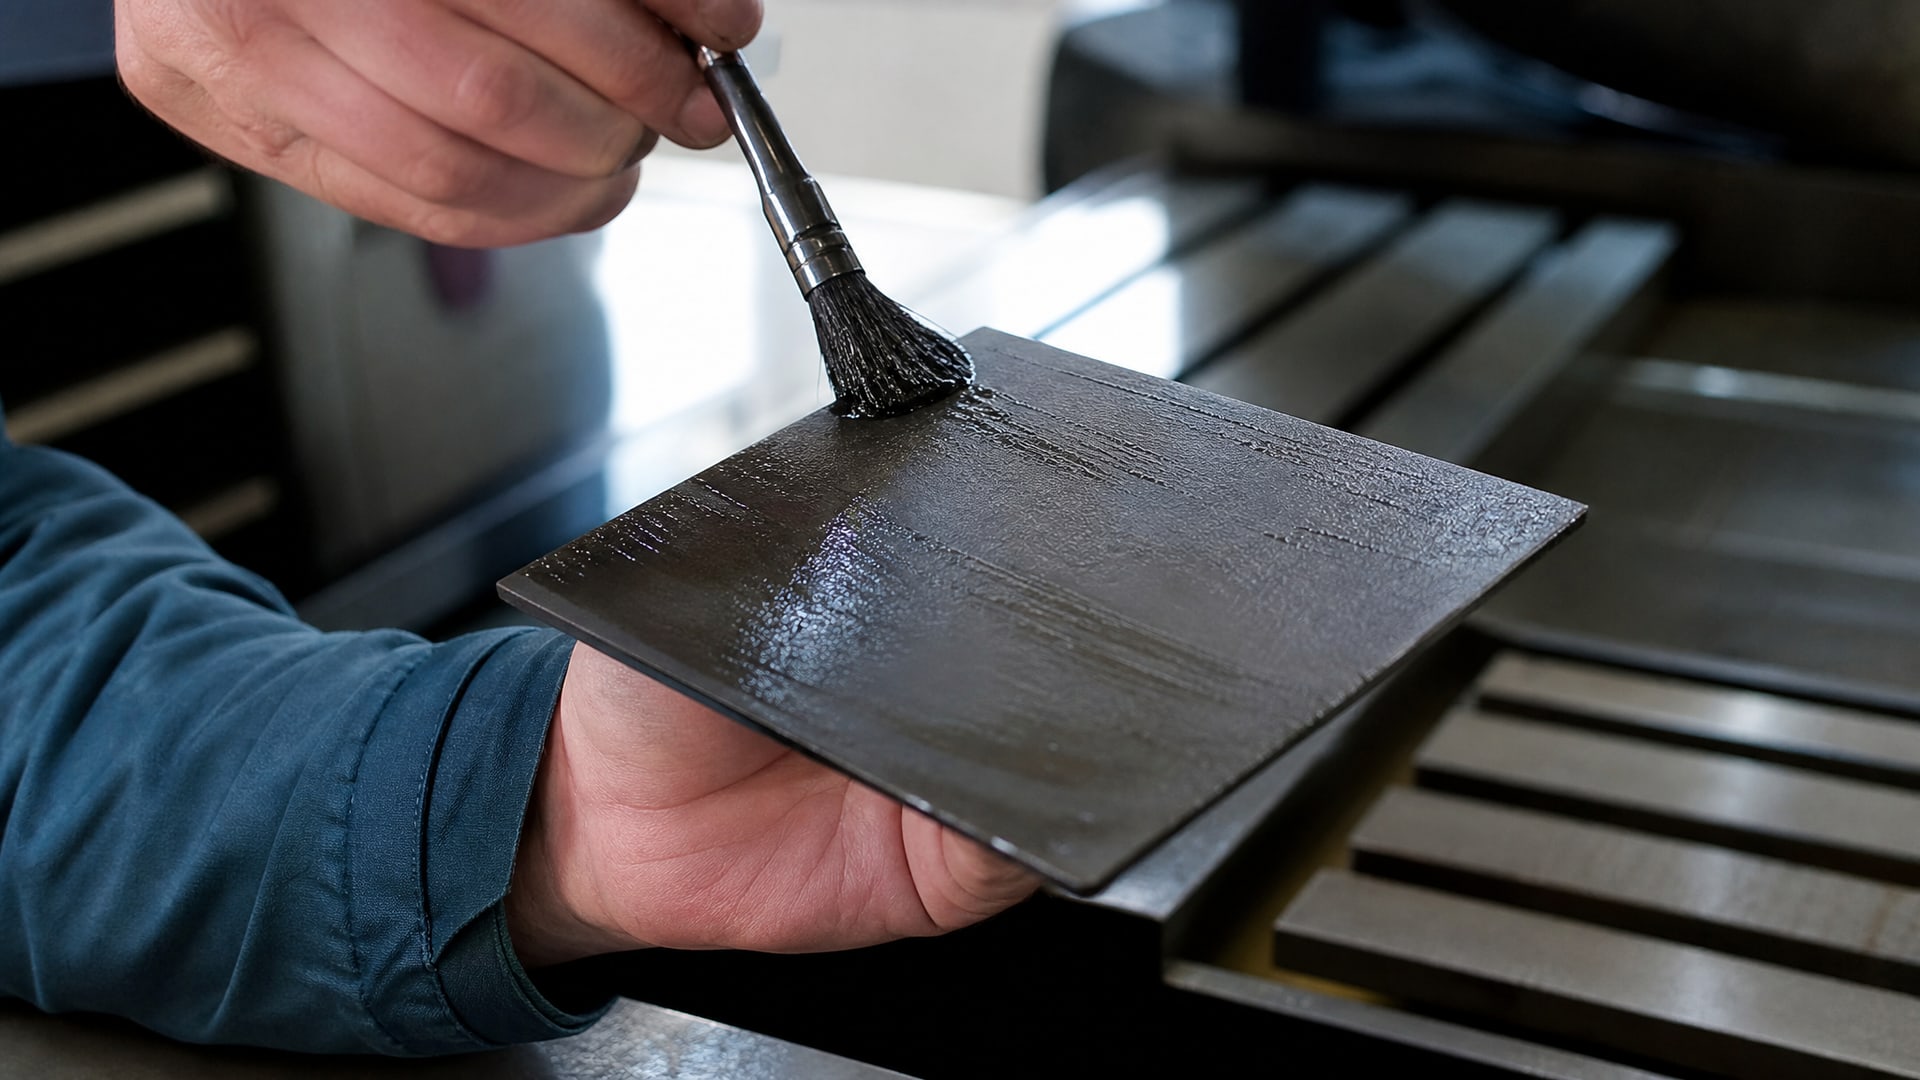
Это измерение напрямую показывает, насколько полно испарились растворители, и является одним из наиболее объективных способов оценить готовность покрытия.
Методика определения проста: образец покрытия помещают на специальную пластинку (обычно алюминиевую или фарфоровую) и сушат. Сушку проводят двумя способами в зависимости от наличия оборудования. Первый вариант - ускоренная сушка под инфракрасной лампой (5 минут), второй - сушка в термостате (12–15 минут). Затем цикл повторяют по 3–5 минут до достижения стабильной массы, то есть пока результаты взвешивания не начнут совпадать в пределах погрешности весов.
Расчет производится по формуле: Массовая доля нелетучих веществ (%) = (Масса после сушки / Исходная масса) × 100
Результат дают в виде процента. Например, если антифрикционное покрытие содержит 70% нелетучих веществ, это означает, что 30% составляет растворитель, который должен испариться.
На практике закупщики часто сверяются с техническим описанием покрытия, чтобы понять, достигнута ли ожидаемая величина сухого остатка. Если фактический результат ниже паспортного значения, это сигнал о неправильной сушке, неподходящих условиях хранения или подозрении на подделку материала.
Контроль мокрой и сухой толщины как дополнительный способ оценки испарения
Толщина нанесенного покрытия отслеживается в два момента: сразу после нанесения (мокрая толщина) и после завершения испарения растворителя (сухая толщина).
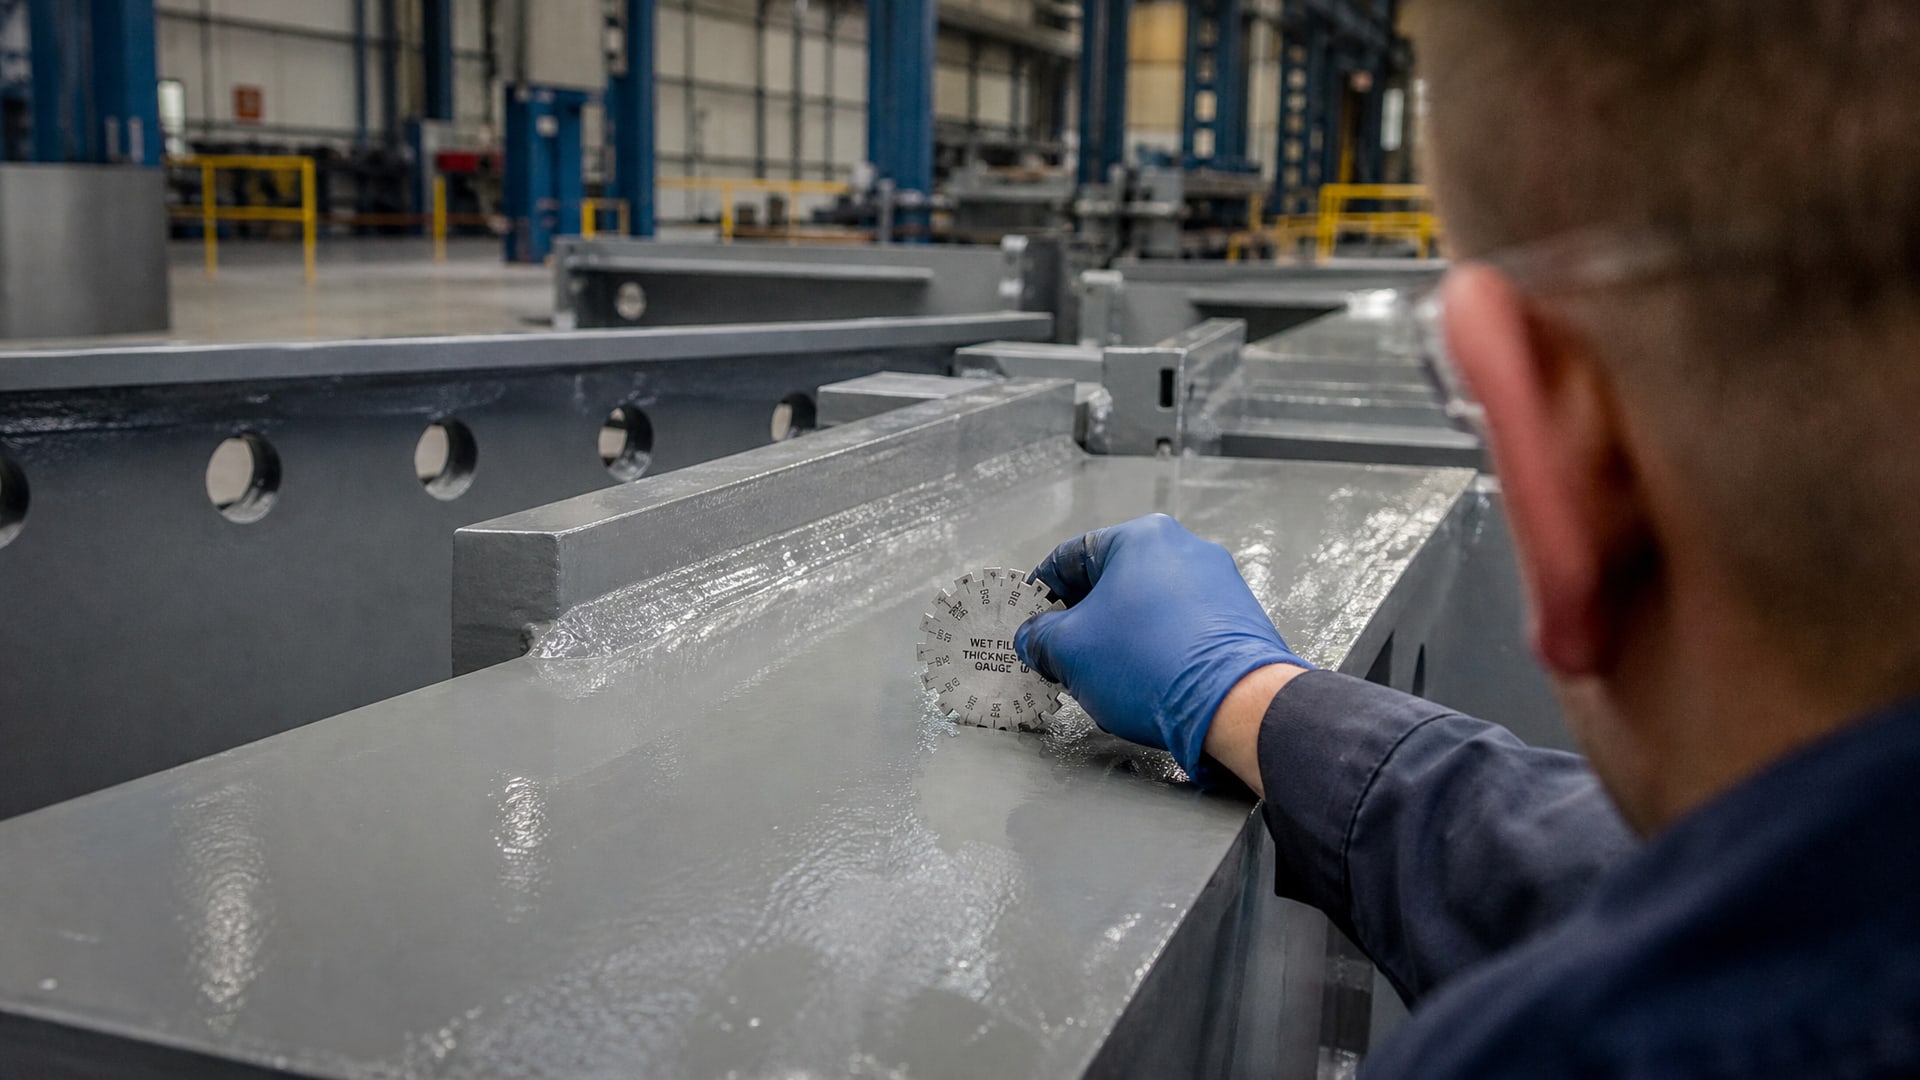
Разница между этими значениями дает представление о том, сколько материала испарилось.
Мокрую толщину измеряют специальным колесным толщиномером, погружая его колесо перпендикулярно в свежее покрытие. Прибор показывает расстояние от основания до вершины волны. После испарения растворителя тем же способом (но уже используя магнитный метод для ферромагнитных оснований по ISO 2178 или метод вихревых токов для цветных металлов по ISO 2360) измеряют сухую толщину.
Обычно мокрый слой теряет 40–50% объема. Это значит, что если вы нанесли антифрикционное покрытие мокрой толщиной 10 мкм, ожидайте сухую толщину в диапазоне 5–6 мкм. Эта зависимость позволяет рассчитать требуемую мокрую толщину, если вы знаете целевую сухую толщину из стандарта или ТУ.
Контроль толщины полезен тем, что его можно провести за минуты, без лабораторного оборудования. На производстве это часто становится первым способом убедиться, что материал нанесен правильно. Если сухая толщина окажется меньше нормы, можно предположить, что либо нанесено недостаточно материала, либо испарение прошло аномально (например, при повышенной температуре, из-за чего произошла чрезмерная потеря летучих компонентов).
Стандартные условия проведения испытаний на испарение
Испарение растворителя зависит от температуры, влажности и давления воздуха.
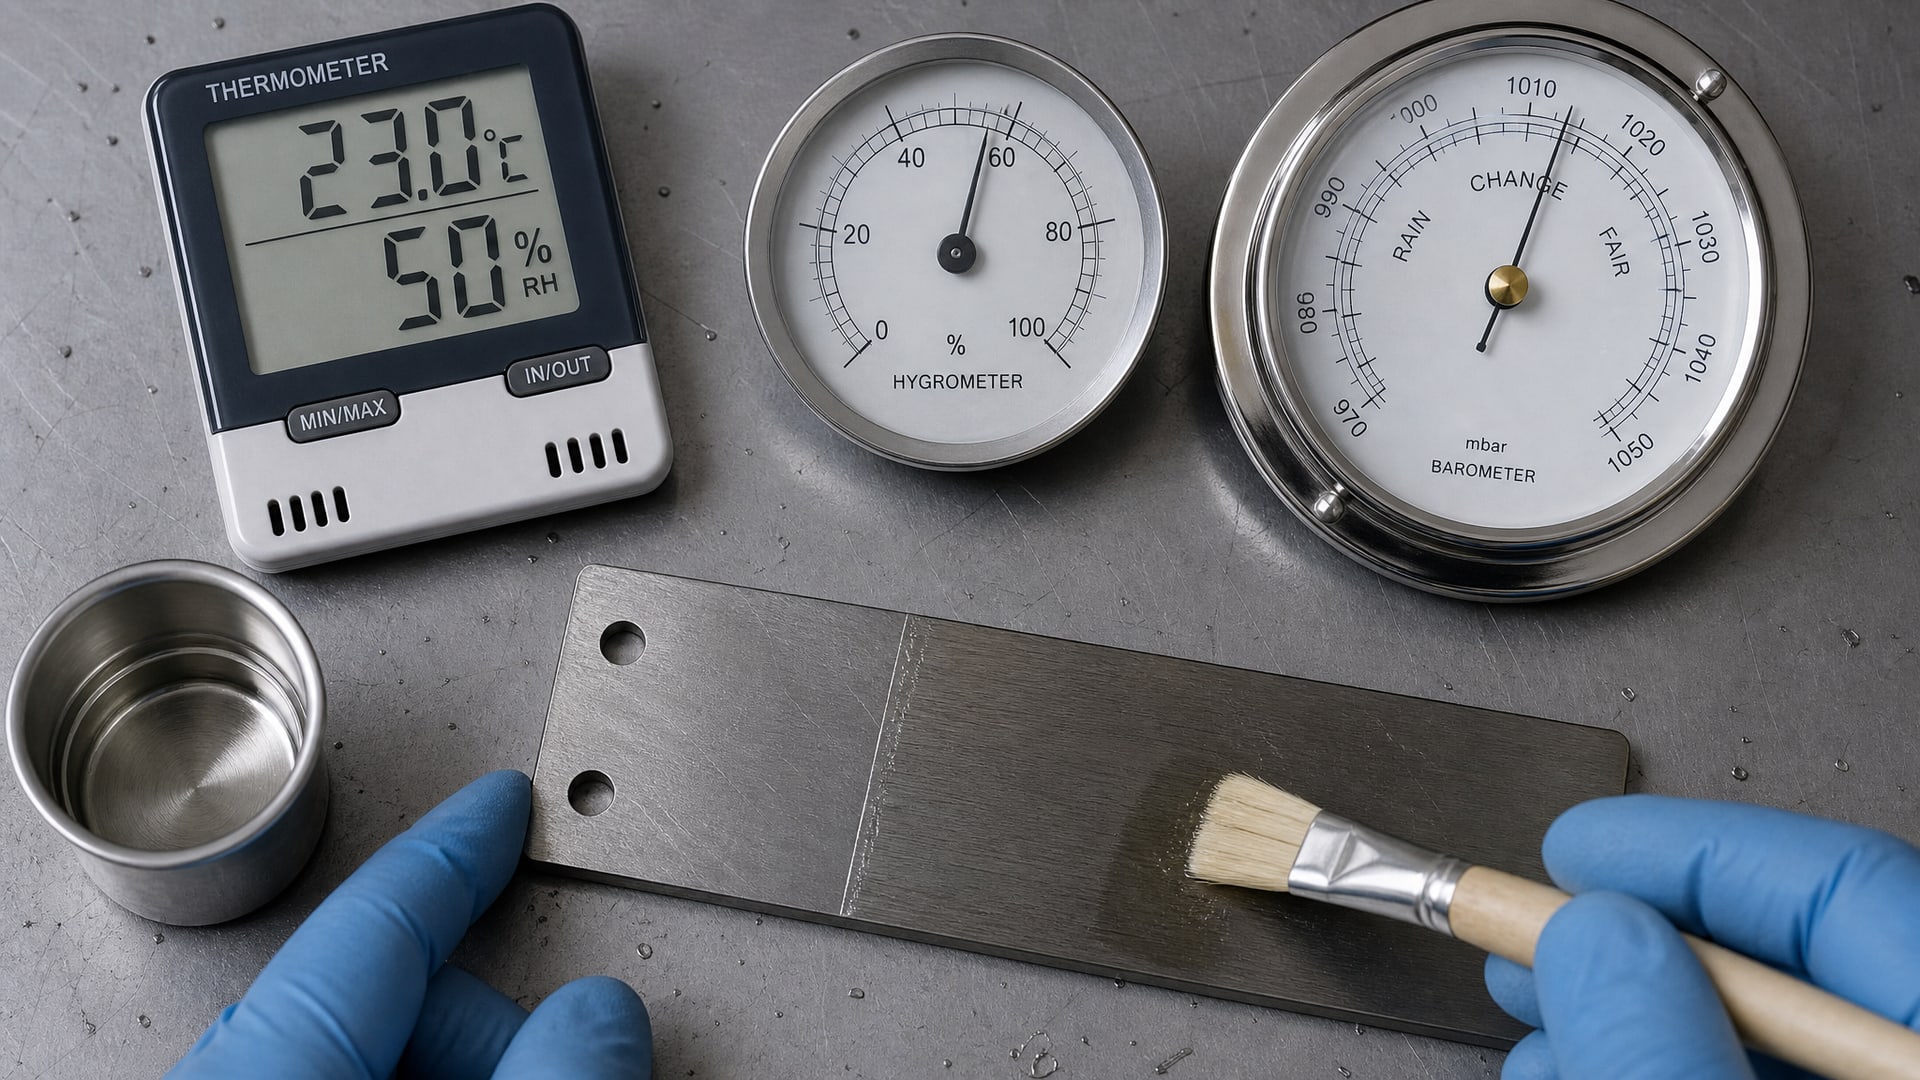
Если проводить испытания в разные дни в разных помещениях, результаты будут несопоставимы. Именно поэтому все стандарты и технологические документы указывают климатические условия.
Стандартные условия для испытания покрытий установлены на уровне (23 ± 2) °C и (50 ± 5) % относительной влажности воздуха. Эти значения выбраны как нейтральные и воспроизводимые. Если на производстве в цехе 28 °C и влажность 70%, испарение будет идти быстрее, и полученные времена выдержки или толщина сухого слоя не будут соответствовать паспортным данным материала.
При подготовке образцов антифрикционного покрытия для адгезионных испытаний используют сталь Ст 3 по ГОСТ 380-2005. Обычно наносят три слоя, каждый толщиной 4–5 мкм. Между слоями выдерживают интервал 15 минут при комнатной температуре (20 °C). После нанесения последнего слоя выдержка составляет минимум 120 минут перед проведением последующих испытаний. До нанесения первого слоя после обезжиривания растворителю дают испариться 15 минут - это важно, чтобы основание было сухим и не загрязненным парами.
Соблюдение этих условий гарантирует, что результаты вашего испытания будут сравнимы с результатами, полученными другой лабораторией или производителем. Это критично при разработке ТУ на закупку материала или при рассмотрении претензий о качестве.
Комплексные испытания антифрикционных покрытий: проверка адгезии и стойкости к растворителям
Само по себе определение испаренного растворителя еще не гарантирует, что покрытие будет работать в реальных условиях.
Поэтому практика предусматривает проведение дополнительных тестов, которые проверяют, насколько хорошо сформировалась пленка после испарения.
Адгезия (прочность сцепления покрытия с основанием) оценивают методом нормального отрыва по ГОСТ 27890-88. Это признано наиболее целесообразным методом количественной оценки адгезии антифрикционных покрытий. Суть испытания: к высохшему покрытию приклеивают стальной стержень, затем медленно тянут его вверх до разрушения. Измеряют усилие, при котором происходит отрыв. Чем выше числовое значение, тем лучше адгезия.
Стойкость к растворителям проверяют методом протирания. В соответствии с ASTM D5402 образец покрытия натирают тканью, смоченной органическим растворителем (часто уайт-спиритом или ацетоном), определенное количество раз. Если покрытие хорошо отверждено и растворитель полностью испарился, поверхность останется неповрежденной. Если покрытие еще содержит остаток летучих компонентов, оно размягчится, и ткань легко повредит слой.
Для антифрикционного покрытия, которое отверждается при комнатной температуре, например EFELE AF-511 Spray, стойкость к растворителям после высыхания достигается уже через несколько часов, но полная готовность наступает позже. Поэтому в технологической инструкции производителя указывают, через какое минимальное время после нанесения можно начинать протирку или адгезионное испытание.
Если испытания на адгезию или стойкость к растворителям проводят без соблюдения рекомендуемого времени выдержки, результаты будут завышены (покрытие еще частично рыхлое) или занижены (если выдержка была при неправильной влажности, и растворитель испарился неправильно). Этот момент часто упускают при приемке покрытия на производстве.
Типичные ошибки при испытании испарения растворителей и способы их избежать
Практика показывает, что даже опытные специалисты допускают систематические ошибки при контроле испарения.
Ошибка первая - отсутствие контроля климатических условий. Многие лаборатории измеряют толщину или определяют сухой остаток без фиксации температуры и влажности. Результат: в один день испытание проходит при 20 °C и 40% влажности, в другой - при 25 °C и 65%. Получаются разные времена высыхания, хотя материал не изменился. Решение: установить в помещении испытаний термогигрометр, фиксировать показания перед каждым испытанием, проводить работу в климатизируемом помещении или боксе.
Ошибка вторая - слишком быстрая сушка при определении массовой доли нелетучих веществ. Если образец сушат под лампой больше 5 минут или при температуре выше 100 °C, можно удалить не только растворитель, но и легколетучие компоненты самого полимера, что даст завышенный результат. Решение: строго соблюдать режим сушки (5 мин под ИК-лампой или 12–15 мин в термостате) и проводить повторные циклы по 3–5 минут только до стабилизации массы.
Ошибка третья - игнорирование времени между нанесением слоев. Если наносить следующий слой слишком рано, предыдущий еще содержит растворитель, и новый слой его размягчит. Если ждать слишком долго, покрытие может частично полимеризоваться, и адгезия между слоями ухудшится. Решение: придерживаться 15 минут при 20 °C между слоями, зафиксировать это в рабочей инструкции и контролировать с секундомером.
Ошибка четвертая - проведение адгезионного испытания до завершения испарения. Если проверить адгезию через час после нанесения, а по ТУ требуется выдержка 120 минут, результат будет неправомерно низким. Решение: перед испытанием убедиться, что прошло минимальное время, указанное в документации, и что покрытие при протирании растворителем не размягчается.
Ошибка пятая - использование универсальной методики для разных типов покрытий. Некоторые цехи пытаются применить один метод для контроля всех материалов. На практике антифрикционные, защитные и декоративные покрытия требуют разных подходов. Решение: для каждого материала или типа покрытия разработать собственный набор испытаний, опираясь на ТУ или ГОСТ, и описать его в рабочей инструкции.
Часто задаваемые вопросы
Как понять, что покрытие полностью высохло и готово к использованию?
Готовность к использованию определяется комплексно. Во-первых, прошло минимальное время выдержки, указанное в техдокументации (обычно 120 минут или более). Во-вторых, при протирке растворителем покрытие не размягчается и не повреждается. В-третьих, при испытании на адгезию методом отрыва получаются результаты, не ниже допустимых. Только совокупность этих признаков говорит о полном испарении растворителя и формировании пленки.
Почему сухая толщина всегда меньше мокрой?
Мокрая толщина включает объем растворителя, который испаряется. Поскольку растворитель составляет 30–50% от объема нанесенного материала, сухая толщина неизбежно меньше. Типично мокрый слой теряет 40–50% объема. Это нормально и предсказуемо. При расчете требуемой мокрой толщины всегда умножайте целевую сухую толщину на коэффициент 2–2,5.
Какой метод определения сухого остатка выбрать - под ИК-лампой или в термостате?
Оба метода дают близкие результаты при правильном соблюдении времени. ИК-лампа работает быстрее (5 минут), но требует опыта регулировки расстояния. Термостат медленнее (12–15 минут), но результат более воспроизводим. Выбирайте, исходя из наличия оборудования. Главное - не менять метод в процессе испытаний партии, иначе результаты станут несопоставимы.
Что делать, если испытание на стойкость к растворителям показало низкий результат?
Это означает, что покрытие либо еще содержит растворитель, либо полимеризация неполная. Прежде всего убедитесь, что выдержка после нанесения соответствовала регламенту. Если выдержка была правильной, проверьте условия сушки (температура, влажность). Если условия были в норме, возможна проблема с самим материалом - проверьте партию, срок годности и условия хранения.
Почему испарение должно быть постепенным, а не максимально быстрым?
Быстрое испарление (например, при резком нагреве или обдуве горячим воздухом) приводит к неравномерному выходу летучих компонентов. Верхние слои теряют растворитель быстро и становятся плотными, тогда как внутренние слои остаются рыхлыми. Это вызывает напряжения, растрескивание и отслоение. Постепенное испарение при комнатной температуре и стандартной влажности дает однородное формирование пленки и лучшую адгезию.
Заключение
Методика испытаний антифрикционных покрытий на испарение летучих растворителей - это не одно измерение, а комплекс взаимосвязанных процедур, которые в совокупности показывают степень готовности материала к работе. Ключевые этапы включают определение массовой доли нелетучих веществ, контроль мокрой и сухой толщины, проверку адгезии и стойкость к растворителям. Все испытания должны проводиться в стандартных климатических условиях (23 ± 2) °C и (50 ± 5) % относительной влажности, с соблюдением регламентированных времен выдержки между нанесением слоев.
Практический совет: разработайте для своего производства рабочую инструкцию, которая описывает, какие именно испытания вы проводите для каждого типа покрытия, в какой последовательности, при каких условиях и с какими допусками. Зафиксируйте эту инструкцию, обучите персонал и проводите измерения по ней регулярно. Это обеспечит стабильность качества и позволит быстро выявить проблемы, если они возникнут.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.