
Лабораторные методы анализа: почему расхождения в сотых долях определяют корректность результатов
Когда две независимые лаборатории анализируют один и тот же образец и выдают результаты, отличающиеся на 0,01–0,05, встает вопрос: это погрешность прибора, разница методик или реальное отклонение свойства материала? Ответ на этот вопрос часто определяет принятие или отклачку партии, объем доработки оборудования и даже выбор поставщика. Лабораторные методы анализа - это не просто измерение цифр; это система правил, в которой каждая сотая доля имеет установленное место и значение.
Закупщики и инженеры часто воспринимают малые расхождения как неточность или низкое качество испытаний. На деле расхождения в пределах установленных стандартами допусков - это норма. Понимание того, как учитываются сотые доли, какие пределы повторяемости и воспроизводимости приняты, и как правильно интерпретировать результаты, позволяет избежать ненужных споров с поставщиками и предотвратить ошибочное браковку исправного материала.
Пределы повторяемости и воспроизводимости: математика расхождений
Два результата, полученные в условиях повторяемости (одна лаборатория, один оператор, один прибор, одна методика, короткий промежуток времени), сравнивают с пределом повторяемости.
Если абсолютное расхождение не превышает этот предел, оба результата считаются приемлемыми, и окончательным результатом берут среднее арифметическое.
Например, если предел повторяемости для содержания щелочи в смазке установлен на уровне ±0,15, а два измерения дали 8,43 и 8,51 - разница 0,08 укладывается в допуск, и оба результата действительны. Но если один результат 8,40, а другой 8,60 - разница 0,20 превышает предел, и тогда требуются дополнительные два измерения.
При превышении предела повторяемости проводят повторный анализ. Четыре измерения сравнивают с критическим диапазоном при вероятности 95%. Если диапазон (от минимума к максимуму) не превышает критического, окончательным результатом фиксируют медиану четырех значений. Это математический инструмент, который отсекает влияние одиночной ошибки, не игнорируя при этом разброс данных.
Воспроизводимость - это сравнение результатов, полученных в разных условиях: разные лаборатории, разные операторы, разные приборы, разные реагенты или разные временные периоды. Предел воспроизводимости всегда шире предела повторяемости. Если две лаборатории получают результаты с расхождением, укладывающимся в предел воспроизводимости (обычно рассчитываемый как R = 2,8 × стандартное отклонение), они считаются согласующимися, даже если на первый взгляд цифры различаются существенно.
Источники вариации: когда сотые доли не отражают качество материала
Расхождения в результатах анализа могут возникать на любом этапе: при отборе образца, его хранении, пробоподготовке, калибровке прибора, смене реагентов, различии в операторе или даже времени суток проведения измерения.
Каждый из этих факторов привносит свою долю неопределенности.
Методика исследования - первый источник вариации. Одно и то же свойство можно измерить разными методами. Например, вязкость масла определяют капиллярным вискозиметром по одному ГОСТ и ротационным прибором по другому. Пределы повторяемости для этих методов будут разными. Если сравнивать результаты двух методов напрямую по абсолютному значению, малые различия на уровне сотых могут выглядеть как несоответствие, хотя на деле оба значения находятся в своих допусках.
Реагенты и условия среды влияют не менее сильно. При анализе коррозионной стойкости смазки используют эталонные медные пластинки и стандартную среду (воду, кислоту и т.д.). Если в одной лаборатории реагент был свежий, а в другой хранился месяц, даже при соблюдении всех процедур результаты расходятся. Влажность воздуха, температура в цехе, скорость подачи газа при титровании - все это накапливается в итоговое расхождение на уровне сотых долей.
Прибор и его калибровка создают систематическую ошибку. Новый прибор и прибор, отработавший 10 лет, даже если оба откалиброваны, могут давать результаты, отличающиеся на 0,02–0,03 за счет износа датчиков и старения электроники. Это не означает, что образец изменился; это означает, что нужно учитывать калибровочный коэффициент каждого прибора или стандартизировать условия измерения.
Оператор и округление играют скрытую роль. Даже если лаборант тщательно следует инструкции, субъективное восприятие момента срабатывания индикатора, скорость титрования или угол наклона при визуальном сравнении цветов могут внести 0,01–0,02 единицы в результат. Округление по стандартам (например, до 0,1 или до 0,01) также влияет на отчетное значение.
Внутрилабораторный контроль качества: как отделить шум от сигнала
Для выявления систематических ошибок и отделения допустимой вариации от выбросов используют несколько проверенных процедур.
Холостой анализ (blank analysis) проводят без образца, только с реагентами и приборной установкой. Результат показывает, есть ли фоновое загрязнение или ошибка прибора. Если холостой анализ дает значение 0,05 при ожидаемом нуле, это систематическая ошибка, которую нужно устранить, прежде чем анализировать образцы.
Анализ параллельных образцов подразумевает, что из одной пробы готовят две или три идентичные подпробы и измеряют независимо. Разброс параллельных результатов показывает прецизионность метода в условиях конкретной лаборатории. Если три параллельных анализа дали 8,40; 8,42; 8,41, это указывает на хорошую прецизионность. Если же 8,30; 8,50; 8,35 - нужно искать причину такого разброса.
Анализ образцов с добавками (recovery или spike test) состоит в том, что к образцу добавляют известное количество определяемого компонента и повторно анализируют. Если исходный образец показал 10,0, добавили 5,0, а результат после добавки показал 14,8 вместо ожидаемых 15,0, это указывает на ошибку метода на уровне 0,2 единицы.
Сравнение со стандартным материалом (аттестованным образцом) проводят регулярно. Если стандартный материал имеет аттестованное значение 8,50 ± 0,10, а прибор показывает 8,47 - это в пределах нормы. Если систематически показывает 8,65 - прибор нужно перекалибровать.
Карты контроля качества (контрольные карты Шухарта) визуализируют результаты повторных анализов эталонного образца. На карту наносят среднее значение и границы ±2 и ±3 стандартных отклонения. Если точка выходит за границу ±3σ, это выброс; если две подряд точки выходят за границу ±2σ, это признак систематического сдвига, и метод нужно проверить.
Межлабораторные расхождения: когда одинаковые методики дают разные цифры
На практике одна партия смазки проходит анализ в лаборатории поставщика и в лаборатории покупателя.
Результаты расходятся на 0,05–0,10 единицы. Кто прав? Ответ: оба правы, если расхождение укладывается в предел воспроизводимости.
Разные лаборатории используют оборудование разных производителей, реагенты разных партий, операторов с разным стажем и опытом. Дополнительно могут различаться условия хранения образца, время между отбором пробы и анализом, даже влажность и температура в помещении лаборатории. Все это дает вклад в межлабораторную вариацию.
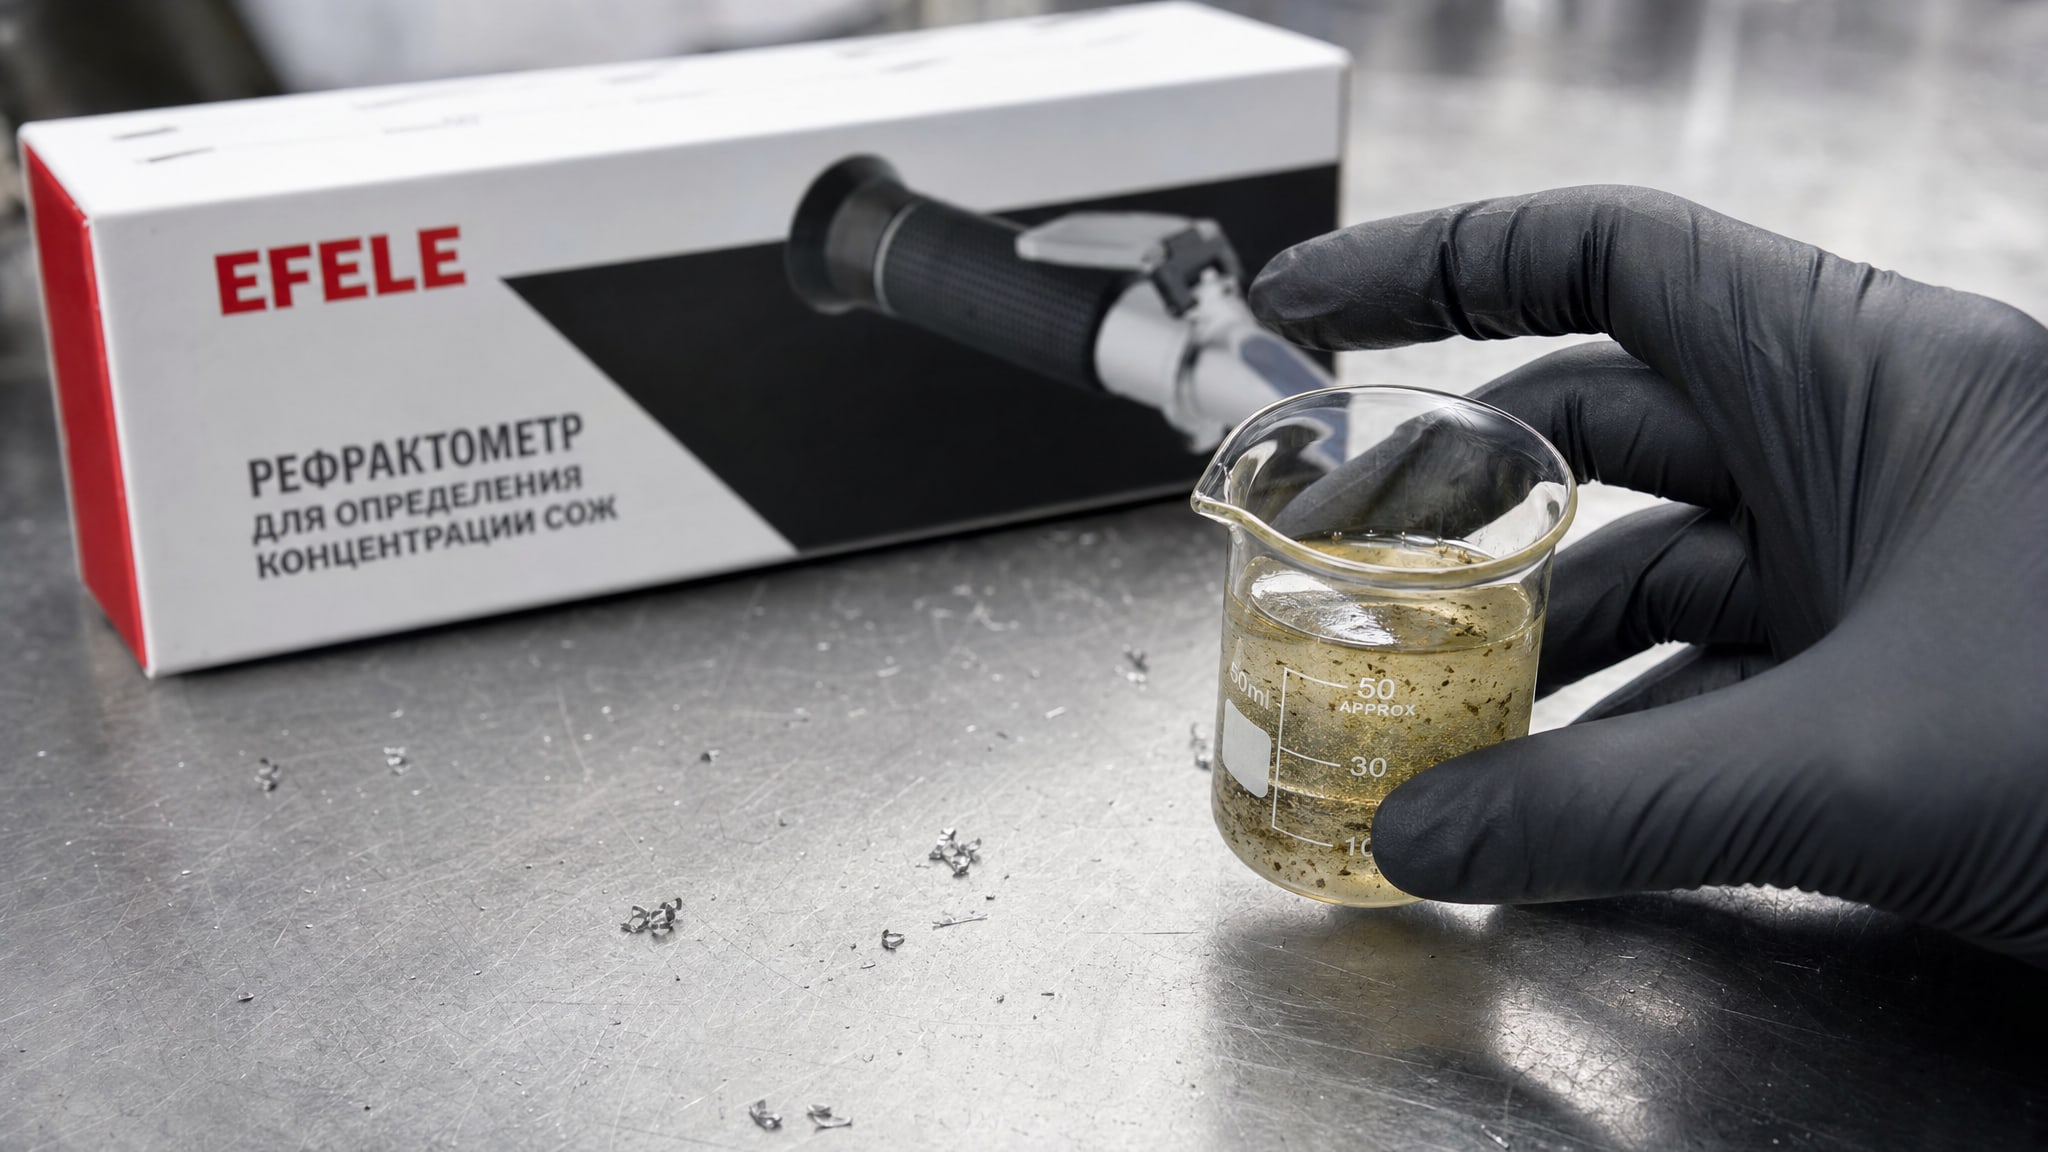
Рефрактометр для контроля концентрации смазочных эмульсий, например, показывает результат в единицах Брикса. Один рефрактометр, купленный в 2020 году, может давать результат на 0,2 Брикса выше другого, купленного в 2024-м, хотя оба откалиброваны по инструкции. Это не означает, что один из них неисправен; это означает, что результаты из разных лабораторий нельзя сравнивать как абсолютные значения без учета их калибровочных коэффициентов.
При сравнении результатов из разных лабораторий правильнее оценивать не саму цифру, а отклонение от референтных пределов. Если норма содержания щелочи в смазке установлена как 8,0–10,0 мг КОН/г, то результаты 8,27 (первая лаборатория) и 8,32 (вторая лаборатория) оба попадают в норму и оба приемлемы, несмотря на расхождение 0,05.
Для повышения сопоставимости лучше заключить с лабораториями соглашение о том, что: - повторные анализы проводятся в одной и той же лаборатории; - используется одна и та же методика и один и тот же ГСО (государственный стандартный образец); - время между отбором пробы и анализом не превышает установленного; - калибровка приборов проводится по общему плану (например, еженедельно по стандартному образцу); - результаты сравниваются с учетом пределов воспроизводимости, установленных для данной методики.
Выявление и обработка выбросов: статистика вместо интуиции
Когда четыре измерения дали 8,42; 8,45; 8,43; 9,10, последнее значение явно выглядит выбросом.
Но можно ли его просто удалить из набора? Нет. Удаление без статистического обоснования может исказить итоговый результат и скрыть реальную проблему.
Для выявления выбросов применяют критерий Граббса. Расчет простой: берут максимальное (или минимальное) значение, вычитают из него среднее арифметическое, делят на стандартное отклонение. Если полученное отношение превышает табулированное значение критерия Граббса (обычно для 95% вероятности это 2,41 для четырех наблюдений), то значение признается выбросом и может быть исключено.
Критерий Кохрена используют для проверки однородности дисперсий в нескольких наборах параллельных измерений. Если одна из лабораторий систематически дает больший разброс результатов, чем другие, это указывает на проблему в методике или оборудовании именно этой лаборатории.
Важно различать два случая: выброс, возникший из-за случайной ошибки (например, оператор пролил часть образца), и выброс, указывающий на реальную проблему (например, в образец попал инородный материал). В первом случае выброс удаляют после статистической проверки. Во втором случае нужно исследовать причину выброса перед тем, как принимать решение об исключении.
Коррозионная стойкость смазки: метрология в действии
Испытания смазок на коррозию - это пример, где расхождения в сотых долях приобретают практическое значение.
При определении коррозионной стойкости смазки по ГОСТ (например, по методике с медной пластинкой) образец смазки наносят на стандартную медную пластину, выдерживают в стандартной среде (часто это вода или раствор морской соли) при установленной температуре, затем оценивают степень потемнения медной поверхности.
Оценка проводится визуально по эталонной шкале от 0 до 5 или численно через потерю массы пластинки. Если методика требует точность ±0,01 г/см², а масса пластины до опыта была 10,00 г, а после -9,94 г (потеря 0,06 г), то расчетная потеря на единицу площади может быть 0,052 или 0,048 г/см² в зависимости от округления и точности весов. Разница в 0,004 единицы на первый взгляд кажется ничтожной, но она может определить, попадает ли образец в класс А или B.
При испытании смазок на коррозию важно соблюдение всех условий: температура среды ±1°C, время выдержки ±2%, влажность воздуха в диапазоне 45–75%, отсутствие вибраций. Если эти условия варьируют между лабораториями, расхождения в результатах могут достигать 0,10 и выше, хотя обе лаборатории делают все правильно.
Для сравнимости результатов испытаний смазок на коррозию в разных лабораториях используют метод межлабораторного сравнения: каждая лаборатория проводит анализ одного и того же образца смазки и одного и того же образца эталонной медной пластинки. Разброс результатов показывает, какой предел воспроизводимости установлен для данного метода. Затем все результаты сравниваются не по абсолютной потере массы, а по отклонению каждого результата от среднего всех лабораторий. Это позволяет выявить, есть ли у конкретной лаборатории систематическое смещение.
Как правильно интерпретировать расхождения: практический алгоритм
Когда два результата расходятся на сотые доли, закупщику нужно следовать четкому алгоритму вместо того, чтобы принимать решение на основе первого впечатления.
Шаг 1: проверить соответствие методик. Обе ли лаборатории используют один и тот же ГОСТ или ISO? Если методики разные, сравнивать результаты как «один правильный, другой нет» нельзя. Каждый результат может быть правильным в рамках своей методики, но методики несопоставимы.
Шаг 2: узнать пределы повторяемости и воспроизводимости для используемой методики. Эта информация есть в ГОСТ, ISO или в технических регламентах испытания. Если расхождение не превышает предела воспроизводимости, расхождение допустимо по стандарту.
Шаг 3: проверить условия проведения анализа в обеих лабораториях. Одинаковая ли температура окружающей среды, влажность, время хранения образца перед анализом, марка реагентов, состояние приборов?
Шаг 4: запросить параллельные анализы. Попросить каждую лабораторию повторить анализ два раза на одном и том же образце. Если в одной лаборатории результаты 8,42; 8,43, а в другой 8,28; 8,30 - расхождение систематичное, и это указывает на различие в методике или калибровке, а не на случайную ошибку.
Шаг 5: провести межлабораторное сравнение с эталонным образцом. Обе лаборатории проанализируют один и тот же ГСО (государственный стандартный образец). Если результаты совпадают, методики в обеих лабораториях корректны, и расхождение в исходных образцах объясняется реальной разницей в партиях. Если результаты эталона различаются, нужна калибровка приборов.
Шаг 6: при наличии сомнений переанализировать в условиях повторяемости. Взять оставшуюся часть образца, отправить в одну из лабораторий, провести анализ в одно время, на одном приборе, одним оператором. Результат этого анализа считается референтным для данного образца.
Роль внешних стандартных образцов в согласовании результатов
ГСО (государственные стандартные образцы) и КСО (коммерческие стандартные образцы) - это образцы с аттестованным значением определяемого компонента.
Они используются для проверки правильности методики и калибровки приборов.
Если два рефрактометра работают с одним и тем же ГСО для оценки концентрации смазочной эмульсии и получают результаты 10,12 и 10,08 при аттестованном значении 10,10, оба прибора в порядке. Расхождение 0,04 укладывается в допуск. Но если один прибор показывает 10,30 при аттестованном 10,10, его нужно отправить в метрологическую лабораторию на поверку.
Регулярное (например, еженедельное) анализирование одного и того же ГСО позволяет построить контрольную карту и выявить, не «уплывает» ли методика или прибор со временем. Если серия результатов на ГСО постепенно смещается с 10,10 на 10,15; 10,18; 10,22, это указывает на деградацию реагента или старение датчика прибора.
Использование внешних ГСО - это не просто формальность для отчета. Это инструмент, позволяющий убедиться, что малые расхождения в результатах анализа образцов возникают из-за вариации методики, а не из-за неисправности оборудования или ошибки в подготовке реагентов.
Часто задаваемые вопросы
Почему разница 0,01 в результатах анализа критична для одного теста и незначительна для другого?
Пределы повторяемости и воспроизводимости различаются для разных методик. Это установлено стандартом ГОСТ Р ИСО 5725-6-2002. Для анализа содержания щелочи в смазке предел может быть ±0,10, а для вязкости ±0,5%. Расхождение в 0,01 допустимо в первом случае (укладывается в допуск), но недопустимо во втором (это всего 10% предела). Перед интерпретацией расхождения всегда нужно узнать установленный для методики предел воспроизводимости.
Может ли одна из двух лабораторий быть аккредитована, а другая - нет, и это объяснит расхождение?
Аккредитация - это гарантия того, что лаборатория соблюдает методику и имеет поверенное оборудование. Обе аккредитованные лаборатории должны давать результаты в пределах воспроизводимости. Если расхождение больше - нужно проверить, используют ли обе лаборатории одинаковую методику и одинаковые ГСО. Аккредитация не гарантирует идентичные цифры, она гарантирует, что каждая лаборатория работает правильно в рамках своей методики.
Что делать, если один результат явно выглядит ошибкой, например 0,50 вместо ожидаемых 8,50?
Это может быть опечатка в отчете, ошибка при вводе данных или реальный выброс. Сначала нужно запросить первичный протокол анализа (не только финальный отчет) и убедиться, что это не опечатка. Затем применить статистический критерий Граббса, чтобы определить, является ли значение выбросом. Если критерий подтверждает выброс, обычно запрашивают повторный анализ у этой лаборатории.
Почему сравнивать результаты лучше по отклонению от референтных пределов, а не по абсолютному значению?
Потому что разные методики и разные приборы могут иметь разные нулевые точки и разные масштабы измерения. Если норма содержания щелочи 8,0–10,0 мг КОН/г, то результат 8,05 находится в 0,05 мг от нижней границы нормы, а результат 9,95 находится в 0,05 мг от верхней границы. Оба приемлемы, хотя отличаются на 1,9. Кроме того, малые изменения внутри допуска (например, с 8,10 на 8,12) могут быть незначимы для практики, а выход даже на одну сотую долю за границу нормы (например, 10,01 вместо максимум 10,00) - критичен.
Как часто нужно проверять приборы на соответствие, если результаты расходятся на сотые доли?
Для приборов, используемых в контроле качества критичных материалов, рекомендуется еженедельная проверка с использованием ГСО. Если еженедельная проверка показывает, что предыдущие два месяца результаты смещались постепенно на ±0,05 в одну сторону, нужно перекалибровать прибор, даже если он еще не вышел за границу допуска. Профилактическая калибровка предотвращает накопление систематической ошибки.
Заключение
Расхождения в лабораторных данных на уровне сотых долей - это не всегда признак ошибки. Это результат действия множества факторов: различия в методике, реагентах, приборах, условиях среды и квалификации персонала. ГОСТ Р ИСО 5725-6-2002 и соответствующие стандарты ISO предусмотрели пределы повторяемости и воспроизводимости именно потому, что полностью идентичные результаты невозможны.
Правильная интерпретация расхождений требует сравнения с установленными пределами, проверки методик и условий проведения анализа, а также применения статистических критериев при выявлении выбросов. Следуя четкому алгоритму проверки, закупщик и инженер смогут отличить допустимую вариацию от реального несоответствия материала спецификации. При этом качество принятого решения вырастет, а число необоснованных споров с поставщиками снизится. Начните с запроса пределов повторяемости и воспроизводимости для всех используемых методик анализа - это первый и наиболее важный шаг.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.