
Концентрация СОЖ для стали: оптимальные параметры обработки черных металлов
Концентрация охлаждающе-смазывающей жидкости - не второстепенный параметр, а один из ключевых факторов производительности при металлообработке стали и чугуна. Выбрать правильное соотношение концентрата и воды означает получить предсказуемый результат: качественную обработку поверхности, долгую жизнь инструмента и стабильный расход материала. Однако универсальной концентрации для всех случаев не существует - оптимум зависит от материала, типа операции, вида СОЖ и режимов резания.
Статья адресована инженерам, технологам и закупщикам, которые подбирают или корректируют параметры СОЖ на своих участках. Вы узнаете, какие концентрации рекомендуют для углеродистых и легированных сталей, как правильно разбавлять жидкость для чугуна, и как избежать типичных ошибок при контроле раствора.
Почему концентрация влияет на результат обработки
Охлаждающе-смазывающая жидкость выполняет сразу несколько функций: отводит тепло из зоны резания, снижает трение между инструментом и заготовкой, защищает от коррозии и облегчает удаление стружки.
Каждая из этих задач требует определенного баланса между активными компонентами и водой.
Недостаточная концентрация экономит материал на первый взгляд, но приводит к локальному перегреву инструмента, налипанию материала заготовки и потере геометрии резца. Избыточная концентрация замедляет отвод стружки, накапливает тепло в зоне резания и может спровоцировать отвод абразивных частиц, которые затем работают как полировщик.
Для стали и чугуна эта чувствительность проявляется особенно ярко, так как оба материала требуют интенсивного охлаждения и стабильного смазывающего слоя. На участках, где смена концентрации всего на 1–2% проводилась без контроля, часто регистрируют скачки в производительности инструмента и разброс в качестве.
Концентрация СОЖ для различных типов стали
Углеродистая сталь и полусинтетические СОЖ
Углеродистые стали общего назначения (ГОСТ 1050, 1060 и подобные) обрабатываются при концентрации 3–5% для полусинтетических водорастворимых СОЖ. Эта рекомендация охватывает большинство стандартных операций: точение, фрезерование, сверление на средних режимах. На участках фасовки и сборки, где обработка ведется непрерывно несколько часов подряд, концентрацию часто держат именно в этом диапазоне, поскольку она обеспечивает баланс между охлаждением и адгезией инструмента к материалу.
Для полусинтетических составов эмульсионного типа (на основе минерального масла и поверхностно-активных веществ) установлено, что выше концентрация 3–7% обеспечивает надежное формирование защитного слоя, не вызывая при этом насыщения системы охлаждения. Синтетические СОЖ требуют немного меньше: диапазон 2–5% считается оптимальным, так как синтетические углеводороды распределяются более равномерно.
При переходе на более сложные режимы - высокие скорости вращения, глубокие проходы, обработка по напряжению - концентрацию рекомендуют смещать к верхней границе диапазона. Если же инструмент показывает признаки налипания стружки (строгальные отметины на боковой поверхности резца), это сигнал к увеличению подачи охлаждающей жидкости или к повышению концентрации на 0,5–1 процентный пункт.
Легированные и высокопрочные стали
Легированные стали (содержащие хром, молибден, ванадий и другие элементы) требуют более агрессивного охлаждения и повышенной смазывающей способности. Рекомендуемая концентрация для них составляет 4–6% или даже выше - до 5–8% в зависимости от конкретного состава СОЖ и режима резания. Такое повышение связано с тем, что эти материалы выделяют значительно больше тепла в зоне резания и создают более высокие нагрузки на кромку инструмента.
Для высокопрочных сталей (например, с временным сопротивлением свыше 1000 МПа) часто переходят на верхнюю границу диапазона -5–8% или даже выше, особенно если речь идет о черновых операциях с большими припусками. На чистовых операциях концентрацию можно немного снизить, но полностью отказываться от увеличения недопустимо.
При выборе состава для легированных сталей важно убедиться, что база СОЖ содержит активные присадки, улучшающие адгезию в условиях высокого давления. В этом случае даже небольшое повышение концентрации дает ощутимый прирост стойкости инструмента.
Концентрация при обработке чугуна
Чугун занимает отдельную нишу в матрице выбора СОЖ.
Материал хрупкий, но требует интенсивного охлаждения и активной смазки для предотвращения микротрещин на поверхности. Для чугуна типовая рекомендуемая концентрация составляет 4–7%, что выше, чем для большинства углеродистых сталей при аналогичных операциях.
Для черновых операций (точение с большой подачей, фрезерование припуска) - берут ближе к верхней границе, 6–7%, чтобы максимально охладить зону резания и снизить вероятность термических трещин. Для чистовых операций и шлифования концентрацию можно снизить до 4–5%, так как нагрузка на инструмент меньше.
Важная особенность чугуна: он легче налипает на инструмент, чем сталь, поэтому стабильность концентрации и pH рабочего раствора здесь еще критичнее. Даже незначительное падение концентрации (на 0,5–1%) может привести к налипанию и потере точности. По этой причине на участках обработки чугуна контроль концентрации проводят не реже одного раза в смену.
Концентрация для различных операций обработки
Шлифование и чистовые операции
Шлифование требует совсем других концентраций, чем точение или фрезерование. Здесь на первый план выходит охлаждение, а смазывающая функция отступает на второй. Рекомендуемая концентрация для шлифования составляет 1,5–2,5% или 1–3% в зависимости от типа круга и материала заготовки. На внутришлифовальных станках, где пространство зоны резания ограничено, часто берут нижнюю границу -1,5–2%, чтобы жидкость лучше циркулировала и не перегревалась сама.
Слишком высокая концентрация при шлифовании приводит к тому, что абразивные зерна забиваются стружкой, а сам круг перегревается. Кроме того, излишние масляные компоненты мешают быстрому испарению влаги и созданию условий для свободного отвода стружки.
Для полировки и тонкой чистовой обработки концентрация может быть еще ниже -0,5–1,5%, так как задача заключается в минимизации царапин и сохранении геометрии.
Токарная обработка и фрезерование
Точение и фрезерование на средних и высоких режимах требуют концентрации 3–5% для полусинтетических СОЖ. Этот диапазон считается универсальным для большинства участков механообработки, так как обеспечивает баланс между охлаждением и поддержкой защитного слоя на режущей кромке.
При переходе на скоростное резание (скорости выше 200 м/мин для стали) концентрацию смещают к верхней границе -4–5% или даже выше, так как инструмент испытывает более интенсивный нагрев. Для тяжелого резания (большие подачи, глубокие проходы) также повышают до 5% и выше.
На фрезерных станках с циркуляционной системой охлаждения часто держат концентрацию 3–5% постоянно, поскольку система позволяет равномерно подать жидкость в несколько зон одновременно. Если на участке установлена подача «капля за каплей» (у настольных фрезеров), концентрацию иногда повышают на 1%, так как подача менее интенсивна.
Глубокое сверление и резьбонарезание
Глубокое сверление, при котором отношение глубины скважины к диаметру сверла превышает 10 : 1, требует максимальной смазывающей способности и интенсивного вымывания стружки. Рекомендуемая концентрация для таких операций составляет 8–12% или даже 5–15% при использовании специализированных жидкостей. Высокая концентрация здесь оправдана: в узкой глубокой полости сверла стружка застревает легче, и активные компоненты СОЖ помогают ее вывести.
Резьбонарезание - особенно метчиком и плашкой - также требует повышенной концентрации: 8–12%. В этом случае инструмент испытывает локальные пиковые нагрузки, а отвод стружки затруднен геометрией потока. Высокая концентрация улучшает адгезию и помогает предотвратить поломку инструмента.
На участках с автоматическими резьбонарезными головками и станками, где применяется давление жидкости выше атмосферного, концентрацию иногда поднимают до верхних значений диапазона -10–12%, так как система позволяет подать большой объем материала.
Контроль концентрации на производстве
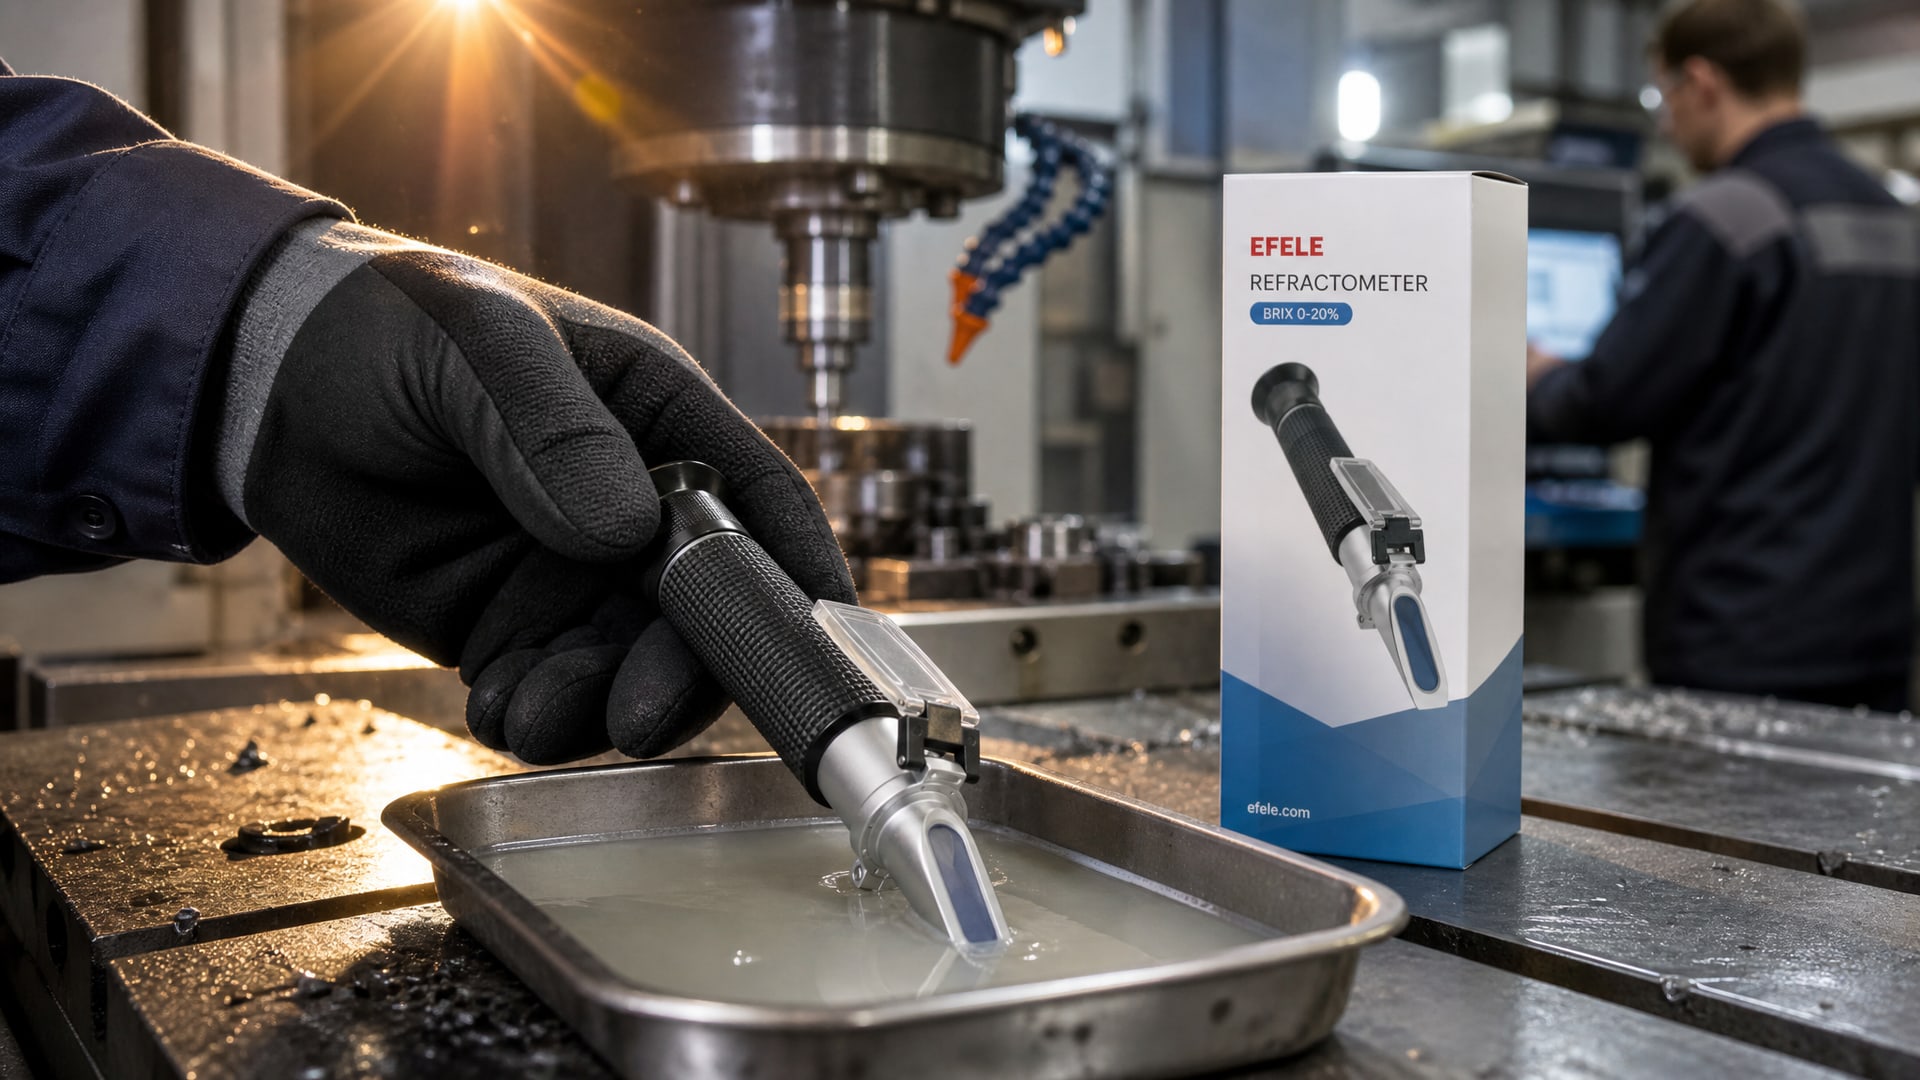
Рефрактометрия как стандарт контроля
Рефрактометр - основной инструмент контроля концентрации СОЖ на современных участках. Прибор измеряет показатель преломления рабочего раствора и переводит его в процент концентрации (шкала Brix или другая в зависимости от базы жидкости). Для водорастворимых эмульсионных СОЖ стандартный диапазон считывания составляет 0–20% Brix.
Контроль проводят ежедневно, а при обработке критичных деталей - несколько раз в смену. Если показатель концентрации выходит за пределы допуска (например, упал с 4% до 2,5%), это сигнал к добавлению концентрата. Если произошло испарение воды или нарушена герметичность системы, показатель растет - в этом случае добавляют дистиллированную или деионизированную воду.
Для точного контроля результатов обработки рекомендуется использовать портативный рефрактометр с диапазоном 0–20% Brix, таким как EFELE Рефрактометр для СОЖ, который позволяет оперативно сверять показатели прямо на участке и корректировать состав эмульсии без отвозки образцов в лабораторию. Такой подход снижает вероятность критичных отклонений и помогает поддерживать стабильность геометрии детали.
pH и другие параметры
Для водорастворимых СОЖ важен не только процент концентрации, но и pH рабочего раствора. Оптимальный диапазон pH для полусинтетических эмульсионных жидкостей составляет 8,5–9,5. В этом диапазоне активные компоненты (дополнительные присадки) работают наиболее эффективно, а вероятность коррозии заготовки минимальна.
Падение pH ниже 8,5 указывает на окисление жидкости, микробиальное загрязнение или использование слишком жесткой воды при разбавлении. В этом случае рекомендуется частичная или полная замена раствора. Рост pH выше 9,5 встречается реже и обычно связан с выпадением некоторых присадок или неправильным хранением концентрата.
На участках, где обработка ведется круглосуточно, pH проверяют один раз в неделю. При переходе на новый вид СОЖ или после заметного изменения условий (например, повышение температуры окружающей среды) pH проверяют чаще.
Практические рекомендации по выбору и разбавлению
Выбор концентрации начинается с правильного понимания того, что универсальной цифры не существует.
Технолог должен рассмотреть четыре фактора: материал заготовки, тип операции, характеристики самой СОЖ и режимы резания на конкретном станке.
Начальная рекомендация основывается на типовых таблицах: для углеродистой стали и полусинтетической СОЖ -3–5%, для чугуна -4–7%. Затем проводят пробный запуск: несколько деталей обрабатывают при этой концентрации и фиксируют результаты - качество поверхности, стойкость инструмента, температуру зоны резания (где возможно), время обработки.
Если инструмент дает признаки перегрева (изменение цвета кромки, налипание материала), концентрацию повышают на 0,5–1%. Если жидкость быстро загрязняется или образуется слишком много отходов (пены, отложений), концентрацию пробуют снизить на 0,5–1% - часто такой избыток СОЖ просто не нужен для данной операции.
При разбавлении концентрата для обработки стали и чугуна используют дистиллированную или деионизированную воду, а не водопроводную, так как жесткая вода может нарушить эмульсию и ускорить коррозию. Концентрат добавляют в воду, а не наоборот - это предотвращает локальный перегрев и разрушение эмульсии.
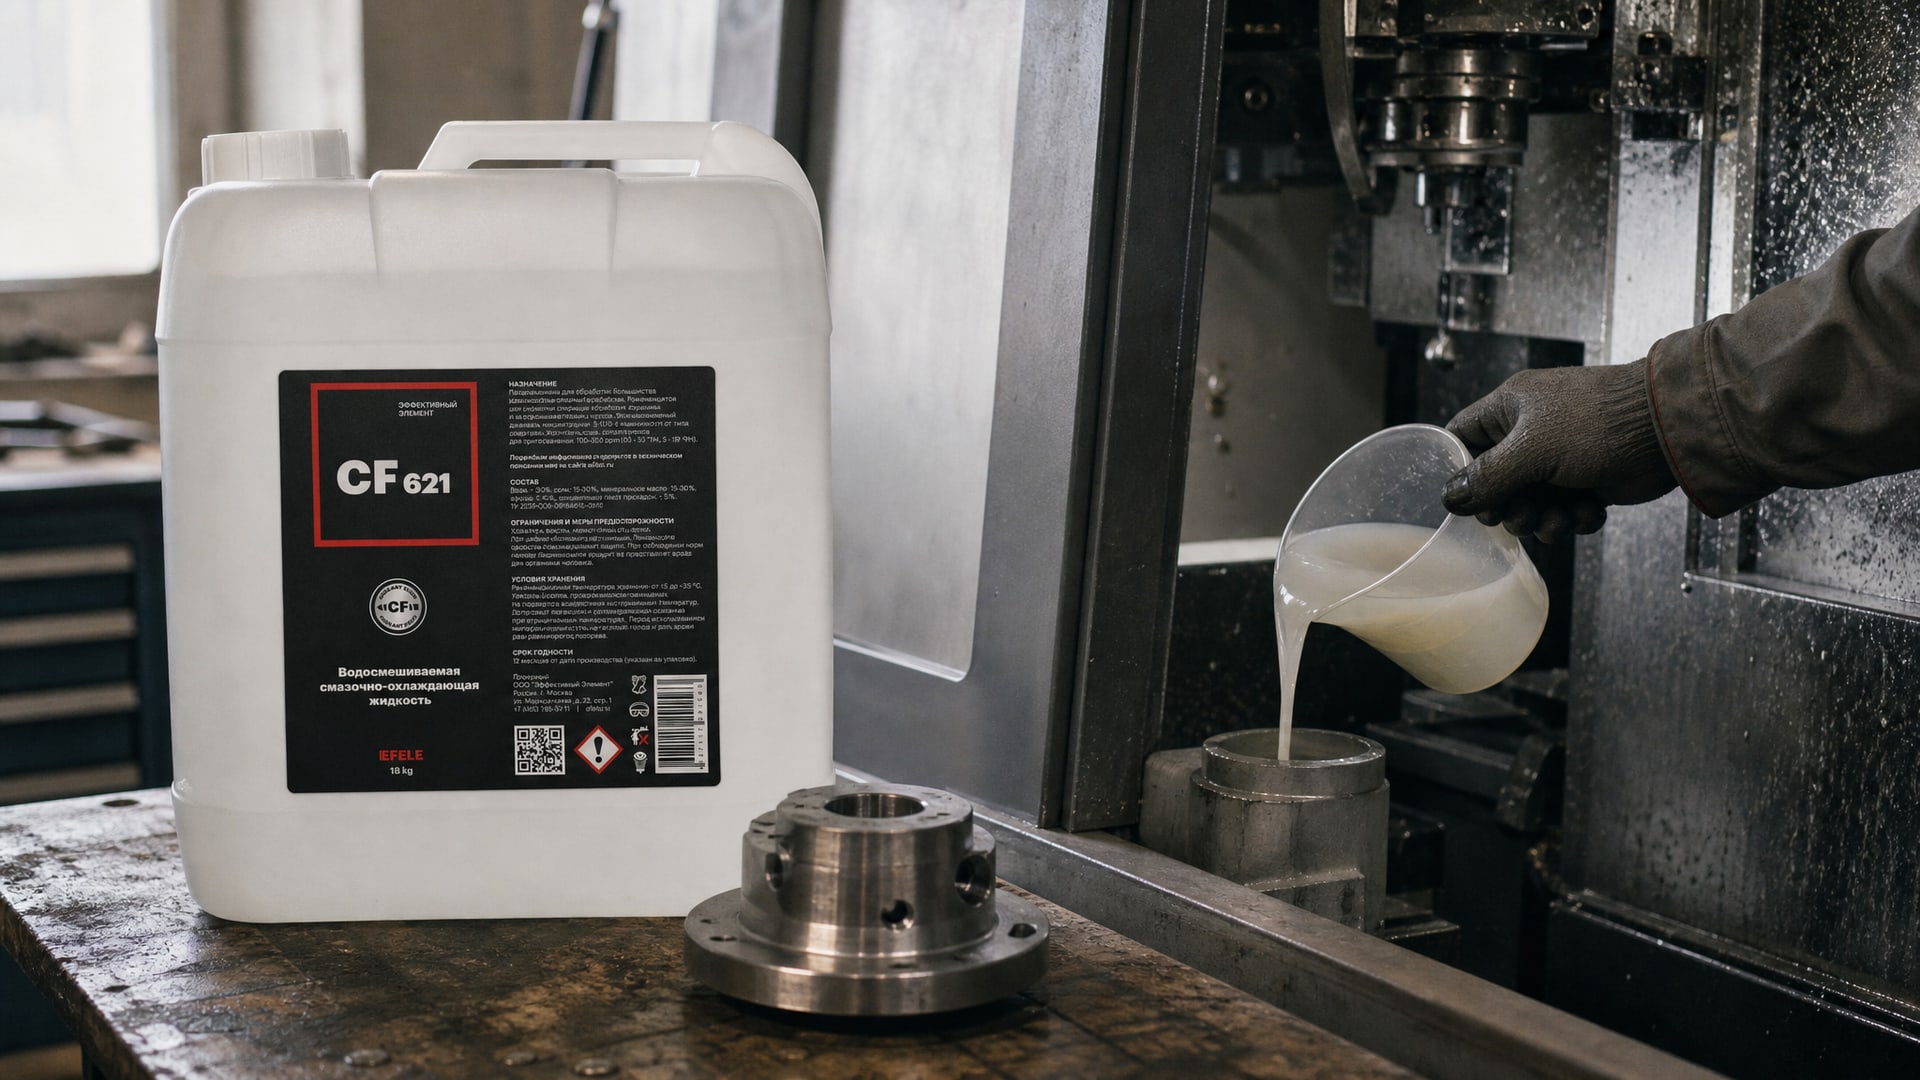
На участках фасовки и подобных операциях, где требуется полусинтетическая водорастворимая СОЖ для обработки стали и чугуна, например EFELE CF-621, методика разбавления одинакова: рекомендуемая концентрация для углеродистой стали -3–5%, для чугуна -4–7%, для легированных сталей - повышение до 4–6% и выше в зависимости от операции. Жидкость обеспечивает высокую производительность и защиту инструмента при правильном разбавлении и контроле.
Типичные ошибки и их последствия
Первая ошибка - выбор концентрации без учета операции.
Многие оператры полагаются на одно «волшебное число» (например, 5%) для всех задач. Результат: при шлифовании жидкость забивает круг, при глубоком сверлении инструмент ломается, а при точении на средних режимах все работает удовлетворительно.
Вторая ошибка - небрежный контроль. Если рефрактометр используется редко или неправильно калибруется, концентрация сваливается за пределы диапазона незаметно. На первый взгляд качество деталей не меняется, но стоимость одной детали растет (перерасход СОЖ) или падает стойкость инструмента.
Третья ошибка - слепое следование рекомендациям без привязки к конкретным условиям. Например, рекомендация «для углеродистой стали -4%» может быть оптимальна для точения, но неправильна для шлифования. Инженер должен всегда проверить, от какой операции берется рекомендация.
Четвертая ошибка - использование жесткой воды при разбавлении. Жесткость воды приводит к осаждению солей кальция и магния в системе охлаждения, что нарушает циркуляцию и снижает эффективность даже при правильной концентрации СОЖ.
Пятая ошибка - доливание только концентрата без воды, когда уровень жидкости в системе падает. Это приводит к локальному повышению концентрации в отдельных участках резервуара и неравномерной защите инструмента.
Часто задаваемые вопросы
Какая концентрация СОЖ оптимальна для обработки углеродистой стали?
Для полусинтетических СОЖ рекомендуемый диапазон составляет 3–5%. Точное значение в пределах этого диапазона зависит от операции: для шлифования ближе к нижней границе (3%), для глубокого сверления или резьбонарезания - к верхней (5% или выше). Начните с 4% и корректируйте по результатам первого цикла обработки.
Нужна ли более высокая концентрация для чугуна?
Да. Чугун требует концентрации 4–7% против 3–5% для углеродистой стали при одной и той же операции. Это связано с повышенной хрупкостью материала и необходимостью более активного охлаждения. Для черновых операций берите ближе к 6–7%, для чистовых - к 4–5%.
Как часто нужно проверять концентрацию СОЖ?
На участках, где обработка идет непрерывно, концентрацию проверяют ежедневно, желательно в начале смены. При обработке критичных деталей или после замены инструмента проверку проводят несколько раз в смену. Один раз в неделю измеряют pH. Для стабильного производства ежедневный контроль - минимум.
Почему при шлифовании концентрация ниже, чем при точении?
При шлифовании охлаждение выходит на первый план, так как абразивный круг развивает очень высокую температуру. Низкая концентрация (1,5–2,5%) позволяет жидкости лучше циркулировать и эффективнее отводить тепло. При высокой концентрации жидкость становится вязче, хуже циркулирует и сама перегревается, что приводит к забиванию круга.
Что делать, если концентрация соскочила с рекомендуемого диапазона?
Если концентрация упала (например, с 4% до 2%), добавьте концентрат до тех пор, пока рефрактометр не покажет нужное значение. Если выросла (с 4% до 5,5%), добавьте дистиллированную воду. Всегда разводите концентрат в воде перед тем, как доливать в систему - не добавляйте воду в концентрат, так как это может разрушить эмульсию.
Заключение
Концентрация СОЖ - это не второстепенная переменная, а управляемый параметр, который непосредственно влияет на качество обработки, стойкость инструмента и экономику производства. Для углеродистых сталей оптимум лежит в диапазоне 3–5%, для легированных сталей -4–6% и выше, для чугуна -4–7%. Каждая операция требует своей концентрации: шлифование тянет к нижнему концу спектра (1,5–2,5%), глубокое сверление и резьбонарезание - к верхнему (8–12%).
Чтобы перейти от рекомендаций к действию, установите на участке рутину контроля: ежедневное измерение концентрации рефрактометром, еженедельное - pH рабочего раствора. Начните с типовых значений для вашей операции, проведите пробный цикл обработки и корректируйте концентрацию по фактическим результатам. При каждом изменении условий (смена материала, режима резания, инструмента) повторите цикл проверки. Такой системный подход обеспечит стабильность результатов и минимизирует потери от ошибок в выборе концентрации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.