
Контроль толщины слоя при серийном распылении на мелкие детали
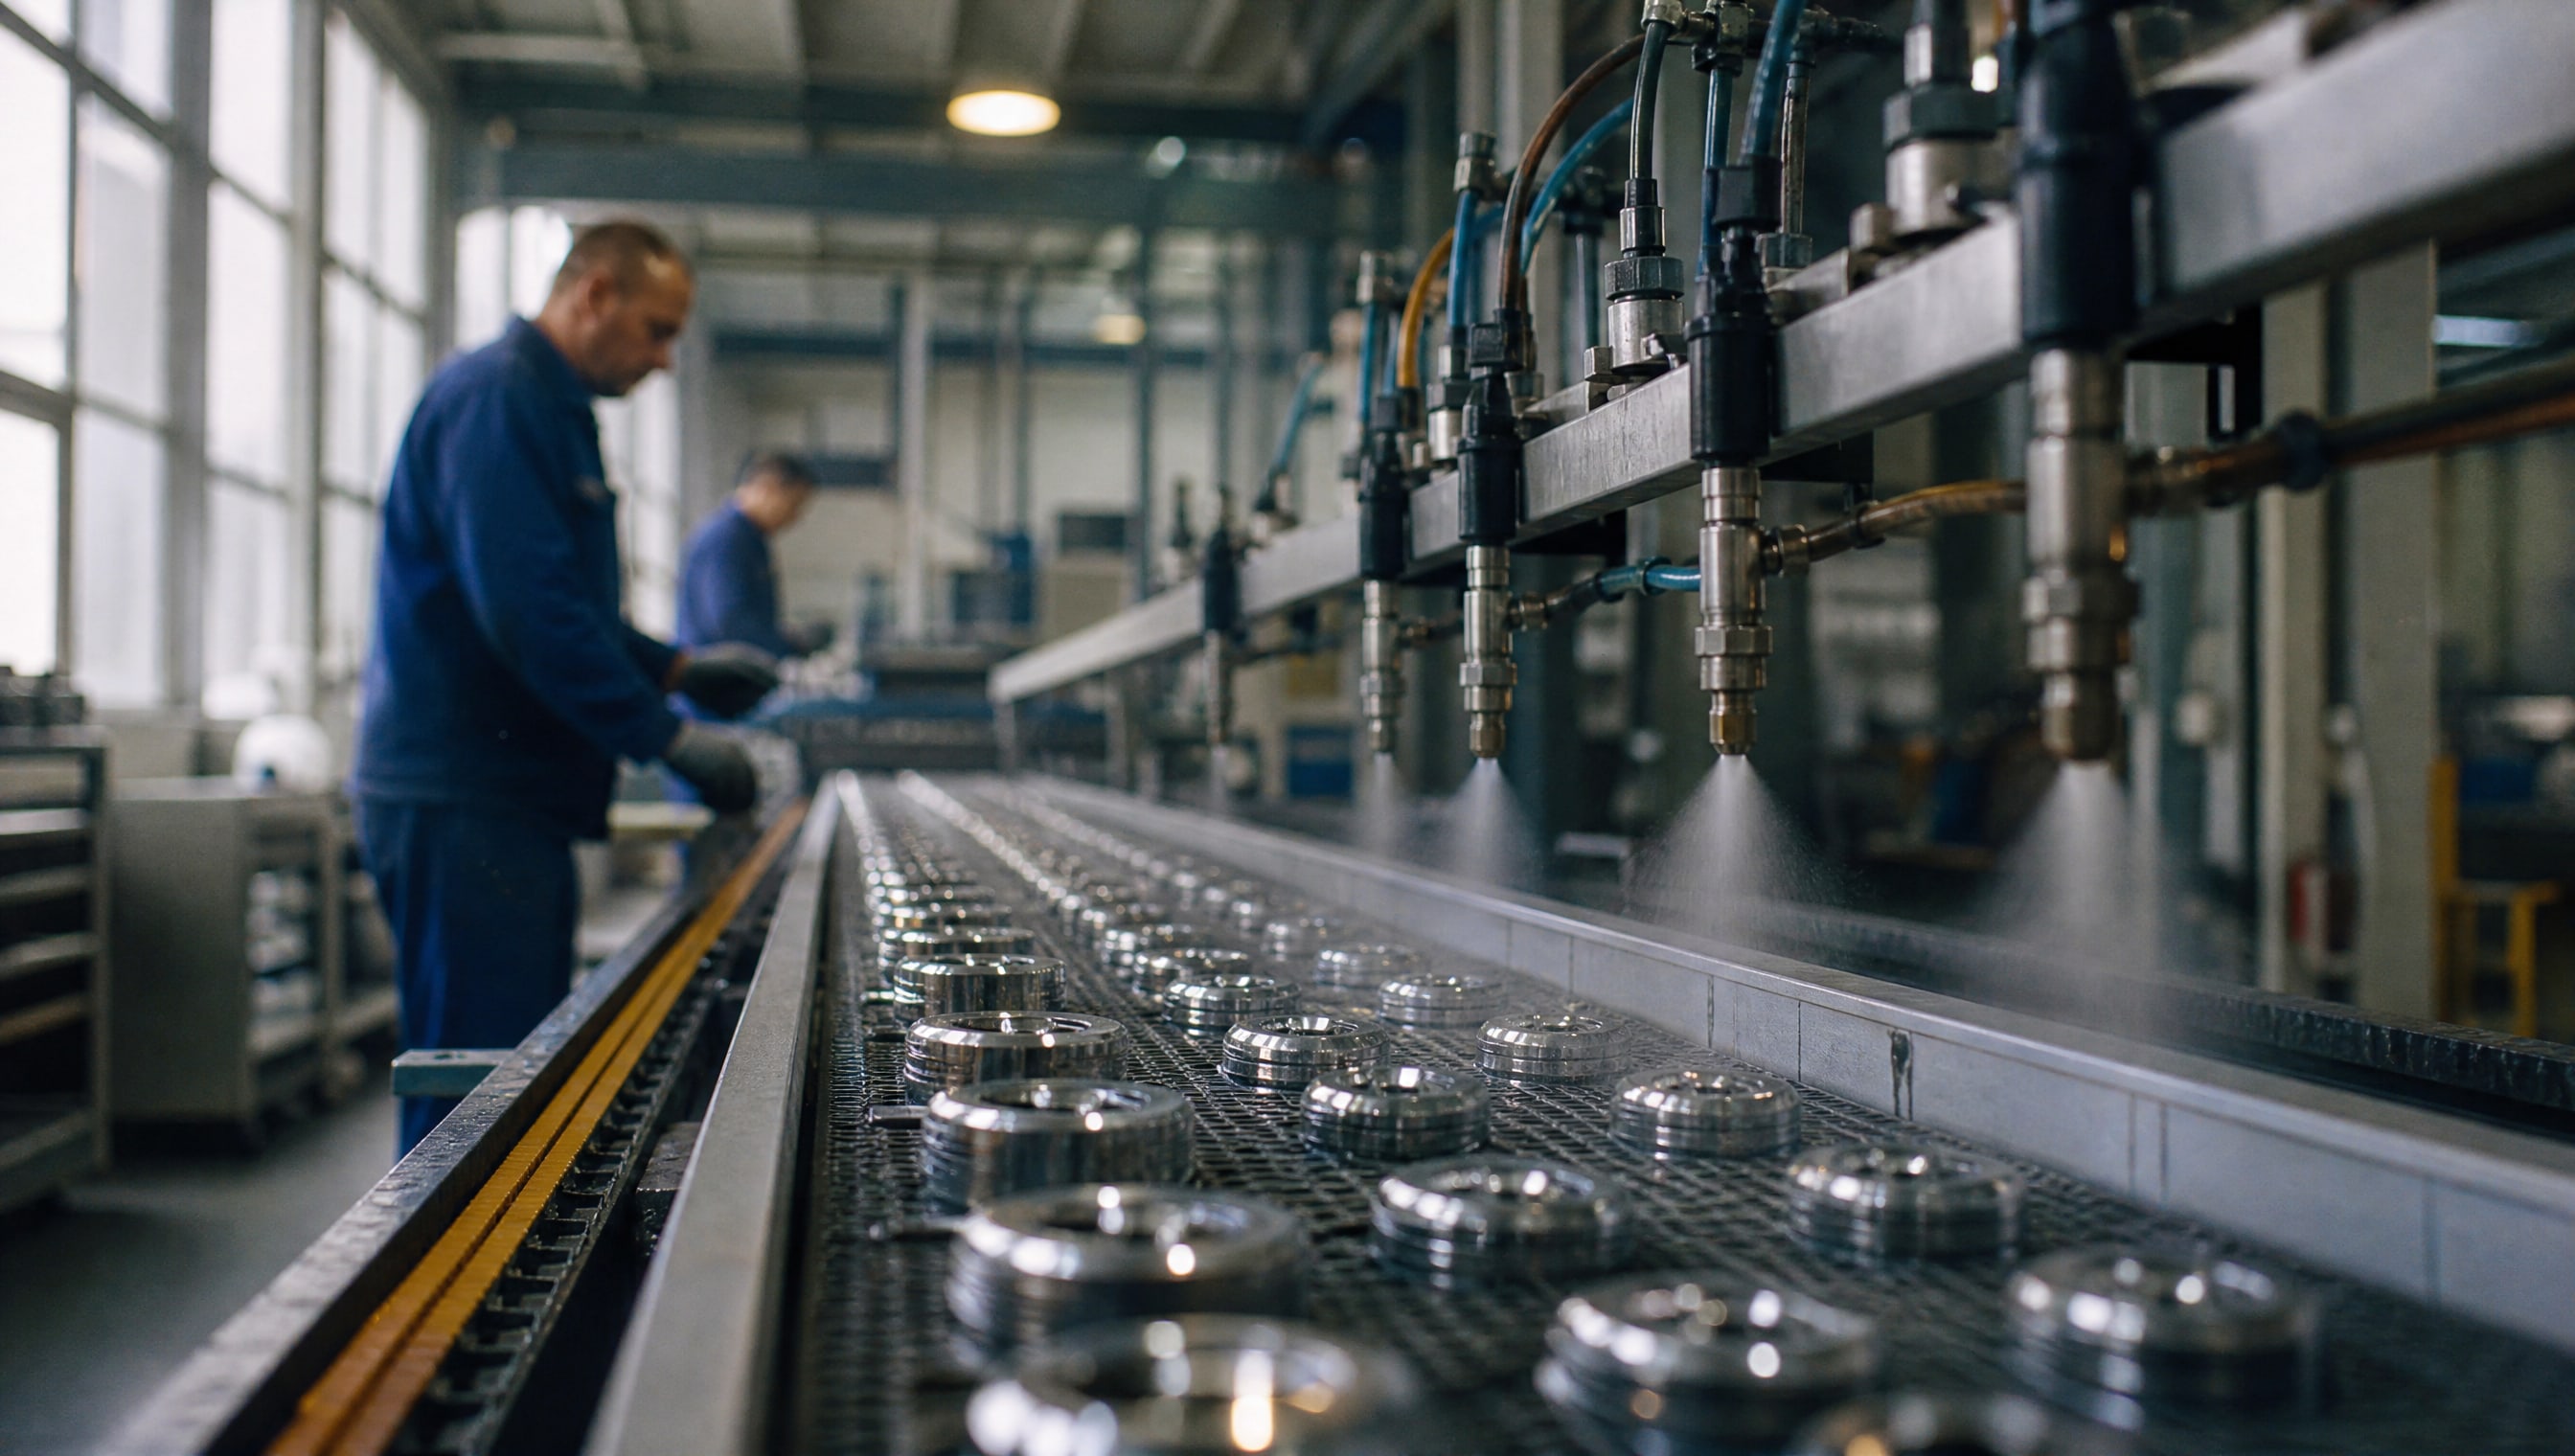
Точная толщина покрытия на мелких деталях - это не только эстетический параметр, но и ключевой показатель защиты, адгезии и функциональности. При серийном распылении главная сложность в том, что малая площадь поверхности и сложная геометрия делают равномерное нанесение крайне чувствительным к колебаниям режима, расстояния до детали и давления факела. Даже микронные отклонения от нормы приводят к браку целого батча. Статья раскрывает, почему традиционный одноэтапный подход терпит фиаско, какие методы контроля толщины действительно работают в серии, и как организовать процесс, чтобы каждая деталь вышла в кондицию.
Полезна статья для инженеров производства, закупщиков смазочных и защитных материалов, и мастеров цехов, которые ищут способ снизить переделку и повысить выход готовой продукции.
Основные методы контроля толщины покрытия
При серийном распылении нельзя ограничиваться визуальным осмотром - нужна инструментальная оценка.
Существует несколько проверенных подходов, и выбор зависит от типа основания (металл, композит, керамика) и природы самого покрытия (порошок, жидкость, антифрикционный слой).
Магнитные методы работают на ферромагнитных основаниях (сталь, железо) и позволяют быстро снять показания прямо на линии. Вихретоковые приборы универсальнее - подходят для меди, алюминия и других цветных металлов, но требуют более аккуратной калибровки. Ультразвуковой контроль применяют при одностороннем доступе и на сложной геометрии: датчик работает в режиме А-СКАН с графическим отображением сигнала, и частота обычно выбирается в диапазоне около 4 МГц для задач контроля изоляционного и защитного слоя.
Оптические методы точнее других на тонких и микронных слоях, особенно когда нужно оценить толщину на отдельном участке детали. Механический контроль среза - разрушающий метод, но дает абсолютно достоверный результат и часто используется для уточнения показаний приборов или при контроле первых деталей в серии.
Практическая схема калибровки перед каждой сменой
Правильная калибровка - это 80% успеха контроля. Перед началом работы нужно:
Установить нуль на приборе согласно инструкции (обычно на стандартной подложке без покрытия).
Проверить прибор на калибровочной пластине с известной толщиной, близкой к целевому значению.
Провести проверку воспроизводимости: сделать 3–5 последовательных измерений на одном месте; разброс не должен превышать ±5–10% от показания.
Если прибор показывает нестабильность, остановить смену и провести техническое обслуживание.
Многие ошибки в серии происходят именно потому, что мастер один раз скалибровал прибор в начале дня, а затем не проверял его снова. При изменении температуры или после длительной работы показания могут дрейфовать.
Почему одноэтапное нанесение не работает на мелких деталях
Попытка достичь нужной толщины одним толстым проходом на мелкой детали приводит к типичным дефектам: подтеки, наплывы, искажение геометрии, вымывание деталей мелкого рельефа.
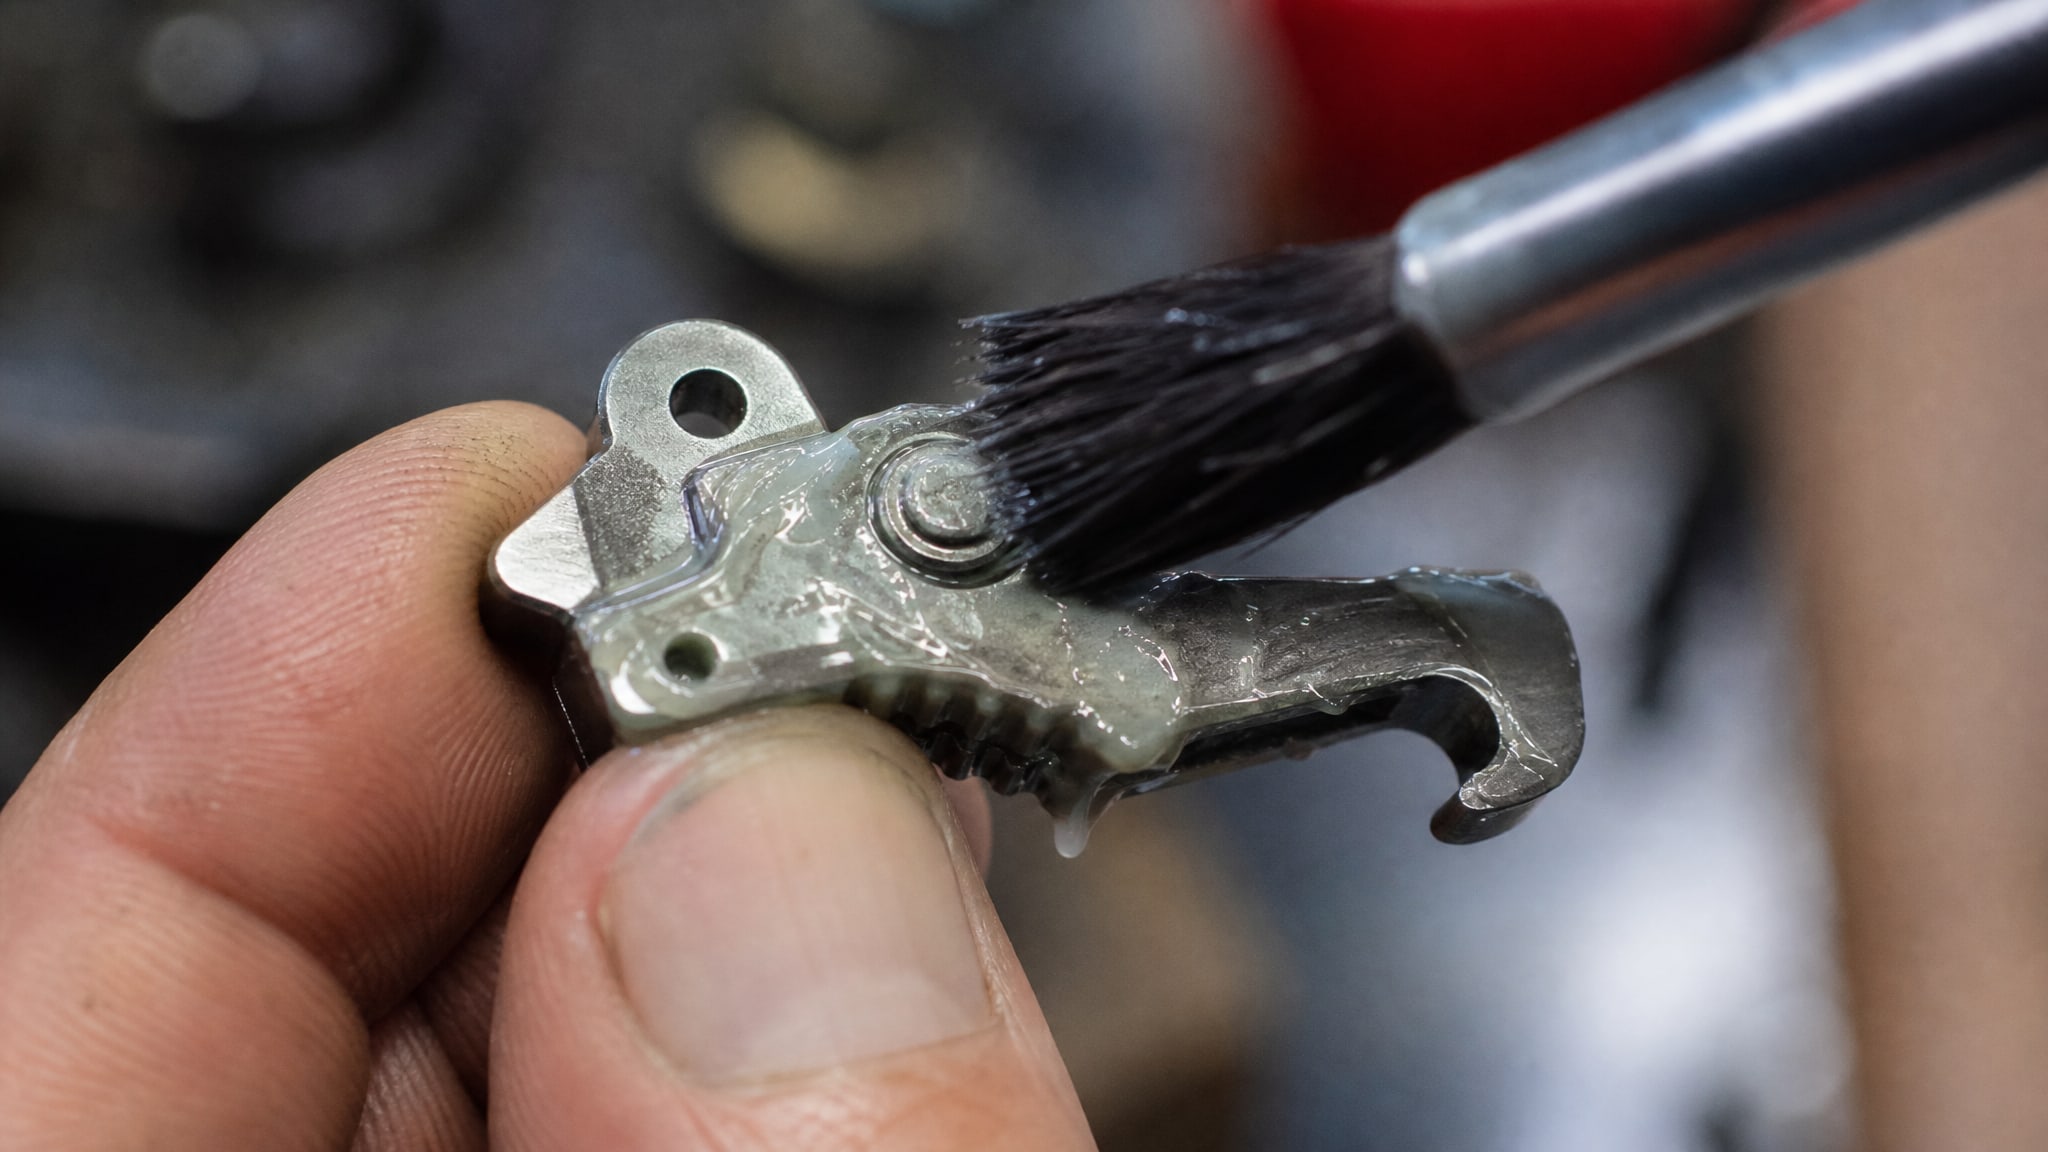
Вязкое давление факела попросту размывает край и затекает в щели, которые нельзя подправить потом.
На практике проверено: несколько тонких слоев дают гораздо более устойчивый результат. Для аэрозольного распыления рекомендуют наносить слой с промежуточной сушкой 10–15 минут при температуре 20–25 °C. Для порошковых покрытий используют принцип перекрывающихся слоев - каждый следующий проход захватывает часть предыдущего, обеспечивая перекрытие и однородность.
Преимущества многослойного подхода:
Снижается риск подтеков и потеков.
Материал лучше распределяется по сложной геометрии.
Если первый слой чуть тоньше нормы, его можно компенсировать вторым.
Сцепление слоев между собой часто выше, чем одного толстого слоя с основанием.
Легче контролировать процесс: после каждого слоя видны дефекты, которые можно исправить до нанесения следующего.
Оптимизация режимов распыления для равномерной толщины
Равномерность достигается тремя ключевыми параметрами: расстояние до детали, прерывистость распыления и стабильность давления.
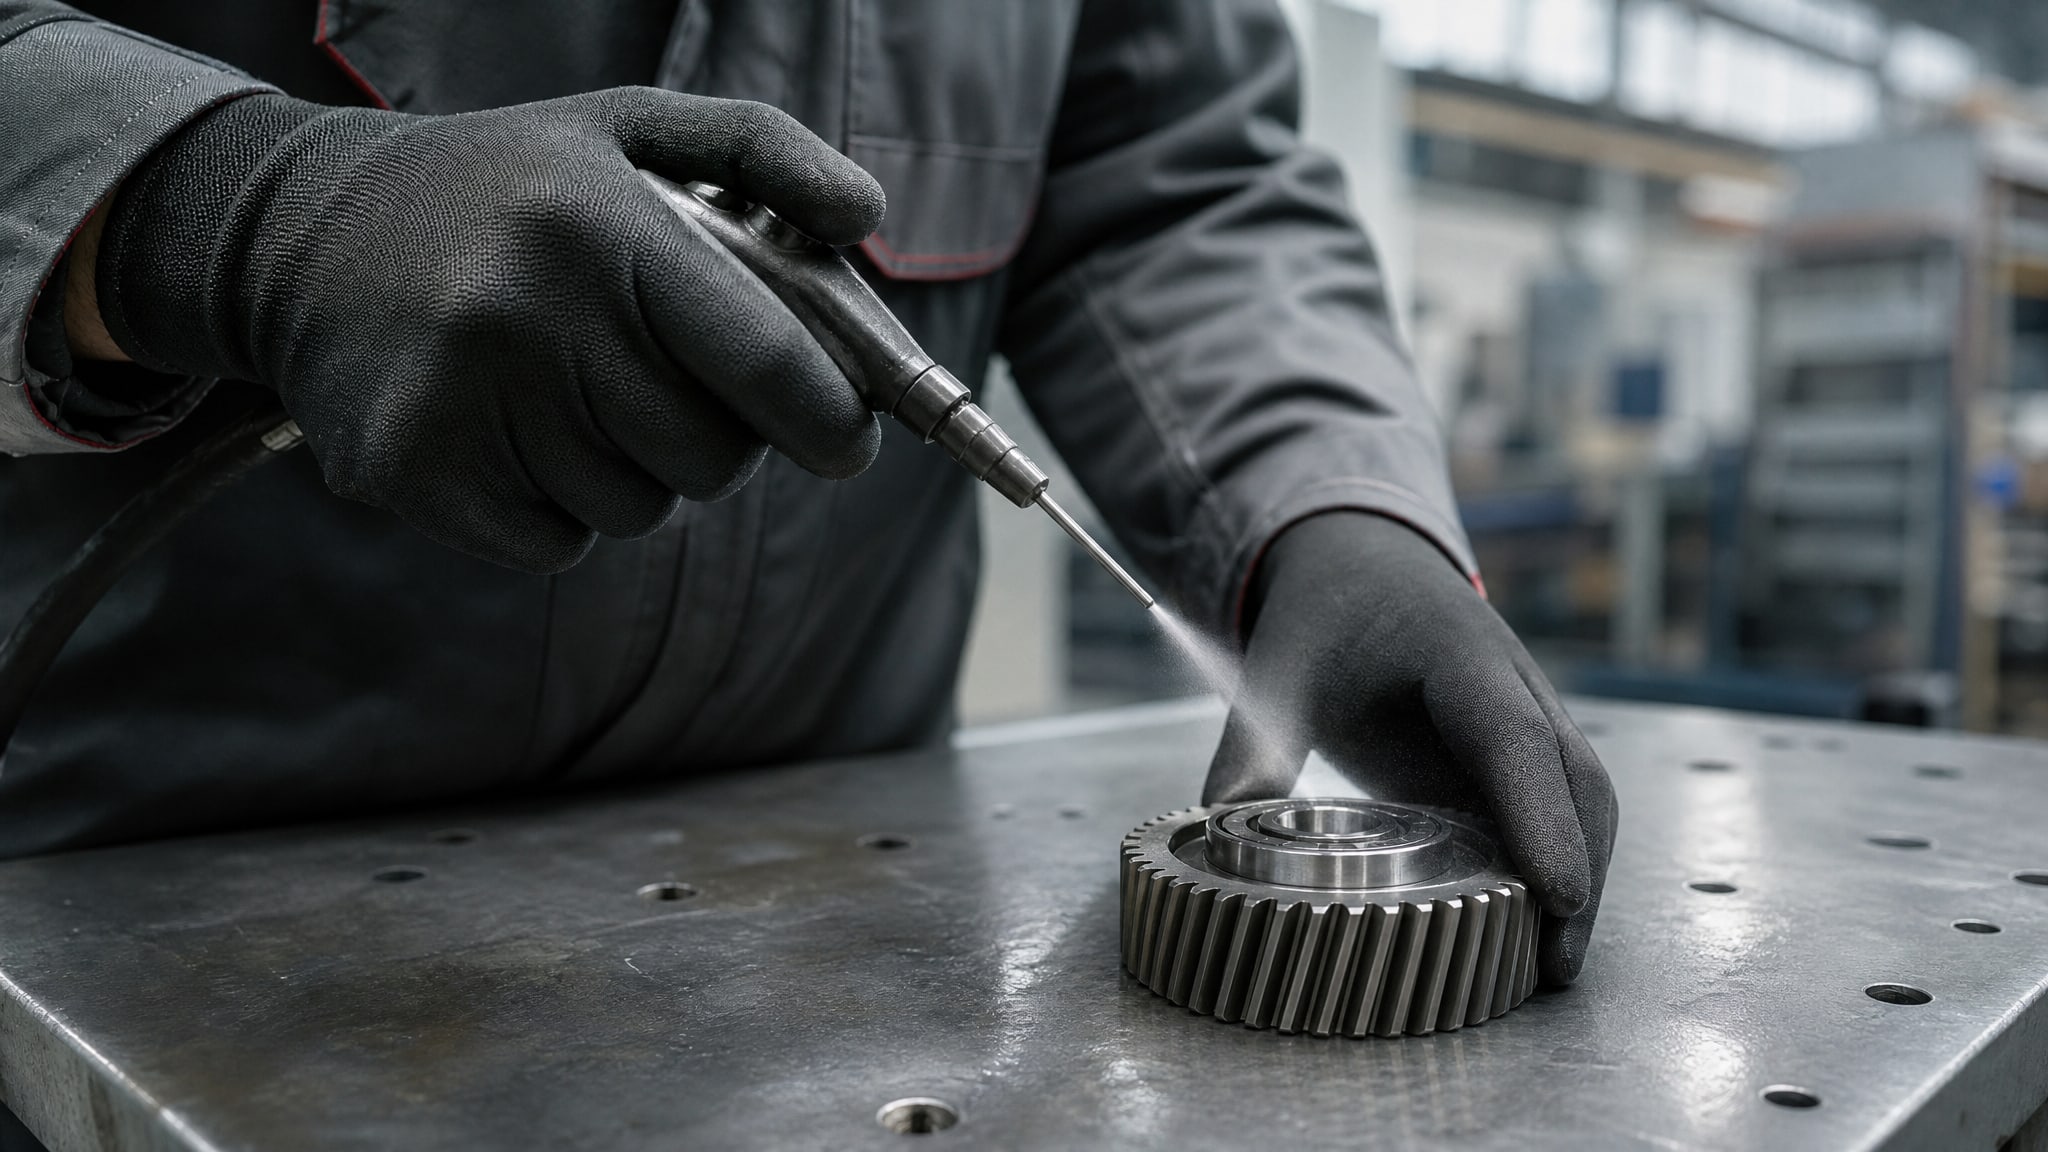
Расстояние и угол факела
Для аэрозольного нанесения оптимальное расстояние -25–30 см, для порошковой окраски - около 20–25 см. При меньшем расстоянии эффект импакта чересчур силен и деталь может деформироваться или появятся подтеки. При большем расстоянии материал в пути теряет скорость, рассеивается и дольше сохнет в воздухе, что ведет к неравномерному осаждению.
Угол подачи факела к поверхности должен быть близок к перпендикуляру, особенно на изогнутых или узких деталях. Наклонное распыление создает асимметрию в толщине и может оставить необработанные зоны.
Прерывистое распыление вместо сплошного потока
Для мелких узоров и деталей сложной геометрии лучше работают короткие прерывистые распыления - примерно 1–2 секунды подачи материала, затем пауза. Это позволяет:
Избежать локальной перегрузки материала на одном участке.
Дать время для первичного прилипания и испарения растворителя.
Лучше контролировать толщину в узких щелях и острых кромках.
Перед основным нанесением обязательно провести тестовое распыление на черновой поверхности - так вы увидите, как ведет себя факел, есть ли подтеки, однородна ли подача материала.
Методы контроля толщины слоя в серийном производстве
Для партийного контроля нужна четкая схема отбора и измерений.
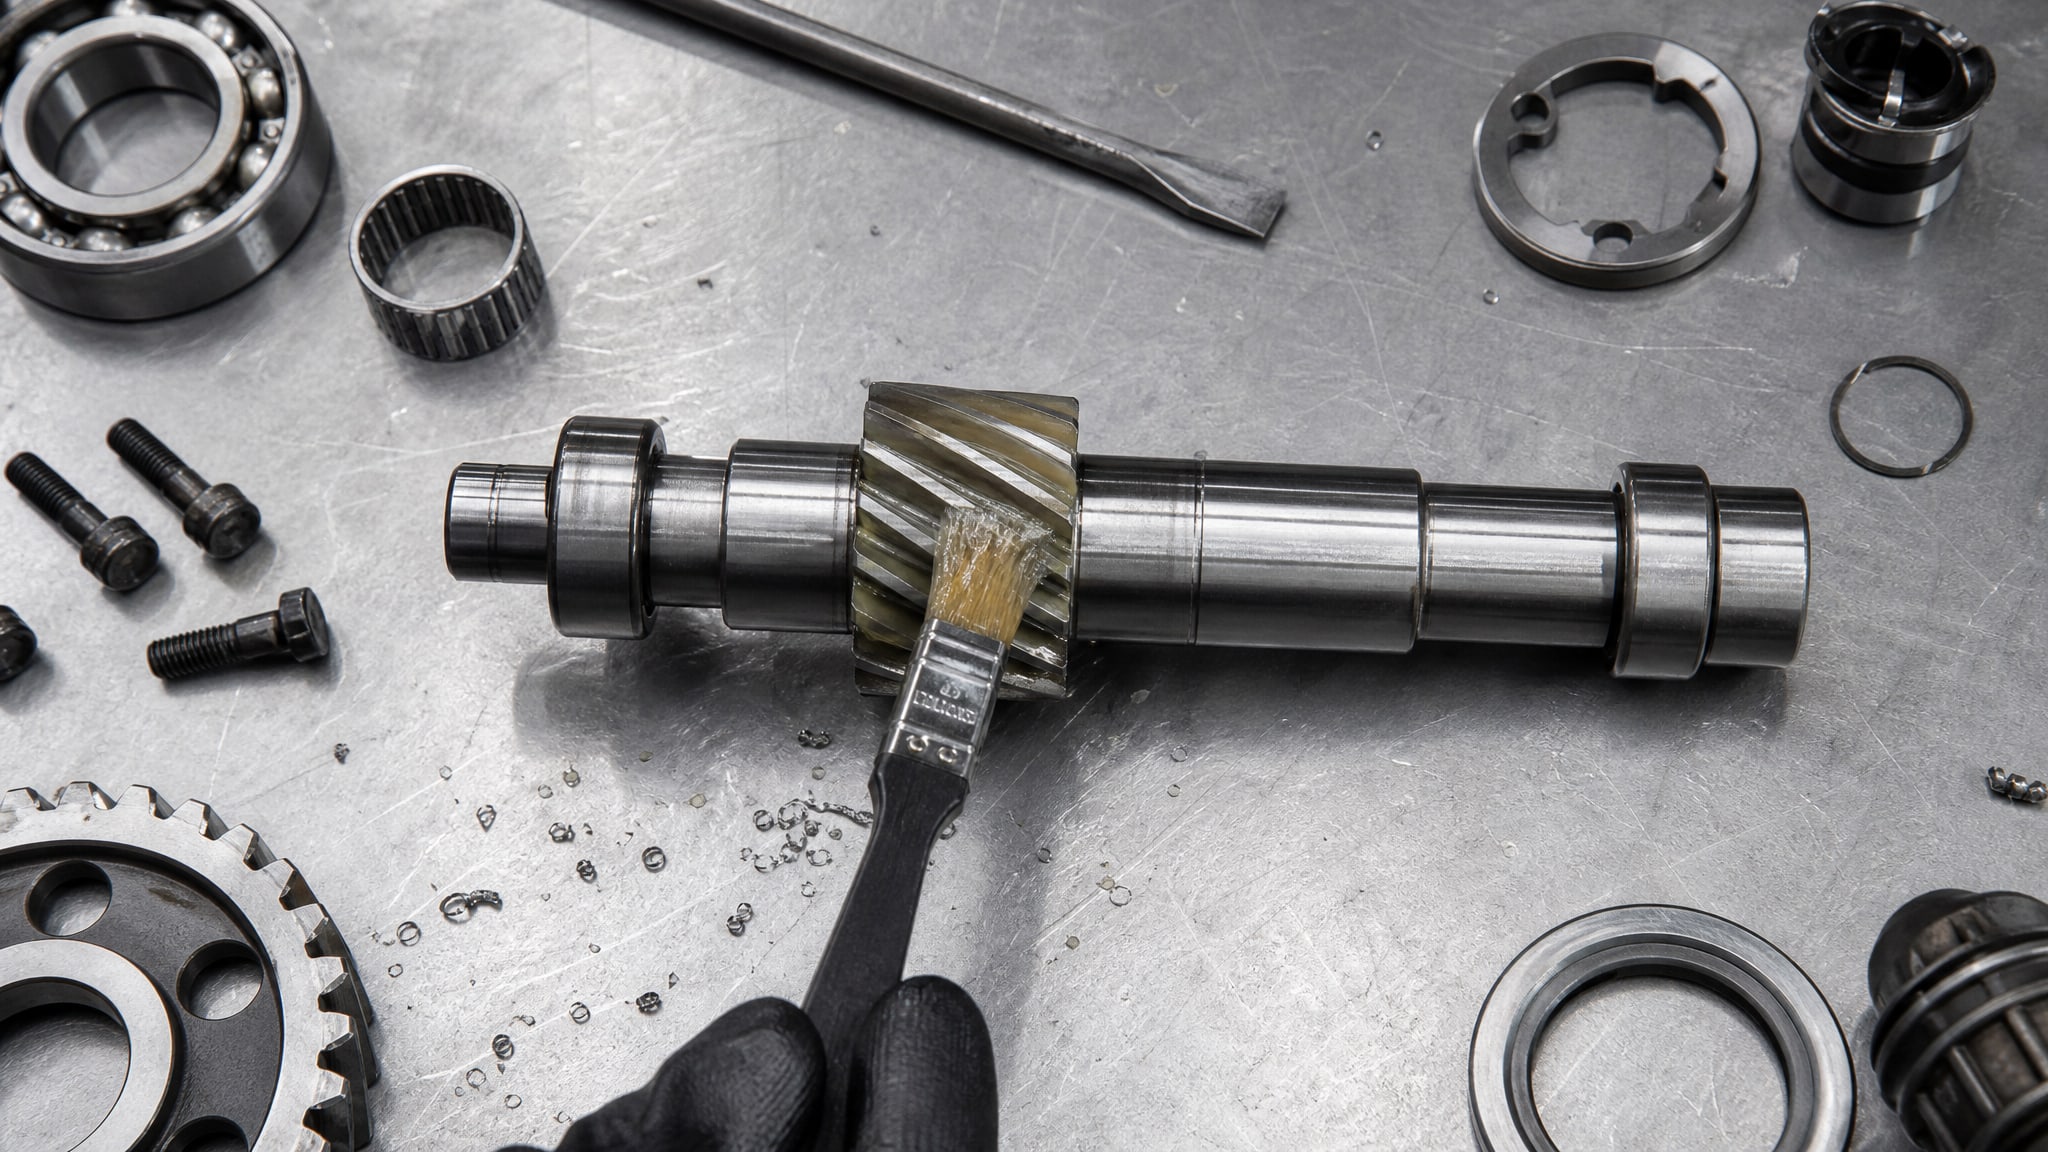
Практика показывает: недостаточно измерить толщину в одной точке.
Схема многоточечного контроля
На каждой детали рекомендуется провести не менее пяти измерений:
Два на выступающих частях (где материал часто тоньше).
Два в углублениях и щелях (где часто скапливается избыток).
Одно в центре или на плоской части.
Затем берется среднее арифметическое. Если разброс больше 15–20% от среднего, это сигнал к проверке режима распыления - возможно, сбилось давление, засорился распылитель или изменилась вязкость материала.
Периодичность контроля в смене
В начале смены: контроль на всех первых пяти деталях после наладки.
В процессе: минимум один контроль через каждые 50–100 деталей, в зависимости от критичности процесса.
При смене партии материала: всегда новый контроль на пяти деталях.
При любом подозрении на отклонение (визуальный дефект, запах, изменение консистенции): сразу остановить и переконтролировать.
Калибровочные пластины как опорная точка
Перед началом контроля партии нужно иметь две эталонные пластины: одну с толщиной ниже нижней границы допуска, вторую - выше верхней границы. Это позволяет убедиться, что прибор различает брак от годного и работает в нужном диапазоне.
Контроль равномерности и визуальные дефекты
Толщина толщиной, но покрытие может быть дефектным, если присутствуют подтеки, потеки, пропуски или неоднородность блеска и цвета.
Визуальный контроль дополняет инструментальный и часто выявляет проблемы раньше, чем толщиномер.
На практике проверяют:
Отсутствие подтеков и потеков: даже тонкие потеки под окраской могут увеличить локальную толщину вдвое и нарушить прилипание.
Однородность цвета: если на антифрикционном сухом покрытии видны разные оттенки, вероятно, толщина непостоянна или материал неравномерно распределился.
Отсутствие пропусков: тонкие места без слоя часто видны на боковых кромках и в углублениях.
Блеск и матовость: если по одной детали видны зоны глянца и матовости, это может указывать на разную толщину или влажность в момент нанесения.
На мелких деталях, где стандартная толщина может быть 5–20 микрон, даже визуальный контроль становится сложнее. Здесь на помощь приходят оптические методы контроля и контроль среза на образцах из каждой партии.
Выбор материала и его влияние на достижимую толщину
Не каждый материал подходит для точного нанесения микронной толщины.
Вязкость, адгезия, летучесть растворителя, текучесть и время высыхания - все это влияет на конечный результат.
На мелких деталях из нержавеющей стали, где требуется и защита от фреттинга, и равномерная микронная толщина, лучше показывают себя антифрикционные сухие покрытия. Например, на практике показано, что такие материалы обеспечивают тонкий и однородный слой, снижая трение и износ в условиях серийного производства, где необходимо соблюдение допусков не только на размер, но и на толщину защиты.
Выбор конкретного материала нужно согласовать со спецификацией проекта: какие требования по адгезии, коррозионной стойкости, электропроводности (если это контакты), устойчивости к растворителям. От правильного выбора материала часто зависит, будет ли возможно добиться требуемой толщины при имеющемся оборудовании и технологии.
Часто задаваемые вопросы
Какие методы контроля толщины слоя применяются в серийном производстве?
В серии используют магнитные приборы (на стальных основаниях), вихретоковые (на цветных металлах), ультразвуковые (при одностороннем доступе и на сложной геометрии) и оптические (для микронных слоев). Выбор метода зависит от типа основания и покрытия. Перед использованием прибор калибруют на нулевой подложке, затем на эталонной пластине и проверяют воспроизводимость. Это занимает 5–10 минут, но экономит часы на переделку дефектных партий.
Почему не получается добиться одинаковой толщины одним проходом?
Одноэтапное нанесение на мелкие детали чувствительно к любым колебаниям: давление факела, расстояние, вязкость материала, влажность воздуха. Распыление распределяется неравномерно - центр факела гуще, края тоньше. На сложной геометрии мелкие выступы получают больше, чем впадины. Решение: несколько тонких слоев с промежуточной сушкой, короткие прерывистые проходы и расстояние 20–30 см.
Как часто нужно проводить контроль толщины в смене?
В начале смены проверяют первые пять деталей; затем, в зависимости от критичности, контролируют каждые 50–100 деталей. При смене партии материала, изменении режима или появлении визуальных дефектов контроль повторяют сразу. За смену может быть 5–15 контрольных точек на партию в 500–1000 деталей. Это оптимальный баланс между статистической достоверностью и экономией времени.
В каких точках на детали измеряют толщину?
Минимум пять точек: два на выступах (где толщина обычно тоньше), два в углублениях (где скапливается избыток), одна на плоской части. Для более сложной геометрии точек может быть больше. Берется среднее значение; если разброс более 15–20%, это признак сбоя в режиме. Такой подход компенсирует естественную неравномерность распределения материала по поверхности.
Как отличить неправильную толщину от других дефектов покрытия?
Толщина измеряется приборами и проверяется расчетом среднего значения по нескольким точкам. Визуальные дефекты - подтеки, потеки, пропуски, неоднородность цвета и блеска - выявляются осмотром, но не дают информации о фактической толщине. Поэтому нужны оба метода: инструментальный контроль толщины плюс визуальный контроль качества поверхности. Вместе они гарантируют, что покрытие не только имеет нужную толщину, но и выглядит правильно.
Заключение
Контроль толщины слоя при серийном распылении на мелкие детали - это комплексная задача, которая решается выбором подходящего метода измерения, правильной калибровкой прибора, многослойным нанесением тонких проходов вместо одного толстого и систематическим контролем в нескольких точках на каждой детали. Одноэтапное нанесение редко когда дает кондиционный результат; напротив, несколько проходов с 10–15-минутной сушкой между ними обеспечивают равномерность и надежность.
Следующий шаг для вашего производства - обновить инструкцию по контролю, выбрать толщиномер, подходящий для вашего основания и покрытия, провести калибровку и испытать схему многоточечного контроля на пробной партии. Это займет день-два, но позволит сразу снизить брак и переделку на 30–50%, а также повысить доверие покупателей к стабильности вашей продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.