
Контроль толщины покрытия: почему микрометр на цилиндрических поверхностях дает погрешность
Микрометр - классический инструмент для измерения линейных размеров, но при работе с цилиндрическими деталями, особенно покрытыми тонким антифрикционным слоем или лакокрасочным покрытием, его показания часто вызывают вопросы у технических специалистов. Проблема в том, что микрометр измеряет суммарный размер между пяткой и винтом, а не толщину покрытия отдельно - и на цилиндрической поверхности эта фиксация еще менее надежна, чем на плоской. Погрешность может достигать нескольких десятков микрометров в зависимости от диапазона измерения, усилия прижатия, температуры и геометрии контакта. В этой статье разберемся, какие факторы искажают результаты, почему методы контроля толщины покрытий требуют иного подхода и какие инструменты на самом деле пригодны для неразрушающего контроля.
Статья предназначена для закупщиков, инженеров и технических специалистов, которые сталкиваются с контролем качества антифрикционных покрытий, лакокрасочных слоев и гальванических осадков на цилиндрических деталях. Вы узнаете, откуда берется погрешность, как ее минимизировать и когда нужно переходить на специализированные толщиномеры.
Откуда берется погрешность при измерении микрометром
Микрометр - инструмент с высокой ценой деления (0,01 мм), но реальная погрешность измерений отличается от этого номинала.
По ГОСТ 6507-90 установлены допустимые отклонения для разных диапазонов. Для микрометров 0–25 мм погрешность составляет 2–4 мкм, для 25–50 мм остается в том же диапазоне 2–4 мкм, а для более крупных -50–75 мм - возрастает до 3–5 мкм. Для диапазона 300–600 мм допустимая погрешность достигает уже 6–10 мкм.
Источников этой погрешности несколько, и каждый вносит свой вклад. Прежде всего - это деформация самой скобы микрометра под усилием прижатия. ГОСТ 6507-90 нормирует изменение показаний от изгиба скобы при усилии 10 Н - и это значит, что даже правильное усилие способно сместить измеряемое значение. Второй источник - ошибки установочных мер и непараллельность измерительных поверхностей. Третий - температурные деформации: микрометр и деталь должны иметь одинаковую температуру перед измерением, иначе тепловое расширение добавит систематическую ошибку. Четвертый фактор - это контактная деформация на цилиндрической поверхности: усилие распределяется точечно, и деталь может упруго деформироваться локально.
Оператор тоже вносит погрешность. Даже при использовании трещотки (которая должна срабатывать после 3–4 поворотов, чтобы снизить воздействие рук) субъективность при отсчете показаний, дополнительное давление или неправильное позиционирование микрометра относительно цилиндра вызывают разброс результатов. Совокупная погрешность может достигать 5–50 мкм в зависимости от условий.
Почему цилиндрические поверхности - сложный случай
На плоской поверхности микрометр контактирует с двумя параллельными площадками, и погрешность позиционирования относительно невелика.
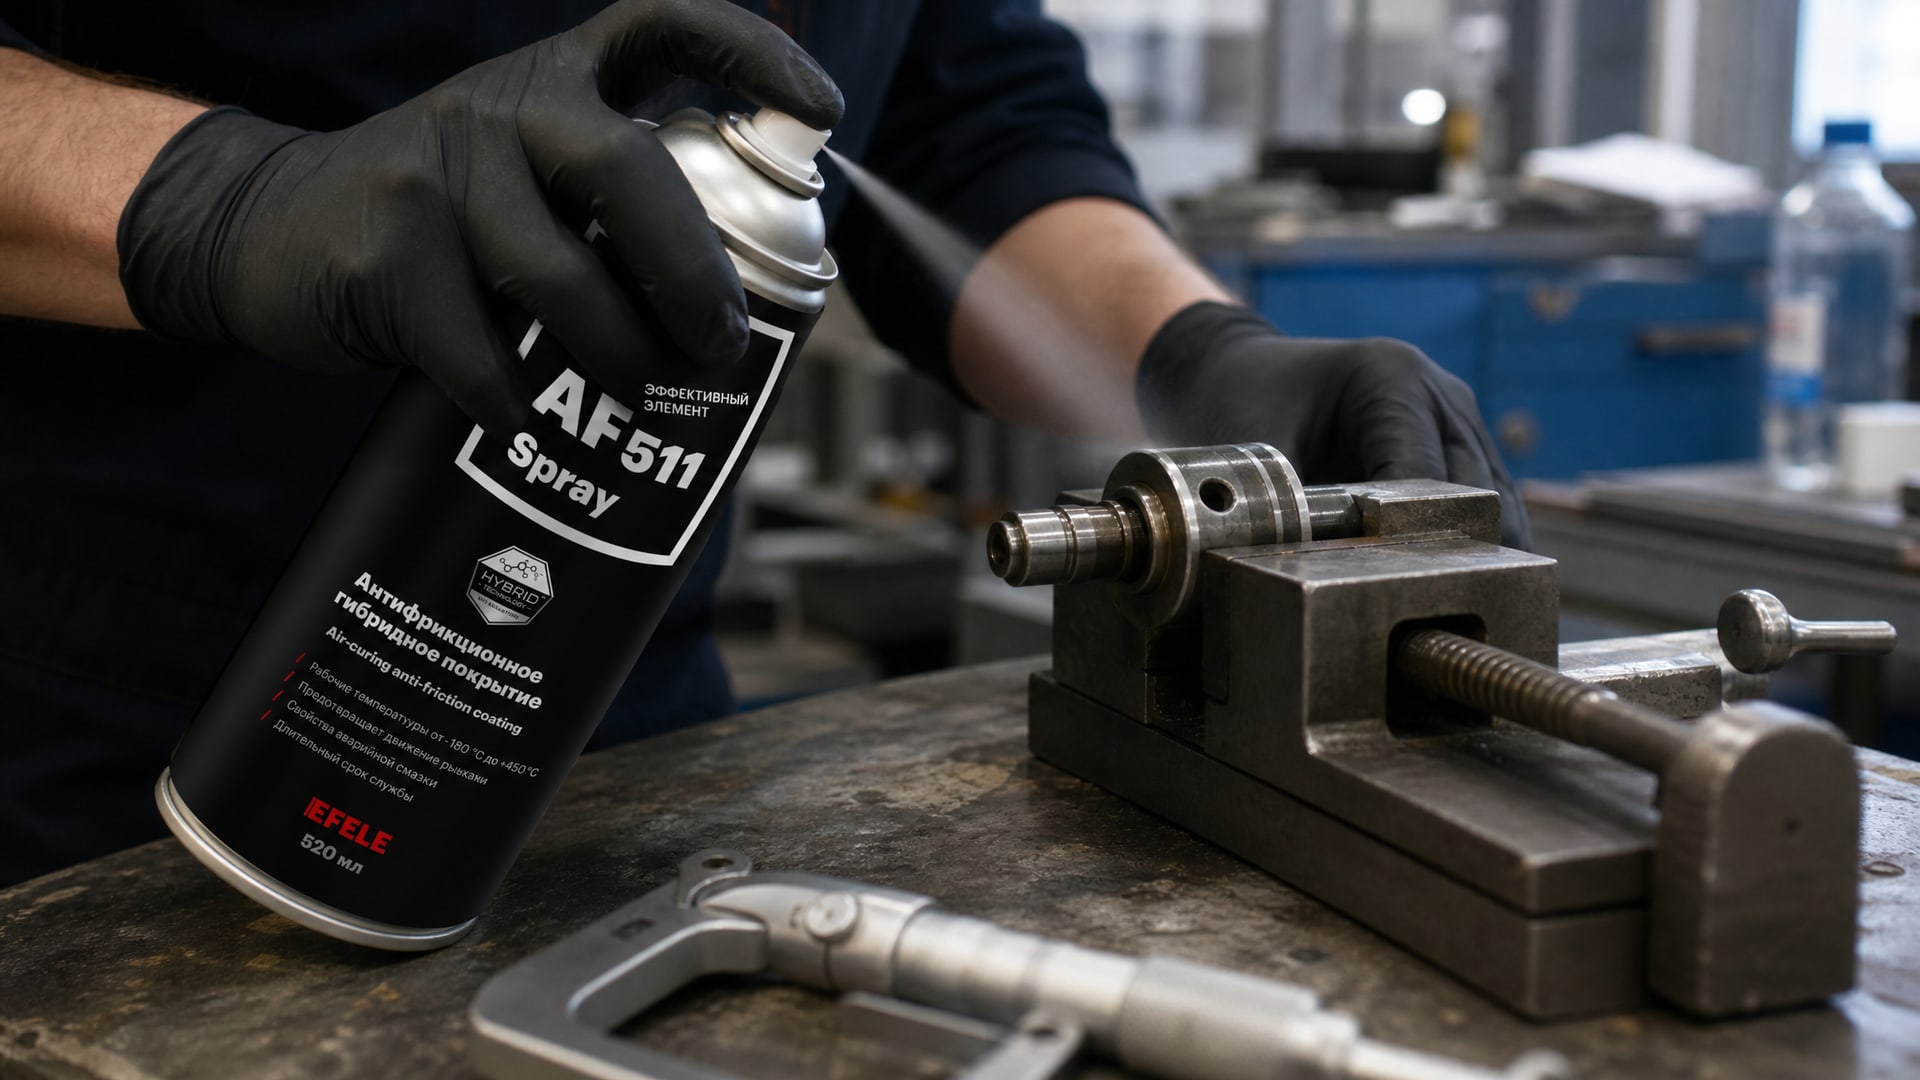
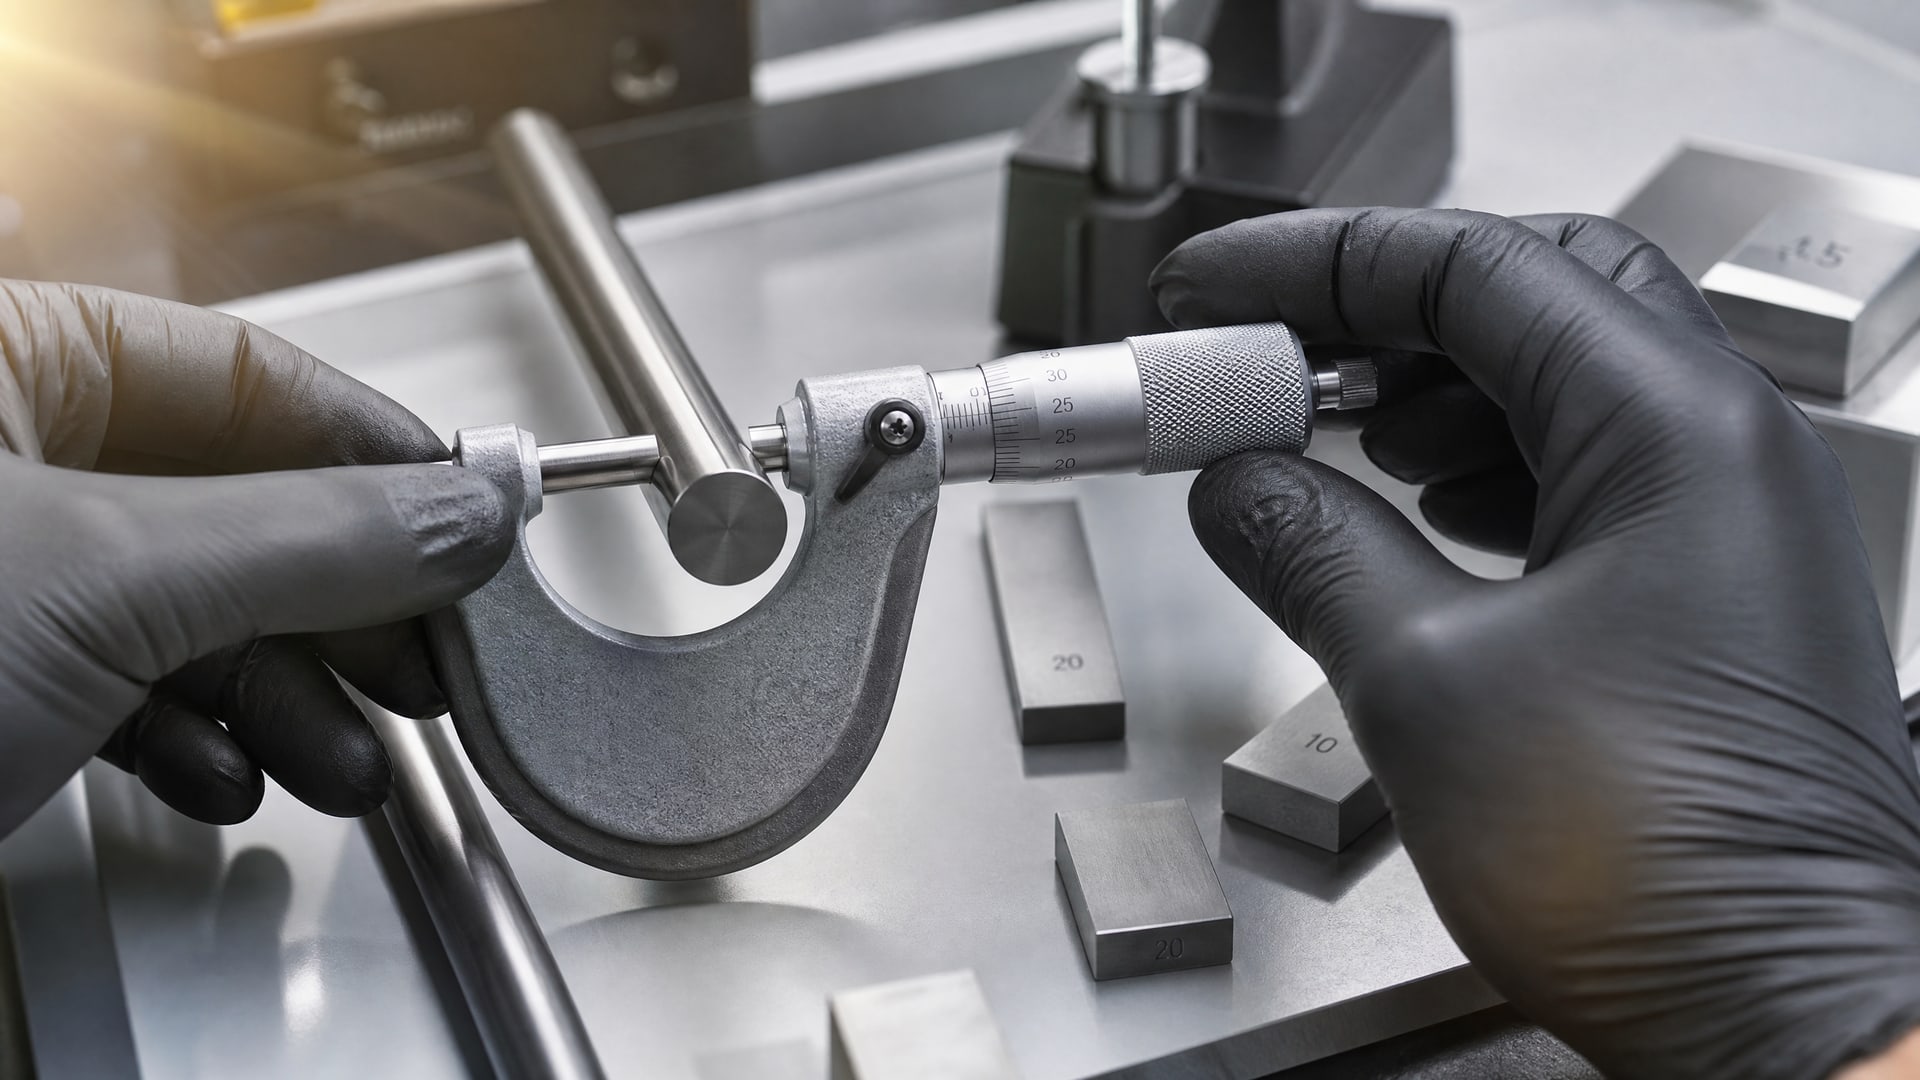
На цилиндре ситуация совсем другая: правильный контакт требует, чтобы пятка и винт микрометра располагались точно по диаметру, а не криво или тангенциально. При неправильном размещении инструмента он может фиксировать не диаметр, а хорду, и результат будет меньше истинного на величину, которая зависит от смещения.
ГОСТ 6507-90 прямо предусматривает для проверки микрометров типа МЗ применение мер с цилиндрическими измерительными поверхностями, установленными на расстоянии 2–3 мм от края измерительных поверхностей микрометра. Это подчеркивает, что измерение цилиндра требует особой техники и внимания.
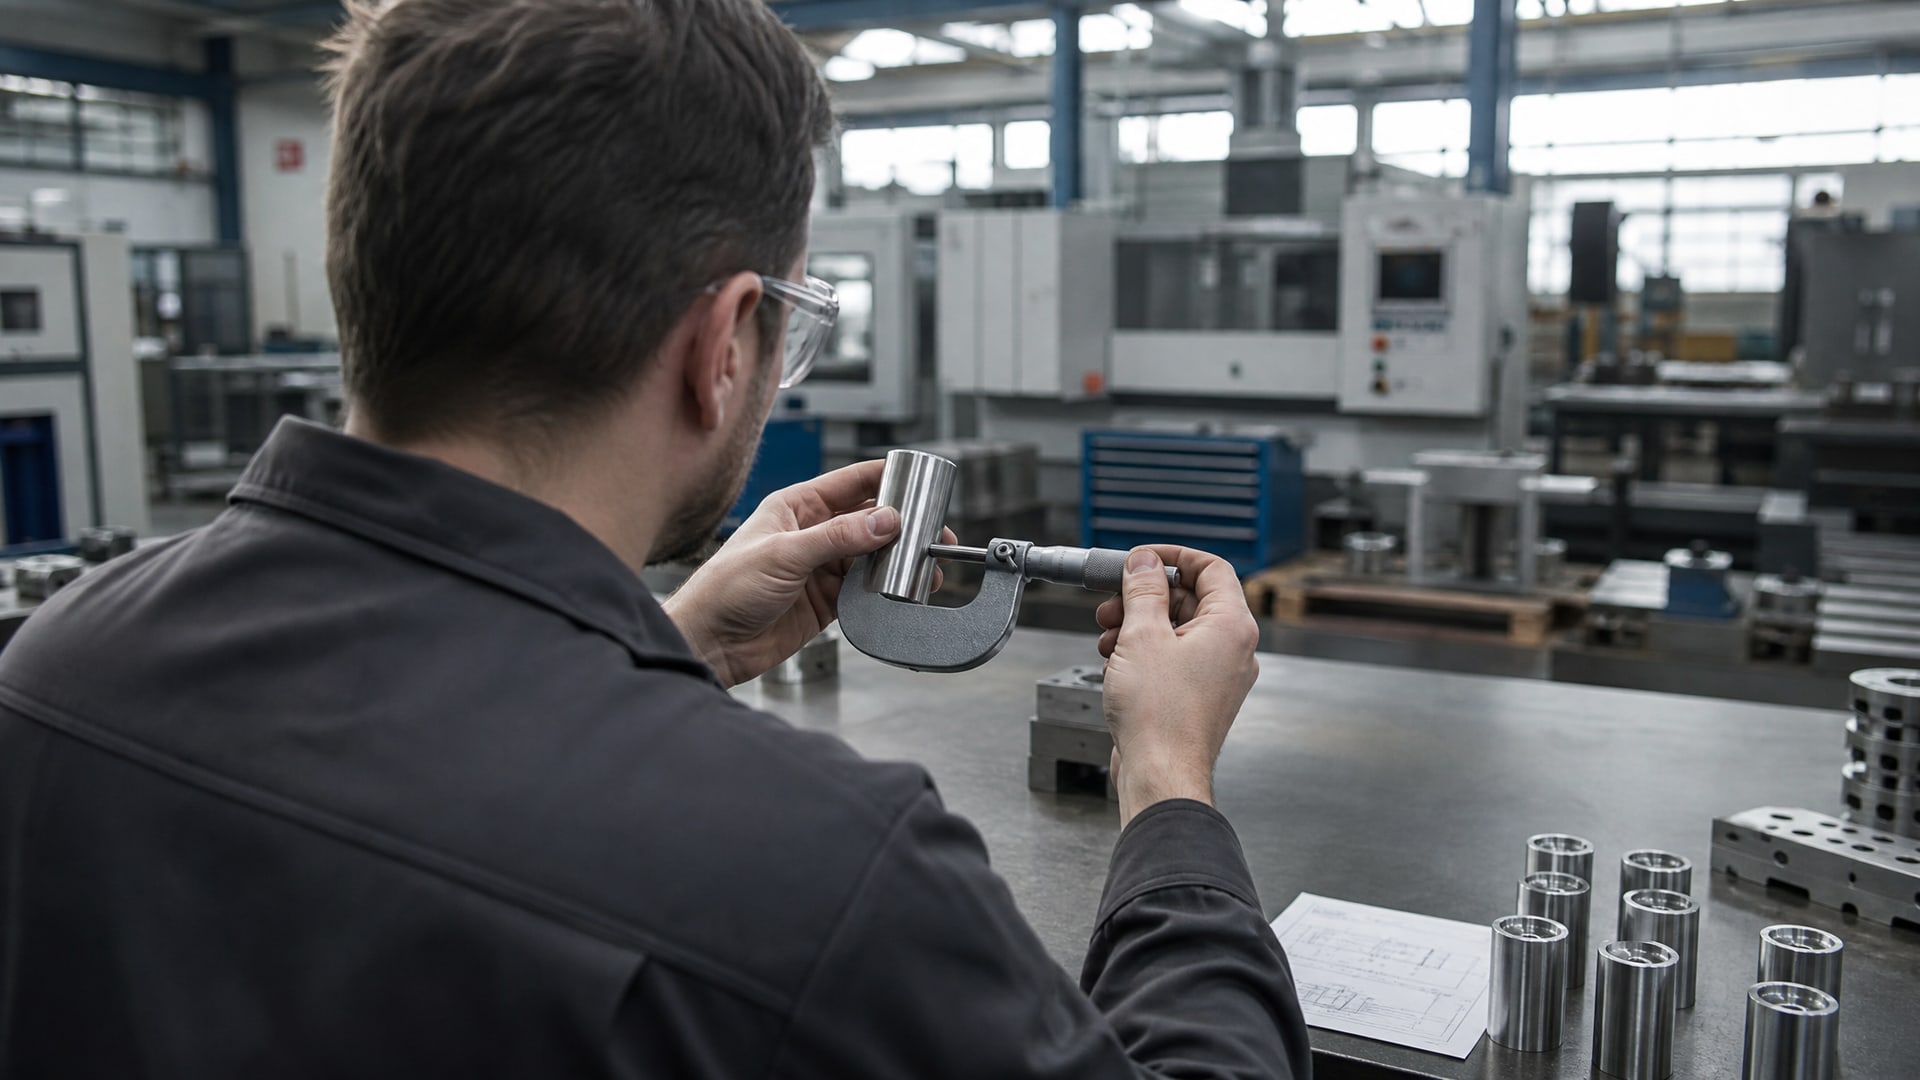
На цилиндрической детали ярче проявляется влияние усилия прижатия. При чрезмерном нажиме винт может вдавиться в мягкий материал или в слой покрытия, исказив результат. Если деталь из алюминия или покрыта антифрикционным сухим слоем (например, EFELE AF-511 Spray), который был нанесен, то локальное вдавливание может привести к смещению показаний на десятки микрометров. Трещотка помогает, но не полностью устраняет эту проблему: она лишь ограничивает максимальное усилие, а не исключает контактную деформацию.
Еще один фактор - изгиб скобы под нагрузкой. На длинных микрометрах (свыше 100 мм) этот изгиб может быть заметен, и при разных положениях детали на ходе винта показания могут различаться. Для цилиндра эта ошибка особенно критична, потому что даже малый наклон инструмента приводит к перемене результата.
Микрометр против контроля толщины покрытия: принципиальное различие
Здесь нужно четко разобраться в терминах.
Контроль толщины покрытия - это определение толщины слоя (лакокрасочного, гальванического, антифрикционного) на основе детали. Микрометр же измеряет геометрический размер, то есть расстояние между двумя точками контакта.
Если деталь не имеет покрытия, микрометр дает ее диаметр (или толщину). Если деталь покрыта, микрометр показывает диаметр вместе с удвоенной толщиной покрытия (если покрытие наложено равномерно). Чтобы узнать, какая часть этого размера - сама деталь, а какая - покрытие, нужно либо иметь эталон непокрытой детали и вычесть, либо применить неразрушающий метод контроля, специально созданный для измерения тонких слоев.
Методы контроля толщины покрытия включают:
Толщиномеры (электромагнитные, вихретоковые, ультразвуковые) - измеряют именно толщину слоя на подложке, без влияния базового размера.
Покрытиемеры - специализированные приборы для лакокрасочных покрытий, с калибровкой под конкретный материал подложки.
Микроскопия и сечение образцов - разрушающие методы, используются при входном контроле материалов.
Микрометр можно использовать как вспомогательный инструмент: например, измерить диаметр до покрытия и после, вычесть разницу и разделить на два. Но эта методика работает лишь если покрытие нанесено равномерно по всей поверхности и если микрометр сам способен зафиксировать одно и то же место дважды с достаточной точностью. На цилиндре это сложнее, чем на плоскости.
Метод неразрушающего контроля толщины покрытий: когда и что применять
Неразрушающий контроль толщины покрытий предполагает, что измерение не повреждает изделие.
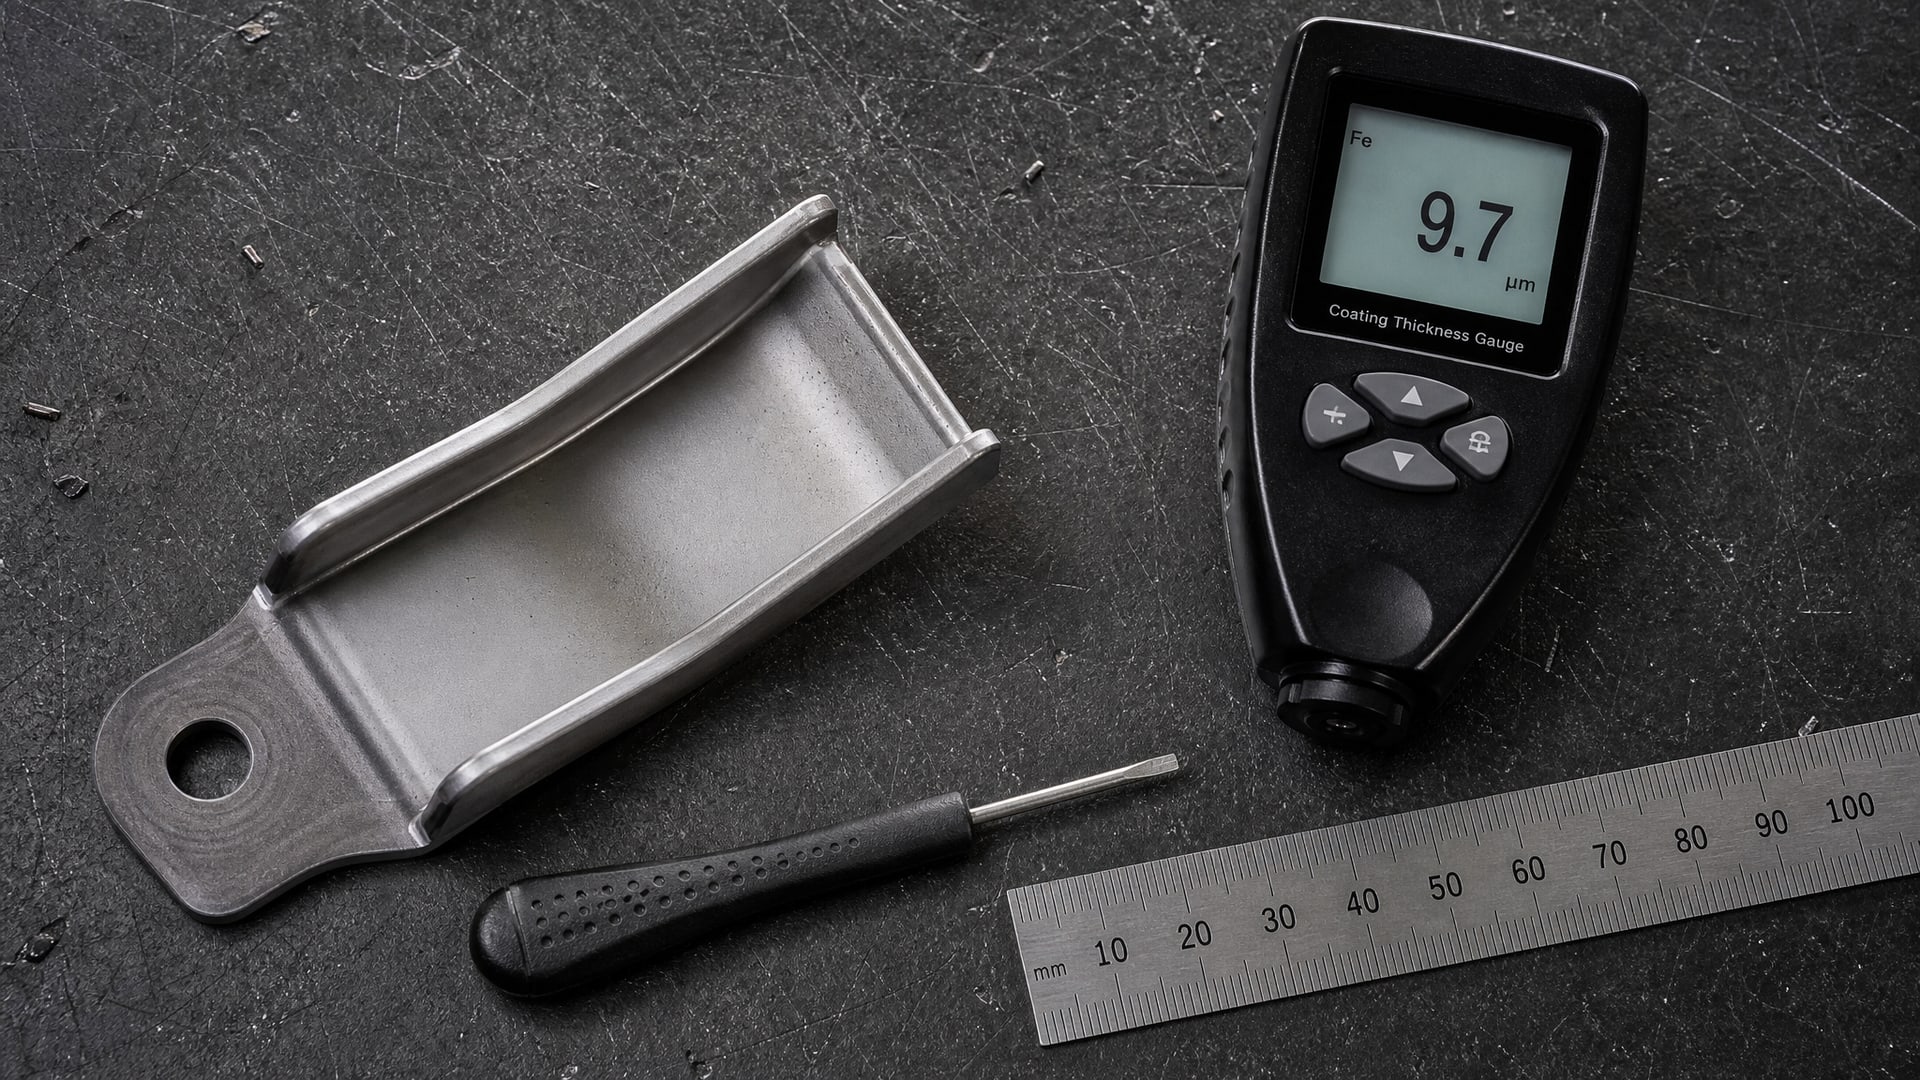
Для этого существуют нормализованные подходы, описанные в стандартах.
Контроль толщины лакокрасочных покрытий обычно проводят толщиномерами вихретокового или электромагнитного типа. Они работают по принципу взаимодействия электромагнитного поля с металлической подложкой: толщина диэлектрического слоя (краски, лака) изменяет емкость или индуктивность, и прибор переводит это в миллиметры или микроны. Допуск таких приборов составляет обычно 5–10% от измеряемого значения или несколько микрометров, что часто точнее, чем микрометр в условиях цилиндра.
Для контроля толщины гальванического покрытия (никелирование, хромирование, цинкование) тоже применяют электромагнитные толщиномеры или рентгеновские методы, если требуется еще выше точность. Электромагнитный метод не требует разрушения образца и позволяет проводить измерения прямо на готовом изделии.
Антифрикционные сухие покрытия, если они металлические (например, молибденовые дисульфиды) или углеродные, также могут быть измерены вихретоковыми толщиномерами. Если покрытие неметаллическое (полимерное) и нанесено на металл, электромагнитный метод сохраняет точность. Главное - калибровать прибор под конкретный материал покрытия и подложки перед началом серийного контроля.
| Тип покрытия | Метод контроля | Преимущество | Ограничение |
|---|---|---|---|
| Лакокрасочное на металле | Толщиномер вихретоковый | Неразрушающий, быстрый | Требует калибровки под тип краски |
| Гальваническое (Ni, Cr, Zn) | Электромагнитный толщиномер или рентген | Точность, портативность | Рентген требует оборудования |
| Антифрикционное сухое на металле | Электромагнитный толщиномер | Портативность, скорость | Нужна предварительная калибровка |
| Общий контроль геометрии детали до/после | Микрометр (с вычетом) | Традиционно, не требует спецоборудования | Точность ниже, сложен на цилиндрах |
Практические рекомендации при измерении микрометром на цилиндрических деталях
Если все же нужно использовать микрометр для контроля цилиндрических деталей, есть ряд простых, но обязательных приемов, которые снижают погрешность.
Подготовка и калибровка
Перед любыми измерениями проведите калибровку микрометра по эталонным мерам. ГОСТ 6507-90 предусматривает такую проверку. Обычно используют ступенчатые концевые меры: устанавливают микрометр на размер 0 мм (или закрывают его полностью и проверяют зазор), затем проверяют несколько контрольных размеров в рабочем диапазоне. Если показания отличаются от эталона больше, чем допускает погрешность инструмента, микрометр нужно отправить на поверку или регулировку.
Очистите микрометр и деталь от грязи, пыли и следов старой смазки. Даже тонкий слой масла или грязи может исказить контакт и сместить показания.
Температурный контроль
Убедитесь, что микрометр и деталь имеют одинаковую температуру. Если вы измеряете деталь, только что вынутую из горячей воды или холодильника, дайте ей время на уравновешивание температуры с воздухом. Микрометр тоже должен быть теплым (или холодным) так же, как и деталь. Если вы работаете руками - избегайте длительного держания микрометра за скобу, чтобы не передавать ему тепло ладони.
Техника позиционирования
При установке микрометра на цилиндр не давите сбоку и не наклоняйте инструмент. Пятка микрометра должна упираться в генератрису цилиндра (вертикальную линию, параллельную оси), а не в точку сбоку. Лучше всего закреплять деталь в тиски или в V-образную опору так, чтобы цилиндр был горизонтален и неподвижен, а затем осторожно подводить микрометр сверху вниз, используя трещотку.
Управление усилием прижатия
Используйте трещотку микрометра, а не дожимайте винт вручную. Трещотка должна срабатывать после 3–4 поворотов, что обеспечивает примерно стандартное усилие (обычно 5–10 Н). Не пытайтесь еще сильнее сжать винт после срабатывания трещотки - это деформирует деталь и исказит результат.
Если деталь имеет мягкий материал или покрыта мягким антифрикционным слоем (например, полимерным), будьте особенно аккуратны. Лучше провести несколько измерений на разных местах цилиндра и усредить результат, чтобы исключить локальную деформацию.
Повторные измерения и снятие среднего
Сделайте минимум 3 измерения на разных участках цилиндра (с поворотом на 90–120 градусов). Если цилиндр не идеален по геометрии, результаты могут отличаться на 5–10 мкм. Возьмите среднее арифметическое - это даст вам более надежное значение, чем одно измерение.
Если вы контролируете толщину покрытия путем вычитания размера до и после, проводите оба измерения в одном и том же месте цилиндра, в одних и тех же условиях температуры. Погрешность микрометра при вычитании может удваиваться, поэтому ожидайте в итоговом результате погрешность 5–20 мкм в зависимости от диапазона.
Сравнение микрометра и толщиномера для промышленного контроля
На производстве, где нужно проверять антифрикционное покрытие или лакокрасочный слой на сотнях деталей в день, выбор инструмента критичен для экономики и качества.
Микрометр: требует высокой квалификации оператора, долгих настроек и множественных повторений на одной детали; в надежных руках может дать точность ±5–10 мкм на цилиндре, но только при соблюдении всех мер; стоит дешево, не требует электричества и калибровки под каждый материал.
Толщиномер (электромагнитный или вихретоковый): дает результат за 1–2 секунды, не требует специальной квалификации (обычно нужна одна обучение), портативен и может работать на производстве прямо в цехе; точность 5–10% от значения или несколько микрометров (в зависимости от модели), что часто сопоставимо с микрометром, но получено с меньшим трудом; требует предварительной калибровки под материал и электричества.
Для контроля толщины лакокрасочных покрытий на цилиндрических деталях (например, на штоках, шпинделях, валах) толщиномер - стандартный выбор в современном производстве. Микрометр уходит на вторую роль: им проверяют, например, геометрический размер стержня ДО нанесения покрытия, чтобы убедиться, что основа соответствует чертежу.
На практике многие инженеры комбинируют методы. Входной контроль покрытия - толщиномер. Периодическая проверка геометрии цилиндра после обработки, но до покрытия - микрометр. Финальный контроль готовой детали с покрытием - снова толщиномер (или микрометр с вычетом, если допуск велик).
Часто задаваемые вопросы
Можно ли использовать обычный микрометр для измерения толщины антифрикционного покрытия на цилиндрической детали?
Можно, но это не является оптимальным методом контроля толщины покрытия. Микрометр измеряет суммарный размер, а не толщину слоя отдельно. Если вы знаете размер детали без покрытия, можете вычесть его из размера с покрытием и разделить на два. Однако точность будет ±5–20 мкм в зависимости от условий. Для надежного контроля толщины лучше применить специализированный толщиномер.
Почему показания микрометра на цилиндре отличаются в разных местах?
Причин несколько. Во-первых, цилиндр может быть не идеально круглым (овальность, конусность). Во-вторых, неправильное позиционирование микрометра приводит к измерению не диаметра, а хорды. В-третьих, покрытие может быть неравномерным, толще в одном месте, тоньше в другом. В-четвертых, температура в разных точках может различаться (если деталь недавно лежала на солнечной стороне). Всегда проводите несколько измерений и берите среднее.
Как выбрать методы контроля толщины покрытия для производства?
Начните с определения допуска: какая минимальная и максимальная толщина покрытия допустима по чертежу? Если допуск шире ±25 мкм, микрометр может подойти как вспомогательный инструмент. Если допуск уже (±10 мкм или меньше) - нужен толщиномер. Далее учтите тип покрытия (лакокрасочное, гальваническое, антифрикционное сухое) и материал подложки (сталь, алюминий, пластик). Каждому типу соответствует свой тип толщиномера. Проконсультируйтесь с поставщиком толщиномеров или с метрологом вашего предприятия.
Нужна ли калибровка толщиномера перед каждым использованием?
Для электромагнитных и вихретоковых толщиномеров рекомендуется проверка нулевой точки (на воздухе) перед началом смены работы. Полная калибровка проводится перед началом контроля новой партии материала с другим типом подложки или покрытия. Эталонные пластины для калибровки обычно входят в комплект толщиномера.
Какую погрешность микрометра следует учитывать при плане контроля?
Согласно ГОСТ 6507-90, для микрометра 0–25 мм погрешность составляет 2–4 мкм, для 50–75 мм -3–5 мкм, для 300–600 мм -6–10 мкм. На практике при измерении цилиндрических деталей эту величину нужно увеличить на 50–100% из-за влияния позиционирования и усилия. Итоговая рабочая погрешность микрометра на цилиндре составляет примерно 5–20 мкм в зависимости от диапазона и условий. Это нужно учитывать при установке допусков и при планировании частоты калибровки инструмента.
Заключение
Микрометр - надежный инструмент для измерения линейных размеров, но контроль толщины покрытия на цилиндрических деталях требует других подходов. Погрешность микрометра (2–10 мкм в зависимости от диапазона) усугубляется влиянием позиционирования, контактной деформации, температуры и усилия прижатия, что приводит к итоговой неопределенности ±5–20 мкм. Главное ограничение - микрометр измеряет суммарный размер, а не толщину слоя отдельно, что делает его непригодным для прямого контроля толщины покрытия без дополнительных методик.
Для эффективного контроля толщины лакокрасочных покрытий, гальванических осадков и антифрикционных слоев на цилиндрических деталях используйте специализированные толщиномеры (электромагнитные, вихретоковые) - они дают результат быстрее, требуют меньше навыков и часто более точны в условиях производства. Микрометр оставляйте для проверки базовой геометрии детали до нанесения покрытия или для вспомогательного контроля, когда допуск велик (свыше ±25 мкм). Обязательно калибруйте инструмент перед работой, контролируйте температуру, используйте трещотку для стабильного усилия и проводите несколько повторных измерений на разных участках для получения достоверного результата.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.