
Контроль концентрации СОЖ: выбор стандартной температуры при замере плотности
Корректный контроль концентрации охлаждающей жидкости - основа стабильной работы любой обрабатывающей системы. Однако при измерении плотности или рефрактометрических показателей возникает критичная проблема: результат сильно зависит от температуры образца и прибора. Без стандартизации температуры измерения данные становятся несравнимыми, а решения по корректировке состава - необоснованными.
В промышленной практике на производстве используют два основных подхода: рефрактометрический контроль концентрации рабочего раствора и прямое измерение плотности. Оба метода требуют фиксации температурных условий. Статья объясняет, почему стандартная температура 20 °C стала нормой, как правильно проводить замер и какие ошибки допускают при игнорировании температурных поправок.
Почему температура критична при замере плотности СОЖ
Плотность жидкости изменяется при нагреве и охлаждении: молекулы расходятся, объем растет, а масса остается той же, поэтому плотность снижается.
Для масел и эмульсий этот эффект выражен заметно. Если один оператор проводит измерение при 18 °C, другой - при 25 °C, а третий - при 15 °C, результаты будут отличаться на 1–2 %, даже если жидкость идентична.
Результат: невозможно сравнить измерения, выполненные в разное время суток или на разных участках цеха с разной климатизацией. Поэтому в нормативных документах (ГОСТ 8.599-2010 для нефтепродуктов, методические указания по пищевым жидкостям) все результаты приводят к одной стандартной температуре - чаще всего 20 °C или 15 °C. Это позволяет снять показание при любых условиях, а затем пересчитать его к стандарту по таблице или формуле.
Для СОЖ та же логика: если производитель указывает плотность концентрата как 1,05 г/см³, он имеет в виду именно 20 °C. Если вы разводите эту СОЖ и контролируете плотность при 22 °C, то показание будет 1,049 г/см³ вместо ожидаемых 1,05 г/см³. Без знания стандартной температуры закупщик подумает, что либо СОЖ не той марки, либо она начала портиться.
Рефрактометрический контроль: температура и калибровка
На практике на производстве чаще используют рефрактометр для контроля концентрации рабочего раствора, а не для прямого измерения плотности.
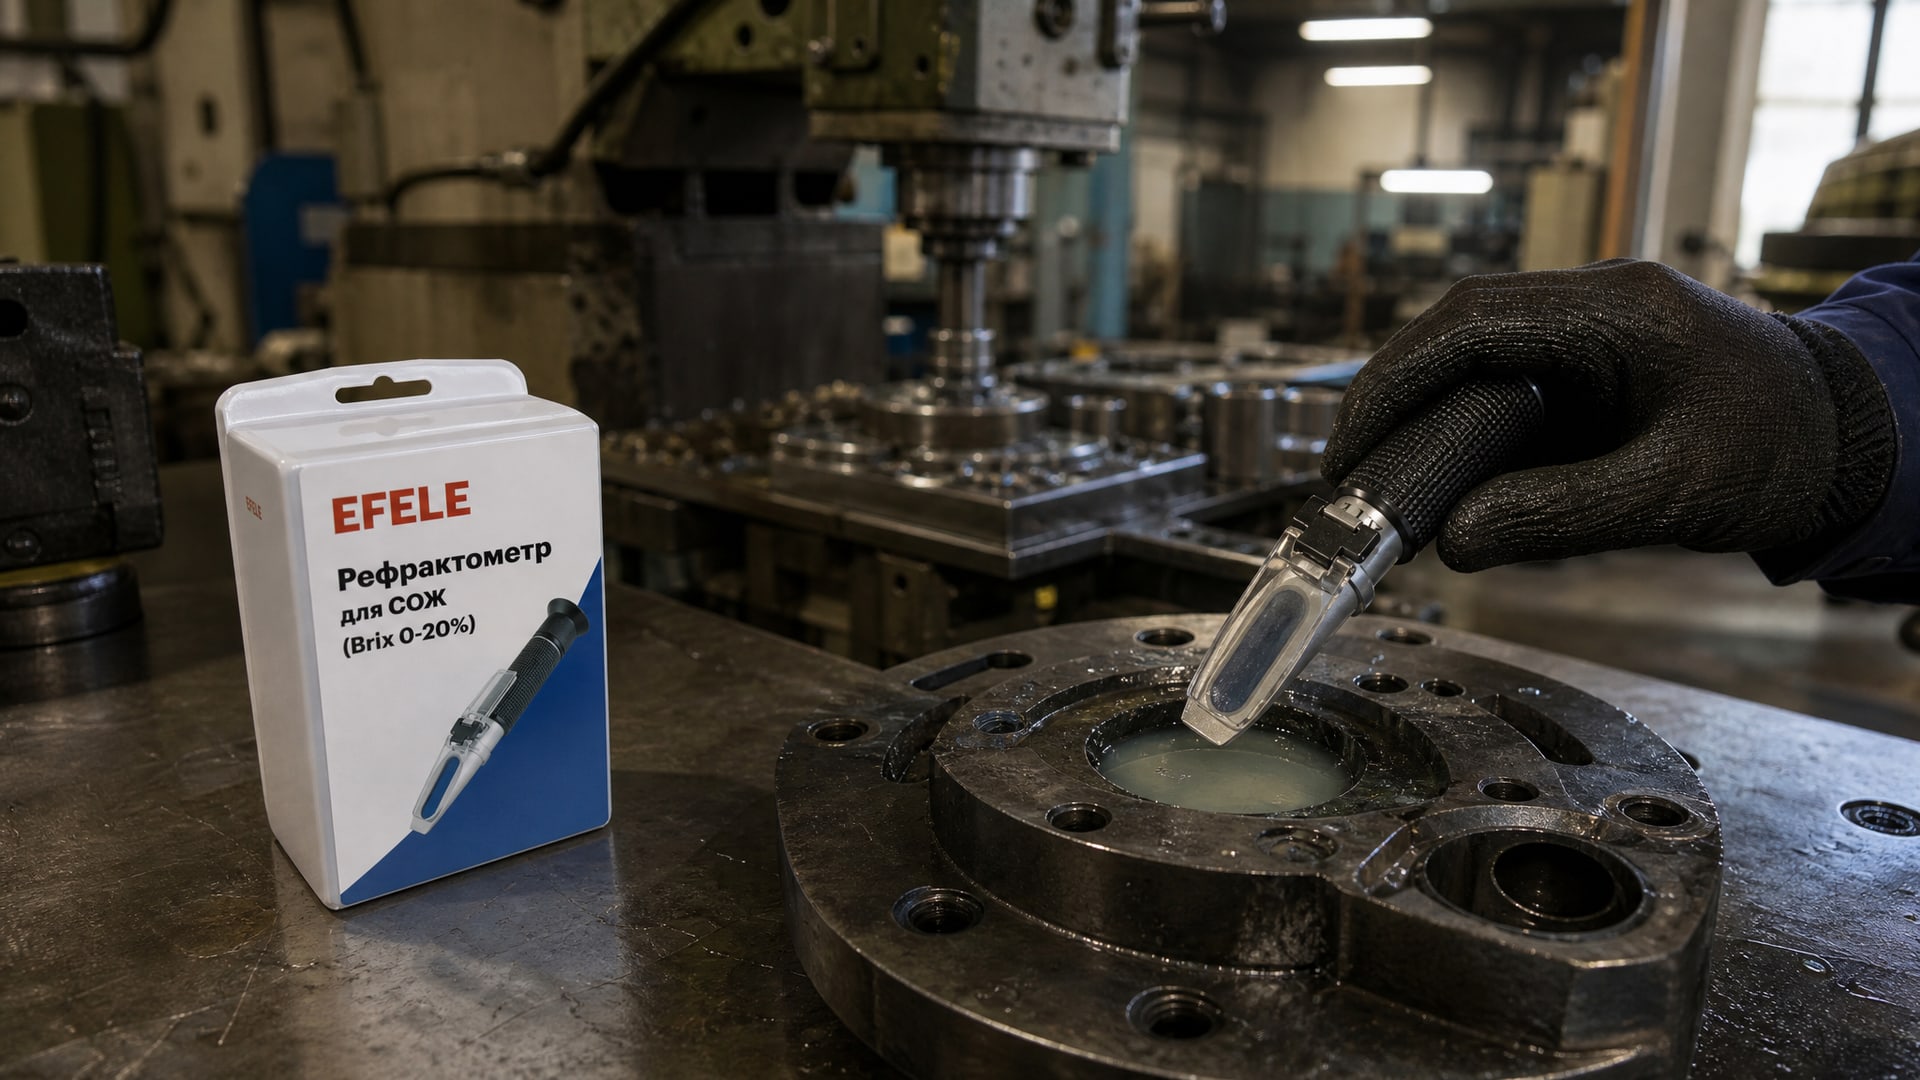
Рефрактометр измеряет показатель преломления жидкости, который связан с концентрацией растворенного вещества. Это намного быстрее, чем ждать результата анализа плотности, и удобнее для оперативного контроля.
Однако и рефрактометр чувствителен к температуре. Производители рефрактометров указывают: показания верны только при 20 °C. Если образец измеряют при другой температуре, применяется поправка: показатель преломления при 20 °C = показатель при температуре t + (20 − t) × 0,0002. Например, если прибор показывает 10 Brix при 25 °C, то при пересчете к 20 °C получится 10 + (20 − 25) × 0,0002 = 10 − 0,001 ≈ 10 Brix (изменение небольшое, но накапливается при частых измерениях).
Перед любым замером нужно калибровать рефрактометр дистиллированной водой непосредственно перед анализом - это исключает смещение нулевой точки прибора. После калибровки дают образцу СОЖ термостабилизироваться в течение 1–2 минут, если он был извлечен из холодного хранилища или горячей машины. Рекомендуемый диапазон для измерения: 20 ± 5 °C. Если условия цеха не позволяют держать образец в этом коридоре, то используют таблицы пересчета или вводят поправку вручную.
Перевод показаний рефрактометра в концентрацию
Показание рефрактометра в Brix (или градусах Тихо) нужно умножить на коэффициент рефракции конкретной СОЖ. Этот коэффициент указывается в техническом паспорте (TDS) или на этикетке и отличается для разных марок и типов эмульсий. Пример: если рефрактометр показывает 10 Brix, а коэффициент рефракции для данной СОЖ равен 0,5, то концентрация рабочего раствора составляет 10 × 0,5 = 5 %.
Распространенная ошибка: оператор игнорирует коэффициент и записывает показание как есть, то есть утверждает, что концентрация составляет 10 %, хотя на самом деле 5 %. Это ведет к неправильной корректировке состава и ухудшению качества обработки.
Стандартная температура 20 °C: откуда она взялась
Стандартная температура 20 °C - это договор между метрологами, производителями и пользователями.
Она выбрана не потому, что это комнатная температура (хотя отчасти тоже), а потому, что она удобна для стандартизации в промышленности. К ней приводят плотность светлых нефтепродуктов (ГОСТ 8.599-2010), пищевых жидкостей и многих других дисперсных систем.
Когда все участники цепочки (поставщик СОЖ, производитель оборудования, оператор на производстве) используют одну стандартную температуру, возникает единое информационное поле. Поставщик декларирует: «Концентрат имеет плотность 1,05 г/см³ при 20 °C». Оператор измеряет эту же жидкость после разведения и знает, что его показание нужно либо снять при 20 °C, либо пересчитать к 20 °C. Закупщик не запутается в цифрах и не примет брак за норму.
В некоторых отраслях используют 15 °C или 25 °C, но для СОЖ промышленного назначения в России принято именно 20 °C.
Приготовление рабочей СОЖ: температурные условия и порядок смешивания
Когда закупщик получает концентрат СОЖ и готовит рабочий раствор, температура воды имеет значение.
Рекомендуемый диапазон -10–30 °C. Слишком холодная вода (ниже 10 °C) может замедлить растворение эмульгаторов и привести к неполному эмульгированию. Слишком горячая вода (выше 30 °C) может повредить некоторые компоненты концентрата, особенно присадки.
При приготовлении раствора концентрат добавляют в воду, а не наоборот. Это важный порядок: если попытаться вылить воду в концентрат, эмульгирование будет неполным, возможно расслоение и образование «комков». Кроме того, при контакте концентрата с воздухом он быстрее окисляется. Поэтому алгоритм верный: в емкость наливают свежую воду нужного объема, затем при непрерывном перемешивании добавляют концентрат тонкой струей. Перемешивание поддерживают в течение 10–15 минут, пока жидкость не станет однородной.
После приготовления рабочей СОЖ дают ей отстояться 2–4 часа, чтобы температура выровнялась и вышли пузырьки воздуха. Затем проводят первый контроль концентрации рефрактометром при 20 °C (или с поправкой на текущую температуру). Если концентрация отклоняется от нормы более чем на 0,5 %, ее корректируют добавлением концентрата или воды.
Допустимое отклонение концентрации и ежедневный контроль
На производстве допустимое отклонение концентрации рабочего раствора составляет ± 0,5 %.
Это означает, что если норма составляет 5 %, то приемлемый диапазон -4,5–5,5 %. Почему именно 0,5 %? Потому что при таком отклонении уже заметны изменения в качестве обработки: снижается теплоотвод, хуже смазывается инструмент, появляются следы коррозии на деталях.
Контроль концентрации проводят ежедневно в начале смены. Оператор берет пробу из машины или сборного бака, дает ей остыть до комнатной температуры, калибрует рефрактометр по дистиллированной воде, измеряет образец и записывает результат. Если отклонение находится в пределах нормы, работа продолжается. Если концентрация ниже нормы, добавляют концентрат; если выше, добавляют воду или замешивают свежий раствор (если отклонение велико).
Практический совет: не доверяй одному измерению. Проводи замер два-три раза подряд, дождись воспроизводимости результата. Первое показание часто смещено из-за остатков прошлого образца на оптике рефрактометра.
Ошибки при замере плотности и рефракции: как их избежать
Ошибка 1: измерение без указания температуры.
Результат висит в воздухе и не поддается сравнению. Всегда указывай, при какой температуре снято значение, или приводи его к стандартной 20 °C.
Ошибка 2: игнорирование калибровки рефрактометра. Если прибор не отверган по дистиллированной воде, нулевая точка может смещаться день за днем. Перед каждым замером - обязательно калибровка.
Ошибка 3: использование усредненного коэффициента рефракции. Каждая марка СОЖ имеет свой коэффициент. Если перепутать коэффициент (например, использовать 0,5 вместо 0,6), ошибка в концентрации составит 20 %. Коэффициент нужно брать из TDS конкретного продукта.
Ошибка 4: измерение горячего или холодного образца. Образец СОЖ, вытащенный из машины при 35 °C или из холодного хранилища при 5 °C, даст неправильные показания. Дай ему времени термостабилизироваться в течение 1–2 минут.
Ошибка 5: смешивание плотности и концентрации. На практике эти два понятия иногда путают. Плотность - физическое свойство жидкости (масса на единицу объема, г/см³). Концентрация - доля активного вещества (концентрата) в рабочем растворе (%). Рефрактометр измеряет не плотность, а показатель преломления, который пересчитывается в концентрацию через коэффициент.
Ошибка 6: контроль плотности вместо концентрации. Прямое измерение плотности СОЖ крайне зависит от температуры и состава примесей (воды, механических загрязнений, осадков). На практике намного проще и надежнее контролировать концентрацию рефрактометром, чем искать температурные таблицы для пересчета плотности.
Для точного контроля концентрации СОЖ на производстве используют портативный ручной рефрактометр, например EFELE Рефрактометр для СОЖ (Brix 0-20%), который обеспечивает автоматическую компенсацию температуры в диапазоне 10–30 °C. Это исключает необходимость вводить поправку вручную при незначительных колебаниях температуры образца в допустимых пределах, хотя калибровку и базовую проверку по дистиллированной воде все равно нужно проводить перед каждым замером.
Часто задаваемые вопросы
Почему нельзя измерять рефрактометром при любой температуре?
Показатель преломления жидкости меняется с температурой так же, как плотность. При 25 °C образец имеет другой показатель преломления, чем при 20 °C. Все таблицы и коэффициенты рефракции для СОЖ рассчитаны на 20 °C. Если измерить при 25 °C и применить коэффициент 20-градусный, ошибка концентрации составит несколько процентов. Поэтому либо измеряют при 20 °C, либо вводят температурную поправку.
Что такое коэффициент рефракции и откуда его взять?
Коэффициент рефракции - это число, на которое нужно умножить показание рефрактометра в Brix, чтобы получить концентрацию в процентах. Каждая СОЖ имеет свой коэффициент, потому что ее химический состав отличается. Коэффициент указывается в техническом паспорте (TDS) или на этикетке контейнера с концентратом. Если коэффициента нет, обратись к поставщику.
Можно ли контролировать концентрацию СОЖ прямым измерением плотности?
Теоретически можно, практически неудобно. Плотность сильно зависит от температуры, а также от примесей - воды, солей, механических частиц. На рефрактометр примеси влияют слабо (если фильтры хорошо работают), поэтому он более надежен для оперативного контроля. Прямое измерение плотности применяют в лабораториях при анализе состава жидкости, но не на производстве для ежедневного мониторинга.
Что означает диапазон 10–30 °C при приготовлении СОЖ?
Это оптимальный диапазон температуры воды, которую используют для разведения концентрата. В этом диапазоне эмульгаторы и присадки полностью растворяются, и рабочий раствор получается однородным. Вода ниже 10 °C замедляет эмульгирование, выше 30 °C может повредить некоторые компоненты концентрата.
Как часто нужно контролировать концентрацию на производстве?
Ежедневно, в начале смены. Это предотвращает накопление ошибок и позволяет вовремя скорректировать состав. Если концентрация отклоняется на 0,5 % в день, за неделю ошибка может накопиться до 3–4 %, что заметно повлияет на качество обработки.
Заключение
Контроль концентрации СОЖ через рефрактометрию или прямое измерение плотности невозможен без стандартизации температуры. Стандартная температура 20 °C обеспечивает сравнимость данных между цехами, предприятиями и временем. Без нее каждое измерение - это изолированная цифра без контекста.
На производстве правильная методика включает калибровку рефрактометра по дистиллированной воде перед каждым замером, термостабилизацию образца, умножение показания на коэффициент рефракции конкретной СОЖ и ежедневный мониторинг с допуском ± 0,5 %. Если концентрация выходит за пределы нормы, ее корректируют добавлением концентрата или воды в заранее вычисленном количестве. Такой подход обеспечивает стабильное качество обработки, долгий срок службы инструмента и предсказуемые результаты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.