
Коэффициент трения бронзы в лабораторных испытаниях трибометра: воспроизведение реальных условий
Коэффициент трения бронзы — один из ключевых параметров, который определяет характер контакта между деталями в узлах трения. Однако инженеры и закупщики часто сталкиваются с парадоксом: в справочниках для пары сталь–бронза указаны значения от 0,08–0,12 до 0,34, что создаёт неопределённость при выборе материалов и испытании на лабораторном трибометре. Главная проблема не в справочниках — в том, что коэффициент трения не является постоянной величиной материала, а зависит от множества режимных и конструктивных факторов. Данная статья раскрывает, почему результаты испытаний на трибометре часто не совпадают с реальной работой узла, и как правильно организовать лабораторное исследование, чтобы получить достоверные данные.
Статья предназначена для технических специалистов, инженеров и закупщиков промышленного сектора, которые отвечают за выбор материалов, подготовку образцов к испытаниям и интерпретацию трибологических данных. Вы узнаете, какие параметры реально влияют на коэффициент трения, как подготовить образцы и какие ошибки чаще всего допускаются при воспроизведении условий эксплуатации в лабораторных условиях.
Что такое коэффициент трения и почему справочные значения часто не совпадают с лабораторией
Коэффициент трения определяется как отношение силы трения к нормальной силе, действующей перпендикулярно поверхности контакта.
В инженерной практике различают статический коэффициент трения (сопротивление началу скольжения) и динамический коэффициент трения при установившемся скольжении.
Разброс справочных значений для пары сталь–бронза отражает объективную реальность: коэффициент трения меняется с условиями контакта. Один источник указывает диапазон 0,08–0,12, другой — 0,17, третий — 0,19, четвёртый — 0,34. Это не ошибка — это следствие того, что каждое значение получено при своём наборе параметров: разной нагрузке, скорости, типе смазки, шероховатости и даже материале, из которого изготовлена контрпара.
Когда инженер берёт из справочника коэффициент трения 0,12 для расчёта и затем получает на трибометре 0,28, это означает не ошибку измерения, а несовпадение режимных условий. Например, справочное значение 0,12 могло быть получено при лёгкой нагрузке и обильной смазке, а испытание на трибометре проводилось при высокой контактной силе и минимальной подаче смазочного материала. Поэтому результаты трибометра следует интерпретировать как режимные характеристики конкретной пары материалов при заданных условиях, а не как универсальные свойства.
Коэффициент трения сталь и бронзы: диапазоны значений и их причины
Для пары сталь–бронза, одной из наиболее распространённых в промышленности, в источниках встречаются следующие ориентиры:
| Условия контакта | Коэффициент трения | Источник |
|---|---|---|
| Без уточнения условий (справочное) | 0,08–0,12 | Машиностроительные справочники |
| Без уточнения условий | 0,10–0,12 | Справочные данные |
| Без уточнения условий | 0,12 | Справочное значение |
| При сухом контакте или лёгкой смазке | 0,17 | Таблицы износостойкости |
| При сухом контакте | 0,19 | Справочник трения |
| При экстремальных условиях (высокое давление, сухо) | 0,34 | Экспериментальные данные |
Сравнение с другими парами материалов показывает логику влияния параметров: для пары бронза–бронза ориентир около 0,2, что выше, чем для сталь–бронза при смазке, но ниже, чем при сухом контакте высокого давления. Для пары чугун–бронза значения составляют 0,07–0,08 при смазке и 0,16–0,22 в сухом трении — более чем в два раза выше.
Эта закономерность указывает на то, что сталь как материал, будучи тверже бронзы, обеспечивает менее адгезионный контакт, чем мягкие пары. Однако при росте давления и снижении смазки адгезивные эффекты усиливаются, и коэффициент трения растёт. Поэтому любое справочное значение имеет смысл только в контексте режима, при котором оно было получено.
Влияние нагрузки и скорости: экспериментальный анализ результатов трибометра
Один из наиболее информативных экспериментальных результатов показывает прямую зависимость коэффициента трения от нормальной нагрузки в паре сталь–бронза.
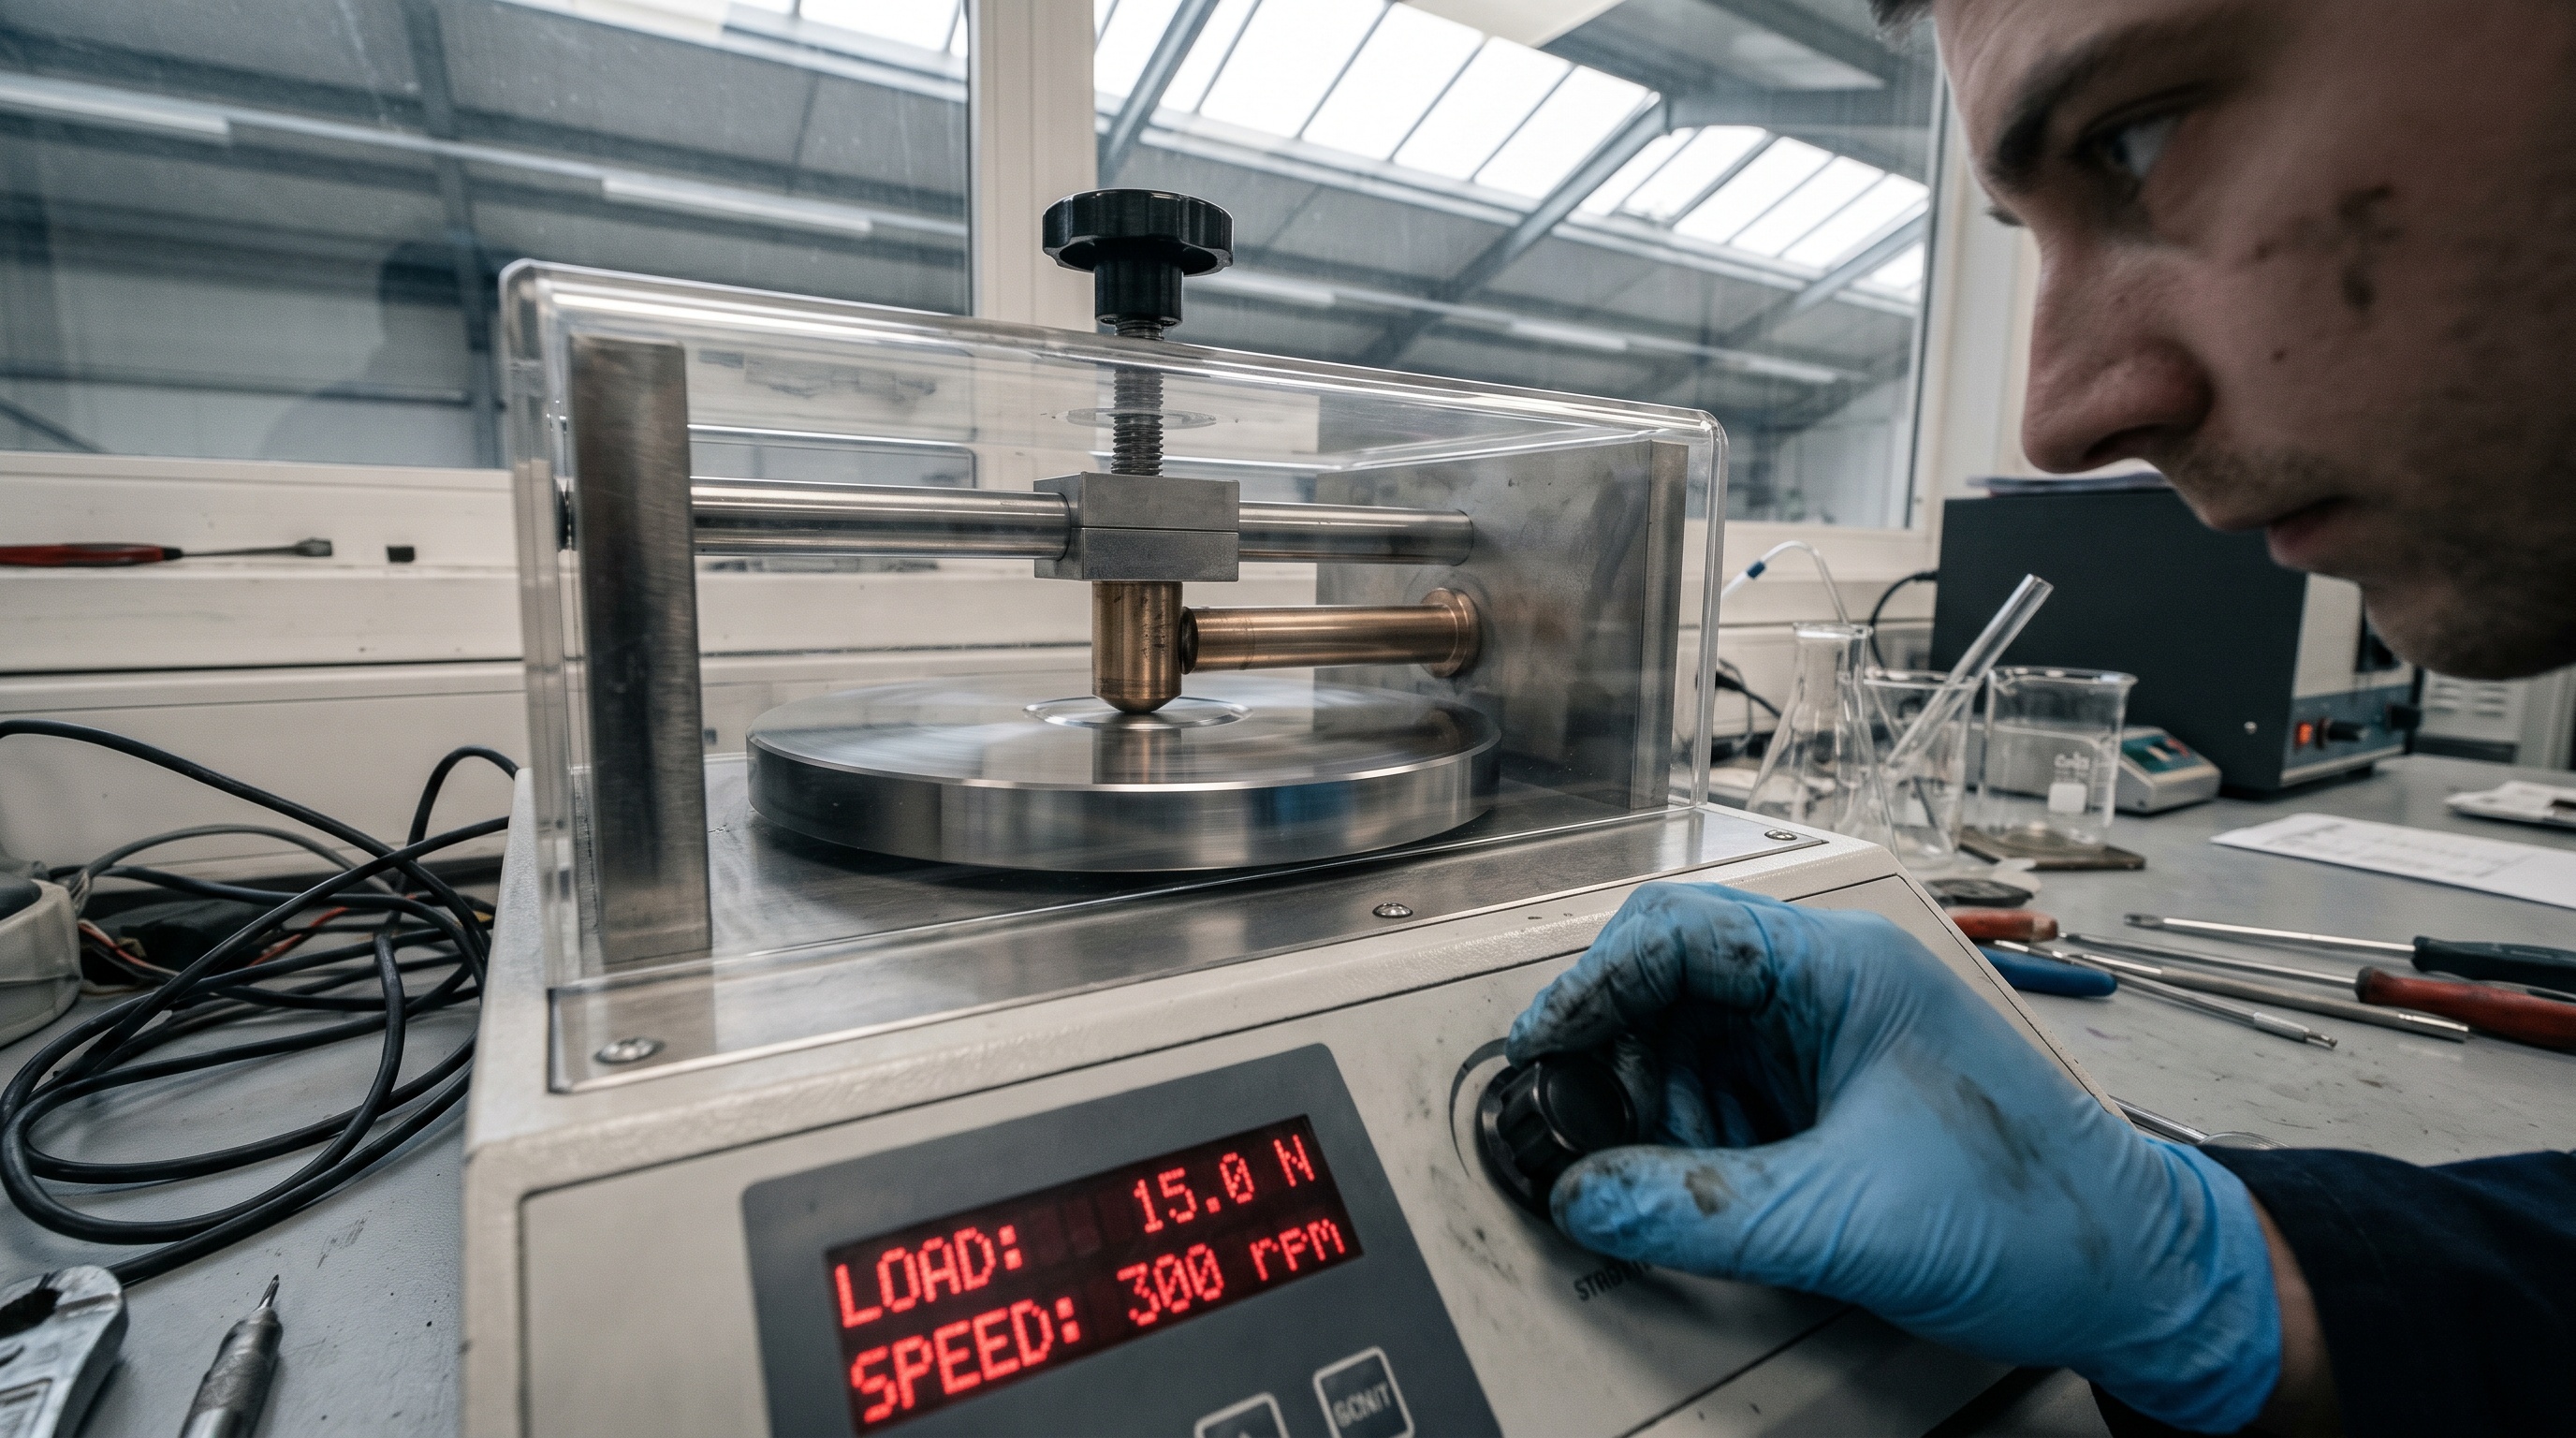
При нагрузке 8,8 Н коэффициент трения составил 0,06, а при увеличении нагрузки до 26,4 Н вырос до 0,10 — рост более чем на 60 %. Это означает, что нельзя приводить один универсальный коэффициент без указания режима нагружения.
Скорость скольжения оказывает не менее критическое влияние. При низких скоростях в зоне контакта может доминировать адгезия и микрорезание, что увеличивает коэффициент трения. При высоких скоростях температура в контакте растёт, смазка может вязкостно-разделять поверхности, или наоборот, испаряться, меняя режим с граничного на гидродинамический или сухой. Каждый переход сопровождается скачком коэффициента трения.
Для комплексной оценки режима работы узла инженеры используют критерий PV — произведение контактного давления на скорость скольжения. Этот параметр позволяет сравнивать испытания, проведённые при разных нагрузках и скоростях, и определять, находятся ли условия лабораторного трибометра в пределах, репрезентативных для реальной машины. Несовпадение значений PV между лабораторией и эксплуатацией часто объясняет расхождение результатов.
Роль смазки и состояния поверхности в воспроизведении реальных условий
Смазка — один из наиболее критических, но часто упускаемых параметров при организации испытаний на трибометре.
Справочные данные явно указывают на качественное различие между сухим и смазанным контактом. Для пар «металл по металлу» при наличии смазки коэффициент трения снижается до 0,07–0,1, что в несколько раз ниже значений для сухого контакта. При смазке для пары чугун–бронза коэффициент трения составляет 0,07–0,08, а без смазки — 0,16–0,22, то есть различие кратное.
Часто на практике инженеры недооценивают эту разницу и предполагают, что смазка «просто немного снижает трение». На самом деле, если в испытании не контролируются тип смазочного материала, его количество и способ подачи, результаты трибометра могут вообще не совпадать с реальной работой узла.
Состояние поверхности образцов определяется в первую очередь шероховатостью. Для пары сталь–бронза рекомендуется шероховатость стальной поверхности в диапазоне Ra 0,4–0,8 мкм. Слишком гладкая поверхность (Ra < 0,2 мкм) может ухудшать условия смазки, так как нет микровпадин для удержания смазочного слоя. Слишком грубая поверхность (Ra > 1,0 мкм) повышает износ и может изменить характер скольжения за счёт микрорезания. Следовательно, подготовка образцов к испытанию должна включать контроль шероховатости и её документирование.
Окисные плёнки на поверхности металла также существенно влияют на коэффициент трения. Справочные материалы отмечают, что для химически чистых металлов, полностью очищенных от окисей, коэффициент трения может быть очень высоким. Наличие естественной окисной плёнки или остатков предыдущей смазки изменяет результат. Поэтому процедура подготовки образцов (обезжиривание, удаление окислов или намеренное сохранение защитной окисной плёнки) становится частью методики испытания и должна воспроизводить реальные условия машины.
Критерий PV и выбор параметров испытания для адекватного воспроизведения режима
Критерий PV (произведение давления на скорость) — инженерный инструмент для оценки режима работы пары трения.
Он позволяет судить о том, находится ли контакт в режиме граничного трения (низкие PV), смешанного трения (средние PV) или гидродинамического разделения (высокие PV). Каждому режиму соответствует свой диапазон коэффициента трения.
При выборе параметров испытания на трибометре необходимо:
Определить режим работы реального узла и его PV-критерий.
Выбрать нагрузку и скорость на трибометре так, чтобы они обеспечивали близкое значение PV.
Если точное совпадение невозможно, понимать, в какую сторону отклонены условия лабораторного испытания (в сторону более лёгких или более жёстких режимов).
Интерпретировать результаты с учётом этого отклонения.
Для пары сталь–бронза, где рекомендуется, чтобы сталь была тверже бронзы, важно убедиться в соответствии твердостей: высокая твёрдость стали снижает риск адгезионного износа и обеспечивает более предсказуемый коэффициент трения. Измерение твёрдости образцов до и после испытания помогает оценить интенсивность деформации и износа.
Подготовка образцов и контроль шероховатости
Адекватность лабораторного испытания напрямую зависит от качества подготовки образцов.
Для пары сталь–бронза минимальный набор операций:
Механическая обработка стальной детали до шероховатости Ra 0,4–0,8 мкм. Это достигается полированием или тонким точением в зависимости от размера и формы образца.
Проверка шероховатости с помощью профилографа; значение должно быть зафиксировано в протоколе испытания.
Удаление остатков обрабатывающей жидкости и грязи путём обезжиривания в спирте или органическом растворителе.
При необходимости нанесение защитного слоя (например, твердосмазочного покрытия типа MODENGY 1001 для снижения коэффициента трения и повышения износостойкости бронзовых компонентов).
Измерение твёрдости образцов (HV или HRC для стали) и документирование.
Взвешивание образцов до испытания для последующего определения интенсивности износа по потере массы.
Для бронзовой детали дополнительно проверяют состав сплава (например, БрБ2 — бронза оловянная), так как коэффициент трения чувствителен к типу бронзы. Все параметры образцов должны быть занесены в протокол испытания, чтобы при необходимости результаты можно было воспроизвести.
DLC-покрытия и трибологические испытания новых материалов на лабораторном трибометре
Нанесение DLC-покрытий (diamond-like carbon, углеродные покрытия алмазоподобного типа) на детали пары сталь–бронза — один из современных подходов к снижению коэффициента трения и повышению износостойкости.
Однако испытание образцов с DLC-покрытиями на трибометре требует повышенного внимания к методике.
DLC-покрытие изменяет поверхностные свойства стали, снижая коэффициент трения с бронзой, но создаёт новые проблемы: покрытие может отслаиваться при высоком контактном давлении, адгезия его к стали зависит от подложки и подготовки поверхности. При испытании на трибометре в условиях высоких контактных давлений и температур целесообразно применять противозадирные термостойкие пасты, например, EFELE MP-416 (противозадирная термостойкая), которая обеспечивает дополнительную защиту зоны контакта и снижает риск адгезионного износа покрытия.
Коэффициент трения образца с DLC-покрытием будет существенно ниже справочного для пары сталь–бронза без покрытия (возможны значения 0,05–0,08 в зависимости от режима), но это не универсальное свойство материала, а следствие конкретной комбинации: DLC на стали + бронза + режимные параметры. При проектировании реального узла необходимо убедиться, что нанесение DLC предусмотрено на всех сопрягаемых поверхностях и что толщина и качество покрытия будут воспроизведены в производстве.
Часто задаваемые вопросы
Почему коэффициент трения для пары сталь–бронза имеет такой большой разброс значений от 0,08–0,12 до 0,34?
Разброс отражает реальное влияние условий контакта. Каждое значение получено при определённых нагрузке, скорости, типе смазки и состоянии поверхности. Низкие значения 0,08–0,12 характерны для граничного трения со смазкой при умеренных нагрузках. Высокие значения 0,34 возникают при сухом контакте, высоком давлении или недостаточной смазке. Справочные данные отражают этот спектр, и инженер должен выбрать значение, соответствующее своему режиму.
Как смазка меняет коэффициент трения в паре сталь–бронза?
При наличии смазки коэффициент трения снижается до 0,07–0,1, что в 2–3 раза ниже, чем при сухом контакте. Смазка создаёт масляный слой между поверхностями, разделяя металлические поверхности и предотвращая адгезию. Тип смазки, её вязкость и режим подачи критически влияют на результат. Игнорирование смазки при организации испытания неизбежно приводит к завышению коэффициента трения в лабораторной модели по сравнению с реальной машиной.
Какие параметры нужно контролировать при проведении трибологических испытаний на лабораторном трибометре?
Минимальный набор: нормальная нагрузка, скорость скольжения, время испытания, тип и количество смазки, начальная и конечная шероховатость образцов (особенно для стали — Ra 0,4–0,8 мкм), материал и твёрдость деталей, температура в зоне контакта, масса образцов до и после испытания (для оценки износа). Все параметры должны быть документированы в протоколе испытания.
Что такое критерий PV и зачем его использовать при планировании испытаний?
Критерий PV — это произведение контактного давления (в МПа) на скорость скольжения (в м/с). Он позволяет оценить режим работы узла и сравнивать условия эксплуатации с условиями на трибометре. Например, если реальный узел работает при PV = 5 МПа·м/с, а испытание проводится при PV = 15 МПа·м/с, это означает, что лабораторный режим жёстче, и полученные данные по износу будут консервативными.
Почему результаты испытания на трибометре часто не совпадают с реальной работой узла в машине, даже если использованы одинаковые материалы?
Материалы — только один фактор. На практике реальный узел работает в условиях, отличающихся по нагрузке (может быть динамической), скорости (может быть переменной), температурному режиму, типу смазки (может меняться со временем) и окружающей среде (влага, грязь, коррозия). Лабораторный трибометр воспроизводит только одну схему контакта при фиксированных параметрах. Если условия лабораторного испытания не совпадают с расчётными (или фактическими) режимами машины, результаты могут расходиться кратно.
Заключение
Коэффициент трения бронзы — не универсальная постоянная материала, а комплексная характеристика, зависящая от нагрузки, скорости, смазки, шероховатости и состояния поверхности контакта. Разброс справочных значений для пары сталь–бронза от 0,08–0,12 до 0,34 отражает объективное многообразие условий, при которых проводились измерения. Адекватное воспроизведение реальных условий трения в лабораторных испытаниях на трибометре требует не только выбора правильных материалов, но и тщательной организации методики: контроля нагрузки, скорости, смазки (тип и количество), шероховатости образцов (Ra = 0,4–0,8 мкм для стали в паре с бронзой) и документирования всех параметров.
Для повышения адекватности испытаний рекомендуется использовать критерий PV, сравнивать условия лабораторного испытания с режимом работы реального узла, и при необходимости — применять специальные смазочные материалы и покрытия (например, MODENGY 1001 или EFELE MP-416 (противозадирная термостойкая)) для воспроизведения экстремальных условий эксплуатации. Следующий шаг при планировании испытаний — разработка подробного протокола испытания с описанием всех параметров и условий, согласование методики с требованиями эксплуатационных норм (ГОСТ, ISO), и проведение предварительных серий экспериментов для проверки воспроизводимости результатов перед окончательным запуском полномасштабного испытания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.