
Кейс: восстановление работоспособности узлов оборудования для производства средств гигиены
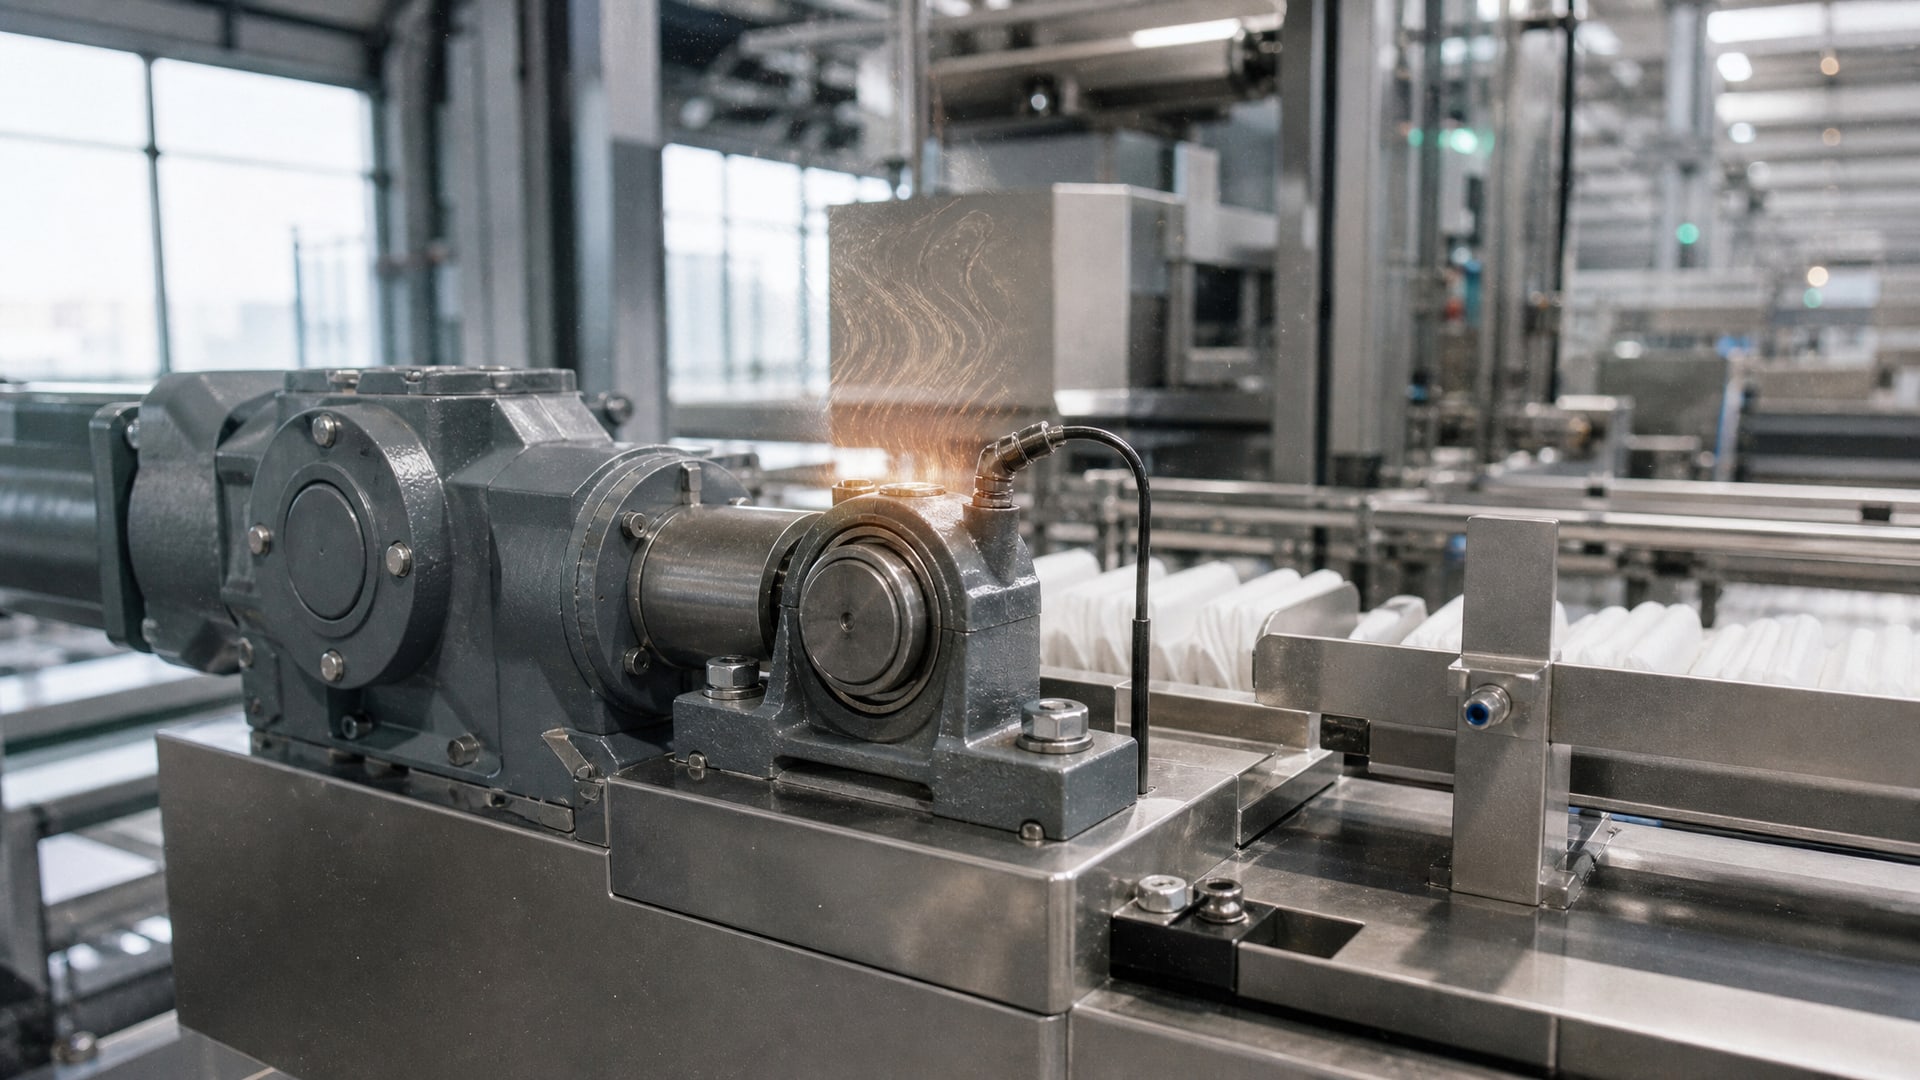
Оборудование для выпуска гигиенических средств - салфеток, полотенец, прокладок - работает в особых условиях: влажная среда, регулярная санитарная обработка, риск попадания смазки в готовый продукт. Узлы выходят из строя не столько от нагрузки, сколько от вымывания смазочной пленки, коррозии контактных поверхностей и накопления микрозагрязнений. Восстановление функциональности требует не просто замены смазки, а комплексного подхода: очистка узла, выбор материала с подтвержденным пищевым допуском, соблюдение процедур нанесения и контроля. Эта статья разбирает реальный процесс диагностики и восстановления, ошибки при подборе материалов и пошаговый алгоритм действий для технических специалистов и снабженцев.
Статья адресована инженерам производственных цехов, закупщикам и руководителям служб технического обслуживания, которые сталкиваются с отказами смазываемых узлов на линиях гигиенической продукции и ищут проверенное решение.
Симптомы отказа узлов на оборудовании гигиенического профиля
Узлы редукторов, подшипников, направляющих и муфт на оборудовании для производства средств гигиены выходят из строя не все одинаково.
Типичные признаки включают повышенный шум при работе, рывки при включении, вибрацию и заметное увеличение температуры в зоне трения. На оборудовании с мойками и дезинфекцией эти признаки часто появляются через 3–6 месяцев после включения линии, если смазка была выбрана неправильно или нанесена неправильно.
Вторая группа отказов связана с вязким загрязнением. Остатки старой индустриальной смазки, перемешанные с водой и санитарными средствами, образуют плотные наложения, которые забивают смазочные каналы и создают сухое трение. Втулки начинают заклиниваться, муфта теряет упругость, зубья редуктора показывают микросколы. На этом этапе простая смазка уже не поможет - требуется очистка узла.
Третий сценарий - стыковой отказ компонентов. Если на одной линии неправильно смешивают материалы (например, нанесли гидрофильную пластичную смазку рядом с сухим антифрикционным покрытием), они образуют эмульсию, которая вытесняет друг друга и оставляет участки без защиты. Неподходящий выбор NLGI - слишком мягкий класс для высоконагруженного узла или слишком жесткий для низкоскоростного редуктора - также приводит к локальному перегреву и окислению базового масла.
Пять критериев выбора смазки для гигиенического оборудования
Правильный выбор смазки начинается не с названия продукта и не с бренда, а с описания самого узла и условий его работы.
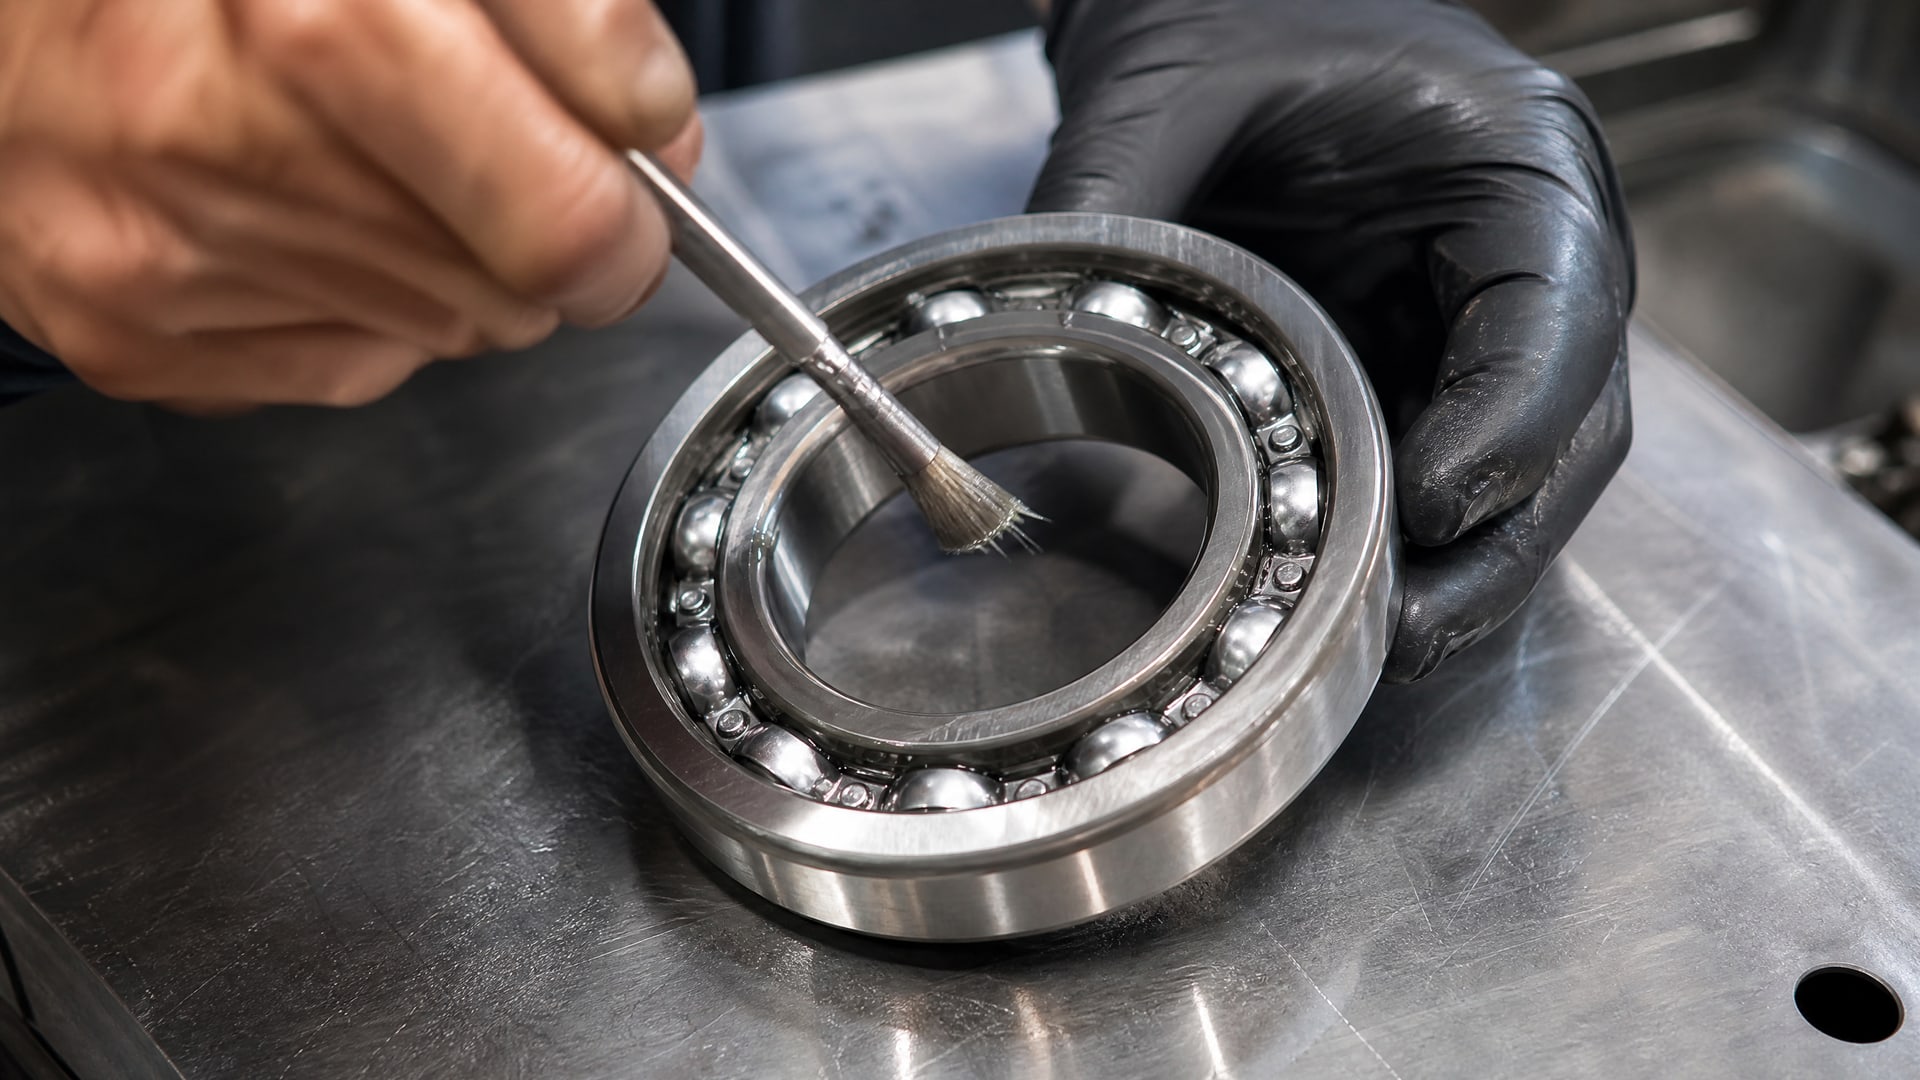
Эксперты по гигиенической смазке рекомендуют заполнить пять пунктов перед закупкой.
Допуск: NSF H1 против NSF 3H
NSF H1 означает, что смазка может иметь случайный контакт с продуктом, но не предназначена для прямого смешивания. Материалы с допуском H1 используют для подшипников, которые расположены выше зоны фасовки, для муфт редукторов с защитой от попадания масла, для направляющих, которые находятся вне контакта с влажной средой. NSF 3H требуется для материалов, которые могут непосредственно контактировать с готовым продуктом или рабочей средой: разделительные смазки для поверхностей упаковки, материалы для спирального бункера, где продукт проходит рядом с узлом трения.
На практике большинство узлов оборудования для выпуска средств гигиены работают под допуск H1, так как сам узел защищен кожухом. Но если узел открыт или орошается в процессе мойки, требуется H1 с дополнительной стойкостью к вымыванию. Путаница между допусками приводит к браку продукции и нарушениям требований пищевой безопасности по ISO 21469.
Класс консистенции NLGI
NLGI определяет твердость пластичной смазки и измеряется от 0 (очень мягкая, почти жидкая) до 6 (твердая, подходит для консистентных смазок для подшипников). На производстве гигиенической продукции распространены классы NLGI 1 и NLGI 2. NLGI 1 выбирают для централизованных систем смазки, где нужна текучесть и равномерное распределение по каналам; NLGI 2 - для ручного нанесения, редукторов, подшипников с невысокой скоростью вращения. Если подобрать NLGI 3 или 4 для низкоскоростного узла, смазка не распределится, создаст застой и перегрев; если взять NLGI 0 для высоконагруженного подшипника, она будет вытеснена центробежной силой и узел останется сухим.
Диапазон рабочих температур
Оборудование для выпуска гигиенической продукции часто работает при комнатной температуре, но узлы редукторов при работе разогреваются на 20–40 °C выше, а при санитарной обработке горячей водой или паром температура поднимается резко. Смазка должна выдерживать минимум 10 °C ниже точки покрытия узла и минимум 30 °C выше температуры его фактической работы. Если выбрать материал, рассчитанный только на 60 °C, а узел нагревается до 85 °C, смазка окислится за несколько месяцев, загустеет и потеряет смазывающие свойства. Паспорт безопасности продукта должен содержать полный температурный диапазон, а не округленные значения.
Характер нагрузки и скорость узла
Высоконагруженные узлы (редукторы, валы на направляющих с прижимом) требуют смазку с высокой адгезией (способностью прилипать к поверхности) и хорошей несущей способностью; для них часто выбирают материал с повышенным содержанием загустителя и антифрикционными присадками. Низкоскоростные, слабонагруженные узлы (редукторы с передаточным числом больше 10:1, втулки скольжения) допускают более жидкую смазку, которая будет хорошо прокачиваться, но могут быть чувствительны к вымыванию. На оборудовании для производства средств гигиены часто сочетаются оба типа узлов на одной линии, поэтому правильное назначение смазок по узлам критично.
Способ нанесения и периодичность смазывания
Если узел смазывается через централизованную систему со шприцами или туман-маслом, выбирают более жидкую консистенцию; если нанесение ручное через шприц или кисть, берут NLGI 2 или гуще. Для узлов, которые работают с частыми остановками и пусками (линия работает по режиму фасовки), интервал смазывания можно увеличить из-за меньшей интенсивности нагрева; для непрерывно работающих узлов смазывание требуется чаще. Избыточное смазывание на производстве гигиенической продукции опасно: загрязненная смазка может засосаться в поток готовой продукции или попасть в зону мойки, откуда вода унесет ее в сток.
Процедура восстановления работоспособности узла
Восстановление узла, который вышел из строя или долгое время работал с неправильной смазкой, требует последовательности действий, которая часто упускается в простых рекомендациях.
Этап 1: Диагностика и очистка
Первое действие - отключить узел от привода и тщательно осмотреть его визуально. Наличие темной, липкой или окисленной смазки говорит о перегреве или неправильном подборе материала; наличие водяной эмульсии (молочная, беловатая масса) указывает на попадание воды и недостаточную защиту. Если узел - редуктор, нужно слить остатки из корпуса (обычно через пробку слива), промыть полость легким растворителем и дать полностью просохнуть перед закрытием. Для подшипников, если возможна разборка, очищают обойму и тело качения от налета мягкой кисточкой и салфеткой. Не рекомендуется использовать абразивные материалы - они создают микроцарапины, в которых остаются остатки старой смазки.
Для направляющих, втулок скольжения и муфт полная промывка редко доступна, но нужно снять видимый налет, а затем нанести новую смазку несколько раз подряд с небольшими интервалами, чтобы механически вытеснить остатки. Если узел работает в закрытом редукторе и доступ невозможен, рекомендуется заменить весь объем масла или загрязненной смазки одной заливкой нового материала, а затем дать узлу поработать в холостом режиме 5–10 минут для перемешивания.
Этап 2: Выбор и закупка правильной смазки
После очистки составляют карточку узла: тип (редуктор, подшипник, направляющая), нагрузка (низкая, средняя, высокая), температурный диапазон, способ подачи (централизованная система, ручное нанесение, масляная ванна), условие среды (сухая, влажная, орошение паром). На основе этой карточки проверяют паспорт безопасности и техническую спецификацию смазочного материала. Проверяют пять пунктов: наличие допуска NSF H1 или 3H и его подтверждение в документе, класс NLGI, температурный диапазон с точными значениями, информацию об адгезии и вязкости базового масла, совместимость с уплотнениями и пластиками узла (обычно указано в таблице материалов).
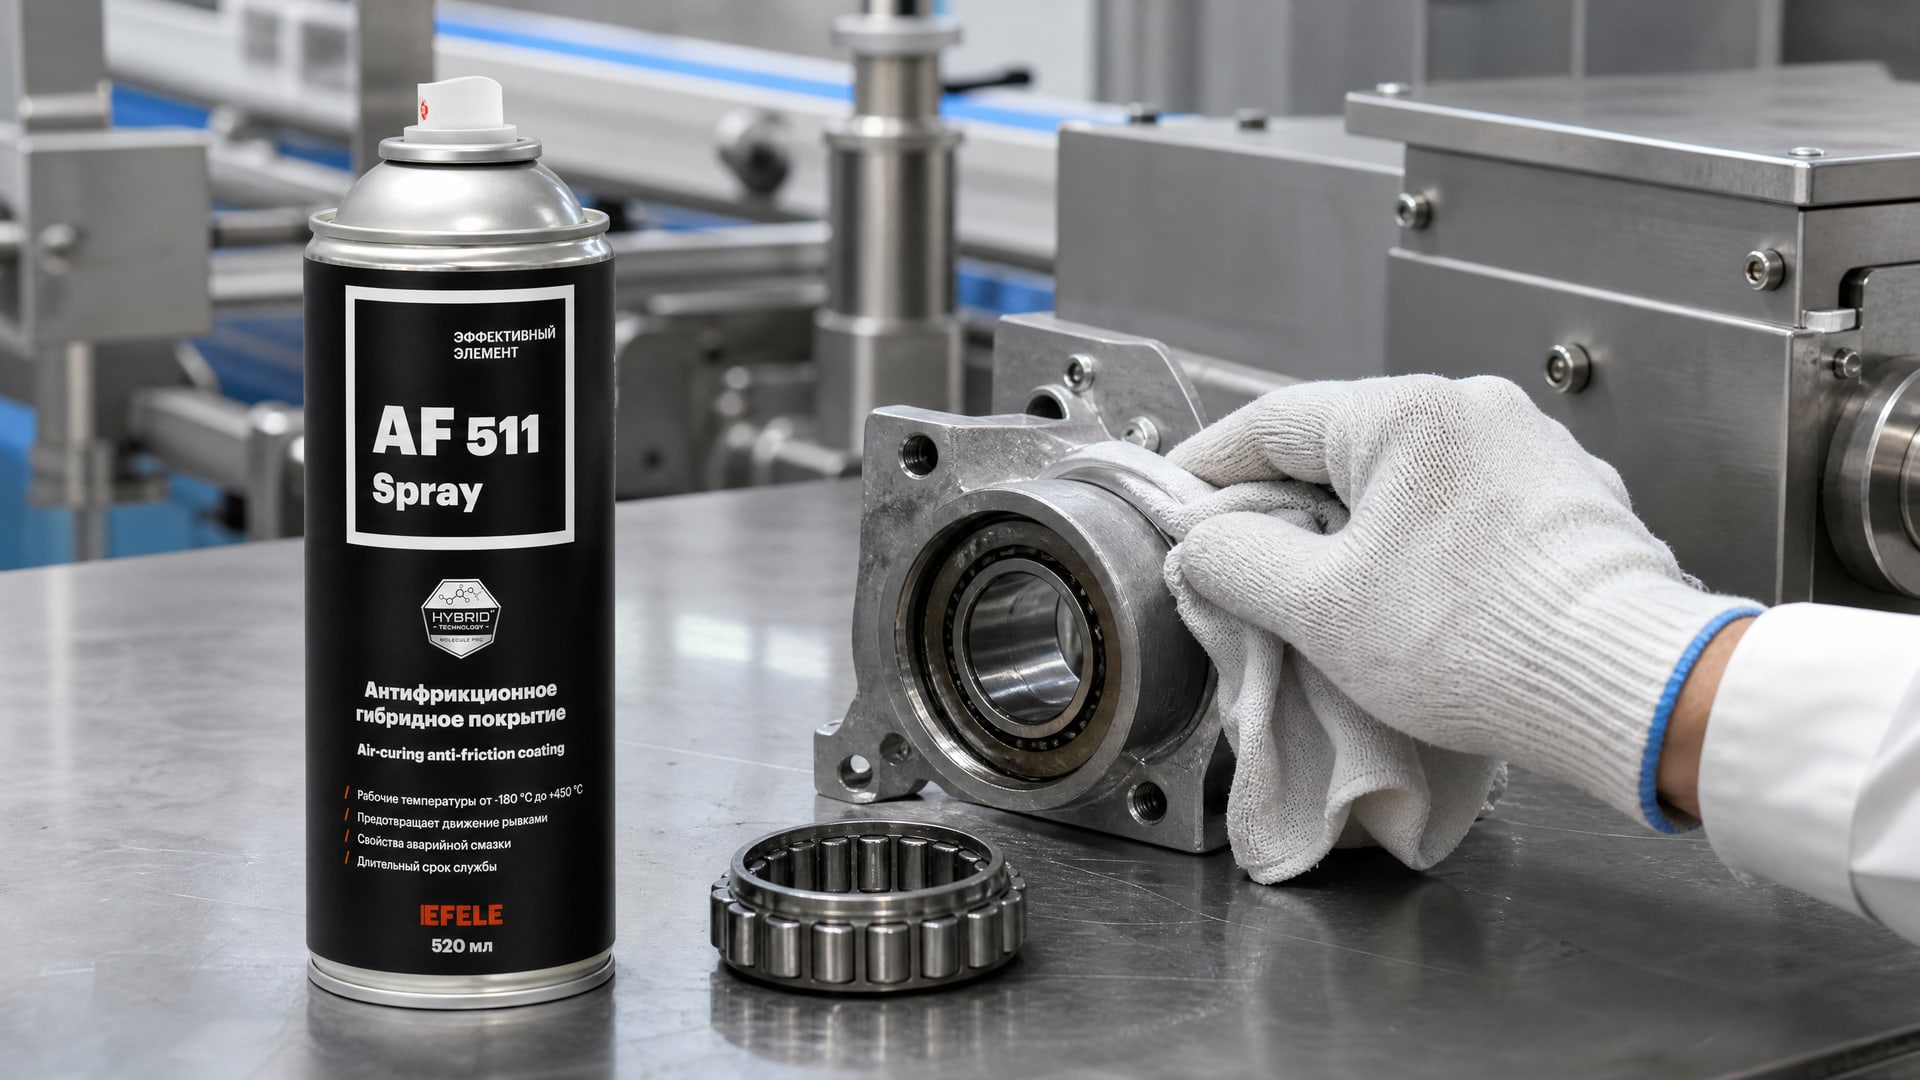
При восстановлении узла в условиях высоких температур и интенсивного трения, когда требуется максимальная защита от износа, эффективным решением может быть применение сухого антифрикционного покрытия. В таких случаях используют EFELE AF-511 Spray, которое обеспечивает защиту трущихся поверхностей тонкой адгезивной пленкой, исключая проблемы с вымыванием и позволяя работать узлу в условиях частых промывок и санитарной обработки.
Этап 3: Подготовка инструмента и нанесение
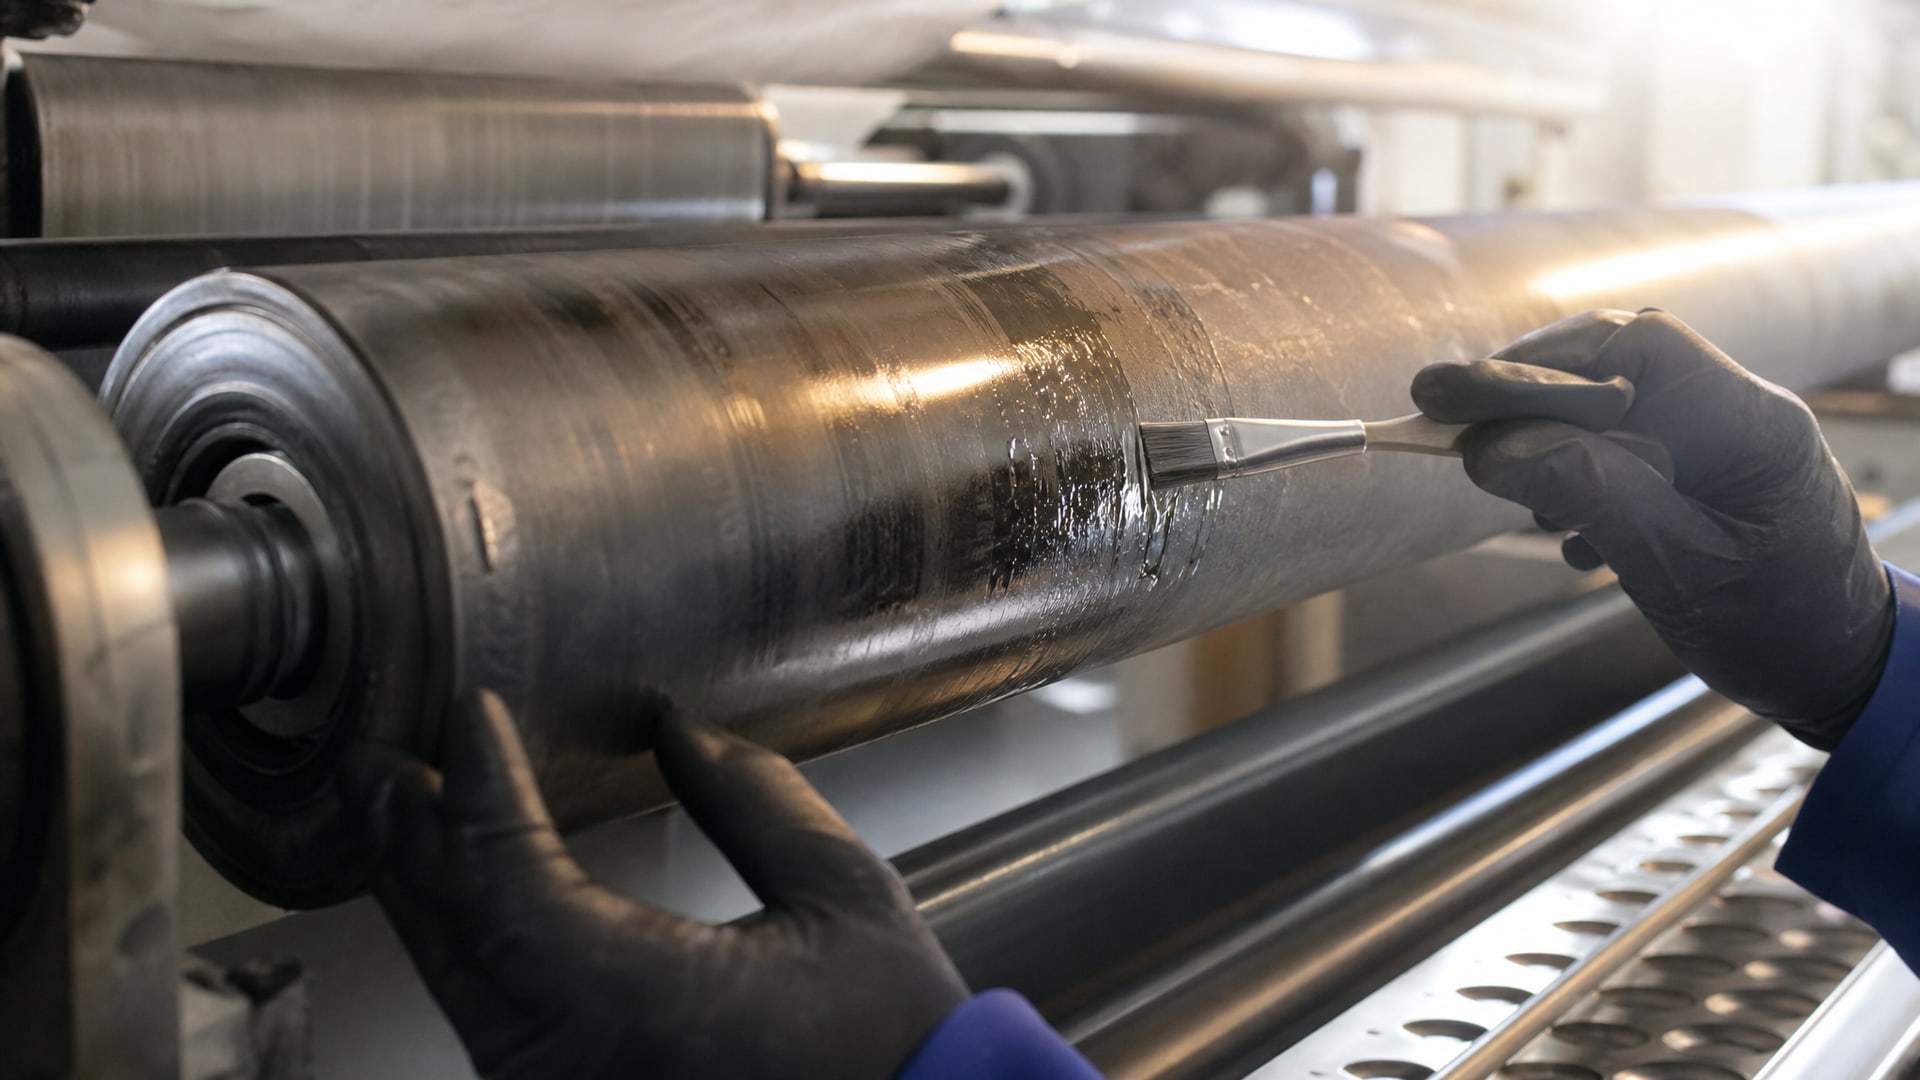
На производстве гигиенической продукции обязательно использование выделенного инструмента для гигиенических смазок. Это означает отдельные шприцы, масленки, кисти, емкости для хранения - они не должны соприкасаться с индустриальными смазками и инструментом для их нанесения. Перед использованием инструмент протирают чистой сухой салфеткой. Если нанесение ручное через шприц с узкой трубкой, вводят смазку медленно, давая ей заполнить зазор узла; избыток снимают салфеткой сразу после сборки (до пуска оборудования). Если нанесение через централизованную систему, проверяют, что система ранее не использовалась для индустриальных масел, и перед подачей новой смазки пропускают не менее 2–3 объемов системы, чтобы вытеснить остатки.
Этап 4: Проверка и регламент контроля
После нанесения смазки узел включают в холостом режиме на 5–10 минут и проверяют: шум не должен повыситься, температура должна оставаться в норме, вибрация должна исчезнуть. Если появляется посторонний шум, узел нужно остановить и переделать нанесение (часто причина - недостаток смазки или ее неправильное распределение). После проверки узел можно включить на работу. Далее устанавливают регламент контроля: каждые 500–1000 часов работы или раз в месяц (в зависимости от интенсивности) проверяют состояние смазки визуально. Если появляется размывание, окисление или эмульсия, повторяют нанесение. Рекомендуется вести журнал обслуживания с датой нанесения, типом и количеством смазки, состоянием узла и температурой.
Многоуровневый контроль и управление рисками
На производстве гигиенической продукции смазочные материалы рассматриваются как фактор риска в системе управления безопасностью (HACCP).
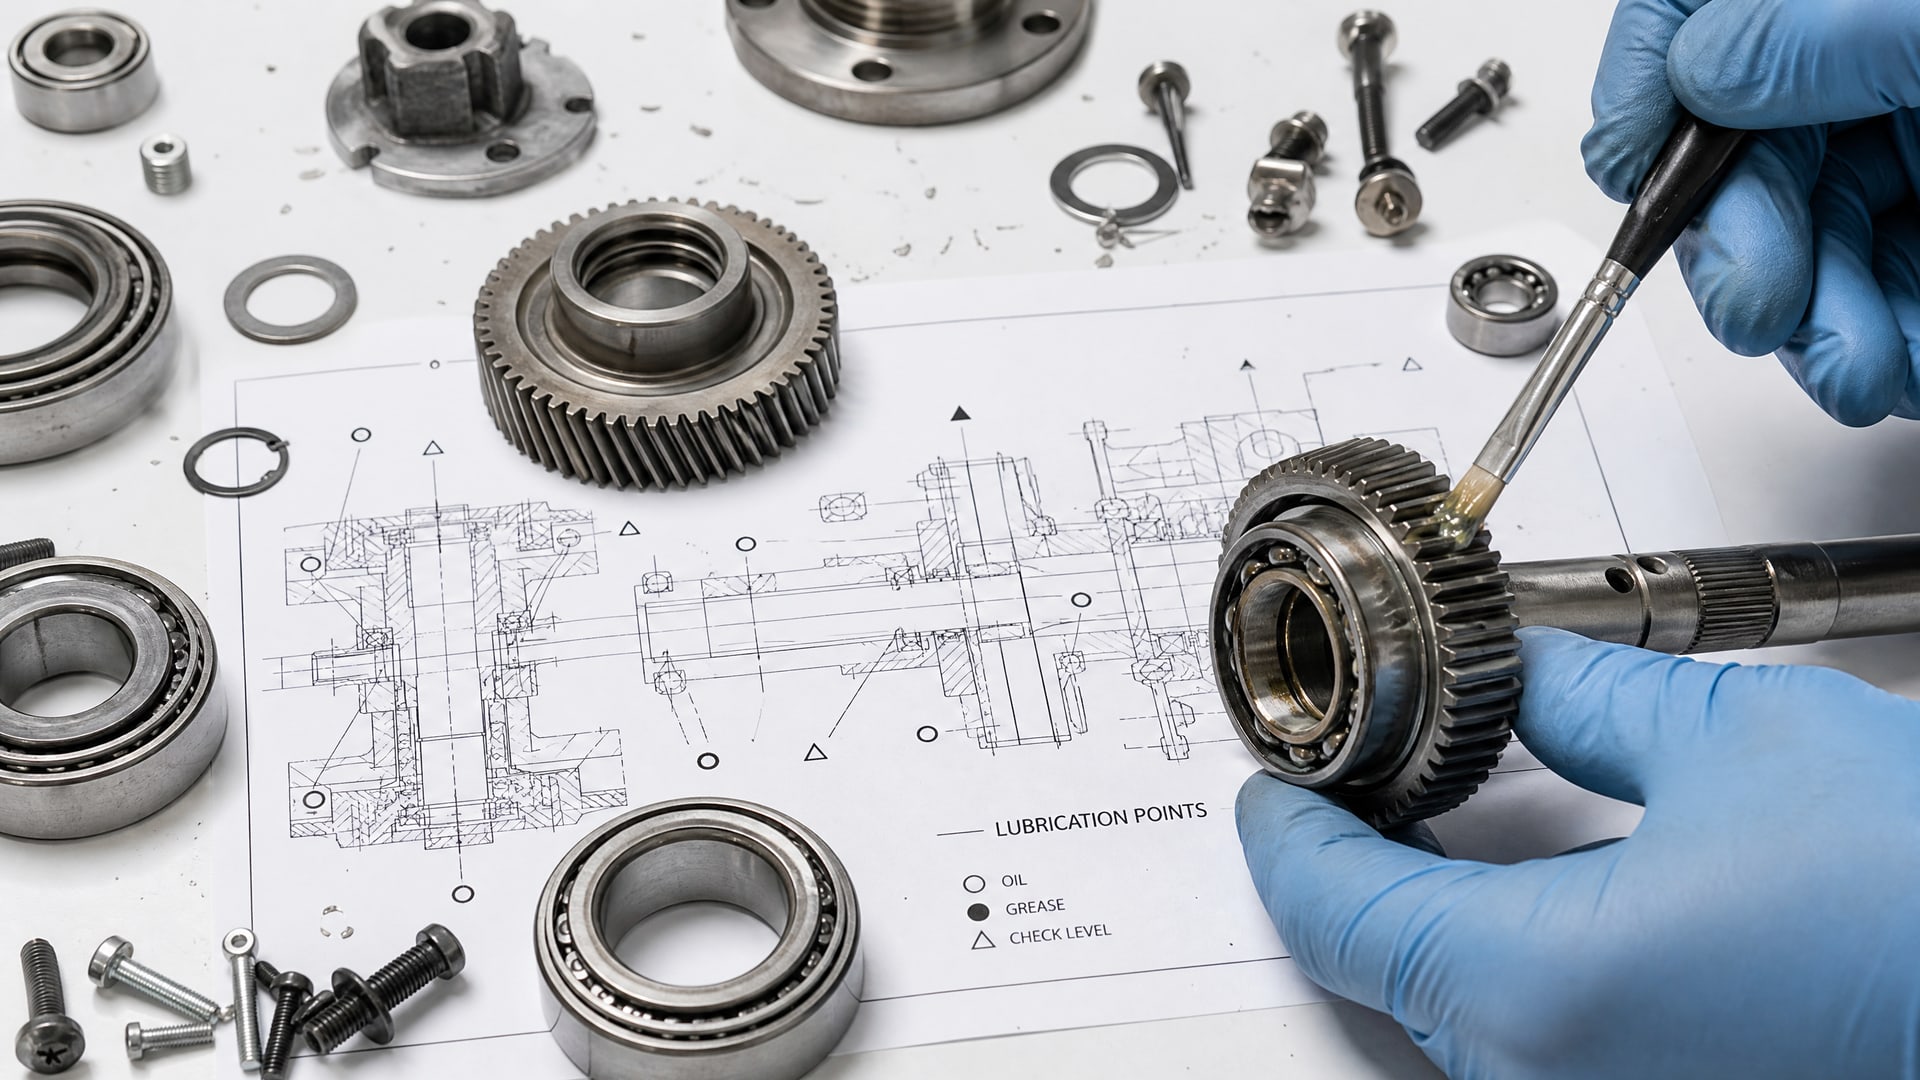
Это требует многоуровневого подхода к контролю.
Карта точек смазки и оценка риска
На первом этапе составляют полный реестр всех узлов оборудования, подлежащих смазыванию, с указанием их расположения относительно зоны продукта, контакта с мойкой и санитарной обработкой. Для каждой точки оценивают риск: высокий (узел открыт, может быть случайный контакт), средний (узел защищен кожухом, но при неправильной работе возможен контакт), низкий (узел закрыт, в зоне, недоступной для производства). На основе оценки для каждой точки назначают допуск смазки: высокий риск → NSF 3H, средний → NSF H1, низкий → H1 или без требований.
Процедуры нанесения и хранения
Все сотрудники, ответственные за смазывание узлов, проходят инструктаж по процедурам. Ключевые пункты: гигиенические смазки хранят в отдельном, чистом месте в герметичной таре; перед нанесением моют руки и надевают одноразовые перчатки; используют выделенный инструмент; маркируют точки смазки табличками с допуском и периодичностью; не наносят избыток смазки; после нанесения убирают остатки. Емкости хранят в закрытом виде, защищенные от пыли, влаги и прямого солнца, при температуре не ниже 5 °C и не выше 25 °C.
Документирование и проверяемость
Для каждого примененного материала ведут записи: дата нанесения, тип смазки, объем, точка применения, имя исполнителя, состояние узла после нанесения. Паспорта безопасности (SDS) хранят в доступном месте, обновляют при смене поставщика и регулярно переводят сотрудникам производства. Если обнаружен брак продукции, связанный с контаминацией смазкой (запах, вкус, инородные частицы), начинают обратное расследование: какая смазка была использована, когда, в каких количествах, совпадает ли с фактическим периодом и точкой изготовления продукции.
Частые ошибки при выборе и применении
Первая и самая распространенная ошибка - выбор смазки только по названию «пищевая» без проверки допуска.
Словосочетание food grade на упаковке часто означает просто маркетинговый ход, если за ним не стоит актуальный сертификат NSF H1 или ISO 21469. Перед закупкой нужно запросить у поставщика копию сертификата и паспорт безопасности.
Вторая ошибка - применение смазки с допуском H1 в местах, требующих NSF 3H, или наоборот. Если смазка попадет в готовый продукт и будет содержать токсичные компоненты, не разрешенные для пищевого контакта, производство может получить штраф и потерять сертификацию. Поэтому карточка узла с указанием допуска должна быть видна на месте.
Третья ошибка - смешивание гигиенической смазки с обычной индустриальной. Это происходит, когда используют один инструмент для разных типов смазок или когда новый сотрудник не знает о требованиях. Результат - эмульсия, которая теряет свойства и не обеспечивает защиту узла.
Четвертая ошибка - избыточное нанесение. На производстве гигиенической продукции больше смазки - это не лучше. Избыток может быть засосан в продукт, стечь на полотно фасовки или смешаться с водой при мойке, образовав загрязнение.
Пятая ошибка - отказ от переходного периода при смене смазки. Если раньше использовалась обычная смазка, а теперь переходят на гигиеническую, нужно провести очистку узла. Простая замена без очистки оставляет в узле несовместимый материал, который со временем образует отложения и ускоряет износ.
Часто задаваемые вопросы
Можно ли использовать NSF H1 смазку везде на оборудовании гигиенического профиля?
NSF H1 подходит для большинства узлов, где риск прямого контакта со смазкой минимален. Однако если узел расположен в прямой зоне контакта с готовым продуктом (например, разделительные смазки в упаковочных прессах), требуется NSF 3H. Перед закупкой изучите карту рисков вашего оборудования.
Как часто нужно менять гигиеническую смазку на оборудовании?
Периодичность зависит от интенсивности работы узла, температуры и среды. На оборудовании с санитарной обработкой паром рекомендуется проверка состояния смазки раз в месяц и переосмазка при необходимости. При непрерывной работе интервал обычно составляет 500–1000 часов. Вести журнал обслуживания помогает выявить правильный цикл для вашей конкретной линии.
Что делать, если смешались гигиеническая и индустриальная смазка?
Необходимо провести тщательную очистку узла: слить остатки, промыть полость легким растворителем и высушить. Затем нанести чистую гигиеническую смазку. Смешанный материал нельзя использовать - он будет нестабильным и не обеспечит защиту.
Как проверить, что смазка соответствует требованиям ISO 21469?
Запросите у поставщика паспорт безопасности (SDS) и сертификат соответствия ISO 21469 или NSF H1. В документах должны быть указаны допуск, температурный диапазон, информация о токсичности при случайном проглатывании, совместимость с полимерами. Если документов нет - материал не подтвержден и рискован для использования.
Может ли NLGI 2 смазка работать везде?
NLGI 2 - наиболее универсальный класс, но не для всех узлов. Для централизованных систем может быть необходимо NLGI 1 (текучесть), для вязко-нагруженных подшипников - NLGI 3. Подбирайте класс в зависимости от характера узла, а не по умолчанию.
Заключение
Восстановление работоспособности узлов оборудования для производства средств гигиены - это не замена смазки, а комплексный процесс, требующий диагностики, очистки, правильного выбора материала и контролируемого нанесения. Ключ к успеху в соблюдении пяти параметров выбора смазки: допуск (NSF H1 или 3H в зависимости от риска контакта), класс NLGI, температурный диапазон, характер нагрузки и способ подачи. Несоответствие хотя бы одного параметра приводит к ускоренному износу, коррозии и потенциальному загрязнению продукции.
На производстве гигиенической продукции смазочные материалы регулируются ГОСТ Р 54762-2011 и ISO 21469, что требует документированного подтверждения допусков, многоуровневого контроля точек смазки, выделенного инструмента и регулярного контроля состояния. Начните с составления полной карточки узла и реестра точек смазки с оценкой риска контаминации, затем пересмотрите текущие материалы на соответствие требованиям и переведите персонал на правильную процедуру нанесения. Это потребует времени, но исключит скрытые отказы оборудования и риск брака готовой продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.