
Как заменить вырубные прокладки фланцев на анаэробный герметик
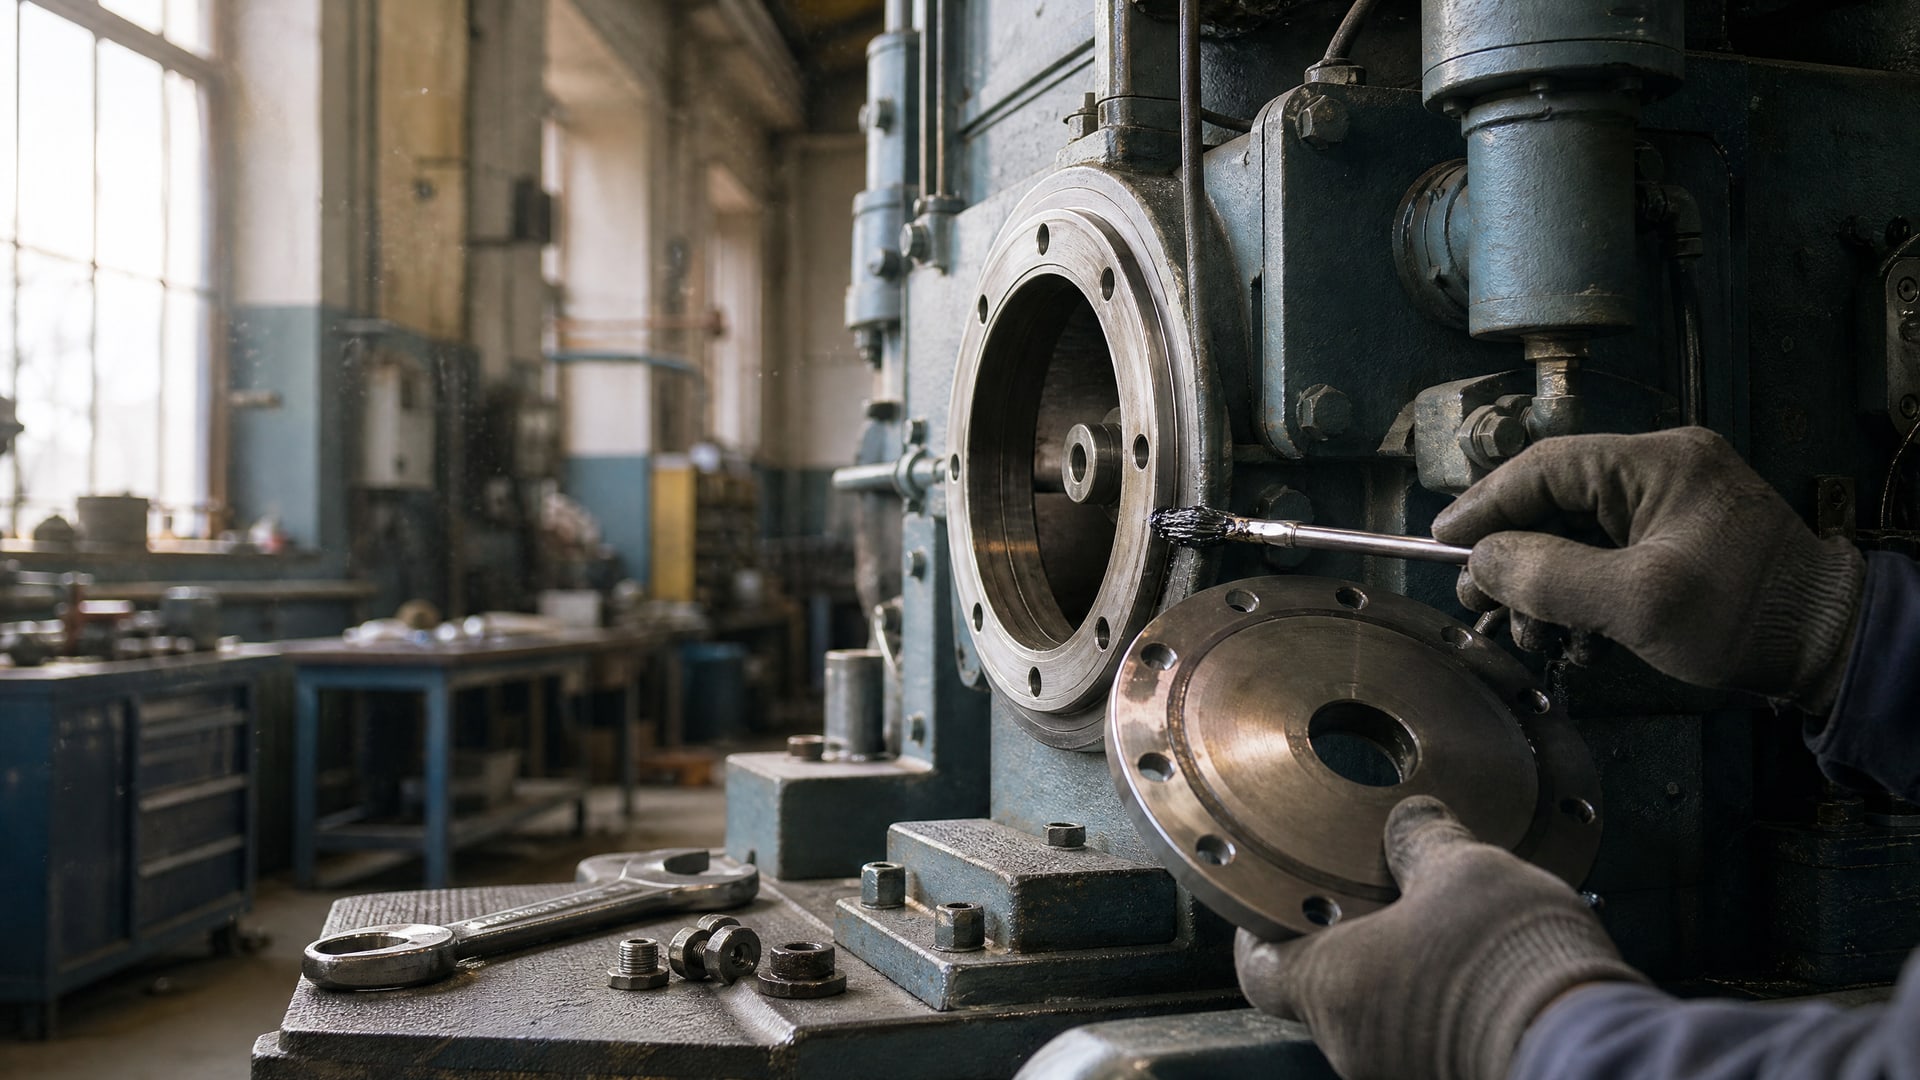
Герметизация фланцевых соединений - одна из ключевых задач в промышленности и ремонте оборудования. Вырубные прокладки десятилетиями служили стандартным решением, но они требуют точной геометрии, хранения и замены при каждой разборке узла. Анаэробный герметик прокладка предлагает другой подход: материал наносится прямо на поверхность фланца и отверждается в отсутствие воздуха после сборки, формируя эластичный герметичный слой на месте. Эта технология позволяет полностью отказаться от готовых прокладок в соединениях с жесткими, точно обработанными металлическими фланцами. В статье разбираемся, когда и как правильно совершить эту замену, какие условия она требует и какие ошибки подстерегают новичков.
Когда анаэробный герметик заменяет вырубную прокладку
Анаэробный формирователь прокладок работает совсем не как обычный герметик.
Это материал, который заполняет зазор между двумя поверхностями и отверждается химически в отсутствие кислорода, образуя плотное эластичное соединение. В отличие от вырубных прокладок, которые предварительно нарезаны и требуют подбора размера, герметик наносится прямо на место - отсюда название «form-in-place gasket». Однако это не означает, что он универсален. Замена вырубных прокладок возможна только в соединениях с жесткими металлическими фланцами, которые не испытывают значительной деформации в работе. Стандартный допустимый зазор составляет менее 0,381 мм. Если фланцы деформируются, изгибаются или имеют люфт, анаэробный герметик не обеспечит необходимую герметичность. Это применение работает на фланцах двигателей, насосов, компрессоров, трубопроводных соединениях и корпусах, где геометрия жесткая и предсказуемая.
Герметизация фланцевых соединений: сравнение с вырубными прокладками
| Параметр | Вырубная прокладка | Анаэробный формирователь прокладок |
|---|---|---|
| Допустимый зазор | 0,1–1,0 мм (зависит от типа) | Не более 0,381 мм |
| Требования к поверхности | Стандартная чистота | Требуется полная очистка от масла и грязи |
| Время до возврата в работу | Сразу после сборки | От 1 часа |
| Полная прочность | Достигается сразу | За 24 часа |
| Повторная разборка | Прокладка часто требует замены | Герметик удаляется нагревом и механически |
| Стоимость владения | Расход на каждую сборку | Снижение расхода, но требуется подготовка |
| Применимость | Универсальные соединения | Только жесткие machined flanges |
Главное преимущество анаэробного герметика прокладки заключается в том, что его не требуется хранить, искать нужный размер или выискивать прокладку после разборки. Формирователь прокладок экономит время благодаря возможности собрать узел и вернуть его в работу, но в обмен требует соблюдения строгой технологии подготовки и нанесения. На жестких фланцах эта замена полностью оправдана и широко применяется в автомобильной промышленности, энергетике и машиностроении.
Замена вырубных прокладок: шаг за шагом
Процесс замены начинается не с нанесения герметика, а с подготовки.
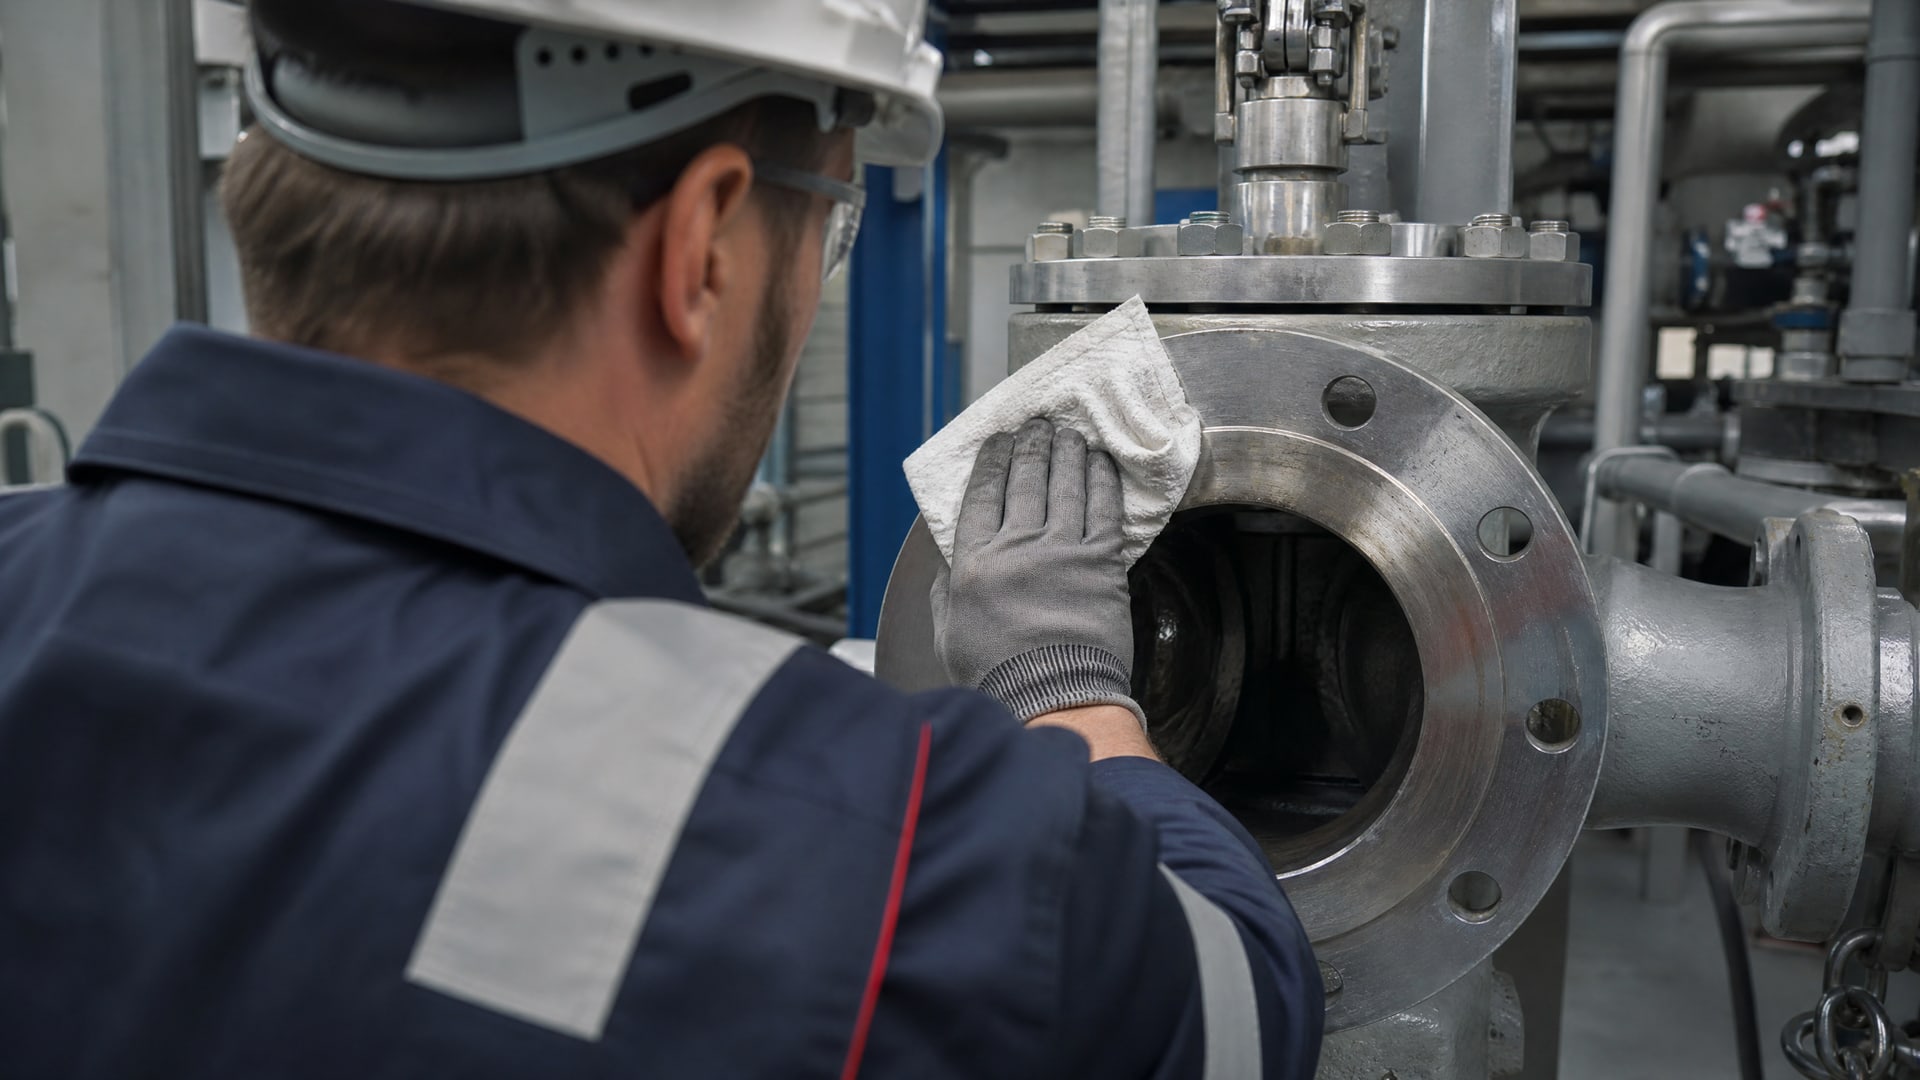
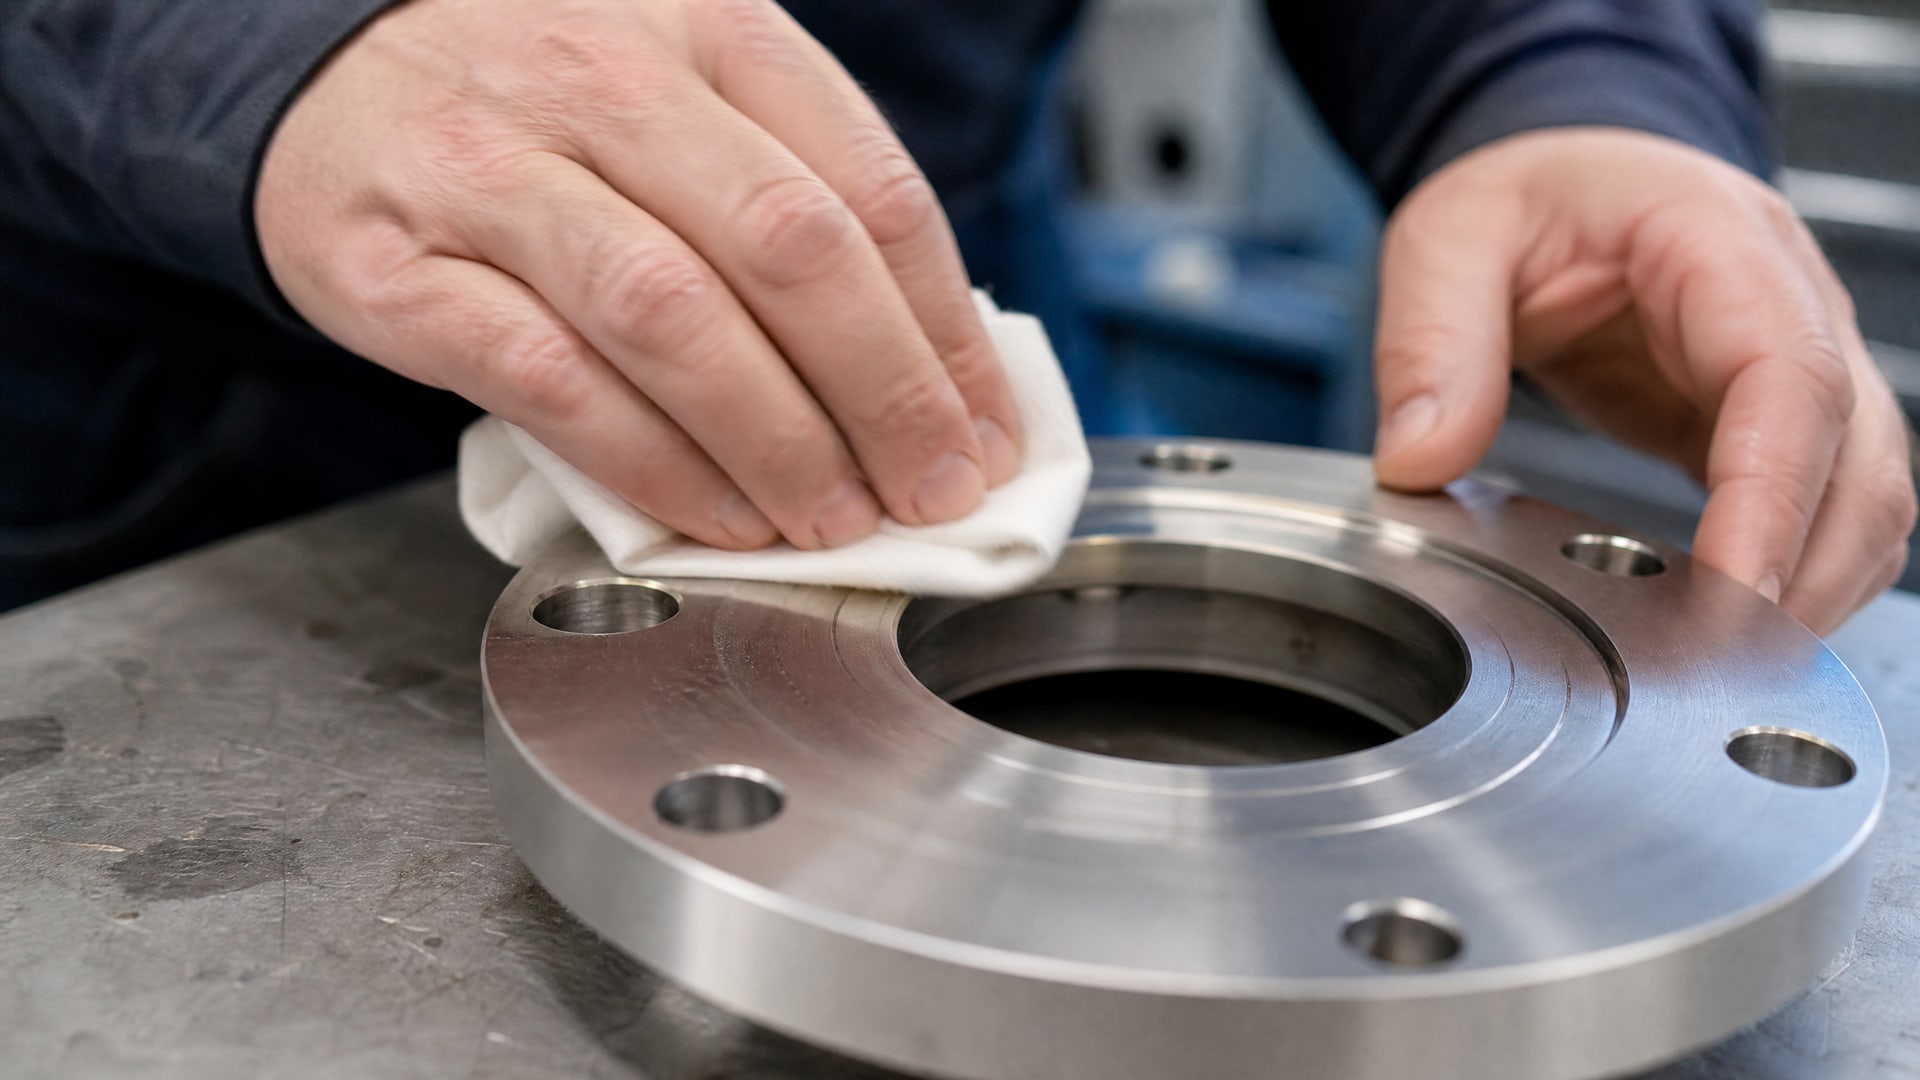
Поверхности фланцев должны быть полностью очищены от масла, грязи, окислов и остатков старого прокладочного материала. Используйте тряпку с растворителем или щетку - поверхность должна быть сухой и видимо чистой. Это не формальность: на загрязненной поверхности герметик либо не отвердеет, либо отвердеет неравномерно и потеряет герметичность. Для проверки поверхности полезно протереть ее чистой тряпкой - на белой ткани не должно остаться следов. Далее осмотрите фланцы под углом: поверхность должна быть плоской, без выработок, глубоких царапин или ямок. Если есть мелкие питы или легкие царапины в пределах 0,1 мм, герметик может их заполнить, но крупные дефекты нужно исправить до шлифовки или замены детали.
Нанесение герметика выполняется непрерывным валиком по одной поверхности фланца. Начинайте из центра или с одной стороны и ведите валик плавно, обходя все отверстия под болты. Валик должен полностью обвести каждое отверстие, чтобы исключить каналы утечки. Толщина валика примерно 2–3 мм - не нужно наносить герметик «слоем в несколько миллиметров», это только замедлит отверждение и не улучшит герметичность. Сразу после нанесения (в течение 1–2 минут) прижмите вторую поверхность фланца и начните затягивать болты. Затягивание должно быть равномерным - крест-накрест или по схеме, указанной в документации узла. Затягивайте полностью по требуемому моменту за один проход, а не поэтапно. Избыток герметика выдавится, но его не нужно сразу протирать - оставьте узел собранным, чтобы отверждение прошло равномерно.
Для металлов, которые слабо активируют отверждение (алюминий, медь, никель), может потребоваться активатор. Активатор наносится тонким слоем на поверхность фланца перед герметиком; это ускоряет отверждение и повышает адгезию. Если вы работаете с покрытыми поверхностями (краска, оксиды), активатор рекомендуется использовать в обязательном порядке. Для обычной стали и чугуна активатор требуется редко, но если разборка должна произойти быстро, его применение оправдано.
Преимущества анаэробных прокладок для двигателя и других критичных узлов
Анаэробный герметик для двигателя приобретает популярность благодаря надежности герметизации и простоте применения.
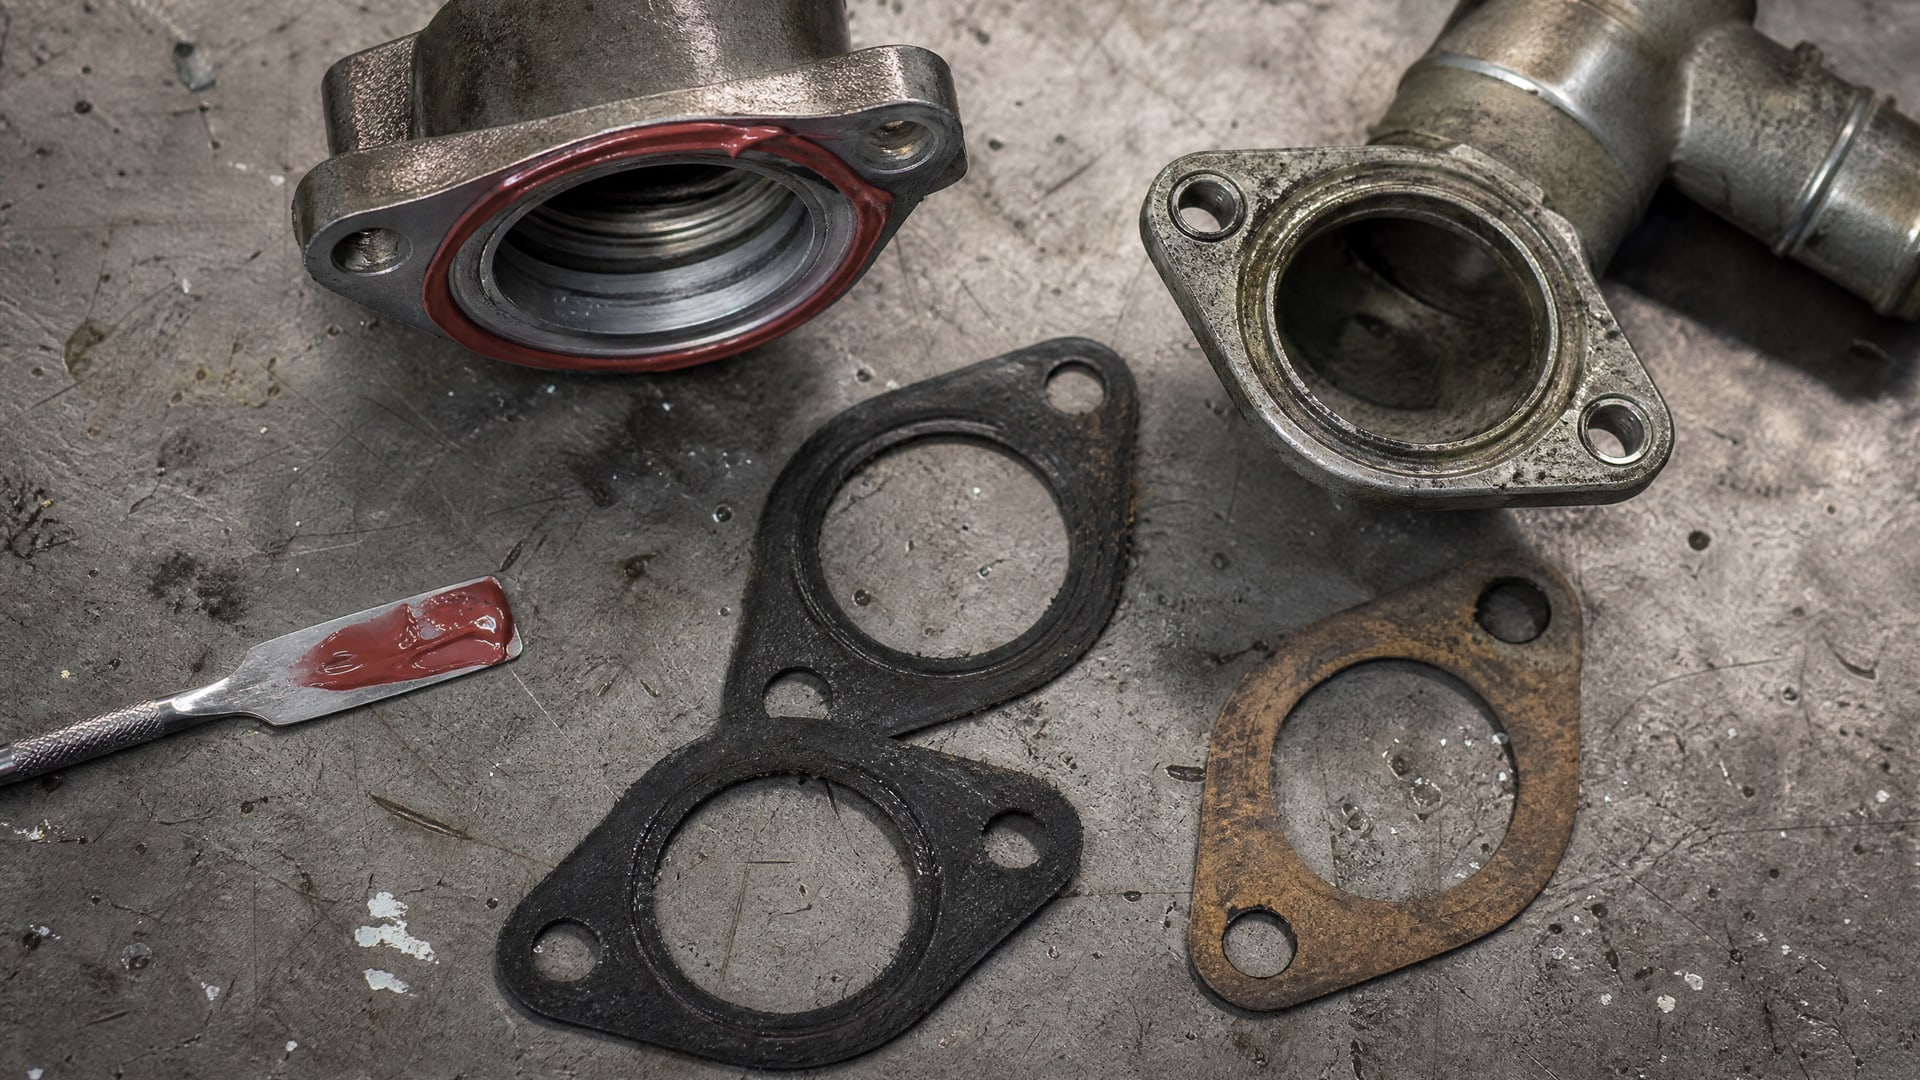
В двигателях критично предотвратить утечку масла через фланцевые соединения, особенно в местах, подвергающихся вибрации и температурным перепадам. Вырубные прокладки в таких узлах часто приводят к вымыванию масла при работе, требуют переборки каждый раз и занимают место при хранении. Анаэробный герметик прокладка для двигателя обеспечивает плотное соединение, которое выдерживает температуры до 204°C и вибрационные нагрузки. Герметик формирует прокладку в точности под реальную геометрию фланцев, заполняя все микронеровности. Узел можно вернуть в работу через 1 час, а полная прочность достигается за 24 часа, что удобно для планового обслуживания.
Для ГБЦ и клапанной крышки такая технология также применяется, но здесь важно убедиться, что производитель оборудования разрешает замену вырубной прокладки на герметик. Герметизация фланцевых соединений на головке блока цилиндров требует выбора состава, совместимого с маслом и охлаждающей жидкостью. Неправильный герметик может частично растворяться в масле, теряя герметичность. В промышленной и ремонтной практике для таких узлов выбирают неагрессивные (non-corrosive) составы, которые не повреждают цветные металлы и прокладки из различных эластомеров. На производствах, где требуется быстрый ремонт и минимизация времени простоя, анаэробный герметик прокладка для двигателя экономит от 2 до 4 часов на каждую разборку-сборку по сравнению с подбором и заменой прокладок.
Техническое обеспечение замены: активаторы и совместимость материалов
Активатор - это вспомогательный материал, который наносится на поверхность перед герметиком и ускоряет его отверждение в отсутствие воздуха.
На активных поверхностях (стальных, железных) герметик отверждается в течение нескольких часов благодаря наличию ионов металла. Но алюминий, медь и покрытые детали требуют активатора. Активатор выпускается в виде жидкости и наносится тонким слоем валиком или кистью, затем дается несколько минут на высыхание, и только после этого наносится герметик. Использование активатора снижает время отверждения с нескольких часов до 30–60 минут, что важно, если требуется вернуть узел в работу максимально быстро.
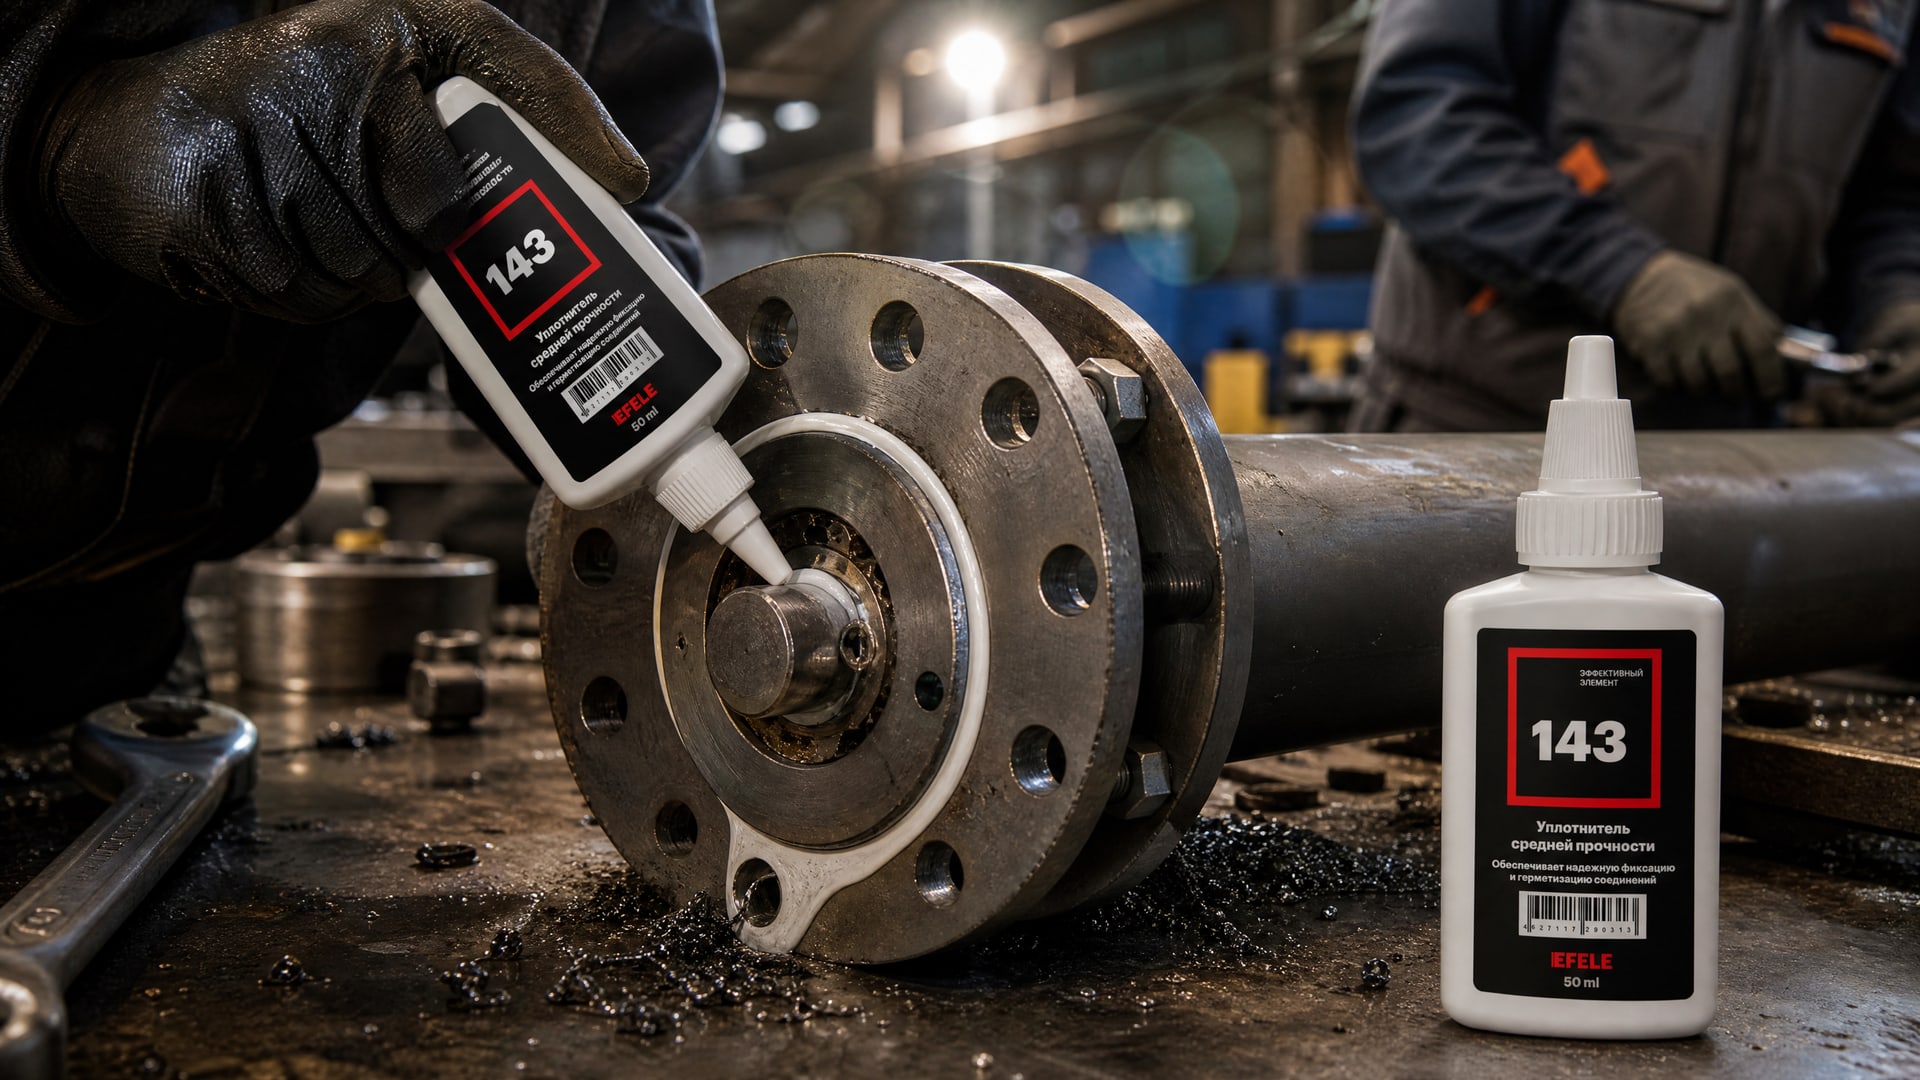
Совместимость с материалами фланцев имеет большое значение. Анаэробные герметики обычно изготавливают на основе акрилата и не содержат компонентов, которые вызывают коррозию стали или чугуна. Однако для алюминия и его сплавов нужно выбирать специально обозначенные non-corrosive составы, которые не содержат галидов и кислотных компонентов, способных вызвать межкристаллитную коррозию. То же относится к медным и латунным деталям. Перед покупкой герметика сверьтесь с техническим листом и убедитесь, что формулировка совместима с вашими материалами. EFELE 143 является анаэробным формирователем прокладок, который обеспечивает надежную герметизацию фланцевых соединений благодаря сбалансированной формуле, работающей на стали, чугуне и совместимой с рядом цветных сплавов при соблюдении рекомендаций по подготовке.
Разборка и повторное применение герметика
После отверждения герметика узел герметичен, но может потребоваться разборка для ремонта или обслуживания.
В отличие от вырубной прокладки, которую достаточно вынуть, отвержденный герметик требует удаления. Для легких узлов может использоваться механическое удаление - поддевание шпателем и счищение. Для узлов побольше или когда требуется быстрая разборка применяется тепловая обработка. Если нагреть соединение до 204–232°C, отвержденный герметик станет мягче и его легче удалить. После удаления все остатки герметика счищаются механически или промываются растворителем. Поверхность затем очищается, как в первый раз, и узел готов к повторной сборке с новым слоем герметика.
Повторное применение герметика возможно неограниченное количество раз, если фланцы не повреждены. Вот здесь проявляется еще один плюс: если вырубная прокладка одноразова и требует поиска новой при разборке, то герметик наносится свежий, что всегда гарантирует одинаковое качество герметизации. На производстве это снижает вероятность ошибок подбора и сокращает логистику.
Часто задаваемые вопросы
Подойдет ли анаэробный герметик вместо любой вырубной прокладки?
Нет. Герметик работает только на жестких металлических фланцах с малым зазором (менее 0,381 мм) и точно обработанной поверхностью. Если фланцы деформируются в работе, имеют люфт или большие неровности, нужно остаться на вырубных прокладках. Перед заменой проверьте, допускает ли производитель оборудования применение анаэробного формирователя на конкретном узле.
Можно ли наносить герметик на грязную или масляную поверхность?
Нет, это нарушит адгезию и герметичность. Поверхность фланцев должна быть полностью очищена от масла, грязи и остатков старого прокладочного материала. Используйте тряпку и растворитель; поверхность должна быть сухой и видимо чистой.
Когда узел можно вводить в работу после сборки с герметиком?
Примерно через 1 час герметик развивает достаточную прочность для возврата узла в легкий сервис. Полная прочность достигается за 24 часа. Точное время зависит от конкретного состава и условий (температура, наличие активатора). Перед эксплуатацией под нагрузкой рекомендуется выждать не менее 2–3 часов.
Нужен ли активатор всегда?
Не всегда. На стали и чугуне герметик отверждается без активатора в течение нескольких часов. Но на алюминии, медной проводке, покрытых поверхностях активатор рекомендуется использовать обязательно для ускорения отверждения и улучшения адгезии.
Можно ли использовать анаэробный герметик для ГБЦ и клапанной крышки?
Да, но при условии, что производитель оборудования допускает такую замену. Выбирайте неагрессивные (non-corrosive) составы, совместимые с маслом и охлаждающей жидкостью. Перед применением убедитесь, что герметик разрешен для вашей модели двигателя.
Заключение
Анаэробный герметик прокладка - это эффективная замена вырубным прокладкам, но только для жестких металлических фланцевых соединений с малым зазором и точно обработанной поверхностью. Технология экономит время на подбор и хранение прокладок, позволяет каждый раз формировать прокладку в точности под реальную геометрию фланцев и обеспечивает надежную герметизацию при соблюдении технологии нанесения. Герметизация фланцевых соединений требует полной подготовки поверхностей, непрерывного нанесения валика и правильного затягивания болтов. Узел возвращается в работу за 1 час, полная прочность достигается за 24 часа.
Перед заменой вырубных прокладок на анаэробный формирователь прокладок проверьте: жесткость фланцев, допуск от производителя оборудования и совместимость герметика с материалами (для алюминия и цветных металлов выбирайте non-corrosive составы). При первом применении убедитесь, что поверхности полностью очищены, нанесите герметик правильно и дайте достаточно времени на отверждение. Если узел не критичен и позволяет небольшой перерыв, герметик - проверенное решение, которое работает на производстве и в ремонтных мастерских.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.