
Как заменить вырубную прокладку фланца двигателя на формирователь прокладок
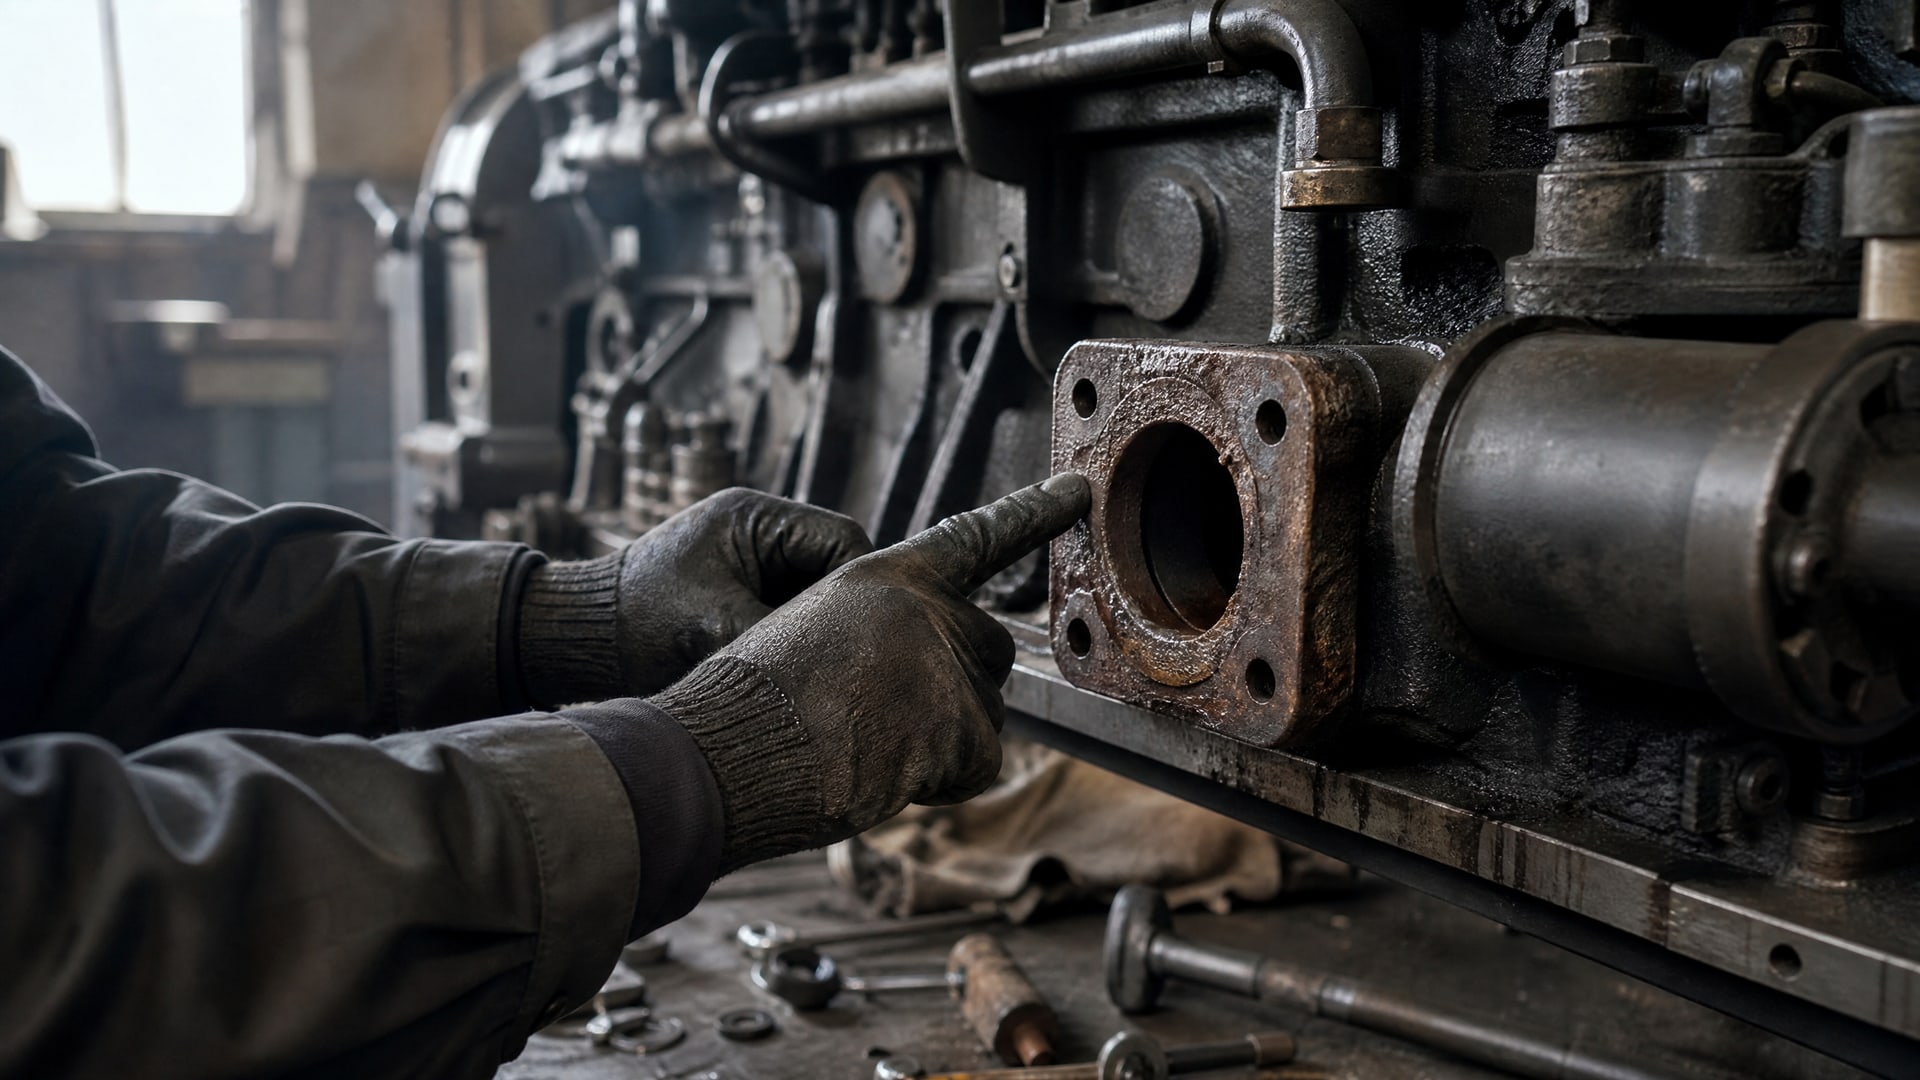
Анаэробный формирователь прокладок - это одно из наиболее эффективных решений для герметизации фланцевых соединений двигателя при отсутствии вырубной прокладки или ее износе. В отличие от традиционных резиновых прокладок, такой герметик отверждается непосредственно между металлическими поверхностями без доступа воздуха, создавая надежный герметичный слой. Статья предназначена для инженеров, техников и закупщиков, которые сталкиваются с ремонтом фланцевых соединений на двигателях и хотят понять, как правильно подобрать и применить анаэробный герметик вместо традиционной прокладки. Вы узнаете критические требования к подготовке поверхности, технологию нанесения, параметры фланца и допустимые зазоры, а также типичные ошибки, которые приводят к утечкам.
Успех при замене прокладки на формирователь зависит от соблюдения нескольких ключевых условий: чистоты фланцев, правильного момента затяжки болтов и времени отверждения герметика.
Когда и почему замена прокладки на анаэробный герметик оправдана
Замена вырубной прокладки на анаэробный формирователь прокладок актуальна в нескольких ситуациях.
Во-первых, когда фланец двигателя поврежден или выработан до такой степени, что стандартная прокладка больше не обеспечивает герметичность. Во-вторых, при необходимости снизить затраты на содержание запаса прокладок определенных размеров - анаэробный герметик универсален для широкого диапазона фланцев одного класса жесткости.
Анаэробный герметик формирует 100% твердый материал после отверждения, в отличие от высыхающих составов, которые теряют пластичность и могут давать микротрещины при вибрации. На практике такой подход широко распространен в ремонтных мастерских и на производственных линиях, где требуется быстрая замена герметизирующего элемента без останова оборудования. Однако этот способ подходит исключительно для жестких металлических фланцев с минимальными допусками по плоскостности - пористые, хрупкие или мягкие материалы не допускают его применения.
Требования к геометрии и состоянию фланца
Фланец, на который планируется наносить анаэробный герметик вместо прокладки, должен соответствовать строгим геометрическим параметрам.
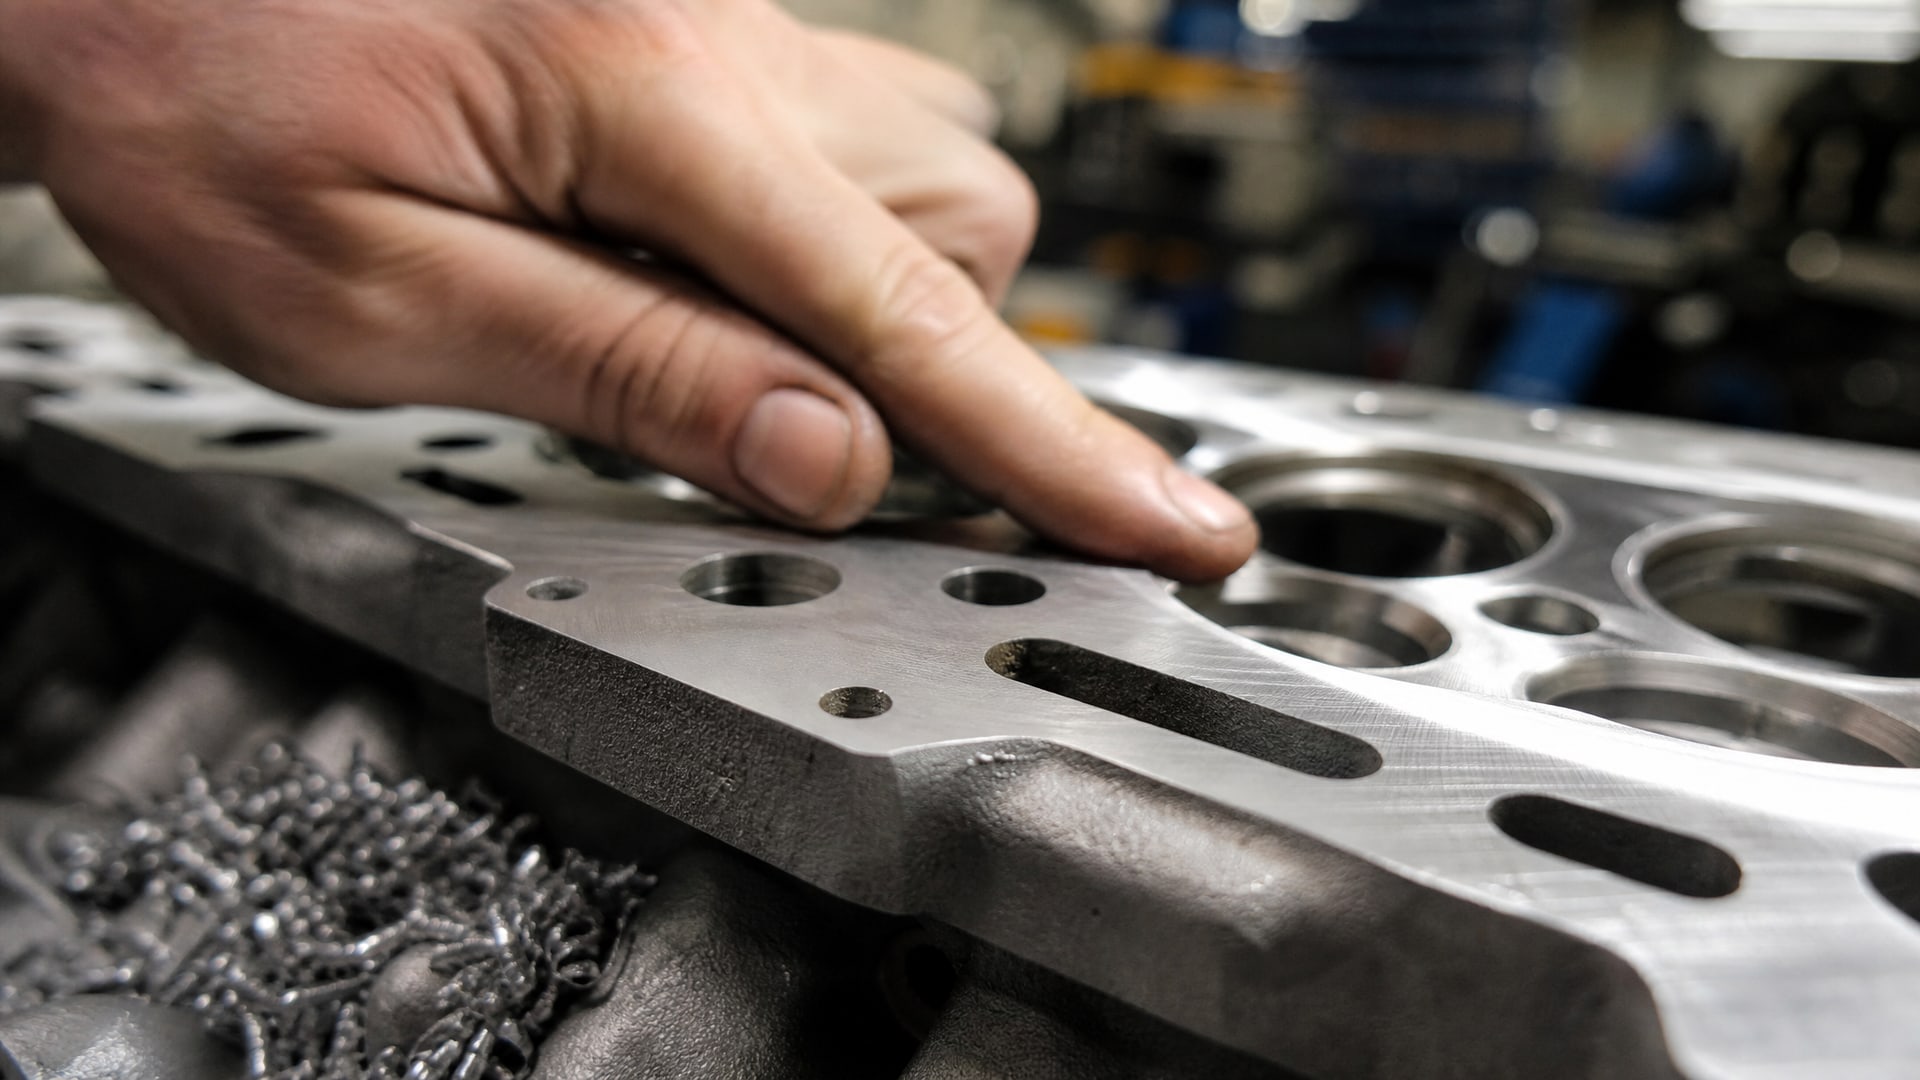
Для машинно обработанных металлических фланцев рекомендуемая шероховатость поверхности составляет Ra 0,8–3,2 мкм, при этом максимальная высота неровностей не должна превышать Rz 3–21 мкм. Еще более жесткий параметр - плоскостность: допустимое отклонение составляет 0,1 мм на длине 400 мм, что соответствует типичному диаметру фланца среднемощного двигателя.
Максимальный зазор между поверхностями фланца, который герметик может заполнить и герметизировать, находится в диапазоне 0,1–0,25 мм в зависимости от вязкости конкретного состава. При превышении этого зазора герметик либо не удержится между поверхностями, либо вытечет в боковые щели и не образует герметичное соединение.
Минимальная ширина перекрытия герметика на фланце должна быть не менее 5 мм, а вокруг болтовых отверстий - не менее 3 мм, чтобы обеспечить достаточную площадь контакта для надежного отверждения и герметизации. Для пассажирских автомобилей и промышленных двигателей типичное минимальное контактное давление на фланце составляет 2,5 МПа.
Подготовка поверхности: пошаговая очистка
Подготовка фланца - это решающий этап, который определяет успех всей операции.
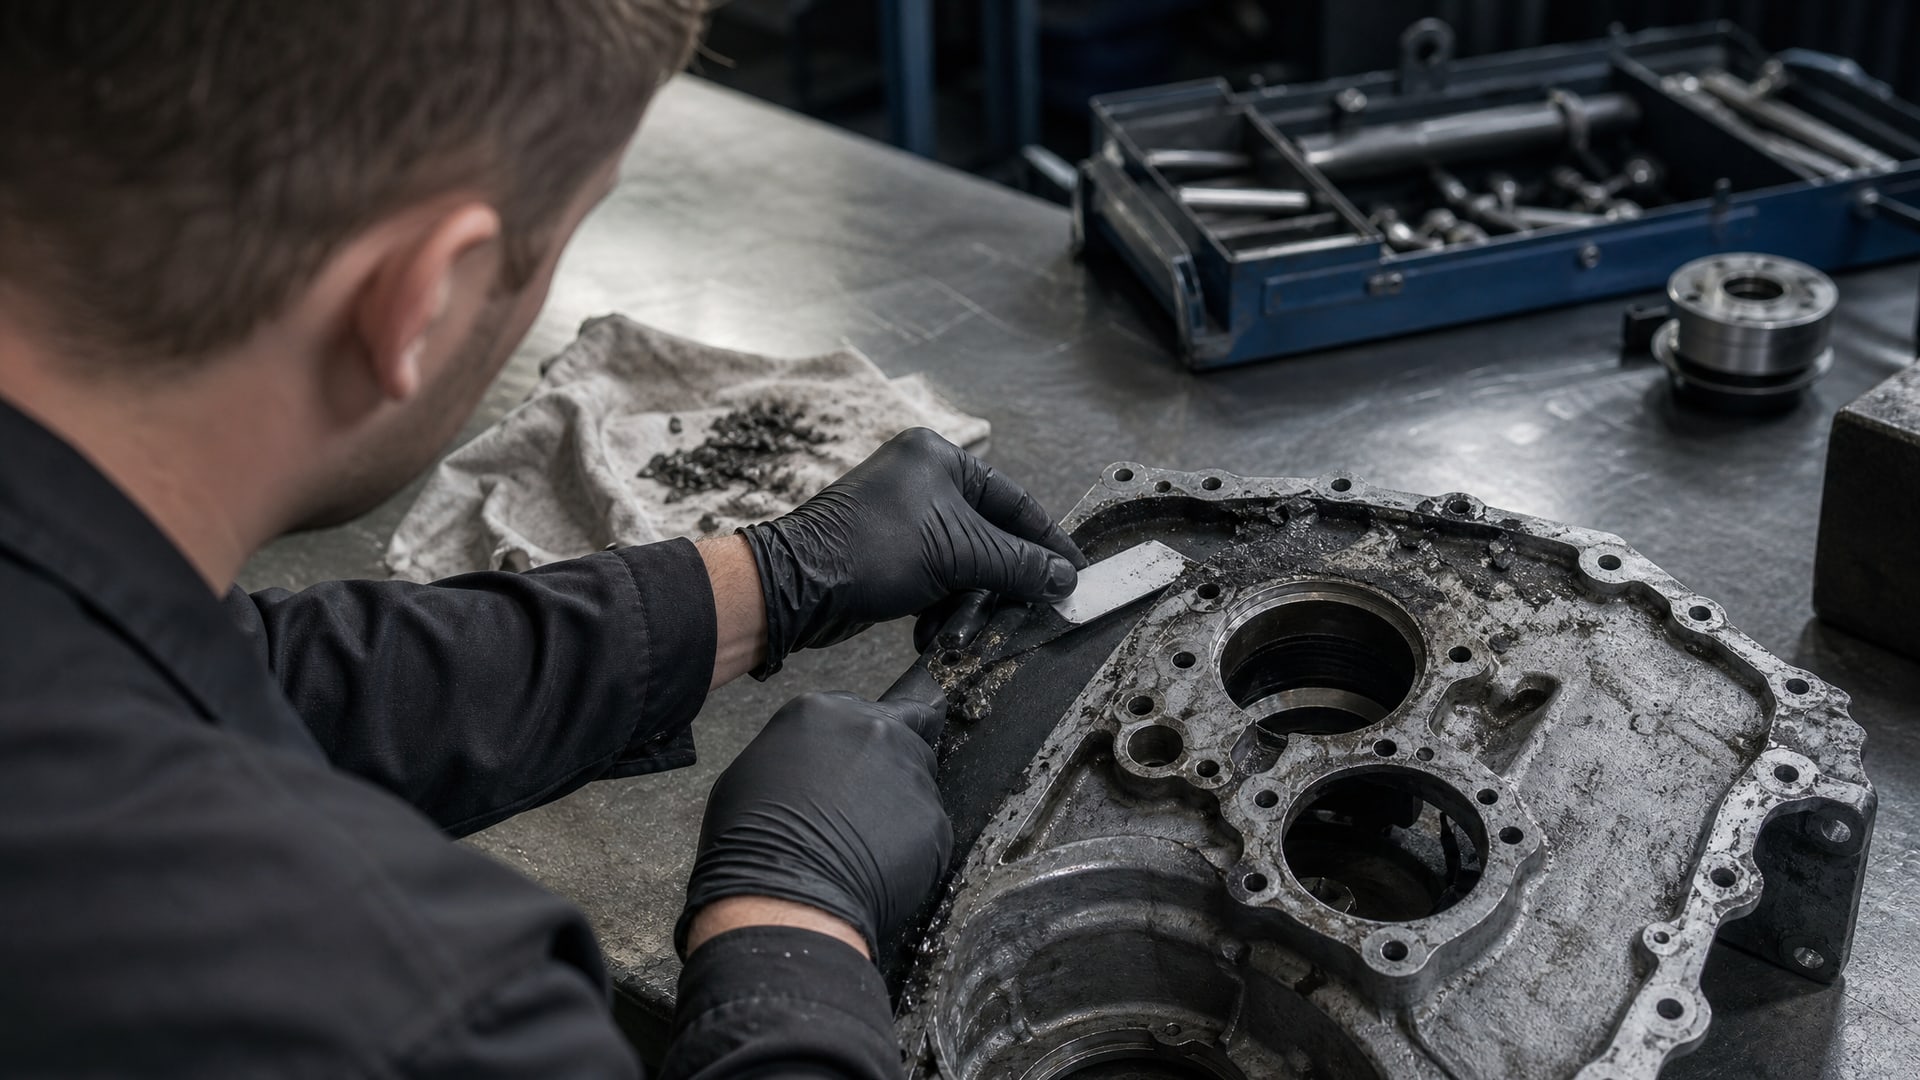
Первый шаг: удалить остатки старой прокладки, масла, грязи, ржавчины и краски. Однако здесь важна осторожность: использование острых лезвий, жестких проволочных кругов или абразивных дисков может повредить плоскую поверхность фланца и создать новые пути утечки герметика. Вместо этого рекомендуется применять пластиковые скребки, мягкие щетки и специализированные средства для удаления старых прокладок.
После механической очистки поверхности нужно обезжирить с помощью спирта или специального очистителя. Это критически важно, потому что остатки масла, органических загрязнений и даже отпечатков пальцев серьезно замедляют отверждение анаэробного герметика и снижают его адгезию к металлу. Перед нанесением герметика фланец должен быть полностью сухим - влага также препятствует отверждению.
Для пассивных металлов, таких как алюминий и нержавеющая сталь, а также для фланцев с гальваническим или лакокрасочным покрытием, рекомендуется применение активатора. Активатор наносится тонким слоем на одну из сторон фланца и позволяет анаэробному герметику отверждаться с нормальной скоростью, а не с задержкой на несколько часов.
Технология нанесения и сборки фланца
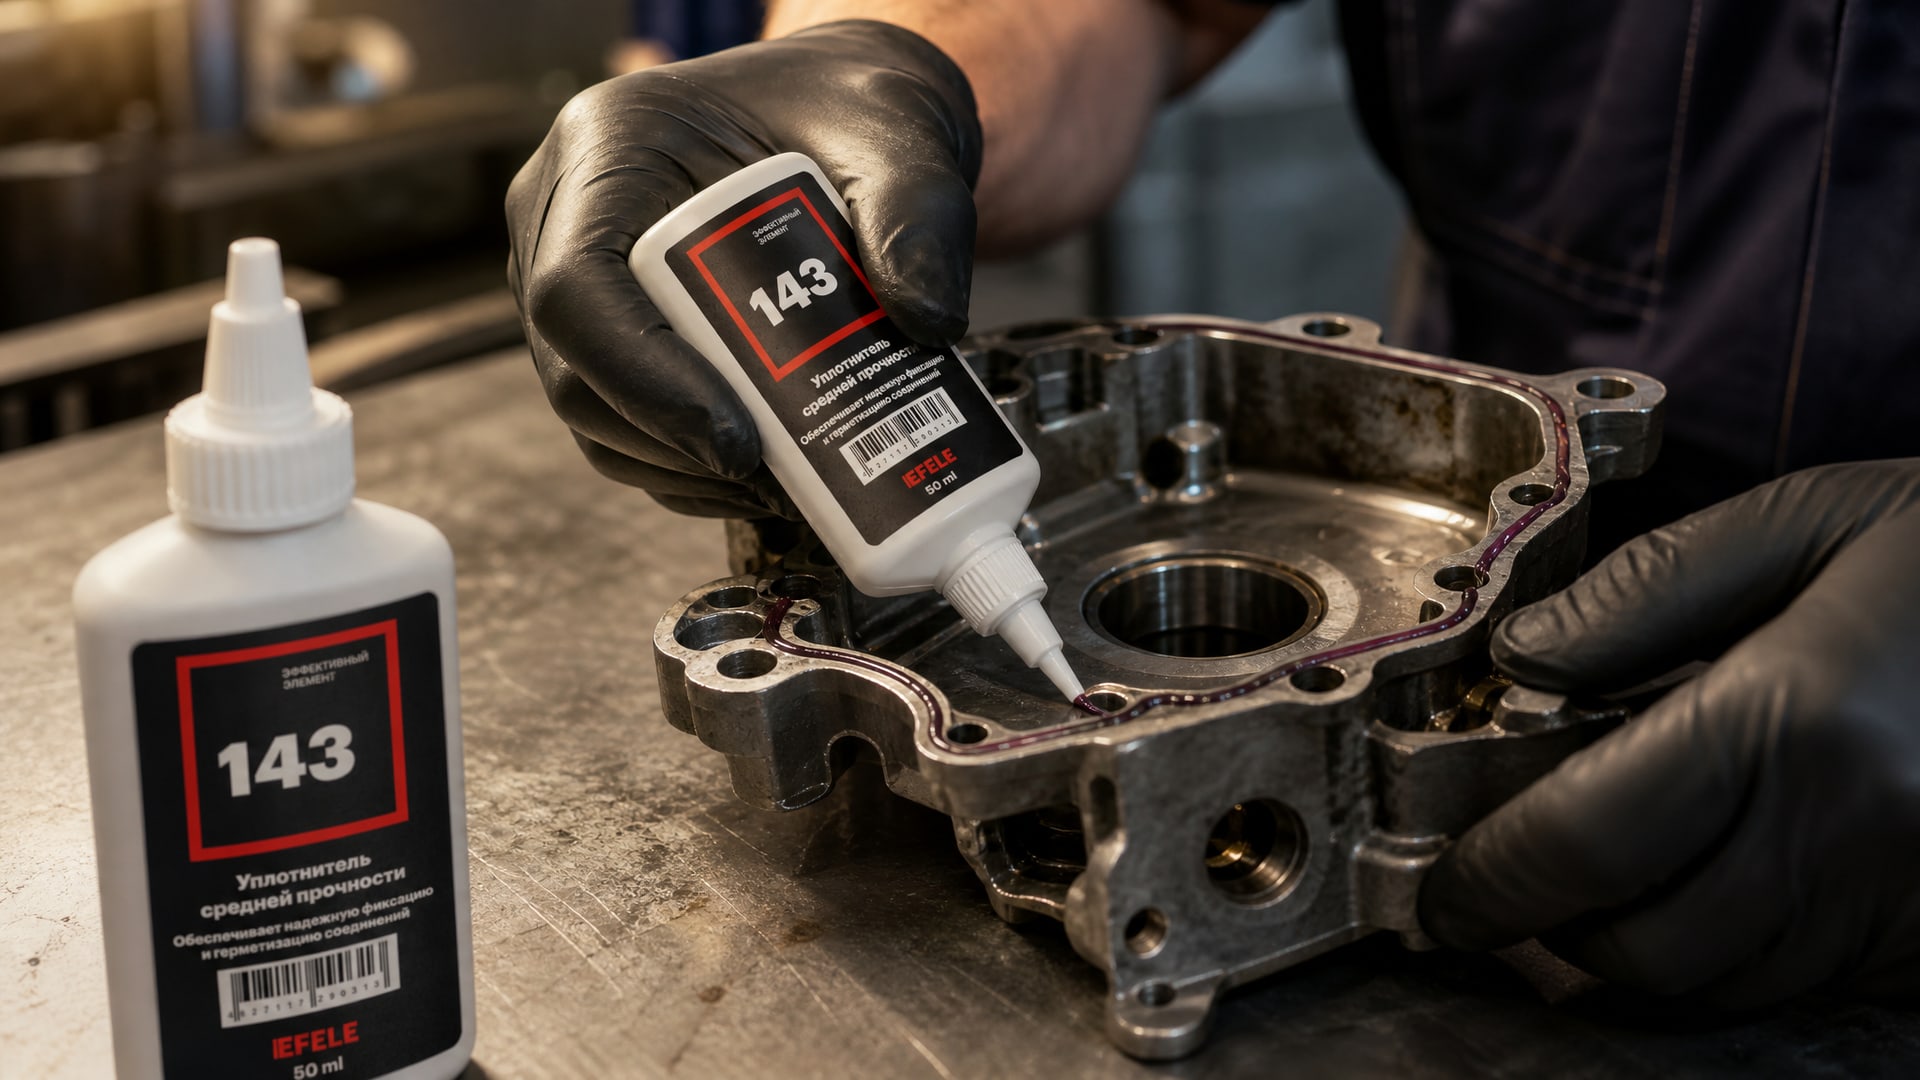
После подготовки поверхности герметик наносят непрерывным валиком на одну из сторон фланца.
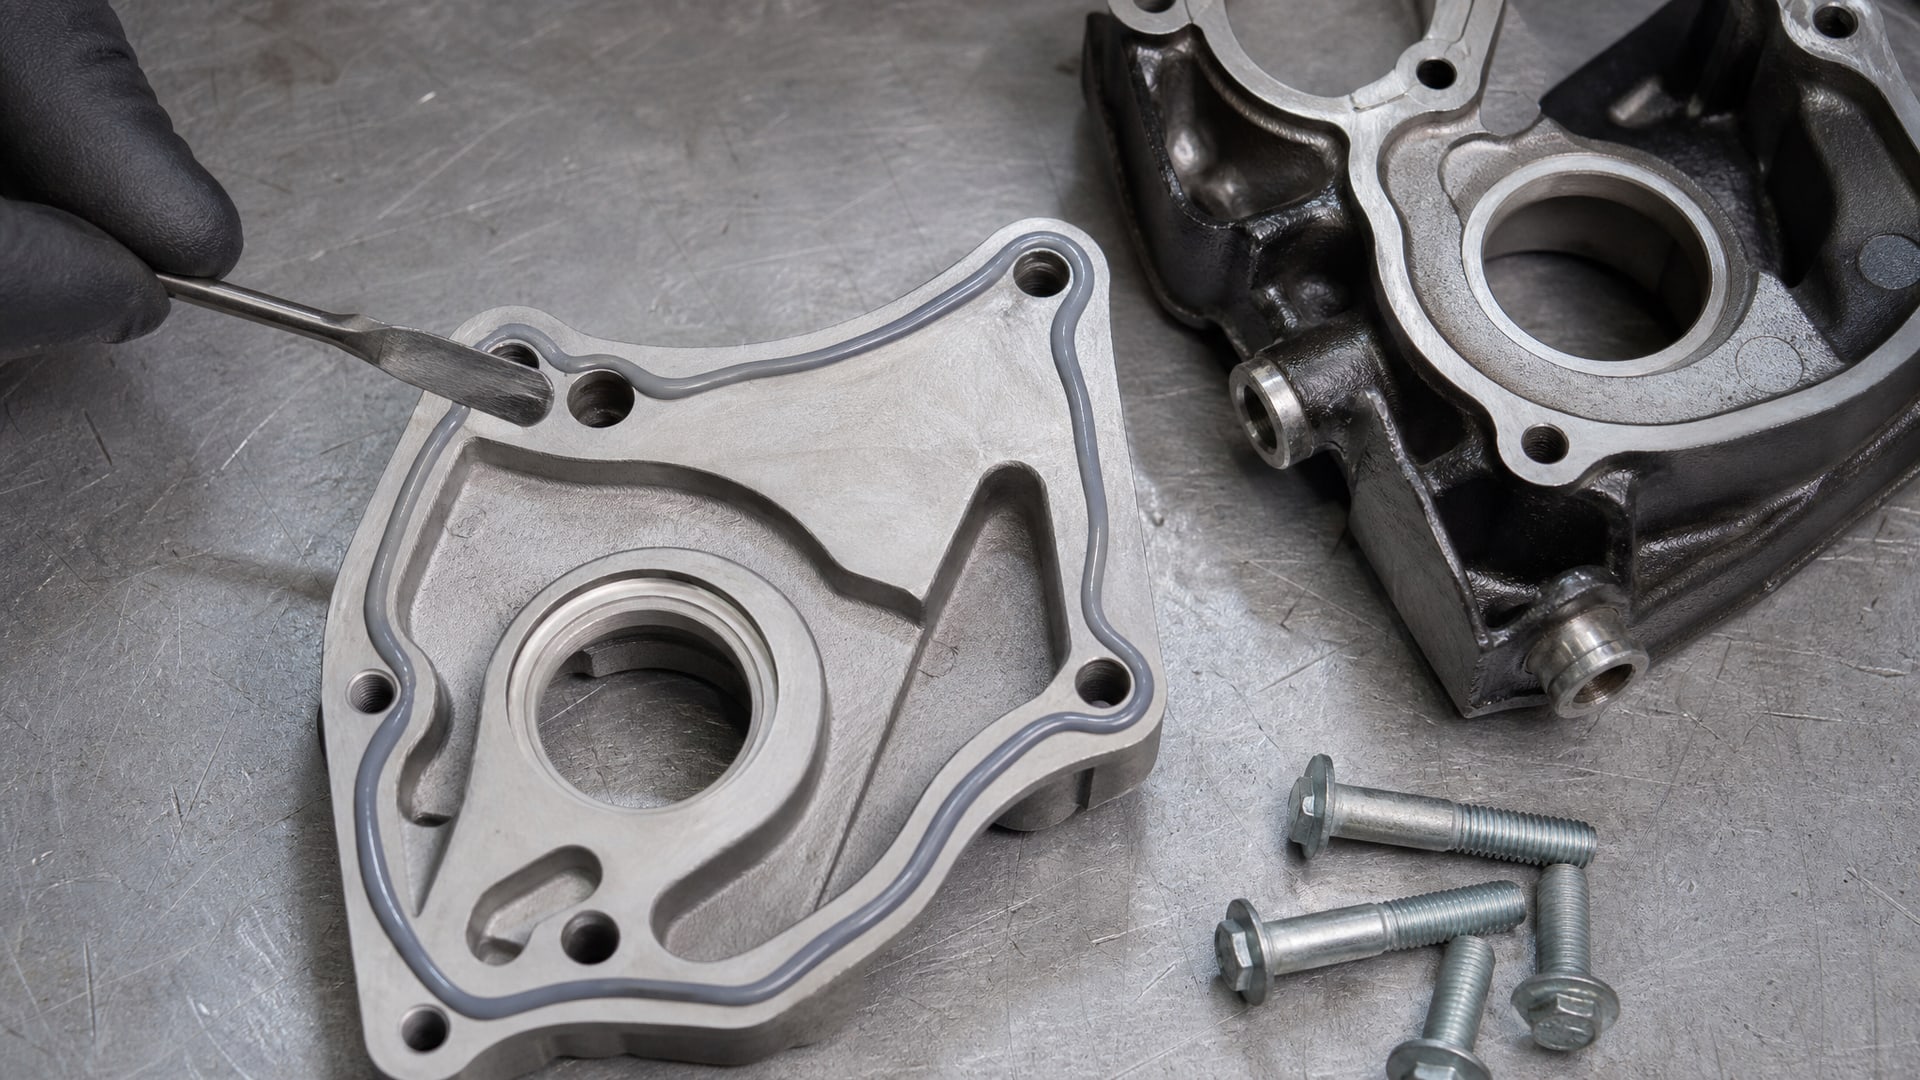
Валик должен быть тонким и равномерным - это одна из самых частых ошибок. Многие специалисты полагают, что чем толще слой герметика, тем лучше герметизация. На самом деле излишки герметика просто выдавливаются наружу при сборке фланца и не способствуют герметичности. Правильный валик должен быть достаточным, чтобы обеспечить контакт герметика со всеми микронеровностями, но не создавать избыток.
Герметик наносят ближе к внутреннему краю фланца, обходя все болтовые отверстия, чтобы избежать попадания герметика в резьбу болтов. Для крупных фланцев допускается нанесение с помощью ролика или дозатора, если это обеспечивает равномерный шов.
Фланцы необходимо собирать сразу же после нанесения герметика, не допуская бокового смещения, иначе валик размажется и герметичность снизится. Болты затягиваются по спецификации производителя двигателя крест-накрест - этот порядок гарантирует равномерное распределение давления по всей плоскости фланца. Типичный момент затяжки для фланцев среднемощных двигателей находится в диапазоне 20–40 Н·м, но конкретное значение всегда указано в технической документации.
Время отверждения и проверка герметичности
Анаэробные формирователи прокладок начинают фиксироваться довольно быстро - начальная герметизация может наступить уже через 20–30 минут при комнатной температуре.
Однако полное отверждение, при котором герметик развивает максимальную прочность и надежность, требует примерно 24 часа.
Проверка герметичности (так называемый «instant seal test») может проводиться уже через 20 минут после сборки, но только при очень низком давлении - не более 0,03 МПа (0,3 бар, 4,3 PSI) и на минимально возможное время. Полноценное испытание под рабочим давлением двигателя следует отложить минимум на 24 часа.
Герметик EFELE 143 выбирают закупщики крупных ремонтных мастерских и производственных цехов благодаря стабильному времени отверждения и надежной герметизации при соблюдении технологии. Жидкий уплотнитель обеспечивает надежную фиксацию плоских металлических фланцев двигателя и хорошо зарекомендовал себя на линиях переборки и сборки оборудования с интенсивным режимом работы.
Типичные ошибки при замене вырубной прокладки на герметик
Первая и наиболее распространенная ошибка - использование анаэробного герметика на фланцах с неприемлемой плоскостностью или шероховатостью.
Если фланец поврежден, деформирован или изношен, герметик не сможет герметизировать соединение - его нужно сначала восстановить или заменить фланец.
Вторая ошибка - недостаточная или неправильная очистка поверхности. Если на фланце остались остатки масла, старой прокладки или грязи, герметик либо вообще не отверждается, либо отверждается с задержкой и формирует непрочное соединение. Попытка сэкономить на очистке приводит к дорогостоящим утечкам и вынужденной переборке узла.
Третья ошибка - нанесение герметика на загрязненные или влажные поверхности. Влага - враг анаэробных герметиков; она замедляет или полностью блокирует их отверждение.
Четвертая ошибка - пуск двигателя ранее, чем истекли 24 часа после сборки. Хотя начальная фиксация наступает быстро, полная механическая прочность достигается только после полного отверждения. Запуск двигателя ранее этого срока может привести к разрыву еще не полностью отвержденного герметика и утечке.
Пятая ошибка - применение герметика на неметаллических или пассивных материалах без активатора. Алюминиевые и нержавеющие фланцы, а также те, что покрыты лаком или краской, требуют активатора для нормального отверждения герметика.
Часто задаваемые вопросы
Какой зазор между фланцами допустим при применении анаэробного герметика?
Максимальный допустимый зазор составляет 0,1–0,25 мм в зависимости от вязкости герметика. Если зазор больше, герметик не удержится в соединении. Шероховатость поверхности должна находиться в пределах Ra 0,8–3,2 мкм. Если фланцы имеют превышающий допуск зазор, нужно либо использовать более вязкий герметик, либо восстановить плоскость фланца.
Можно ли наносить герметик на загрязненный или влажный фланец?
Нет. Герметик отверждается только при контакте с чистым металлом в отсутствие воздуха. Остатки масла, грязи, влаги и старой прокладки блокируют отверждение. Фланец обязательно должен быть очищен обезжириванием и полностью высушен перед нанесением герметика.
Сколько времени ждать перед запуском двигателя после сборки фланца?
Первичная фиксация герметика наступает через 20–30 минут, однако полное отверждение и развитие максимальной прочности требуют примерно 24 часа при комнатной температуре. Пуск двигателя следует отложить минимум на 24 часа.
Подходит ли анаэробный герметик для алюминиевых фланцев?
Да, но требуется применение активатора. Алюминий и нержавеющая сталь - пассивные металлы, и анаэробный герметик отверждается на них значительно медленнее, чем на углеродистой стали. Активатор наносят тонким слоем на одну из сторон фланца перед нанесением герметика.
Как часто нужно проверять герметичность фланца после применения герметика?
Проверка под минимальным давлением (не более 0,03 МПа) возможна через 20 минут после сборки. Однако полноценное испытание под рабочим давлением следует провести только после 24 часов отверждения. Это гарантирует, что герметик развил полную прочность.
Заключение
Замена вырубной прокладки фланца двигателя на анаэробный формирователь прокладок - это практичное и надежное решение при условии соблюдения строгих требований к геометрии фланца, подготовке поверхности и технологии нанесения. Ключевые параметры, которые нельзя игнорировать: шероховатость Ra 0,8–3,2 мкм, плоскостность 0,1 мм на 400 мм, допустимый зазор до 0,25 мм и минимальное контактное давление 2,5 МПа. Процесс включает тщательную очистку и обезжиривание фланца, нанесение тонкого равномерного валика герметика, крестовую затяжку болтов и полное отверждение в течение 24 часов.
Если вы готовитесь к замене прокладки, начните с оценки состояния фланца - убедитесь, что его геометрические параметры соответствуют требованиям. Затем составьте план очистки поверхностей, подберите герметик с учетом типа металла фланца (при необходимости используйте активатор) и отведите достаточно времени для полного отверждения перед вводом узла в эксплуатацию. Это гарантирует надежную герметизацию и исключит необходимость преждевременной переборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.