
Как зафиксировать подшипник в корпусе без шпонки
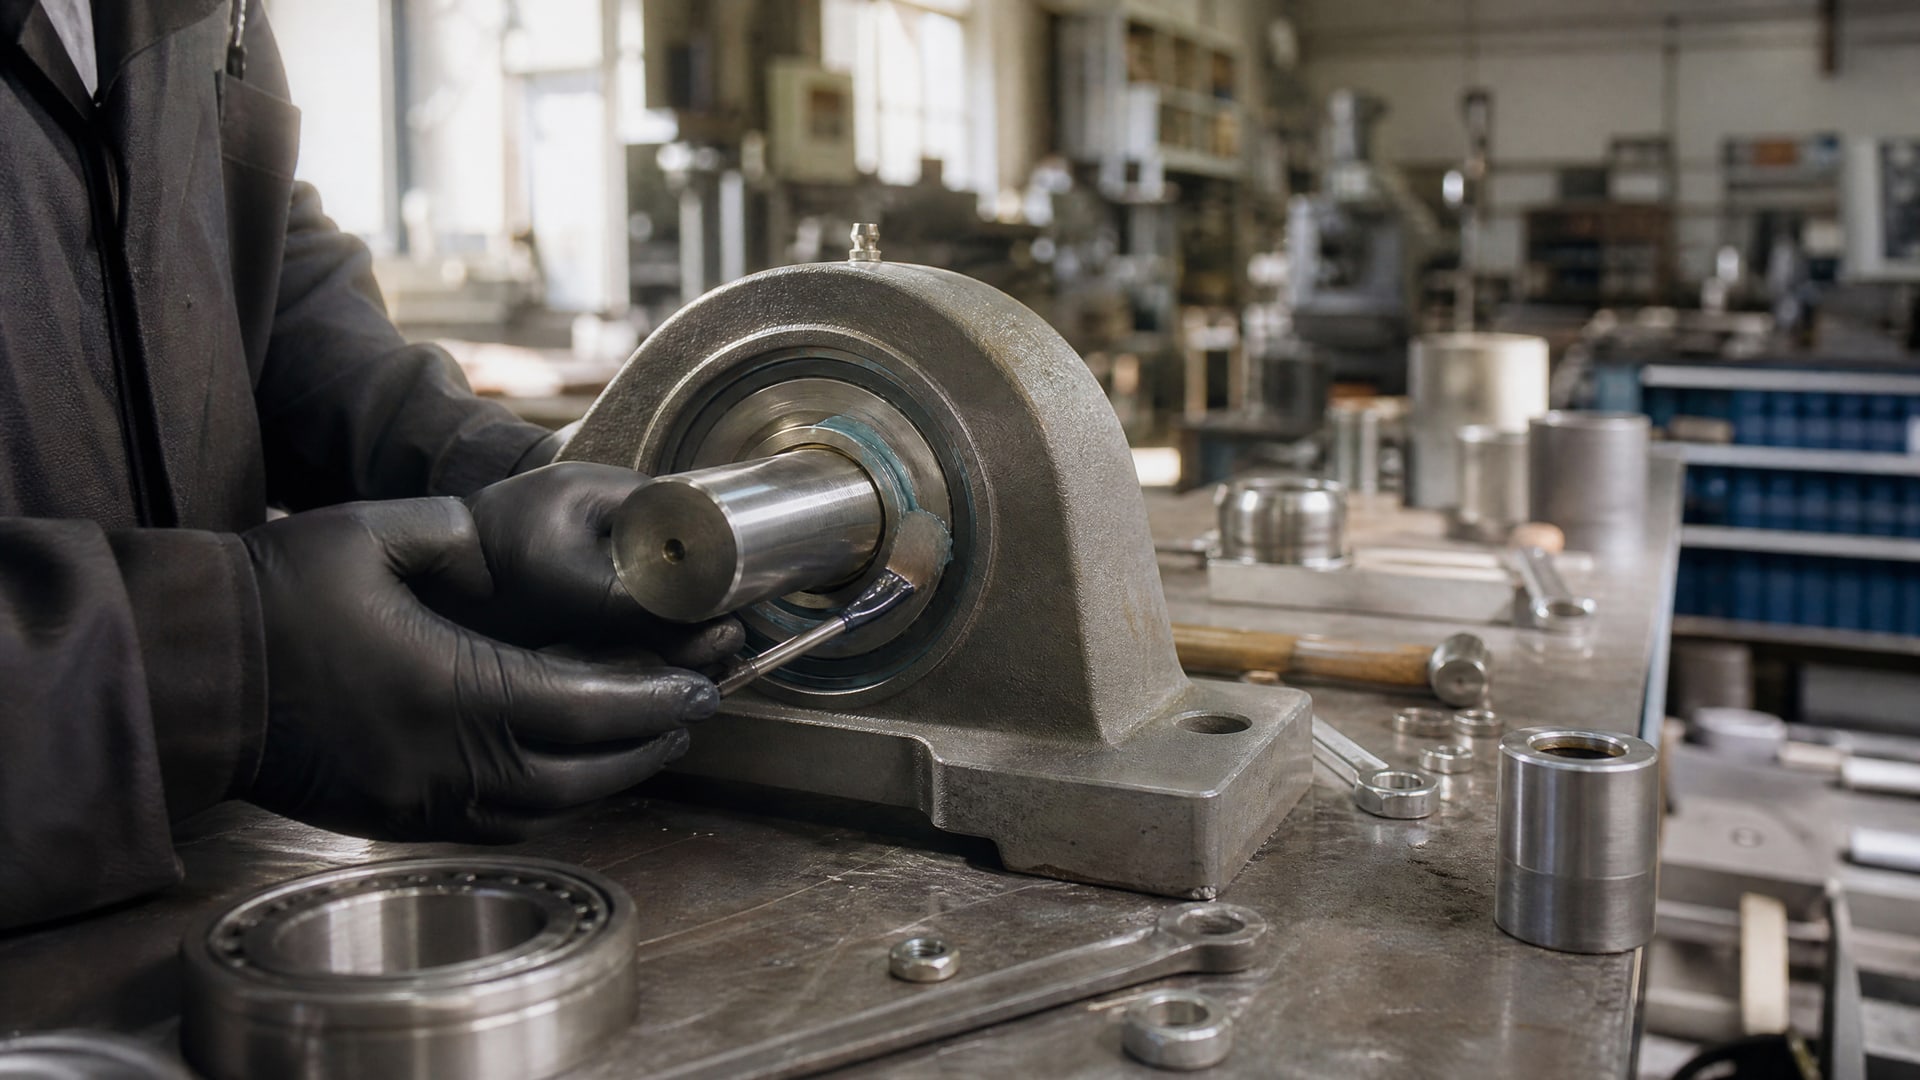
Фиксация подшипника традиционно решается шпонкой, штифтом или горячей посадкой, но каждый из этих методов имеет ограничения: шпонка занимает место в полумесячном пазу, горячая посадка требует оборудования и создает риск дефектов при охлаждении, а штифт - точечное крепление с неравномерным распределением нагрузки. Когда нужна надежная фиксация подшипника в корпусе или на валу без этих методов, на помощь приходят анаэробные фиксирующие составы: они заполняют зазор между сопрягаемыми поверхностями, полимеризуются в отсутствии воздуха и обеспечивают равномерное удержание по всей окружности соединения. Эта статья рассказывает о принципе работы фиксирующих клеев, правильном подборе по зазорам и допускам, подготовке поверхностей и технологии сборки - для инженеров, закупщиков и специалистов по техническому обслуживанию.
Фиксирующие составы применяют не как замену корректной посадке, а как метод, который позволяет обойтись без шпонки и горячей посадки в цилиндрических соединениях с контролируемым зазором. При правильном применении они дают прочность 17–25 МПа, работают в диапазоне температур от −55 °C до +175 °C и полностью отверждаются за 24 часа при комнатной температуре.
Принцип работы анаэробных фиксирующих составов
Анаэробный фиксирующий состав - это однокомпонентный клей, который полимеризуется только в отсутствии кислорода, то есть в зазоре между металлическими поверхностями.
При нанесении тонкого слоя на вал или внутреннюю поверхность подшипника и последующей сборке состав оказывается в герметичном пространстве, где начинается химическая реакция. Активирует полимеризацию сам металл: ионы железа и других переходных металлов катализируют сшивание полимерной цепи, и клей превращается из жидкости в твердый компаунд.
Ключевое отличие от обычных клеев в том, что анаэробный состав не требует воздействия влаги, УФ-света или высокой температуры для отверждения. Это означает, что сборка узла происходит при комнатной температуре без специального оборудования. Полимеризация начинается с первой минуты после сборки, но первичное схватывание обычно занимает 1–4 часа (в зависимости от металла и состава), а полная функциональная прочность достигается через 24 часа.
Распределение клея по всей окружности соединения создает равномерное удерживающее усилие. Это критичное преимущество перед шпонкой, которая передает нагрузку локально, создавая в зазоре концентрированные напряжения и риск фреттинга (самопроизвольного проворота деталей с микроскопическими колебаниями).
Подбор состава по зазорам и допускам
Выбор анаэробного фиксирующего состава начинается с измерения зазора между валом и подшипником или между подшипником и корпусом.
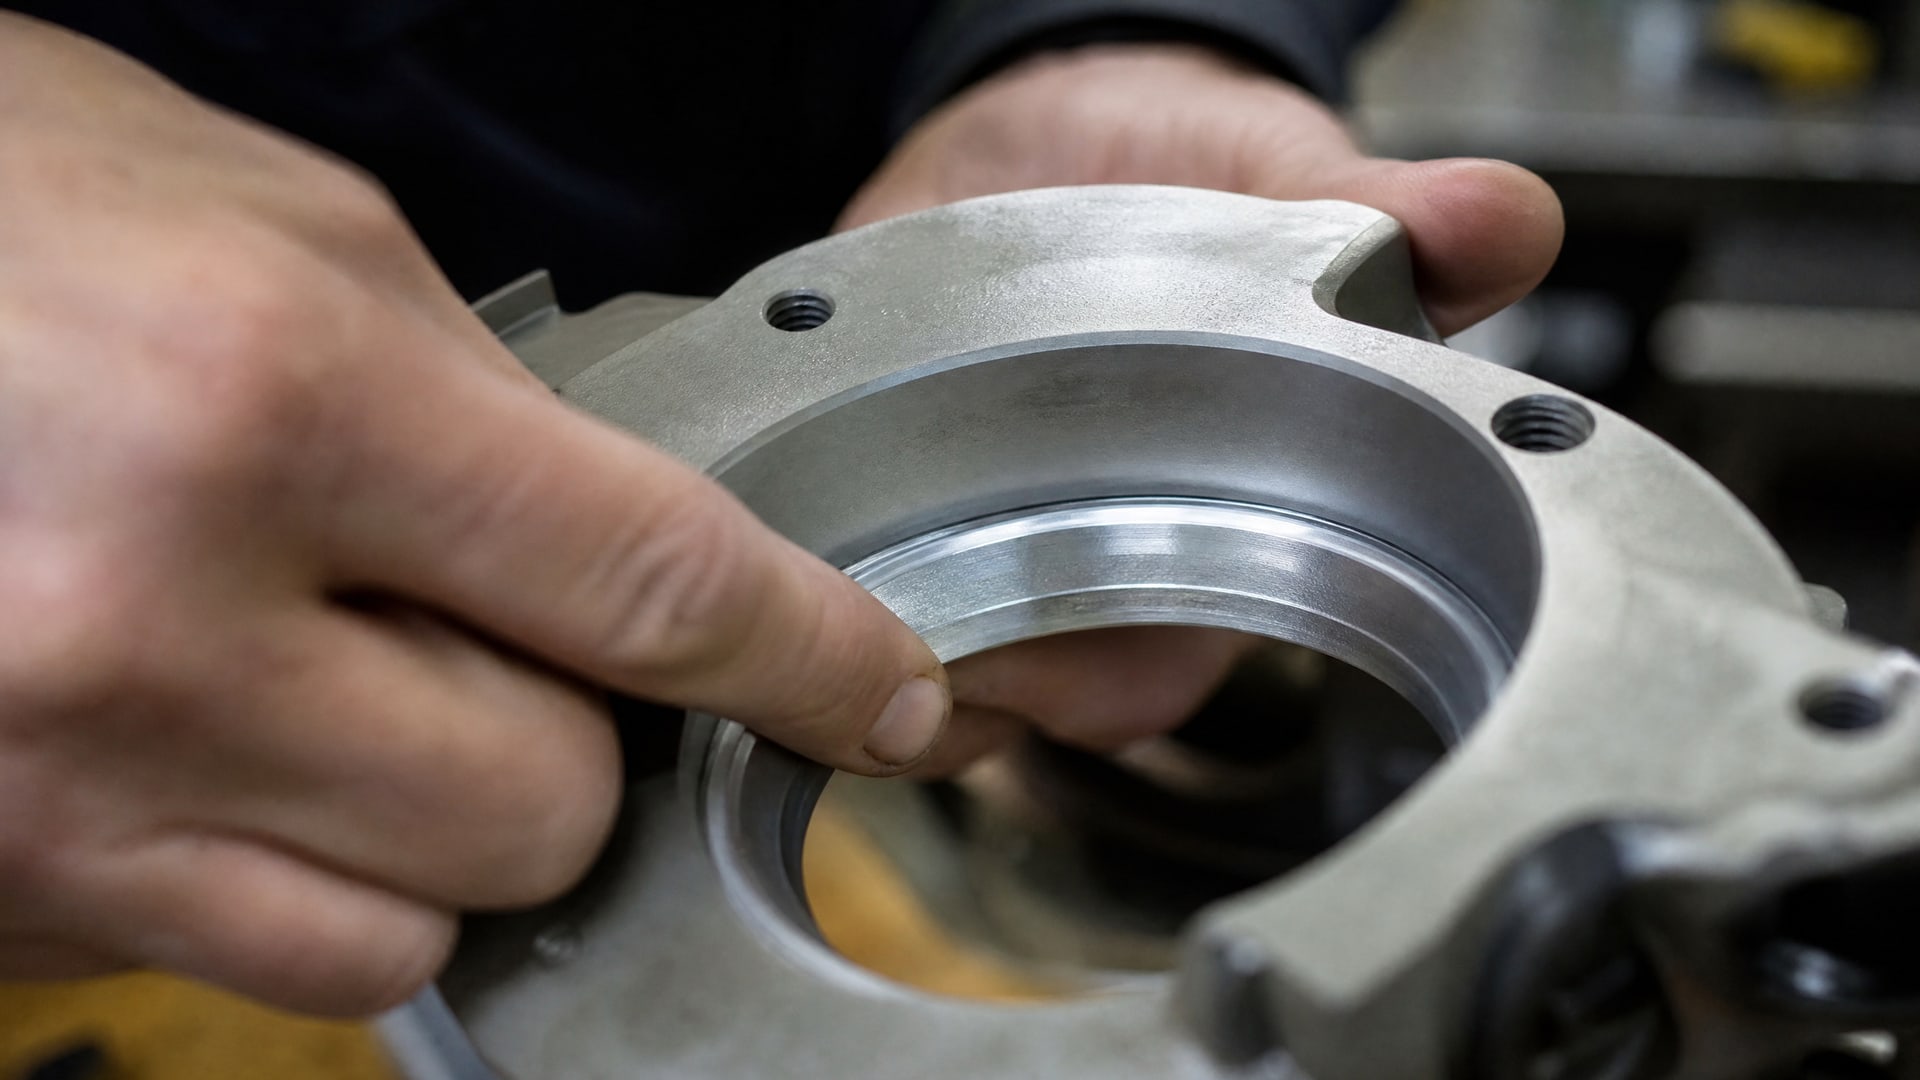
Допустимый зазор для стандартных составов составляет 0,10–0,15 мм; для некоторых специальных формулировок он может быть расширен до 0,13 мм или немного больше. Если зазор выходит за эти пределы, фиксатор перестает работать эффективно: клей не образует достаточную прослойку для передачи осевой и радиальной нагрузки.
При проектировании узла стоит опираться на ГОСТ 3325-85, который задает поля допусков для посадочных поверхностей под подшипники качения. Стандарт определяет рекомендуемые посадки (например, h6 для вала, H7 для корпуса при нормальной нагруженности) и шероховатость поверхностей. Правильный допуск и шероховатость (обычно Ra 0,8–1,6 мкм для посадочных мест) обеспечивают стабильный зазор, в котором фиксирующий состав работает предсказуемо.
Вязкость состава подбирается в зависимости от зазора: низковязкие компаунды (жидкие) предназначены для плотных посадок и зазоров 0,05–0,10 мм, средневязкие - для зазоров 0,10–0,15 мм, высоковязкие (пастообразные) - для увеличенных зазоров и менее точной геометрии. Правильный выбор вязкости гарантирует, что клей полностью заполнит рабочий зазор и не вытечет из соединения при сборке.
Подготовка и технология нанесения
Обезжиривание - первый и критичный шаг.
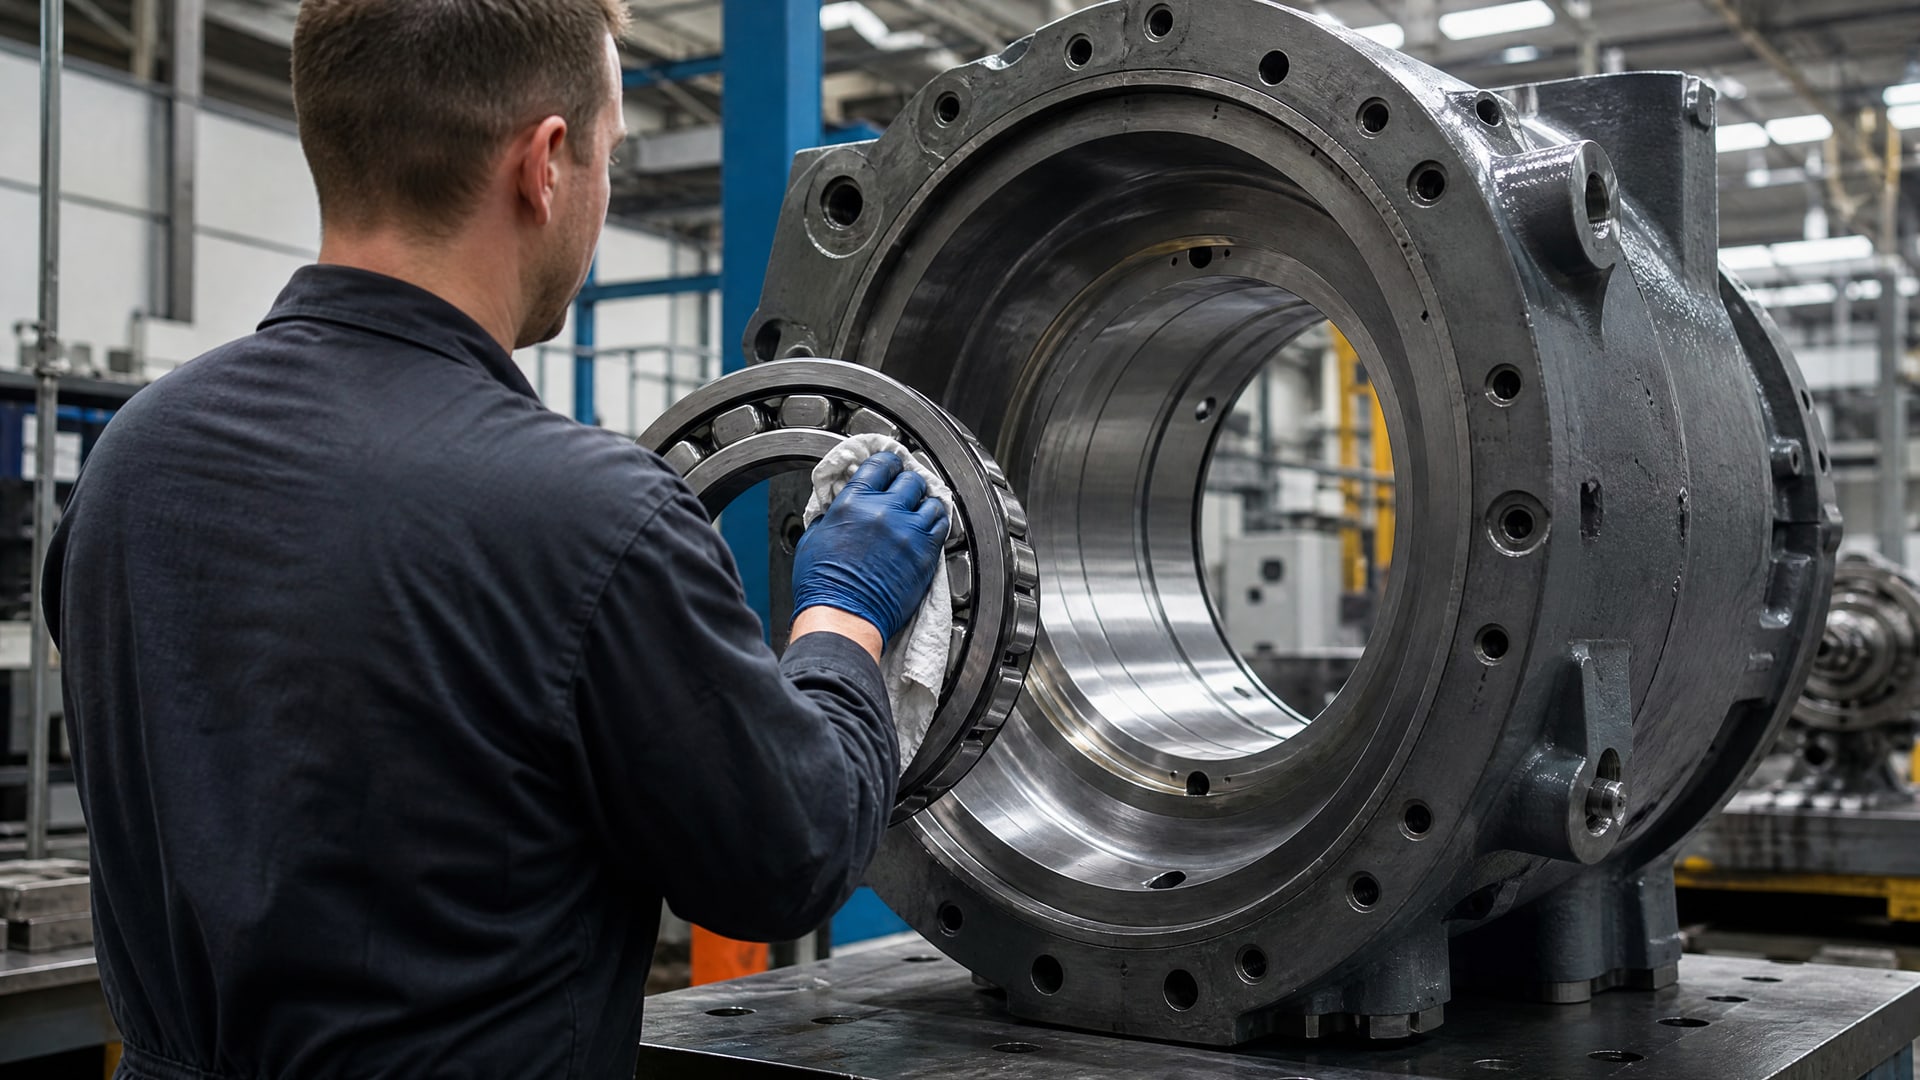
Поверхности вала, подшипника и корпуса должны быть очищены от масла, консистентной смазки, грязи, пыли и оксидной пленки. Даже тонкий слой масла или ржавчины блокирует полимеризацию анаэробного клея, так как он препятствует контакту состава с металлом. Очистку ведут спиртом, ацетоном или специализированным обезжиривателем, после чего поверхности протирают чистой безворсовой тканью и дают высохнуть.
Нанесение состава выполняют тонким равномерным слоем на одну из сопрягаемых поверхностей - обычно на вал или внутреннюю поверхность подшипника. Ключевой момент: клея должно быть достаточно для заполнения зазора, но не избыточно. Избыток состава вытечет из соединения при сборке и создаст грязь; слишком мало клея оставит воздушные карманы и не обеспечит полную фиксацию. Практика показывает, что для подшипника диаметром 30–50 мм достаточно 2–5 капель или тонкого слоя, нанесенного по спирали.
После нанесения клея детали сразу же собирают - промедление может привести к схватыванию состава на воздухе. Вал вставляют в подшипник или подшипник в корпус, затем детали удерживают в собранном положении. Излишки клея, вытекшие из зазора, убирают мягкой ветошью сразу же, пока состав не схватился. После сборки узел оставляют неподвижным минимум на 1–2 часа; полная прочность достигается через 24 часа при температуре около 22 °C.
Время отверждения и ускорение процесса
Типовое время полного отверждения анаэробного фиксирующего состава при комнатной температуре (22 °C) составляет 24 часа.
На практике первичное схватывание происходит в течение 1–4 часов в зависимости от вязкости состава, типа металла и влажности воздуха. Узел можно начинать нагружать после этого периода, но максимальная функциональная прочность гарантирована именно после 24 часов.
В условиях, когда нужно ускорить процесс, применяют активаторы - вспомогательные составы, которые катализируют полимеризацию. Активатор наносят на одну из деталей перед нанесением фиксирующего клея. При использовании активатора схватывание может произойти в течение 10–30 минут, хотя полное отверждение все равно займет несколько часов. Активаторы допускаются далеко не для всех составов, поэтому перед их применением необходимо проверить рекомендации производителя.
Температура окружающей среды влияет на скорость полимеризации: при повышенной температуре (35–40 °C) отверждение ускоряется, при низкой (5–10 °C) замедляется. Если производство находится в холодном помещении, может потребоваться либо подогрев узла, либо допуск на дополнительное время схватывания. Специальные низкотемпературные составы отверждаются при температурах вплоть до 0 °C, хотя и медленнее, чем при нормальной температуре.
Температурный диапазон и эксплуатационные нагрузки
После полного отверждения анаэробный фиксирующий состав работает в диапазоне температур примерно от −55 °C до +175 °C.
Это характеристика стандартных формулировок; существуют также высокотемпературные серии, рассчитанные на более экстремальные условия. В пределах указанного диапазона прочность соединения остается стабильной, и клей не теряет свои фиксирующие свойства.
Прочность соединения на срез для стандартных анаэробных фиксирующих составов находится в диапазоне 17–25 МПа. Высокопрочные составы, предназначенные для тяжелонагруженных подшипников и втулок, могут обеспечивать прочность на верхней границе этого диапазона или выше. Выбор по прочности зависит от величины осевой нагрузки на подшипник и условий эксплуатации (вибрация, перегрузки, реверс).
Когда в узле присутствуют вибрационные нагрузки или циклическое кручение, следует выбирать более прочные составы и убедиться, что посадка выполнена в соответствии с допусками. Для подшипников, работающих в условиях переменных нагрузок, также может потребоваться анаэробный клей с повышенной эластичностью, чтобы компенсировать микросмещения и предотвратить развитие трещин в полимере.
Типичные ошибки при монтаже
Первая и самая частая ошибка - недостаточная очистка поверхностей.
Даже тонкий слой консистентной смазки или ржавчины препятствует контакту состава с металлом и срывает полимеризацию. Если в цеху скопилась пыль или масляный туман, это также приведет к отказу фиксации. На практике специалисты по техническому обслуживанию часто спешат и пропускают обезжиривание, надеясь, что "протрем перед сборкой" - такой подход почти всегда оканчивается проворотом подшипника или необходимостью переборки.
Вторая ошибка - несоблюдение времени отверждения. Узел нагружают или запускают оборудование до истечения 24 часов, не дождавшись полной прочности клея. В результате под нагрузкой клей еще мягкий, и подшипник начинает проворачиваться. Третья ошибка - нанесение избыточного количества состава, который вытекает из соединения и загрязняет соседние узлы или попадает на ремни и муфты.
Четвертая ошибка - неправильная диагностика зазора. Если геометрия посадочного места не контролируется или имеет отклонения, зазор может быть непредсказуем, и стандартный фиксирующий состав не справится. Перед применением клея важно убедиться, что посадка выполнена в пределах допусков ГОСТ 3325-85 и зазор находится в рекомендуемом диапазоне 0,10–0,15 мм.
Пятая ошибка - использование фиксирующего состава как универсального решения. Клей не исправляет грубые дефекты посадочной поверхности, не компенсирует сильный износ вала или сильно увеличенные допуски. Если посадка некорректна, фиксирующий состав даст только временный эффект, и проблема вернется при следующей переборке узла.
В условиях, требующих контакта с пищевыми продуктами, особенно важно выбирать фиксирующие составы с соответствующими допусками. Анаэробный клей EFELE 124 используется в пищевой промышленности и на линиях фасовки благодаря надежности фиксации при минимальном риске вымывания или миграции в продукт. Состав обеспечивает долговечное соединение и устойчив к санитарным промывкам.
Часто задаваемые вопросы
Можно ли применять анаэробный фиксирующий состав для любых подшипников?
Да, но при условии, что зазор между валом и внутренним кольцом (или между наружным кольцом и корпусом) находится в пределах 0,10–0,15 мм. Если зазор больше, нужно выбрать более вязкий состав или проверить геометрию посадочного места согласно ГОСТ 3325-85. Небольшие подшипники (до 10–15 мм) фиксируют низковязкими составами, крупные (40–80 мм) часто требуют средневязких или высоковязких формулировок.
Как долго можно хранить нанесенный на деталь фиксирующий состав перед сборкой?
После нанесения клея на вал или подшипник не рекомендуется ждать больше 15–30 минут перед сборкой. Если прошло несколько часов, состав может частично схватиться и потерять текучесть, что приведет к неполному заполнению зазора. Если нанесение произошло более суток назад, остатки клея стоит удалить и нанести свежий состав.
Может ли фиксирующий состав вытечь из соединения при работе?
При правильно подобранной вязкости и контролируемом зазоре вытекание минимально. Однако при больших зазорах, вибрационных нагрузках или температурных циклах (особенно если узел нагревается до 80–100 °C) небольшая часть состава может выдавливаться из зазора в течение нескольких недель или месяцев. Это нормальный процесс; постепенное вытекание указывает на недостаточную прочность соединения или неправильный выбор состава.
Чем отличается фиксирующий состав от анаэробного герметика для резьбы?
Фиксирующие составы (для цилиндрических соединений) отверждаются в более толстом зазоре, 0,10–0,15 мм, и обладают высокой прочностью на срез 17–25 МПа. Герметики для резьбы работают в микроскопических зазорах между витками резьбы, отверждаются дольше и обладают другой структурой полимера. Использование герметика вместо фиксирующего состава для подшипников приведет к неэффективной фиксации.
Что делать, если фиксирующий состав схватился раньше, чем детали собрали?
Если состав начал полимеризоваться на воздухе и стал липким, но еще не затвердел, остатки можно удалить спиртом или ацетоном, поверхность обезжирить заново и нанести свежий состав. Если клей полностью отвердел, нужно механически счистить его наждачной бумагой или боровом инструментом и повторить процесс. Более быстрое схватывание указывает на возможное наличие активатора - в этом случае следует убедиться, что наносимый состав совместим с используемым активатором.
Заключение
Фиксация подшипника в корпусе без шпонки или горячей посадки - вполне решаемая задача при применении анаэробных фиксирующих составов. Ключ к успеху лежит в правильном подборе состава по вязкости и рабочему зазору, тщательной очистке и обезжиривании поверхностей, соблюдении времени отверждения и контроле геометрии посадки согласно ГОСТ 3325-85. Анаэробный клей работает как средство удержания в системе корректных посадок, распределяя нагрузку равномерно по окружности и исключая необходимость в шпонке или штифте.
Для начала работы с фиксирующим составом измерьте зазор между валом и подшипником, определите величину нагрузок и температурный режим узла. На основе этих данных выберите состав подходящей вязкости и прочности, обезжирьте детали безворсовой салфеткой со спиртом, нанесите тонкий слой клея и немедленно произведите сборку. Узел полностью готов к нагрузкам через 24 часа при комнатной температуре. При соблюдении этой технологии соединение прослужит надежно, без необходимости в переборке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.