
Как зафиксировать подшипник в корпусе без шпонки или горячей посадки
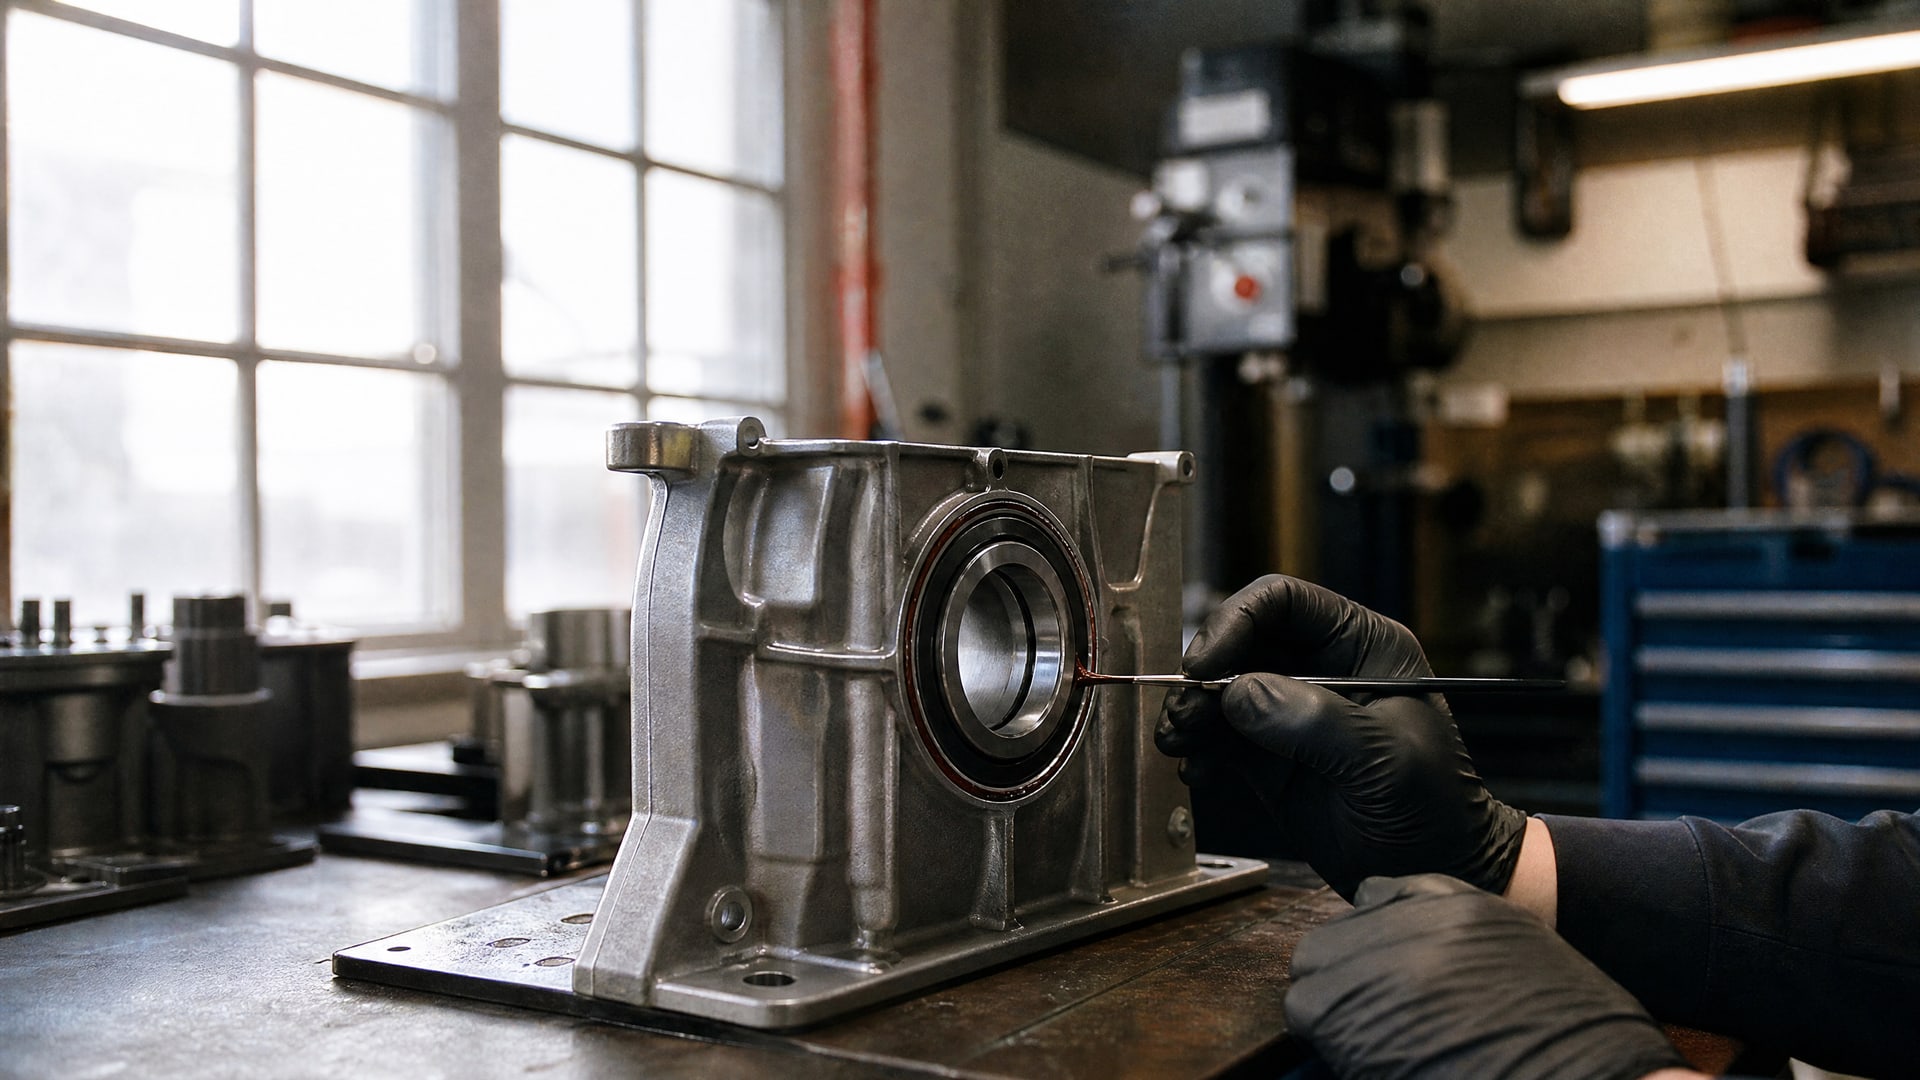
Когда подшипник нужно закрепить в корпусе, не все конструкции допускают механические шпонки или нагрев. Стандартная горячая посадка требует оборудования, энергозатрат и рисков термической деформации, а шпонка занимает место и усложняет геометрию. Анаэробные фиксирующие составы решают эту задачу: они полимеризуются в зазоре между деталями без кислорода и без нагрева, создавая надежное соединение за счет химической адгезии к металлу. Такой подход используют в станкостроении, лифтах, электротехнике и общем машиностроении, где нужна холодная посадка подшипника в корпус.
В этой статье разберем, как правильно выбрать состав, подготовить поверхности, выполнить монтаж и обеспечить отверждение - чтобы соединение получилось прочным и долговечным без лишних затрат.
Анаэробные составы для фиксации подшипников: принцип и назначение
Анаэробные фиксирующие составы - это однокомпонентные клеи, которые работают только в отсутствие кислорода и в контакте с металлом.
Они заполняют зазор между валом (или подшипником) и корпусом, полимеризуясь под действием катионов железа и других активных центров на поверхности металла. Это позволяет достичь прочного соединения без механических креплений.
Таких составов выпускают несколько классов по прочности:
Низкая прочность - для соединений, которые нужно разбирать и переделывать часто; снять такой узел можно вручную или легким инструментом.
Средняя прочность - для фиксации в условиях вибрации и циклических нагрузок; разборка требует легкого нагрева (50–80 °С) или инструмента.
Высокая прочность - для постоянного соединения; разборка возможна только с нагревом (100 °С и выше) или за счет разрушения слоя клея.
Для фиксации подшипников в корпусе типовой выбор - средняя или высокая прочность в зависимости от вибрационной нагрузки и требования к сервисному демонтажу.
Выбор состава: на какие зазоры и материалы ориентироваться
Анаэробные фиксирующие составы подразделяют по допустимым зазорам между деталями.
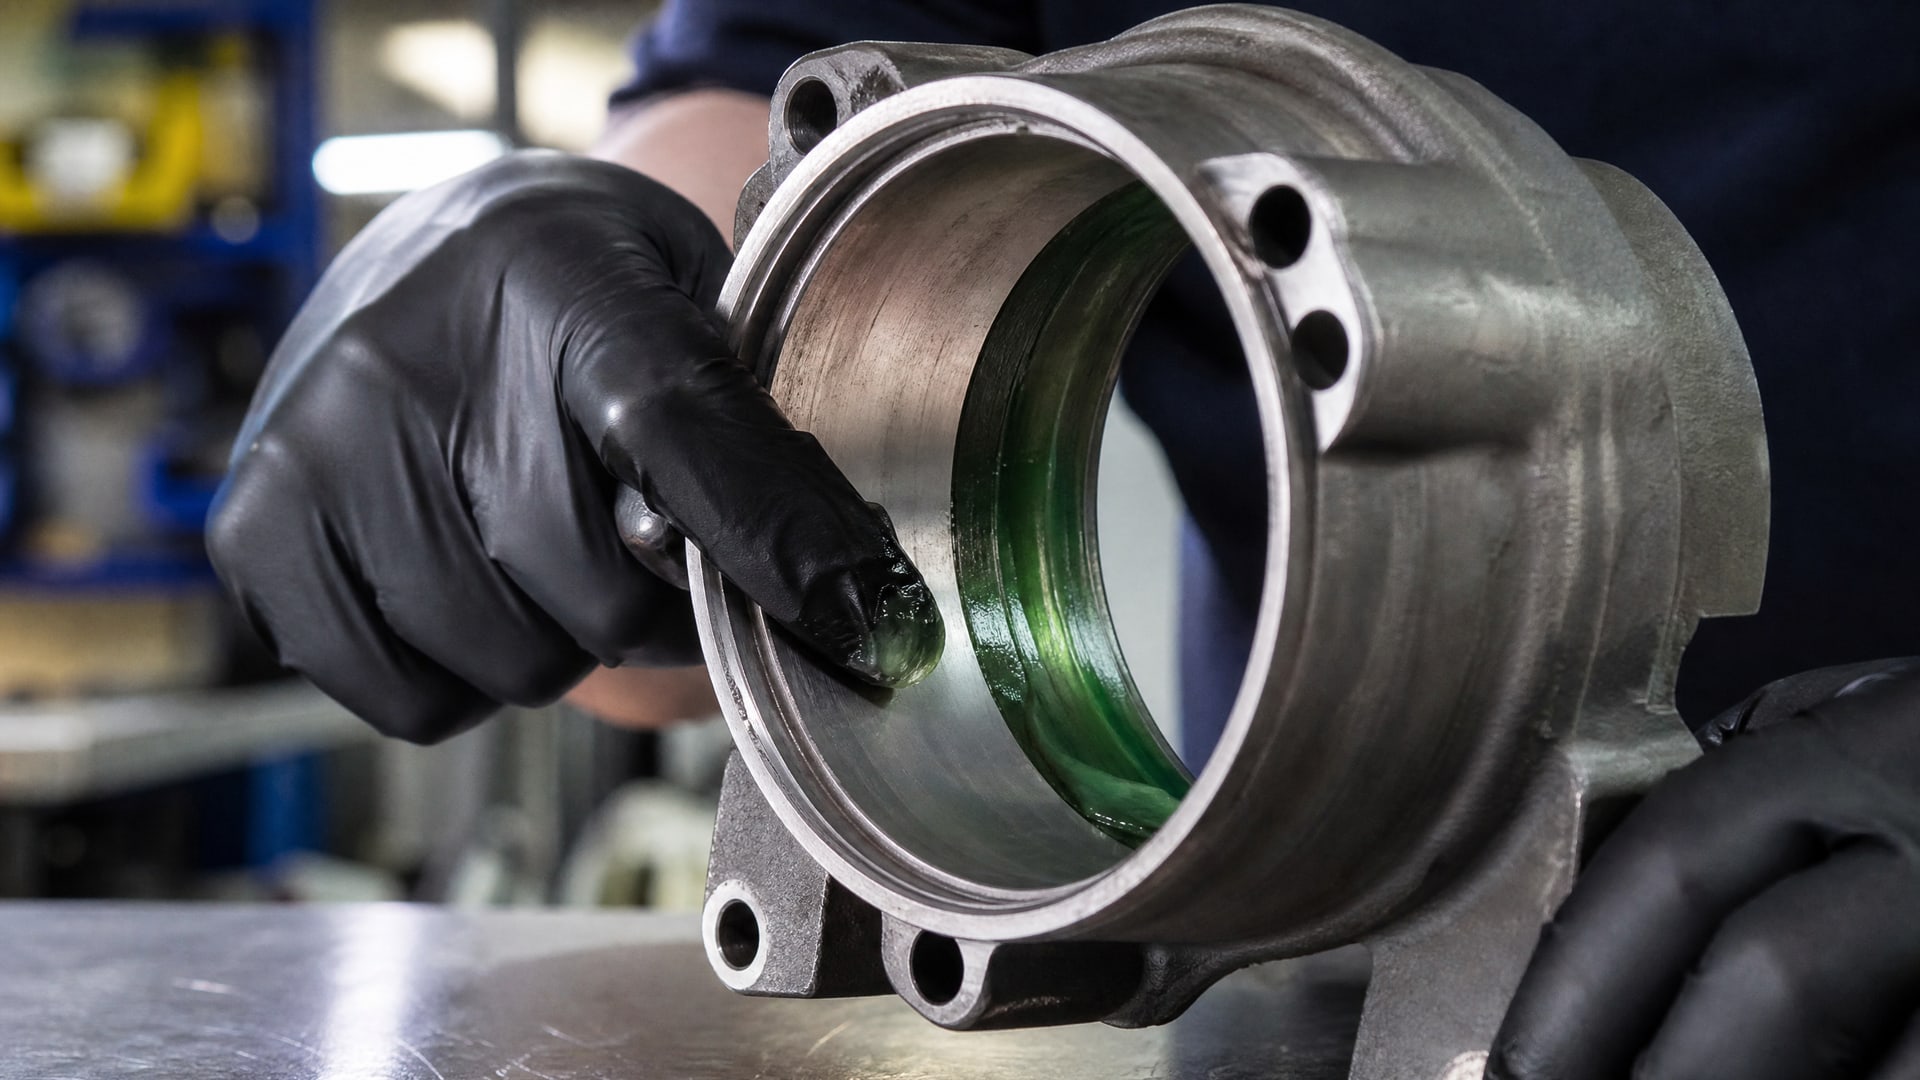
Это ключевой параметр выбора:
Зазоры до 0,15 мм - применяют составы для плотных посадок; они текучести ниже, отверждаются быстро и подходят для точных корпусов с допусками H7 или лучше.
Зазоры 0,15–0,25 мм - универсальный диапазон для большинства подшипников в стандартных корпусах; составы имеют оптимальный баланс вязкости и скорости отверждения.
Зазоры 0,25–0,5 мм - требуют более текучих составов; подходят для грубых посадок, втулок, шкивов.
Перед подбором состава нужно измерить фактический зазор микрометром или калибром-пробкой. Избыток клея не добавляет прочности, а недостаток оставляет пустоты, где соединение ослабляется.
Что касается материалов, анаэробные составы работают со всеми основными сплавами:
Чугун, сталь, медь - активные металлы; отверждение идет быстро (30–40 минут до монтажной прочности).
Алюминий, нержавейка, бронза - пассивные металлы; отверждение замедляется, может потребоваться активатор (спирт или ускоритель).
Пластики и композиты - как правило, непригодны без специальной подготовки.
Совместимость с материалами уточняют в техническом листе состава.
Подготовка поверхностей и нанесение состава
Успех фиксации во многом зависит от чистоты и геометрии соединения.
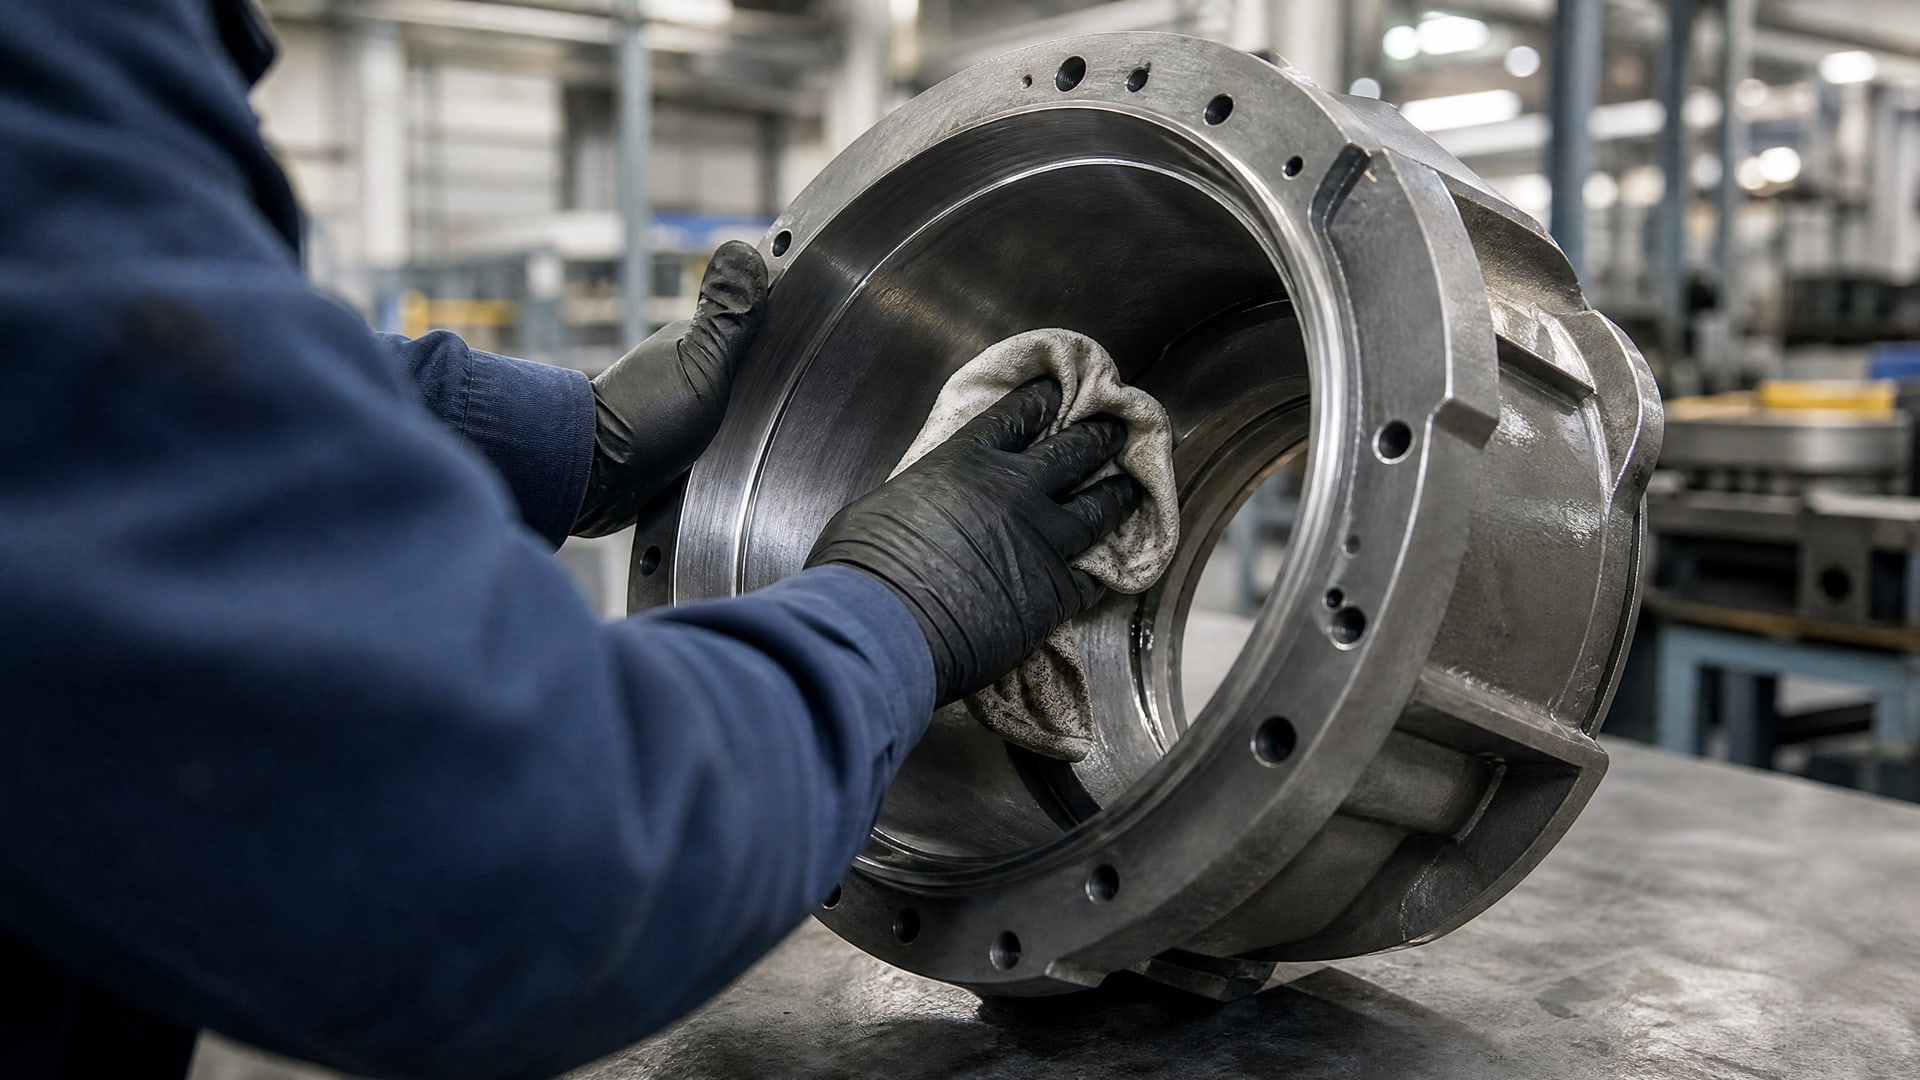
Процедура подготовки:
Очистка от загрязнений и масла
Поверхности вала и внутренней стенки корпуса должны быть полностью обезжирены. Остатки смазки, масла, окиси и грязи препятствуют проникновению клея к металлу и замедляют или блокируют полимеризацию. Используют растворитель или обезжириватель, затем протирают сухой чистой тряпкой и дают испариться любой влаге.
Проверка геометрии
Перед нанесением состава проверяют, нет ли на валу биений, овальности, царапин или рисок. Грубые дефекты посадки клей не исправит - он заполнит зазор, но не создаст полную контактность между деталями. Допуски рекомендуют согласовывать со спецификацией: вал должен быть цилиндричен в пределах 0,05–0,1 мм на диаметр.
Нанесение тонкого слоя
Состав наносят тонким равномерным слоем по окружности вала или на внутреннюю поверхность корпуса. Не следует наносить клей в виде капель или переизбытка - это только приведет к его выдавливанию при сборке и усложнит последующий демонтаж. Достаточно 0,05–0,1 мм толщины покрытия на всей контактной поверхности.
Время до сборки
Сборку нужно выполнить сразу после нанесения состава, пока он еще жидкий и текуч. Если состав начнет схватываться до того, как детали соединены, полимеризация произойдет на воздухе и между деталями образуются пустоты. Типовой интервал -2–5 минут после нанесения.
Монтаж подшипника и режимы отверждения
Для фиксации подшипника в корпусе без горячей посадки применяют механический монтаж.
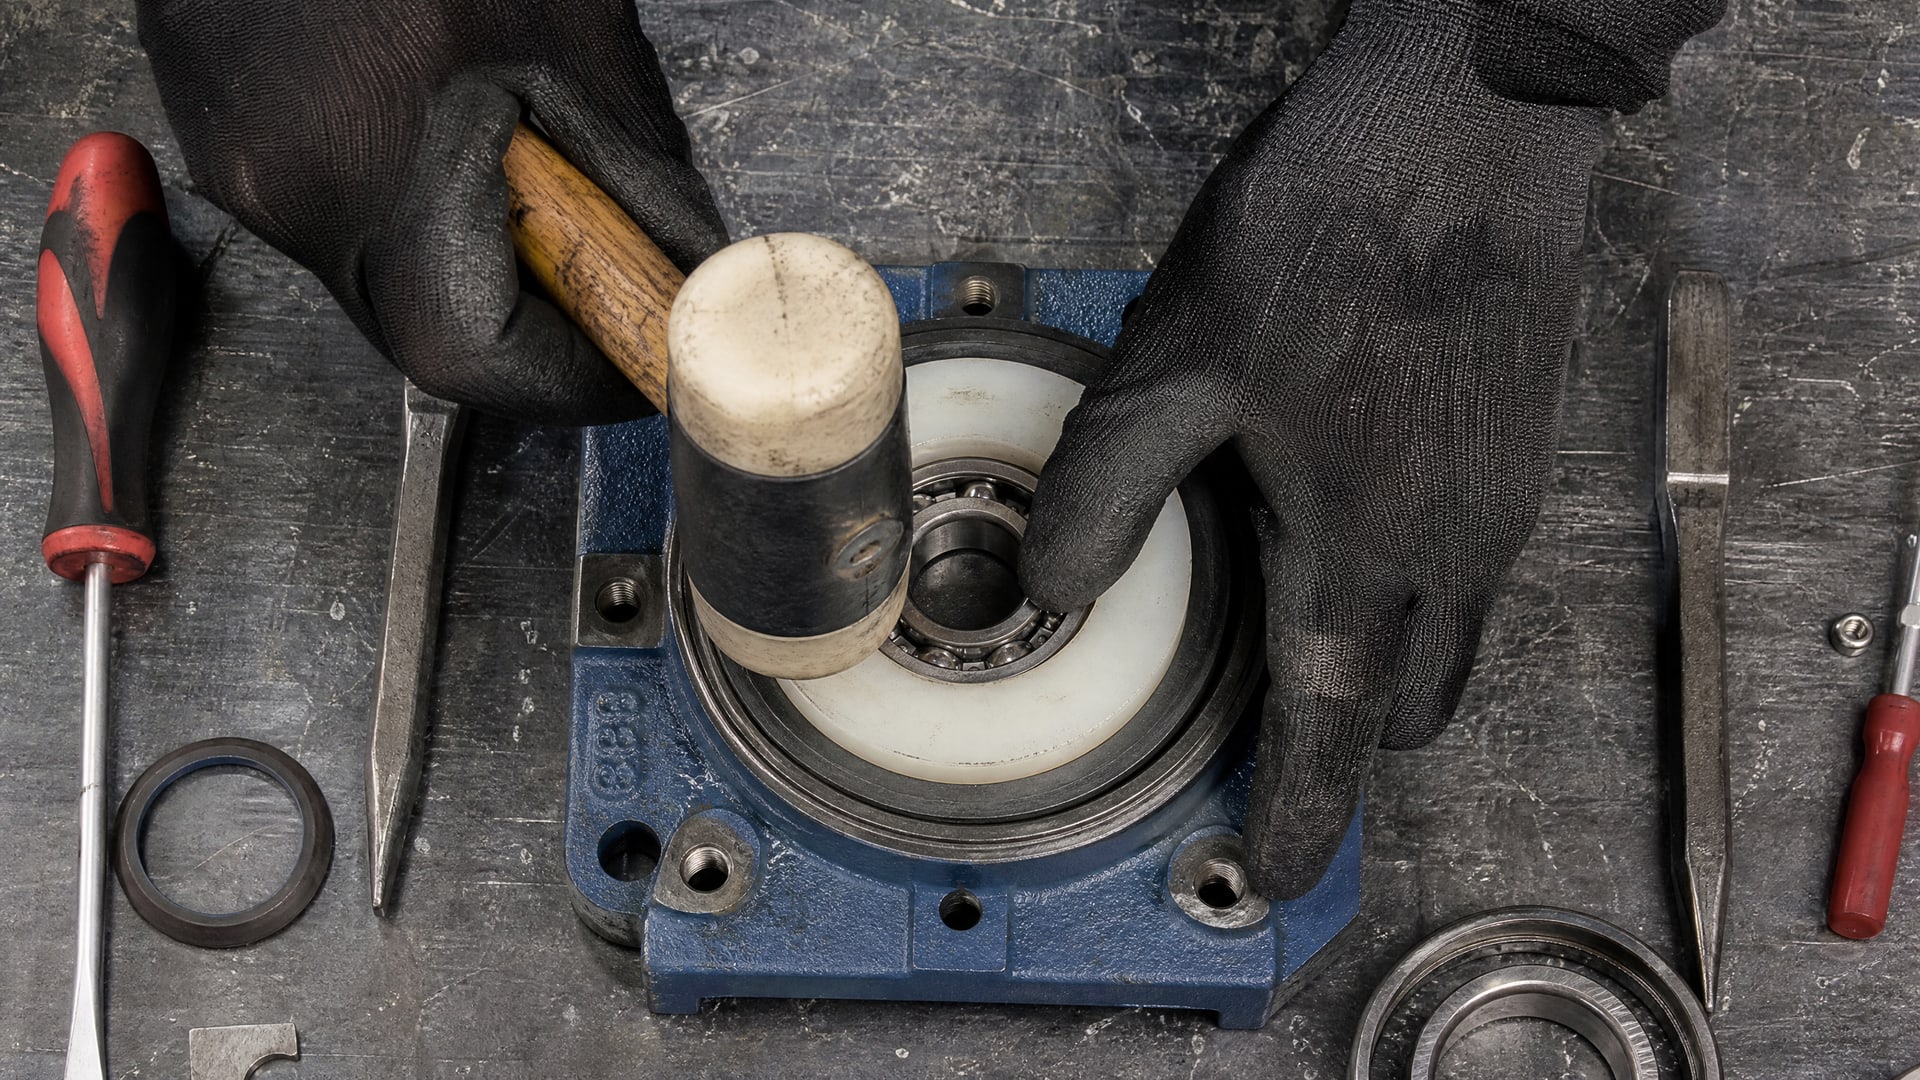
В отличие от прессования или нагрева, здесь подшипник устанавливают с умеренным усилием рукой или молотком через пластину-переходник, чтобы не повредить тело качения и не сместить внутреннее кольцо.
После установки узел должен остаться неподвижным до полного отверждения состава. Пока полимеризация не завершена:
Детали нельзя вращать, даже слегка, иначе они сместятся и соединение потеряет центровку.
Нельзя давать осевую или радиальную нагрузку на подшипник.
Нельзя нагревать или охлаждать узел резко.
Типовые режимы отверждения при комнатной температуре (20–25 °С):
Монтажная прочность: 30–40 минут (можно приступить к слабым операциям, например, скреплению крышки с корпусом).
Рабочая прочность: 3–6 часов (соединение выдержит нормальные нагрузки, но еще не полностью исцелено).
Полное отверждение: 12–24 часа (соединение достигает максимальной надежности и стабильности).
На холоде (ниже 15 °С) отверждение идет медленнее, на тепле (выше 25 °С) - быстрее. Если нужно ускорить процесс, применяют активатор, который сокращает время монтажной прочности до 15–20 минут. Активатор наносят на пассивные металлы перед клеем либо после, в зависимости от рекомендации производителя.
Как избежать типичных ошибок при фиксации
Практика показывает, что большинство отказов соединения происходят из-за несоблюдения простых правил:
Ошибка: недостаточное обезжиривание
Риск: соединение ослабляется, клей не полимеризуется на отдельных участках, и под нагрузкой происходит расслоение.
Как правильно: очищайте поверхности хотя бы дважды - сначала грубо тряпкой с растворителем, потом финишно салфеткой. Убедитесь, что металл имеет матовый вид, без блеска масла.
Ошибка: нанесение избыточного количества состава
Риск: при сборке клей давит на тело качения подшипника или забивается в зазоры между роликами, что повреждает подшипник и ухудшает вращение.
Как правильно: используйте тонкий равномерный слой, примерно как полусухая краска. Визуально поверхность должна быть едва видимо влажной, а не блестящей.
Ошибка: загрузка узла до полного отверждения
Риск: под нагрузкой или при первом вращении детали смещаются, соединение теряет центровку и быстро разрушается.
Как правильно: выдержите монтажную прочность минимум 30–40 минут, а если узел будет работать под вибрацией или высокой нагрузкой - дождитесь полного отверждения (6–24 часа).
Ошибка: применение состава для пассивных металлов без активатора
Риск: на алюминии или нержавейке отверждение может занять 8–12 часов или не произойти совсем.
Как правильно: проверьте материал корпуса. Если это пассивный металл и нужна быстрая сборка, используйте активатор согласно инструкции производителя или выбирайте состав, специально разработанный для таких материалов.
Когда фиксация анаэробным составом - лучший выбор
Холодная посадка подшипника без шпонки востребована в нескольких типовых сценариях:
На участках фасовки и упаковки: подшипники в приводах конвейеров, роликов, двигателях вентиляторов часто работают при температурах до 60–70 °С без ударных нагрузок. Здесь фиксация анаэробным составом с зазором до 0,2 мм подходит идеально - холодный монтаж ускоряет сборку, не требует оборудования и дает надежное соединение на весь срок службы.
В электротехническом производстве: подшипники валов электромоторов часто находятся в алюминиевых корпусах. Горячая посадка рискует деформировать алюминий, а шпонка усложняет центровку ротора. Анаэробный клей для фиксации подшипников в корпусе без шпонки позволяет собрать узел в холодном состоянии, а активатор ускоряет отверждение до нужного момента.
В сервисных мастерских: при замене подшипника на месте монтажа (на стане, пресс-машине) горячая посадка не всегда возможна, а если корпус не предусмотрел шпонку, то анаэробный фиксатор - единственное решение без затрат на новый корпус.
В конструкциях с жесткими допусками: если сопряжение вал-корпус выполнено в допусках H7, f6 или h6 без механических фиксаторов, то анаэробный состав компенсирует вибрацию и препятствует вращению подшипника в корпусе, которое приводит к фреттингу и повреждению поверхностей.
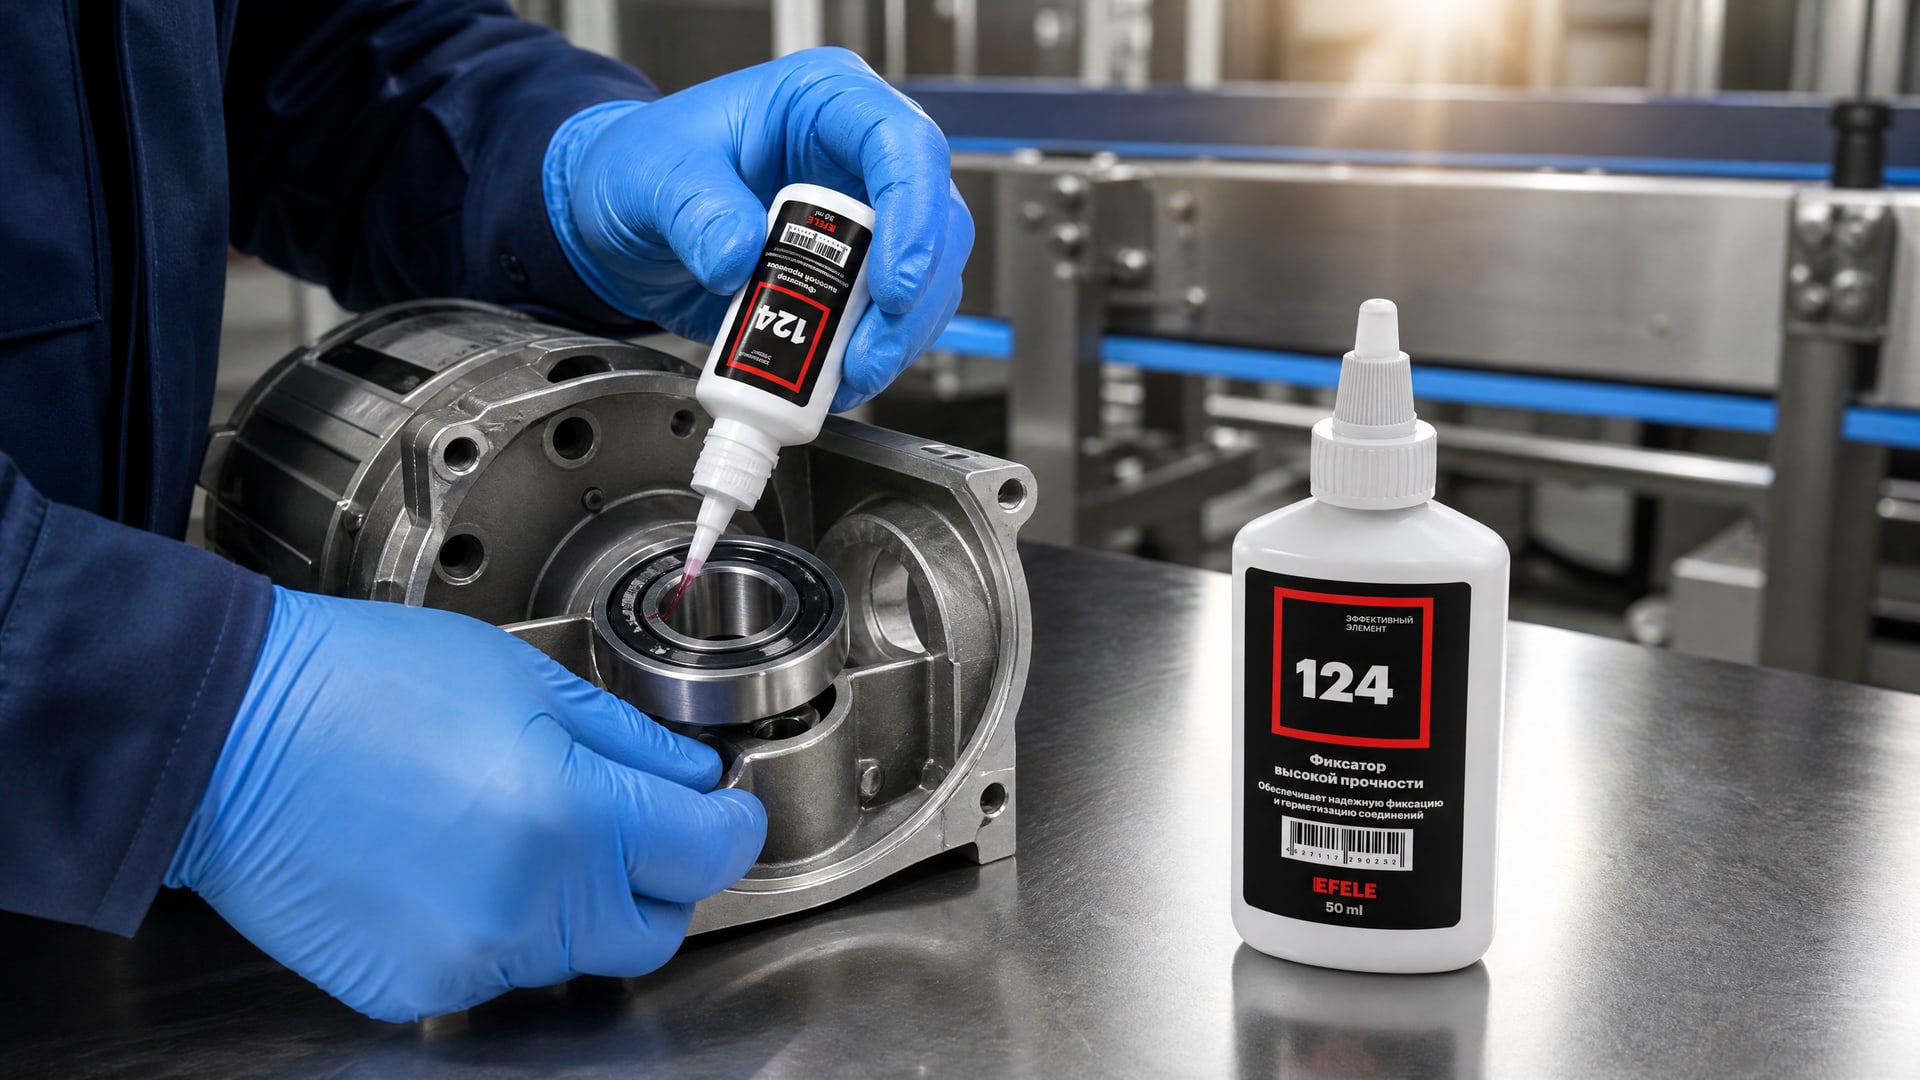
В цехах, где процедура холодного монтажа стала стандартной, закупщики нередко предпочитают надежный российский состав, который есть в наличии и не требует согласования с поставщиком. Например, для фиксации подшипников в корпусе среднего размера (диаметр 10–50 мм) с зазорами 0,1–0,2 мм хорошо зарекомендовал себя EFELE 124 - он отверждается за 3–4 часа на стали, совместим с алюминием при применении активатора и рассчитан на демонтаж с мягким нагревом.
Часто задаваемые вопросы
Какой состав выбрать для подшипника, который потом нужно будет менять?
Для разборки выбирайте составы класса «medium strength» или «bearing fit», которые позволяют отделить детали при нагреве 50–80 °С. Высокопрочные составы требуют нагрева свыше 100 °С и могут повредить сопрягаемые детали. В технических листах производителя указана рекомендуемая температура разборки.
Нужен ли активатор для стальных подшипников и чугунных корпусов?
На активных металлах (сталь, чугун) активатор не требуется - отверждение начнется автоматически в течение 10–30 минут. Активатор используют только для пассивных металлов (алюминий, нержавейка, медь) или если требуется сократить время монтажной прочности.
Как понять, что состав полностью отвердел?
Проверьте время согласно техническому листу. После указанного времени полного отверждения (обычно 12–24 часа) попробуйте слегка сместить вал рукой - если движение невозможно даже с усилием, отверждение завершено. Не полагайтесь на осязание поверхности клея (она может казаться сухой раньше полимеризации внутри зазора).
Можно ли использовать анаэробный состав для подшипников на валу с поршневыми машинами?
Если вал работает при температурах выше 80–100 °С и испытывает постоянную вибрацию, рекомендуется использовать составы повышенной термостойкости (на основе эпоксидных или фенольных смол). Обычные анаэробные клеи деградируют при длительном нагреве выше 120 °С.
Если состав случайно попал на тело качения подшипника, что делать?
Не вращайте подшипник - это только разнесет клей по поверхности. Удалите избыток мягкой щеткой или салфеткой, смоченной растворителем, пока клей не полимеризовался. После отверждения попытка очистки может повредить покрытие подшипника, поэтому лучше избежать попадания на стадии монтажа.
Заключение
Фиксация подшипника в корпусе без шпонки или горячей посадки возможна и экономически целесообразна благодаря анаэробным фиксирующим составам. Успех зависит от трех условий: геометрия и чистота поверхностей, правильный выбор состава по зазорам и материалам, соблюдение времени отверждения перед нагружением.
Если ваше предприятие переходит на холодный монтаж подшипников, начните с пилотной партии: опробуйте состав на одном узле, выдержите установленное время отверждения и проверьте надежность под нагрузкой. Обрели уверенность - масштабируйте на все производство. Параллельно подготовьте инструкцию по обезжириванию и прочности для механиков, чтобы исключить ошибки на рабочем месте. Такой подход сокращает время сборки, исключает затраты на оборудование и дает предсказуемый результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.