
Как зафиксировать подшипник на вале с помощью анаэробного фиксатора без нагрева
Когда нужно посадить подшипник без термопосадки, ударных нагрузок и прессового оборудования, возникает классическая задача: обеспечить надежное удержание при холодной сборке. ГОСТ 3325-85 прямо требует гарантированного натяга на вращающихся кольцах подшипников, чтобы исключить проворачивание по посадочной поверхности вала или отверстия корпуса под нагрузкой. Именно здесь помогает анаэробный фиксатор - он работает в микрозазорах между металлическими поверхностями, образуя монолитную фиксацию по всей окружности соединения на 360° без доступа кислорода.
Статья рассказывает инженерам, специалистам по ремонту и закупщикам, как правильно применить анаэробный фиксатор для посадки подшипника на вал или в корпус, какие требования предъявляются к поверхностям, сколько времени занимает отверждение и почему это дополнение, а не замена правильной посадке.
Почему обычная посадка недостаточна и где помогает анаэробный фиксатор
Даже при правильно рассчитанном натяге на вал или в отверстие корпуса микроскопические неровности и волнистость посадочных поверхностей создают зазоры, где скапливается пыль, влага и остатки масла.
Под вибрацией и циклическими нагрузками эти зазоры вызывают фреттинг - взаимное микроскопическое проскальзывание, которое разрушает смазку, вызывает ржавление и ускоряет износ кольца и вала.
Кроме того, вращающееся кольцо подшипника испытывает центробежные силы, которые стремятся разорвать тонкий масляный слой между поверхностями. Эта центробежная сила с течением времени вымывает смазку из зоны контакта, оставляя металл-на-металл и риск заклинивания.
Анаэробный фиксатор заполняет эти микрозазоры и образует фиксирующий слой по всей окружности соединения. Начиная с первых часов нанесения, он препятствует взаимному проскальзыванию и удерживает смазку внутри соединения. По ГОСТ 3325-85 такой способ применяется как дополнение к правильной посадке, а не замена ей.
Требования к посадочным поверхностям и их подготовка
Перед нанесением фиксатора нужно убедиться, что посадочные поверхности соответствуют стандартам.
Для вала точность должна быть не хуже IT5, для отверстия корпуса не хуже IT6. Типовые поля допусков корпуса составляют H7, H8, G7 или J7 в зависимости от конструкции и требуемой разборности. Шероховатость посадочных поверхностей должна находиться в диапазоне Ra 0,63–2,5 мкм.
Очистка и обезжиривание - критический этап. Любые следы масла, коррозии, пыли или остатков предыдущей смазки блокируют полимеризацию и значительно снижают адгезию анаэробного фиксатора. Поверхности вала протирают чистой тканью без ворса, смоченной обезжиривающим растворителем, и дают высохнуть. То же самое делают для внутреннего отверстия корпуса или отверстия в трубе, если подшипник посаживается туда.
После подготовки поверхности тонким слоем наносят анаэробный фиксатор на вал или на внутреннюю поверхность посадочного места. Слой должен быть равномерным, но не избыточным - излишки удаляют после сборки, когда кольцо подшипника уже встает в посадочное место.
Выбор зазора и вязкости состава
Анаэробный фиксатор работает только в зазоре - между поверхностями должна остаться щель, иначе кислород попадет внутрь и полимеризация не произойдет.
Оптимальный рабочий зазор для ряда составов указывается как 0,075 мм или меньше. Однако в практических применениях допускается диапазон до 0,15–0,25 мм, особенно если используется более вязкая консистенция.
Вязкость состава подбирают в зависимости от геометрии соединения. Для малых зазоров (менее 0,05 мм) берут более текучие, маловязкие составы, чтобы жидкость легче заполнила щель. Для больших зазоров (0,15–0,25 мм) используют более вязкие варианты, иначе состав вытечет до отверждения и не создаст монолитной фиксации.
В промышленной практике при посадке подшипника в посадочном месте раздатки или при фиксации подшипника в трубе обычно выбирают средневязкие составы (примерно 100–300 сП), которые удерживаются в зазоре 10–15 минут и дают достаточное время для выравнивания и позиционирования кольца.
Процесс нанесения и посадки подшипника
Перед нанесением убедитесь, что поверхности полностью сухие и обезжиренные.
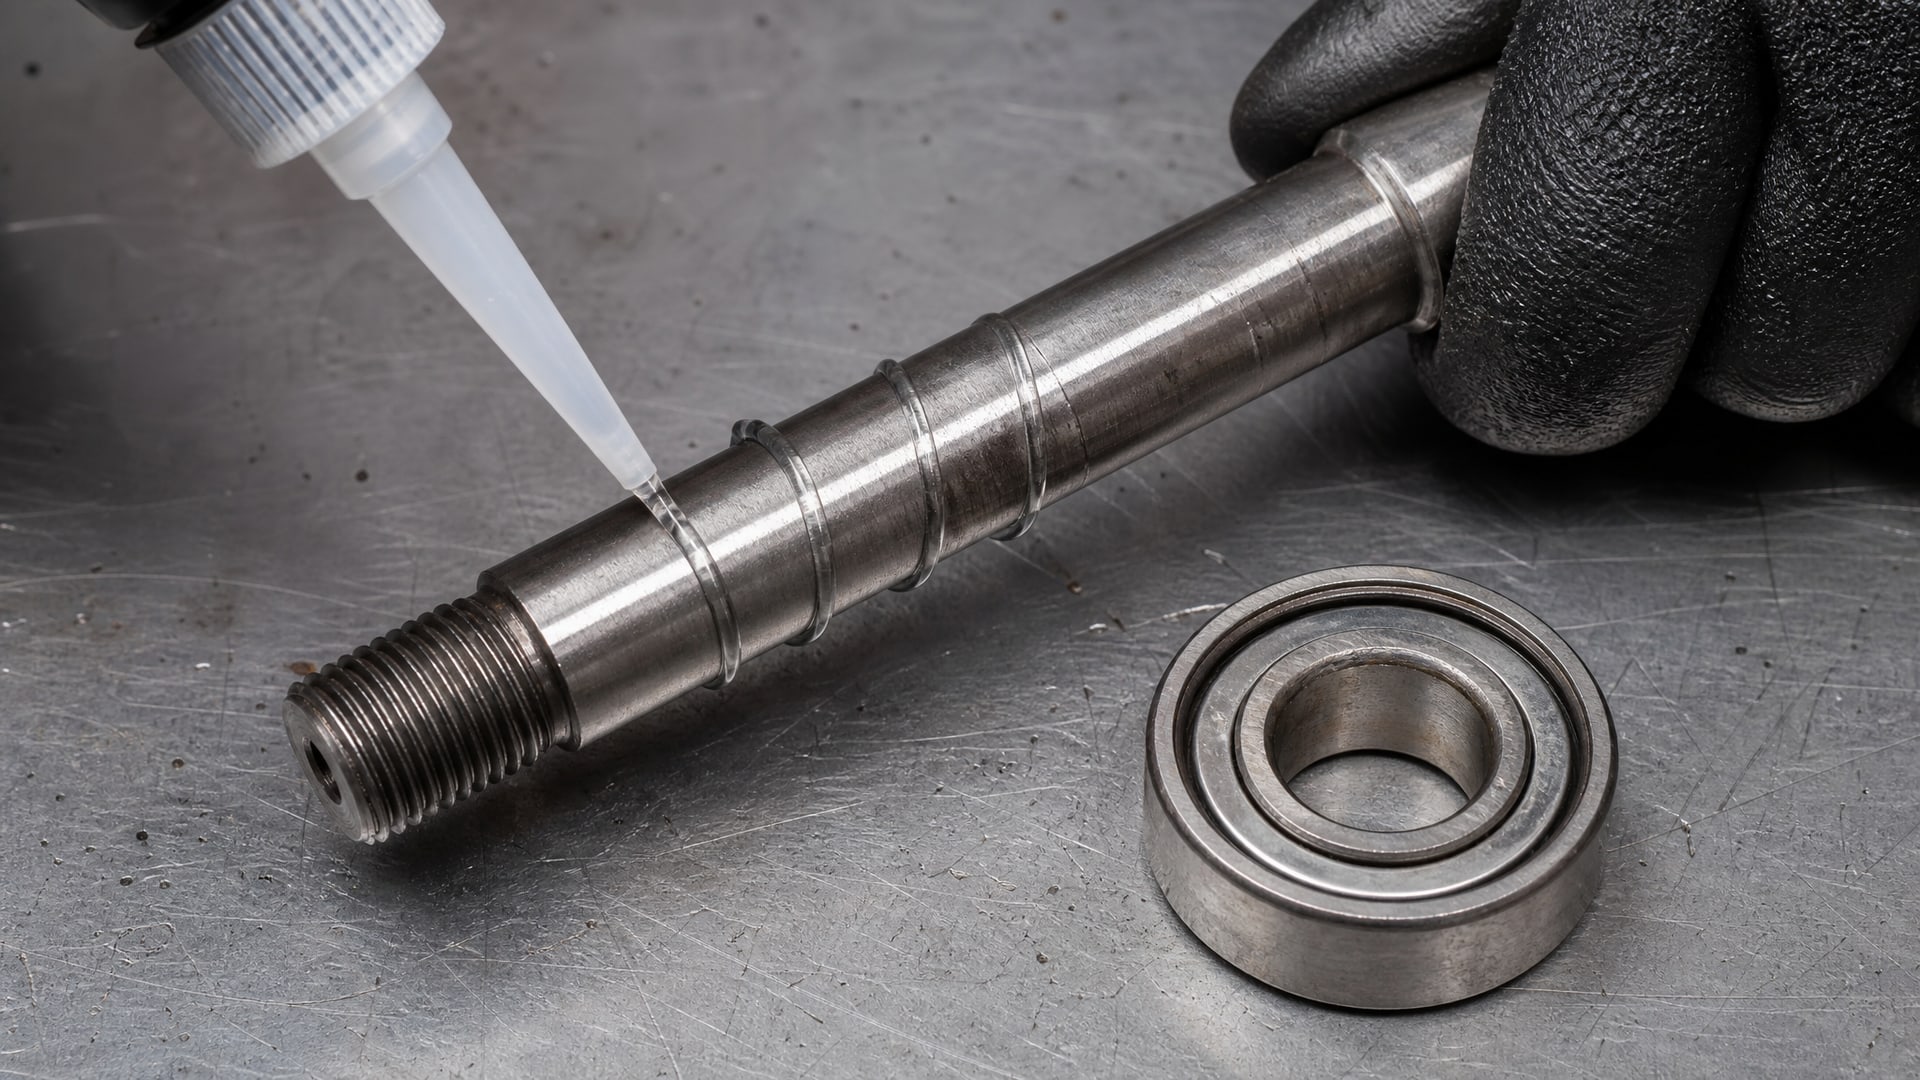
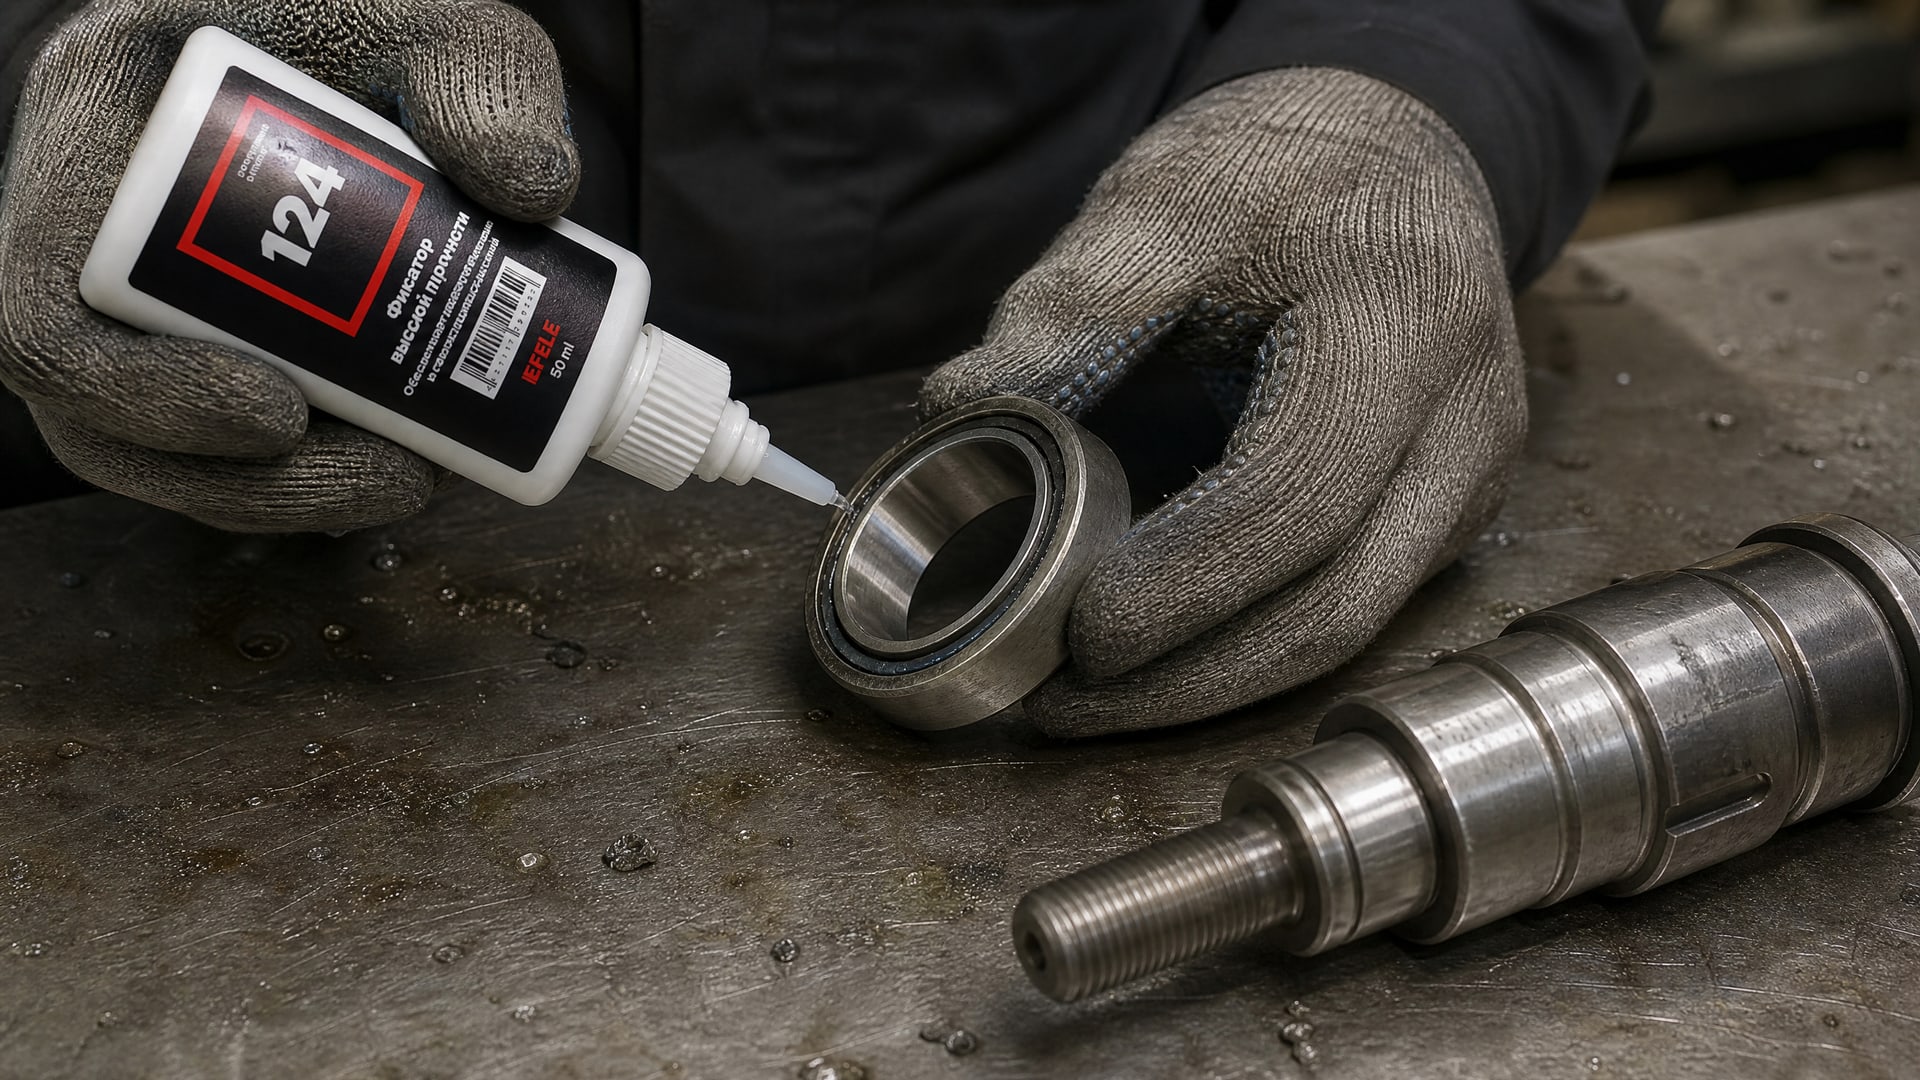
Состав наносят из флакончика с дозирующим аппликатором тонким слоем по всей длине посадочного участка вала - спиралью или прерывистыми полосками, не создавая сплошного кольца. Если фиксатор наносится на внутреннюю поверхность отверстия корпуса, то несколько капель закапывают по окружности около края, чтобы состав распределился под весом при посадке кольца.
Сразу после нанесения подшипник запрессовывают без ударной нагрузки - монотонным усилием вручную, через деревянную проставку или на ручном прессе. Ударная нагрузка может вытолкнуть состав из-под кольца до полимеризации. Во время посадки слышны хруст и треск - это нормально, это фиксатор проникает в микрозазоры и начинает полимеризоваться.
После посадки кольцо остается неподвижным и не подвергается нагрузке до полного отверждения. При комнатной температуре 22 °C начальное схватывание происходит примерно за 2 часа на стали, но полная функциональная прочность достигается через 24 часа. Только после этого узел можно устанавливать на место и нагружать.
Как правильно применить анаэробный фиксатор на практике
На большинстве участков холодной сборки закупщики выбирают анаэробные фиксаторы из-за предсказуемого результата и исключения риска термических деформаций.
На линиях фасовки и упаковки, где дефектовка требует частой разборки-сборки узлов, анаэробный способ экономит время и деньги по сравнению с нагревом и охлаждением.
Правильное применение фиксатора для посадки подшипников без нагрева включает несколько шагов. Во-первых, выбор состава по вязкости и по допускаемому зазору - текучий состав для плотных посадок, вязкий для посадок с большим зазором. Во-вторых, тщательная подготовка поверхности: очистка и обезжиривание обязательны. В-третьих, дозированное нанесение: ни в коем случае не заливайте состав целой лужей, иначе он вытечет или создаст неправильное распределение. И наконец, выдержка узла без нагрузки полные 24 часа.
На практике в ремонтных службах прижился подход, когда перед посадкой подшипника в трубе или в корпусной втулке предварительно проверяют зазор щупом и выбирают соответствующий состав из линейки. Например, для фиксации подшипника в посадочном месте с зазором менее 0,1 мм берут низковязкий состав, для зазора 0,15–0,2 мм - среднювязкий. Для надежной фиксации подшипника на валу без нагрева можно использовать анаэробный клей EFELE 124, который обеспечивает высокую прочность соединения и подходит для зазоров до 0,15 мм.
Частые ошибки монтажа и как их избежать
Первая ошибка - нанесение фиксатора на влажную или неполностью обезжиренную поверхность.
Результат: состав полимеризуется тонким поверхностным слоем, но внутренний зазор остается не заполненным, и фиксация получается поверхностной. Вторая ошибка - избыточное количество состава, которое выдавливается при посадке и стекает вниз, оставляя сухие участки. Третья ошибка - нагрузка на узел до полного отверждения: многие новички ждут 2 часа начального схватывания и сразу же нагружают подшипник. Прочность при этом остается 40–60% от номинальной, и под вибрацией происходит микросдвиг.
Четвертая ошибка - применение фиксатора без учета допусков посадки. Если посадочное место имеет неправильную геометрию, волнистость или очень большой зазор (свыше 0,3 мм), анаэробный фиксатор не спасет - нужно переделать посадку или выбрать другой способ фиксации. Пятая ошибка - использование универсального фиксатора, не рассчитанного на фиксацию подшипников. Универсальные составы часто имеют слишком высокую или слишком низкую вязкость и не гарантируют нужную прочность по ISO 10123 для цилиндрических соединений.
Часто задаваемые вопросы
Как зафиксировать подшипник в посадочном месте без шпонки?
Анаэробный фиксатор заполняет микрозазоры между кольцом и посадочной поверхностью, образуя фиксирующий слой по всей окружности. Для этого нужна правильная геометрия посадки (точность не хуже IT6 для корпуса), чистая обезжиренная поверхность и выдержка 24 часа при комнатной температуре. Фиксатор работает как дополнение к натягу, а не замена ему.
Какой зазор допустим при применении фиксатора?
Оптимальный рабочий зазор составляет 0,075 мм и менее для текучих составов. Для вязких составов допускается до 0,15–0,25 мм. Если зазор больше, состав вытечет до отверждения. Если зазор меньше 0,05 мм, используйте низковязкий состав.
Сколько времени ждать до нагрузки на узел?
При комнатной температуре 22 °C начальное схватывание происходит за 2 часа, но полная функциональная прочность достигается через 24 часа. Только после этого подшипник можно нагружать и использовать в полном режиме.
Подходит ли анаэробный фиксатор для посадки подшипника в трубе?
Да, трубчатые корпуса и гильзы относятся к типовым случаям применения анаэробных фиксаторов. Важно убедиться, что внутренняя поверхность трубы чистая, обезжиренная и имеет приемлемую шероховатость (Ra 0,63–2,5 мкм).
Нужен ли нагрев при применении анаэробного фиксатора?
Нет, нагрев не требуется. Анаэробные фиксаторы полимеризуются при комнатной температуре без доступа кислорода. Идея метода - холодная сборка без термопосадки и риска деформации.
Заключение
Анаэробный фиксатор - это эффективный способ зафиксировать подшипник на валу или в корпусе без нагрева, но только при соблюдении требований к посадочным поверхностям, чистоте, выбору зазора и времени отверждения. ГОСТ 3325-85 требует правильного натяга, а фиксатор дополняет эту посадку, герметизируя микрозазоры и предотвращая фреттинг и вымывание смазки. Полная прочность достигается за 24 часа при комнатной температуре.
Перед применением проверьте точность вала (IT5) и корпуса (IT6), очистите и обезжирьте поверхности, выберите состав по вязкости и допускаемому зазору, нанесите тонкий слой, посадите подшипник без ударной нагрузки и оставьте узел на сутки без нагрузки. Если вы затрудняетесь с выбором состава под вашу геометрию посадки, свяжитесь с технической службой поставщика смазочных материалов - она подскажет оптимальный вариант для вашего случая.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.