
Как выбрать вал-втулочный фиксатор по зазору и температуре
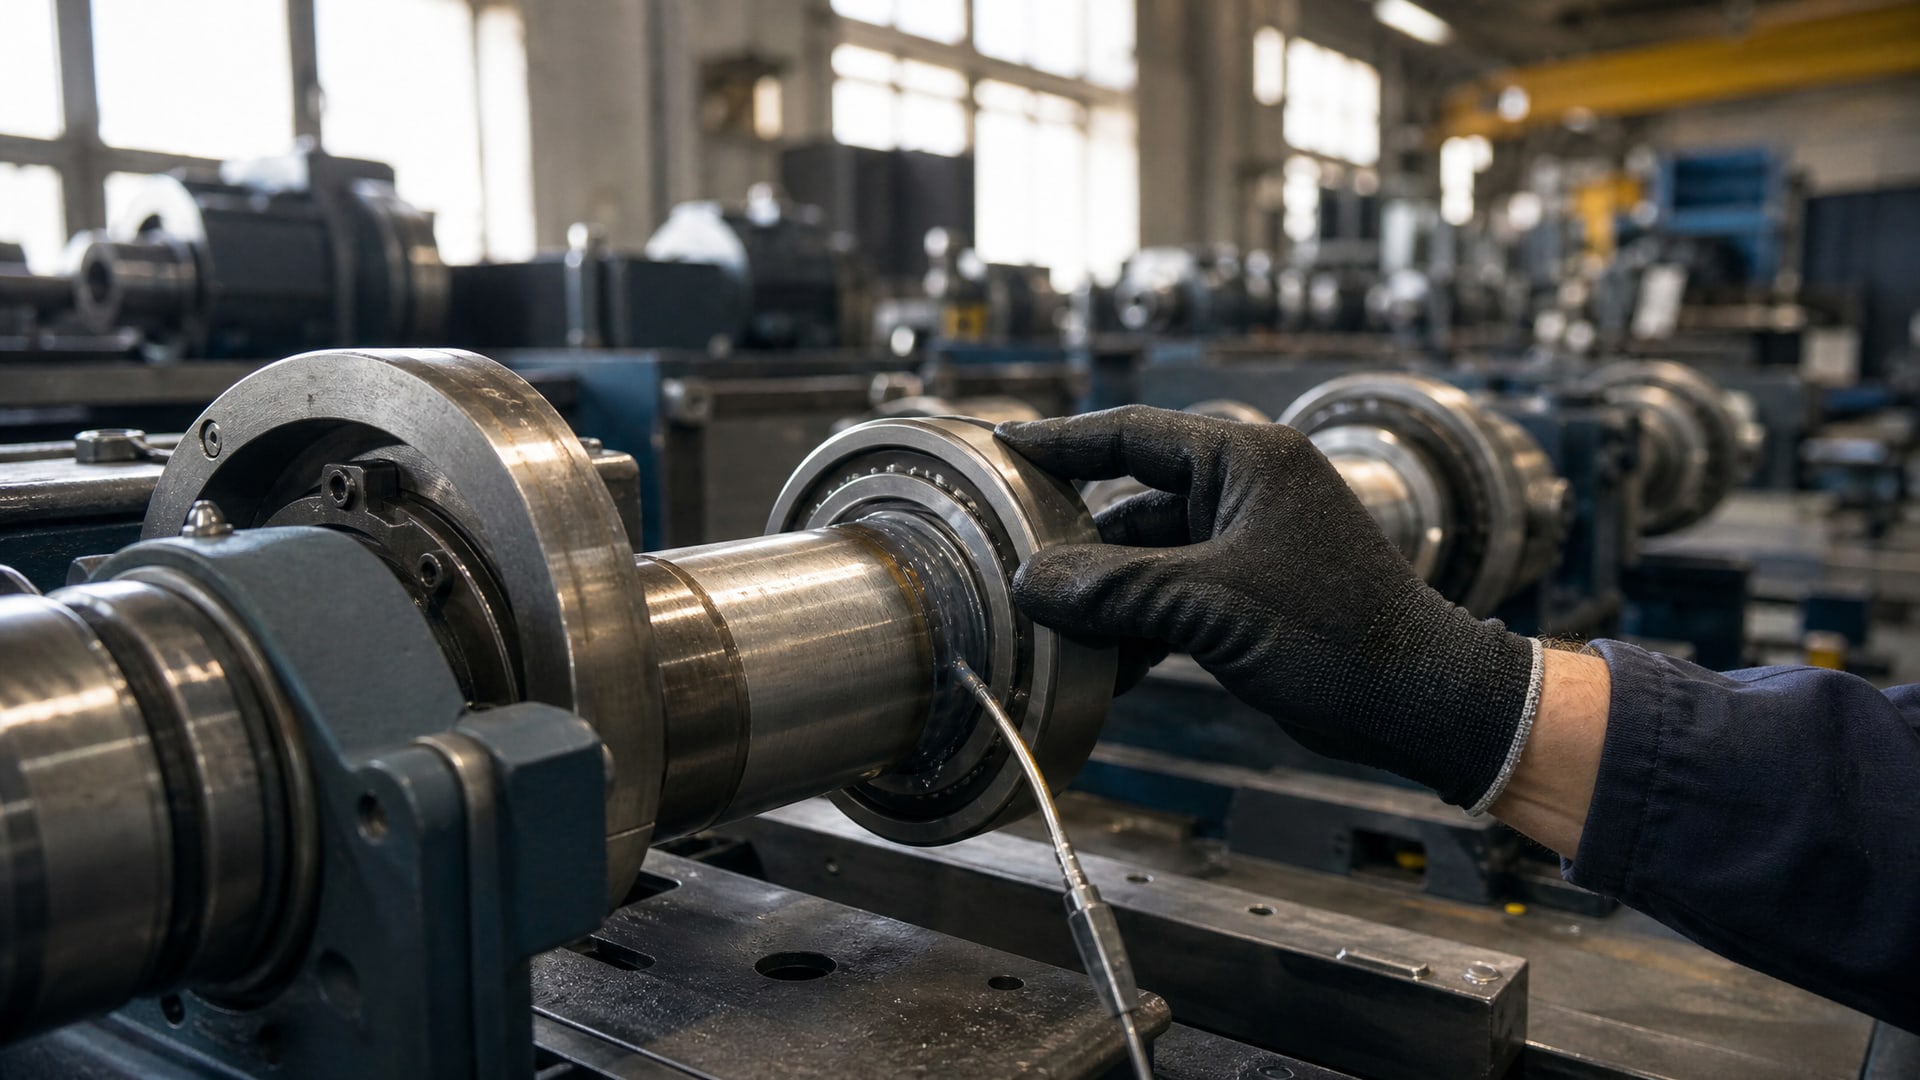
Вал-втулочный фиксатор - анаэробный состав, который полимеризуется без доступа воздуха и удерживает цилиндрические соединения в зазорах или переходных посадках. Выбор правильного фиксатора зависит от трех параметров: максимально допустимого зазора между деталями, рабочей температуры узла и необходимости последующей разборки. При неправильном подборе фиксатор либо не отвердеет в толще зазора, либо потеряет прочность при нагреве, либо окажется невозможным снять при техническом обслуживании. Для техспециалистов, инженеров и снабженцев важно понимать, как эти параметры связаны, и уметь сверяться с паспортными данными состава перед закупкой.
Статья разбирает, как правильно выбрать фиксатор для подшипников, шпоночных и шлицевых соединений, почему температурный предел критичен для надежности узла, и какие ошибки приводят к отказам в эксплуатации.
Как устроен вал-втулочный фиксатор и почему зазор имеет значение
Анаэробные фиксаторы - это вязкие полиуретановые или акрилатные составы, которые полимеризуются только в отсутствие кислорода и в присутствии металла.
Внутри герметичного зазора между валом и втулкой, между подшипником и валом или корпусом кислорода почти нет, поэтому химическая реакция происходит быстро и стабильно.
Ключевой параметр паспорта - максимальный зазор (max gap fill). Если зазор превышает это значение, состав не соберется в сплошную пленку и не отвердеет полностью: в центре останутся незаполненные воздушные карманы, или состав будет вытекать из-под деталей. Типовые значения max gap:
0,25 мм для стандартных фиксаторов с ориентацией на подшипники и детали, требующие разборки;
0,25–0,4 мм для средних retaining compounds (slip fit);
0,4–0,5 мм и выше для высоковязких составов с допуском на более грубые поверхности.
Перед применением нужно физически измерить зазор: радиальный люфт подшипника в гнезде, неплотность втулки на валу или разброс в посадочных размерах. Если результат приблизился к верхнему пределу паспортного max gap, рискованно опускаться ниже - лучше взять состав с запасом.
Посадка подшипников и роль фиксатора
Для подшипников выбор начинается с геометрии вала и корпуса. ГОСТ и ISO определяют поля допусков (например, g6 для вала, H7 для корпуса), которые дают целевую посадку: с зазором, переходную или с натягом. Фиксатор встраивается в эту схему как дополнительное средство против проворота и микроподвижек, но не как замена неправильной посадке.
Если подшипник требует натяга, его предварительно нагревают в печи или индукционным нагревателем до 80–120°C, затем быстро надевают на горячий вал. После остывания натяг срабатывает механически. Анаэробный фиксатор можно нанести до или после монтажа, но только если посадка уже согласована по допускам.
Для посадок с малым зазором (bearing fit) - как правило, когда люфт не превышает 0,05–0,15 мм - фиксатор особенно полезен: он предотвращает микросмещения под нагрузкой и снижает коррозию в зазоре от влаги или конденсата. При выборе нужно проверить, помечен ли состав как "removable" или "for bearing fit", иначе разборка станет затруднительной.
Температура как главный критерий выбора
Рабочая температура узла определяет класс фиксатора.
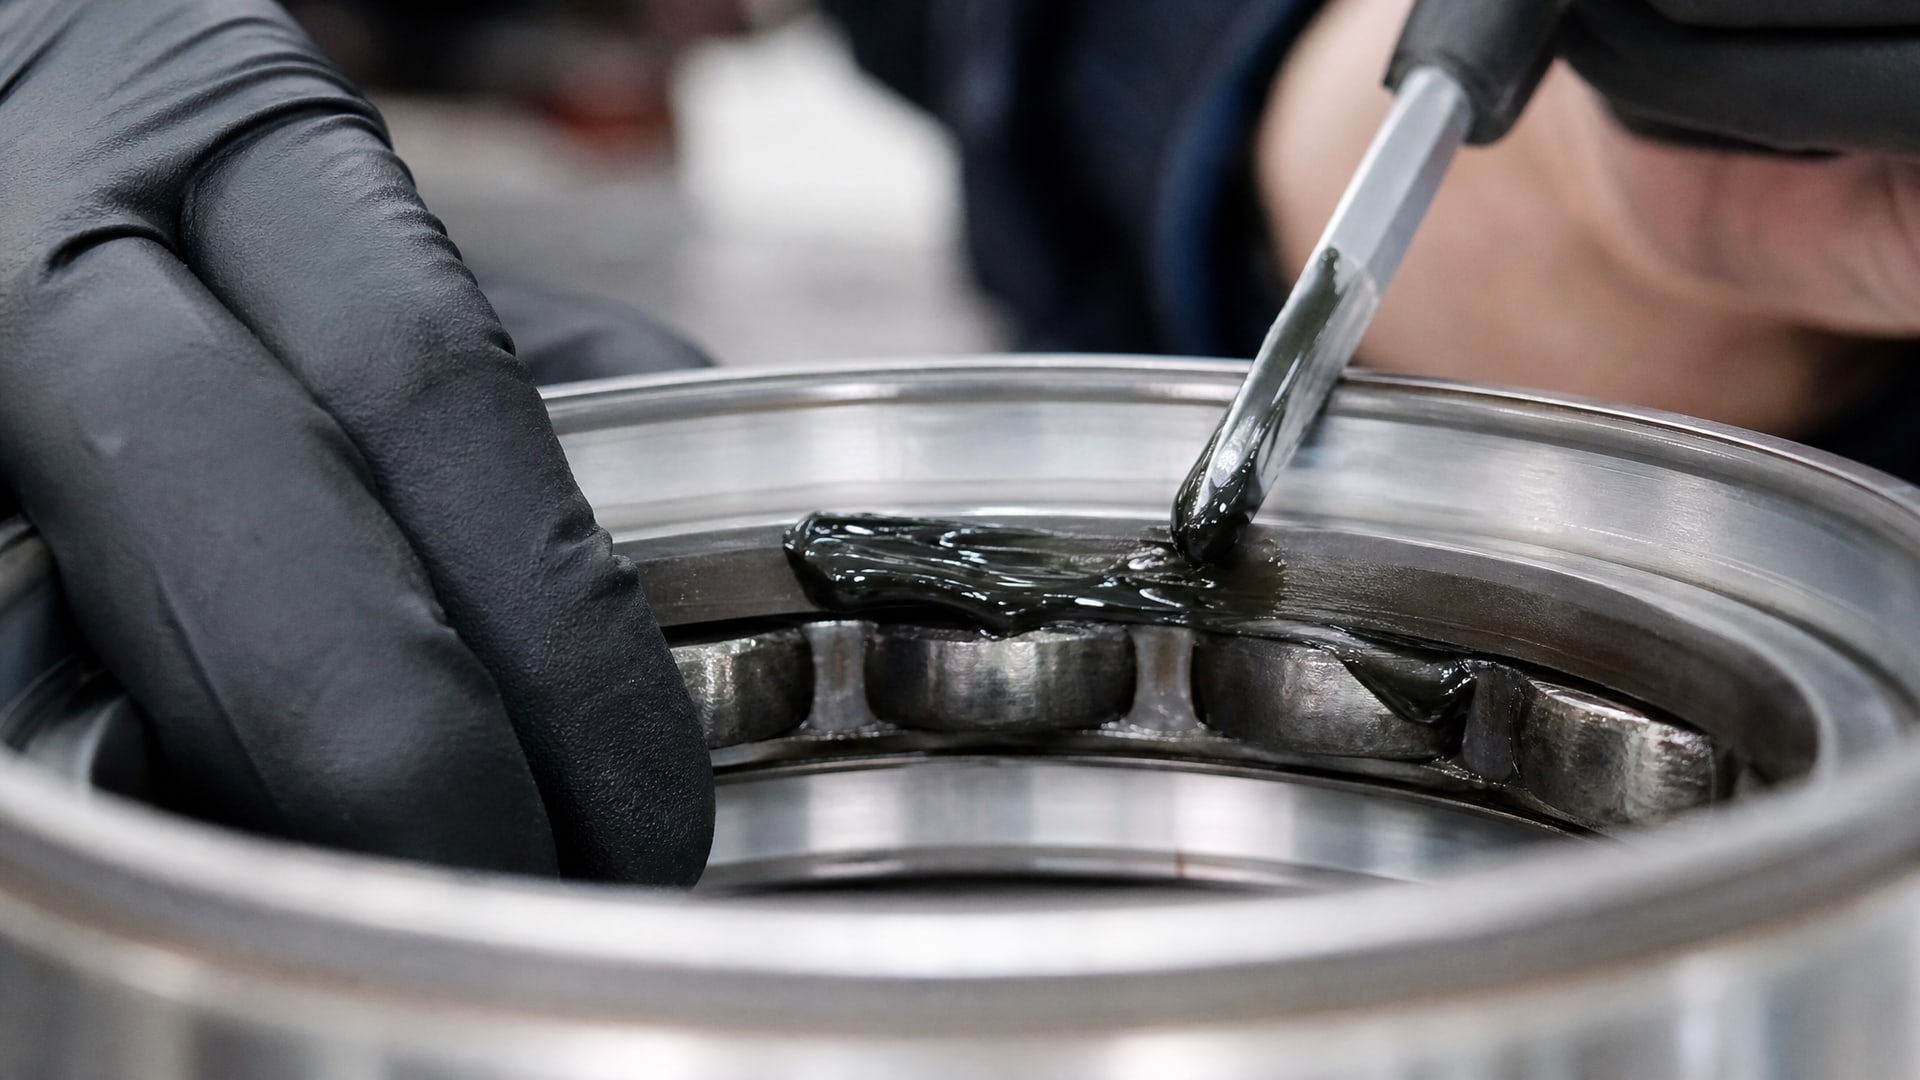
Это не температура хранения или температура кратковременного нагрева - это та температура, при которой узел работает длительно, часто циклически. Полимер теряет прочность при нагреве, и если выбрать состав с недостаточным температурным запасом, он начнет течь, разуплотняться или потеряет удерживающую силу.
В техописаниях встречаются стандартные диапазоны:
| Диапазон температур | Тип состава | Типичные применения |
|---|---|---|
| До +150°C | Стандартные для сервисной разборки | Узлы в помещениях, низкотемпературное производство, пищевая промышленность без прямого нагрева |
| До +175°C | Среднетемпературные | Двигатели, редукторы с умеренным нагревом, электромоторы |
| До +200–230°C | Высокотемпературные retaining compounds | Турбокомпрессоры, высокоскоростные редукторы, узлы с фрикционным нагревом |
| До +232°C и выше | Экстремальные высокотемпературные | Выхлопные системы, печные узлы, промышленные центрифуги |
Температура также влияет на скорость отверждения: низкая температура замедляет полимеризацию, что увеличивает время сборки (и риск смещения деталей при монтаже); высокая температура ускоряет схватывание. Если узел предполагается эксплуатировать при 180°C, но фиксатор рассчитан только на 150°C, потеря прочности произойдет в течение первых часов или дней работы.
Для индустриальных применений (насосы, компрессоры, редукторы) часто требуются составы в диапазоне 175–200°C. Это дает запас в 20–30 градусов сверх расчетной температуры узла - статистически достаточно для надежности.
Фиксаторы для шпоночных и шлицевых соединений
Шпонка и шлиц передают крутящий момент между валом и втулкой, но сами по себе они не исключают микроподвижки.
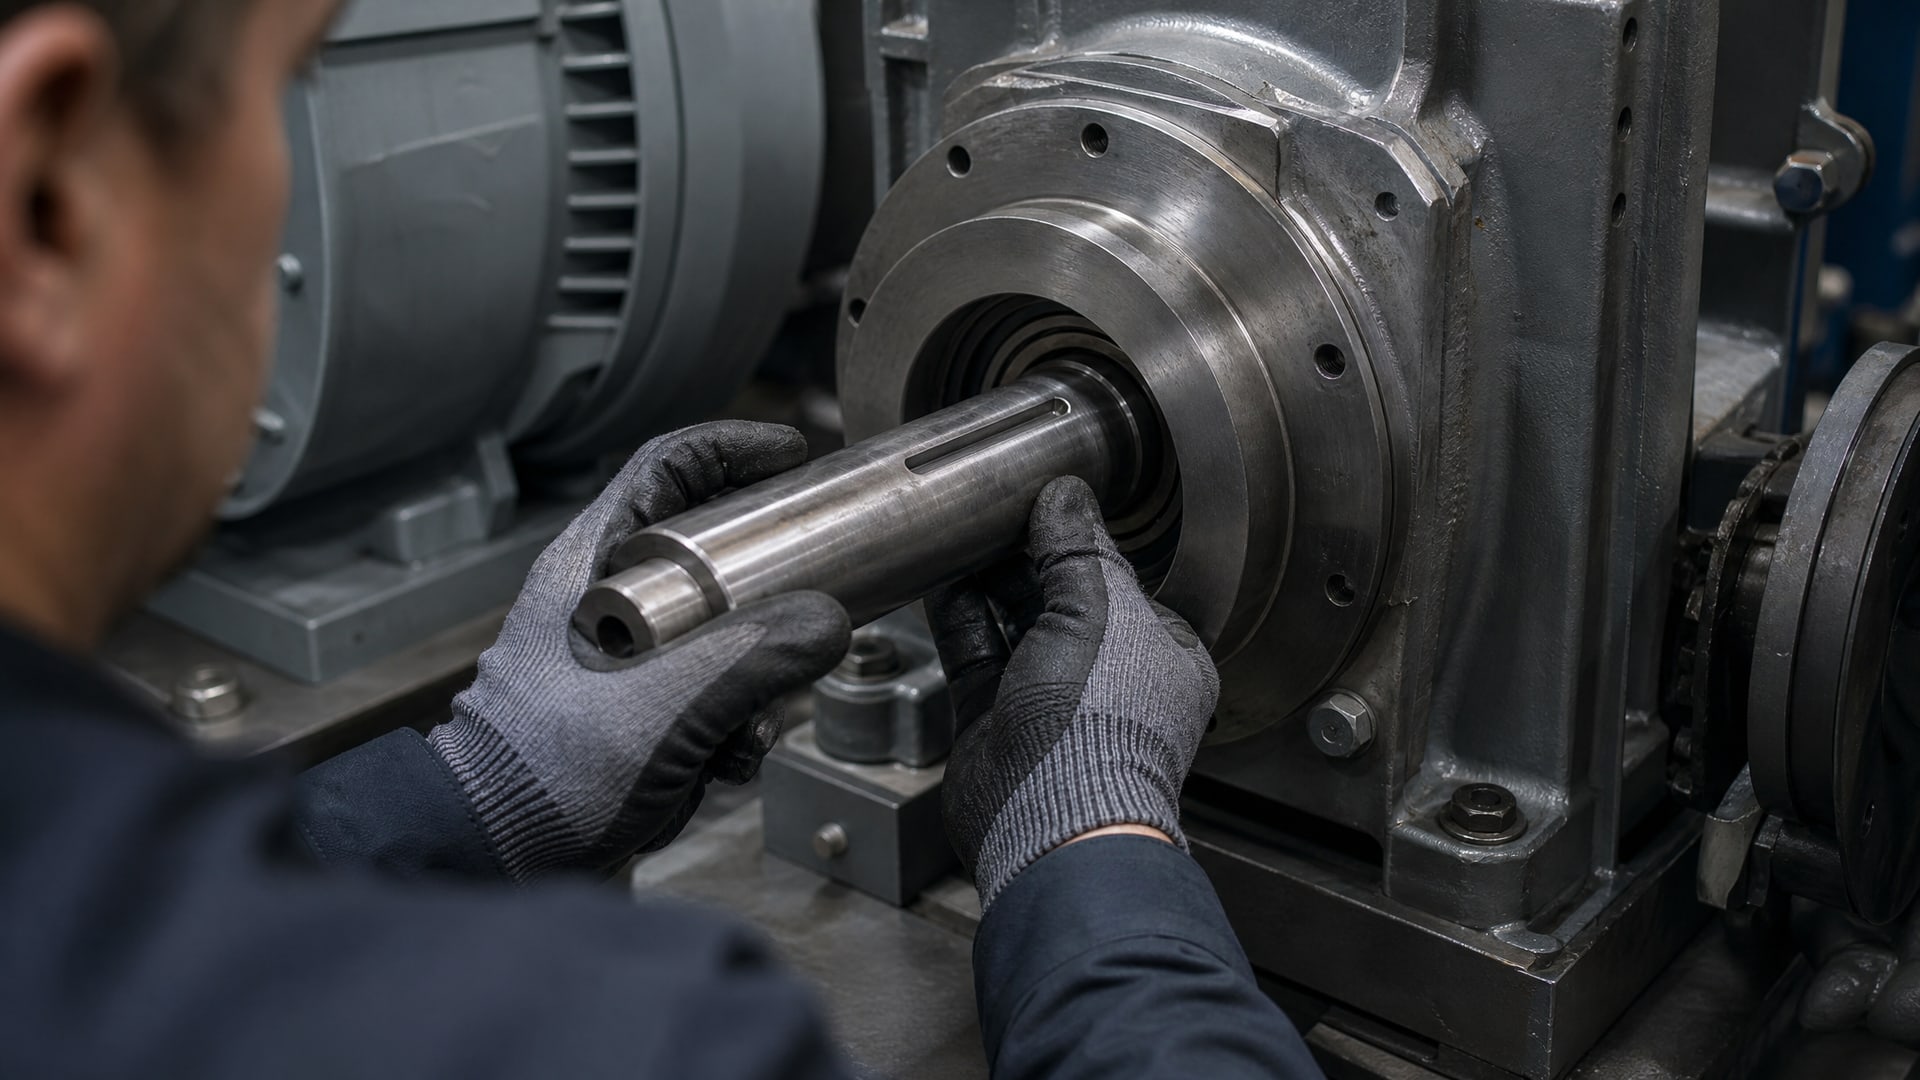
Под циклической нагрузкой, вибрацией или ударом шпонка может слегка проворачиваться в пазах, что вызывает фреттинг-коррозию - локальный износ сопрягаемых поверхностей. Это снижает герметичность узла, увеличивает люфт и может привести к отказу крепления.
Анаэробные фиксаторы, специально указанные как пригодные для keys and splines, закрепляют шпонку в пазах вала и втулки, предотвращая проворот. Состав наносится тонким слоем на боковые поверхности шпонки перед ее установкой в паз, затем узел собирается. При отверждении фиксатор заполняет микрошероховатости и создает прочное соединение.
Важно: для шпоночных соединений зазоры обычно больше, чем для подшипников - может быть 0,3–0,5 мм. Поэтому нужно выбирать состав с адекватным max gap и не ожидать, что стандартный фиксатор для узких подшипниковых посадок будет одинаково эффективен.
Как правильно выбрать состав: практический алгоритм
Перед закупкой фиксатора нужно ответить на пять вопросов:
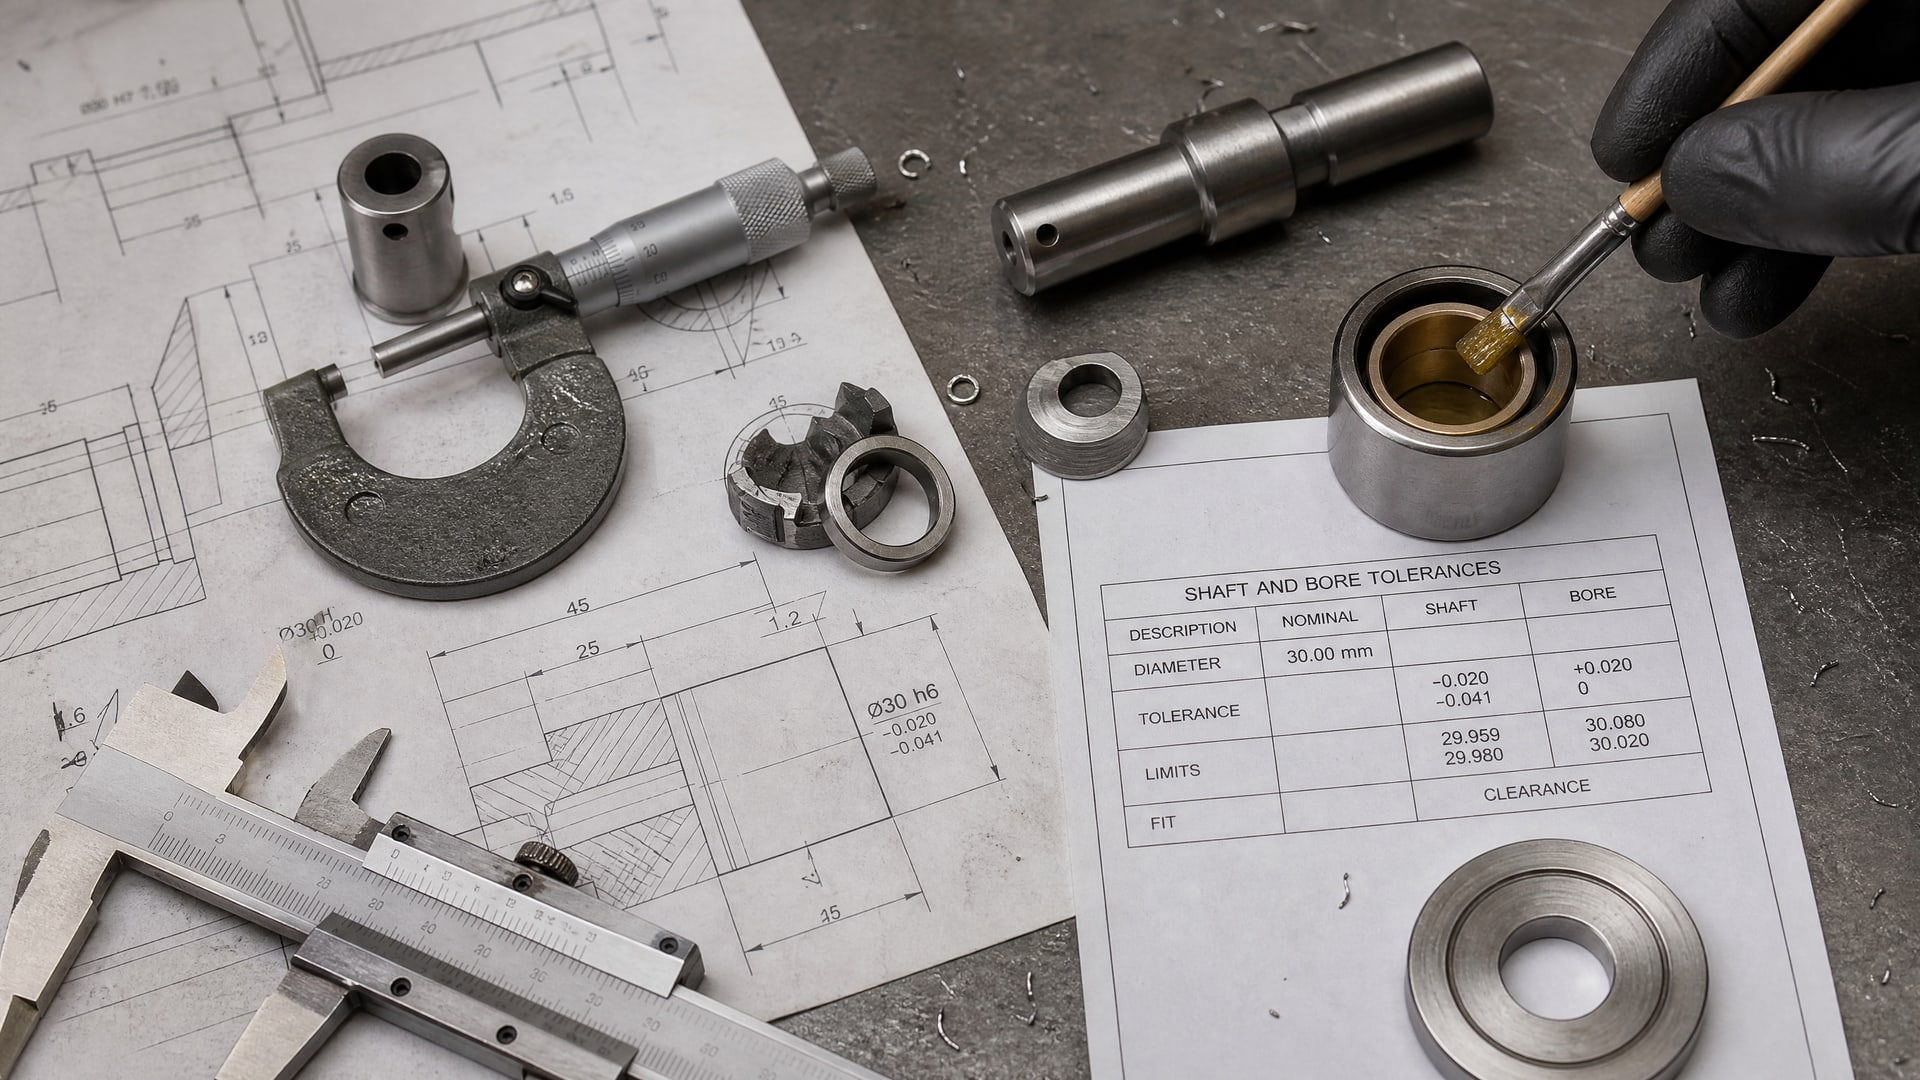
1. Какой максимальный зазор в соединении? Измерить люфт или посмотреть в чертеж допуски вала и гнезда, рассчитать разброс. Это число в миллиметрах.
2. Какая максимальная рабочая температура? Спросить у производителя оборудования или посмотреть техспецификацию. Это рабочая, а не пиковая температура.
3. Нужна ли сервисная разборка? Если узел предполагается ремонтировать, нужен состав типа removable или bearing fit. Если это постоянное соединение, можно взять более прочный вариант.
4. Какой тип соединения? Вал-втулка, подшипник-вал, подшипник-корпус, шпонка, шлиц - каждый имеет рекомендации в паспорте.
5. Какие допуски посадки? Для подшипников нужно убедиться, что поля допусков вала и корпуса согласованы согласно ГОСТ 3325 или ISO 286, прежде чем применять фиксатор.
После ответов найти в паспортных данных поставщика строку, где: - max gap соответствует или превышает измеренный зазор; - температурный диапазон включает рабочую температуру с запасом (+20–30°C выше); - тип (removable, bearing fit, press fit) соответствует назначению.
Сверяясь со спецификацией узла, часто оказывается, что высокотемпературный состав имеет больший допустимый зазор - это компромисс между прочностью при нагреве и вязкостью. На практике для высокотемпературных узлов иногда приходится допускать зазор на 0,05–0,1 мм больше, чем в стандартных посадках.
Роль вязкости и адгезии
Адгезия (способность состава прилипнуть к металлу) и его вязкость - разные свойства. Вязкость влияет на текучесть и скорость заполнения зазора; адгезия гарантирует, что состав останется в зазоре и передаст нагрузку. Высокотемпературные составы часто имеют немного выше вязкость, чтобы удерживать прочность при нагреве, но адгезию к стали сохраняют.
При выборе важно смотреть на оба параметра. Если адгезия низкая, состав под вибрацией может выдавливаться из зазора; если вязкость слишком высокая, состав не заполнит зазор полностью, и в центре останутся пустоты.
Типичные ошибки и как их избежать
Ошибка 1: выбор состава только по температуре, без учета зазора.
Высокотемпературный фиксатор может быть рассчитан на зазор 0,5 мм, а у вас зазор 0,1 мм. Состав будет вытекать, или его избыток заклеит соседние поверхности. Вывод: сначала измерить зазор, потом подбирать по температуре.
Ошибка 2: предположение, что высокая скорость полимеризации всегда лучше. Если узел крупный и его сложно быстро собрать в правильное положение, длительное время фиксации (30–60 минут) безопаснее, чем моментальное схватывание (5–10 минут). Время схватывания должно соответствовать времени, необходимому на сборку.
Ошибка 3: игнорирование требований посадки подшипника. Фиксатор не компенсирует неправильные допуски вала или корпуса. Если посадка подобрана неверно, узел начнет вибрировать или проворачиваться. Посадка - первое, фиксатор - второе.
Ошибка 4: применение одного фиксатора для узлов с разными температурами в одной машине. Редуктор может иметь зубчатые колеса, работающие при 140°C, и подшипники, нагреваемые фрикцией до 170°C. Нужны два разных состава либо один высокотемпературный, рассчитанный на максимум по всему узлу.
Ошибка 5: нанесение излишнего количества фиксатора. Избыток состава не улучшает прочность, а может вытечь в соседние зазоры, испортить резиновые уплотнения или создать липкие наслоения. Наносить нужно тонким слоем, дающим 0,05–0,1 мм на поверхности вала.
Ошибка 6: использование одного состава вместо removable для узлов, требующих разборки. Если выбрать высокопрочный фиксатор, а не bearing fit, разборка потребует механического срубания шпателем и вероятно повредит поверхность вала. Для сервисных узлов обязателен removable тип.
Практика показывает, что на производствах чаще всего к второму году работы с фиксатором закупщики возвращаются к одному-двум проверенным составам в диапазоне 150–180°C и max gap 0,25–0,3 мм. Это сочетание охватывает большую часть типовых промышленных узлов: подшипники, валы редукторов, муфты и шпоночные соединения.
Когда нужна сервисная разборка и на что влияет выбор типа фиксатора
Если узел когда-либо потребуется разобрать - на ремонт, замену подшипника, техническое обслуживание - необходимо заранее указать тип фиксатора.
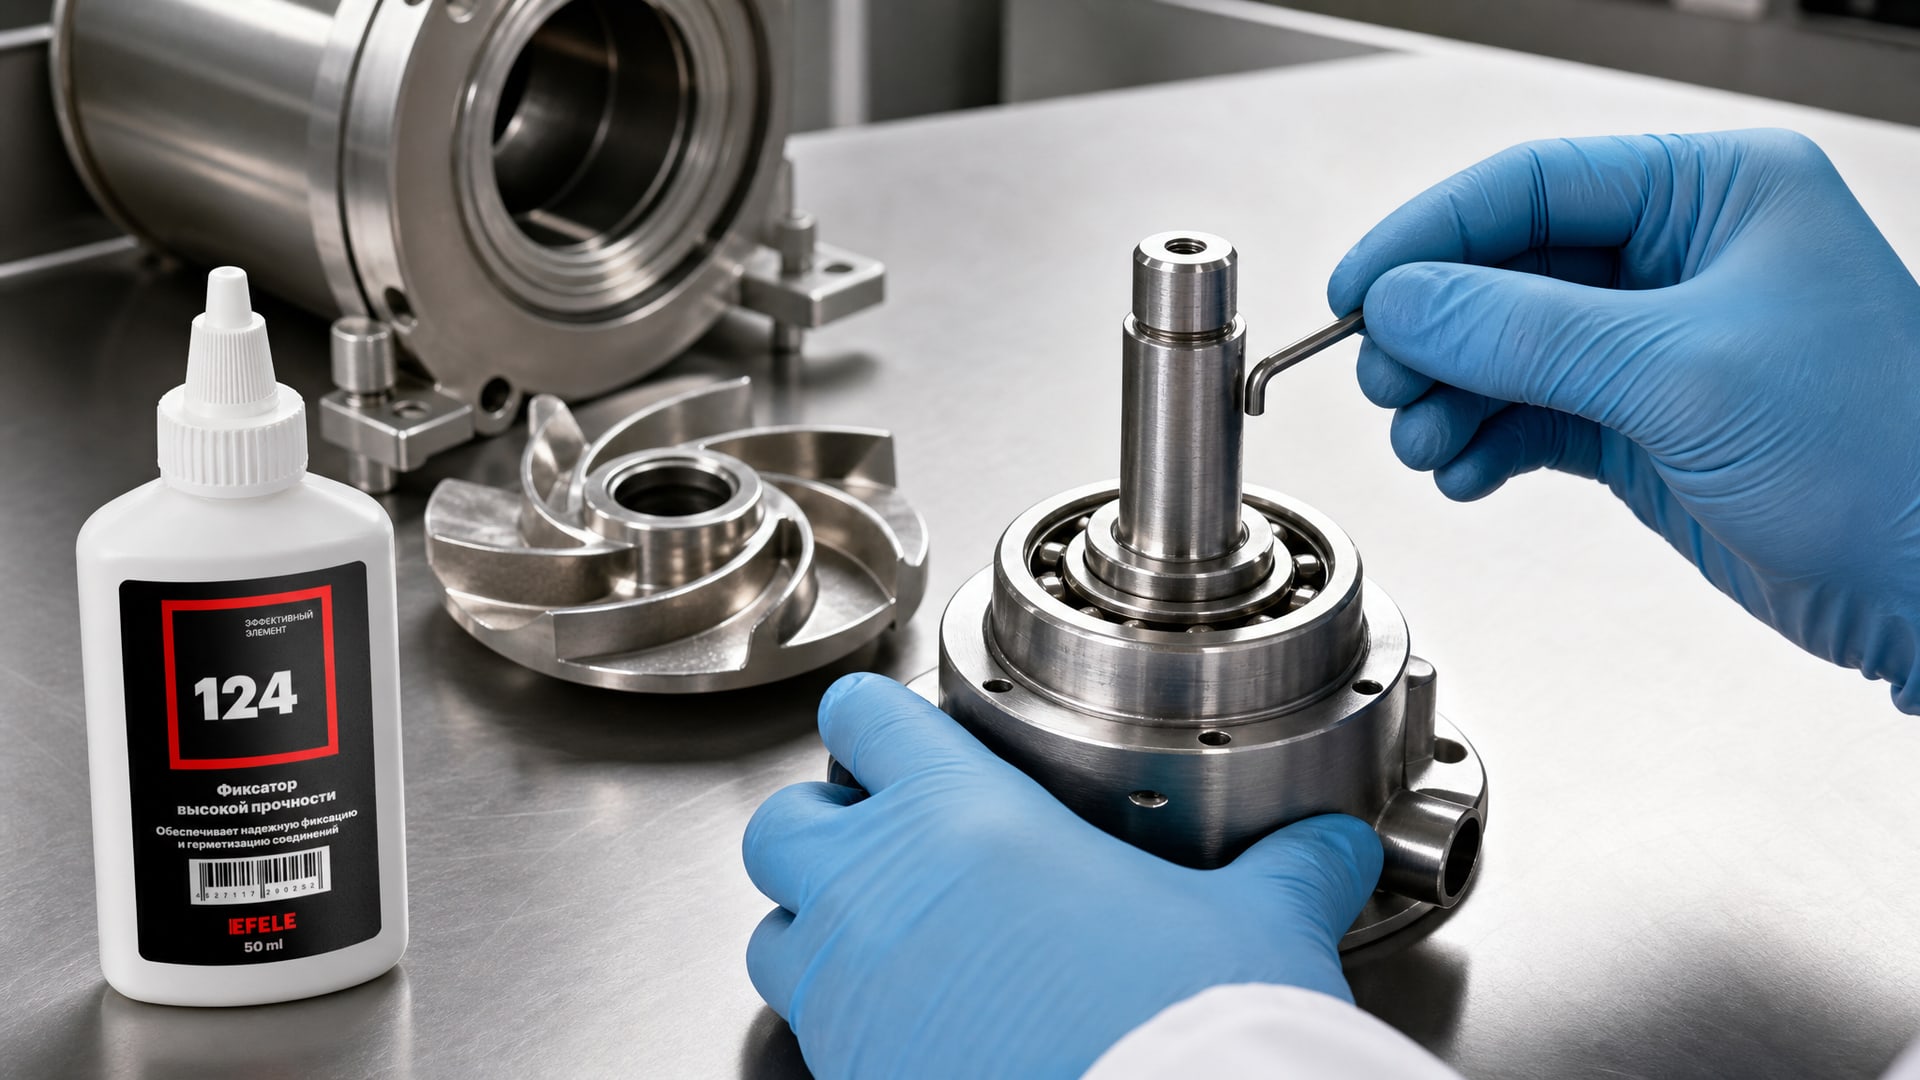
Составы делятся на три основные категории по прочности и разборяемости:
Removable (слабый) - прочность достаточна против проворота и микроподвижек, но позволяет разборку вручную или рычагом при температуре 20–40°C;
Bearing fit (средний) - баланс между прочностью и возможностью разборки при нагреве (60–100°C) или с инструментом;
Press fit / high strength (сильный) - надежно против вибрации и сдвига, требует специального оборудования или нагрева для разборки.
Если вы закупаете press fit, а техник ожидает снять подшипник обычным съемником, операция займет в 5–10 раз больше времени и создаст риск повредить детали.
На практике для подшипников и втулок в промышленной амортизации часто выбирают bearing fit: это гибкий компромисс. Для постоянных соединений (корпусные гнезда с постоянными валами) - press fit. Для узлов с частой плановой разборкой (например, шпоночные соединения на демонтируемых валах) - removable.
Для узлов, работающих при 150°C и требующих разборки, в линейке производителя можно найти состав, который одновременно держит температуру и позволяет разборку. Такие составы часто исторически появляются из потребностей пищевого и фармацевтического производства, где оборудование регулярно разбирается для санитарной очистки. EFELE 124 относится к этому классу: обеспечивает фиксацию вал-втулочных соединений с зазором до 0,15 мм и выдерживает эксплуатацию до +150°C, при этом оставаясь разборяемым при разумном приложении инструмента.
Часто задаваемые вопросы
Может ли фиксатор компенсировать неправильную посадку подшипника?
Нет. Химия удерживает детали, но не исправляет геометрию. Если вал изношен, вмятин или поле допуска вала не соответствует требуемому, подшипник будет вибрировать, независимо от фиксатора. Всегда сначала проверить геометрию посадки, допуски и при необходимости нарастить вал гальваническим методом или заменить вал.
Что делать, если узел работает при 160°C, а фиксатор рассчитан только на 150°C?
Разница в 10 градусов критична для анаэробных составов, так как полимер начинает терять свойства именно при превышении паспортного предела. Риск: потеря прочности через несколько суток эксплуатации, разуплотнение узла. Нужно взять состав с диапазоном минимум до 175°C, чтобы иметь запас.
Почему шпонка с фиксатором лучше обычного соединения?
Шпонка передает момент механически, но под вибрацией может смещаться в пазах. Фиксатор предотвращает эти микроподвижки, уменьшает износ, продлевает жизнь соединения на 30–50% в условиях вибрации.
Как узнать, правильно ли отвердел фиксатор?
Через время, указанное в паспорте (обычно 15–60 минут при комнатной температуре), попробовать повернуть вал относительно втулки. Если движения нет или требуется заметное усилие, отверждение произошло. При сомнениях проверить спецификацию: там указано время полной полимеризации и минимальное время до нагрузки.
Можно ли применять один фиксатор для узлов с разными температурами?
Да, если выбрать состав, рассчитанный на максимальную температуру по всему узлу. Например, если редуктор работает при 140°C средняя часть и 170°C в зубчатой зоне, нужен состав на 180–200°C. Побочный эффект: может потребоваться больший max gap для высокотемпературного состава.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре начинается с трех простых шагов: измерить максимальный зазор в соединении, определить рабочую температуру узла и уточнить, требуется ли разборка. Затем найти в паспортных данных состав, где параметры соответствуют этим требованиям с запасом. Для подшипников выбор посадки по допускам вала и корпуса предшествует применению фиксатора - химия дополняет геометрию, но не заменяет ее.
Для большинства промышленных узлов достаточно одного-двух типов фиксаторов: стандартный (до +150°C, max gap 0,25 мм, removable) для амортизационных узлов и высокотемпературный (до +200°C, max gap 0,3–0,4 мм, press fit) для редукторов и быстровращающихся машин. При закупке следующей партии свяжитесь с поставщиком, уточните точные параметры узла, сверьте их со спецификацией и согласуйте тип разборяемости. Это снизит риск неудач при монтаже и обслуживании на 80–90%.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.