
Как выбрать вал-втулочный фиксатор для посадки подшипников скольжения
Вал-втулочный фиксатор - это анаэробный состав, который заполняет микроскопические зазоры между валом и втулкой, создавая надежное неразъемное соединение без необходимости в шпонках, штифтах или дополнительных крепежных элементах. Его выбор зависит не от названия продукта, а от трех ключевых параметров: величины зазора в соединении, температурного диапазона эксплуатации и требуемой прочности фиксации.
Закупщики и инженеры часто ошибаются, думая, что любой фиксатор подойдет для любого соединения. На самом деле, подбор начинается с точного измерения или расчета фактического зазора между деталями, а затем - с проверки вязкости и рабочего диапазона температур состава. Эта статья покажет, как правильно выбрать фиксатор, чтобы избежать вымывания смазки, фреттинга и преждевременного отказа узла.
Роль фиксатора в соединении вал-втулка
Вал-втулочный фиксатор заполняет зазор между деталями и полимеризуется в отсутствие воздуха, создавая прочное соединение.
Однако его задача не в том, чтобы «склеить» детали как эпоксидная смола, а в том, чтобы зафиксировать их относительное положение и предотвратить проворачивание под нагрузкой.
В подшипниках скольжения и втулках фиксатор выполняет три функции одновременно: герметизирует микроскопические поры и неровности поверхностей, компенсирует износ от фреттинга (микроскольжения) и предотвращает вымывание смазочного материала, когда соединение работает во влажной среде или при интенсивной вибрации.
Важно помнить, что фиксатор не заменяет точную посадку по ГОСТ. Стандартные допуски (такие как H7/h6 для скользящей посадки или H7/g6 для тесной скользящей) остаются основой конструкции; состав лишь гарантирует, что в пределах допустимого зазора соединение останется неподвижным.
Как определить необходимый зазор в соединении
Первый и самый критичный шаг при выборе фиксатора - это установить фактический зазор между валом и втулкой.
Эту величину можно найти тремя способами.
Способ 1: расчет по допускам ГОСТ. Если вы работаете с чертежом, найдите на нем обозначение посадки (например, H7/h6 или H7/g6). В справочных таблицах по ГОСТ 3325-85 найдите верхний и нижний предельные размеры отверстия и вала; разность между минимальным размером отверстия и максимальным размером вала даст вам минимальный зазор, а разность между максимальным отверстием и минимальным валом - максимальный зазор.
Способ 2: прямое измерение. Если детали уже изготовлены, измерьте диаметр вала микрометром (или штангенциркулем, если допуск позволяет) и внутренний диаметр втулки (или отверстия подшипника). Разница - это зазор. Если он колеблется в пределах от 0,05 до 0,15 мм, используйте низковязкий состав; если от 0,15 до 0,30 мм и больше, переходите на высокавязкий.
Способ 3: консультация с поставщиком. Если вы не уверены в значении посадки или измерениях, свяжитесь с техподдержкой производителя анаэробных фиксаторов. Специалист уточнит размеры, материалы деталей и режим работы, а затем подберет оптимальный состав.
В стандарте ГОСТ 12214-66 приведены типовые поля допусков для втулок с буртиком и установочных деталей: поля H7, g6, f9 и рекомендуемые твердости (56–61 HRC). Эти данные подтверждают, что даже при использовании стандартных допусков остается микрозазор, который и заполняет фиксатор.
Выбор вязкости и прочности фиксатора
Вязкость анаэробного фиксатора напрямую связана с его способностью заполнять зазор.
Низковязкие составы (вязкость около 125 мПа·с) предназначены для зазоров не более 0,10–0,15 мм; они текут легче и быстрее заполняют тонкие щели. Высокавязкие составы (вязкость более 2000 мПа·с) предназначены для зазоров 0,20–0,30 мм и выше; они держат форму и не вытекают из широкого зазора.
Прочность фиксатора бывает средней и высокой. Состав средней прочности подходит для узлов, которые не требуют разборки во время срока службы или разбираются редко. Высокопрочные составы используют, когда соединение должно выдерживать значительные вращающие нагрузки или вибрацию, либо если предполагается частичная разборка (например, переустановка втулки на другую позицию).
Ключевые параметры фиксатора:
Зазор 0,10–0,15 мм: низковязкий состав, быстроотверждаемый (время фиксации до 4 минут на стали).
Зазор 0,15–0,30 мм: средневязкий или высокавязкий состав, нормальное время отверждения (15–30 минут).
Рабочий диапазон: стандартный (-55…+150 °C) или расширенный (-55…+175 °C) для узлов, работающих в экстремальных температурных условиях.
Время фиксации на стали: от 4 минут (быстроотверждаемый) до 15–30 минут (обычный).
Технологическая прочность: достигается за 15 минут или позже; это время, через которое соединение допустимо нагружать.
Для посадок валов и втулок в машиностроении, ремонтных мастерских и сервисных центрах часто выбирают составы с компромиссными характеристиками: вязкость в диапазоне 200–500 мПа·с, время фиксации 10–15 минут, прочность средняя (достаточная для предотвращения проворачивания, но позволяющая разборку при необходимости).
Температурные режимы и материалы деталей
Температурный диапазон фиксатора - второй по важности параметр выбора.
Типовые анаэробные составы работают в диапазоне от -55 °C до +150 °C; при нагреве выше +150 °C состав теряет прочность, при охлаждении ниже -55 °C становится хрупким.
Если соединение работает во влажной среде (например, на пищевых линиях, в прачечных или во влажных цехах), фиксатор подвергается воздействию воды и моющих растворов. Анаэробные составы обычно устойчивы к влаге после полимеризации, но некоторые составы специально разработаны с улучшенной адгезией к поверхностям, частично смоченным конденсатом или остатками масла.
Для подшипников скольжения из бронзы, чугуна или пластмасс (текстолит, полиамид) материал фиксатора не оказывает химического воздействия при правильном выборе вязкости. Однако на подшипниках из синтетических полимеров (полиацеталь, полиэфир) некоторые растворители в фиксаторах могут вызвать набухание. В этом случае требуется согласование со спецификацией материала подшипника или консультация с производителем.
Для вала-втулочных соединений, работающих при повышенной температуре (более +150 °C, например в узлах промышленных печей или в редукторах), следует выбирать высокотемпературные составы с диапазоном до +175 °C.
Применение фиксатора в монтаже подшипников и втулок
При монтаже подшипника скольжения на вал с использованием фиксатора процедура следующая.
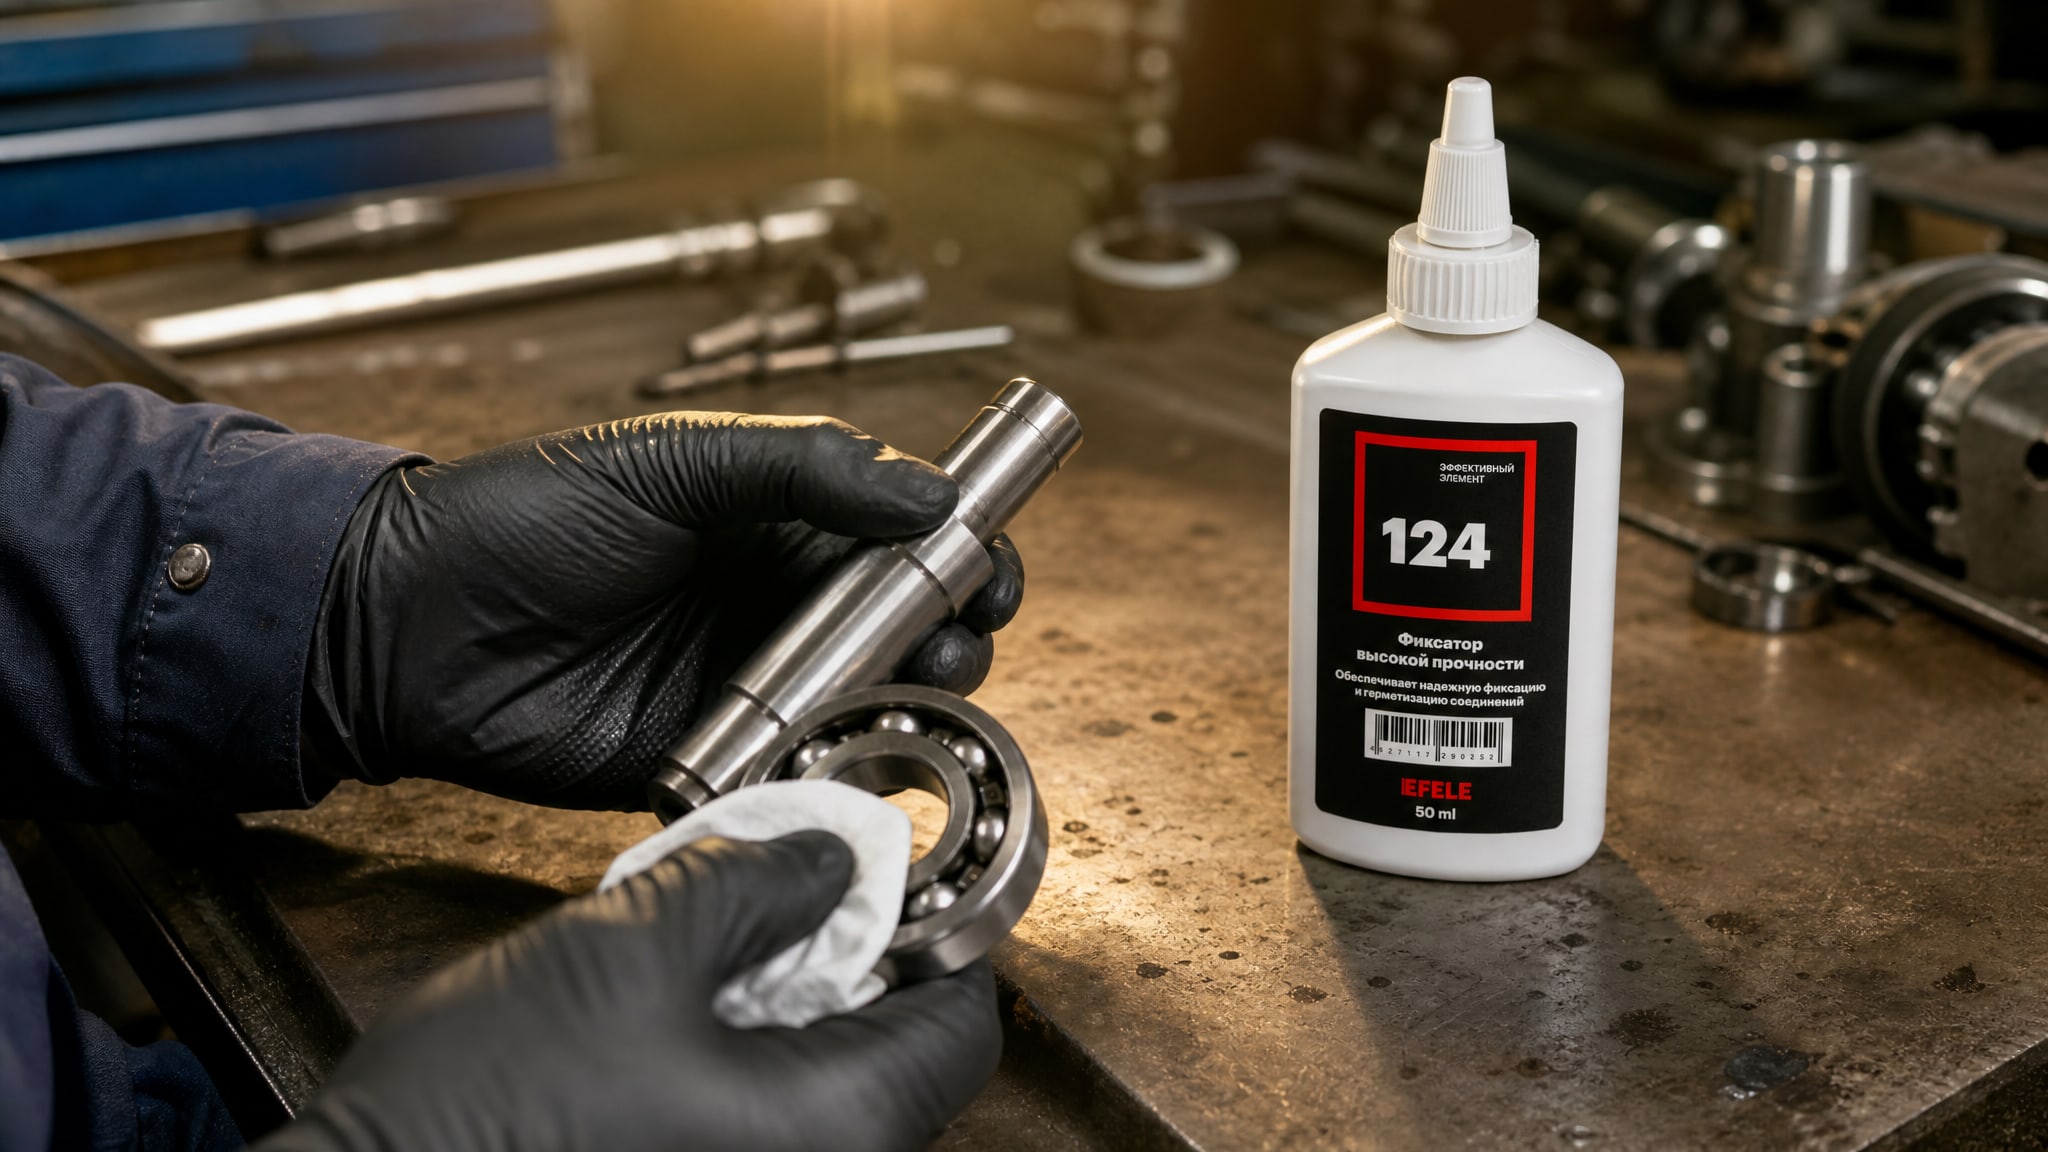
1. Подготовка поверхностей. Вал и внутренняя поверхность подшипника должны быть чистыми и обезжиренными. Удалите остатки старого масла, окиси и грязь мягкой щеткой или чистой ветошью; при необходимости протрите спиртом или ацетоном и дайте высохнуть.
2. Нанесение фиксатора. Нанесите тонкую пленку состава на вал или внутреннюю поверхность втулки. Избыток фиксатора не улучшает результат; достаточно одного слоя толщиной 0,05–0,1 мм, который покроет микронеровности и заполнит зазор.
3. Сборка соединения. Вставьте вал в подшипник или втулку, прижимая с равномерным усилием. Если зазор значителен (более 0,2 мм), вращайте вал на несколько оборотов, чтобы фиксатор равномерно распределился.
4. Ожидание отверждения. Оставьте соединение неподвижным на время, указанное в техдатах состава (обычно 10–30 минут). Не нагружайте узел преждевременно; технологическая прочность должна полностью установиться.
5. Проверка надежности. После отверждения убедитесь, что вал или втулка не проворачивается при попытке ручного поворота. Если требуется разборка в будущем, выньте детали, приложив достаточное усилие (фиксатор разрушится под механической нагрузкой).
На практике, когда во влажной среде (например, на линиях фасовки или упаковки) нужно избежать вымывания смазки и гарантировать герметичность соединения при интенсивной вибрации, применяются составы с повышенной адгезией и эластичностью. Для фиксации вал-втулочных соединений с зазором до 0,15 мм и рабочими температурами до +150 °C на линиях фасовки продуктов питания, где возможен контакт со влагой и моющими растворами, в промышленности используют специальные составы, которые сочетают быстроотверждаемость с надежной фиксацией. EFELE 124 показал себя как состав, который обеспечивает стабильную фиксацию в таких условиях благодаря оптимальному сочетанию вязкости, адгезии и устойчивости к влаге.
Частые ошибки при выборе и применении фиксатора
Ошибка 1: использование универсального фиксатора без учета зазора.
Многие закупщики берут первый попавшийся «вал-втулочный фиксатор», не проверив величину зазора. Результат: состав либо вытекает из широкого зазора и не фиксирует, либо не может заполнить тонкий зазор из-за высокой вязкости.
Ошибка 2: путаница между классом прочности и вязкостью. Некоторые думают, что высокопрочный фиксатор всегда лучше и универсален. На самом деле, высокопрочный состав той же вязкости просто гарантирует большую прочность на сдвиг; для выбора по зазору это не имеет значения.
Ошибка 3: неправильная подготовка поверхности. Если на валу остался слой старой смазки или окиси, фиксатор не сцепится с металлом, и соединение будет ненадежным. Всегда обезжиривайте детали перед нанесением.
Ошибка 4: применение при влажности без учета адгезии. Если соединение работает во влажной среде, обычный фиксатор может не обеспечить надежную адгезию к поверхности, содержащей конденсат. Для таких случаев выбирайте составы с указанной устойчивостью к влаге.
Ошибка 5: игнорирование времени фиксации в критичных узлах. Если монтаж идет на конвейере или в условиях, когда узел должен сразу же нагружаться, выбирайте быстроотверждаемый состав (фиксация за 4–5 минут), а не обычный (15–30 минут).
Часто задаваемые вопросы
Можно ли использовать один фиксатор для разных зазоров?
Нет. Если в партии деталей зазоры варьируются от 0,10 до 0,25 мм, выбирайте состав, рассчитанный на максимальный зазор (0,25 мм). При меньших зазорах состав займет больше объема и обеспечит избыточную прочность, но соединение останется функциональным. Попытка использовать низковязкий состав для большого зазора приведет к его вытеканию и отказу фиксации.
Какое время фиксации выбрать для производства?
Для конвейерной сборки, где узел нагружается через 5–10 минут, используйте быстроотверждаемые составы (фиксация за 4 минуты, технологическая прочность за 10–15 минут). Для стационарных узлов или ремонтных работ подойдут обычные составы с 15–30-минутным временем отверждения; они часто дешевле и обеспечивают лучший контроль времени монтажа.
Какая температура опасна для фиксатора в подшипнике?
Типовые анаэробные фиксаторы теряют прочность выше +150 °C. Если подшипник работает при постоянной температуре выше +150 °C (например, в редукторе или узле с внутренним трением), выбирайте высокотемпературный состав с диапазоном до +175 °C или проконсультируйтесь с производителем о возможности замены подшипника на более теплостойкий материал.
Нужен ли фиксатор, если посадка очень тесная?
Даже при тесной посадке по типу H7/p6 или H7/r6 микроскопические зазоры и неровности остаются, и при вибрации или фреттинге соединение может ослабнуть. Фиксатор не обязателен, но рекомендуется для критичных узлов, работающих в агрессивных условиях или при вибрации.
Можно ли разобрать соединение после нанесения фиксатора?
Да, но не сразу. После полной полимеризации (30–60 минут в зависимости от температуры) требуется приложить значительное механическое усилие (разогрев или применение съемника). Если вы предполагаете частую разборку, выбирайте составы средней прочности, а не высокопрочные; или используйте съемные фиксаторы (если они предусмотрены конструкцией).
Заключение
Выбор вал-втулочного фиксатора начинается с трех ключевых параметров: фактического зазора в соединении, рабочего температурного диапазона и требуемой прочности. Если зазор не превышает 0,15 мм, выбирайте низковязкий состав; при зазоре свыше 0,15 мм переходите на высокавязкий. Всегда проверяйте, соответствует ли температурный диапазон фиксатора (обычно -55…+150 °C) условиям эксплуатации подшипника или втулки.
Правильный подбор фиксатора гарантирует надежную фиксацию без дополнительных крепежных элементов, исключает фреттинг и вымывание смазки при работе во влажной среде, а также значительно упрощает монтаж. Перед закупкой партии состава убедитесь, что вы знаете точный диапазон зазоров в ваших деталях, проконсультируйтесь с поставщиком о температурных условиях и требуемом времени фиксации, а затем выберите конкретный анаэробный состав по этим параметрам. Правильный выбор избавит вас от проблем при сборке и обеспечит долгий срок службы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.