
Как выбрать СОЖ для станков с ЧПУ, чтобы продлить жизнь инструменту
Выбор правильной СОЖ для станка с ЧПУ напрямую влияет на ресурс режущего инструмента, качество обработанной поверхности и стабильность технологического процесса. Большинство закупщиков и инженеров ошибаются, полагая, что подойдет любая жидкость с припиской «для ЧПУ»; на самом деле подбор зависит от материала заготовки, типа операции, конструкции станка и требований к чистоте системы. Неправильная концентрация, загрязнение частицами или несоответствие химического состава режиму резания приводят к ускоренному износу фрез, резцов и метчиков, потерям точности и внеплановым остановкам производства.
В этой статье разберем, на какие параметры опираться при выборе СОЖ, как правильно настроить концентрацию и фильтрацию, и какие частые ошибки совершают даже опытные специалисты при подборе составов для фрезерной и токарной обработки.
Почему материал заготовки определяет выбор СОЖ
Химический состав жидкости и ее смазывающие способности должны соответствовать обрабатываемому материалу.
Для алюминия, латуни и меди нужны неокрашивающие, химически нейтральные составы, которые не взаимодействуют с цветными металлами и не оставляют пятен на готовой продукции. Такие материалы требуют внимания к коррозионной стабильности, поскольку окисление и налипание стружки могут ухудшить качество обработки.
Нержавеющая сталь и титан предъявляют противоположные требования: здесь нужны усиленные EP-свойства (противозадирные присадки), потому что эти материалы «липнут» к инструменту, создавая наросты и риск задиров. При обработке нержавейки и титана жидкость с недостаточным уровнем смазочности быстро приводит к перегреву зоны резания и выходу инструмента из строя.
Для углеродистой и легированной стали подходят универсальные составы среднего уровня смазочности, но выбор все равно зависит от режима резания: высокоскоростное фрезерование ставит приоритет на охлаждение, тогда как глубокое сверление или нарезание резьбы требует повышенной смазящей способности.
Типы операций и концентрация СОЖ
Разные операции требуют разных концентраций водосмешиваемой СОЖ.
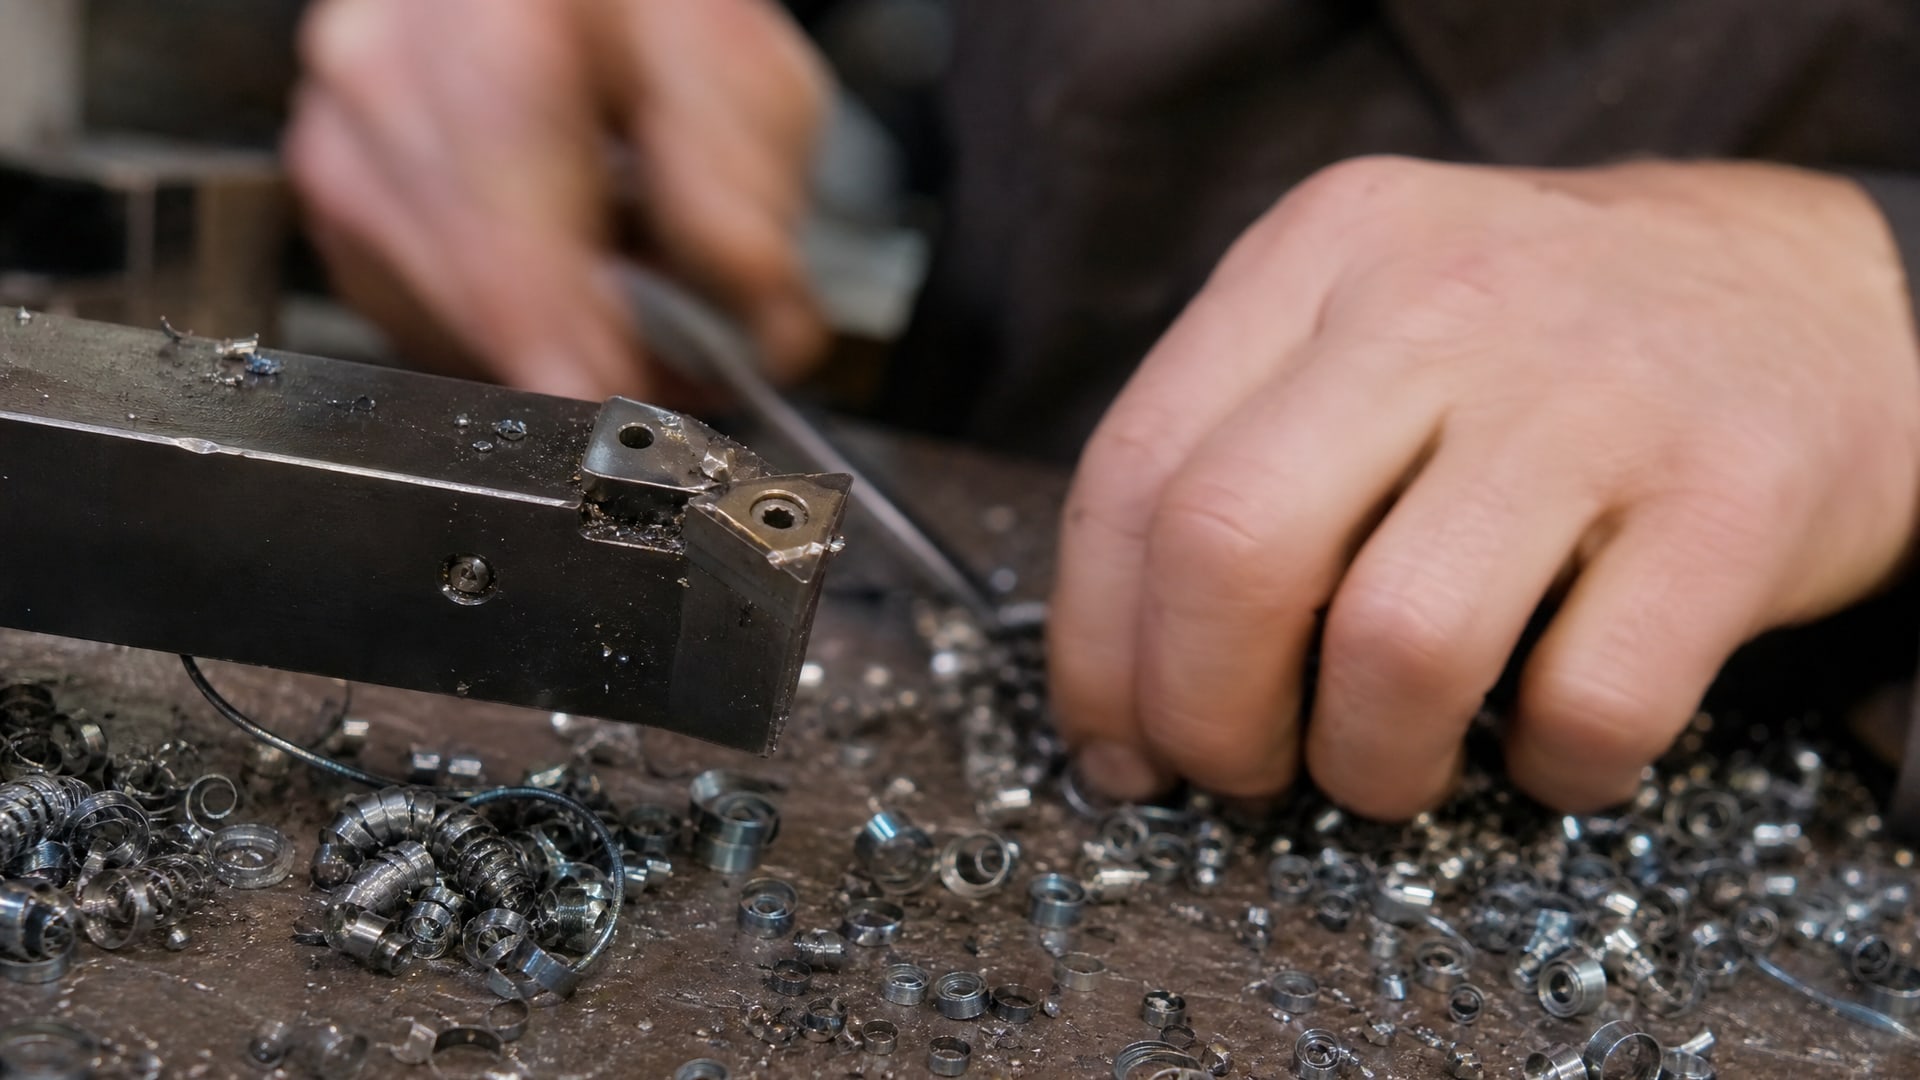
Для обычного фрезерования и точения рекомендуется рабочий диапазон 6–8%; такая концентрация обеспечивает баланс между охлаждением и смазкой. Для тяжелой обработки, протяжки и других операций с высокой долей трения концентрацию повышают до 8–12%, чтобы усилить пленку масла между инструментом и заготовкой.
Шлифование отличается тем, что здесь охлаждение критичнее смазки, поэтому концентрацию снижают до 3–5%. Слишком высокая концентрация при шлифовании может ухудшить отвод тепла и привести к прижиманию частиц к поверхности.
Резьбонарезание - одна из самых требовательных операций. Здесь советуют концентрацию на верхней границе 8–12%, а в некоторых случаях переходят на straight oil (неэмульгируемое масло), если станок это допускает. Это особенно актуально для швейцарских автоматов, которые конструктивно рассчитаны на прямое масло, в то время как большинство обрабатывающих центров работает с водными эмульсиями.
Перед переходом на новую СОЖ и при смене материала заготовки рекомендуется пилотное испытание: обработайте небольшой серийный объем, измерьте стойкость инструмента, проверьте качество поверхности и стабильность концентрации. Это помогает избежать внезапных проблем и выбрать оптимальный режим.
Фильтрация и чистота системы СОЖ
Чистота рабочей жидкости - главный фактор долговечности инструмента.
Абразивные частицы размером всего несколько микрон накапливаются на режущей кромке, создавая нежелательное шероховатое пятно, которое ускоряет износ и снижает точность обработки. По ISO 4406 для современных ЧПУ-операций рекомендуется целевой уровень чистоты примерно 18/16/13, что означает контролируемое содержание частиц в определенных диапазонах размеров.
Фильтр должен удерживать частицы размером 10–20 мкм или тоньше. Для инструмента с внутренней подачей СОЖ (сверла, метчики) производители часто требуют еще более высокую степень фильтрации, в районе 20–50 мкм как минимально полезный ориентир. При выборе фильтра важно различать номинальный рейтинг и абсолютный: номинальный часто завышает реальную эффективность отсечения, поэтому надежнее ориентироваться на абсолютный рейтинг по ISO 16889.
Центральный фильтр системы должен быть рассчитан минимум на 1,5-кратный расход насоса станка, чтобы избежать байпаса под пиковыми нагрузками и загрязнения системы при интенсивной работе. После замены картриджа фильтра обязательно проверьте уплотнения на герметичность, иначе грязная жидкость будет обходить новый фильтр.
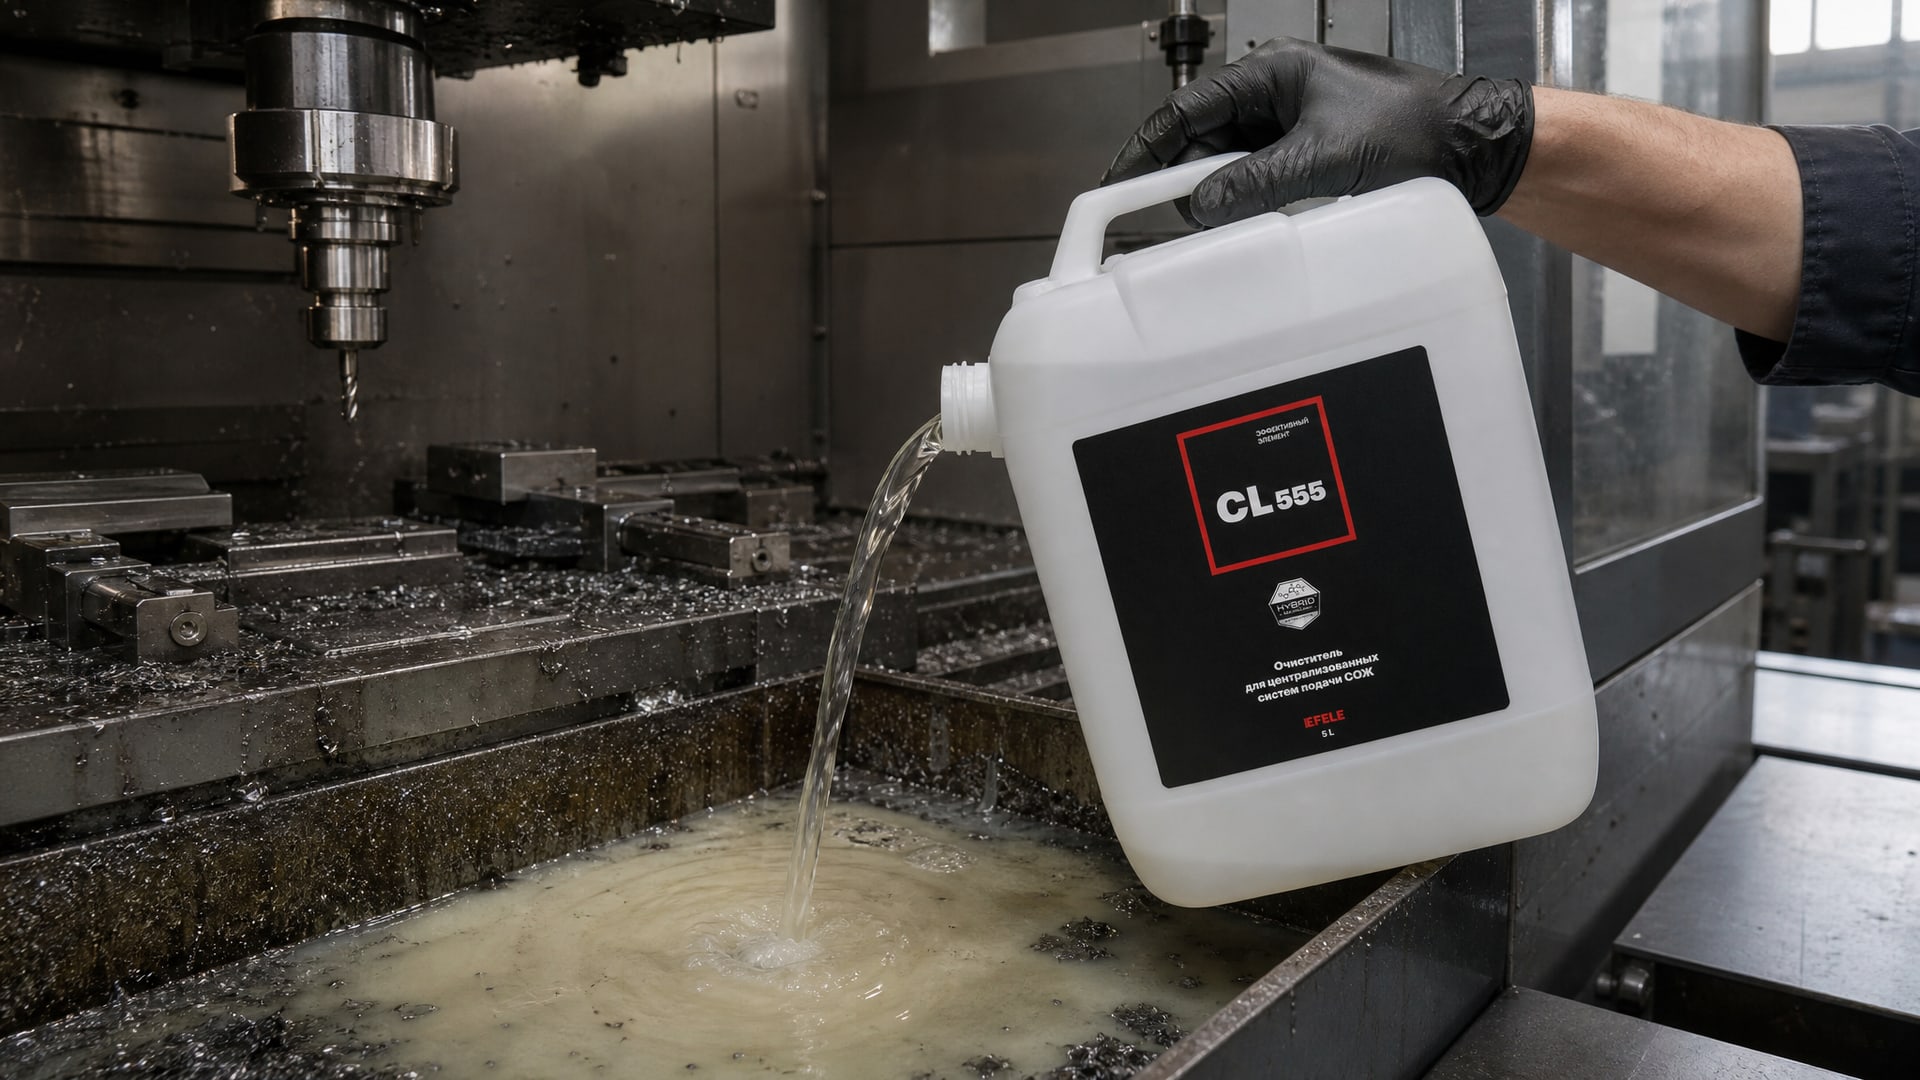
Трамп-масло (отработанное машинное масло, которое попадает на инструмент и затем в стружку) нужно удалять постоянно, а не периодически, потому что оно ускоряет деградацию эмульсии, вызывает расслоение и ухудшает ее смазывающие свойства. На практике многие специалисты используют очиститель для систем СОЖ - вспомогательный состав, который растворяет окислившиеся остатки и загрязнения, помогая восстановить рабочие свойства жидкости. Среди таких решений в отрасли прижился подход к регулярному введению очищающих добавок; например, EFELE CL-555 применяют на линиях фасовки и в ремонтных цехах для поддержания чистоты системы и продления ресурса самой СОЖ между полными заменами.
Универсальная СОЖ vs. специализированная: какую выбрать
Многие закупщики верят в миф о «универсальной СОЖ для всех операций».
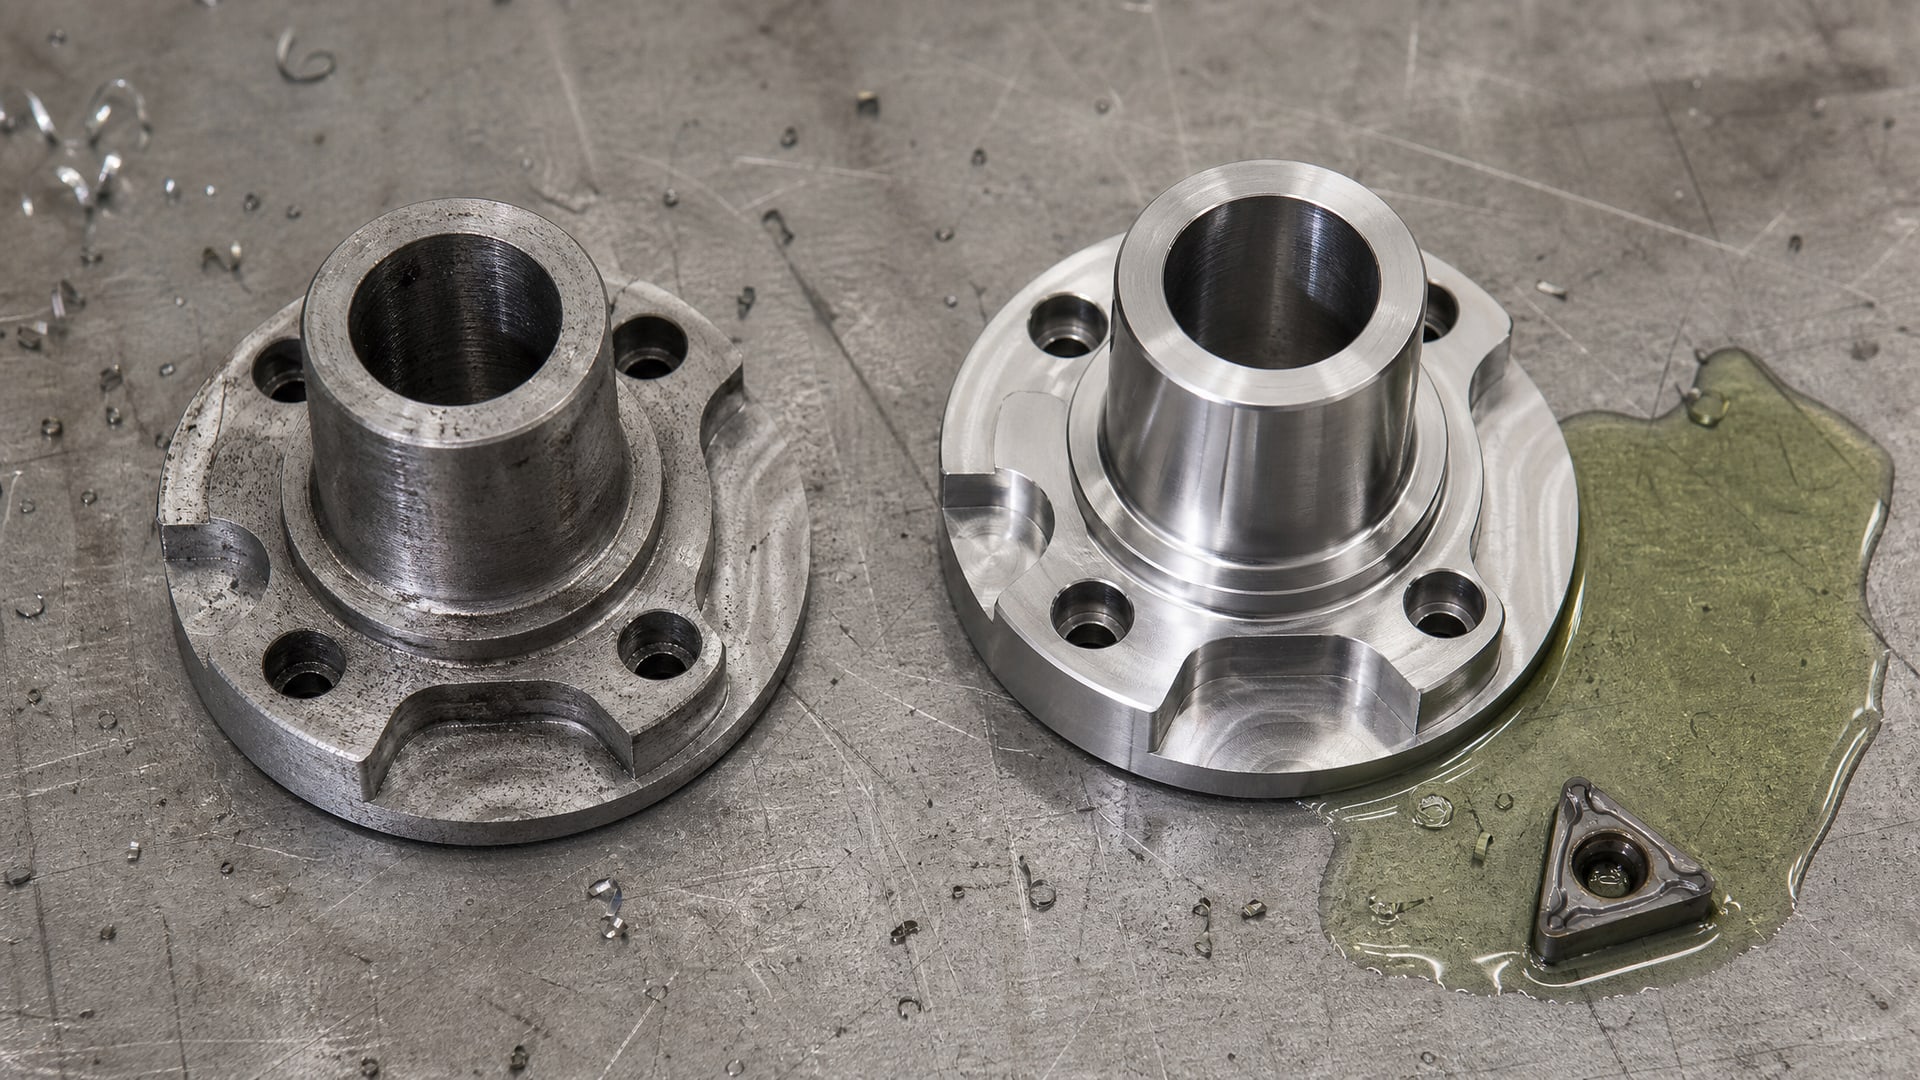
На практике такая жидкость почти всегда проигрывает специализированной, если задача узкая и требовательная. Например, для точения нержавейки универсальная водная эмульсия может не обеспечить достаточный уровень EP-присадок, и инструмент быстро затупится. Для высокоскоростного фрезерования алюминия универсальный состав может оказаться слишком липким и ухудшить отвод тепла.
Вместо поиска одного волшебного раствора рекомендуется честно оценить: какие операции занимают 80% производства, и для них выбрать оптимальную жидкость. Оставшиеся 20% специфичных операций либо можно адаптировать к этой жидкости, изменив режимы резания, либо завести второй продукт. Это часто оказывается дешевле, чем постоянно менять концентрацию и режимы из-за компромиссного решения.
Для фрезерного станка с ЧПУ, обрабатывающего в основном углеродистую сталь и алюминий, выбор часто падает на полусинтетическую водорастворимую СОЖ с хорошим балансом охлаждения и смазки. Для токарного станка с ЧПУ, где требуется глубокое проникновение жидкости в зону резания, могут предпочесть либо straight oil, либо высокую концентрацию водной эмульсии (до 12%).
Контроль концентрации и обслуживание системы
Фильтрация не заменяет контроль концентрации.
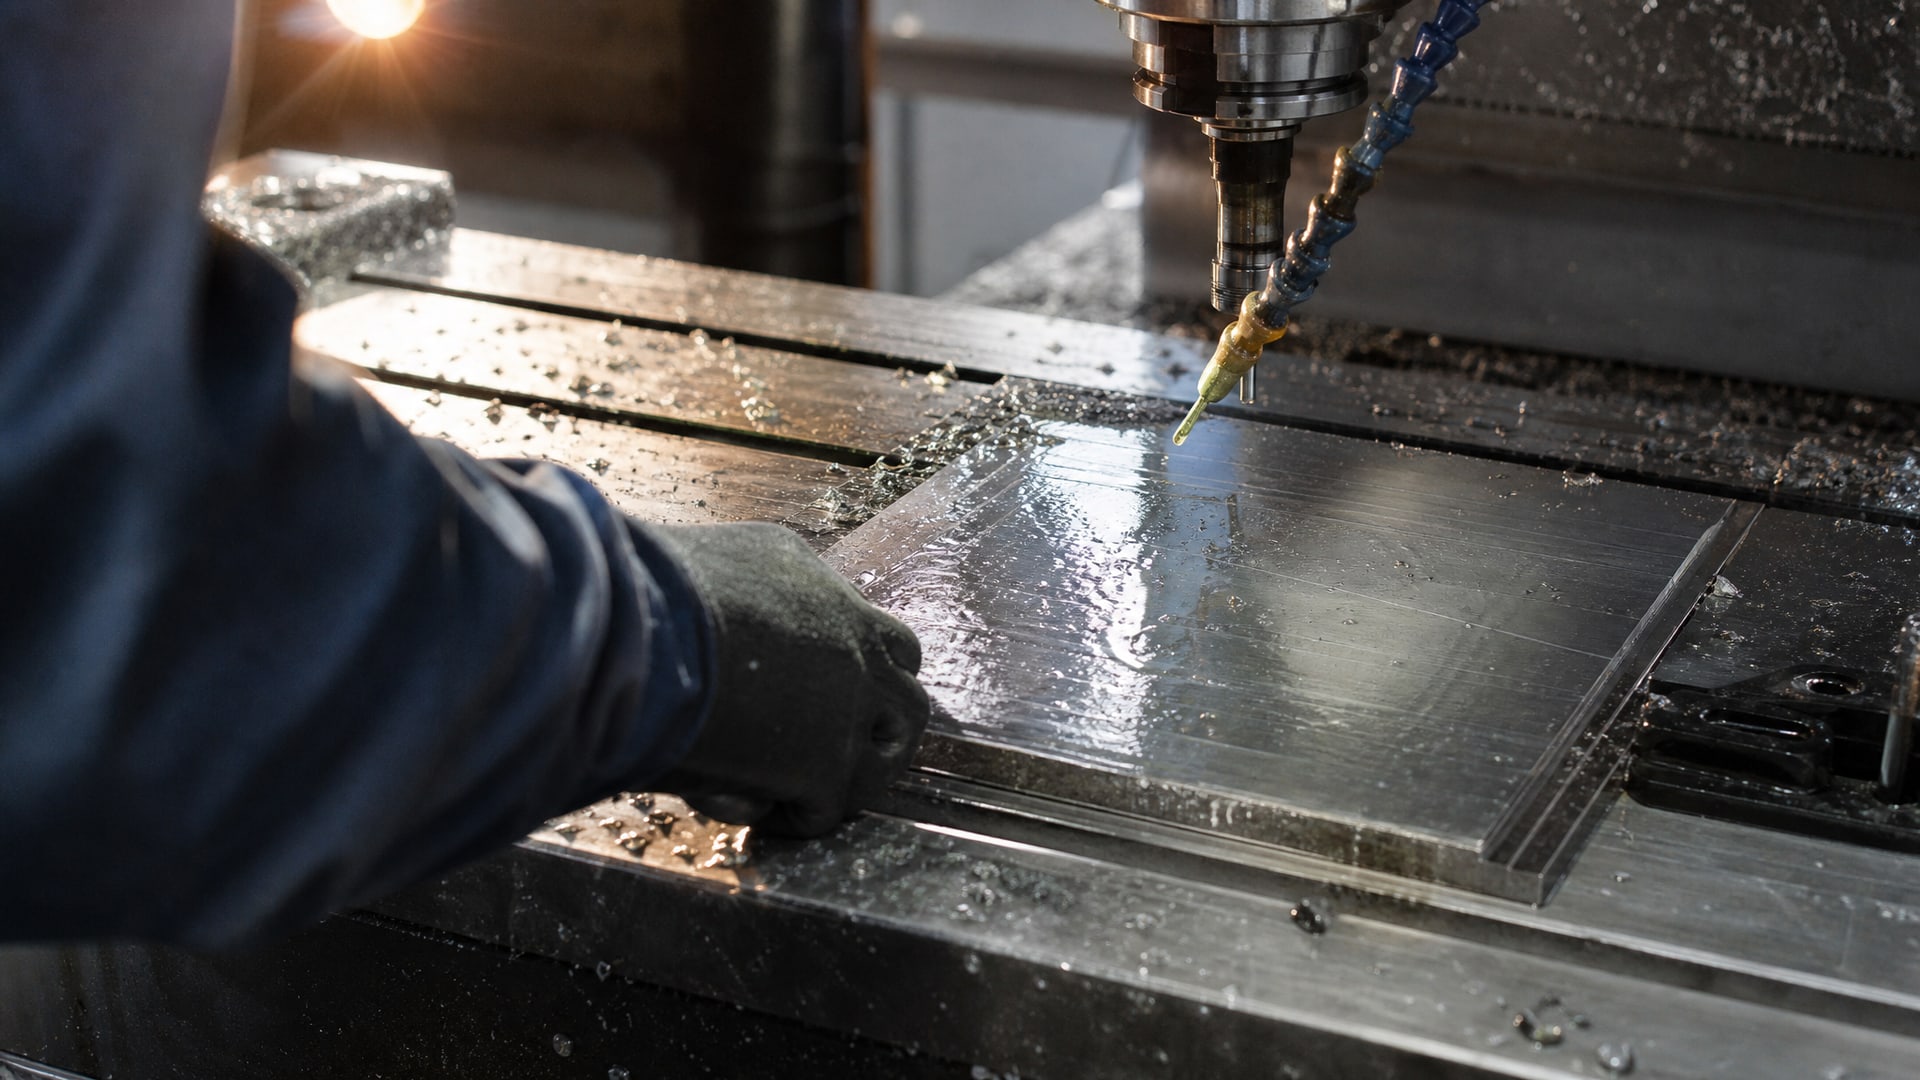
Даже при идеально чистой системе, если концентрация упала ниже рекомендуемого диапазона, смазочные и охлаждающие свойства упадут, и инструмент начнет изнашиваться быстрее. Рефрактометр - обязательный инструмент в руках оператора или инженера: он позволяет за несколько секунд измерить содержание концентрата в рабочей жидкости и скорректировать его доливом воды или концентрата.
Регулярный контроль - это не раз в квартал, а минимум раз в неделю на активно работающих линиях. Параллельно следите за запахом, пенообразованием и видимым состоянием жидкости. Затхлый запах указывает на микробное загрязнение; пена может свидетельствовать об износе деэмульгатора или попадании загрязнений; потемнение жидкости - о накоплении окисления и необходимости замены.
Перепад давления на фильтре - важный сигнал. Вместо календарного графика замены картриджа (например, «раз в месяц») лучше менять его при достижении критического перепада давления, который указан в техпаспорте станка. При этой стратегии вы не переплачиваете за неиспользованный ресурс картриджа и не рискуете байпасить грязную жидкость через изношенный фильтр.
Стандарты и регуляторные требования при выборе
Металлообрабатывающие СОЖ в международной классификации относятся к семейству M согласно ISO 6743-7.
При закупке или разработке спецификации на новый продукт рекомендуется использовать ISO/TS 12927, которая задает методику согласования требований между заказчиком и поставщиком. ASTM D2881 унифицирует терминологию и помогает избежать путаницы в названиях типов жидкостей.
С экологической и санитарной стороны важно учитывать, что некоторые юрисдикции ограничивают хлорсодержащие EP-присадки из-за экологических соображений. Если ваше предприятие планирует экспорт или расположено в регионе с жесткими экологическими требованиями, при выборе СОЖ это нужно проверить заранее.
OSHA устанавливает предельные уровни воздействия масляного тумана: 5 mg/m³ для минерального масляного тумана и 15 mg/m³ для полиненасыщенных органических соединений (PNOC) за 8-часовую смену. Это означает, что правильная подача СОЖ через насос (а не разбрызгивание) и наличие местной вытяжки - не только удобство, но и требование безопасности труда.
Как организовать пилотное испытание новой СОЖ
Перед тем как переходить на новый продукт для всего производства, проведите контролируемое испытание.
Выберите две-три типовые детали, которые регулярно обрабатываются, и установите одну серию обработки на новой СОЖ, вторую - на текущей. Измеряйте время работы инструмента до переточки или замены, фиксируйте качество обработки (шероховатость, допуски), записывайте расход жидкости и наблюдайте за стабильностью концентрации.
Этап пилотного теста обычно занимает 2–4 недели и показывает, нужны ли корректировки режимов резания или фильтрации. Если в этот период вдруг появились задиры на инструменте, быстрый износ или проблемы с пеной, это сигнал о том, что новая жидкость либо требует другой концентрации, либо вообще не подходит для ваших материалов и операций.
Параллельно запросите у поставщика карточку товара и технический паспорт (TDS) на новый продукт, где указаны рекомендуемые концентрации, диапазон pH, совместимость с пластиками и уплотнениями, а также требования к фильтрации. Это поможет вам заранее оценить, есть ли в вашей системе необходимые предусловия (чистота системы, совместимость уплотнений, производительность насоса).
Часто задаваемые вопросы
Можно ли использовать одну СОЖ одновременно для фрезерной и токарной обработки?
Теоретически можно, но только если она одновременно подходит по смазывающей способности, охлаждению и материалу. На практике для тяжелых режимов токарной обработки часто требуется более высокий уровень смазки, чем для фрезерования, поэтому пришлось бы жертвовать универсальностью. Рекомендуется оценить, какая операция занимает основной объем времени, и выбрать жидкость под нее, адаптируя остальные режимы.
Нужна ли отдельная СОЖ для алюминия?
Да, если есть риск окрашивания, коррозии или налипания стружки. Руководства производителей советуют неокрашивающие и химически нейтральные составы для цветных металлов. Обычная водная эмульсия может взаимодействовать с алюминием и оставить пятна на готовой поверхности. Если в вашем производстве алюминий - основной материал, лучше завести отдельную жидкость.
Как понять, что концентрация СОЖ упала ниже нормы?
Используйте рефрактометр, чтобы измерить содержание концентрата. Если показания упали ниже рекомендуемого диапазона (например, ниже 6% при норме 6–8%), это означает, что воды добавилось больше, чем нужно. Визуально жидкость может выглядеть прозрачной, но смазывающие свойства уже упали. Контролируйте концентрацию минимум раз в неделю.
Почему инструмент ломается, если система кажется чистой на вид?
Чистота на глаз не показывает наличие мелких абразивных частиц размером 5–10 мкм, которые невидимы невооруженным глазом, но именно они ускоряют износ фрез и сверл. По ISO 4406 нужно контролировать наличие частиц в определенных диапазонах, а не полагаться на внешний вид. Регулярная фильтрация и анализ чистоты - единственный способ убедиться в качестве.
Может ли очистка системы заменить замену СОЖ?
Нет. Очистка удаляет загрязнение и отработанное масло, но не восстанавливает концентрацию, pH, антикоррозионные свойства и биостойкость самой жидкости. Если СОЖ отработала свой ресурс, показывает признаки окисления или сепарации, ее нужно полностью заменить. Очистка - профилактическая мера между плановыми заменами, а не замена самой замене.
Заключение
Выбор СОЖ для станка с ЧПУ - это не одноразовое решение, а начало долгосрочного технического партнерства. Правильная жидкость, подобранная под конкретный материал, тип операции и регуляторные требования вашего региона, снижает износ инструмента на 20–40% и обеспечивает предсказуемый ресурс режущей части. При этом недостаточно просто выбрать жидкость: нужно установить регулярный контроль концентрации, фильтрации и чистоты, удалять загрязнения и проверять стабильность системы еженедельно.
Начните с честной оценки ваших основных операций, запросите технический паспорт нескольких кандидатов, проведите пилотное испытание и только после этого переходите на новый продукт для всей линии. Такой подход требует несколько недель подготовки, но окупается снижением простоев, продлением жизни инструмента и улучшением качества обработки в течение многих месяцев работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.