
Как выбрать СОЖ для обработки алюминия без пятен и прижогов
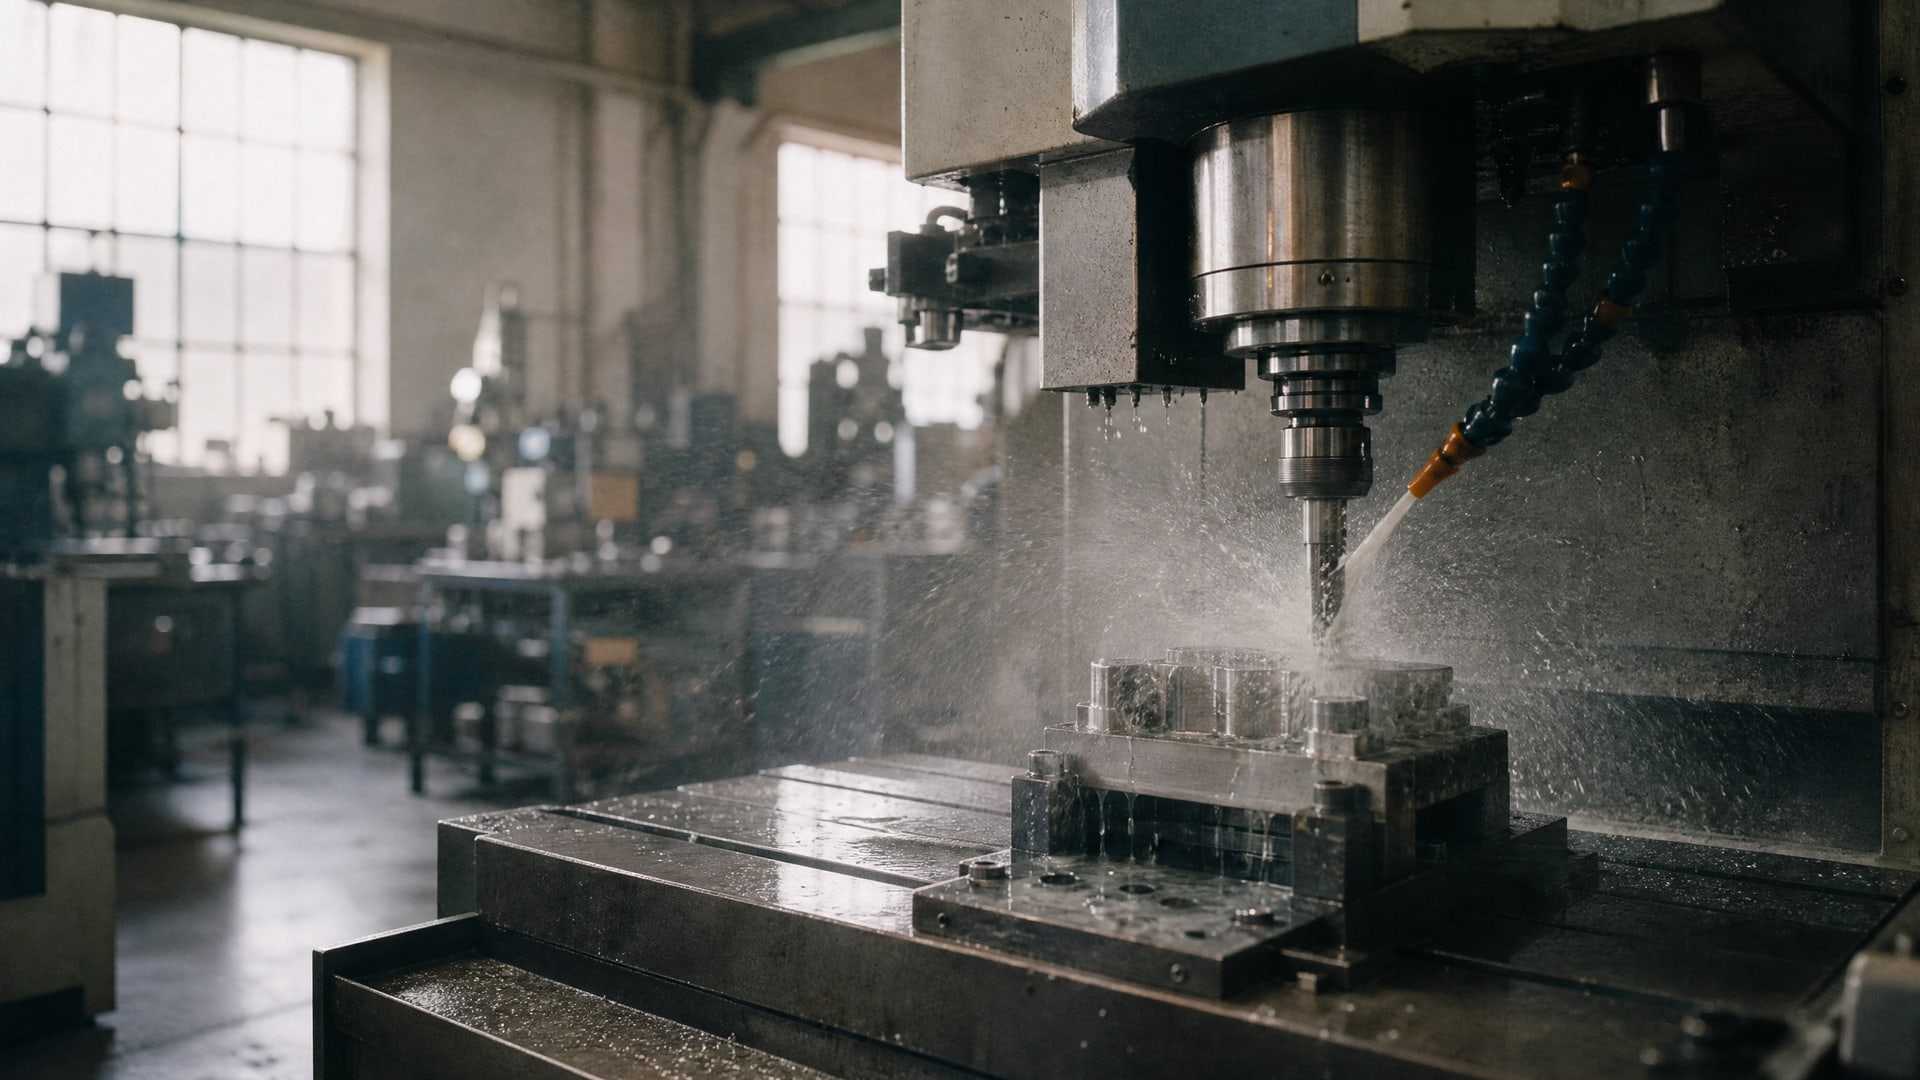
Правильная выбор охлаждающей жидкости - основа чистой поверхности алюминиевых деталей и долговечности инструмента. При обработке алюминия СОЖ должна одновременно обеспечивать охлаждение, смазку, вынос стружки и защиту от коррозии. Пятна и прижоги появляются не только из-за неправильной технологии резания, но часто из-за несоответствия параметров жидкости операции и материалу.
В этой статье разберемся, какие свойства СОЖ критичны для алюминия, как выбрать концентрацию и состав для каждой операции, и на что обратить внимание, чтобы избежать типичных дефектов поверхности. Статья полезна инженерам, технологам и закупщикам, которые отвечают за стабильность обработки в цехе.
Основные требования к СОЖ для алюминиевой обработки
Алюминий - материал капризный: мягкий, теплопроводный, склонен к налипанию на инструмент и окислению на поверхности.
Жидкость для его обработки должна одновременно решать несколько задач, которые часто противоречат друг другу.
Высокая смазывающая способность критична, потому что налипание стружки на инструмент и материал приводит к повышению трения, локальному перегреву и прижогам. Однако чрезмерно маслянистая жидкость становится препятствием для отвода стружки и задерживает ее на детали - это источник пятен и микротрещин.
Нейтрально-слабощелочной pH в диапазоне 8,5–9,5 - компромисс между подавлением микробиологии и безопасностью материала. Щелочная среда защищает алюминий от коррозии, но избыток щелочи провоцирует окрашивание сплавов и травление поверхности.
Низкое пенообразование и хорошее воздухоотделение - особенно важны при внутренней подаче и турбулентном потоке. Пена нарушает подачу жидкости в зону резания, мешает отводу стружки и снижает стабильность процесса.
Быстрое безостаточное высыхание - один из главных факторов против пятен. Жидкость, остающаяся на детали тонкой пленкой после обработки, при высыхании оставляет солевые и минеральные отложения, которые видны как белесые или желтые следы.
Хорошая фильтруемость обеспечивает эффективность системы циркуляции. Мелкие загрязнения (износ инструмента, микростружка, оксиды) быстро выводятся из жидкости, что снижает риск вторичного окрашивания и стабилизирует процесс.
Концентрация СОЖ для разных операций обработки алюминия
Концентрация - один из самых спорных параметров, потому что низкая экономит расходы, а высокая улучшает смазку, но повышает вязкость и затрудняет отвод стружки.
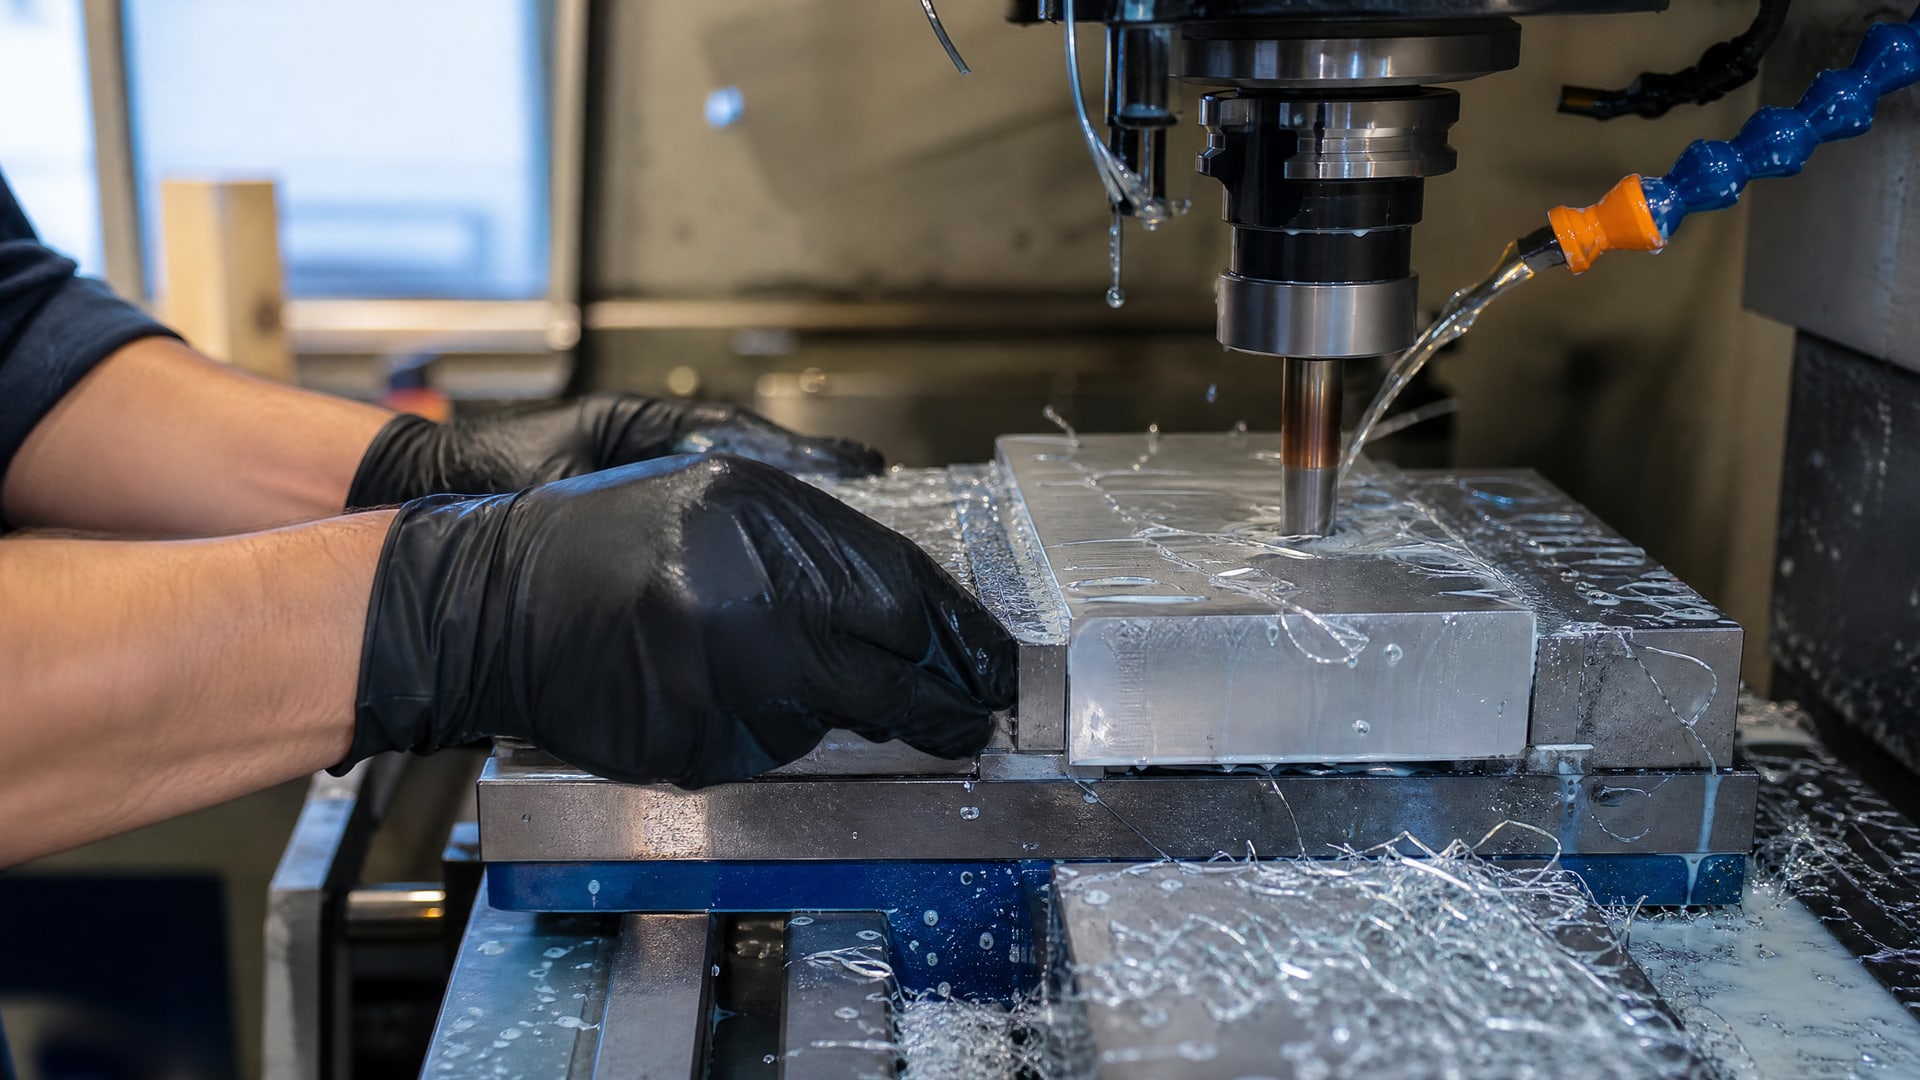
Для общего фрезерования алюминия рекомендуется диапазон 8–10%. Эта концентрация обеспечивает баланс между охлаждением (за счет водной основы) и смазкой (за счет эмульгатора и минеральной базы). Станок должен быть жесткий, зажимы надежные, иначе вибрации усилятся.
Для чистовой высокоскоростной обработки концентрацию часто снижают до 5–7%. Приоритет - охлаждение и отвод стружки, а роль смазки снижена благодаря высокой скорости и малой подаче. Более жидкая система лучше циркулирует, не образует подпер стружки и дает чистую поверхность.
Для тяжелого фрезерования, черновых и полу-чистовых операций концентрацию повышают до 10–15%. Материалу нужна максимальная защита от налипания, инструменту - высокая смазывающая способность. Таким параметрам соответствуют вязкие, насыщенные жидкости.
Снижение концентрации ниже рабочего уровня в процессе эксплуатации - скрытая проблема. По мере испарения и вывода загрязнений концентрация дрейфует вниз. Если ее не контролировать и не доливать концентрат, смазывающие и антикоррозионные свойства падают, риск прижогов и пятен растет. Проверяй концентрацию не реже одного раза в две недели через рефрактометр.
Выбор типа СОЖ: синтетика, полусинтетика, минеральная база
Водорастворимые СОЖ строятся на минеральной, синтетической или полусинтетической основе, к которой добавляют эмульгаторы, противоокислители, антикоррозионные ингибиторы и противовспениватели.
Минеральная база - самая экономичная. Для алюминия подходит, но требует внимания к пенообразованию и стабильности эмульсии. При контаминации водой и микробной активности минеральное масло часто расслаивается, что нарушает геометрию резания.
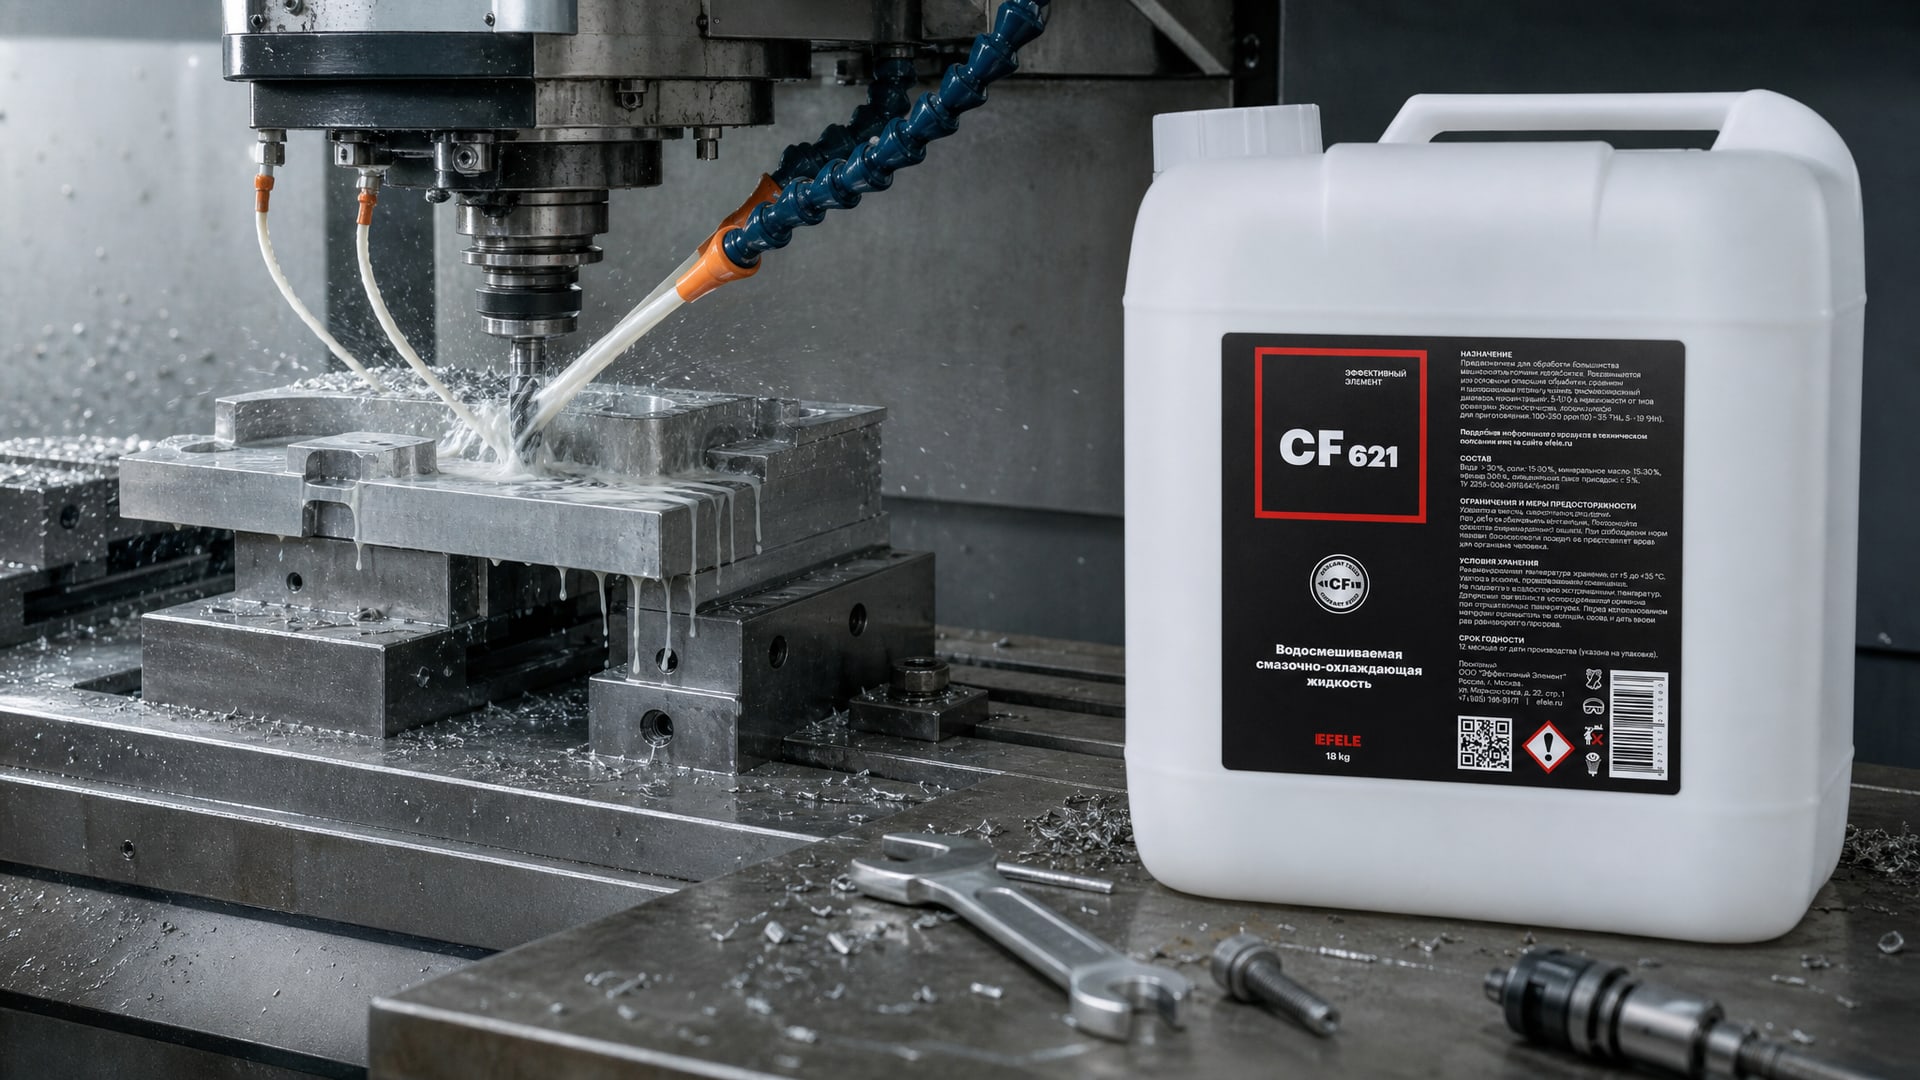
Полусинтетические жидкости - оптимум для большинства цехов. Они сочетают дешевизну минеральной базы с улучшенной стабильностью синтетических компонентов. Для финишной обработки алюминия полусинтетическая водорастворимая СОЖ - выбор рабочего стандарта. EFELE CF-621 как полусинтетическая универсальная СОЖ рекомендуется для резания и шлифования алюминиевых сплавов, потому что обеспечивает надежную смазку при чистовой обработке и одновременно снижает риск вымывания стружки из зоны контакта.
Синтетические жидкости - максимальная стабильность, лучший контроль над пенообразованием и вязкостью. Для высокоточного шлифования алюминия синтетика - предпочтительный вариант, но ее цена выше, что оправдано только при критичных требованиях к чистоте поверхности.
Обработка алюминия без хлора и другие особенности состава
Хлор в составе СОЖ - давний источник споров.
Хлорированные масла (обычно добавляют 3–5% хлорпарафина) повышают давление резания и смазку при экстремальных нагрузках, но на алюминии риск окрашивания и травления высокий.
Безхлорные составы для алюминия рекомендуются в технических материалах, если они обеспечивают нужную смазку за счет других компонентов (полярных жиров, эстеров, сульфидов). На алюминии без хлора часто работает даже лучше, потому что химическое взаимодействие между хлором и оксидом алюминия провоцирует пятна и коррозию при хранении.
Отсутствие формальдегидных доноров и бора - дополнительный плюс. Формальдегид используют как консервант, но он может вступать в реакцию с алюминием и вызывать цветные отложения. Бор добавляют как противоокислитель, но его избыток также связывают с поверхностными дефектами.
Совместимость с уплотнениями и материалами станка должна быть проверена заранее. Некоторые синтетические базы (особенно полигликоли) набухают резину и разрушают лакокрасочное покрытие. Для алюминия лучше выбирать жидкости, апробированные на эстерах и минеральной базе.
СОЖ для шлифовки алюминия и финишной обработки
Шлифование - более требовательная операция, чем резание, потому что теплообразование очень высокое, а зона контакта очень узкая.
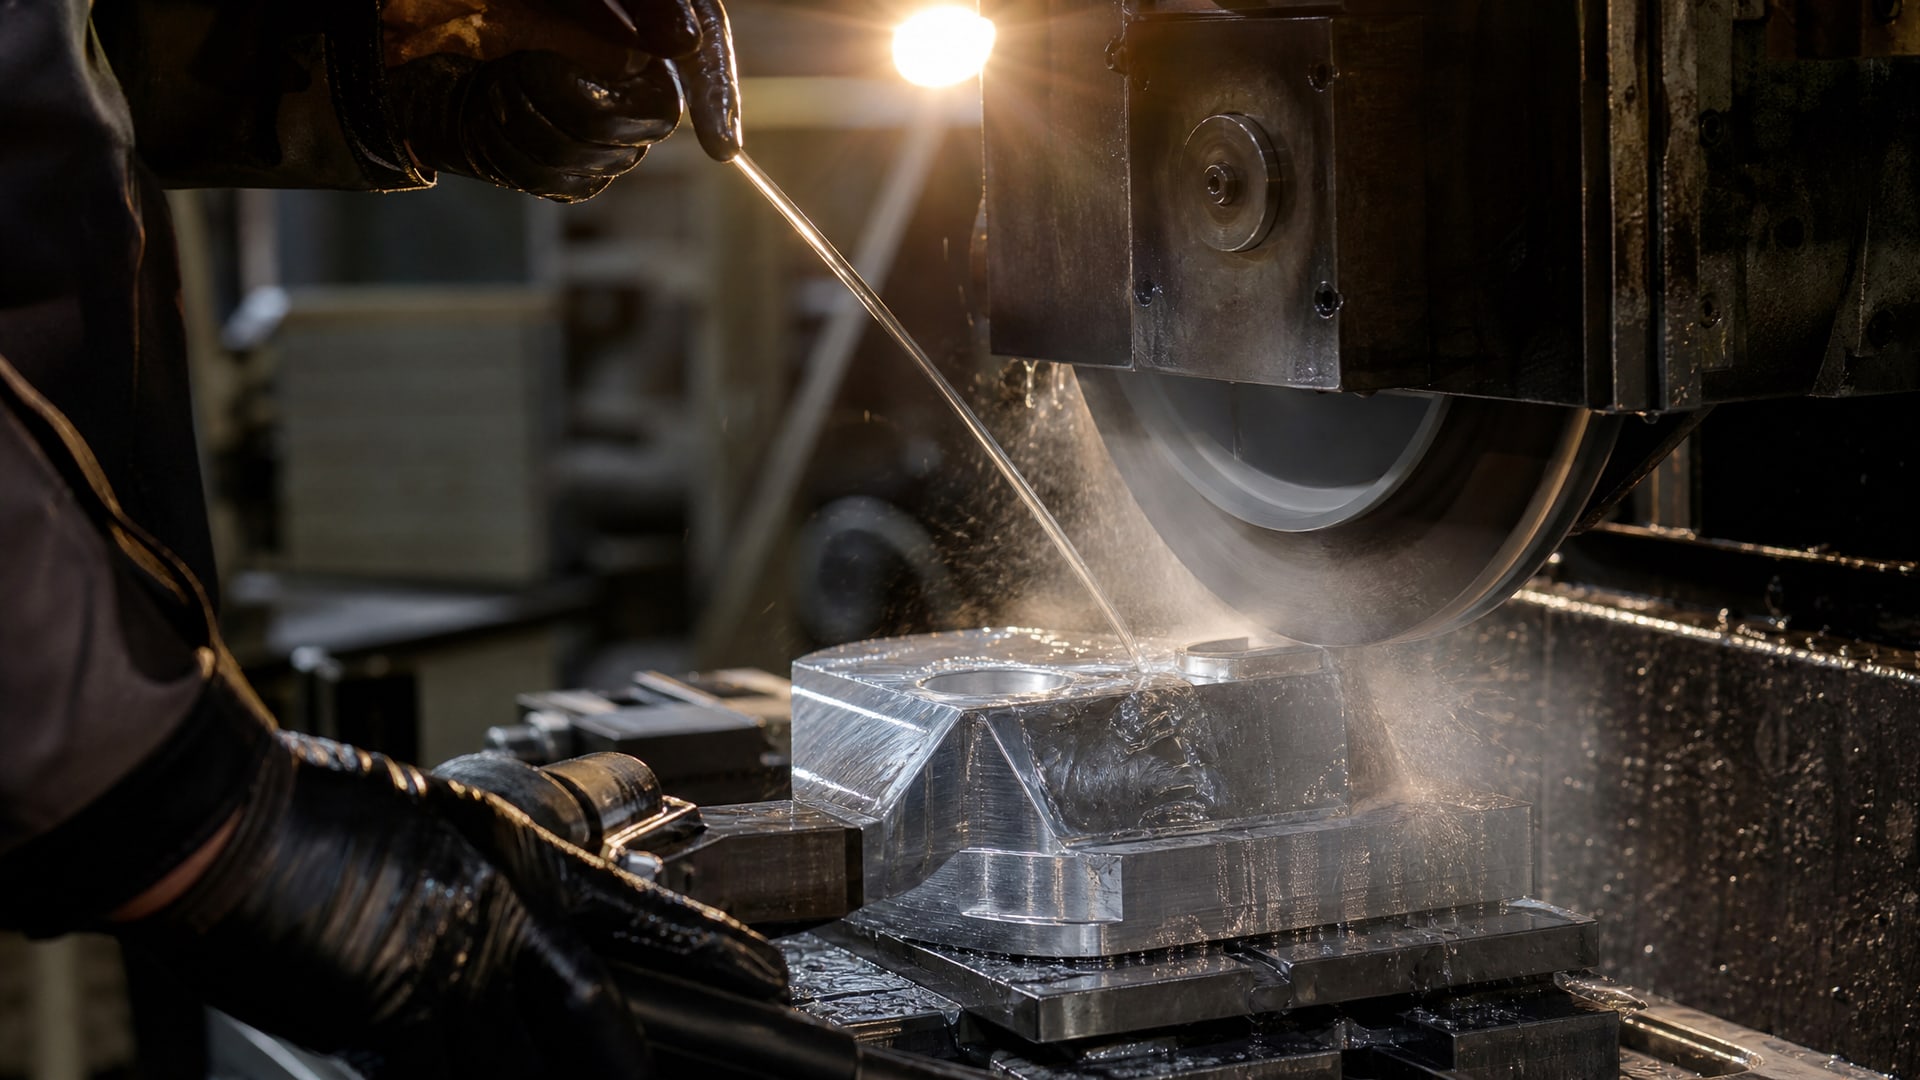
Для тонкого и финишного шлифования алюминия нужны низковязкие и быстро циркулирующие жидкости. Высокая вязкость задержит жидкость в промежутке между кругом и деталью, образует подпер и приведет к прижогам. Концентрация обычно 6–8%, иногда ниже.
Для грубого и полу-чистового шлифования можно использовать более высокие концентрации (8–10%) полусинтетических или полностью синтетических составов, потому что теплообразование еще высокое, но риск налипания материала выше.
Скорость подачи жидкости в зону шлифования - критична. Недостаточный поток приводит к локальному перегреву и прижогам даже при правильной концентрации. Если на шлифовальной машине есть опция внутренней подачи жидкости внутрь круга, ее обязательно использовать при обработке алюминия.
Низковязкое шлифовальное масло в некоторых цехах выбирают вместо водосмешиваемых эмульсий для финишных операций, потому что оно лучше выводит стружку и не оставляет белесых следов. Однако цена выше, и систему нужно держать отдельной.
Контроль качества воды и стабильность системы циркуляции
Вода - основа 90% объема водосмешиваемой СОЖ, и ее качество напрямую влияет на результат.
Жесткая вода содержит соли кальция и магния, которые нарушают эмульсию, вызывают окисление и способствуют коррозии. На алюминии это проявляется пятнами и белесым налетом после высыхания. Используй дистиллированную или деионизированную воду, особенно при чистовой обработке.
Бактериальное загрязнение разрушает молекулы эмульгатора, жидкость расслаивается, и эффективность смазки падает. При обнаружении запаха рыбы или плесени нужна срочная замена или консервирующая обработка. Профилактика - регулярная фильтрация и аэрация системы.
Фильтрация - основа долголетия СОЖ. Мелкие частицы (микростружка, окислы, износ инструмента) накапливаются и создают абразивный эффект, ускоряя износ оборудования и создавая вторичные дефекты на поверхности. Для алюминия рекомендуется фильтрация на сетке 10–15 микрон не реже одного раза в смену.
Температура жидкости в циркулирующей системе должна быть в диапазоне 18–25 °C для стабильности. Перегрев выше 30 °C приводит к испарению воды, сдвигу pH и ускоренному окислению присадок. Недостаточное охлаждение агрегата циркуляции - скрытая причина проблем с поверхностью.
Тяжелые условия и выбор смазки для сложных сплавов алюминия
Не все алюминиевые сплавы обрабатываются одинаково.
Легкие серийные сплавы (Д1, Д6) более пластичны и менее склонны к налипанию. Высокопрочные сплавы (Д18, В95) требуют повышенной смазки и охлаждения.
Для сплавов, склонных к налипанию, концентрацию рекомендуется повышать до верхних пределов (12–15%) и выбирать составы с повышенной долей смазочной составляющей. Также стоит проверить скорость резания - она может быть слишком низкой для конкретного материала.
Для выборочно-закаливаемых сплавов (например, с кремнием) риск прижогов выше из-за неравномерной теплопроводности. Охлаждение должно быть интенсивным, поток жидкости - достаточным.
Выбор синтетики вместо полусинтетики оправдан при производстве в несколько смен подряд без промежуточной заменой жидкости. Синтетика лучше держит pH и вязкость при колебаниях температуры.
Часто задаваемые вопросы
Почему на детали остаются пятна после обработки, если использую правильно подобранную СОЖ?
Пятна появляются не только от СОЖ, но от остатков жидкости на поверхности после обработки. Жидкость, не полностью удаленная тряпкой или промывкой, при высыхании оставляет минеральные отложения. Убедись, что детали промываются после обработки, особенно если в цехе жесткая вода. Также проверь pH жидкости - щелочь выше 9,5 ускоряет образование окиси на алюминии.
Как узнать, какая концентрация СОЖ нужна именно для моего оборудования?
Начни с рекомендации производителя станка или инструмента. Если таких данных нет, ориентируйся на операцию: 5–7% для чистовой обработки, 8–10% для общего фрезерования, 10–15% для тяжелых режимов. Проверь концентрацию рефрактометром и делай контрольные прогоны, варьируя ее на ±1–2%, чтобы найти оптимум для своего процесса.
Безхлорная СОЖ точно хуже работает на алюминии, чем хлорированная?
Нет. На алюминии безхлорная СОЖ часто работает лучше, потому что исключает риск химического взаимодействия хлора с оксидом алюминия. Правильно подобранная безхлорная жидкость обеспечивает достаточную смазку за счет эстеров, полярных жиров и других компонентов, без побочных эффектов в виде пятен при хранении.
Как часто нужно менять СОЖ при обработке алюминия?
При правильном контроле качества и регулярной фильтрации жидкость можно использовать 3–6 месяцев. Если видишь расслоение, неприятный запах, изменение цвета или заметное ухудшение результатов обработки - меняй срочно. Берись за замену и при превышении щелочности выше 10 pH или падении ниже 7 pH.
Можно ли использовать одну и ту же СОЖ для алюминия, стали и чугуна одновременно?
Рискованно. Каждый материал требует своего баланса охлаждения и смазки. Для алюминия важна высокая смазка и защита от коррозии; для стали - охлаждение и вязкость; для чугуна - отвод стружки. Универсальная жидкость будет компромиссом и не обеспечит оптимальные результаты ни для одного материала. Если в цехе обрабатываются разные материалы, лучше держать две-три системы циркуляции.
Заключение
Выбор СОЖ для обработки алюминия - задача комплексная. Недостаточно купить «универсальную» жидкость и забыть о ней. Нужно учитывать операцию (резание, шлифование, чистовая или черновая), концентрацию (5–15% в зависимости от режима), тип базы (полусинтетика оптимальна для большинства случаев) и состав без хлора, чтобы исключить пятна и упростить утилизацию.
Начни с анализа текущих проблем: если видишь пятна - проверь качество воды, pH и остатки жидкости на детали после промывки; если появляются прижоги - подними концентрацию, увеличь поток жидкости и убедись, что станок достаточно жесткий. Контролируй концентрацию один раз в две недели через рефрактометр, меняй или доливай концентрат при необходимости, и проводи плановую фильтрацию не реже одного раза в смену. Эти простые шаги дадут чистую поверхность и продлят срок жидкости на месяцы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.