
Как выбрать пищевую смазку H1 для оборудования, работающего при минус 40 °C
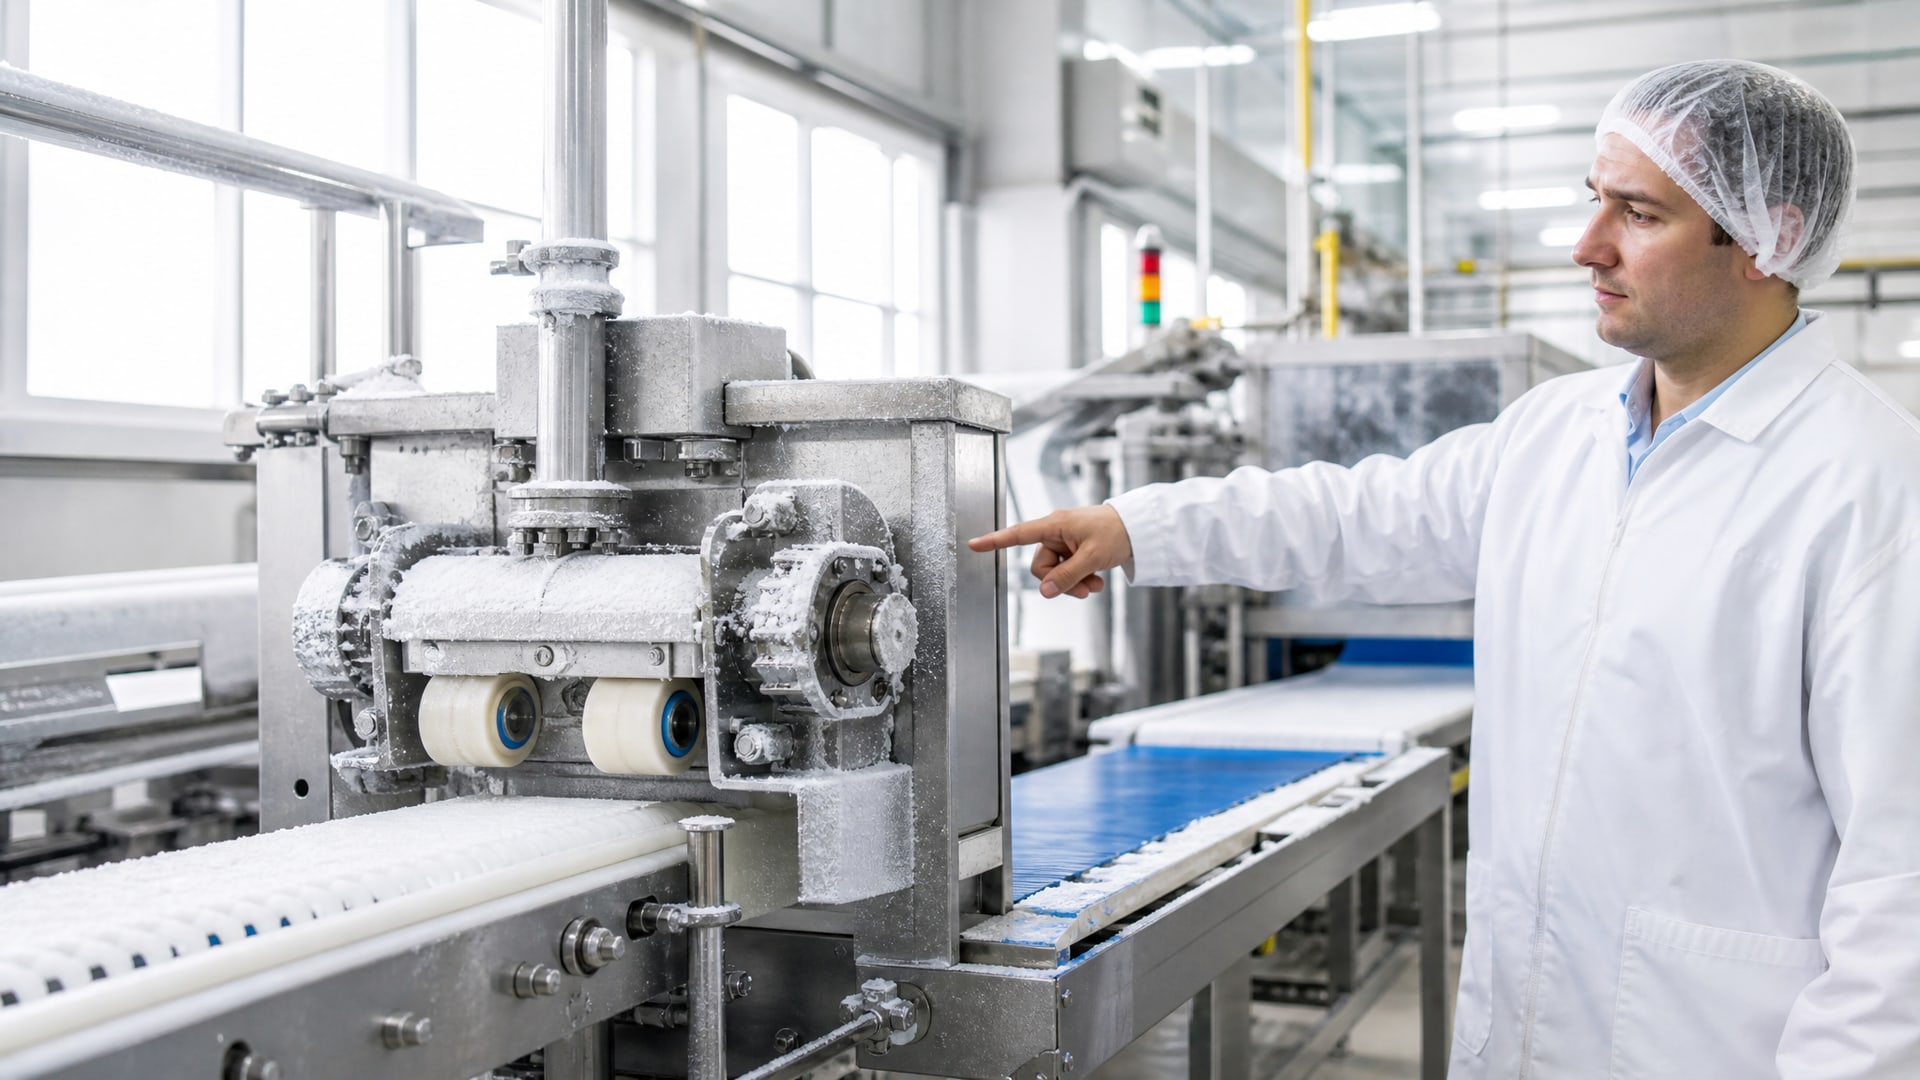
Выбор смазки для холодильного оборудования - это не только вопрос о пищевом допуске, но и о ее способности сохранять текучесть и защитные свойства при экстремально низких температурах. Многие закупщики и инженеры ошибочно считают, что пищевой сертификат NSF H1 автоматически гарантирует работоспособность при −40 °C, однако это два независимых параметра: H1 означает допуск к случайному контакту с пищей, а рабочая температура определяется совсем другими характеристиками смазки.
При температуре −40 °C смазка должна оставаться подвижной, не загустевать до масляного голодания, сохранять адгезию к поверхностям и не разрушаться от холодного пуска оборудования. Статья разбирает, на какие параметры смотреть при выборе, какую основу предпочесть и как убедиться, что конкретный продукт действительно подходит для морозильного или холодильного применения.
Почему H1 - это не гарантия работы при минус 40
Пищевой допуск NSF H1 регулируется FDA 21 CFR 178.3570 и означает, что смазка разрешена в зонах, где технически неизбежен случайный контакт с пищей - до 10 ppm попадания в продукт.
Однако этот допуск ничего не говорит о том, при какой температуре смазка остается текучей, при какой застывает и как ведет себя при холодном пуске.
На практике на рынке встречаются H1-смазки с диапазонами −10…+80 °C, −30…+120 °C и −45…+170 °C. Все они сертифицированы по пищевому стандарту, но только последние подходят для морозильных камер и холодильного оборудования при −40 °C. Закупщик, полагающийся только на букву H1, легко может получить продукт, который вязнет и не подается в систему уже при −20 °C.
Именно поэтому техспециалисты сначала смотрят на температуру застывания и диапазон рабочих температур, а затем проверяют, есть ли у смазки пищевой допуск. Пищевой статус - необходимое условие для пищевого производства, но он не отменяет нужду в правильной морозостойкости.
Какие параметры определяют работу при минус 40
Морозостойкость смазки зависит от нескольких взаимосвязанных свойств, которые нужно оценивать в комплексе.
Температура застывания и низкотемпературная прокачиваемость
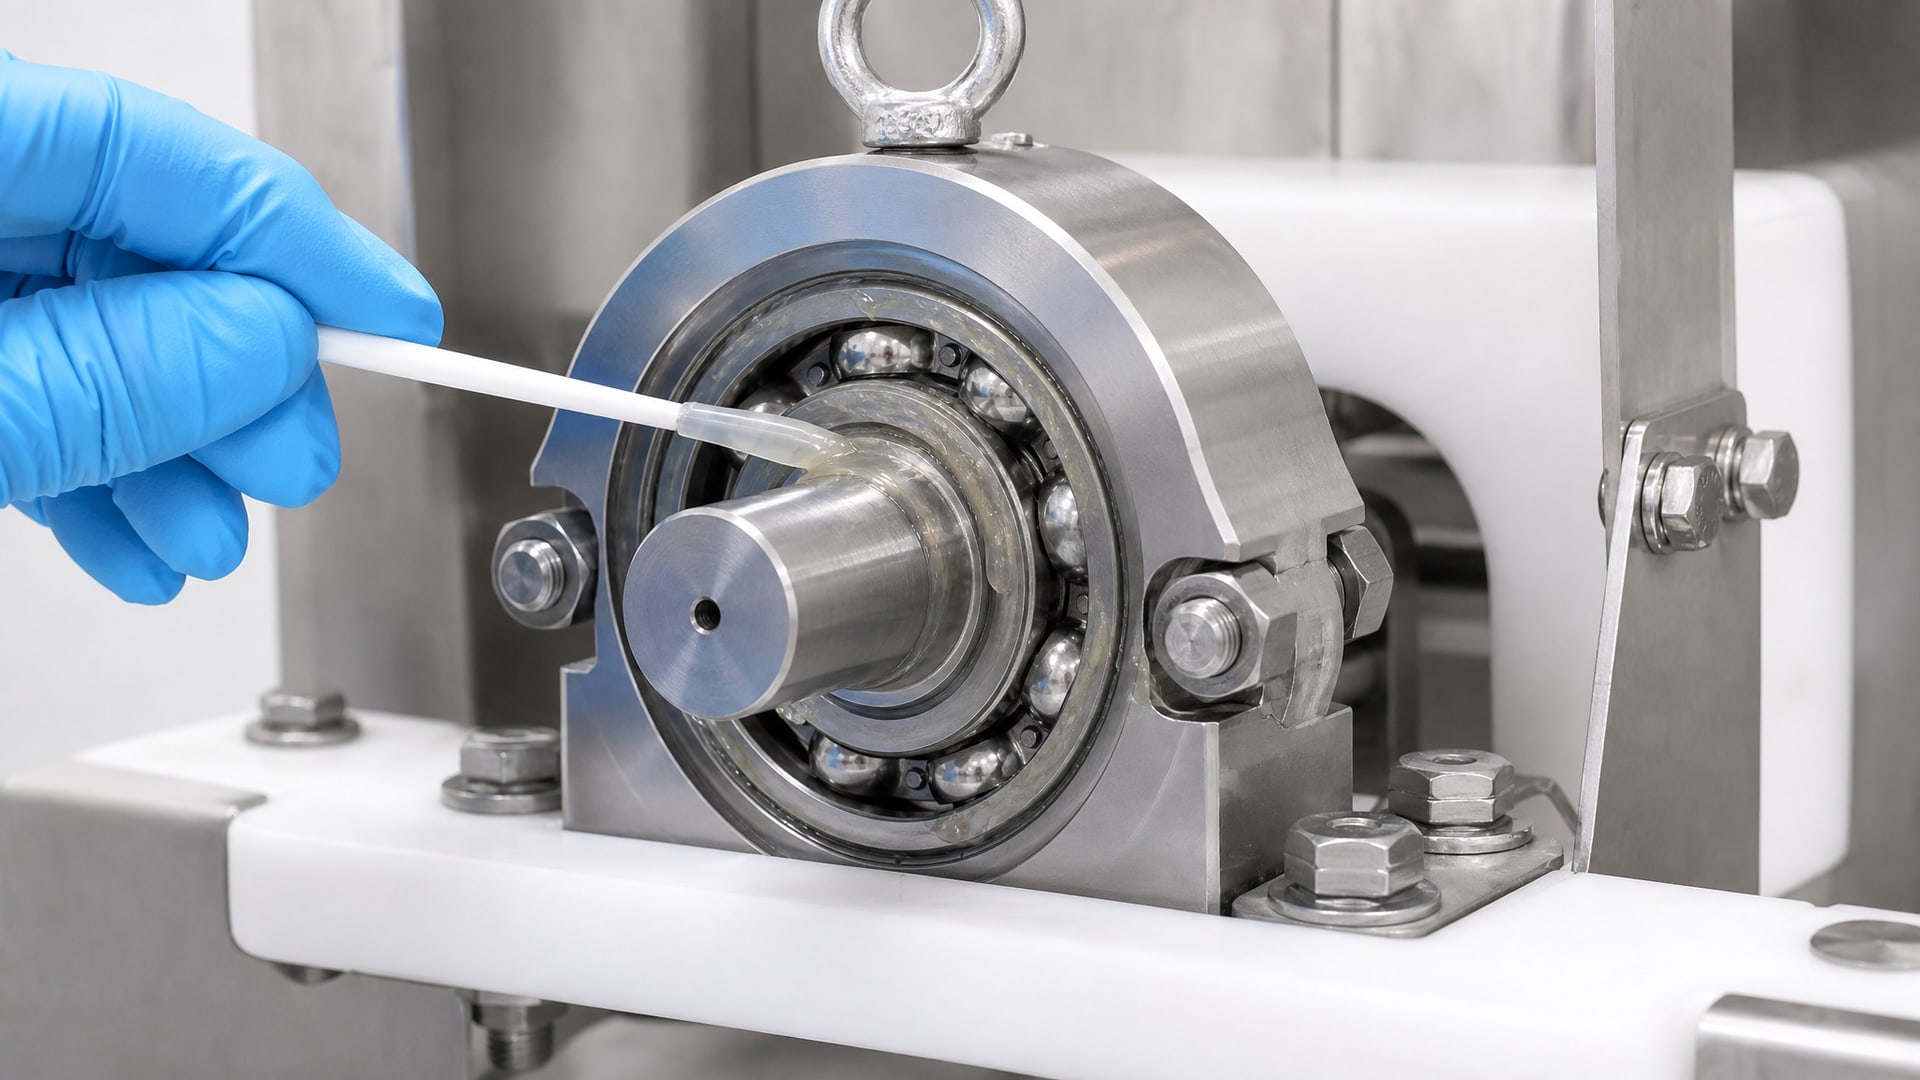
Температура застывания (pour point) - это температура, ниже которой смазка теряет текучесть и перестает течь под собственным весом. Для оборудования при −40 °C температура застывания должна быть ощутимо ниже, не менее −50…−55 °C, чтобы обеспечить запас и уверенную подачу после холодного пуска.
Не менее важна низкотемпературная прокачиваемость - способность смазки двигаться по каналам и трубкам при холоде. Даже если смазка не застыла полностью, она может загустеть настолько, что централизованная система подачи не сможет протолкнуть ее через фильтр или тонкие пути к узлам. В результате возникает масляное голодание, несмотря на видимое наличие смазки в системе.
Синтетическая основа вместо минерального масла
Минеральные масла и смазки обычно имеют температуру застывания не ниже −15…−25 °C. Для экстремально низких температур нужна синтетическая основа. В источниках чаще всего упоминаются синтетические углеводороды типа PAO-4 и PAO-6, которые сохраняют текучесть до −45…−51 °C и ниже. Особо сложные случаи требуют PFPE-основ, однако они дороже и используются реже.
Синтетическая PAO-основа одновременно позволяет получить высокую максимальную температуру (часто до +170 °C и выше), водостойкость и хорошую шир-стойкость (устойчивость к сдвиговым нагрузкам), что критично для морозильников с частыми запусками и остановками.
Вязкость и класс консистенции
Для жидких масел в холодных условиях типовой выбор - ISO VG 22 (вязкость около 22 сСт при 40 °C). Это низкая вязкость, которая обеспечивает текучесть и подачу по тонким каналам даже при холоде.
Для пластичных смазок в холоде обычно берут NLGI 2 для стандартных подшипников и узлов (это класс консистенции, а не температурное свойство), но для централизованных систем подачи в морозильных линиях часто рассматривают NLGI 1 или даже NLGI 00, чтобы смазка лучше текла и не вызывала масляное голодание.
Как выбрать смазку для конкретного узла
Выбор смазки зависит не только от температуры и H1-статуса, но и от типа узла, режима нагрузки и способа подачи.
Для морозильных и холодильных подшипников
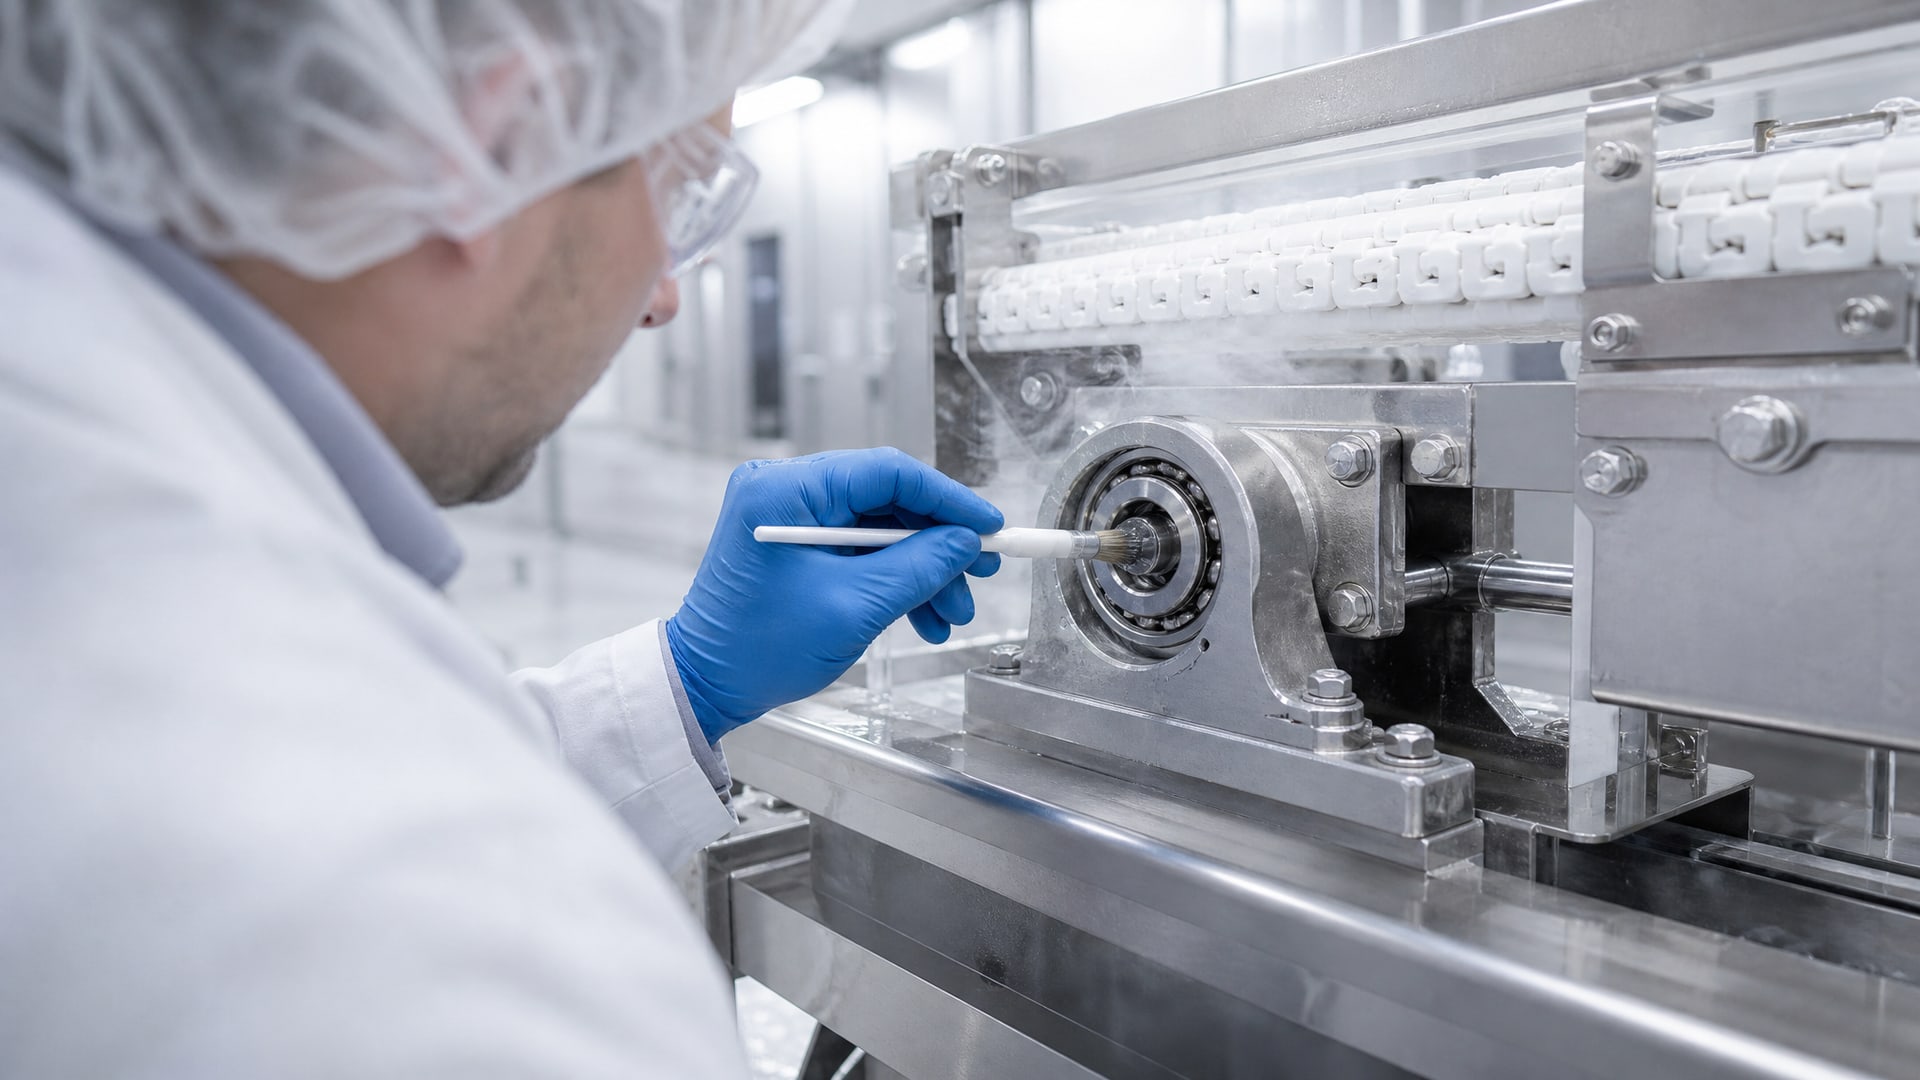
Если это обычный подшипник качения (шариковый, роликовый) в корпусе морозильной камеры или конвейерной линии, нужна пластичная смазка: NLGI 2 с синтетической PAO-основой, H1-сертифицированная, с диапазоном минимум −45…+80 °C. Такая смазка обеспечивает подвижность при старте в холоде и при этом не разжижается и не протекает при случайных подъемах температуры во время оттепели или техническое обслуживания.
Смазку наносят тонкой пленкой на дорожку качения или в канавки держателя, но не заполняют подшипник целиком - избыток приведет к перегреву и ускоренному износу. После сборки узла излишки убирают перед установкой в корпус.
Для централизованных систем подачи
Если смазка подается через централизованную систему с насосом, магистралями и дозаторами (как на многих конвейерах и скользящих направляющих в холодильных цехах), используют низковязкие масла или смазки NLGI 00–1. Они легче проходят через узкие сопла дозаторов и не создают сопротивление в магистралях при −40 °C.
Для таких систем критична не столько максимальная консистенция, сколько гарантированная прокачиваемость и отсутствие парафинизации (образования кристаллов парафина, которые забивают фильтры).
Для скользящих направляющих и фрикционных пар
Холодильное оборудование часто содержит скользящие направляющие (в вертикальных морозильниках, спиральных конвейерах), где нужна хорошая адгезия смазки к металлу, чтобы она не стиралась при трении и не смывалась конденсатом или льдом. Здесь рекомендуют пластичные смазки NLGI 2 с добавками для улучшения водостойкости и граничной смазки.
Из-за того что холодильное оборудование часто находится во влажной среде и подвергается резким перепадам температуры, смазка должна быть устойчива к влаге и не образовывать эмульсии. Синтетические PAO-смазки с соответствующими присадками хорошо справляются с этой задачей.
Проверка технического листа и сертификатов
Перед закупкой обязательно получите техдокументацию от поставщика и проверьте следующие пункты.
| Параметр | На что смотреть | Что означает для −40 °C |
|---|---|---|
| Рабочая температура | Нижняя граница не выше −45 °C | Запас при холодном пуске |
| Температура застывания | Не выше −50…−55 °C | Гарантированная текучесть |
| Базовое масло | PAO (синтетический углеводород) | Морозостойкость и стабильность |
| NLGI | 2 для подшипников, 00–1 для централизованных систем | Правильная подача в узлы |
| Вязкость при 40 °C | ISO VG 22–32 для масел, зависит от NLGI для смазок | Текучесть в холоде без избыточного загустевания |
| NSF H1 | Наличие регистрации в базе NSF International | Допуск к пищевым производствам |
| Водостойкость | Испытание по ASTM D2619 или аналогичное | Стойкость к конденсату и стирке |
| Антижилтие-свойства | Информация о присадках | Защита от износа при холодном пуске |
Важно проверить, что сертификат NSF H1 актуален и выдан для конкретного продукта, а не для серии. Некоторые поставщики работают с устаревшими сертификатами или указывают диапазон температур, который не совпадает с реальным применением.
Где закупщик часто ошибается
Опыт инженеров показывает типичные ошибки при выборе смазки для холодного оборудования.
Ошибка 1: Покупка по цене без проверки параметров. Очень дешевая H1-смазка часто основана на минеральном масле или имеет минимальный запас по температуре. Результат: смазка загустевает в системе, подшипники испытывают масляное голодание, возникают холодные заедания и повышенный износ.
Ошибка 2: Выбор слишком густой консистенции для централизованных систем. NLGI 2 удобна для ручного нанесения в корпусные подшипники, но в морозильной линии с дозаторами такая смазка часто не проходит через сопла при −40 °C. Закупщик заказывает то, что есть в наличии, и затем жалуется, что система не подает смазку.
Ошибка 3: Игнорирование влаги и конденсата. Холодильное оборудование постоянно контактирует с влажным воздухом и конденсатом. Если смазка не имеет водостойкости, она образует эмульсию, теряет адгезию и начинает протекать из узлов, оставляя их без защиты.
Ошибка 4: Доверие только название производителя без проверки свежести партии. Некоторые поставщики предлагают старые запасы с минеральными основами под видом новых синтетических смазок. Проверяйте дату выпуска и запрашивайте образец для тестирования на консистенцию при −40 °C.
Ошибка 5: Использование одной смазки для всех узлов. Подшипники, скользящие направляющие и централизованные системы требуют разных характеристик. Универсальная «все для всего» смазка редко оптимальна ни для одного применения.
Практический алгоритм выбора
Для оборудования при −40 °C следуйте этой схеме.
1. Определите типы узлов, которые нужно смазывать: подшипники, направляющие, червячные редукторы, открытые цепи или система централизованной подачи.
2. Выберите основу: синтетическая PAO обязательна. Минеральное масло не подойдет.
3. Определите NLGI: для корпусных подшипников - NLGI 2, для централизованных систем - NLGI 00–1, для скользящих пар - NLGI 2 с водостойкостью.
4. Проверьте температурный диапазон в техлисте: нижняя граница должна быть не выше −45…−50 °C, верхняя - не ниже +60…+80 °C.
5. Убедитесь в NSF H1: запросите сертификат, проверьте регистрацию в базе NSF International, уточните дату выдачи и область применения.
6. Сверьте водостойкость и шир-стойкость: для холодильных применений это не опционально.
7. Закажите образец и протестируйте текучесть при −40 °C перед закупкой большого объема. На складе смазка может выглядеть густой, но это не всегда означает, что она так же густа при реальной температуре.
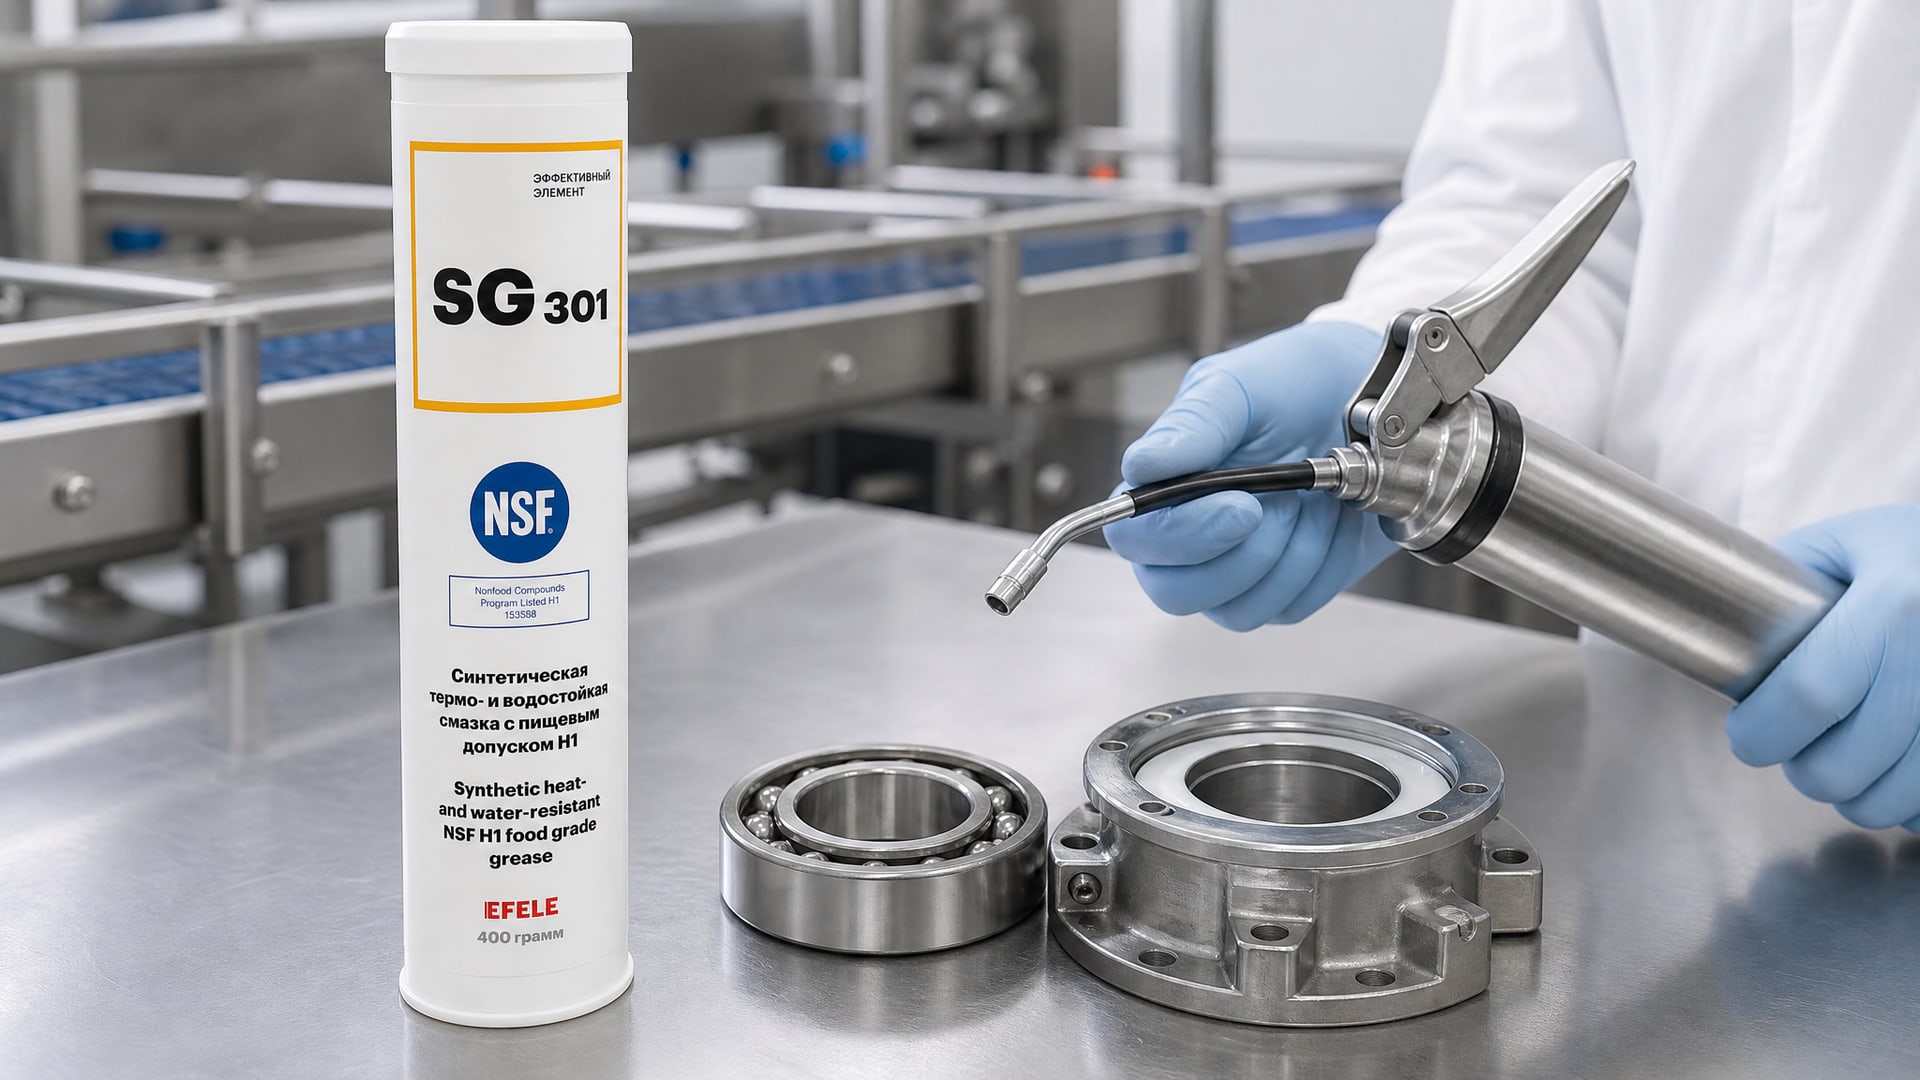
Для оборудования, работающего при экстремально низких температурах до −40 °C, отказываются от дешевых полусинтетических вариантов в пользу полностью синтетических PAO-смазок. На практике закупщики выбирают смазки с диапазоном −45…+170 °C и проверенной способностью к прокачиванию в морозильных линиях. EFELE SG-301, например, сочетает пищевой допуск NSF H1 с надежной текучестью при минус сорока и выше, что позволяет ей работать на узлах с перепадами температуры.
Часто задаваемые вопросы
Может ли обычная пищевая смазка работать при минус 40 без специальной низкотемпературной версии?
Не всегда. Стандартная H1-смазка часто разработана для температур −10…+80 °C и загустевает при −40 °C. Даже если она сертифицирована как пищевая, нужно проверить технический лист и убедиться, что ее нижний рабочий диапазон покрывает −40 °C с запасом. Обычно требуется специальная low-temperature H1-смазка с синтетической основой.
Чем отличается NLGI 2 от NLGI 1 для холодильных условий?
NLGI 2 гуще и лучше держится в подшипниках, защищая от потерь смазки. NLGI 1 жиже и легче подается через централизованные системы при холоде, но может вытекать из корпусных узлов. Выбор зависит от конструкции: для ручного нанесения и стационарных узлов берут NLGI 2, для линий с дозаторами - NLGI 00–1.
Что означает, если смазка имеет H1, но температура застывания −30 °C?
Это означает, что смазка допущена к пищевому применению, но при −40 °C может загустеть и не подаваться в систему. Такой продукт не подходит для морозильников. Нужна смазка с температурой застывания ниже −50 °C и гарантированным диапазоном минимум до −45 °C.
Как проверить при получении, что смазка действительно синтетическая, а не полусинтетическая?
Запросите техлист и проверьте базовое масло: PAO, PFPE или другой синтетик. Визуально синтетическая смазка часто выглядит однороднее и светлее минеральной, но окончательный ответ дает только документация. Не полагайтесь на название - пишите поставщику за подтверждением.
Почему некоторые холодильные системы не подают смазку при холодном пуске?
Причина часто в том, что выбрана смазка, слишком густая для низкой температуры, или система долго стояла без работы и смазка загустела. Решение: переход на смазку с лучшей низкотемпературной прокачиваемостью (NLGI 00–1 вместо NLGI 2) и проверка централизованной системы перед запуском при холоде.
Заключение
Выбор пищевой смазки H1 для оборудования при −40 °C - это выбор не между разными брендами, а между принципиально разными типами продуктов: синтетические с рабочим диапазоном −45…+170 °C против минеральных или полусинтетических с диапазоном −10…+80 °C. Пищевой допуск - необходимое условие для цехов и складов пищевого производства, но он не заменяет требование к морозостойкости.
Для уверенной работы при −40 °C закупщик должен проверить четыре пункта: синтетическую основу (PAO), температуру застывания ниже −50 °C, NLGI, подходящий типу узла, и актуальный NSF H1-сертификат. При выборе между несколькими вариантами приоритет - проверенная текучесть при холодном пуске и предсказуемый расход, а не самая низкая цена. Следующий шаг: запросить у поставщика образец, протестировать его при −40 °C и только затем размещать основной заказ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.