
Как выбрать инструмент для заправки масленок в промышленном оборудовании
Пресс-масленка (тавотница) - это узел для подачи смазки к трущимся частям оборудования без разборки конструкции. Правильный выбор инструмента для ее заправки напрямую влияет на качество смазки, срок службы подшипников и регулярность обслуживания. Статья рассказывает техническим специалистам и закупщикам, как подобрать подходящий смазочный инструмент, учитывая тип масленки, вязкость смазочного материала и условия работы оборудования.
Закупщикам и инженерам часто требуется разобраться, почему смазка не проходит в масленку, какой шприц использовать для заправки и как ухаживать за пресс-масленками в условиях цеха. Эта статья дает практические ответы на каждый из этих вопросов.
Что такое пресс-масленка и почему ее выбор инструмента важен
Пресс-масленка - это малогабаритное устройство, встроенное в конструкцию оборудования для подачи смазки к узлам трения.
Внутри нее размещены простые элементы: корпус, шарик и пружина, образующие обратный клапан. Этот клапан пропускает смазку в одном направлении и предотвращает ее вытекание обратно.
Благодаря такой конструкции оборудование смазывается без остановки и разборки. На станках, конвейерах и других промышленных механизмах масленки позволяют регулярно подавать свежую смазку, что снижает риск перегрева и равномерно распределяет смазочный материал по всему узлу.
Неправильный выбор инструмента для заправки может привести к неполной подаче смазки, засорению канала или повреждению самого клапана. Поэтому перед заправкой нужно убедиться, что инструмент совместим с типом масленки и способен работать с выбранной консистенцией смазочного материала.
Типы ручного смазочного инструмента для масленок
Для заправки пресс-масленок используются два основных типа ручных шприцев: штоковые (винтовые) и рычажные.
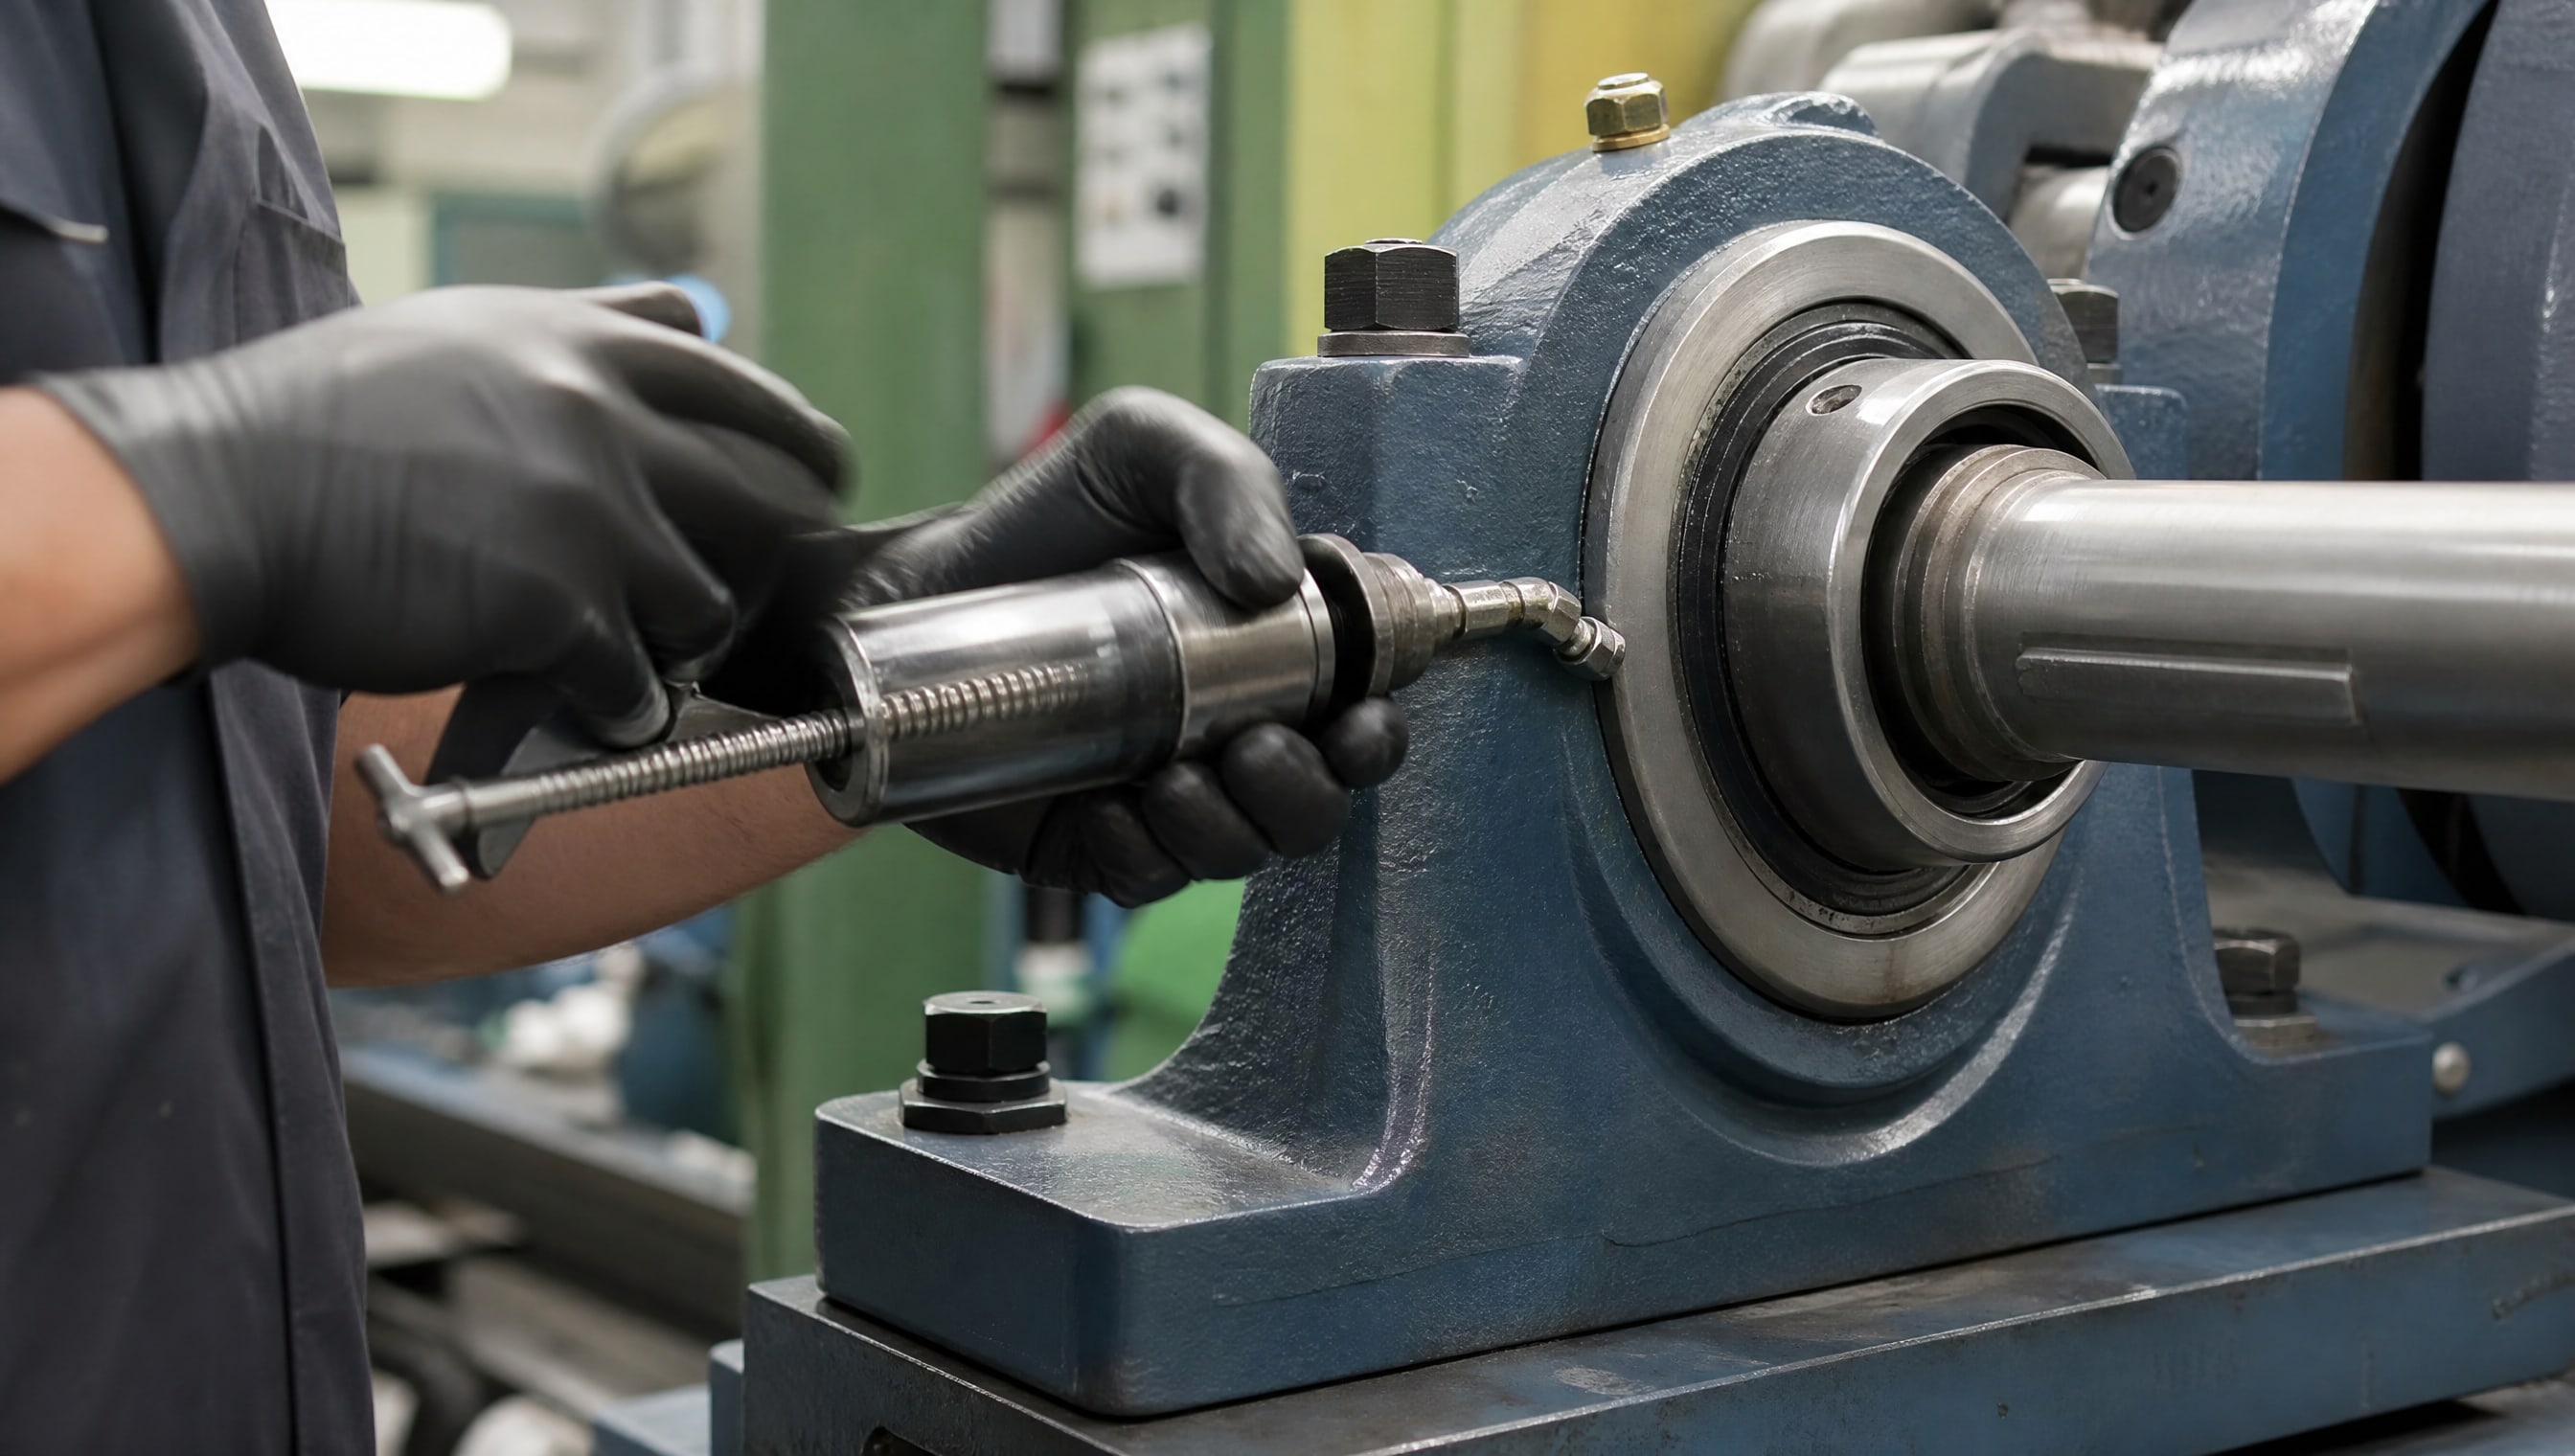
Каждый из них подходит для разных условий работы и различается по удобству применения и развиваемому давлению.
Штоковый (винтовой) смазочный шприц
Этот инструмент устроен как цилиндр с плунжером, который приводится в движение винтом. При вращении винта плунжер движется вперед и нагнетает смазку через насадку в масленку. Штоковый шприц позволяет контролировать давление и объем подачи, что особенно полезно при работе с густыми пластичными смазками.
Преимущество этого типа - точная дозировка и стабильное давление на каждый ход. Недостаток - медленнее, чем рычажный вариант, и требует двуручного управления (одна рука держит шприц, вторая вращает винт).
Рычажный смазочный шприц
Рычажный шприц работает по принципу рычага: каждое нажатие на рукоятку подает порцию смазки в масленку. Это происходит быстрее, чем с винтовым инструментом, и требует только одной руки.
Однако рычажный шприц развивает меньшее давление, поэтому подходит для смазки с не очень высокой вязкостью и для масленок в более доступных местах. Если смазка слишком густая или засохшая, рычажный инструмент может не пробить засор.
Как заправить масленку правильно: пошаговый процесс
Перед заправкой убедитесь, что смазка не засохла.
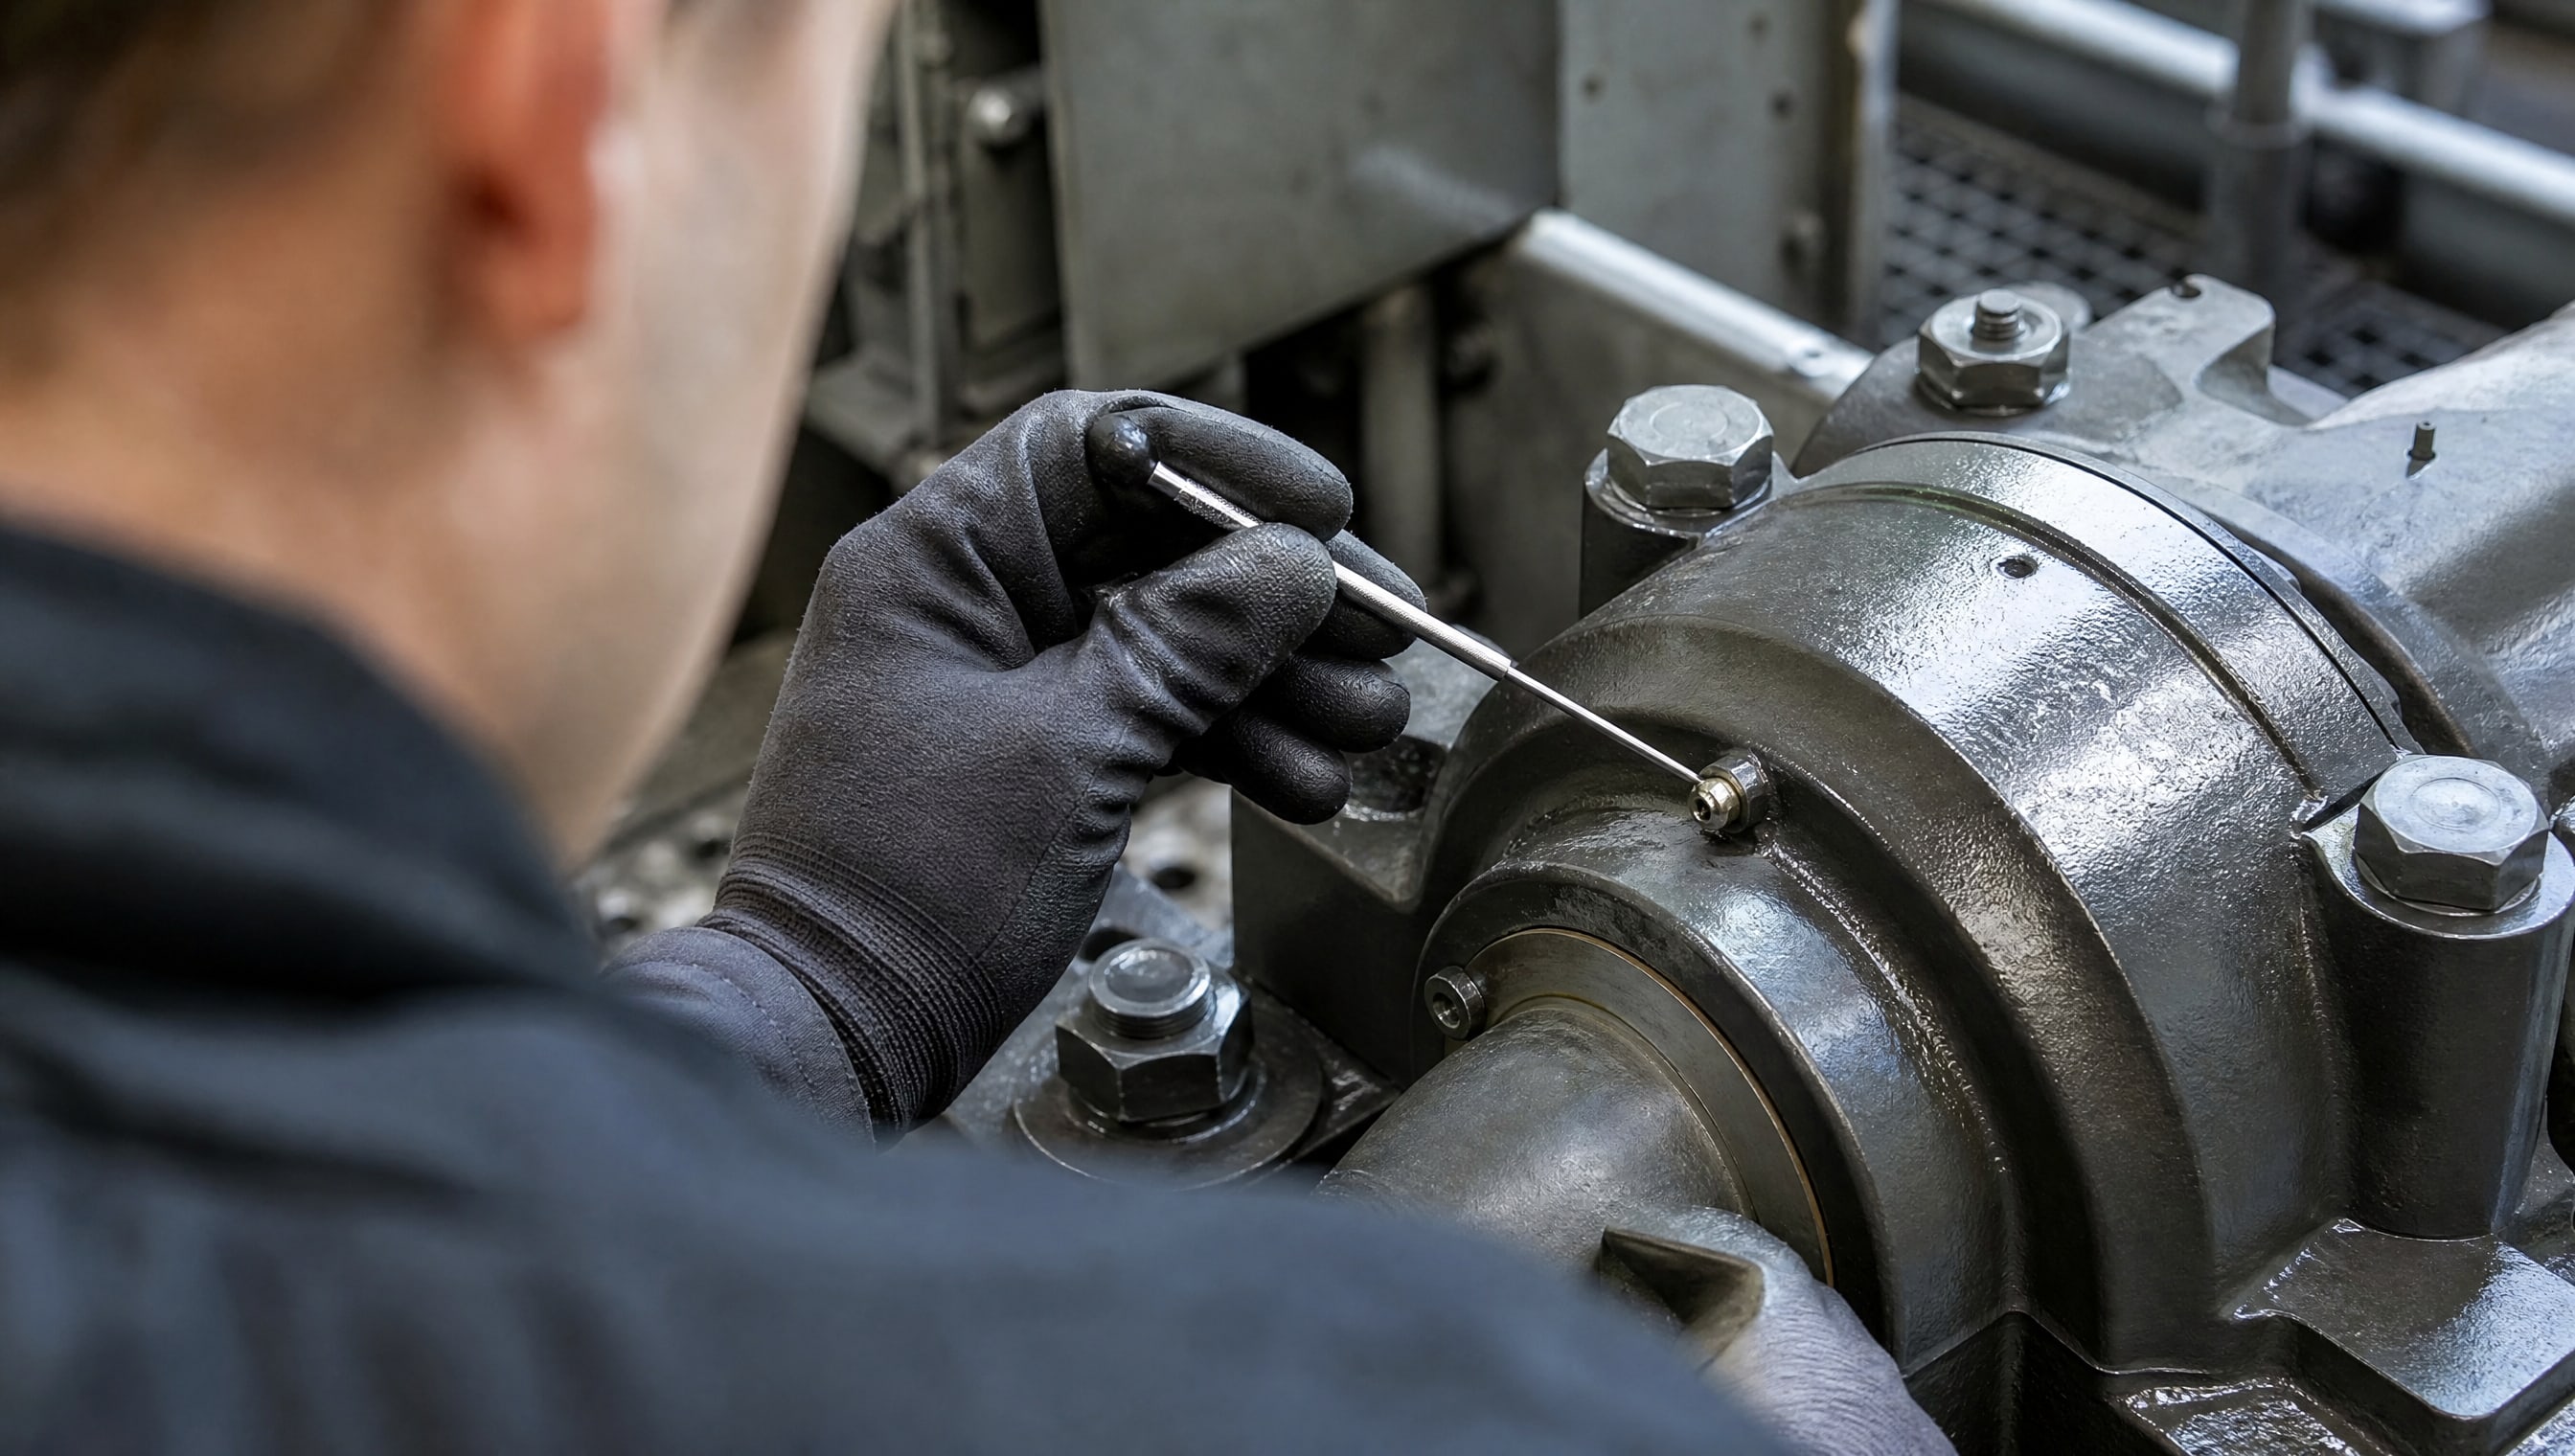
Если при попытке подать смазку в масленку она не проходит, это может означать, что канал забит затвердевшей смазкой от предыдущего обслуживания.
Очистка забитой масленки
Для очистки засохшей смазки используется специальное приспособление, которое подходит как для прямых, так и для угловых тавотниц. Такой инструмент заполняется чистым маслом или другой свежей смазкой, приставляется к масленке и ударяется молотком. Удар создает резкий импульс давления, который пробивает затвердевшую смазку и вытесняет ее из канала. После этого масленка становится проходима для нормальной заправки.
Выбор смазки и заправка
Заправка осуществляется штоковым или рычажным смазочным шприцем. Важно убедиться, что выбранная смазка совместима с масленкой: густые масла и пластичные консистентные смазки применяются на большинстве участков оборудования, но для специальных условий (высокие температуры, контакт с пищевыми продуктами, агрессивные среды) требуется подобрать материал с нужными свойствами.
Вставьте насадку шприца в центр масленки и начните нагнетать смазку. При использовании штокового шприца вращайте винт медленно и равномерно; при рычажном инструменте делайте ритмичные нажатия. Признак того, что масленка заполнена - появление свежей смазки в зазорах вокруг клапана или изменение цвета смазки на насадке (она становится светлее, если вытесняется старая, более темная смазка).
Различие между прямыми и угловыми масленками и выбор инструмента
Пресс-масленки бывают двух основных конструкций: прямые и угловые (под углом 45° или 90°).
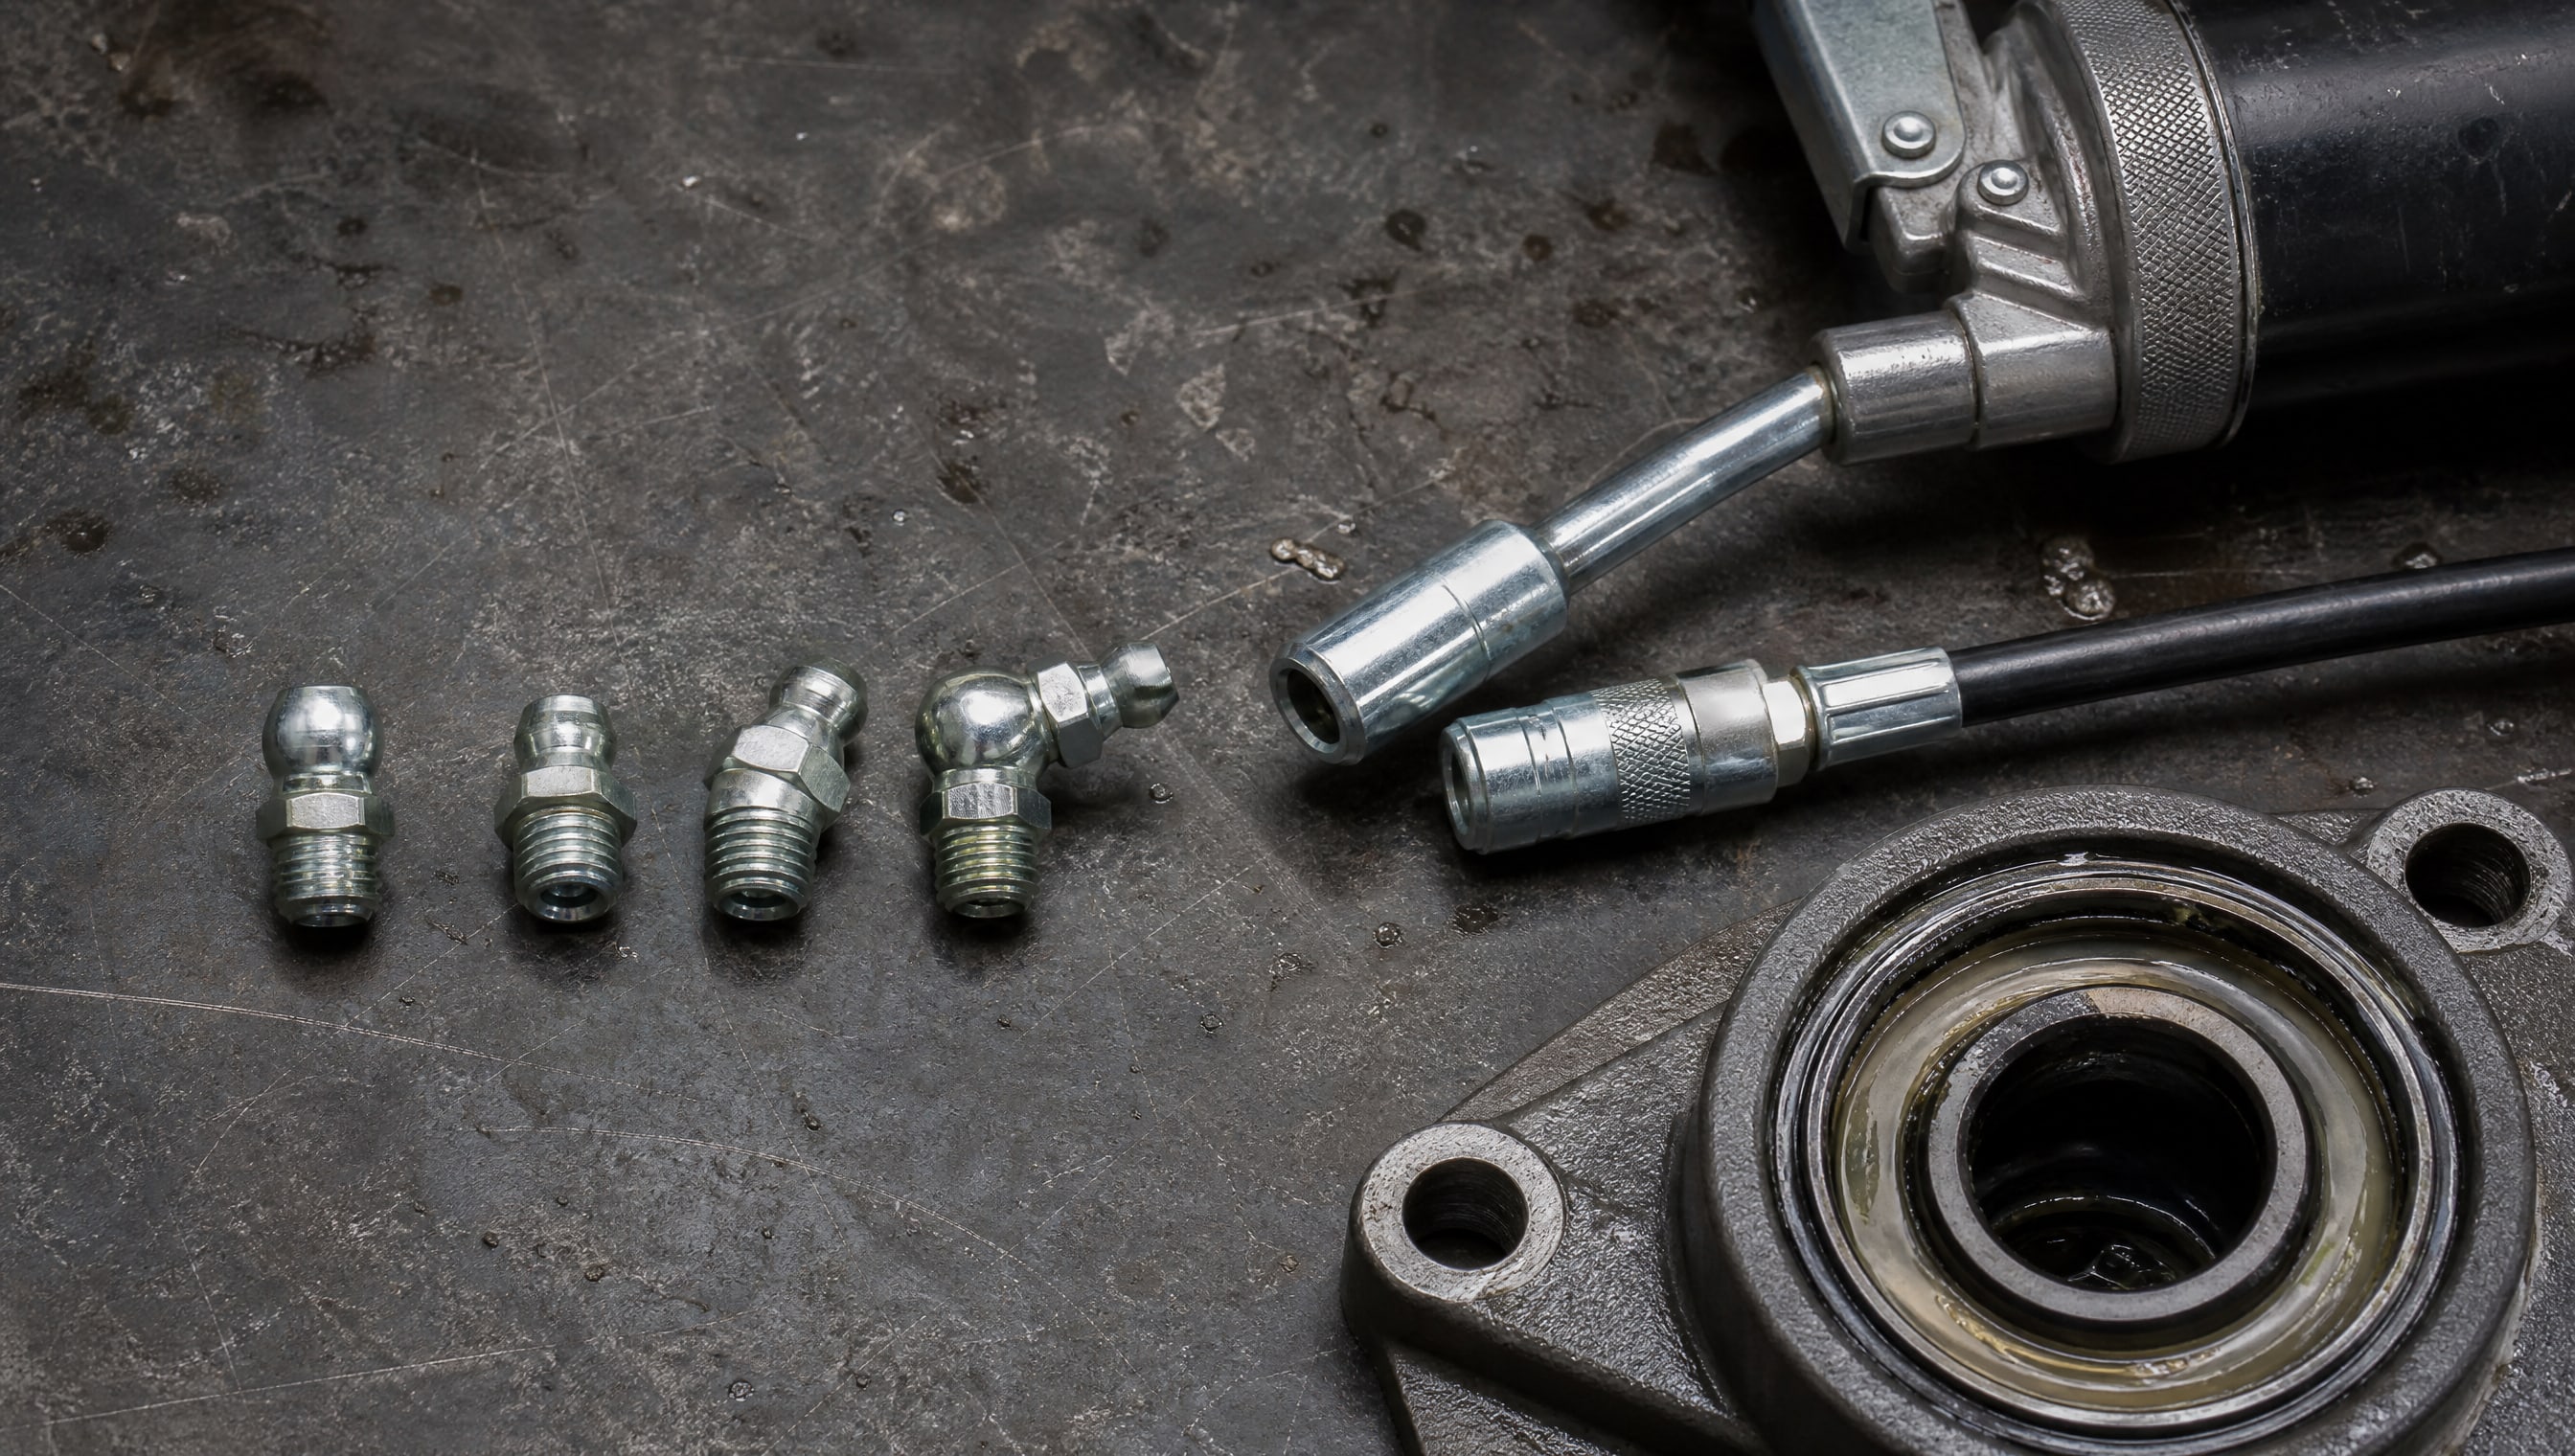
Угловая конструкция устанавливается в местах, где нет прямого доступа или где провод смазочного инструмента мешает работе механизма.
Для каждого типа рекомендуется использовать соответствующую насадку на шприце. Прямые масленки заполняются стандартной насадкой, которая подходит к большинству ручных инструментов. Для угловых тавотниц выпускаются специальные угловые насадки, которые позволяют подать смазку под нужным углом без перекоса и без риска повредить клапан.
Приспособление для очистки и заправки, о котором говорилось выше, универсально для обоих типов: оно одинаково эффективно пробивает засоры как в прямых, так и в угловых масленках.
Смазочные материалы для заправки масленок: совместимость и выбор
Масленки работают как с жидкими маслами (машинное масло, вязкие индустриальные масла), так и с пластичными консистентными смазками.
Выбор материала зависит от условий работы оборудования и требований производителя.
Масла и высокие температуры
Для оборудования, работающего при высоких температурах, требуется масло с хорошей термостойкостью. В случае цепных приводов с масленками, работающих при повышенных температурах, используется термостойкое цепное масло, которое сохраняет текучесть и не образует нагара. EFELE SO-881 - это термостойкое цепное масло с допуском NSF H1, которое применяется на линиях с пищевой промышленностью и обслуживается через стандартный ручной инструмент.
Пластичные смазки и сложные условия
Пластичные смазки (NLGI 2 и выше) сложнее подаются через узкие каналы масленок, но они лучше удерживаются в узлах трения и медленнее вымываются. Для мест, где требуется одновременно высокая адгезия (способность смазки прилипать к поверхности) и устойчивость к вымыванию, подойдут консистентные смазки.
Смазки для специальных условий
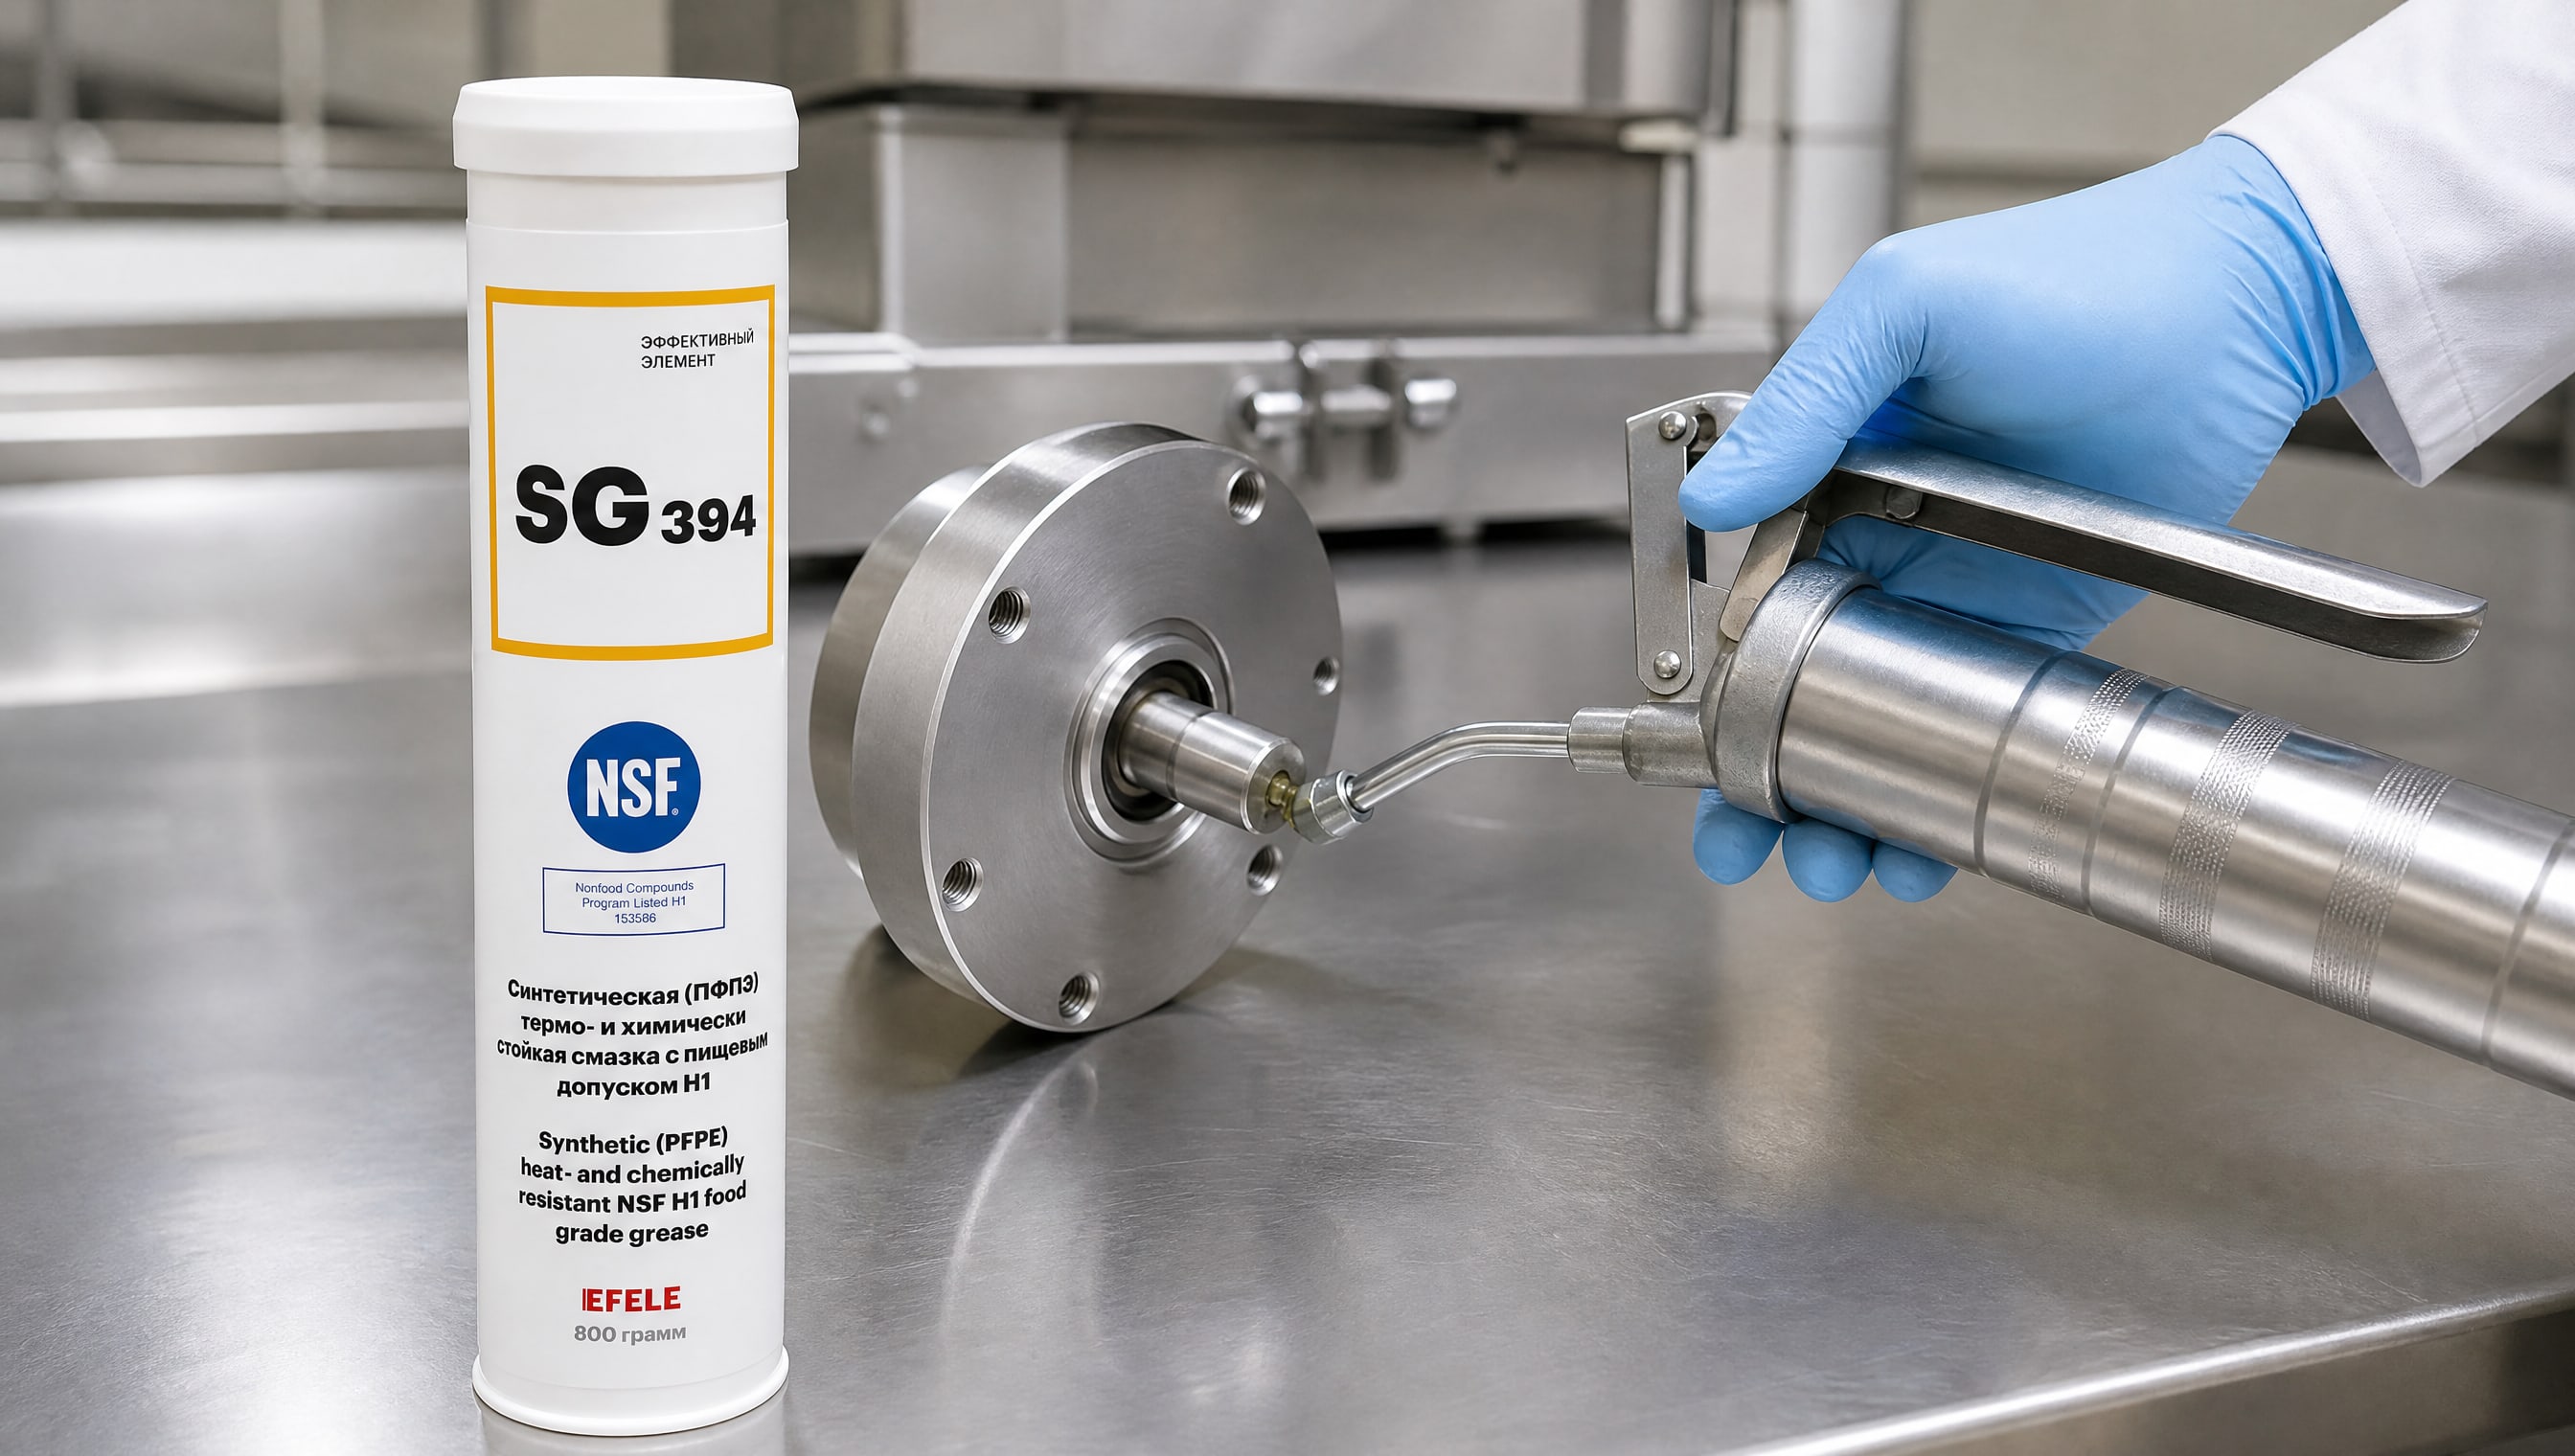
Для заправки масленок в оборудовании пищевой промышленности, где требуется термо- и химстойкость, подойдет EFELE SG-394. Это пластичная смазка с допуском NSF H1, которая допустима при случайном контакте с пищевыми продуктами. Такие смазки требуют увеличенного усилия при нагнетании и подходят для штокового (винтового) шприца.
Для оборудования, подверженного вибрации или работающего в условиях фреттинга (микросмещения с трением), выбирайте смазки с улучшенной адгезией, чтобы минимизировать риск вытекания смазки.
Распространенные ошибки при выборе и заправке масленок
Использование неправильного инструмента
Некоторые закупщики пытаются заправить угловую масленку прямой насадкой или наоборот. Это приводит к перекосу и повреждению хрупкого клапана внутри масленки. Всегда проверяйте совпадение типа масленки и насадки перед заправкой.
Игнорирование засоров
Если смазка не проходит в масленку, многие предполагают, что масленка неисправна и требует замены. На деле чаще всего причина - затвердевшая смазка, забившая канал. Перед заменой масленки попробуйте очистить ее специальным приспособлением. Часто это восстанавливает работоспособность узла.
Чрезмерное усилие при нагнетании
Применение чрезмерного давления при попытке пробить засор может повредить внутренний клапан. Используйте правильный инструмент (приспособление для очистки с ударом молотка) вместо того, чтобы силой давить на шприц.
Выбор смазки без учета консистенции
Вязные пластичные смазки (NLGI 3-4) часто невозможно подать через масленку ручным инструментом. Если требуется использовать именно такую смазку, нужно выбрать пневматический нагнетатель вместо ручного. Для ручного инструмента подходят масла и смазки NLGI 1-2.
Часто задаваемые вопросы
Что такое тавотница?
Тавотница - это другое название пресс-масленки, узла для подачи смазки к трущимся частям оборудования. Термин происходит от названия инструмента «тавот» или устаревшего слова «тавотка». На станках и конвейерах тавотницы позволяют заполнять подшипники и направляющие без остановки механизма.
Какой шприц выбрать для смазки подшипников?
Для густой консистентной смазки подойдет штоковый (винтовой) шприц, так как он развивает большее давление. Если используется жидкое машинное масло, подойдет и рычажный инструмент. Выбор зависит также от доступности точки смазки: если место стесненное, возьмите однорукий рычажный шприц.
Почему смазка не идет в масленку?
Вероятнее всего, канал забит затвердевшей смазкой. Используйте приспособление для очистки и заправки масленок: заполните его чистым маслом, приставьте к тавотнице и ударьте молотком. Это пробьет засор и восстановит проходимость.
Какую смазку выбрать для масленок в пищевом оборудовании?
Смазка должна иметь допуск NSF H1 (случайный контакт с пищей). Это гарантирует, что при попадании в продукт она не причинит вреда. Консистенция подбирается по условиям работы: для жидкой подачи подойдет масло, для узлов с высокой вибрацией - пластичная смазка NLGI 2.
Как часто заправлять масленки в промышленном оборудовании?
Периодичность зависит от типа узла, условий работы и интенсивности нагрузок. На конвейерах обычно требуется заправка 1-2 раза в неделю, на высокоскоростных станках - ежедневно. Точный график указывается в инструкции производителя оборудования.
Заключение
Выбор инструмента для заправки масленок - это не просто деталь обслуживания, а ключевой элемент продления срока службы оборудования. Правильный шприц (штоковый или рычажный), совместимая насадка (прямая или угловая) и подходящая смазка (масло или пластичная консистенция) вместе обеспечивают надежную подачу смазки к узлам трения без остановки механизма.
Техническому специалисту или закупщику рекомендуется выяснить, какие типы масленок установлены на вашем оборудовании, какая вязкость смазки требуется по паспорту производителя, и подобрать ручной инструмент, который совпадает по типу. Если смазка не проходит, прежде чем менять масленку, попробуйте очистить ее с помощью специального приспособления. Этот простой шаг часто восстанавливает функцию узла и экономит затраты на замену.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.