
Как выбрать фиксатор резьбы по стойкости к высоким температурам
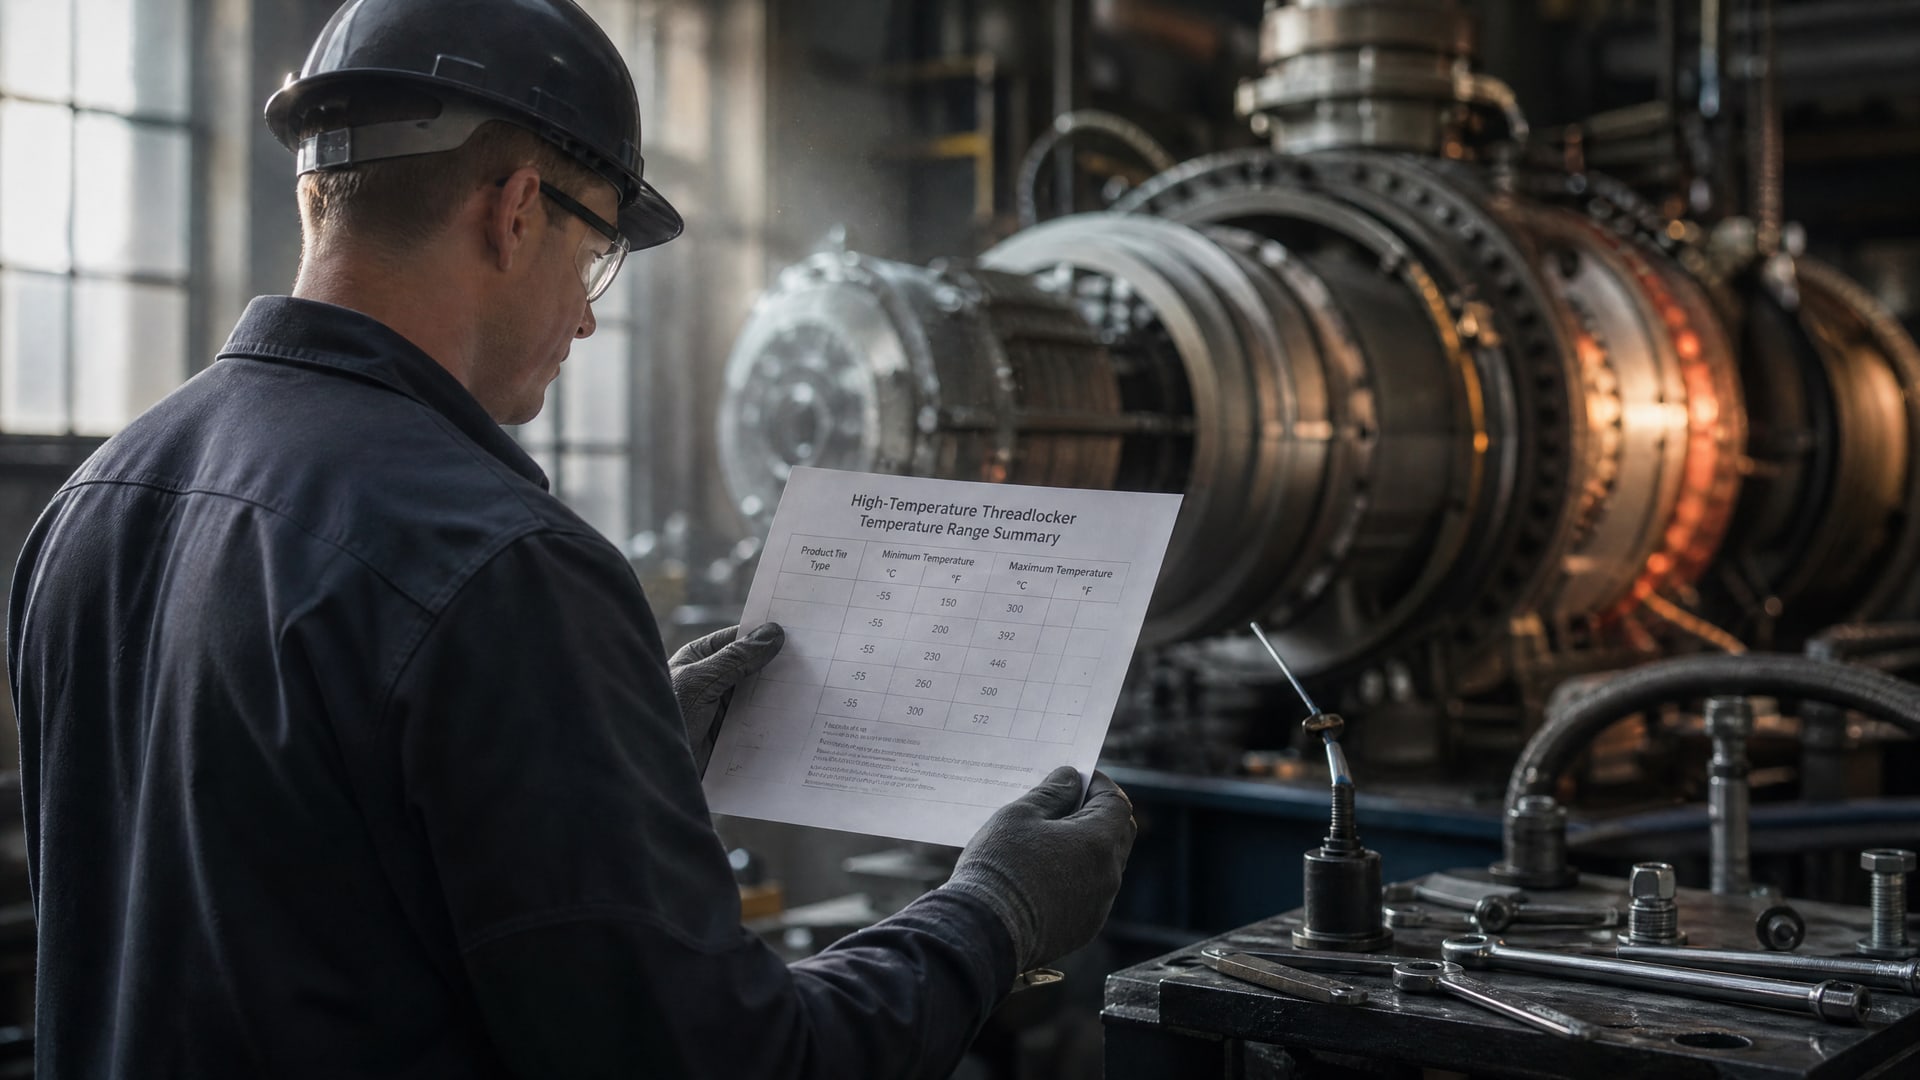
Фиксатор резьбы термостойкий - это анаэробный материал, задача которого предотвратить самоотвинчивание и утечки в соединениях, работающих при повышенных температурах. Однако не все составы одинаково переносят нагрев: при температурах выше 150 °C стандартные анаэробные клеи теряют прочность, а высокотемпературные разновидности сохраняют надежность до 230 °C и выше. Выбор правильного фиксатора критичен для узлов двигателей, теплообменников, паровых систем и промышленного оборудования, где сбой соединения влечет остановку производства или аварию. Эта статья объясняет, как читать температурные характеристики в технических листах, на какие параметры опираться при подборе и какие ошибки совершают закупщики и инженеры.
Инженерам, закупщикам и техническим специалистам нужна система: понимание разницы между кратковременным нагревом и длительной эксплуатацией, знание правильной подготовки резьбы перед нанесением, а также реалистичное представление о том, какую температуру выдержит конкретный состав в конкретном узле.
Понимание температурных характеристик в технических данных
Когда инженер смотрит на карточку товара высокотемпературного фиксатора резьбы, он видит диапазон вроде −55…+230 °C.
Это не означает, что состав работает с одинаковой прочностью по всему диапазону. В реальности производители указывают несколько параметров отдельно: рабочий температурный диапазон, температура длительной стойкости и, для некоторых составов, пиковая кратковременная температура.
Типичная длительная стойкость составляет 149 °C - это температура, при которой материал сохраняет приемлемую прочность часами и днями. Стандартные анаэробные фиксаторы обычно удерживаются до 150–180 °C перед существенной потерей прочности. Высокотемпературные анаэробные герметики и фиксаторы резьбы достигают 200–230 °C в длительном режиме. Кратковременные пики - когда при пуске двигателя резьба нагревается до 250–280 °C за несколько секунд - преодолеваются специализированными высокотемпературными студлоками, но после охлаждения прочность может упасть ниже нормы.
Различие принципиально: если узел держится при пуске на 260 °C, но дальше работает при 180 °C, можно выбрать состав с гарантией на 180 °C длительной работы. Если же температура постоянно колеблется между 200–230 °C, нужен состав с заявленной длительной стойкостью именно на 230 °C. Производители в своих ТДС это подчеркивают: если на упаковке написано 233 °C - это верхний пик, а гарантированная длительная работа может быть указана отдельно.
Стандарт ISO 10964 определяет методику испытания разрушающего момента для фиксаторов резьбы на стали - эта характеристика проверяется как до нагрева, так и после выдержки при температуре. Если производитель ссылается на ISO 10964, это означает, что температурная стойкость проверена в лаборатории, а не просто заявлена.
Диапазоны и классы: что говорят типичные характеристики
На рынке встречаются четыре основных температурных класса высокотемпературных фиксаторов:
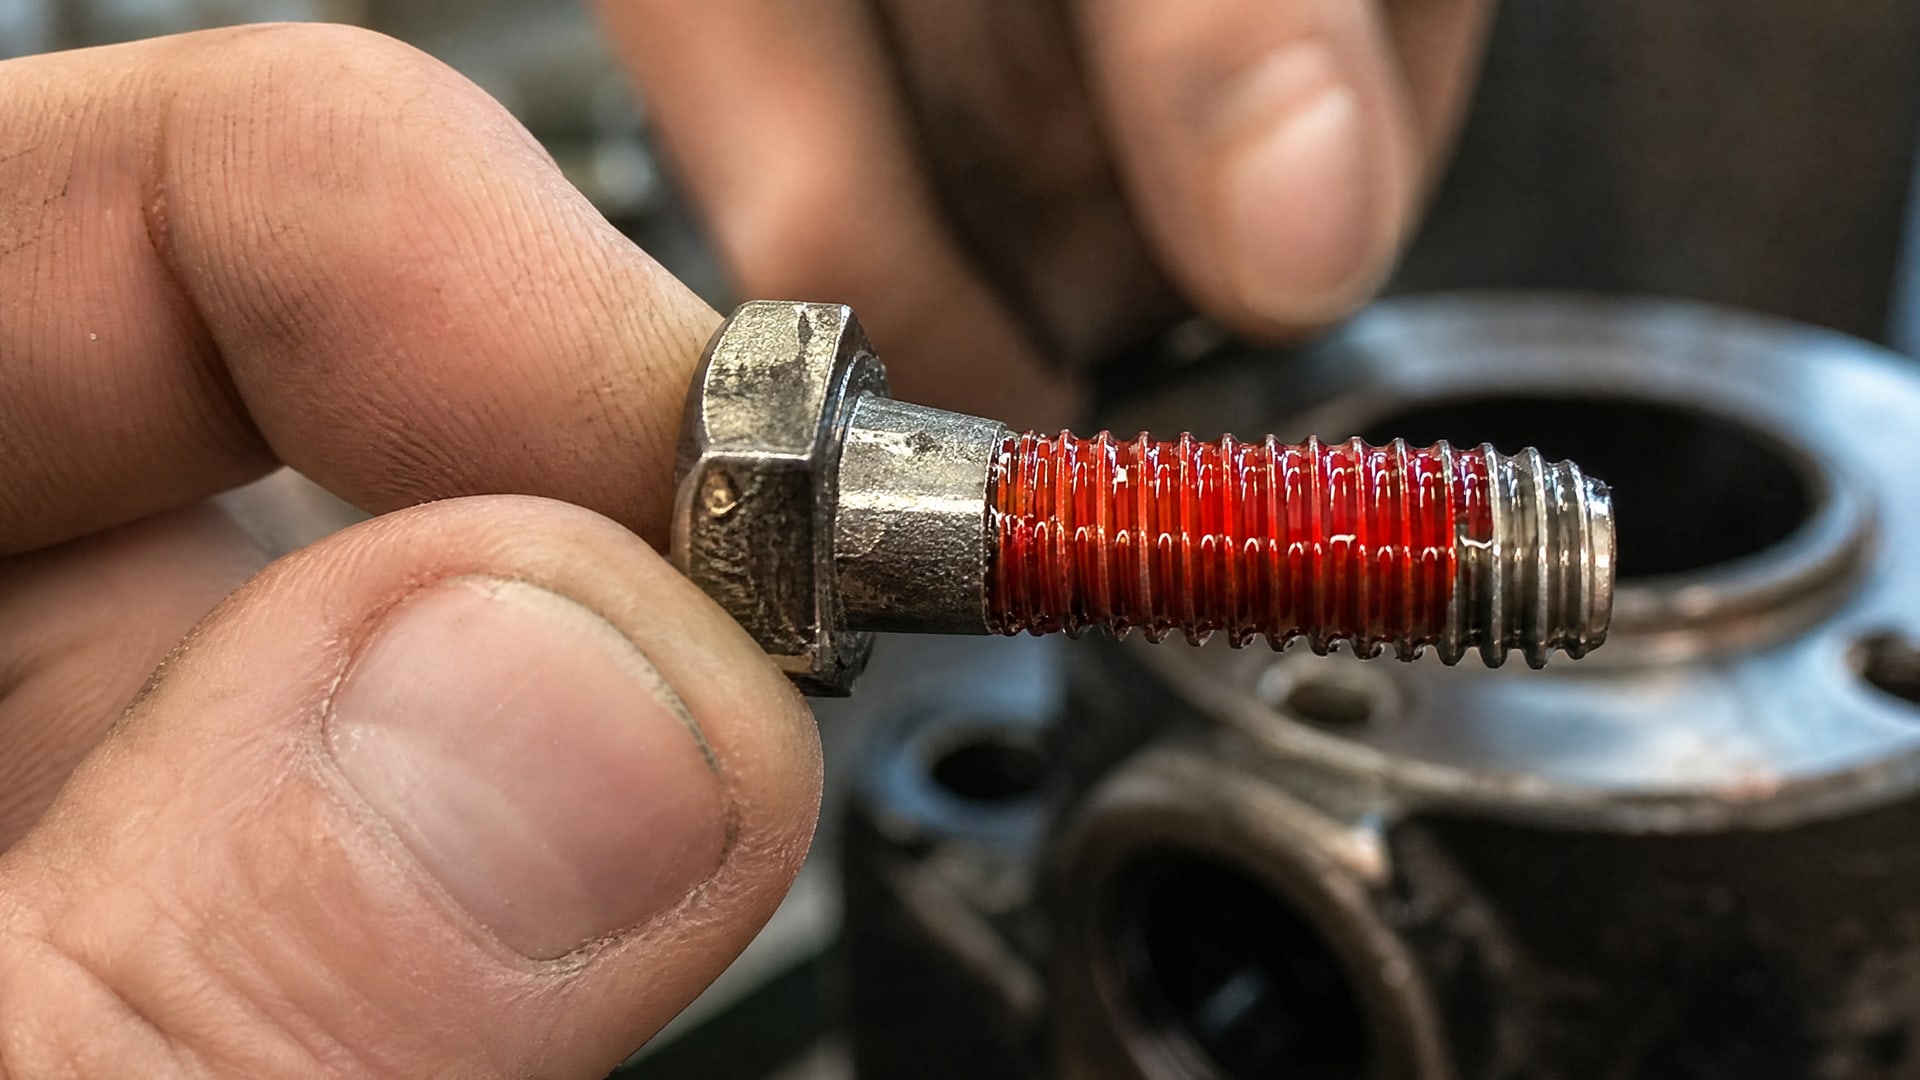
Стандартные анаэробные клеи: рабочий диапазон −20…+90 °C, длительная стойкость до 80 °C. Для обычного крепежа при комнатной температуре и мягком климате.
Среднетемпературные (обычные высокотемпературные): диапазон −40…+180 °C, длительная стойкость до 150–160 °C. Подходят для автомоторов, дизель-компрессоров, бытовой техники.
Высокотемпературные: диапазон −54…+230 °C, гарантированная длительная работа до 200–230 °C. Применяются на турбокомпрессорах, гидравлических системах под нагревом, промышленных печах.
Экстремально высокотемпературные: диапазон −55…+280 °C и выше. Используются редко, в авиации, нефтегазе, специальном оборудовании.
Размер резьбы тоже важен: большинство фиксаторов применимы до M36, но производители указывают эту границу не всегда. Если соединение крупное (свыше M20), термостойкость может быть чуть ниже, чем для стандартного крепежа M8–M12, так как масса материала и конвективное охлаждение меняются.
Выбор фиксатора резьбы неразъемный термостойкий по типу узла и условиям
Неразъемный фиксатор резьбы термостойкий выбирают, когда узел будет работать при высокой температуре и демонтаж планируется редко или вообще не планируется.
Это отличается от разъемного, который должен поддаваться разборке без специальных приемов.
Для двигателей внутреннего сгорания: при пуске холодного двигателя резьба датчиков, заглушек и коллекторов может быстро нагреться до 180–200 °C. Выбирают среднетемпературные или высокотемпературные составы с диапазоном −40…+180 °C или −54…+230 °C, чтобы охватить как низкие температуры зимнего хранения, так и рабочий нагрев.
Для теплообменников, паровых систем: здесь работа идет при постоянно высокой температуре 150–200 °C. Минимальное требование - гарантированная длительная стойкость на эту температуру. Рекомендуют состав не ниже среднетемпературного класса.
Для редукторов и гидравлических систем с циркуляцией горячего масла: масло само по себе замедляет отверждение анаэробного фиксатора. Подбирают составы, которые переносят масло (часть производителей указывают в ТДС допуск на «легкое масло»), и используют активаторы для ускорения полимеризации.
Для коллекторов и уплотнений воздухозаборников турбокомпрессоров: пики температуры достигают 230–260 °C за короткий момент, затем спадают. Выбирают высокотемпературный анаэробный герметик или фиксатор резьбы с верхним диапазоном 230 °C или выше. На Wordstat запрос «фиксатор резьбы для двигателя термостойкий» получает 20 поисков в месяц - это инженеры автомоторных производств, которые именно так ищут решение.
Красный краситель в составе (запрос «фиксатор резьбы красный термостойкий» -41 поиск/мес) помогает визуально отличить материал на сборочной линии. Красные фиксаторы обычно означают высокую прочность, но это не универсальный признак.
Требования к подготовке поверхности и правильному нанесению
Один из главных источников отказов высокотемпературного фиксатора резьбы - неправильная или недостаточная подготовка.
Анаэробные материалы полимеризуются в отсутствие кислорода и в присутствии металлических ионов; грязь, ржавчина или масло блокируют реакцию.
Обезжиривание резьбы - обязательный шаг. Резьба очищается от пыли, стружки, старого компаунда и остатков монтажного масла. Если узел хранился на улице или в цехе с влажностью, на металле может быть тонкая оксидная пленка; она не критична, но легкая механическая очистка щеткой или абразивной сеткой ускорит отверждение.
Для пассивных металлов - нержавейки, алюминия, никелевых сплавов - анаэробный фиксатор полимеризуется медленнее. В таких случаях рекомендуется праймер (активатор). Праймер наносится тонким слоем на резьбу перед фиксатором и резко ускоряет отверждение за счет активных химических групп. Время отверждения может сократиться с часов до десятков минут.
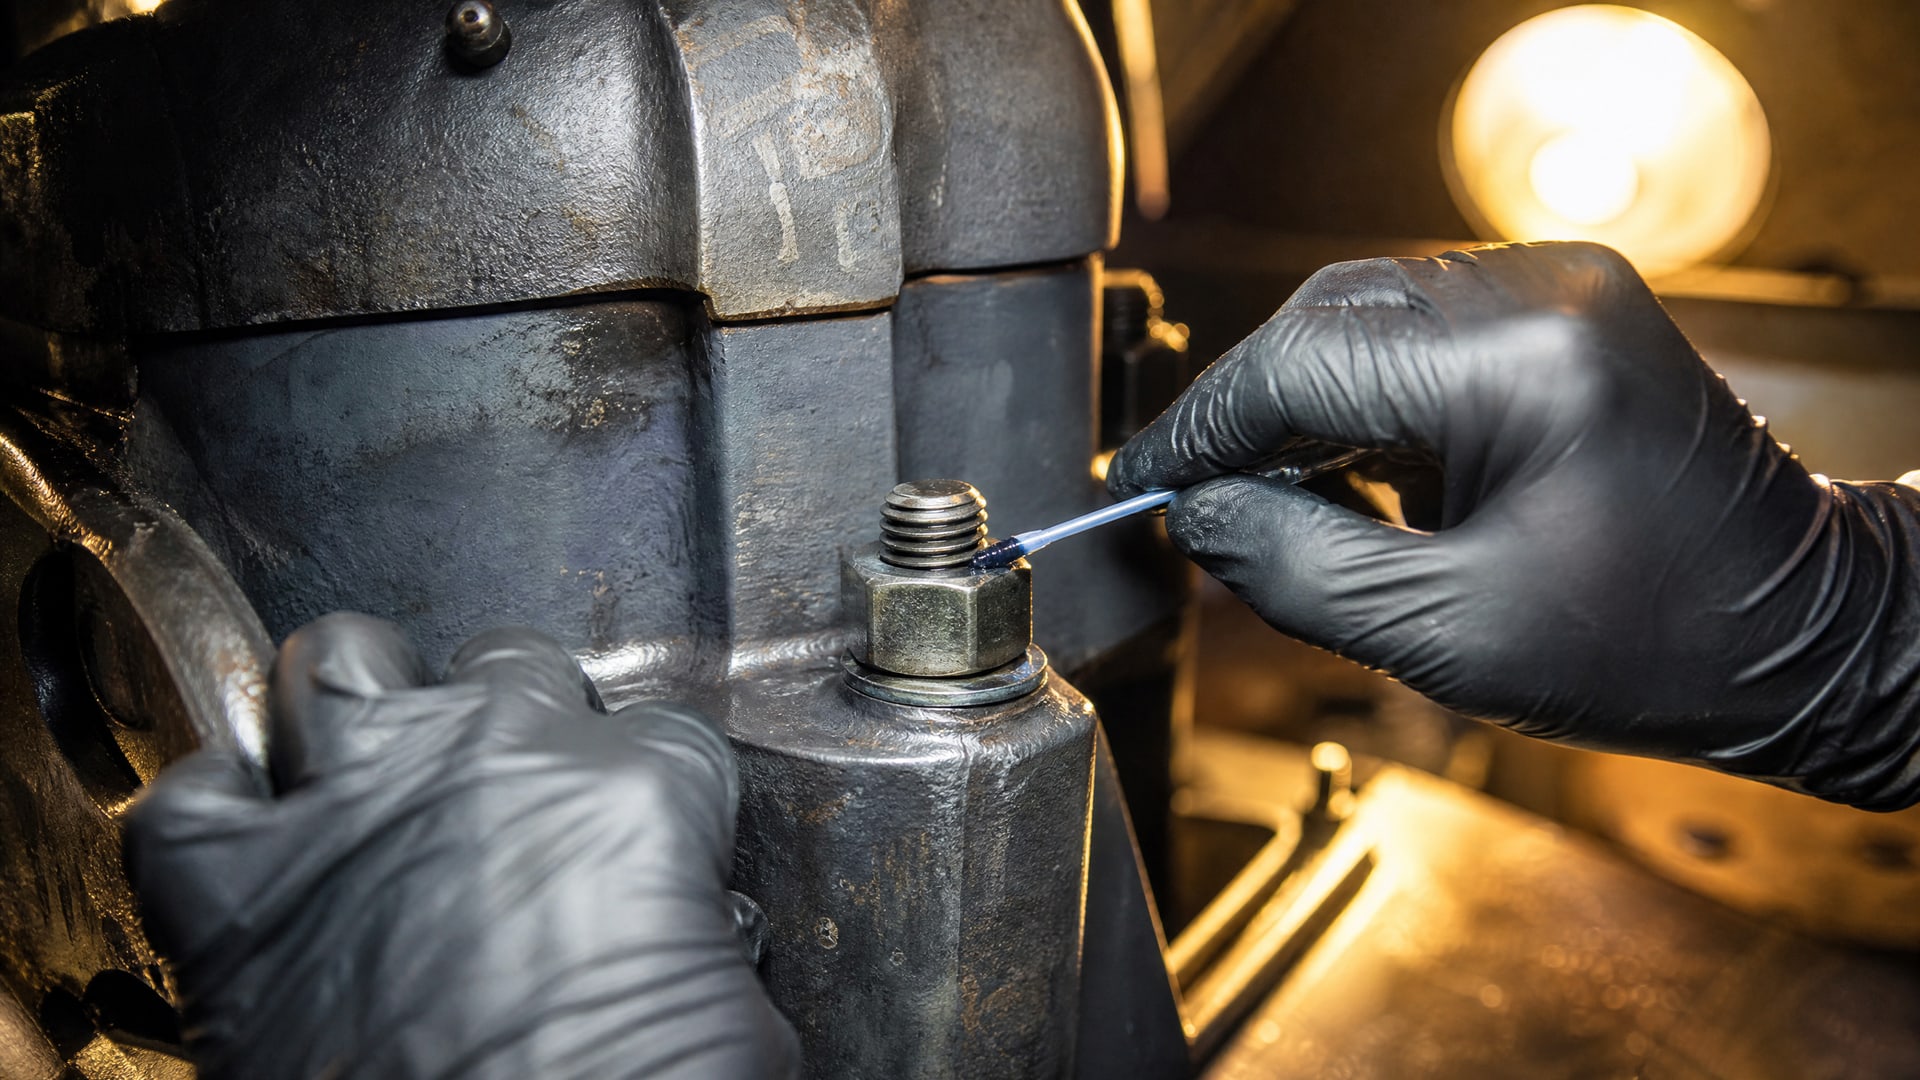
Схема нанесения зависит от конструкции: для глухого отверстия материал наносят на наружную резьбу болта или шпильки по спирали; для сквозного отверстия добавляют каплю на вход резьбы в отверстие, чтобы она распределилась внутри. Излишки не вытирают тканью - это сотрет весь состав. После сборки узла небольшое количество вытекшего материала отверждается на воздухе и образует защитный валик вокруг соединения.
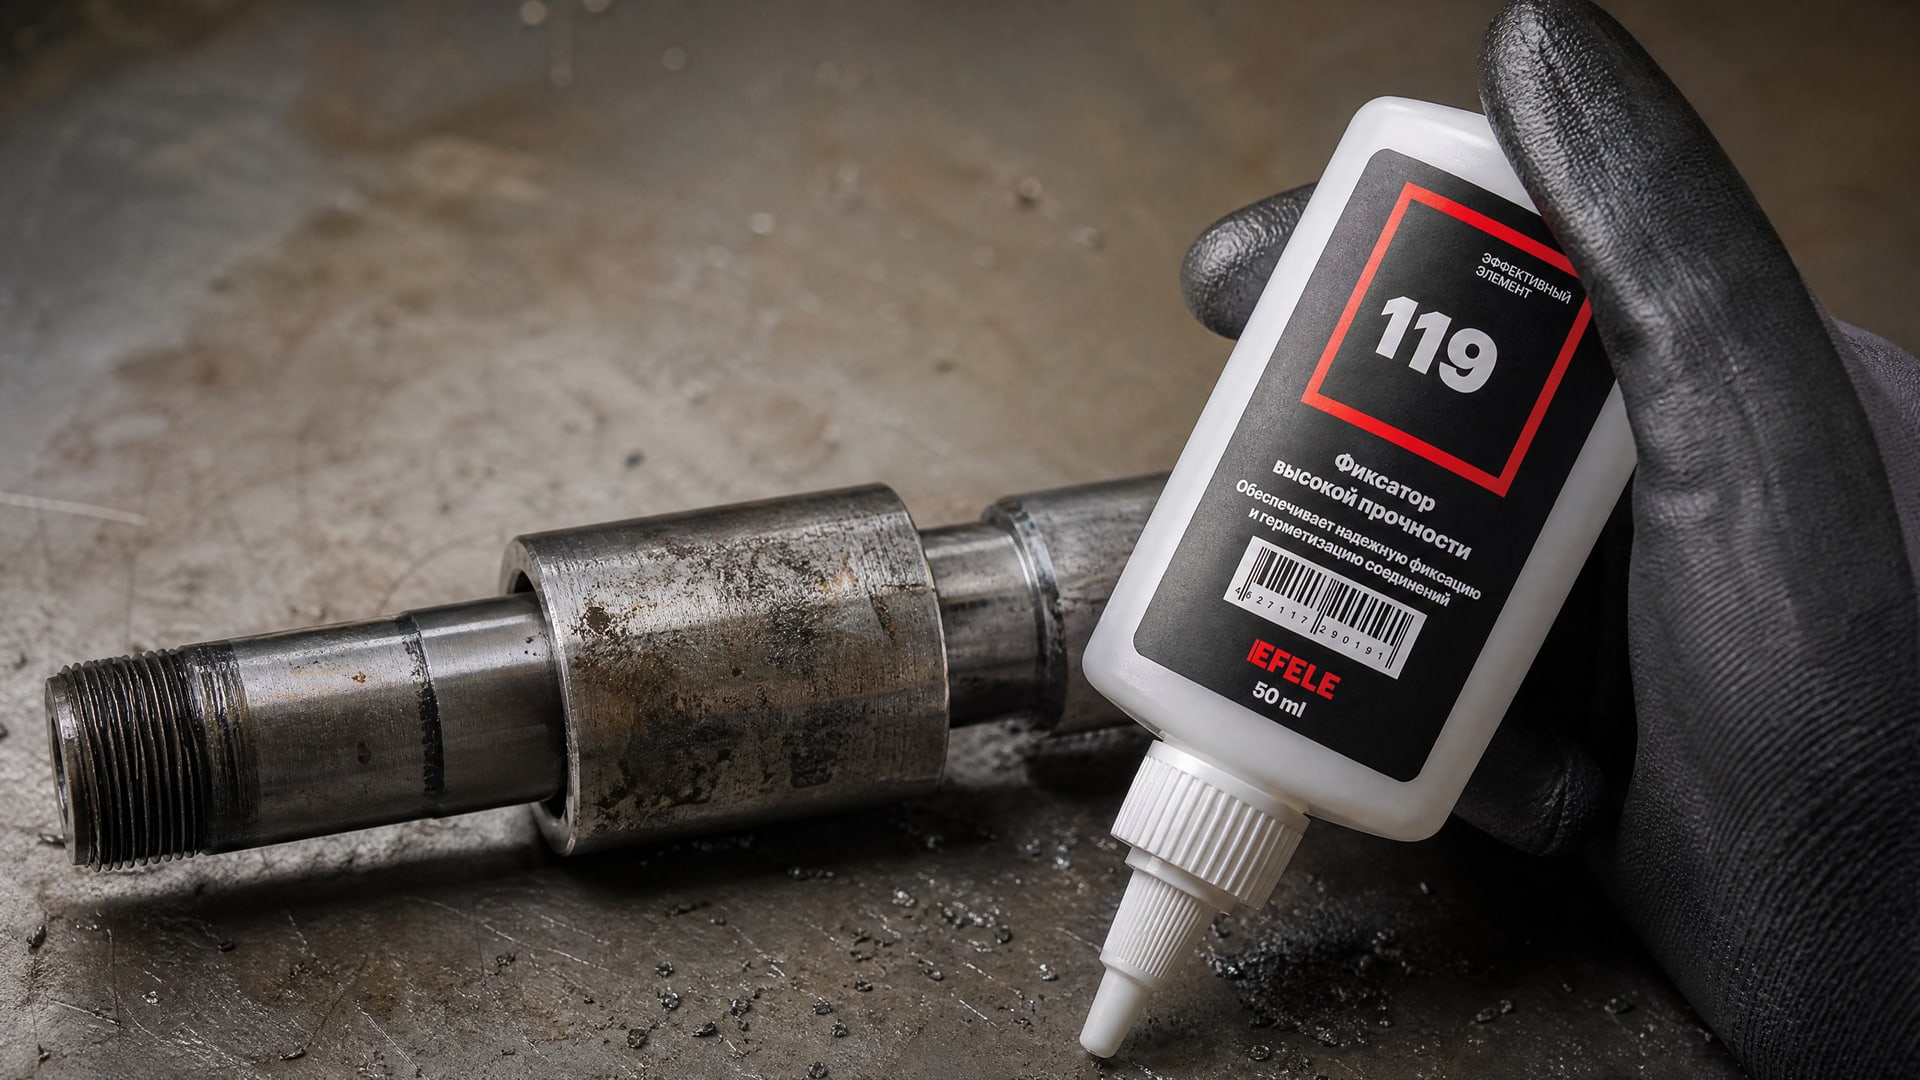
EFELE 119 применяется именно там, где нужна максимальная термостойкость и где вероятны вибрационные колебания, приводящие к вымыванию обычного фиксатора: в узлах вал-втулка при циклическом нагреве и охлаждении, в закрепках ротора компрессора, в разборных муфтах. Состав выдерживает температуры до +280 °C и гарантирует надежность соединения даже при термических циклах.
Ошибки при выборе: чем грешат инженеры и закупщики
Первая типовая ошибка - выбор по максимальной температуре из расчета «запас прочности».
Инженер видит узел, работающий при 180 °C, и берет фиксатор с верхним пределом 230 °C, думая, что это безопаснее. На практике слишком высокая прочность фиксатора затрудняет последующий демонтаж - при сервисе деталь придется нагревать до 260 °C и более, что может повредить сам узел или уплотнения. Правило простое: выбирай состав для реальной рабочей температуры, с небольшим запасом (10–15 °C), но не более.
Вторая ошибка - игнорирование типа металла. На заводе из железа делают корпус, а внутри - бронзовый вкладыш или алюминиевый теплораспределитель. Анаэробный клей на железо сработает быстро, а на цветной металл медленнее. Если применить обычный фиксатор без активатора, узел может начать работать до полного отверждения, и прочность упадет. Запрос «фиксатор резьбы термостойкий lavr» (114 поисков в месяц) указывает, что пользователи ищут проверенный, предсказуемый состав - именно чтобы не попадать в эту ловушку.
Третья ошибка - нанесение на загрязненную или влажную резьбу. На сборочных конвейерах куски СОЖ (смазывающе-охлаждающей жидкости), пыль и остатки изоляции смешиваются с крепежом. Если фиксатор нанести на такую поверхность, он либо не отвердится, либо дает низкую прочность. Требование простое: сухая и чистая резьба - это основа.
Четвертая ошибка - путаница между фиксатором и герметиком. Запрос «герметик фиксатор резьбы термостойкий» (49 поисков/мес) показывает, что на рынке часто продают один материал под двумя названиями. Разница: фиксатор предотвращает вибрационное ослабление и скрепляет детали механически; герметик заполняет зазоры и гарантирует отсутствие утечек газов или жидкостей. Высокотемпературный герметик может быть одновременно фиксатором (анаэробные материалы часто двойного назначения), но исходная задача определяет выбор. Если соединение должно остаться разъемным и не протекать - берут герметик; если соединение критично и не должно ослабнуть - фиксатор.
Пятая ошибка - игнорирование сроков отверждения при высокой температуре. Некоторые составы полимеризуются при комнатной температуре за 24 часа, но если узел сразу попадает в печь с температурой 150 °C, отверждение может затянуться или даже замерзнуть на промежуточной стадии. Производители указывают так называемые полные и функциональные сроки отверждения; нужно выбрать состав, который полностью затвердевает до включения оборудования.
Демонтаж и сервис: как разобрать высокопрочный фиксатор
Парадокс высокотемпературного неразъемного фиксатора резьбы - чем он крепче держит при нормальных условиях, тем сложнее его разобрать.
Если соединение работало при 200 °C много лет, прочность фиксатора не ослабла, и отвернуть болт без специальных мер невозможно.
Производители рекомендуют локальный нагрев узла перед демонтажом. Температура нагрева должна быть близка к рабочей, но на 20–30 °C выше - примерно 260 °C для высокотемпературного фиксатора (класс 230 °C). При такой температуре материал временно размягчается, и болт отворачивается пока узел горячий. Охлаждение быстро возвращает фиксатору прочность, поэтому все манипуляции проводят в горячем состоянии.
Нельзя пилить, сверлить или выбивать болт в холодном состоянии - это деформирует резьбу и может привести к безвозвратной потере детали. Небольшие соединения греют феном, тепловой пушкой или погружением в горячее масло; крупные узлы - печью или локальным нагревом газовой горелкой.
Механический демонтаж с использованием ударного инструмента возможен, но требует осторожности. После разборки резьба полностью очищается от остатков старого фиксатора (растворителем или механически), иначе новый материал будет держать слабее.
Часто задаваемые вопросы
Чем отличается фиксатор резьбы неразъемный термостойкий от разъемного?
Неразъемный фиксатор (красный, высокопрочный) создает прочное соединение, которое не разбирается без нагрева; используется для узлов, где вибрация недопустима. Разъемный (синий, низкопрочный) держит резьбу от самоотвинчивания, но позволяет разобрать узел стандартным инструментом без дополнительных приемов.
На какую температуру выбирать фиксатор, если узел работает при 180 °C, а пики доходят до 220 °C?
Выбирают состав с гарантированной длительной стойкостью на 180 °C и верхним пиковым пределом не менее 220 °C. Проверьте в ТДС раздел «длительная рабочая температура» - это главная цифра. Верхний пик (230–250 °C) вторичен, если основная работа идет ниже.
Можно ли применить фиксатор резьбы к двигателю термостойкий на алюминиевых деталях без активатора?
Возможно, но рискованно. На алюминии отверждение идет медленнее, и если узел включится до полного затвердевания, прочность упадет. Используйте активатор (праймер) для гарантии; он ускорит процесс и даст предсказуемый результат.
Когда нужен герметик фиксатор резьбы термостойкий вместо обычного фиксатора?
Когда соединение должно быть герметичным - то есть не пропускать газ или жидкость. Герметик заполняет микропоры в резьбе; его текучесть выше, чем у чистого фиксатора. Для обычной механической фиксации без требования герметичности хватит стандартного фиксатора.
Сколько времени отверждается высокотемпературный фиксатор при комнатной температуре и при нагреве?
При 20–25 °C полное отверждение занимает 24 часа; функциональное (частичное) -1–2 часа. При нагреве до 100 °C время сокращается до 2–4 часов. При 150 °C и выше скорость растет, но в ТДС обычно указывается режим при комнатной температуре как базовый.
Заключение
Выбор фиксатора резьбы термостойкого начинается с реальной рабочей температуры соединения, а не с максимального значения, указанного в рекламе. Разграничение между кратковременными пиками и длительной работой, правильная подготовка резьбы, применение активаторов для пассивных металлов и понимание различия между разъемным и неразъемным фиксатором - все это снижает риск отказа и упрощает будущий сервис.
Перед покупкой свяжитесь со снабженцем или инженером технической поддержки поставщика: дайте информацию о температурном диапазоне, типе металла, размере резьбы и требованиях к герметичности. На основе этих данных вам подберут состав, который гарантирует надежность на весь срок службы оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.