
Как выбрать фиксатор резьбы для вибронагруженных соединений
Вибрация - главный враг резьбовых соединений. Под воздействием переменных нагрузок болты, винты и шпильки постепенно ослабляют свой момент затяжки, пока не выпадут из гнезда или не приведят к отказу оборудования. Проблема встречается везде: в насосах, вентиляторах, компрессорах, конвейерных системах и двигателях внутреннего сгорания. Правильный выбор резьбового фиксатора средней прочности позволяет предотвратить самоотвинчивание без потери возможности разборки соединения при обслуживании.
Статья объясняет, почему один класс прочности фиксатора работает, а другой нет, как вибрация влияет на крепеж и по каким параметрам отличаются составы. Она адресована инженерам, техническим специалистам и закупщикам, которые сталкиваются с выбором между среднепрочными и высокопрочными фиксаторами и не уверены в логике подбора.
Почему вибрация приводит к самоотвинчиванию
Самоотвинчивание - следствие взаимного скольжения между витками резьбы болта и резьбой отверстия.
Вибрирующее оборудование создает циклические микросмещения в точке контакта, которые постепенно разрушают зазоры, заполняемые смазкой или окисью на поверхности крепежа. Каждый цикл вибрации уменьшает эффективный момент затяжки на доли процента.
Стандарты серии ISO 20816 описывают методы оценки вибрации машин: общие условия и процедуры измерения помогают определить, насколько интенсивны колебания на конкретном узле. Высокие значения виброускорения (обычно в диапазоне от 0,7 до 7,1 см/с² и выше) указывают на риск ослабления крепежа. Насосы, конвейеры и вентиляторы часто находятся именно в этом диапазоне критической вибрации.
Простое увеличение момента затяжки не решает проблему: при вибрации физика не меняется, и болт все равно начнет ослабляться. Именно поэтому резьбовой фиксатор средней прочности остается стандартным решением - он не позволяет виткам скользить друг относительно друга за счет адгезии к материалу крепежа и герметизации зазоров между ними.
Как работает анаэробный фиксатор резьбы
Анаэробные однокомпонентные клеи - основа всех современных резьбовых фиксаторов.
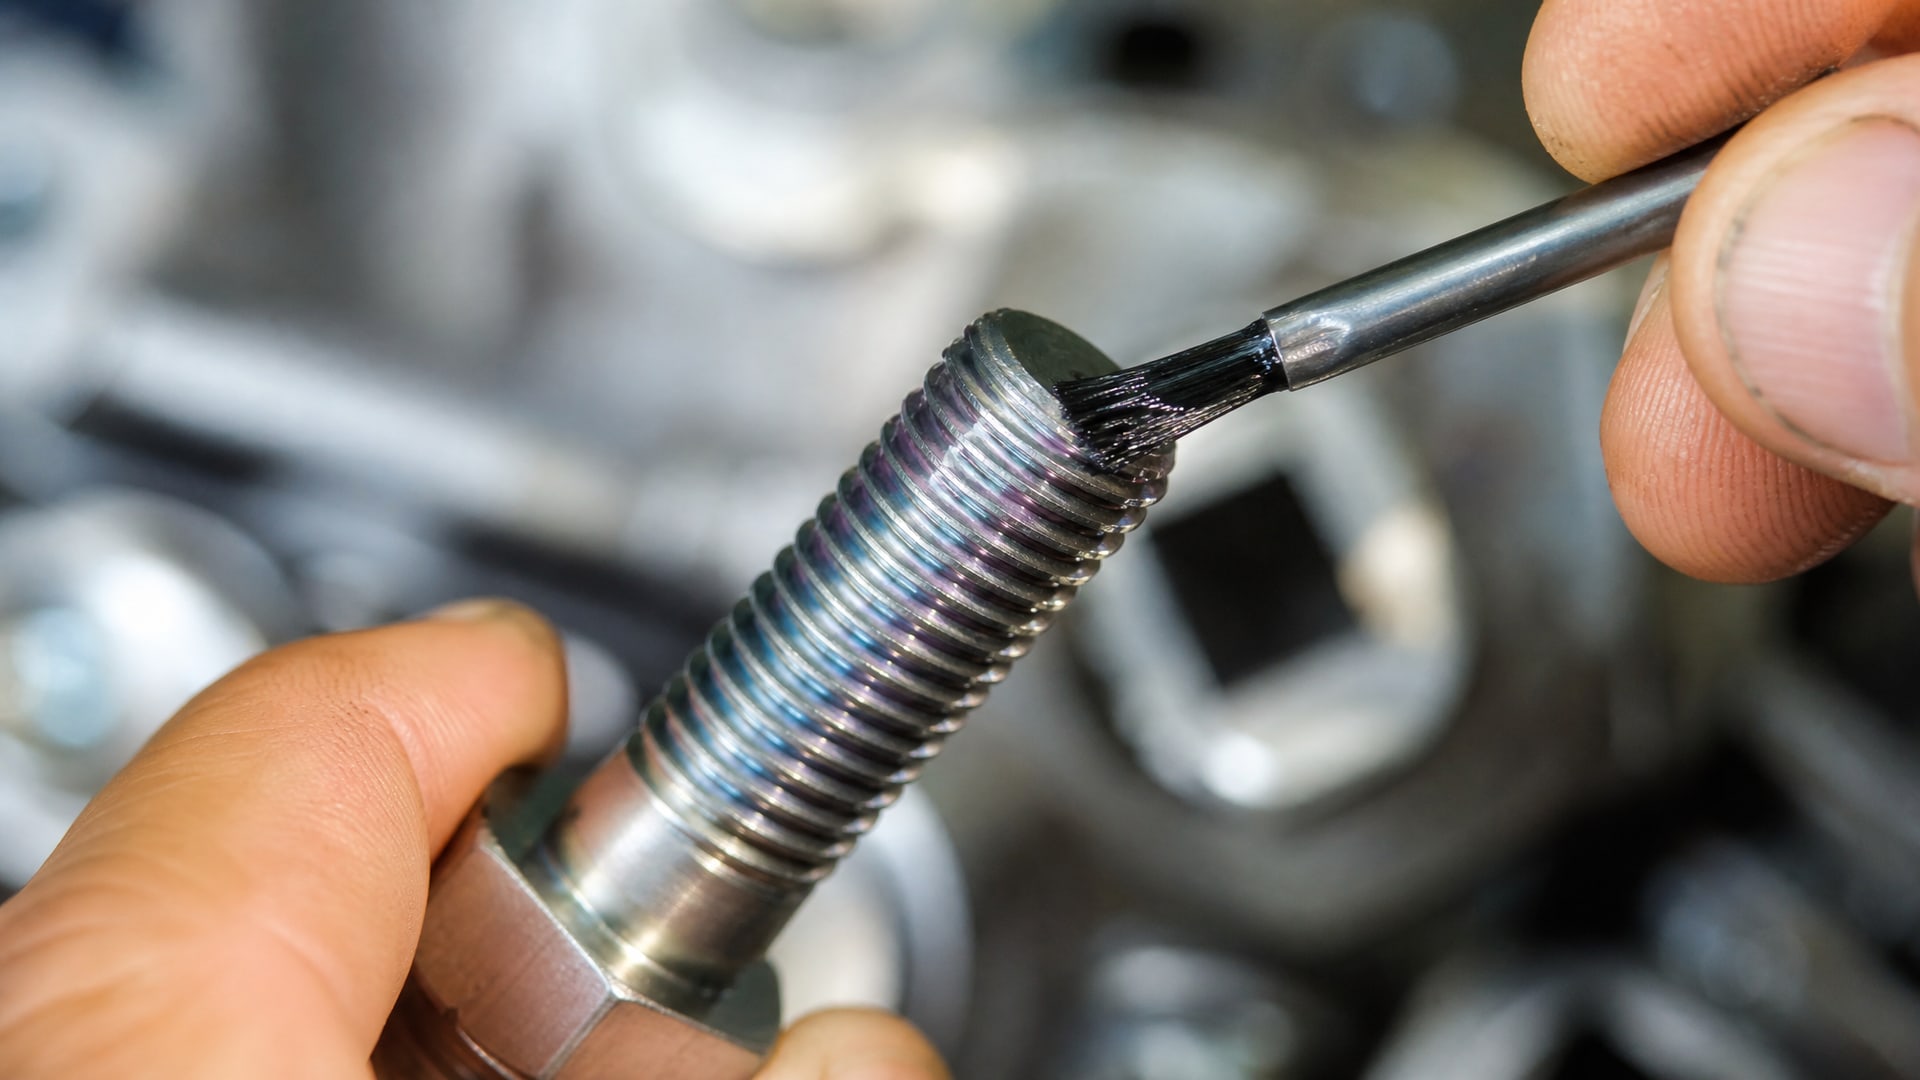
Состав содержит мономеры и инициаторы, которые остаются инертными на воздухе, но полимеризуются при контакте с металлом в отсутствии кислорода. Это происходит именно внутри микропор и зазоров резьбы.
Типичный сценарий применения: - состав наносится тонкой пленкой на 2–3 витка резьбы болта; - болт вкручивается в отверстие или гайку; - через 10 минут на стали при 22 °C фиксатор переходит в состояние первичной полимеризации и начинает держать момент; - через 24 часа происходит полная полимеризация, и соединение выходит на максимальную прочность.
Параметры, по которым оценивают фиксаторы согласно ISO 10964, - это момент срыва (breakaway torque) и момент проворачивания (prevailing torque). Они измеряются на специальных испытательных установках и показывают, какой крутящий момент требуется, чтобы первый раз провернуть болт в заполненной фиксатором резьбе, и сколько момента он удерживает при повторном проворачивании.
Для фиксаторов средней прочности момент срыва обычно лежит в диапазоне, где разборку можно выполнить ручным ключом или небольшим гаечным ключом без риска срыва или деформации головки болта. Это критично для техническо обслуживаемых узлов, где инженер должен иметь возможность снять крепеж без специального оборудования.
Различия между средней и высокой прочностью
Классификация резьбовых фиксаторов по прочности часто вызывает путаницу.
Средняя прочность - это не «слабая» или «полумера», а сбалансированный класс, рассчитанный на использование в системе, где соединение планируется разбирать при профилактике.
Средняя прочность: момент срыва в пределах 800–1700 Н·см в зависимости от диаметра болта. Болт можно отвернуть ручным инструментом, не требуется нагрев или специальный инструмент. Идеален для вибронагруженных узлов с регулярным обслуживанием: редукторы, опоры, кронштейны.
Высокая прочность: момент срыва выше 1700 Н·см и может достигать 3500 Н·см на больших диаметрах. Разборка требует мощного гаечного ключа, а в некоторых случаях и нагрева до 150–200 °C. Используется в постоянных или редко разбираемых соединениях: корпусные детали двигателей, герметичные ниппели, критичные элементы конструкции.
Выбор между ними определяется не только вибрацией, но схемой обслуживания. Если узел планируется регулярно проверять или менять компоненты, среднепрочный фиксатор остается разумным выбором, потому что предотвращает самоотвинчивание при вибрации и одновременно не превращает разборку в ремонт со спецсредствами.
Температурный диапазон и долговечность
Анаэробные фиксаторы имеют четко определенный температурный диапазон работы.
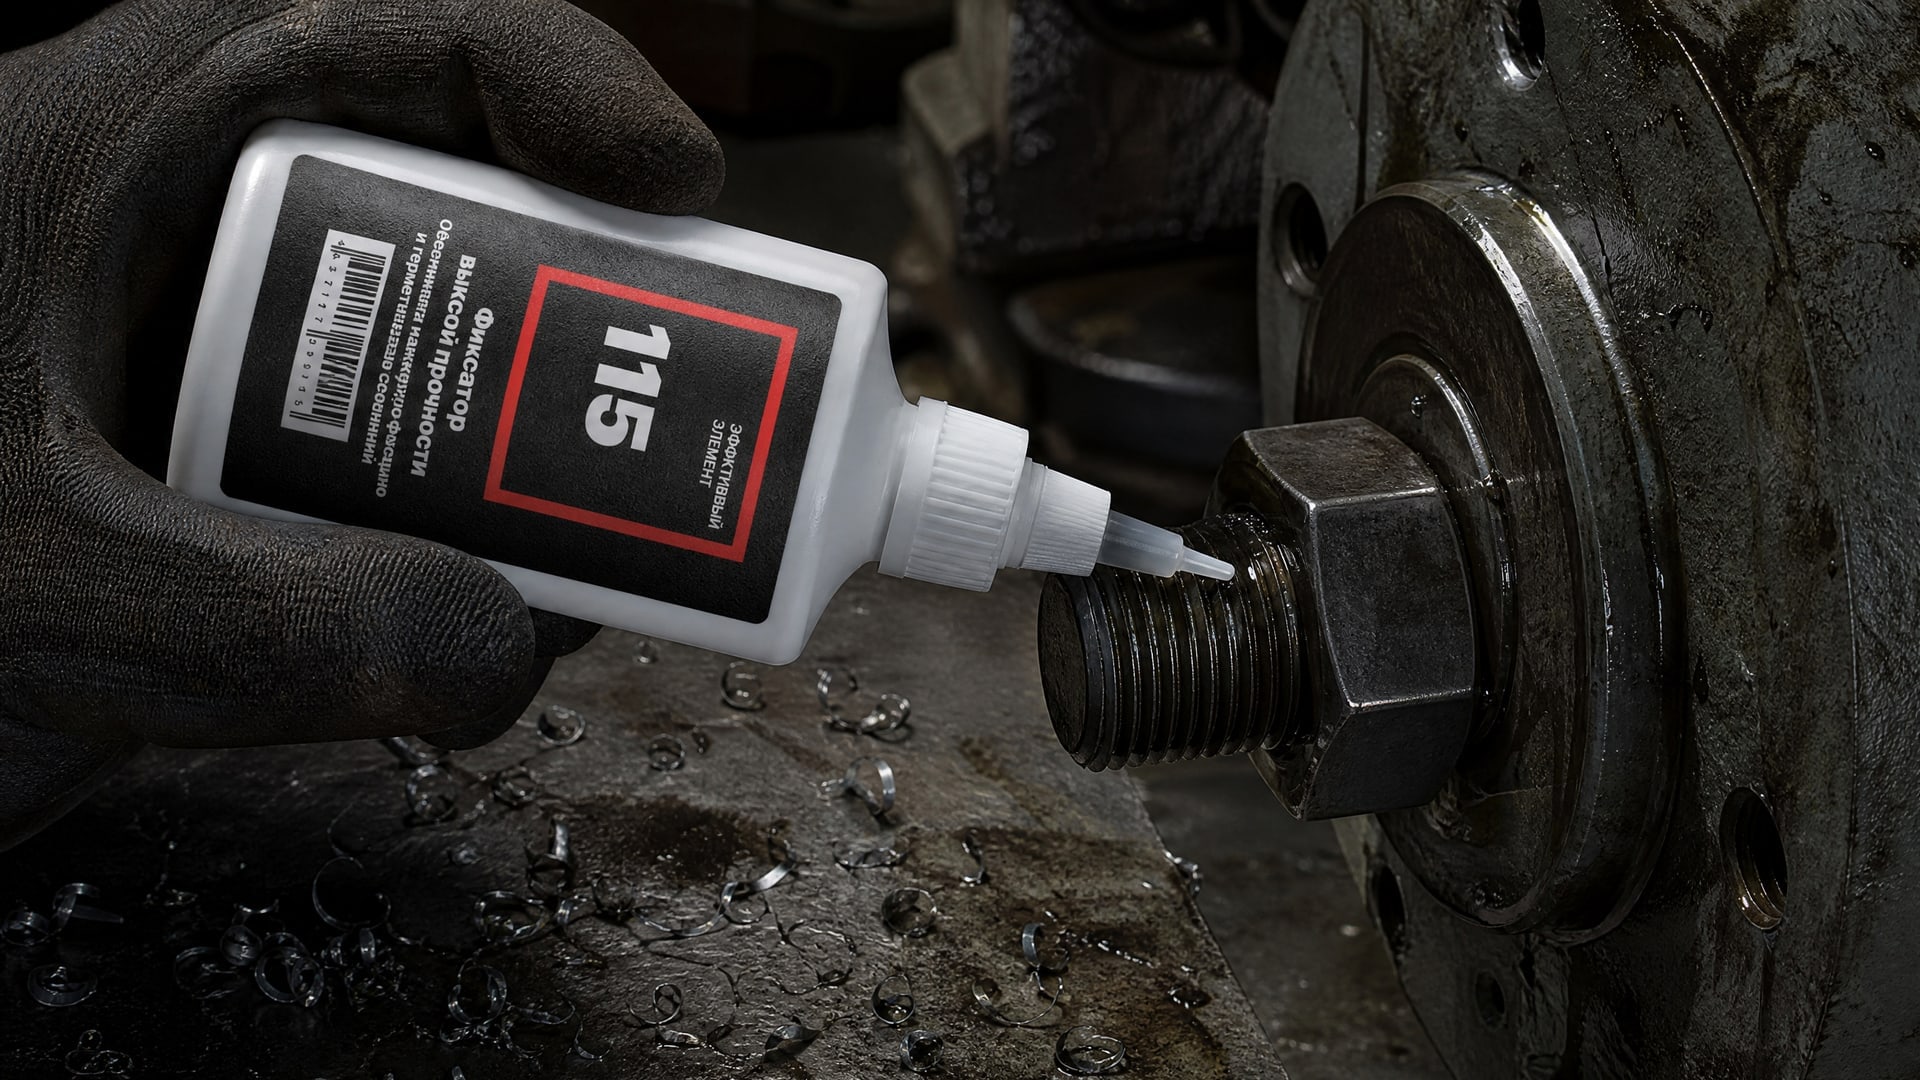
Для среднепрочных составов он обычно составляет −55 °C до +150 °C. При нагреве выше температуры полимеризации (порядка 150–200 °C для стандартных анаэробов) прочность соединения начинает снижаться, хотя не теряется полностью.
Применение фиксатора в условиях повышенной температуры требует уточнения в технических данных производителя. Например, для вибронагруженных соединений, требующих высокой прочности и термостойкости, подойдет анаэробный клей EFELE 115, который фиксирует резьбу до М56 и выдерживает температуры до +180°C, что расширяет применение на оборудовании с нагревом теплоносителей или солнечным облучением.
При хранении неиспользованный фиксатор хранят в закрытой таре при температуре не выше 25 °C, чтобы предотвратить испарение растворителя и изменение вязкости. Срок годности обычно составляет 12–24 месяца с момента изготовления.
Выбор фиксатора по параметрам соединения
Правильный подбор начинается с анализа четырех факторов: диаметра болта, материала соединения, режима обслуживания и температуры окружающей среды.
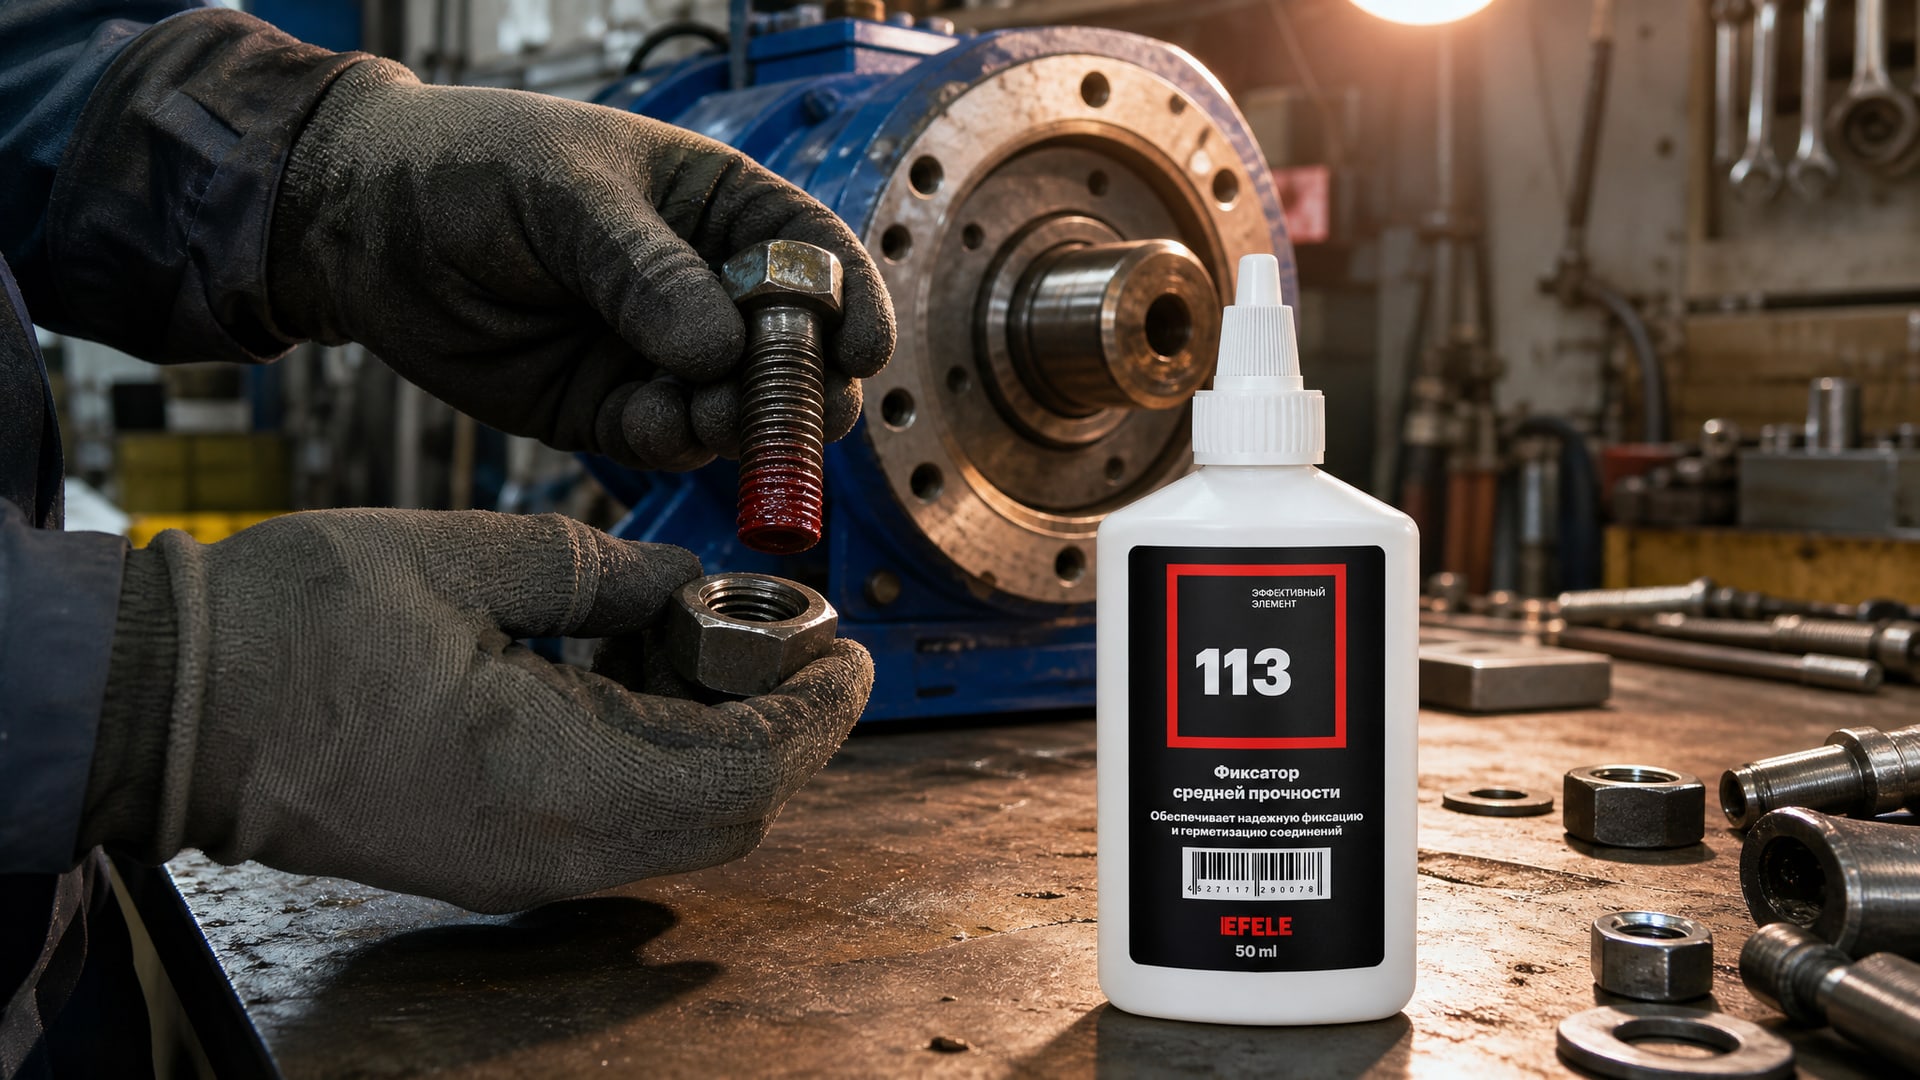
По диаметру болта: анаэробные фиксаторы поставляются в универсальном исполнении для диапазонов от М3 до М36 (средняя прочность) и от М3 до М56 (высокая прочность). Меньший диаметр требует более жидкого состава, чтобы состав проникал глубже в микротрещины резьбы; больший диаметр требует выше вязкости, чтобы удержать механическую прочность.
По материалу: фиксаторы хорошо работают на стали, чугуне и титане. На меди, алюминии и латуни адгезия может быть ниже; в этом случае нужна предварительная активация поверхности или использование специальных праймеров.
По режиму обслуживания: если требуется средняя прочность фиксации, позволяющая частый демонтаж, оптимальным выбором будет EFELE 113, предотвращающий самоотвинчивание от вибрации в соединениях до М36. Она применяется в гидравлических системах, электрических разъемах и регулируемых узлах.
По температуре: кроме диапазона −55…+150 °C, важно уточнить поведение состава при циклических перепадах температуры. Тепловой стресс может нарушить целостность полимерного слоя, если фиксатор не подобран правильно.
Таблица для быстрого ориентирования:
| Сценарий применения | Класс прочности | Диаметр резьбы | Температурный диапазон | Разборка |
|---|---|---|---|---|
| Регулярное обслуживание вибронагруженного узла (редуктор, опора конвейера) | Средняя | М3–М36 | −55…+150 °C | Ручной инструмент |
| Постоянное соединение в тепловых узлах (корпус двигателя, коллектор) | Высокая | М3–М56 | −55…+180 °C | Требуется нагрев, специнструмент |
| Герметичное соединение с редким вскрытием (ниппель, пробка) | Высокая | М3–М16 | −40…+120 °C | Специальная техника |
| Датчики, электрические разъемы, регулируемые крепежи | Средняя | М3–М12 | −55…+150 °C | Легкий монтаж-демонтаж |
Критические ошибки при применении
Одна из главных ошибок - проверка момента затяжки болта после полимеризации фиксатора.
В процессе отверждения состав заполняет все микрозазоры между витками, что изменяет торцевое давление и контактную площадь. Повторное измерение момента может нарушить целостность полимерного слоя и снизить прочность соединения.
Вторая ошибка - использование избыточного количества состава. Фиксатор должен наноситься тонкой пленкой, по принципу "достаточно, чтобы заполнить, но не более". Излишняя порция вытекает из соединения, пачкает детали и не добавляет прочности. На болте М10 достаточно 2–3 капель на 2–3 витка резьбы.
Третья ошибка - неправильный выбор класса прочности под предлогом "больше прочности - больше надежности". Для обслуживаемых соединений среднепрочный фиксатор часто и есть правильный выбор, потому что баланс между удержанием и разборкой. Высокопрочный состав в этом сценарии создает лишние сложности при демонтаже и может привести к срыву шлица болта.
Четвертая ошибка - невнимание к материалу соединения. Анаэробные фиксаторы требуют чистой металлической поверхности; ржавчина, окись, смазка и грязь блокируют полимеризацию. Перед нанесением фиксатора болт и отверстие нужно очистить или обезжирить.
Пятая ошибка - спешка в монтаже оборудования. Первичная фиксация происходит за 10 минут, но нагрузка на соединение рекомендуется прикладывать только после полной полимеризации (24 часа). На практике это означает, что разборку и испытания нужно планировать с учетом времени отверждения.
Часто задаваемые вопросы
Чем отличается резьбовой фиксатор средней прочности от импортных аналогов?
Отличия в ингредиентной базе, содержании активирующих компонентов и температурном диапазоне. Отечественные и европейские фиксаторы средней прочности обычно близки по параметрам момента срыва (800–1700 Н·см), но могут различаться по времени фиксации (9–12 минут) и вязкости. Выбор должен основываться на конкретных технических параметрах по ГОСТ или эквивалентному стандарту, а не на названии производителя.
Нужно ли нагревать болт перед нанесением фиксатора для лучшей адгезии?
Нагрев не требуется. Анаэробные фиксаторы полимеризуются при обычной температуре (от 15 °C). Нагрев ускоряет процесс, но уменьшает открытое время (период, в течение которого можно корректировать положение болта), поэтому обычно избегается при монтаже. Если болт уже горячий (например, только что вынут из машины), нужно дождаться охлаждения до комнатной температуры.
Как понять, что фиксатор полностью отвердел и готов к нагрузке?
Полная полимеризация при 22 °C и нормальной влажности занимает 24 часа. Первичная фиксация (когда можно поднимать момент затяжки до стандартного значения) происходит за 10 минут. На практике рекомендуется дождаться 24 часов перед вращением или вибрационным испытанием узла, чтобы не нарушить целостность полимерного слоя.
Какой фиксатор выбрать, если соединение находится во влажной среде?
Анаэробные фиксаторы не боятся влаги после полимеризации, так как полимер герметичен. Однако перед нанесением фиксатора крепеж должен быть сухим: вода блокирует полимеризацию. После полимеризации влага не повредит соединение; в некоторых случаях, наоборот, герметичность фиксатора защищает от коррозии в зазорах.
Может ли фиксатор средней прочности со временем ослабеть при вибрации?
Нет, если фиксатор правильно подобран и полностью отвердел. Полимерный слой, заполняющий витки резьбы, остается твердым и упругим в указанном температурном диапазоне. Однако если фиксатор был нанесен непрофессионально (грязная поверхность, недостаточное количество состава), то прочность может снизиться после нескольких циклов вибрации.
Заключение
Выбор резьбового фиксатора средней прочности для вибронагруженных соединений требует понимания трех ключевых моментов: физики самоотвинчивания под вибрацией, различий между классами прочности по стандарту ISO 10964 и конкретных условий применения (материал, диаметр, температура, режим обслуживания).
Среднепрочный фиксатор - не компромисс между надежностью и удобством, а осознанный выбор инженера, который балансирует предотвращение самоотвинчивания с возможностью разборки обычным инструментом при плановом обслуживании. Если соединение требует постоянной фиксации и разборка не планируется, следует выбрать высокопрочный состав. Перед закупкой уточните температурный диапазон, диаметр резьбы, материал крепежа и время полимеризации в документации производителя - это исключит ошибки на этапе проектирования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.