
Как выбрать демонтируемый фиксатор резьбы для разъемных соединений
Выбор демонтируемого фиксатора резьбы - это не просто выбор по цвету или названию на упаковке. Анаэробные фиксаторы для разъемных соединений подбираются по конкретным техническим параметрам: величине зазора резьбы, температурному диапазону, требуемой прочности фиксации и времени полной полимеризации. Ошибка в выборе приводит к вымыванию смазки под вибрацией, ослаблению соединения или, напротив, к проблемам при демонтаже.
Статья поможет закупщикам, инженерам и техническим специалистам понять, какие параметры действительно имеют значение при подборе анаэробного фиксатора для разборных резьбовых соединений, и как избежать типичных ошибок, которые ведут к выходу оборудования из строя или к усложнению плановой переборки узлов.
Что такое демонтируемый анаэробный фиксатор резьбы
Демонтируемый фиксатор резьбы - это анаэробный жидкий состав, который полимеризуется в отсутствие кислорода внутри зазора резьбового соединения и образует прочную, но поддающуюся разборке структуру.
Такие фиксаторы маркируют синим цветом и относят к средней прочности, в отличие от красных высокопрочных (практически неразборных) и желтых низкопрочных (для тонких настроечных винтов).
Разъемная способность демонтируемого фиксатора достигается за счет того, что он удерживает соединение от самопроизвольного отвинчивания и вибрационного ослабления, но не препятствует рабочему отворачиванию при приложении требуемого момента силы. Момент отворачивания для таких составов обычно лежит в диапазоне 7–25 Н·м в зависимости от диаметра резьбы и конкретного продукта.
Применяют демонтируемые фиксаторы в технике, где нужна частая переборка узлов: в ремонтных и сервисных центрах, на производственных линиях фасовки, в сборке и модификации оборудования. В промышленности на таких фиксаторах держатся резьбовые соединения мощных агрегатов, шпиндели, штоки гидроцилиндров и элементы сборки передач, где предусмотрено периодическое техническое обслуживание.
Решающие технические параметры для правильного выбора
Выбор анаэробного демонтируемого фиксатора опирается на несколько ключевых параметров, которые определяют, будет ли состав работать в конкретном узле предсказуемо и долго.
Максимальная заполняющая способность и величина зазора
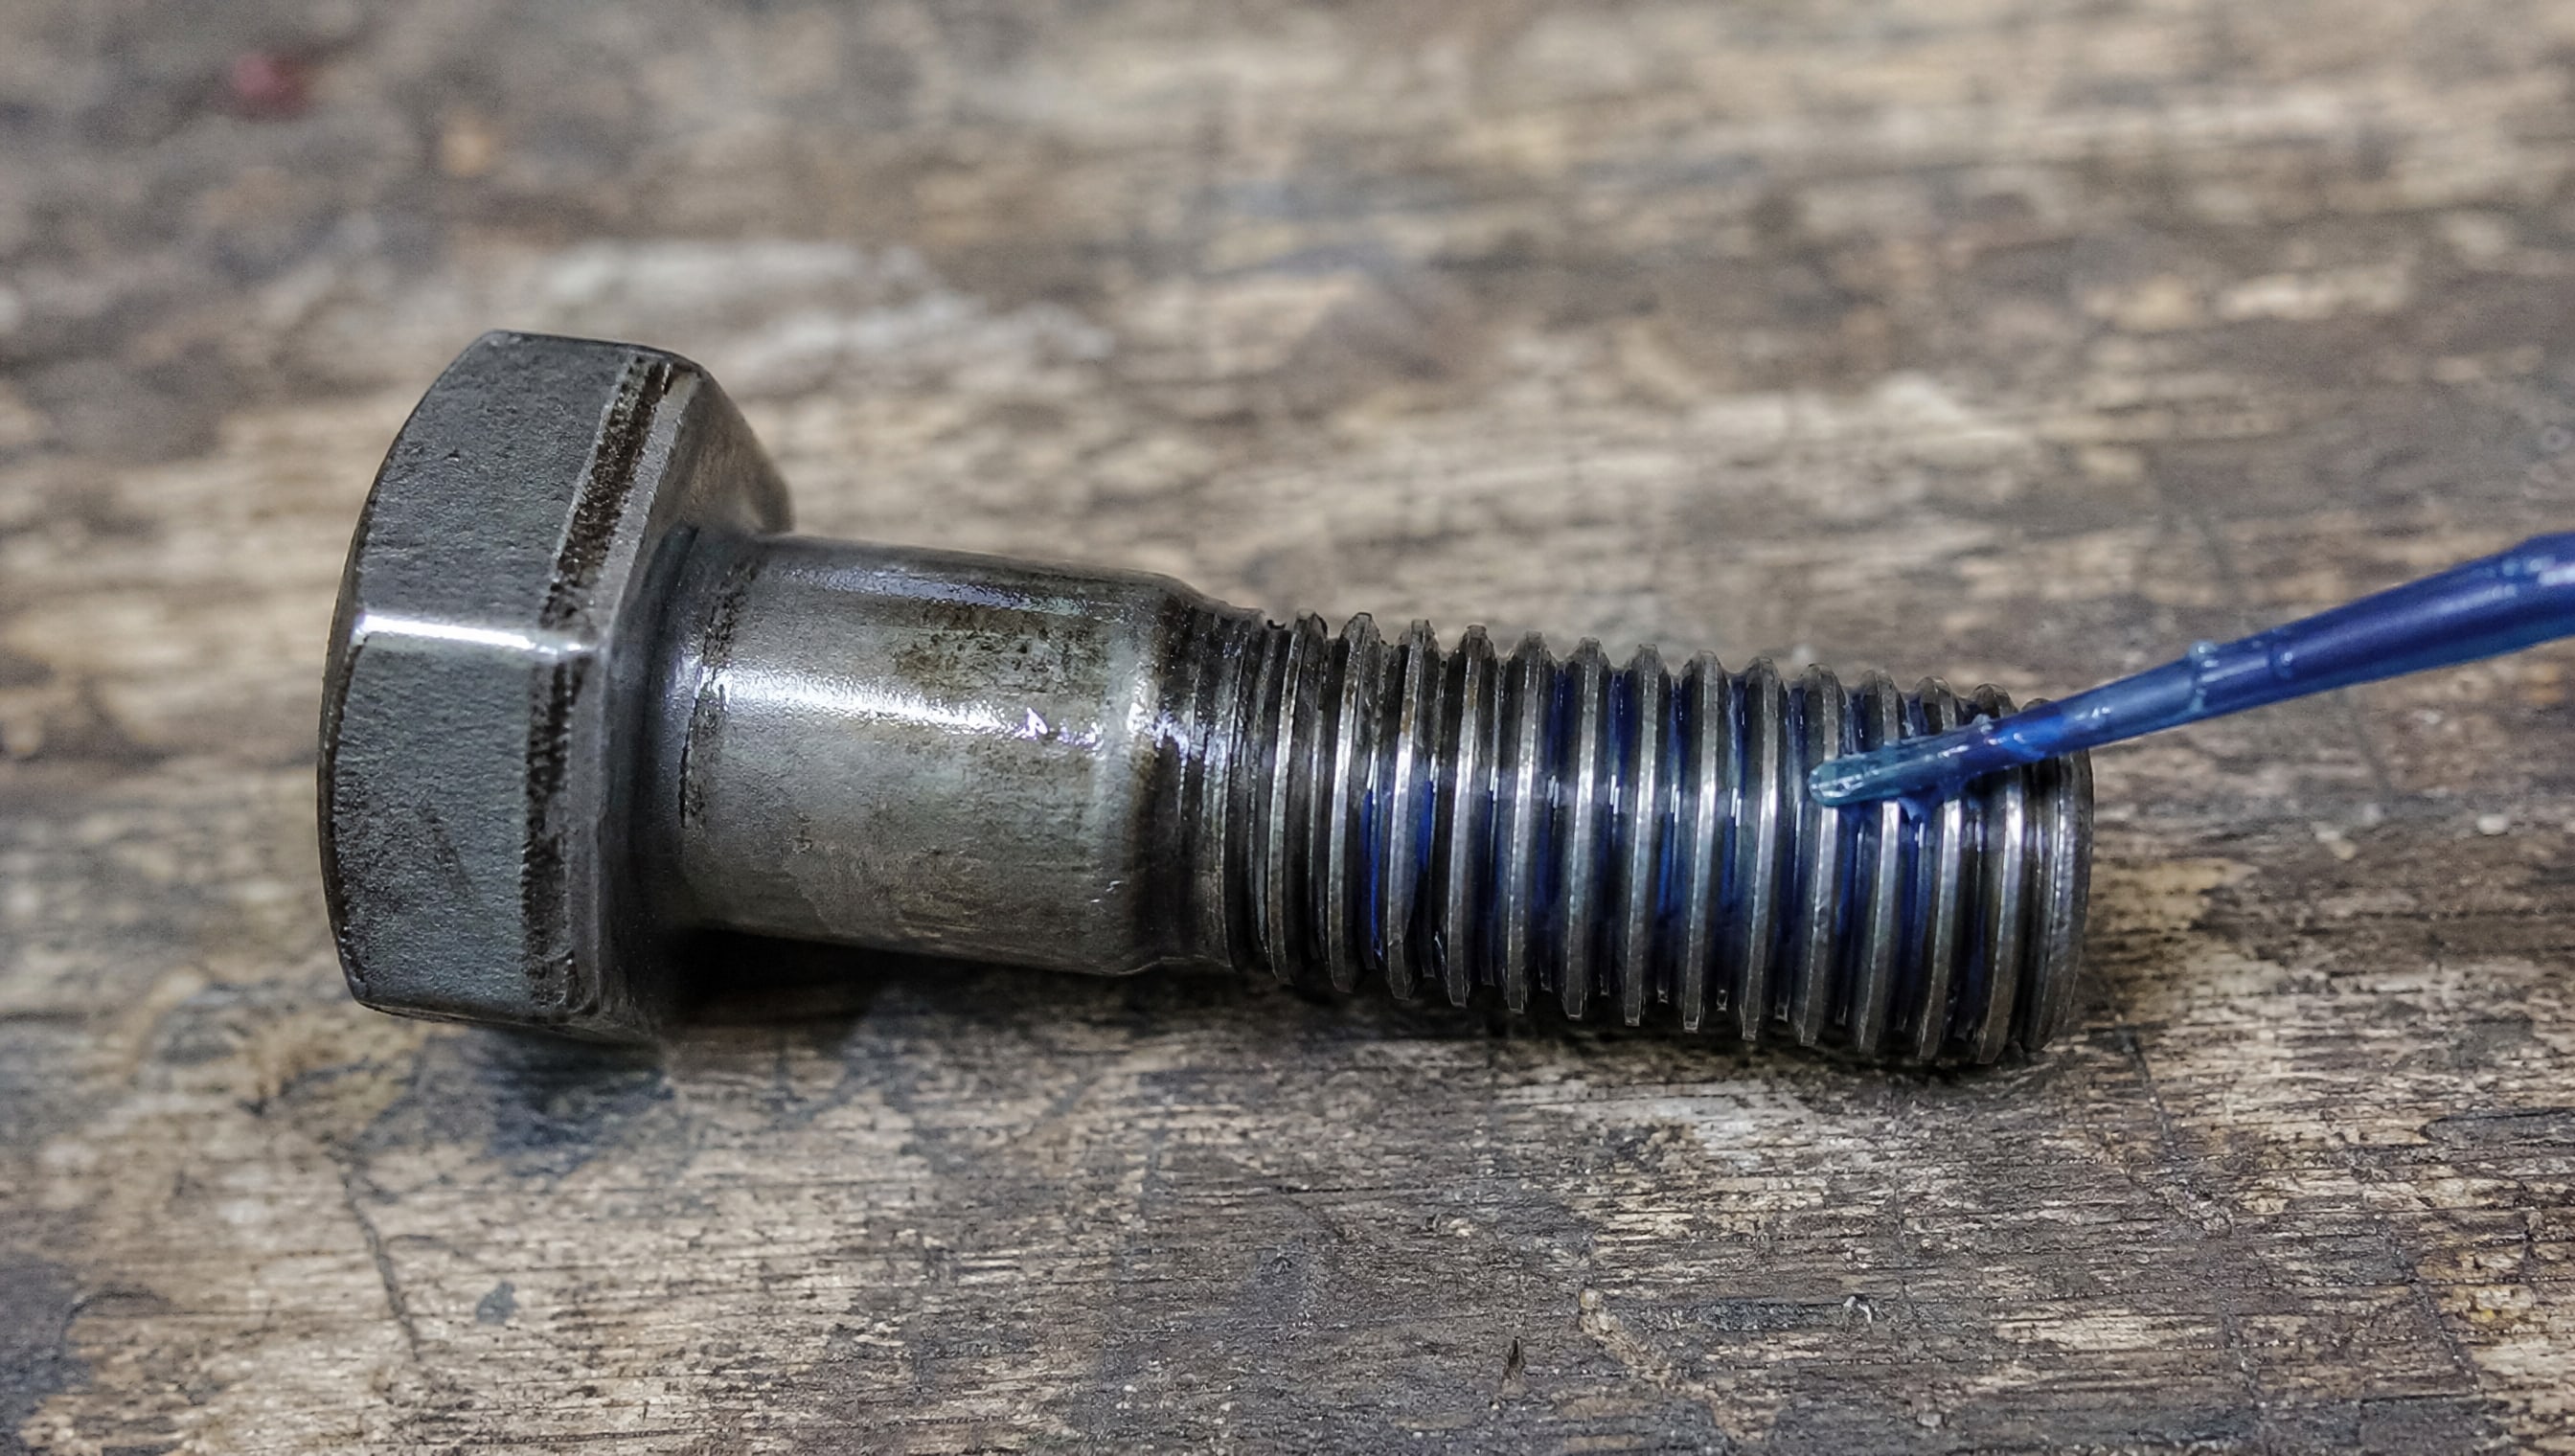
Анаэробные фиксаторы заполняют зазор между витками резьбы - это главное условие их работы. Каждый состав имеет максимальную заполняющую способность: для разъемных фиксаторов она обычно варьируется от 0,15 до 0,25 мм, хотя общий диапазон применения может быть 0,07–0,5 мм. Если фактический зазор превышает максимальную заполняющую способность продукта, фиксация будет нестабильной: состав не полностью заполнит промежуток, и соединение может ослабнуть при вибрации или нагреве.
Измерение зазора резьбы выполняют щупом или микрометром в трех-четырех местах. После этого выбирают состав, у которого максимальная заполняющая способность соответствует найденному зазору. Если резьба изношена и зазор местами достигает 0,4 мм, придется либо использовать универсальный состав с более высокой заполняющей способностью, либо восстанавливать резьбу перед нанесением фиксатора.
Момент отворачивания и прочность на сдвиг
Момент отворачивания (также называемый моментом срыва) показывает, какое усилие нужно приложить, чтобы разобрать соединение после полного отверждения фиксатора. Для разъемных (среднепрочных) фиксаторов момент отворачивания лежит в пределах 7–25 Н·м для типовых резьб М6–М20, но может меняться в зависимости от диаметра и длины резьбы в контакте.
Прочность на сдвиг демонтируемых составов обычно находится в районе 8–20 МПа. Эта характеристика показывает, какую нагрузку выдержит полимеризованный слой фиксатора при попытке сдвинуть части соединения. Для разборных узлов эта прочность выбирается так, чтобы обеспечить надежную фиксацию при работе (вибрация, температурные колебания), но оставить возможность разборки силой рук или ручным инструментом, без нужды в гидравлических или термических методах демонтажа.
Температурный диапазон работы и монтажа
Разъемные анаэробные фиксаторы типично работают в диапазоне от –60 °C до +150…+180 °C. Это означает, что состав должен быть нанесен при температуре в пределах +5…+40 °C (монтажный диапазон может быть уже, чем рабочий), а затем соединение будет работать в этом более широком диапазоне.
Если монтаж выполняется при температуре вне указанного диапазона (например, в неотапливаемом цехе в январе), полимеризация может затянуться или пройти неправильно, и прочность фиксации упадет. При работе соединения в условиях, превышающих верхний предел температурного диапазона, полимер деградирует, теряя адгезию и прочность.
Время полной полимеризации
Один из самых важных и часто игнорируемых параметров - время полной полимеризации (полного отверждения). Разъемные фиксаторы различаются по скорости отверждения: одни достигают первоначальной фиксации за 10–15 минут и полной прочности за 1–3 часа, другие требуют 6–24 часа до полной полимеризации.
Преждевременная нагрузка на соединение (закручивание гайки, включение механизма) до полного отверждения приводит к нарушению структуры полимера, вымыванию состава и потере герметичности. Поэтому при планировании сборки изделия нужно закладывать время ожидания согласно техническому описанию продукта.
Как различаются разъемные фиксаторы по вязкости и консистенции
Вязкость разъемных анаэробных фиксаторов - параметр, который часто игнорируют, но он существенно влияет на удобство нанесения и скорость фиксации.
Диапазон вязкости у разных разъемных составов может быть очень широким: от 10 до 1,5 млн мПа·с. Это означает, что внешне похожие синие фиксаторы могут быть либо текучей жидкостью (низкая вязкость), либо вязким гелем (высокая вязкость).
Текучие составы (вязкость 10–100 мПа·с) легче наносятся капельницей или дозатором на винт, быстро капиллярным действием заполняют зазор резьбы, но требуют осторожности: они могут потечь вниз, пока соединение не собрано. Вязкие гели (вязкость 100 000–1 500 000 мПа·с) остаются на месте нанесения, медленнее текут, но требуют более аккуратной работы при разборке и чистке остатков.
Для большинства промышленных резьб среднего размера (М8–М16) оптимальной считается вязкость в середине диапазона -1000–10 000 мПа·с, позволяющая и быстро заполнить зазор, и не растечься по всему узлу. Перед покупкой нужно узнать вязкость конкретного состава и убедиться, что она подходит для типа монтажа и размера резьбы в вашем случае.
Выбор фиксатора резьбы по размеру резьбы и типу применения
Максимальный размер резьбы, на которую рассчитан каждый состав, указывается в технических данных и может варьироваться от М6–М8 (для узких фиксаторов) до М20, М36 и выше (для универсальных).
Это ограничение связано с тем, что с ростом диаметра резьбы меняется абсолютный объем зазора, требуемый для заполнения, и вязкость состава может оказаться недостаточной для равномерного распределения.
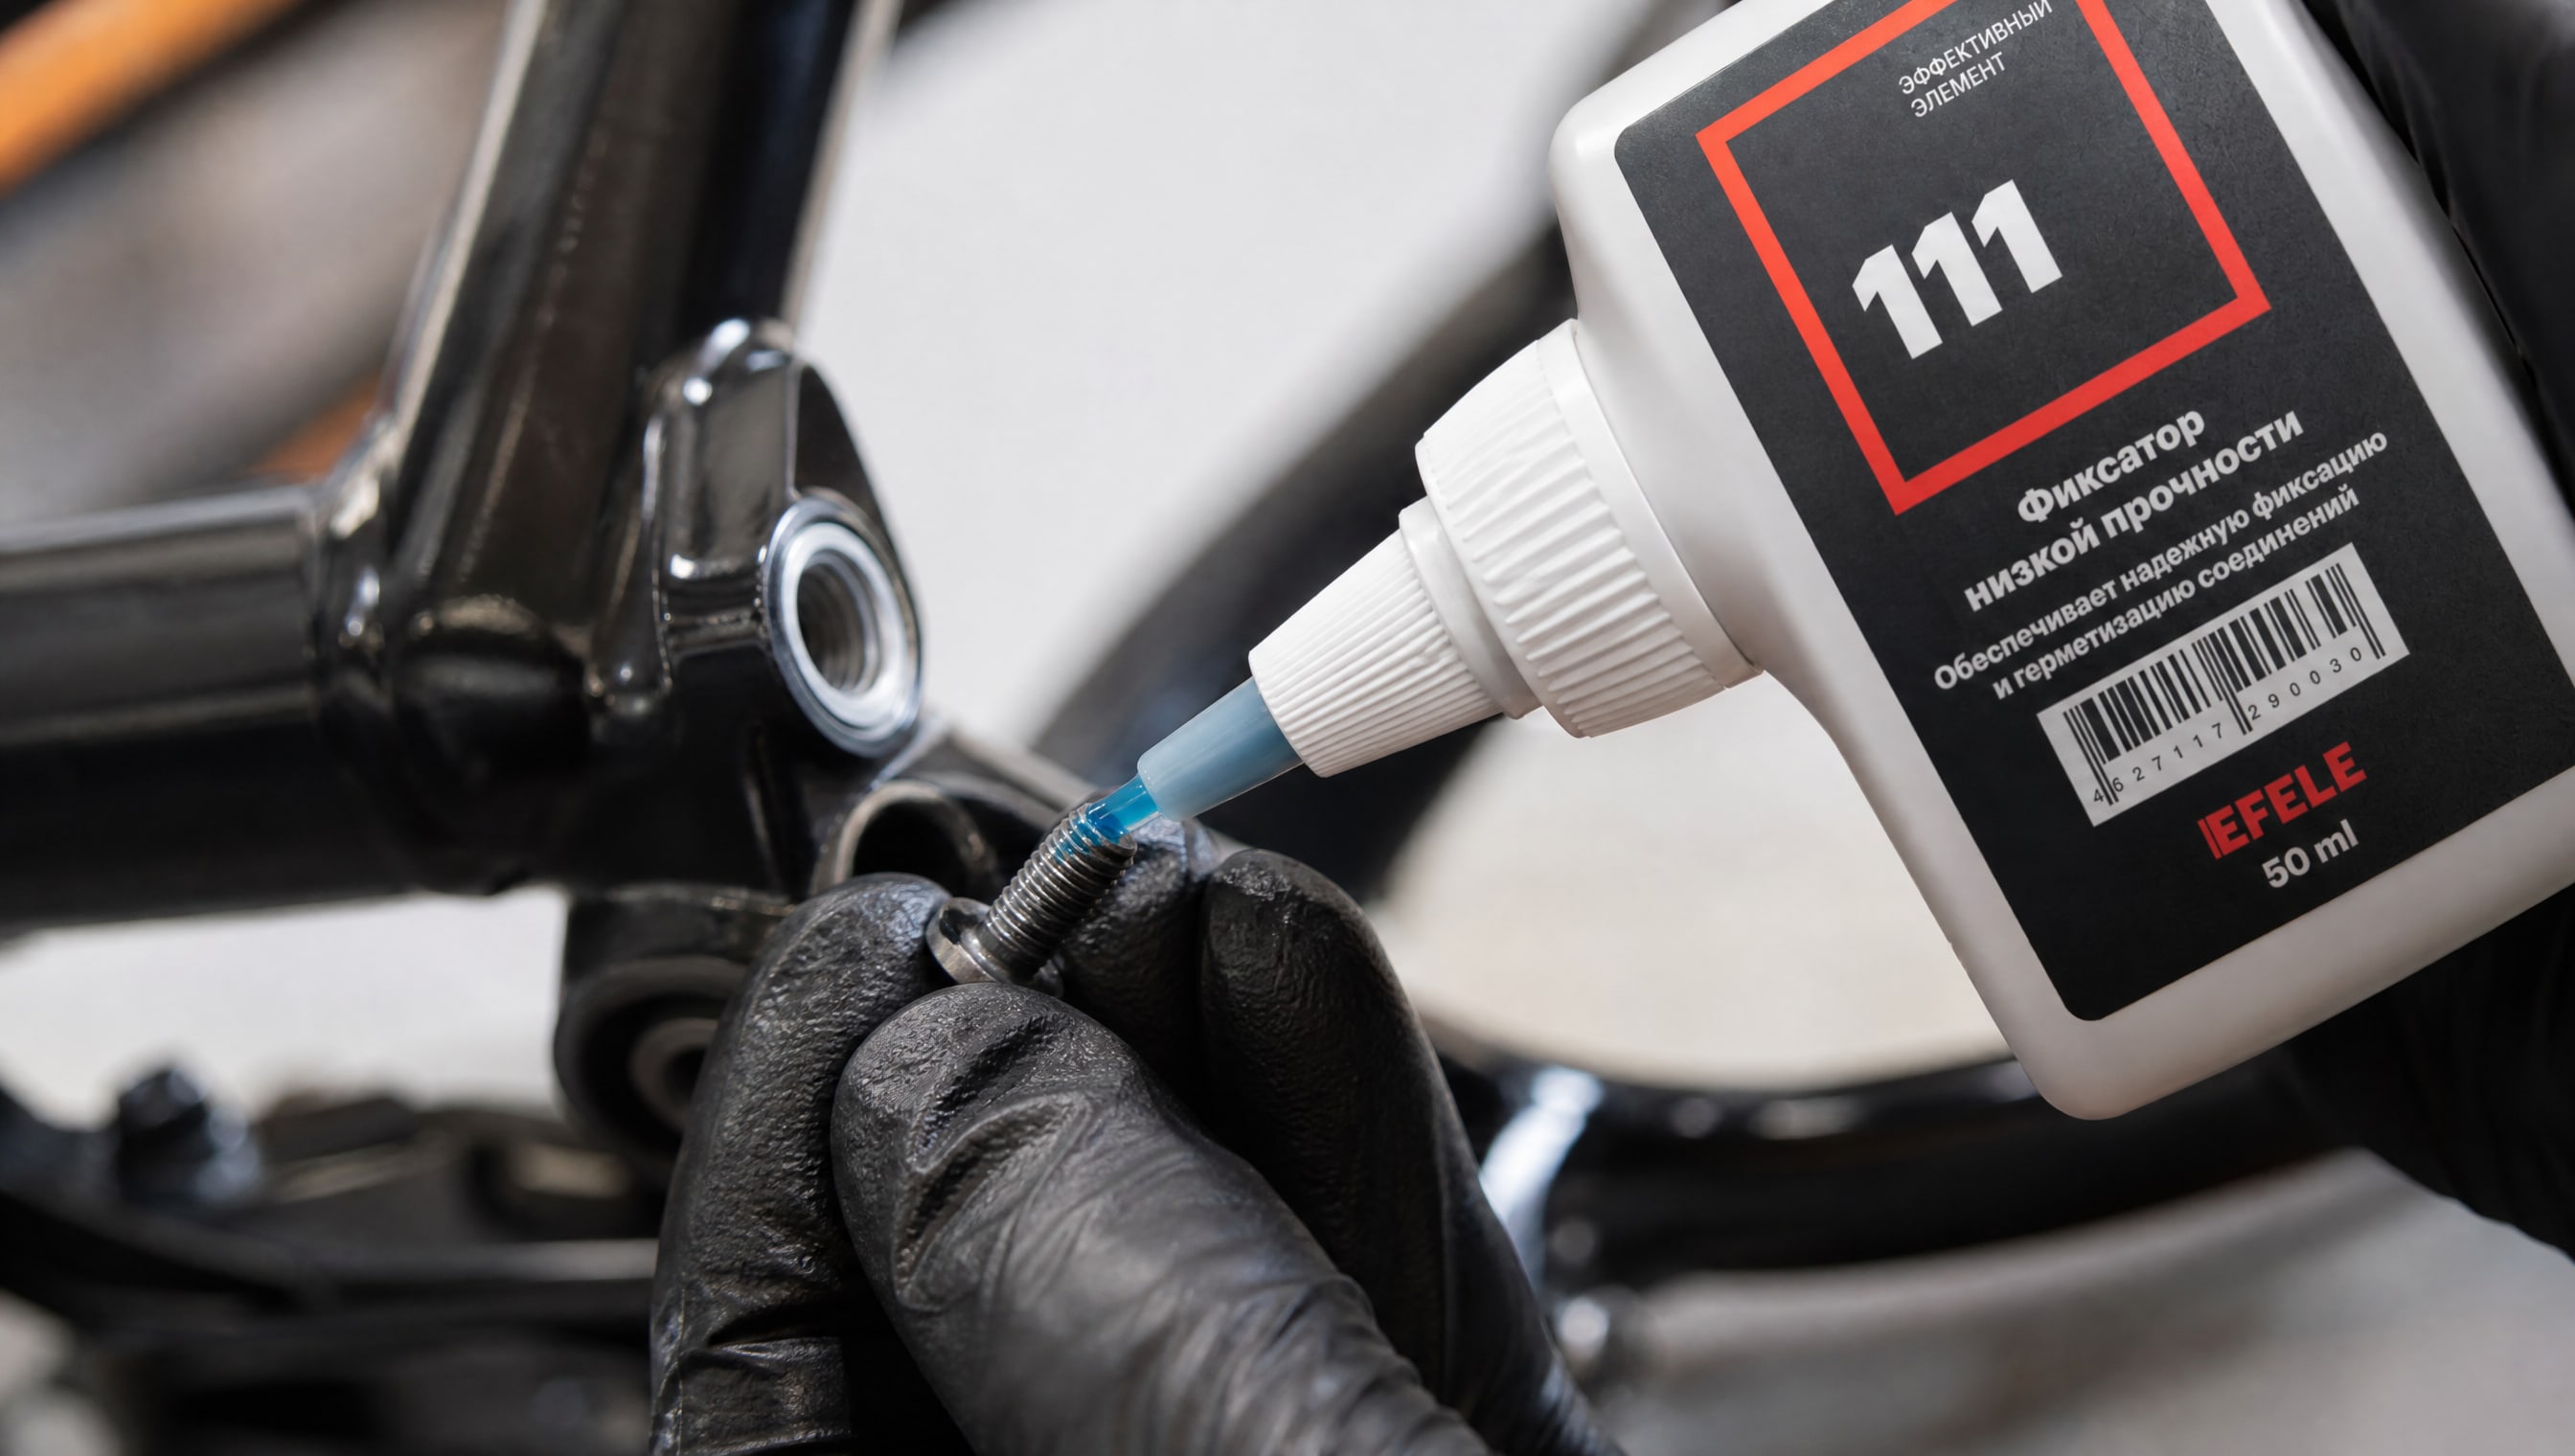
Для часто разбираемых резьбовых соединений небольших мощностей, где требуется низкая прочность фиксации и удобство демонтажа, на производственных линиях фасовки берут анаэробные фиксаторы с моментом отворачивания 7–10 Н·м и полной полимеризацией за 1–3 часа. В таких условиях, где вибрация минимальна и разборка может потребоваться буквально через день или неделю, EFELE 111 и аналогичные низкопрочные или среднепрочные составы обеспечивают баланс надежности и удобства.
Для более тяжелых условий - узлы со значительной вибрацией, нагревом или перепадами температур - выбирают фиксаторы со средней прочностью и моментом отворачивания 15–25 Н·м, с полной полимеризацией за 6–24 часа. Эти составы гарантируют, что соединение не ослабнет при работе, но все еще будет поддаваться разборке обычным гаечным ключом или отверткой.
Типичные ошибки при выборе демонтируемого фиксатора
Ошибка №1: выбор по цвету вместо по техническим данным.
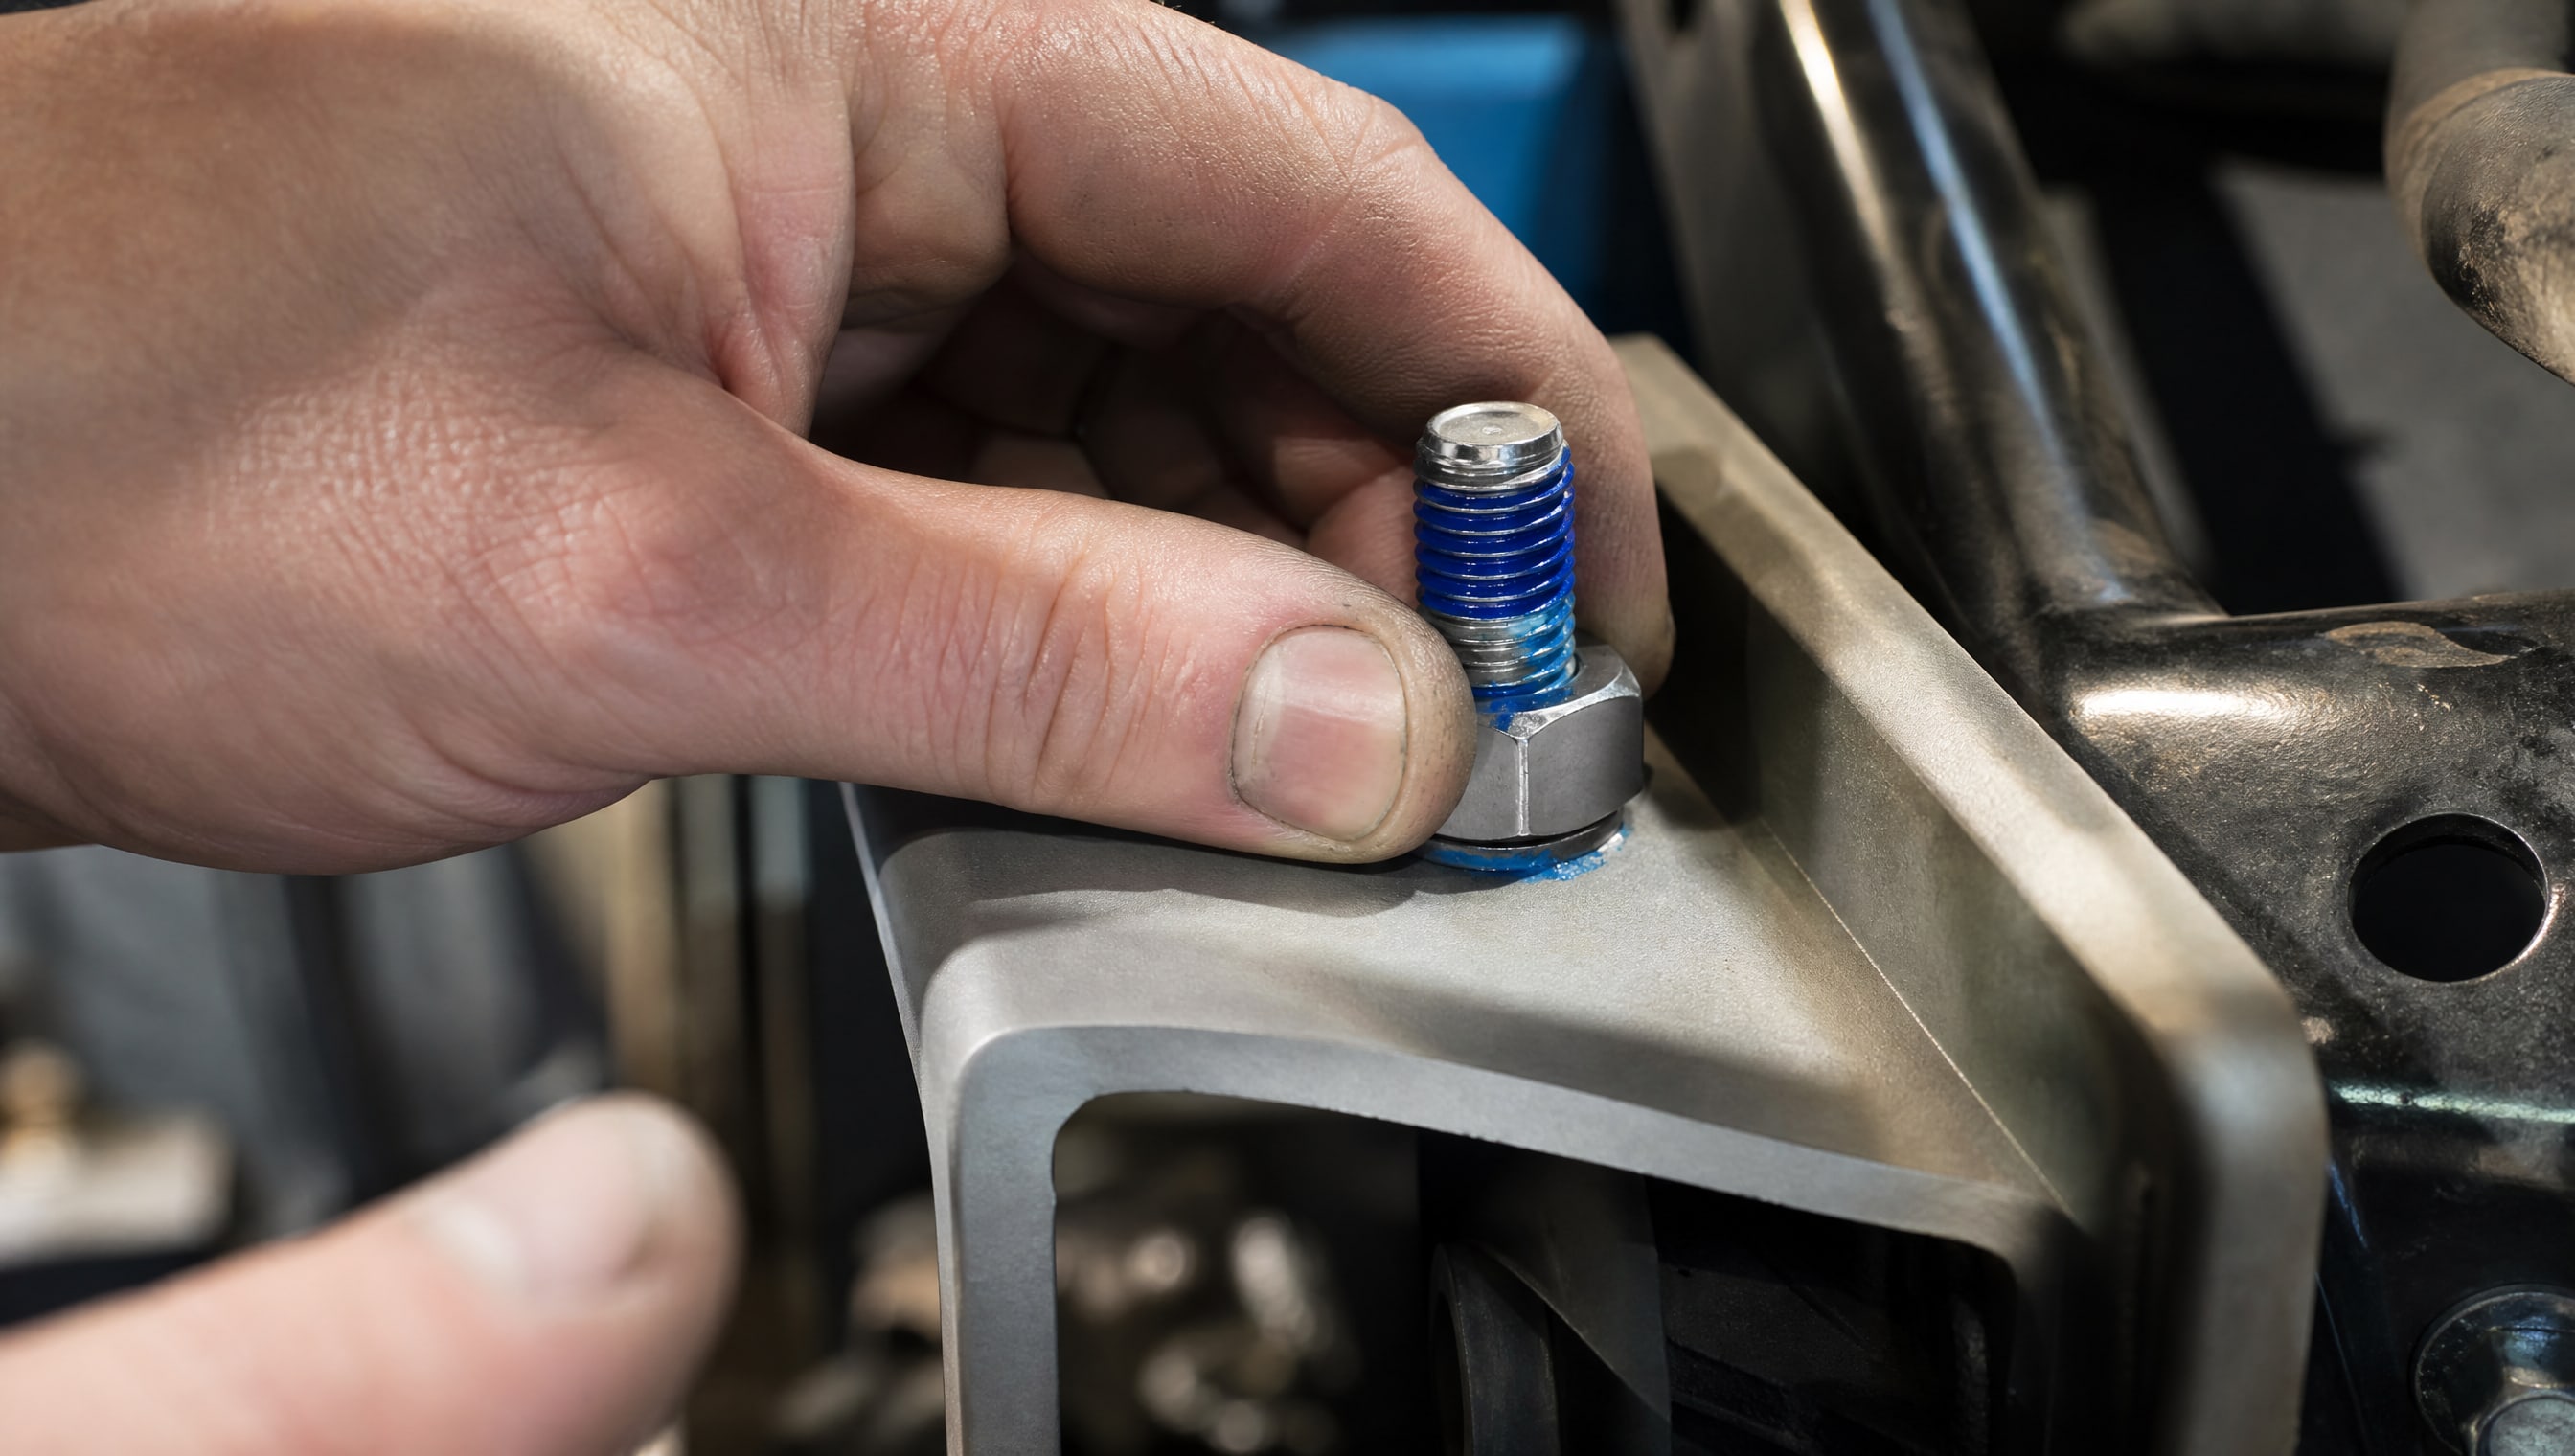
Синий цвет указывает на разъемность, но не гарантирует одинаковые характеристики: у разных производителей синие разъемные составы могут иметь разное время полимеризации, разную вязкость и разный момент отворачивания. Два синих фиксатора от разных компаний могут быть несопоставимы по качеству и применению.
Ошибка №2: игнорирование зазора резьбы. Многие покупают фиксатор, не измерив зазор. Если фактический зазор больше максимальной заполняющей способности состава, фиксация будет слабой и ненадежной, несмотря на правильную маркировку и цвет.
Ошибка №3: превышение максимального размера резьбы. Если нужен фиксатор для М24, а купленный состав рассчитан только на М20, вязкость его может оказаться недостаточной для заполнения более крупного зазора, и результат разочарует.
Ошибка №4: нанесение и немедленная работа соединения. Многие собирают узел, включают оборудование или подают нагрузку, не выждав время полной полимеризации. Это нарушает структуру полимера и лишает соединение герметичности.
Ошибка №5: использование в условиях, выходящих за температурный диапазон. Если монтаж выполняется при +50 °C или +2 °C, а состав рассчитан на +10…+40 °C, полимеризация может быть неправильной. Аналогично, если соединение будет работать при –70 °C или +200 °C, полимер деградирует.
Как сверяться со спецификацией и выбирать состав для конкретной задачи
Начните с того, что определите пять параметров своего узла: 1) размер резьбы (М6, М10, М16 и так далее); 2) величину зазора резьбы (измерьте щупом); 3) температуру, при которой будет выполняться монтаж; 4) рабочую температуру узла; 5) требуемое время до полной прочности (можете ли вы ждать 24 часа или нужна полимеризация за 1–3 часа).
Затем откройте техническое описание (ТДС или TDS) выбираемого фиксатора и проверьте:
Максимальная заполняющая способность ≥ величине вашего зазора
Максимальный размер резьбы ≥ размеру вашей резьбы
Температура монтажа в пределах, указанных для состава
Температурный диапазон работы охватывает диапазон эксплуатации вашего узла
Время полной полимеризации соответствует вашему графику сборки
Если все пять параметров попадают в допустимые значения, состав подходит. Если хотя бы один выходит за границы, ищите другой фиксатор или адаптируйте условия (например, разбавьте состав или восстановите резьбу).
Часто задаваемые вопросы
Чем отличается демонтируемый фиксатор резьбы от высокопрочного?
Демонтируемый (синий, средней прочности) фиксатор позволяет разобрать соединение обычным инструментом (ключом, отверткой) после полного отверждения. Высокопрочный (красный) фиксатор образует практически неразборное соединение, которое требует термической обработки, гидравлического инструмента или разрушения элемента для демонтажа. Для обслуживаемых узлов используют демонтируемый.
Какой размер упаковки выбрать -10 мл или больше?
Размер упаковки (9 мл, 10 мл, 50 мл и выше) не влияет на технические характеристики состава. Выбирайте по объему, который вы расходуете: если собираете 5–10 узлов в месяц, 10 мл достаточно; если 100+ узлов, покупайте 50 мл или канистру. Малая упаковка экономнее для редкого применения, так как состав не высыхает быстро.
Почему фиксатор резьбы не работает, если я нанес его правильно?
Вероятные причины: 1) зазор резьбы больше максимальной заполняющей способности состава; 2) вы дали нагрузку на соединение до полного отверждения; 3) температура монтажа или эксплуатации вышла за пределы допустимого диапазона; 4) вы выбрали состав неправильно по техническим параметрам, положившись только на цвет или название.
Смогу ли я открутить соединение со средней прочностью фиксатора, если оно держит 20 Н·м?
Да. Момент отворачивания 7–25 Н·м означает, что соединение удерживается от самопроизвольного ослабления, но поддается рабочему отворачиванию гаечным ключом соответствующего размера. Это не мертвая фиксация, как у красного высокопрочного фиксатора.
Какой температурный диапазон работы нужен для моего оборудования?
Если оборудование работает при комнатной температуре, достаточно стандартного диапазона –60…+150 °C. Если узел нагревается (например, рядом с двигателем или печью) или охлаждается (система охлаждения, холодный склад), уточните минимальную и максимальную температуру в рабочих условиях и выберите фиксатор с большим запасом: лучше взять состав на +180 °C, чем искать потом причину разгерметизации.
Заключение
Выбор демонтируемого фиксатора резьбы - это точная инженерная задача, а не выбор по названию или цвету. Главные параметры: максимальная заполняющая способность, момент отворачивания, температурный диапазон, время полной полимеризации и вязкость. Каждый из них нужно проверить в техническом описании состава и сопоставить с параметрами вашего узла.
Начните с измерения зазора резьбы и определения температур монтажа и работы, затем откройте ТДС выбираемого состава и проверьте пять критических параметров. Не доверяйте только цвету или названию - синий может быть разным. Если все параметры совпадают, состав подойдет, и соединение будет работать предсказуемо долго. При сборке выдержите время полной полимеризации и только после этого дайте нагрузку на соединение.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.