
Как выбрать анаэробный герметик для резьбы с большим зазором
Анаэробные герметики - универсальное решение для герметизации резьбовых соединений, но их возможности ограничены допуском по зазору между витками. Когда резьба изношена, имеет непроектный люфт или собирается после восстановления, максимальный зазор становится определяющим фактором выбора. При превышении паспортного значения герметик медленнее отверждается, может оставить недоотвержденные участки в глубине соединения и не обеспечить надежную фиксацию. Эта статья поможет вам разобраться, какой параметр искать в техдокументации, как рассчитать реальный зазор и выбрать состав, который не подведет при сборке неплотного соединения. Информация полезна закупщикам, инженерам отделов контроля качества и специалистам ремонтных служб.
Чем отличается герметизация при большом зазоре
Анаэробные герметики работают в отсутствие кислорода - они полимеризуются в узкой щели между металлическими поверхностями.
Принцип прост: нанес состав, собрал соединение, и за счет контакта с активными центрами металла герметик начинает отверждаться. Однако при малых зазорах процесс идет быстро и равномерно по всему объему, а при больших щелях кислород может проникать вглубь, замедляя или блокируя полимеризацию.
Большой зазор создает несколько проблем. Во-первых, растягивается время, необходимое для того, чтобы герметик набрал рабочую прочность. Если в стандартном соединении с зазором 10–20 микрометров герметик схватывается за 1–3 часа, то при зазоре 0,30 мм сроки уже заметно вытягиваются. Во-вторых, глубокий слой герметика может остаться недоотвержденным, и при попадании среды (масло, вода, газ) он либо размягчается, либо не держит давление. В-третьих, большая щель означает больший объем материала, и его неравномерное отверждение создает внутренние напряжения.
Отраслевые источники указывают оптимальный диапазон зазоров для анаэробных герметиков: 6–14 микрометров считаются идеальными, 14–22 микрометра - приемлемыми, а свыше 22 микрометров (0,022 мм) уже наступает неблагоприятная зона. При 0,30 мм и выше надежность составов резко падает.
Максимальный зазор: что указывает паспорт
Первое правило: всегда смотри в техдокументацию конкретного герметика.
Там обязательно указывается параметр gap fill или максимальный заполняемый зазор. Для большинства резьбовых анаэробных герметиков это значение находится в диапазоне 0,25–0,30 мм. Некоторые специальные составы, предназначенные для более крупных резьб и фланцевых соединений, допускают заполнение щелей до 0,50 мм, но это редкость и требует проверки в паспорте.
Пример: если в техдокументации написано «gap fill до 0,25 мм», то применение этого герметика для соединения с зазором 0,30 мм уже выходит за границы гарантированной работоспособности. Производитель не может подтвердить, что состав полностью отвердится и обеспечит требуемую прочность.
Почему это важно? Потому что при превышении допустимого зазора производитель не несет ответственность за отказ в работе. На вашу ответственность ложится риск утечки, ослабления крепежа под вибрацией и других отказов. Многие инженеры ошибочно считают, что если герметик на сборке остановился, значит соединение герметично. На деле может быть так: снаружи корка отвердела, а внутри слой остался вязким или жидким. При подаче давления такое соединение начнет течь или вовсе разлетится.
Для резьбовых герметиков, применяемых на газовых соединениях, есть отраслевой стандарт DIN EN 751-1, который задает требования к герметизирующим свойствам. При выборе герметика для критичных приложений (газ, высокое давление) стоит проверить, согласован ли состав с этим стандартом.
Время отверждения в зависимости от размера щели
Анаэробные герметики набирают прочность поэтапно.
Типичный график выглядит так: - рабочая (минимальная) прочность - через 1–3 часа; - полное отверждение (максимальная прочность) - через 24–36 часов.
Это касается стандартных зазоров, упомянутых в паспорте. Но как только вы переходите за рамки gap fill, временные диаграммы перестают действовать.
Увеличение зазора замедляет полимеризацию по экспоненте. При зазоре 0,30 мм и выше время полного набора прочности может растянуться на 24 часа даже для относительно «быстрых» составов. Вот почему инженеры при сборке неплотных соединений часто не подают нагрузку или давление несколько часов после сборки - они ждут, пока герметик наберет хотя бы рабочую прочность. И даже после этого рекомендуется выдержать сутки перед полной эксплуатацией, особенно если давление высокое или соединение работает на вибрации.
На практике это означает: если вы собираете крупное резьбовое соединение с люфтом в 0,25–0,30 мм, резервируйте минимум 3–6 часов перед опрессовкой и целые сутки перед вводом в основной режим работы. Ускорить этот процесс можно через активаторы (праймеры), но это отдельная тема и требует проверки совместимости с выбранным герметиком.
Как измерить реальный зазор в резьбе
Многие закупщики и инженеры не знают, что зазор в резьбе - величина измеримая, а не гадательная.
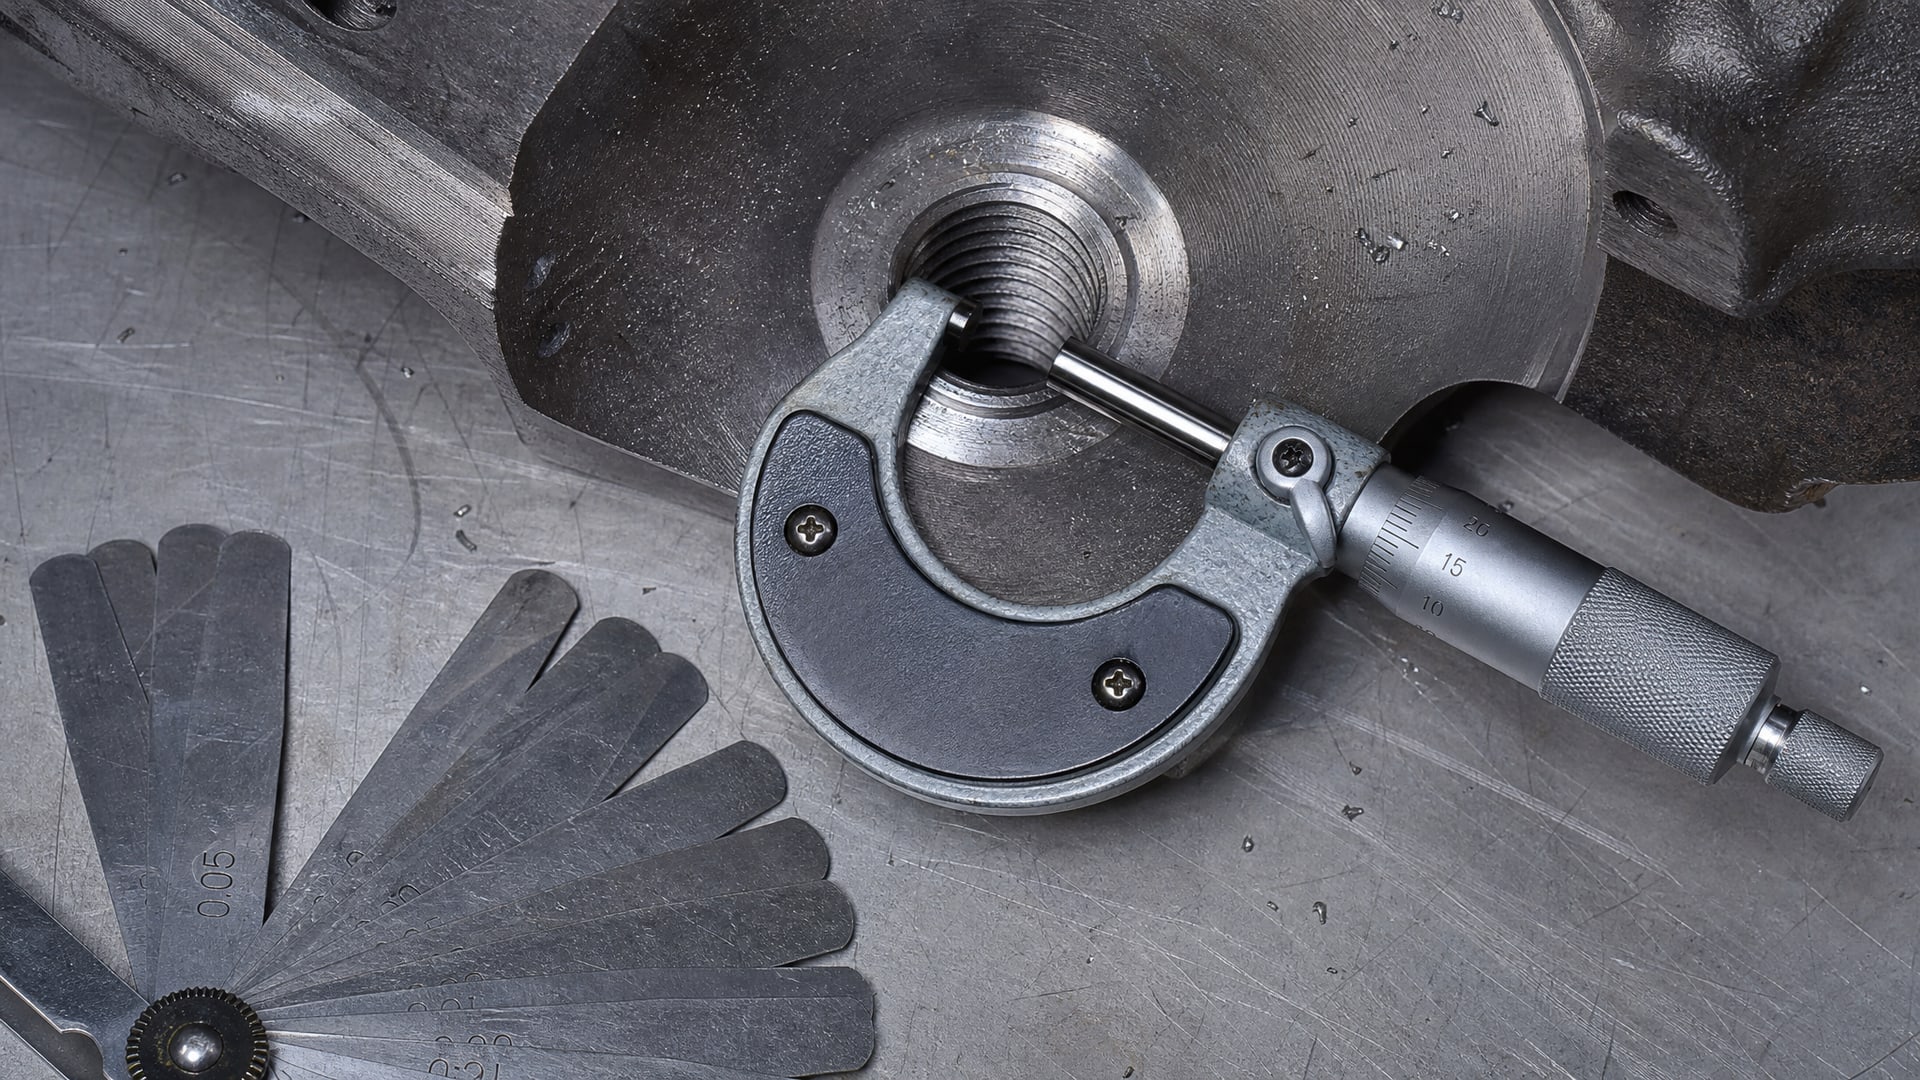
Рассчитать или измерить люфт вполне реально, и это поможет вам уверенно выбрать герметик.
Есть несколько подходов:
Микрометр и щупы. Если резьба уже нарезана или восстановлена, можно измерить диаметр отверстия обычным микрометром в нескольких местах, вычесть номинальный диаметр болта и получить среднее зазор. Правда, этот способ работает с точностью ±0,01–0,02 мм и требует опыта.
Визуальный и механический контроль. Если при ввинчивании болта он входит без усилия, вращается с люфтом, то щель явно больше нормы. При номинальной резьбе М10 болт должен входить с небольшим сопротивлением. Если сопротивления нет, зазор вероятно в диапазоне 0,20–0,30 мм и выше.
Справочные таблицы. Для стандартной метрической резьбы допуск по диаметру известен из ГОСТ и справочников. Если отверстие восстановлено шпилькой, резьбой в деле или гильзой, рассчитанный размер можно сравнить с номинальным размером крепежа и получить ориентировочный зазор.
Практический совет: если вы не уверены в размере щели, снимайте с запасом. То есть если сомневаетесь между 0,20 и 0,25 мм, берите герметик с паспортным gap fill не менее 0,25–0,30 мм. Избыток допуска по зазору безопаснее, чем недостаток.
Виды анаэробных герметиков для больших зазоров
На рынке существуют несколько категорий анаэробных герметиков, и они различаются не только по цвету и цене, но и по диапазону gap fill.
Резьбовые герметики средней прочности (класс 38–50 Н·м). Это рабочие составы для повседневных резьбовых соединений: болты топливных баков, штуцеры, фланцы. Максимальный зазор обычно указывается в диапазоне 0,25 мм. Применяются при зазорах до небольших износов.
Резьбовые герметики высокой прочности (класс 74–100 Н·м). Более вязкие, с повышенной адгезией (прилипанием) к металлу, рассчитаны на критичные соединения: генераторные установки, топливная система, гидравлика. Gap fill может быть указан до 0,30 мм, а в некоторых составах - до 0,50 мм в зависимости от формулы.
Специальные фланцевые и уплотняющие герметики. Это более густые, тиксотропные составы, применяемые на фланцевых соединениях, крупной резьбе и местах, где нужна повышенная заполняемость. Они предназначены именно для больших зазоров и обычно допускают gap fill 0,30–0,50 мм.
На практике ремонтные службы и производства часто используют универсальные среднепрочные составы: они дешевле, их легче найти, и для большинства бытовых и промышленных задач они подходят. Однако если вы столкнулись с крупной резьбой (М20 и выше), неплотным соединением или критичным приложением, есть смысл перейти на более вязкий состав с увеличенным gap fill.
Выбор также зависит от среды. Для масляных сред подходят одни герметики, для воды и газа - другие. Техдокументация каждого продукта указывает совместимость с рабочей жидкостью, температурный диапазон и прочие параметры. Герметик для масла может не сработать в водной среде или при перепадах температур, поэтому первый шаг - всегда проверить матрицу совместимости в паспорте.
Подготовка поверхности и правильное нанесение
Даже самый дорогой и правильный по gap fill герметик не сработает, если поверхность грязная, окислившаяся или покрыта маслом.
Анаэробное отверждение критично зависит от чистоты металла и наличия активных центров на его поверхности.
Очистка. Перед нанесением герметика резьбовое соединение нужно тщательно очистить. Если на резьбе остатки старого герметика, окись, грязь или смазка, они будут препятствовать полимеризации. Стандартный метод: протереть резьбу щеткой (металлической или жесткой нейлоновой), затем очистить обезжиривающим растворителем, просушить.
Обезжиривание. Даже нечастая смазка или защитное масло на болте может замедлить отверждение герметика. Промышленные цехи часто используют для этого уайт-спирит или ацетон. Главное - герметик наносится на сухую, чистую поверхность, свободную от пленок.
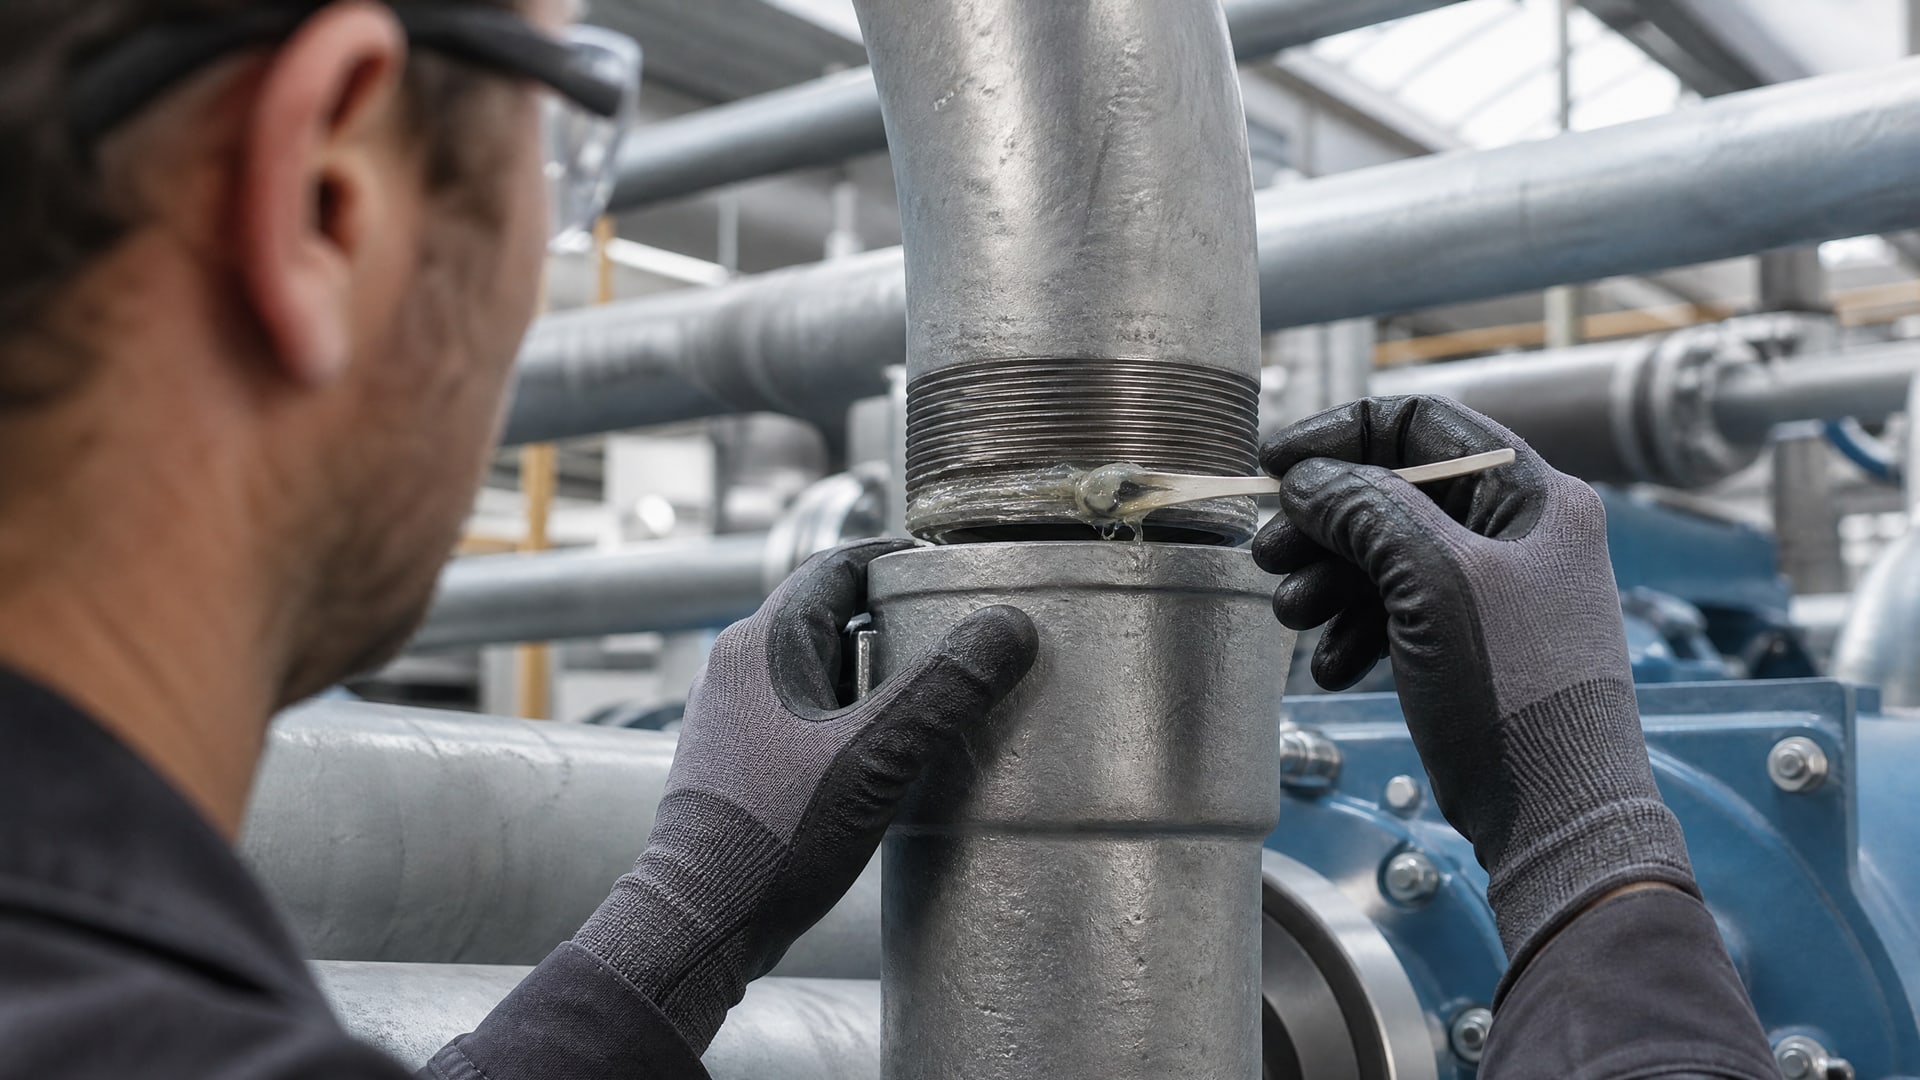
Нанесение. Наносить герметик нужно так, чтобы он полностью заполнил рабочую зону витков. Типичный подход: нанести тонкий валик герметика непрерывно по окружности на первые 2–3 рабочих витка болта. Не нужно заливать герметик в огромном количестве - достаточно, чтобы при ввинчивании он распределился по всем зацеплениям. Избыток герметика выступит из соединения, и его лучше убрать перед отверждением, чтобы он не попал в жидкостный тракт или не засох комком.
Для газовых резьбовых соединений есть дополнительное правило: герметик наносят, оставляя первый (незагруженный) виток свободным, чтобы исключить попадание состава непосредственно в газовый тракт. При наличии узла редукции или фильтра такое попадание может засорить систему.
После нанесения герметика сборку нужно выполнить максимально аккуратно: без длительных пауз, с одним плавным ввинчиванием болта. Перевинчивание (вывинчивание и повторное ввинчивание) разрушает герметик внутри соединения и замедляет его отверждение. Если возникла необходимость переделать сборку, лучше очистить резьбу, нанести герметик заново и собрать еще раз.
Для неплотной резьбы и больших зазоров на практике широко используются анаэробные герметики с высокой адгезией, поскольку они лучше держат образованный слой. На производстве и в сервисных мастерских часто выбирают герметик EFELE 126, который обеспечивает надежную фиксацию в условиях повышенной вибрации и вымывания, избыточного люфта в соединении благодаря оптимальному сочетанию текучести и прочности.
Когда анаэробный герметик уже не подходит
Существует точка, за которой анаэробные герметики перестают быть надежным решением.
Отраслевые материалы четко указывают: при зазоре свыше 0,30 мм риск недопломбирования и отказа составляет десятки процентов. Попытка применить герметик сверх его допуска - это игра в рулетку.
Если при измерении вы обнаружили, что зазор в резьбе стабильно превышает 0,30 мм, имеет смысл рассмотреть альтернативные решения:
Конструктивное уменьшение зазора. Самый надежный вариант - переделать или подремонтировать резьбовое соединение, чтобы люфт вернулся в норму. Это может быть перезатяжка резьбы, восстановление гильзой, нарезка резьбы большего диаметра или применение шпильки вместо болта. Методов много, и выбор зависит от конструкции и доступного инструмента.
Комбинированное решение. Некоторые инженеры применяют герметик в сочетании с механическими средствами: например, обмотка резьбы герметизирующей лентой (ФУМ-лентой), затем нанесение герметика. Это улучшает запечатывание больших щелей, хотя и требует больше времени на сборку. При использовании такого подхода важно убедиться, что лента и герметик совместимы по материалу.
Замена на масляные герметики или пасты. Для некоторых приложений (низкое давление, неответственные соединения) можно применить традиционные масляные герметики или пасты на основе графита. Они не требуют стабильного зазора и работают за счет вязкости и заполняющих частиц. Однако они медленнее твердеют, хуже держат вибрацию и требуют периодической замены.
Переход на другую технологию. При очень больших зазорах и критичных приложениях имеет смысл пересмотреть технологию полностью: например, применить механическое уплотнение (O-ring, прокладка), переклассифицировать соединение на более жесткую категорию или изменить конструкцию узла.
Практическое правило: если вы не уверены, что анаэробный герметик сработает при имеющемся зазоре, не ставьте на него. Лучше потратить время на конструктивное решение, чем потом разбирать пробитое или потекшее соединение.
Испытания и стандарты
Надежность анаэробных герметиков подтверждается стандартными испытаниями.
Для резьбовых герметиков и уплотнителей используются несколько ключевых стандартов:
ISO 10964 - определяет методику измерения крутящего момента на резьбовом соединении, герметизированном анаэробным составом. Этот тест показывает, насколько хорошо герметик удерживает крепеж при развинчивании.
ASTM D5363 - спецификация для анаэробных герметиков, применяемых на трубной резьбе. В этом стандарте определены требования к прочности, времени отверждения и совместимости с газами и жидкостями.
DIN EN 751-1 - стандарт для герметизирующих материалов на газовых резьбовых соединениях. Если ваше соединение работает с газом под давлением, герметик должен быть согласован с этим стандартом.
При выборе герметика для ответственного применения полезно проверить в техдокументации ссылки на эти стандарты или на результаты испытаний, проведенные по аналогичным методикам. Это повышает уверенность в том, что состав действительно протестирован и его характеристики надежны.
Часто задаваемые вопросы
Какой герметик выбрать для резьбы с зазором 0,25–0,30 мм?
Используйте герметик, у которого в паспорте явно указан gap fill не менее 0,30 мм. Убедитесь, что состав совместим с рабочей средой (масло, газ, вода). Перед сборкой очистите и обезжирьте резьбу. После нанесения герметика выдерживайте минимум 3–6 часов перед нагружением и 24 часа перед полной эксплуатацией. Проверьте в паспорте, совмещается ли герметик со стандартом ISO 10964 или ASTM D5363 для вашего типа соединения.
Можно ли применить герметик при зазоре больше 0,30 мм?
Нет, не рекомендуется. При превышении паспортного gap fill герметик может не полностью отвердеть в глубине соединения, что приведет к утечке под давлением или ослаблению крепежа при вибрации. Лучше конструктивно уменьшить зазор: переделать резьбу, применить гильзу, перейти на болт большего диаметра или использовать альтернативный метод герметизации (ФУМ-лента, механическое уплотнение).
Как долго ждать после нанесения герметика перед подачей давления?
Рабочая прочность герметика достигается за 1–3 часа, но при больших зазорах это время растягивается. Перед опрессовкой выдержите минимум 3–6 часов. Полное отверждение происходит примерно за 24–36 часов, и для максимальной надежности, особенно при высоком давлении или вибрации, рекомендуется ввести соединение в эксплуатацию только после полного набора прочности.
Нужно ли обезжиривать резьбу перед герметиком?
Да, обязательно. Любая масляная пленка, грязь или окись замедляют или блокируют анаэробное отверждение. Очистите резьбу щеткой, протрите уайт-спиритом или другим обезжиривающим растворителем, высушите. Герметик наносится только на чистую, сухую металлическую поверхность.
Если герметик на соединении примерз снаружи, значит ли это, что внутри он тоже полностью отвердел?
Нет. При большом зазоре внешняя корка может схватиться за 2–3 часа, а внутренний слой остаться вязким. Это опасное состояние, при котором соединение кажется герметичным, но не держит давление. Всегда придерживайтесь времени полного отверждения, указанного в паспорте, или прибавляйте 50% к этому времени при работе с зазорами близкими к максимуму.
Заключение
Выбор анаэробного герметика для резьбы с большим зазором - это не просто взять первый попавшийся состав, а ответственный инженерный процесс. Ключ к успеху - знать реальный зазор в соединении, найти в паспорте герметика его максимальный gap fill, убедиться в совместимости с рабочей средой и стандартами, очистить резьбу и дать составу достаточно времени на отверждение. При зазорах до 0,25–0,30 мм анаэробные герметики работают надежно и предсказуемо. При превышении этих значений риск отказа растет экспоненциально, и вам стоит рассмотреть конструктивное решение или альтернативные методы герметизации.
Ваш следующий шаг: измерьте зазор в вашем соединении, откройте паспорт имеющегося герметика, сверьте значение gap fill и при необходимости подберите более подходящий состав или переделайте соединение так, чтобы люфт вернулся в пределы нормы. Это займет время, но гарантирует, что соединение не разочарует вас под нагрузкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.