
Как выбрать анаэробный герметик для резьбовых соединений и предотвратить самоотвинчивание гаек
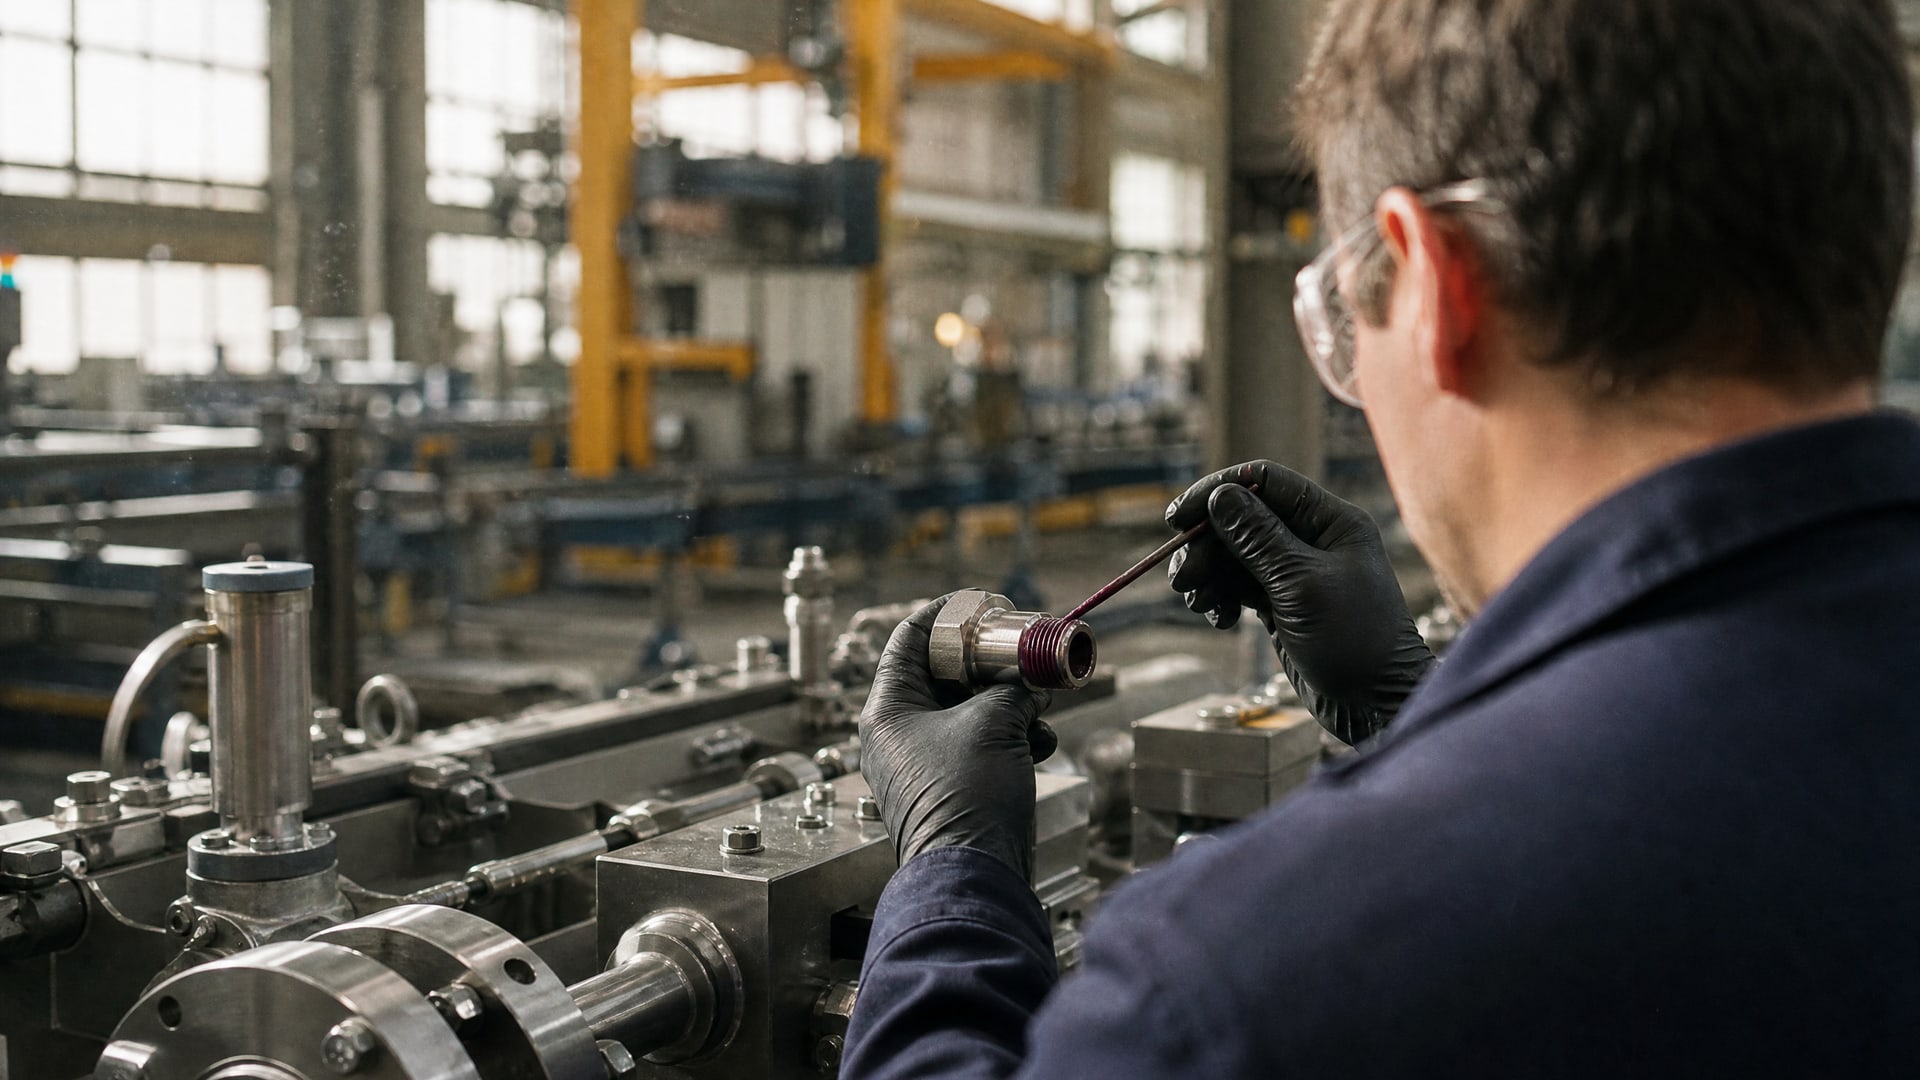
Самоотвинчивание болтов и гаек - одна из главных причин отказов оборудования на производстве. Вибрация, температурные перепады и циклические нагрузки постепенно ослабляют резьбовое соединение, и узел начинает разбираться сам собой. Анаэробный герметик для резьбовых соединений предотвращает эту проблему, заполняя микронеровности резьбы и препятствуя ее раскручиванию. Эта статья расскажет, как выбрать фиксатор нужного уровня прочности, на какие стандарты опираться и как избежать ошибок при подборе состава под конкретные условия работы - от сантехники до гидроцилиндров и узлов под вибрацией.
Закупщики и технические специалисты часто не знают, чем отличаются фиксаторы друг от друга и почему нельзя просто взять любой состав. На самом деле выбор зависит от трех ключевых факторов: требуемая прочность соединения, условия эксплуатации (вибрация, температура, химическая среда) и возможность разборки при обслуживании. В этой статье разберемся с каждым из них подробно.
Что такое анаэробный герметик и как он работает
Анаэробный герметик для резьбовых соединений - это полимер, который полимеризуется в отсутствие кислорода, то есть между плотно прилегающими поверхностями резьбы.
Процесс полимеризации начинается из-за наличия металлических ионов в структуре стали, поэтому состав остается жидким в бутылке и затвердевает только после нанесения на резьбу.
Молекулы герметика заполняют микронеровности резьбы, повышают фрикционную силу между витками и создают механическое препятствие для раскручивания. Этот процесс происходит в течение 15–30 минут (fixture time), а полная полимеризация может занять несколько часов. После затвердевания состав становится твердым эластичным полимером, который не теряет свойства при вибрации и температурных колебаниях.
Важное отличие анаэробного герметика от обычной смазки или масла в том, что он химически закрепляет соединение, а не просто снижает трение. Смазка может вымываться, вытекать или деградировать при нагреве, а фиксатор остается на месте весь срок службы узла.
Ключевые параметры для выбора: что означают цифры в техлистах
Технические листы анаэробных фиксаторов приводят несколько критических параметров.
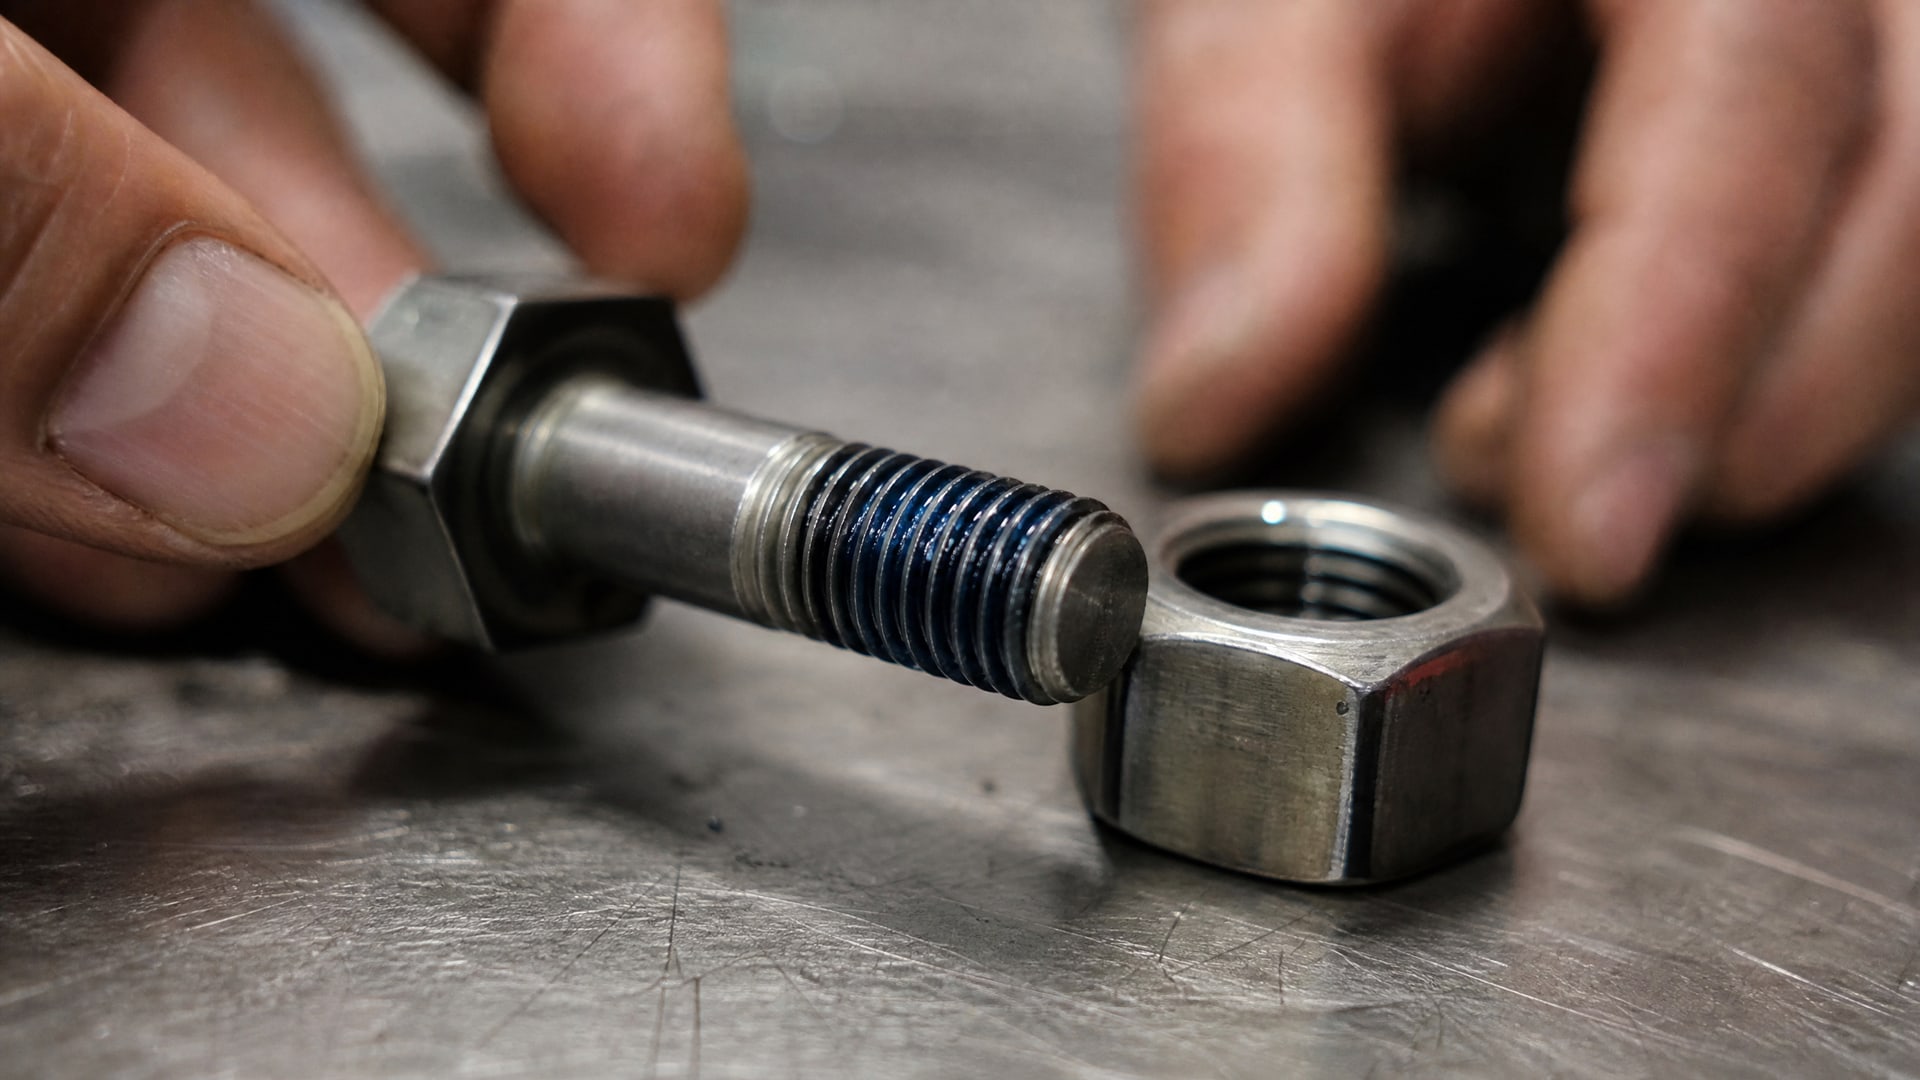
Главные из них - breakaway torque и prevailing torque, оба измеренные по стандарту ISO 10964.
Breakaway torque (момент срыва) - это усилие, необходимое для первого поворота затянутого болта после полимеризации герметика. Единица измерения - обычно ньютон-метры (Нм) или фунт-дюймы (in-lb). Например, если в техлисте написано breakaway torque 95 in-lb, это означает, что для первого поворота болта потребуется примерно 10 Нм. Высокий breakaway torque показывает, что герметик создал прочное соединение, которое хорошо держит от раскручивания.
Prevailing torque (момент последующего поворота) - это усилие, требуемое для всех последующих поворотов болта в процессе разборки. Он обычно чуть ниже breakaway torque, так как начальное механическое сопротивление уже преодолено. Это параметр важен для обслуживаемых узлов: он показывает, насколько легко будет разобрать соединение при ремонте.
Еще один важный параметр - fixture time (время фиксации), обычно указывается в минутах. Это время, через которое герметик создает достаточную прочность, чтобы можно было начинать нагрузить узел. Типичные значения - от 15 до 30 минут. Если нужна быстрая сборка, смотрят на составы с меньшим временем фиксации.
В техлистах также приводят данные после теплового старения (обычно при 150–200 °C): breakaway torque может увеличиться или снизиться в зависимости от состава. Для узлов, которые работают при повышенной температуре, это критично: фиксатор должен сохранять удержание и после прогрева.
Стандарты испытаний: ISO 10964, ISO 16047 и ISO 10123
Выбор анаэробного герметика должен опираться на международные стандарты, которые подтверждают заявленные свойства.
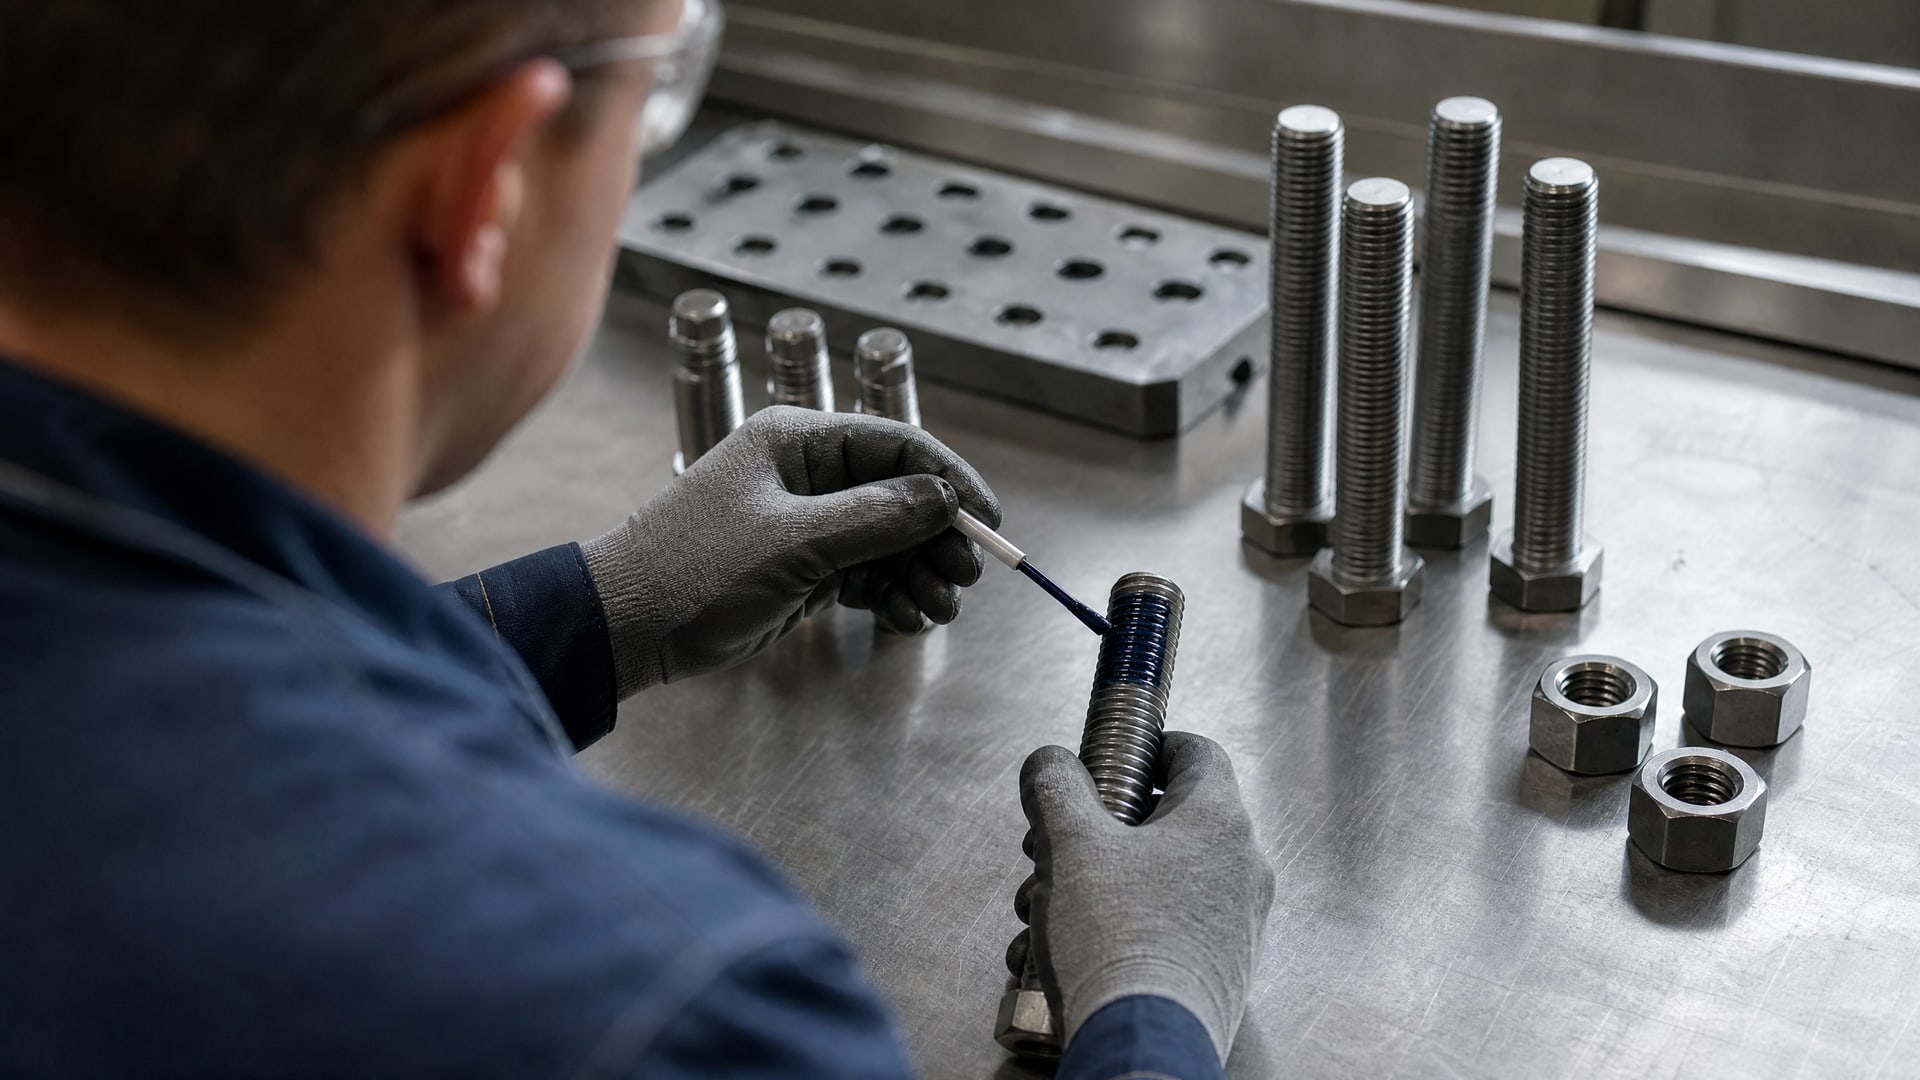
ISO 10964 - базовый стандарт для определения моментной прочности анаэробных фиксаторов. Он описывает методику испытания на резьбовых крепежах различных размеров и материалов. В тесте измеряют breakaway torque, prevailing torque и сопротивление при повышенной температуре. Если в техлисте указано, что параметры подтверждены ISO 10964, можно сравнивать разные составы напрямую - цифры в паспортах сравнимы.
ISO 16047 - стандарт, связывающий момент затяжки с фактическим натягом в резьбовом соединении. Этот стандарт используют для понимания взаимосвязи между усилием затяжки и нагрузкой, которую выдержит соединение. Это важно, когда проектируют сборку и хотят гарантировать, что герметик сохранит натяг при вибрации и нагреве.
ISO 10123 - стандарт на определение прочности анаэробных клеев на сдвиг. Его применяют для оценки удержания цилиндрических соединений и фиксации резьб. Хотя этот стандарт менее часто цитируется в рекламе, он важен для понимания общей прочности материала.
Немецкие стандарты DIN 267-27 и DIN 267-28 описывают промышленные решения для фиксации и герметизации резьбовых соединений. DIN 267-27 относится к микрокапсулированным адгезивным покрытиям, которые наносят на крепеж в производстве; DIN 267-28 описывает функциональные характеристики таких покрытий. Эти стандарты помогают различать жидкие фиксаторы и готовые покрытия на крепеже.
Вибрация и Junker-тест: почему обычные стопоры недостаточно
Одна из главных причин самоотвинчивания - вибрация и циклические нагрузки.
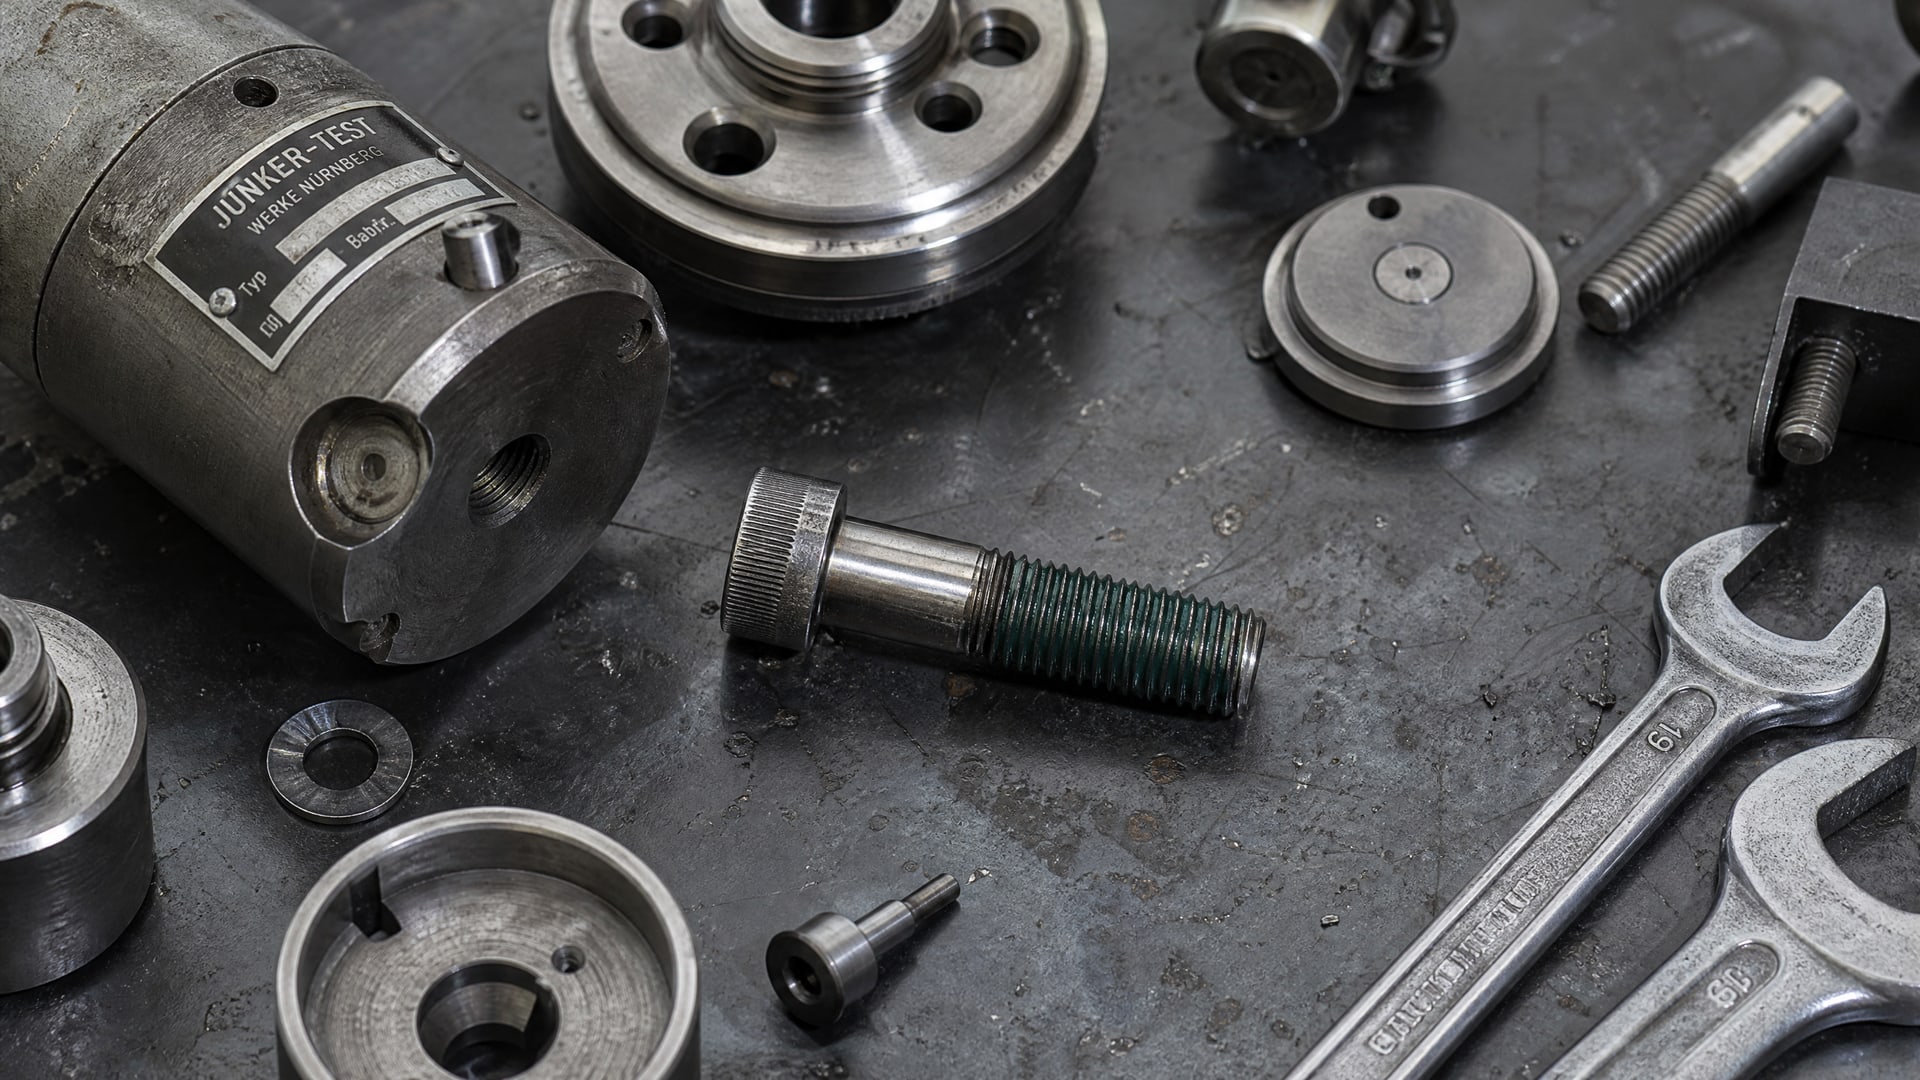
Механические стопоры (гровер, контргайка) не всегда противостоят виброразворачиванию, особенно при высокой амплитуде и частоте колебаний.
Для оценки сопротивления вибрации используют Junker-тест (transverse vibration test) - международный метод испытаний, при котором резьбовое соединение подвергают поперечным вибрациям с контролируемой амплитудой и частотой. В ходе теста измеряют, как быстро снижается натяг в соединении, и предельное число циклов, при котором соединение полностью раскручивается.
В руководствах по threadlocking часто приводят сравнение: механические стопоры теряют натяг за тысячи циклов вибрации, а правильно подобранный анаэробный герметик может выдерживать десятки или сотни тысяч циклов. Это потому, что герметик не позволяет микроскопическим сдвигам в резьбе, которые при вибрации постепенно разбирают соединение.
При выборе фиксатора для узлов под вибрацией нужно проверить, есть ли в техлисте данные по Junker-тесту. Если таких данных нет, а вибрация - критичное условие эксплуатации, лучше обратиться к производителю за консультацией.
Уровни фиксации: от слабого к сильному
Анаэробные герметики делят на несколько уровней удержания, хотя единой официальной классификации нет.
На практике производители указывают breakaway torque, и по этому параметру можно сориентироваться.
Слабые фиксаторы (breakaway torque до 30 Нм) применяют для резьб, которые часто разбирают. Они создают достаточное трение, чтобы предотвратить самоотвинчивание при вибрации, но позволяют легко разобрать соединение рукой или стандартным инструментом.
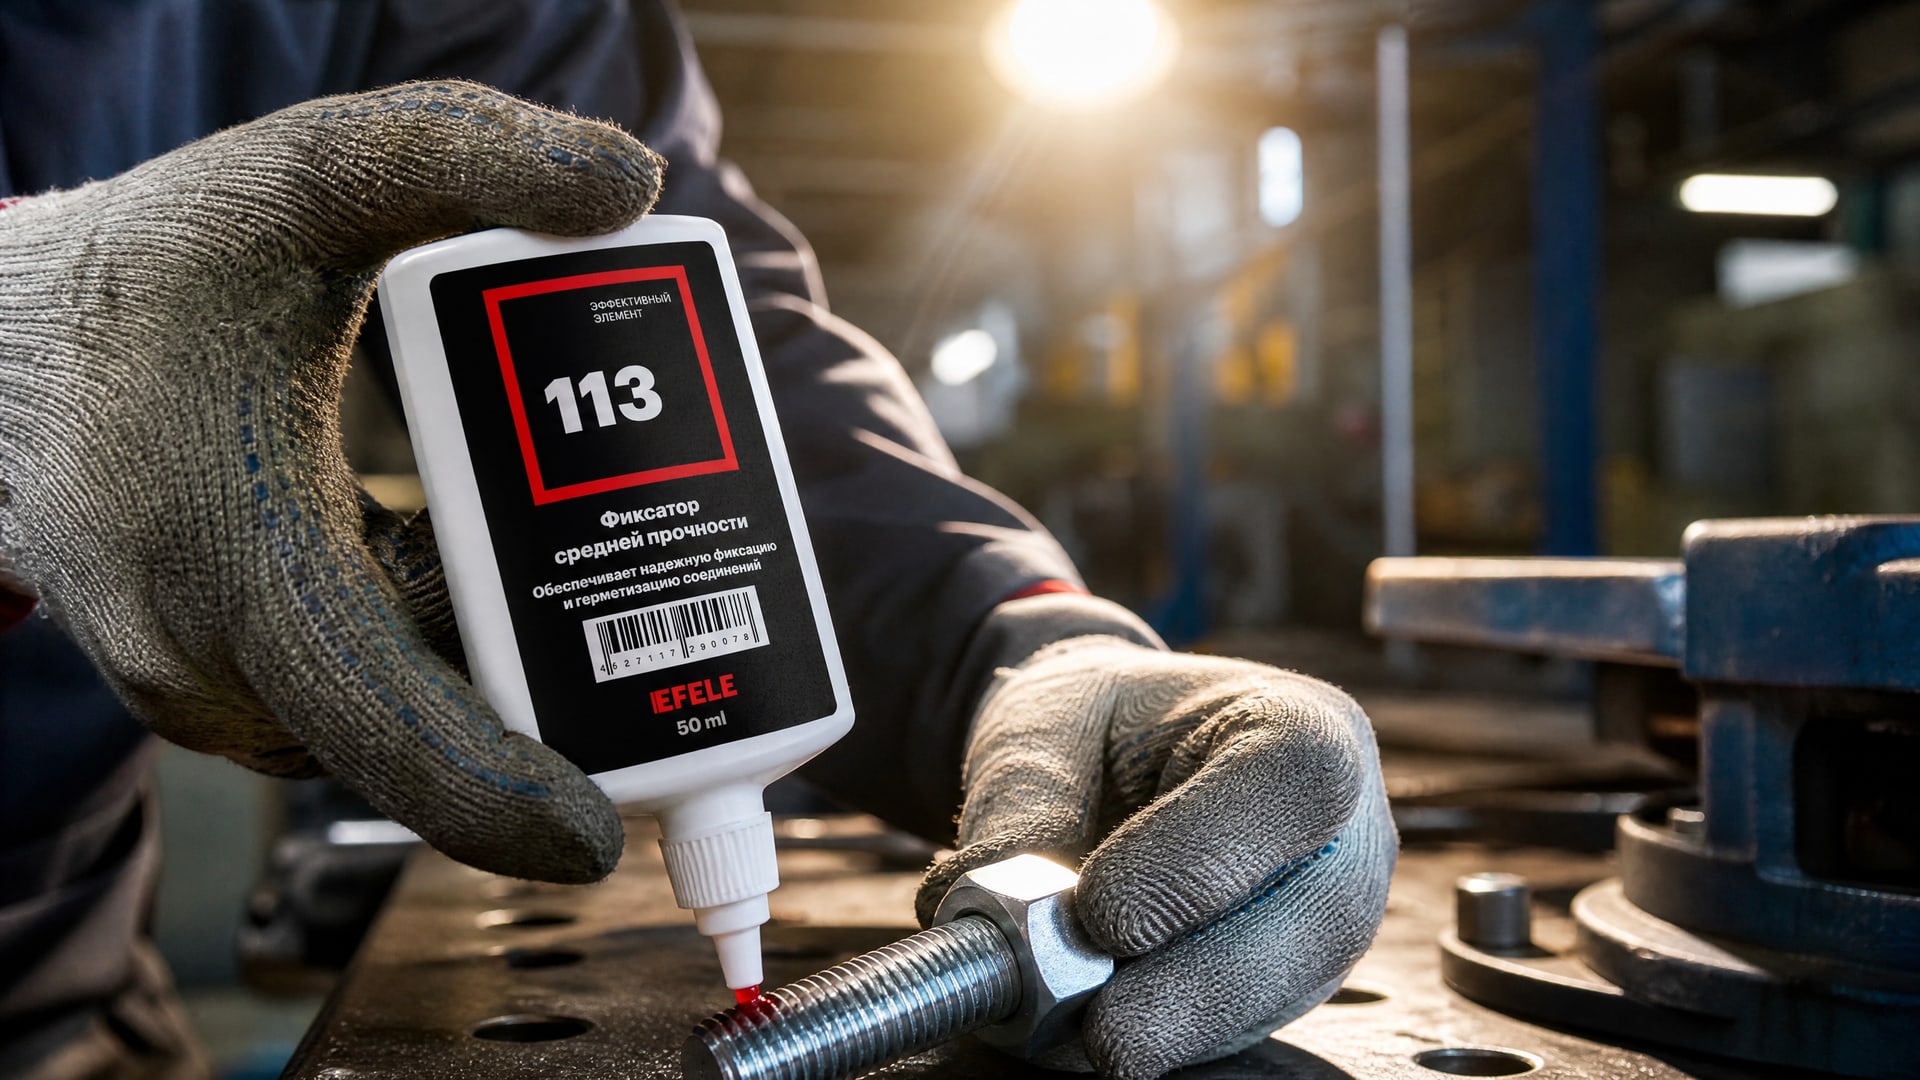
Средние фиксаторы (breakaway torque 30–100 Нм) - универсальный выбор для большинства промышленных узлов. Они держат крепеж надежно, но разборка все еще возможна с обычным ключом без риска сорвать гайку или болт. Фиксатор EFELE 113 средней прочности и вязкости идеально подходит для предотвращения самоотвинчивания гаек и болтов в условиях вибрации, обеспечивая баланс между надежной фиксацией соединений и возможностью их разборки при необходимости.
Сильные фиксаторы (breakaway torque выше 100 Нм) применяют для постоянных соединений, которые не планируют разбирать, или для критичных узлов, где никакое раскручивание недопустимо. Разборка такого соединения требует дополнительных усилий и может потребовать нагрева детали.
Выбор уровня зависит от сценария обслуживания: если соединение придется открывать при ремонте, берут среднюю или слабую прочность; если это постоянное соединение (например, муфта на валу), можно выбрать сильный фиксатор.
Анаэробный герметик в сантехнике и отопительных системах
Одна из самых частых областей применения анаэробных герметиков - сантехника и системы отопления.
Топ Wordstat показывает, что запрос «анаэробный герметик для резьбовых соединений в сантехнике» собирает 799 поисков в месяц.
В этих системах герметик выполняет двойную функцию: он предотвращает протечки, заполняя микроскопические неровности резьбы, и одновременно фиксирует соединение, препятствуя раскручиванию под влиянием колебаний давления и температурных перепадов.
Для сантехнических соединений обычно выбирают герметики синего цвета с невысокой прочностью, так как трубы и фитинги могут понадобиться в будущем разобрать и переделать. Жидкий синий герметик наносят тонким слоем на резьбу перед навинчиванием муфты или фитинга, и состав полимеризуется за 20–30 минут.
Важный момент: анаэробный герметик не заменяет герметизирующую ленту (фум-ленту), а дополняет ее. Многие сантехмастеры применяют обе технологии вместе для максимальной надежности. Герметик предотвращает микротечи, которые могут проступить в стыках при вибрации или гидравлическом ударе.
Для систем отопления нужно убедиться, что герметик совместим с температурой теплоносителя. Типичные рабочие температуры систем отопления - от 40 до 90 °C, но пиковые всплески могут быть выше. В техлисте должны быть данные о сохранении свойств после теплового старения при 150–200 °C - это гарантирует, что даже при аварийном перегреве герметик не разложится и не потеряет удержание.
Выбор для гидроцилиндров и узлов с маслом
Гидроцилиндры и гидравлические системы предъявляют особые требования к анаэробным герметикам.
Здесь соединение постоянно находится под действием гидравлического масла, высокого давления и циклических нагрузок.
Главное требование - герметик должен быть совместим с маслом (oil tolerant). Многие составы теряют свойства в присутствии масла, так как оно может проникать между витками резьбы и препятствовать полимеризации анаэробного клея.
При выборе нужно проверить в техлисте упоминание oil tolerance и результаты испытаний герметика в присутствии масла. Если таких данных нет, от такого состава для гидросистем лучше отказаться. Производитель должен указать, какие типы масел допустимы (минеральное, полусинтетика, синтетика) и при каком содержании масла герметик остается эффективным.
Кроме того, для гидроцилиндров и узлов высокого давления важна прочность на сдвиг, которая оценивается по ISO 10123. Герметик должен выдерживать не только момент затяжки, но и боковые сдвиговые нагрузки, которые возникают при циклических движениях гидроцилиндра.
Если резьба в гидросистеме работает под вибрацией (например, при гидравлическом ударе), нужны также данные по Junker-тесту, чтобы гарантировать, что герметик не позволит соединению постепенно раскручиваться.
Микрокапсулированные покрытия: чем отличаются от жидких фиксаторов
Многие путают анаэробный жидкий герметик и микрокапсулированное резьбовое покрытие, хотя это разные технологии.
Микрокапсулированное покрытие (DIN 267-27) наносят на крепеж на производстве - на болты, винты и гайки. Это сухое покрытие, которое выглядит как тонкий слой или матовая пленка на резьбе. Микрокапсулы содержат жидкий анаэробный адгезив, который разрушается при сборке (при механическом давлении и нагреве от трения), высвобождая клей в нужный момент.
Преимущества микрокапсулированного покрытия: крепеж уже готов к сборке, не нужно отдельно наносить герметик перед каждой установкой, и технологический процесс более стабилен. Недостаток: слой может потеряться при хранении или транспортировке, и переделать соединение сложнее, так как покрытие было разовым.
Жидкий анаэробный герметик наносят вручную или автоматически перед каждой сборкой. Это дает большую гибкость: закупщик контролирует момент и количество нанесения, может переделать соединение несколько раз, и не привязан к специальному предварительно обработанному крепежу.
Для ремонтных мастерских и обслуживания оборудования жидкий герметик удобнее. Для массового производства с заранее нормированными операциями часто выбирают микрокапсулированное покрытие.
Как правильно наносить и применять анаэробный герметик
Правильное применение герметика - половина успеха.
Ошибки при нанесении часто приводят к тому, что соединение не достигает заявленной прочности.
Подготовка поверхности: перед нанесением герметика резьбу нужно очистить от масла, ржавчины и загрязнений. Если на резьбе есть масло, герметик может не полимеризоваться полностью. Протрите резьбу чистой тканью; для сильно загрязненных деталей можно использовать обезжиривающий растворитель.
Нанесение: наносите герметик тонкой пленкой на резьбу болта или шпильки, обычно на 2–3 витка. Не нужно «загруженное» количество - достаточно тонкого слоя, который покроет всю поверхность витков. При сборке герметик распределится по всем зазорам.
Время ожидания перед нагружением: после сборки дайте герметику время для первичной полимеризации (fixture time, обычно 20–30 минут). После этого соединение уже можно немного нагружать, но полная прочность достигается через несколько часов.
Температура при нанесении: большинство анаэробных герметиков работают при комнатной температуре. При холоде (ниже 10 °C) полимеризация замедляется, при жаре (выше 30 °C) ускоряется. Если работаете при экстремальных температурах, посмотрите в техлисте кривую полимеризации при нужной температуре.
Избыток герметика: после сборки болта может выступить небольшое количество герметика в виде капли. Этот излишек можно удалить после полимеризации (когда станет твердым) скребком или размягчить растворителем и вытереть. Не трите герметик сразу после нанесения - есть риск нарушить полимеризацию.
Частые ошибки при выборе и применении
Ошибка 1: выбор по цвету вместо по прочности.
Синий герметик используют потому, что он менее прочный и позволяет разборку, но цвет - это просто краситель. Главное - смотреть breakaway torque в техлисте, а не предполагать, что все синие герметики слабые.
Ошибка 2: применение одного герметика для всех соединений. На самом деле для разных узлов нужны разные уровни прочности. Универсальных фиксаторов нет - выбор должен быть целенаправленным.
Ошибка 3: пренебрежение вибрационным тестом при работе в вибронагруженных условиях. Высокий breakaway torque не гарантирует устойчивость к Junker-вибрации. Если узел работает под вибрацией, проверяйте именно данные по transverse vibration test.
Ошибка 4: предположение, что фиксатор восстановит поврежденную резьбу. Анаэробный герметик фиксирует целую резьбу, но не восстанавливает разорванные витки. Если резьба сорвана, герметик не поможет.
Ошибка 5: применение фиксатора в присутствии масла без проверки совместимости. Масло может значительно снизить прочность герметика, если он не рассчитан на такие условия. Всегда проверяйте oil tolerant в техлисте для гидросистем.
Ошибка 6: игнорирование времени полимеризации. Если нагрузить соединение раньше fixture time, герметик может не закрепиться полностью. Этот параметр не просто рекомендация - это минимум для достижения заявленной прочности.
Часто задаваемые вопросы
Какой герметик выбрать для сантехники: синий или красный?
Для сантехнических соединений, которые планируют разбирать и переделывать, берите синий герметик с низким breakaway torque (обычно до 30 Нм). Красный (или высокопрочный) нужен для постоянных соединений, которые не разбирают годами. В сантехнике красный создаст неудобство при ремонте, так как гайку будет сложно открутить.
Как понять, что герметик совместим с маслом в гидроцилиндре?
В техлисте должно быть явное упоминание «oil tolerant» или «tolerance to lubricants». Там же приведены типы масел (минеральное, полусинтетика, синтетика) и максимальное содержание масла, при котором герметик остаеся эффективным. Если такой информации нет, производитель не проверял совместимость.
Почему герметик не затвердел, если прошло время фиксации?
Причины могут быть: попадание масла или влаги в момент нанесения; затвердевание комка герметика внутри бутылки (истек срок хранения); резьба грязная или не очищена от смазки. Убедитесь, что поверхность сухая и чистая перед нанесением.
Можно ли разобрать соединение со средним герметиком без нагрева?
Да, но потребуется больше усилий, чем при разборке без герметика. Breakaway torque среднего фиксатора (30–100 Нм) такой, что его можно преодолеть стандартным инструментом. Нагрев требуется только для высокопрочных герметиков.
Сколько герметика наносить на резьбу?
Достаточно тонкой пленки, покрывающей все витки на 2–3 оборотах. Избыток герметика не улучшит фиксацию, но может создать лишние капли и затруднить сборку. Ориентируйтесь на видимое покрытие без видимых пропусков.
Заключение
Выбор анаэробного герметика для резьбовых соединений - это не выбор по бренду или цвету, а целенаправленный подбор по техническим параметрам. Главные критерии: требуемый уровень breakaway torque, совместимость с условиями эксплуатации (вибрация, температура, масло) и наличие подтверждающих испытаний по ISO 10964 или другим релевантным стандартам.
При выборе фиксатора изучите техлист производителя, сравните breakaway torque и prevailing torque для разных составов, и проверьте наличие данных по вибрационным тестам и тепловому старению для ваших условий. Для гидросистем убедитесь в oil tolerant, для сантехники выбирайте среднюю прочность, для вибронагруженных узлов смотрите Junker-тест. Правильный выбор герметика, в сочетании с надлежащей подготовкой поверхности и соблюдением времени полимеризации, гарантирует надежную фиксацию на весь срок службы оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.