
Как выбрать анаэробный герметик для фланцев с большим зазором
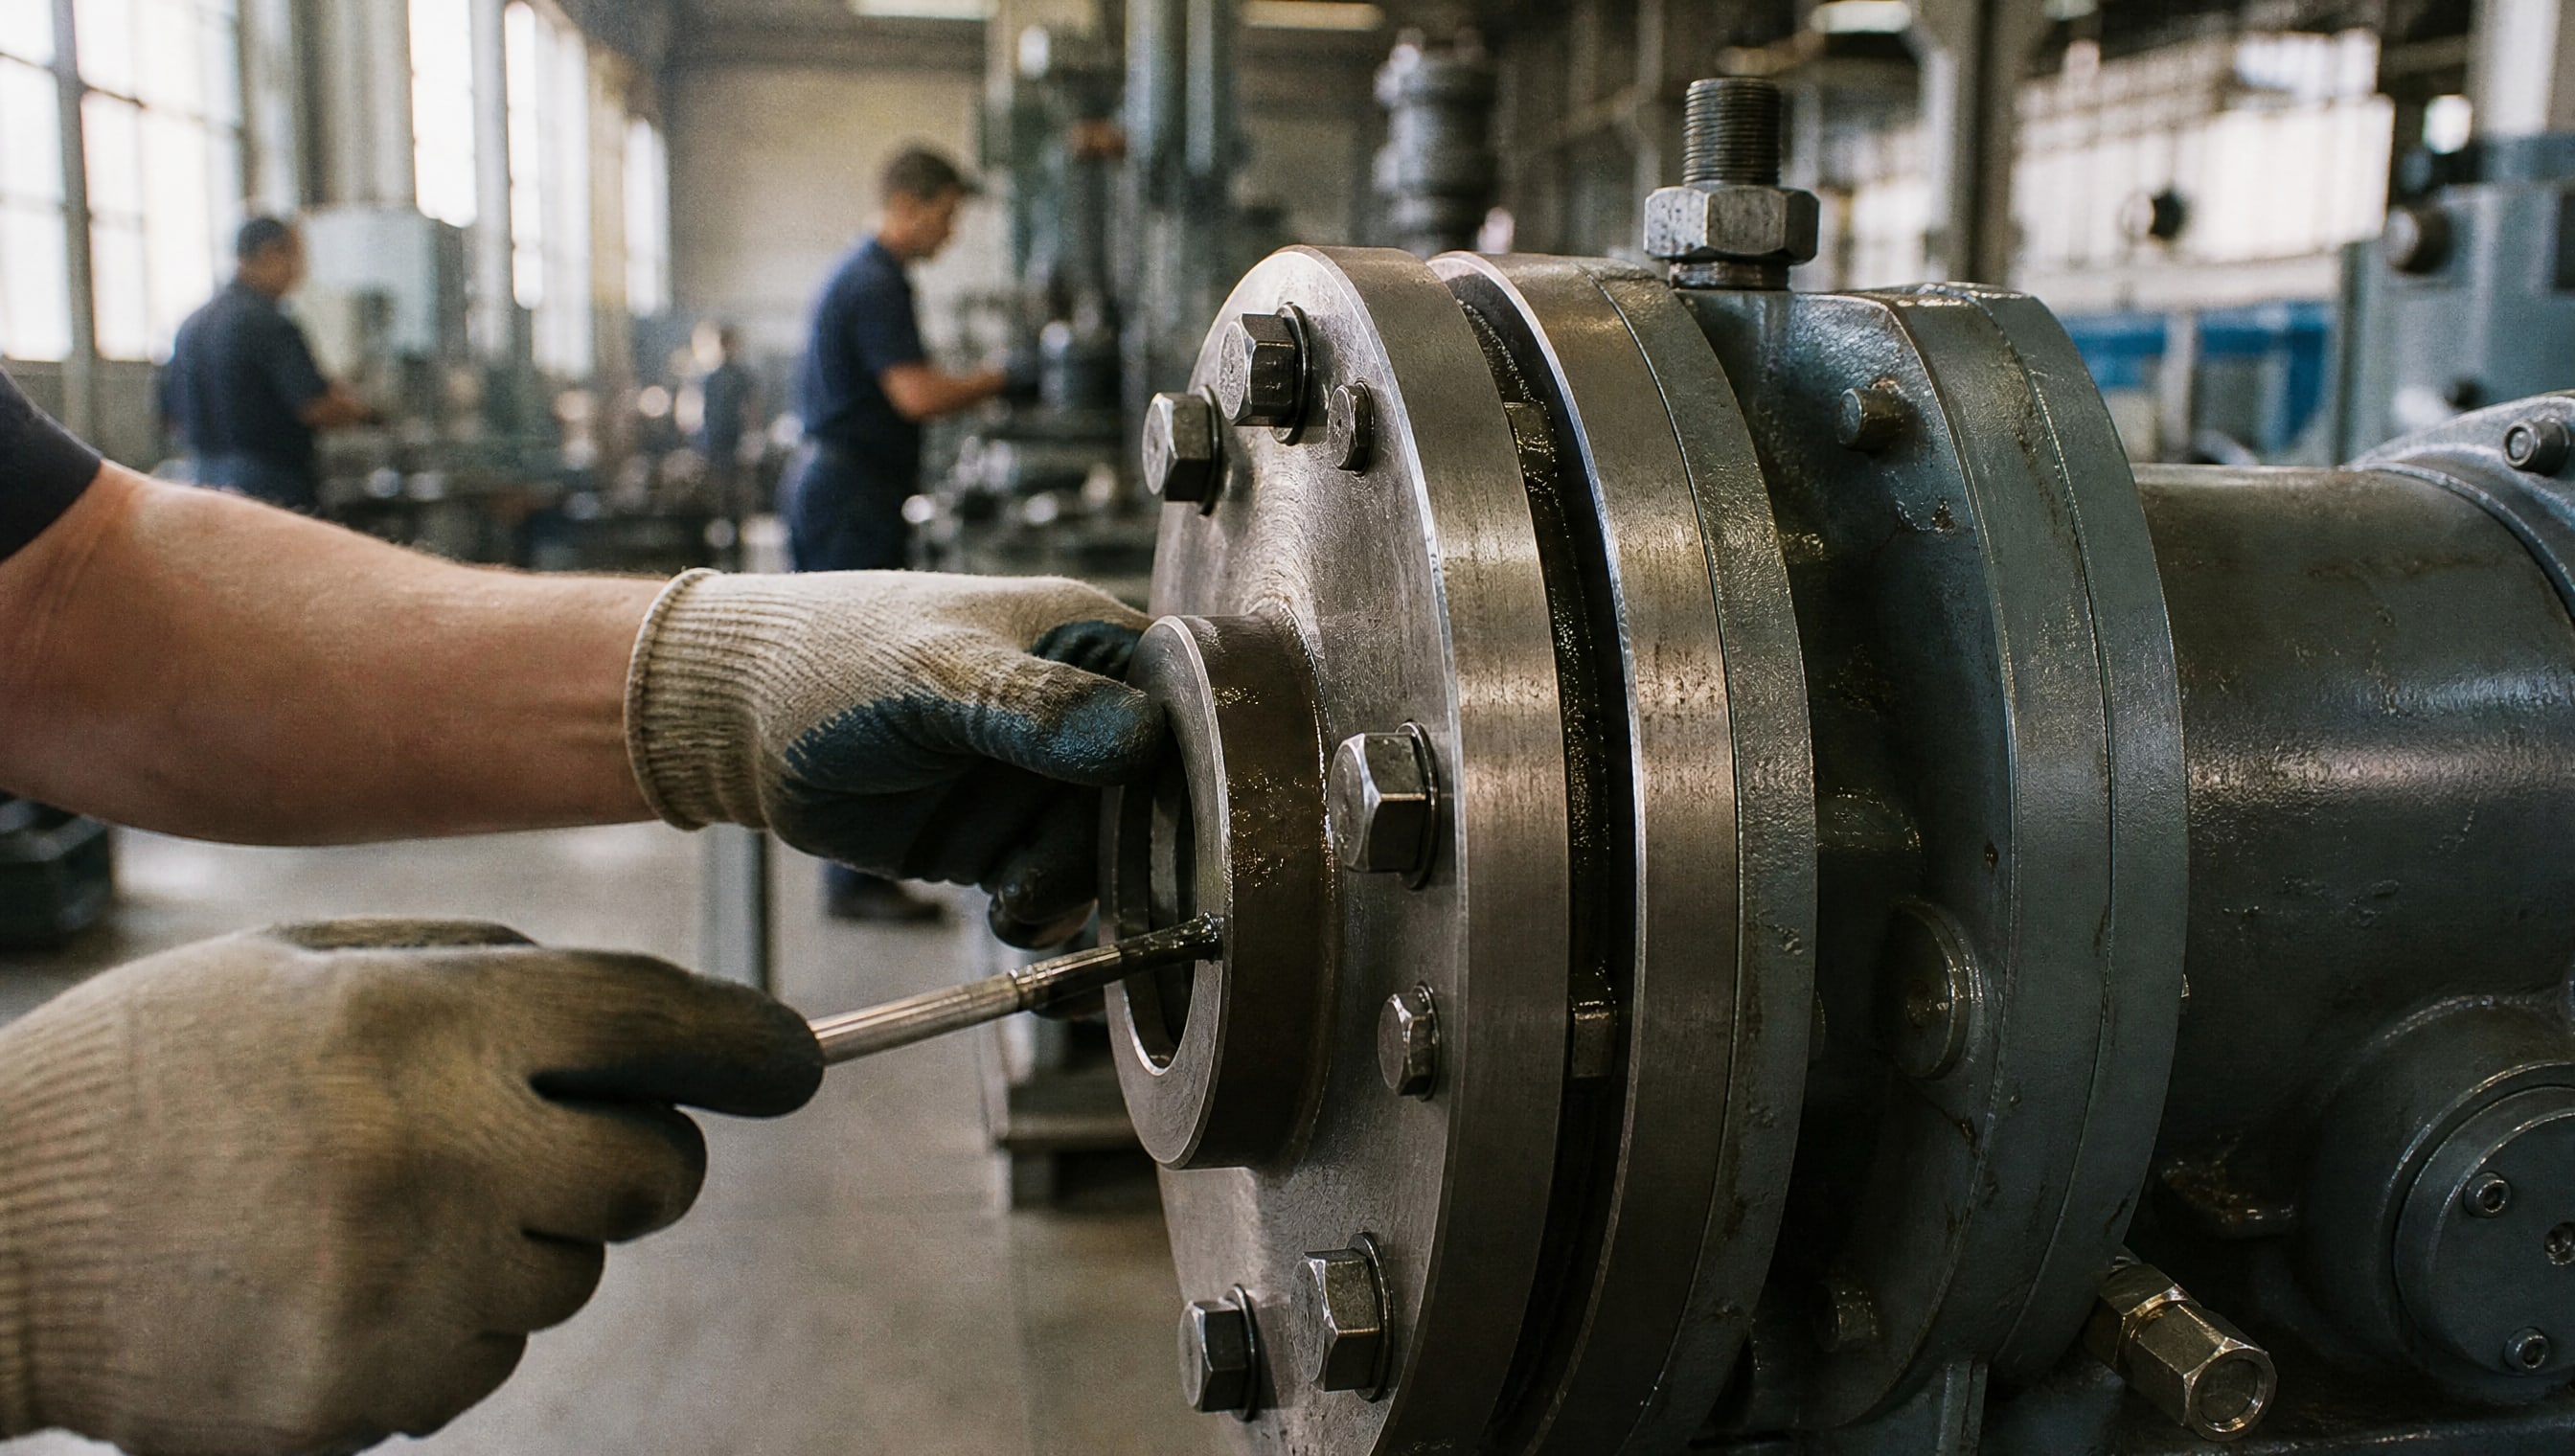
Анаэробный герметик для фланцевых соединений - это не просто универсальное средство, подходящее для всех случаев. В отличие от простых пластичных прокладок, он полимеризуется в отсутствие кислорода, заполняя микронеровности между жесткими металлическими поверхностями. Однако когда речь идет о фланцах с большим зазором, выбор становится критичным: большинство стандартных анаэробных составов рассчитаны на малые зазоры до 0,25-0,3 мм, и применять их на соединениях с более широкими щелями неправильно.
Эта статья поможет инженерам, закупщикам и техническим специалистам разобраться в том, какой герметик выбрать для фланцов с зазорами свыше 0,3 мм, на какие параметры ориентироваться при подборе и как избежать типичных ошибок при герметизации фланцевых соединений в производстве.
Почему большой зазор требует особого подхода к выбору герметика
Анаэробные герметики работают по простому принципу: они полимеризуются в зазорах между металлическими поверхностями при нарушении контакта с кислородом воздуха.
Толщина слоя герметика в таком зазоре определяет скорость отверждения и финальную прочность соединения. Когда зазор мал - от 0,1 до 0,25 мм - герметик полимеризуется равномерно и быстро. Но если зазор больше, например 0,5-1,0 мм, обычный состав не справляется: кислород может проникать в толщу материала, реакция замедляется или вовсе не идет, и герметизация не происходит.
Именно поэтому производители выпускают разные типы анаэробных герметиков. Одни рассчитаны на максимальный зазор 0,25 мм и рабочий диапазон от -50 до +150 °C с вязкостью 62 000/300 000 cps. Другие формулы, специально разработанные для больших зазоров, могут работать на щелях до 1 мм, имеют вязкость 120-325 мПа·с и сохраняют герметичность в диапазоне от -55 до +200 °C. Выбор между ними зависит не от общих свойств герметика, а от конкретных условий вашего фланца.
Определение размера зазора и типа соединения
Первый шаг при выборе герметика - точное измерение зазора между фланцами.
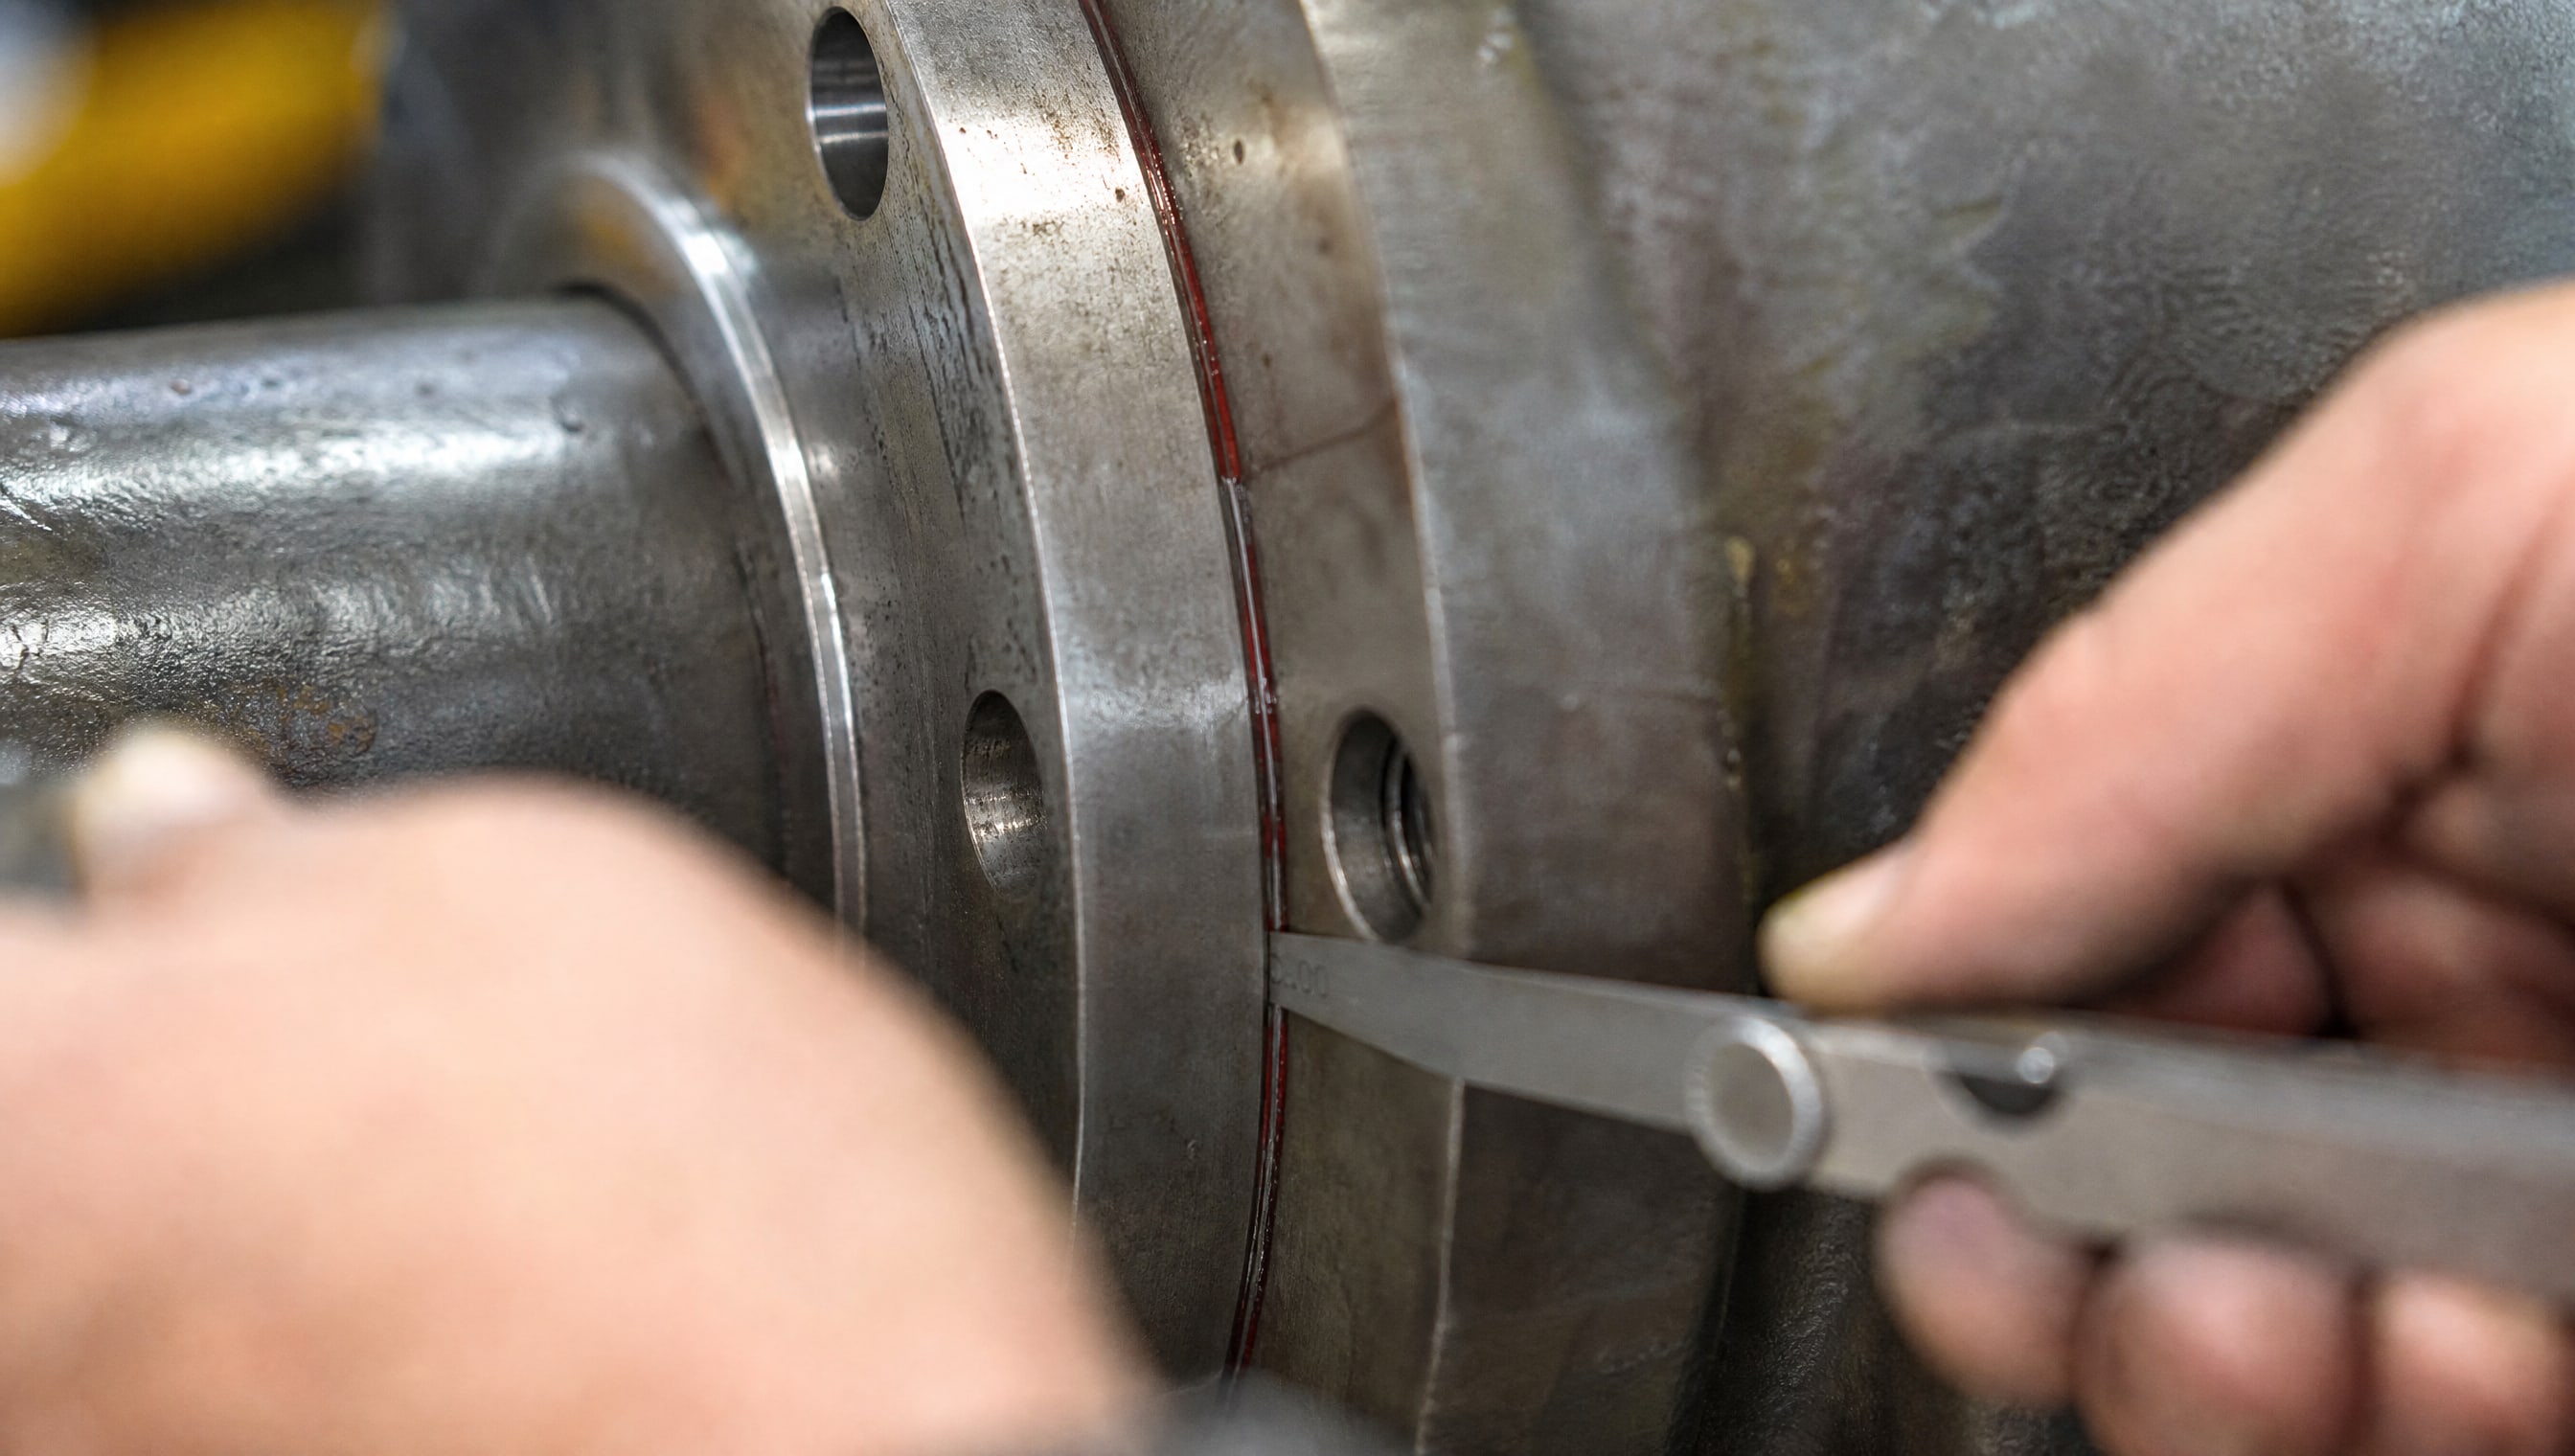
Это не примерное ощущение, а конкретная цифра в миллиметрах. Если зазор до 0,1 мм, можно использовать стандартные анаэробные фланцевые герметики с высокой прочностью на разрыв (7-8 Н/мм²). Если зазор находится в диапазоне 0,1-0,25 мм, подойдут универсальные составы, герметизирующие щели до 0,3 мм. При зазоре 0,3-1,0 мм нужны специальные анаэробные герметики для больших зазоров или эластичные силиконовые уплотнители.
Одновременно оцените жесткость соединения. Жесткие металлические фланцы (стальные или из нержавейки) лучше герметизируются анаэробными составами. Нежесткие, штампованные или алюминиевые фланцы с большим зазором могут требовать более мягких, эластичных герметиков, которые выдерживают вибрацию и микродвижения. В таблицах подборки герметиков это разделение часто явно указано: для жестких фланцев - анаэробные составы, для нежестких и больших зазоров - силиконовые.
Параметры рабочей среды и температурные ограничения
Рабочая среда, в которой находится герметизированное соединение, определяет совместимость герметика с фланцевой системой.
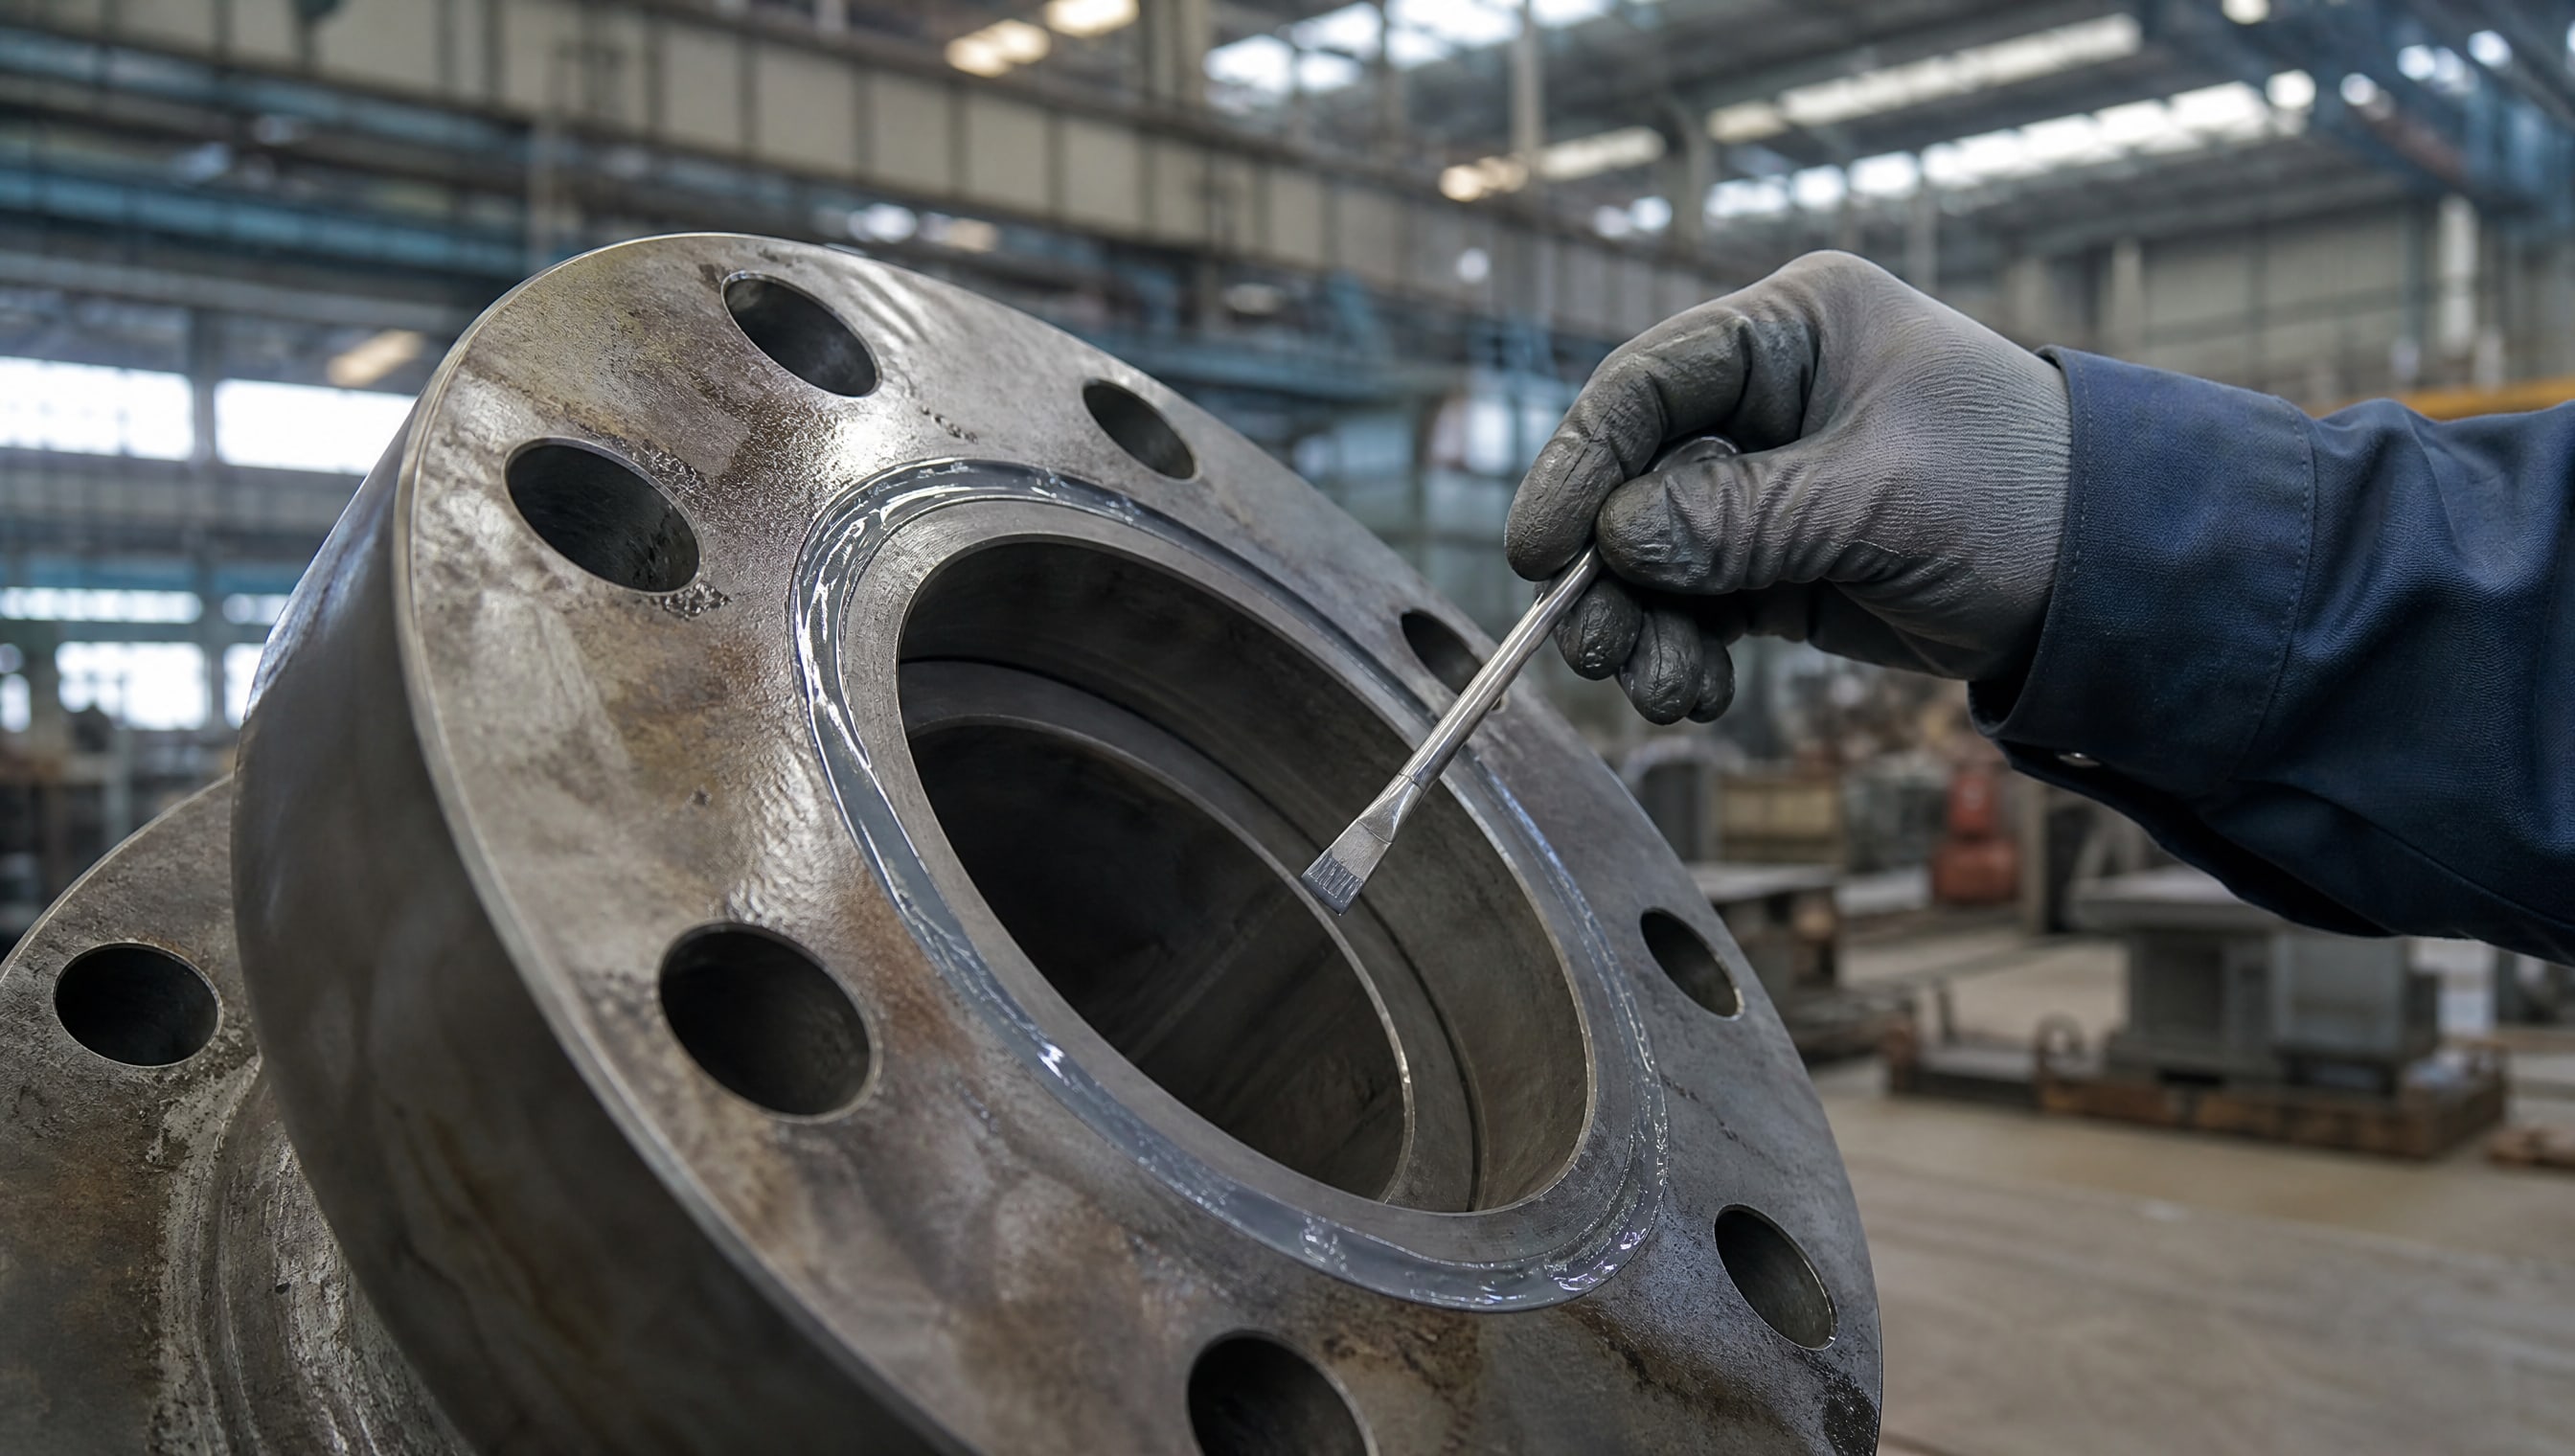
Если это вода, пар, масло, топливо, газ, кислота, щелочь или растворитель, для каждого из этих агентов требуется проверка совместимости. Некоторые анаэробные герметики хорошо работают в масле и газе, но могут разбухать или деградировать при контакте с активными растворителями.
Температурный диапазон также различается между типами герметиков. Стандартные анаэробные фланцевые составы обычно работают от -55 до +150 °C с кратковременным скачком до +175 °C на 1 час. Специальные составы держат от -55 до +200 °C. Это означает, что если ваша система работает при +180 °C, герметик со степенью защиты до +150 °C потеряет надежность. Одновременно убедитесь, что минимальная температура не падает ниже заявленного минимума: при холодном пуске герметик может становиться хрупким.
Выбор герметика для больших зазоров: критерии и особенности применения
Герметики для больших зазоров имеют несколько отличительных свойств.
Прежде всего, они менее текучие, чем стандартные анаэробные составы - их вязкость подобрана так, чтобы герметик не вытекал из щели и успевал полимеризоваться даже при толщине слоя до 1 мм. Прочность на разрыв у них ниже (1,5-2,0 Н/мм² вместо 7-8 Н/мм²), но это не недостаток, а особенность: большой зазор требует большей эластичности, чтобы герметик не трескался при вибрации и температурных колебаниях.
Время фиксации для герметиков больших зазоров также дольше. На стали это может быть 30 минут вместо 20, на алюминии - соответственно больше. Это нужно учитывать при планировании: если вы герметизируете фланец и сразу загружаете систему, герметик может еще не полностью отвердеть, и при вибрации или нагреве соединение разгерметизируется.
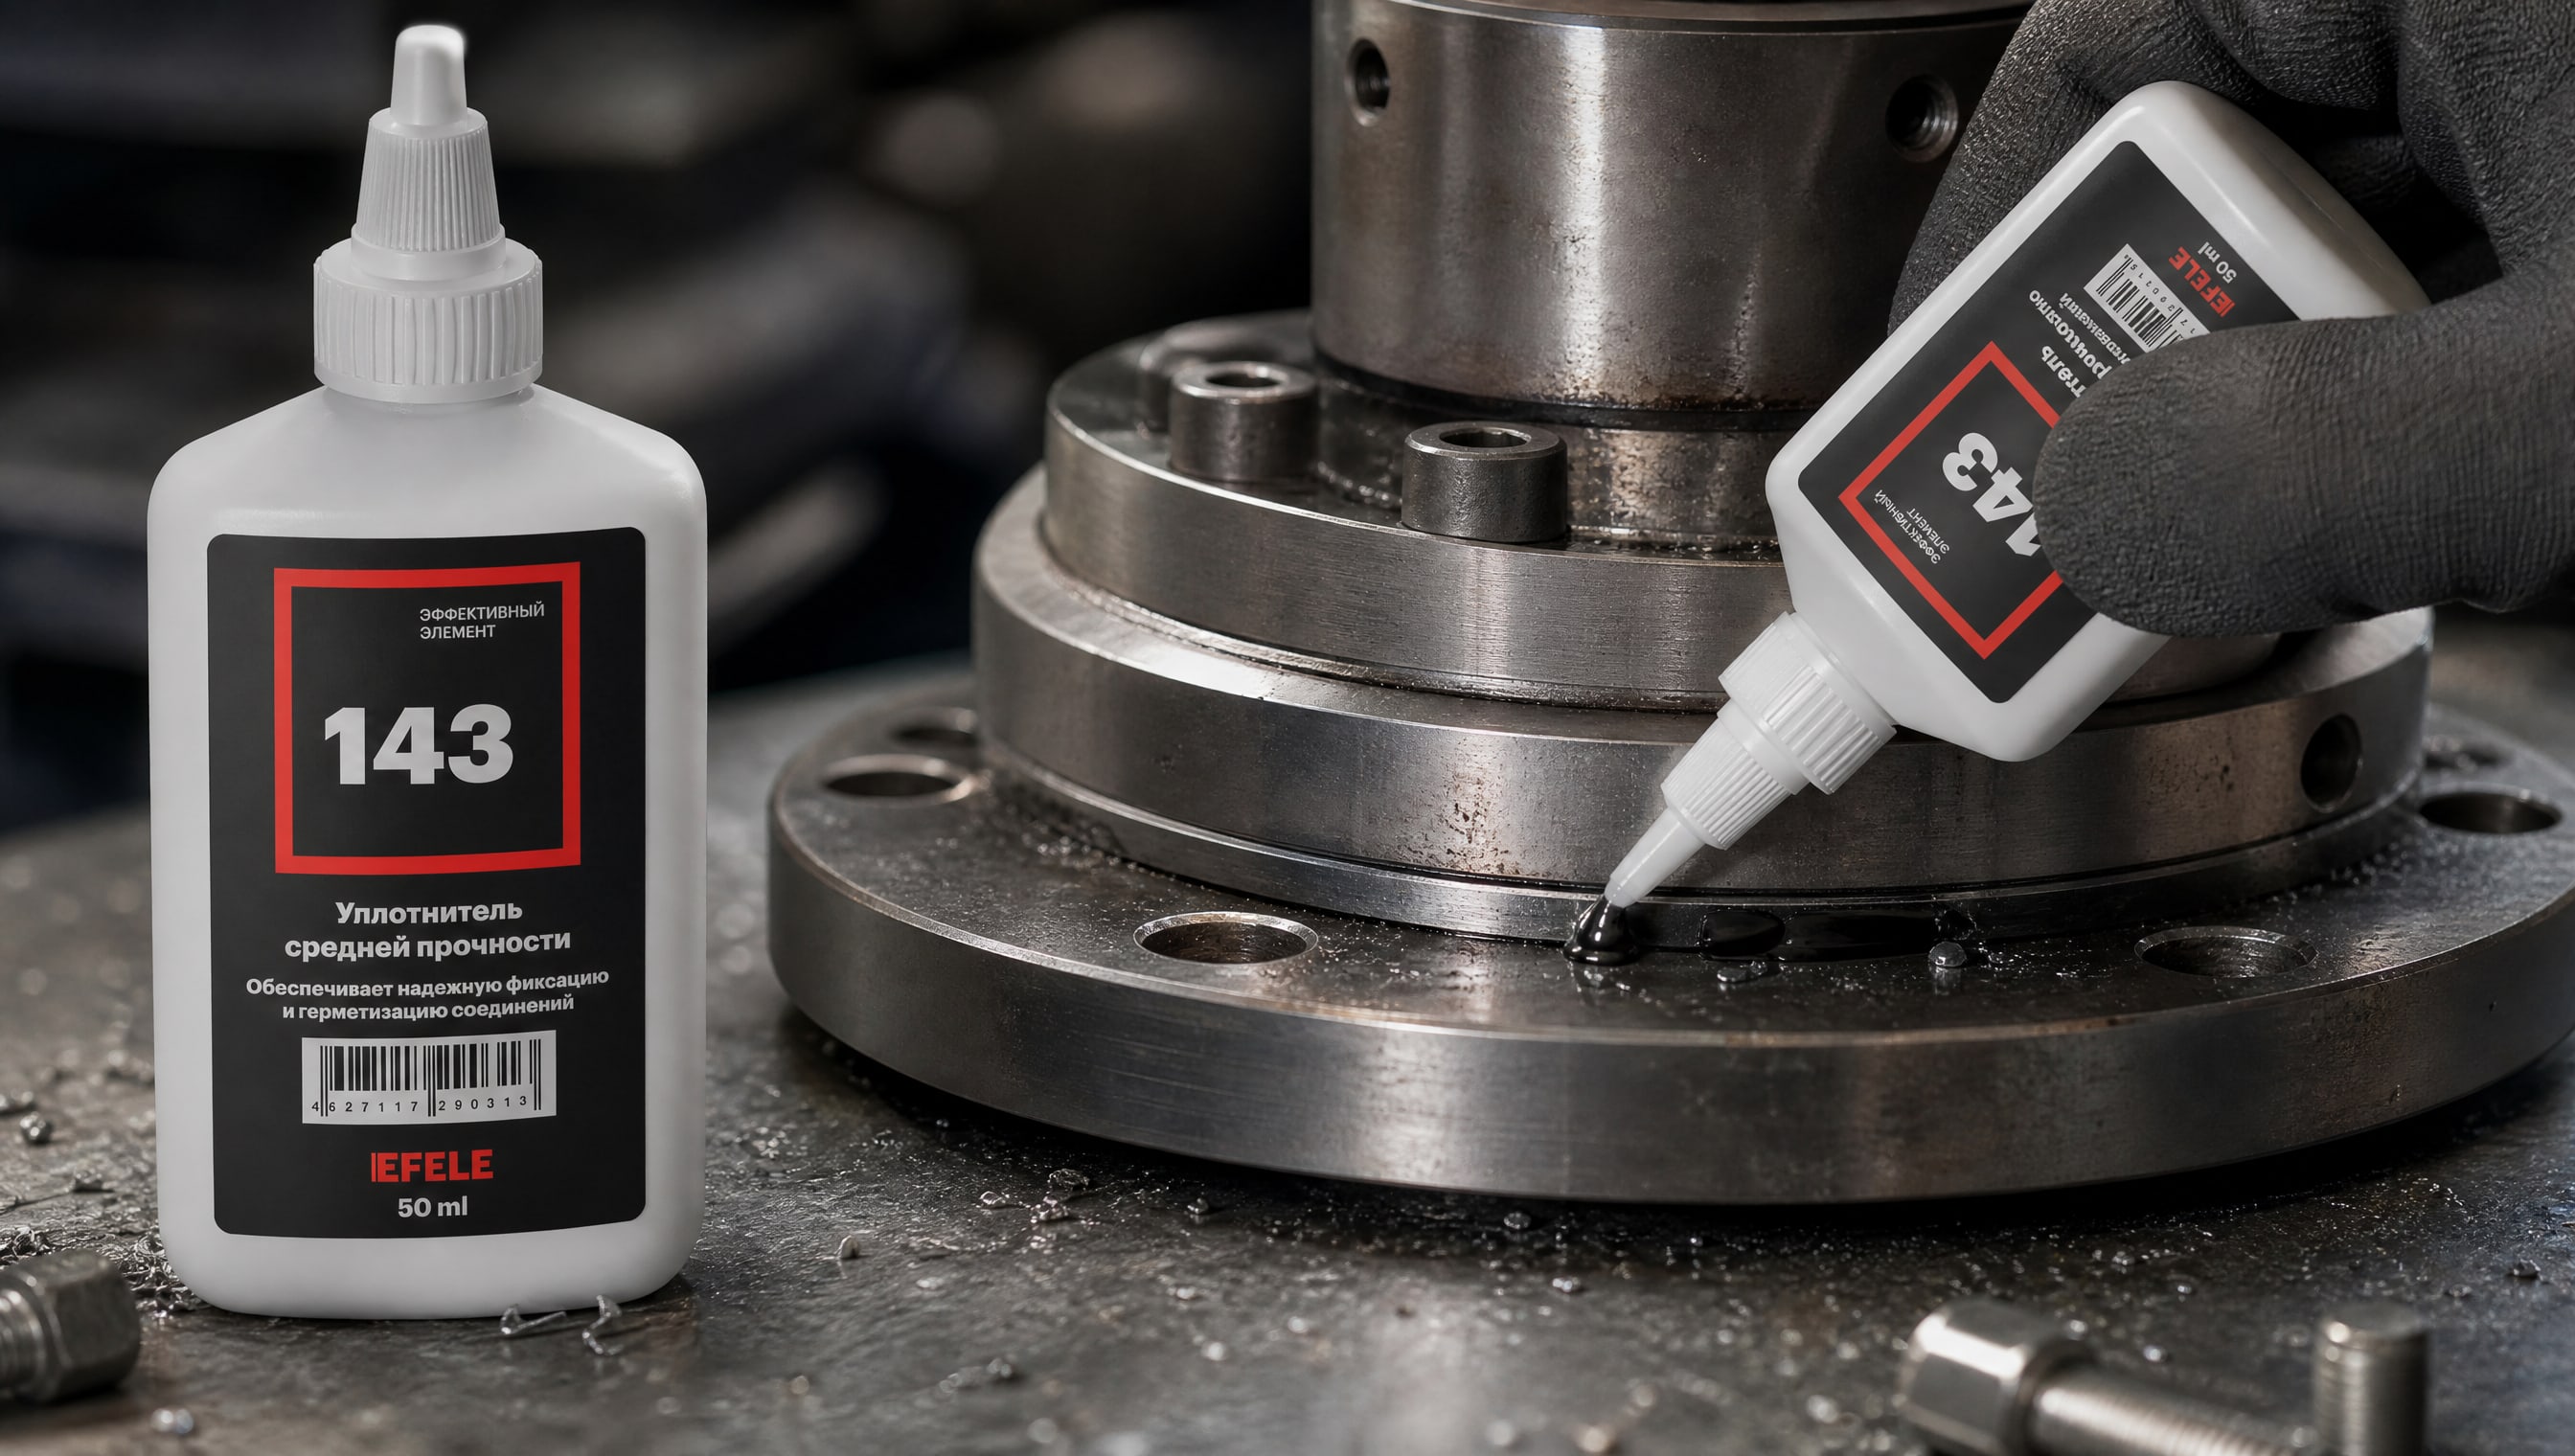
Для фланцевых систем с большим зазором, работающих в условиях вибрации, активного теплоизменения или контакта с вымывающими средами, применяется анаэробный жидкий уплотнитель EFELE 143. Он специально разработан для герметизации соединений с непредсказуемой геометрией, обеспечивает стойкость к агрессивным жидкостям и удерживает герметичность при циклических нагрузках благодаря оптимальному балансу адгезии и эластичности. На практике в ремонтных цехах такой состав применяют, когда штатные прокладки износились, фланец деформировался, или зазор непостоянный, потому что результат предсказуем и не требует демонтажа фланца для замены.
Подготовка поверхности и нанесение герметика
Подготовка поверхности фланца - это не формальность, а основа надежности герметизации.
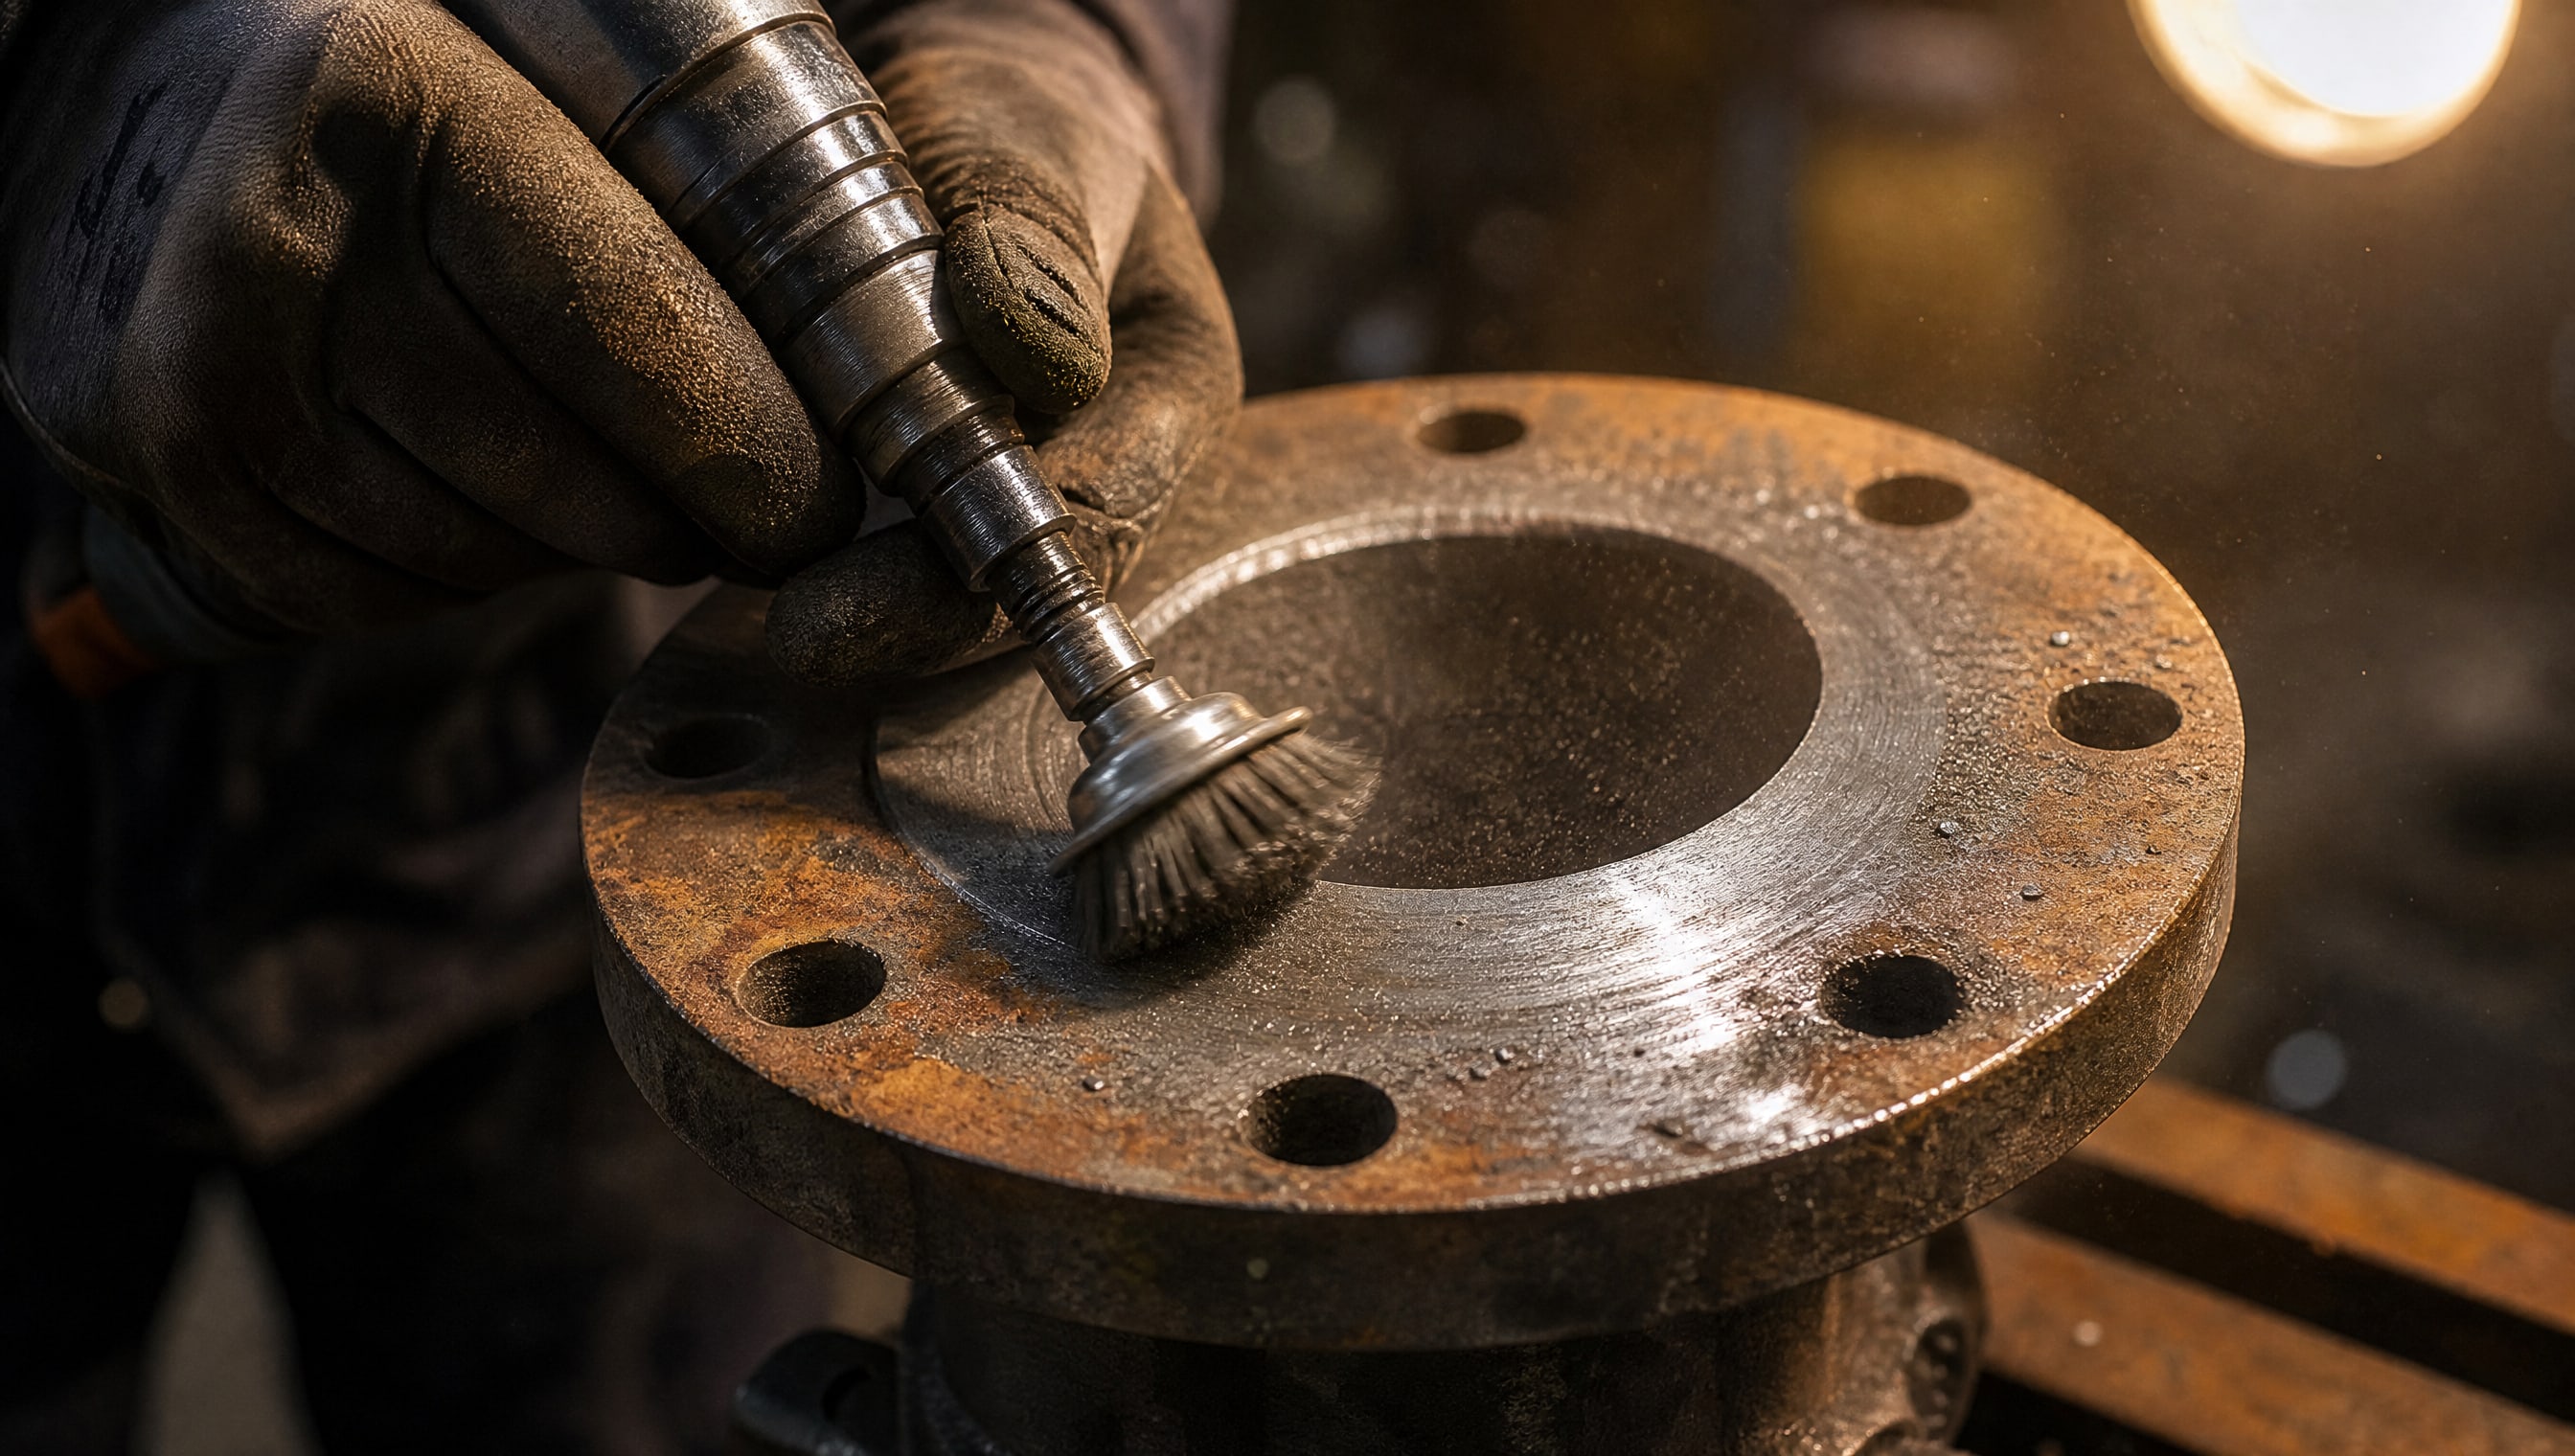
Поверхность должна быть чистой, без ржавчины, масла, грязи, раковин и рисок. Если на фланце видна ржавчина, ее нужно удалить проволочной щеткой или абразивом. Если есть раковины - выбоины, оставленные окислением или коррозией - герметик может не заполнить их полностью, и через них произойдет протечка.
Масло и грязь удаляются обезжиривающим раствором или спиртом. Это критично, потому что если герметик попадет на жирную поверхность, адгезия будет слабой, и герметик либо не отвердеет, либо отвердеет, но затем отслоится от фланца при нагреве или вибрации.
После подготовки поверхности герметик наносится тонкой полоской по периметру фланца или точками в ключевых местах. Для большого зазора важно не переусложнять: герметика должно быть ровно столько, чтобы он заполнил щель, но не вытекал. При сборке фланцев герметик распределяется по всему периметру, и излишки уходят на внешний край соединения. Эти излишки можно убрать только после того, как герметик начал отверждаться, но еще мягкий - если протирать сразу, сотрете весь герметик из щели.
Время отверждения и готовность системы к запуску
Время отверждения анаэробного герметика зависит от материала фланца.
На стали герметик может отвердеть за 20-30 минут в зависимости от типа, на алюминии это происходит немного быстрее - за 15-25 минут. Это время часто называют временем фиксации, и оно означает, что герметик уже устойчив к вибрации и легким нагрузкам. Однако полное отверждение, при котором герметик развивает максимальную прочность, может занять 24 часа.
Для фланцев с большим зазором время полного отверждения может быть дольше, потому что кислород медленнее проникает в толщу герметика. Если вы запустите систему раньше, чем герметик полностью отвердеет, возможны протечки при давлении или вибрации. Поэтому обычно герметизированное соединение оставляют без нагрузки минимум на 30-60 минут, а в критичных узлах - на несколько часов или всю ночь.
Часто задаваемые вопросы
Подходит ли один анаэробный герметик для фланцев разного размера?
Размер фланца не критичен - важен зазор между его поверхностями. Маленький фланец с зазором 0,05 мм герметизируется одним составом, большой фланец с зазором 0,8 мм - другим. Поэтому перед подбором герметика всегда измеряйте зазор, а не ориентируйтесь на типоразмер фланца.
Почему герметик анаэробный для резьбовых соединений не подходит для фланцевых?
Герметики для резьбы и герметики для фланцев имеют разные формулы. Для резьбы нужен состав, который легко проникает в спираль, быстро полимеризуется на небольших зазорах и создает высокую прочность. Для фланцев требуется герметик с контролируемой вязкостью, который не вытекает из щели и может работать на переменных зазорах.
Можно ли использовать анаэробный герметик при низких температурах?
Да, но только если герметик имеет минимальный рабочий диапазон не выше нужной вам температуры. Составы с минимумом -55 °C подходят для работы при морозах. Однако герметик отверждается медленнее при холоде, поэтому время фиксации увеличивается. При температуре ниже -60 °C большинство анаэробных герметиков не отверждаются вообще.
Какой анаэробный герметик синий или красный лучше для больших зазоров?
Цвет герметика - это не показатель качества, а средство визуальной идентификации. Синие герметики часто имеют среднюю прочность и подходят для универсальных применений; красные обычно более прочные. Но выбирать герметик нужно по техническим параметрам - зазору, температуре, вязкости - а не по цвету.
Гарантирует ли герметик резьбовой анаэробный герметик герметичность фланца сразу после сборки?
Нет. Герметик фиксируется за 15-30 минут, но это не означает полную герметичность. При низком давлении герметик может начать уплотнять сразу, но при высоком давлении или вибрации нужно дождаться полного отверждения.
Заключение
Выбор анаэробного герметика для фланцев с большим зазором - это не случайный выбор из предложений в каталоге, а инженерная задача, которая требует знания трех ключевых параметров: размера зазора, рабочей температуры и материала фланца. Герметики для больших зазоров (0,3-1,0 мм) отличаются от стандартных составов своей вязкостью, временем отверждения и эластичностью, и подбирать их нужно точно по этим характеристикам, а не по общему названию.
Перед покупкой герметика измерьте зазор между вашими фланцами, определите рабочую среду и температурный диапазон, оцените состояние поверхности и жесткость соединения. Если зазор больше 0,3 мм, ищите в каталогах специальные составы, которые явно указывают допустимый зазор до 0,5-1,0 мм. Подготовьте поверхность фланца, удалив ржавчину и обезжирив, нанесите герметик аккуратно и дайте ему полностью отвердеть перед запуском системы. Этот подход гарантирует надежное уплотнение и продлит срок службы фланцевого соединения на годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.