
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - это жидкий герметик, который полимеризуется в отсутствие кислорода и заполняет микронеровности между металлическими поверхностями. Однако здесь кроется главное недоразумение: формирователь прокладок не универсален для любого зазора. Если фланцевое соединение имеет щель более 0,25–0,30 мм, стандартный анаэробный герметик может не обеспечить надежную герметизацию, и выбор технологии нужно пересмотреть. Эта статья поможет инженерам и закупщикам разобраться, в каких случаях анаэробный герметик действительно работает, а когда его применение приведет к утечкам и переделкам.
Статья предназначена для тех, кто сталкивается с выбором герметика для фланцевых соединений и часто слышит рекомендацию «возьми формирователь прокладок», но не уверен, подходит ли она под его конкретные условия. Вы узнаете, как измерить реальный зазор, выбрать герметик по паспортным данным и избежать частых ошибок при применении.
Реальные пределы заполнения зазора анаэробными герметиками
Анаэробные герметики работают по принципу полимеризации в отсутствие кислорода при контакте с активированной или неактивированной металлической поверхностью.
Ключевой момент: герметик должен попасть между двумя плотно прижатыми поверхностями, иначе воздух будет препятствовать отверждению или создаст пустоты внутри шва.
Паспортные данные показывают, что большинство анаэробных фланцевых герметиков гарантируют заполнение зазора до 0,25 мм при нормальных условиях сборки. Это не предел в абсолютном смысле, но - практическая граница, при которой герметик еще достаточно быстро отверждается и сохраняет герметичность. Когда же зазор превышает 0,30 мм, время отверждения растет, а риск воздушных карманов и неполного заполнения увеличивается.
В техдокументации некоторых анаэробных формирователей прокладок указывается способность к заполнению до 0,50 мм, но с оговорками: это достижимо на жестких, хорошо обработанных фланцах при идеальной очистке поверхности и правильной затяжке болтов. На практике такие условия удается выполнить не всегда, особенно если фланцы имеют задиры, следы коррозии или коробление.
Как определить реальный зазор на фланцах
Зазор между фланцами - это не единый показатель. Поверхность любого фланца содержит микронеровности, следы обработки и возможные дефекты. Правильное измерение включает несколько этапов.
Во-первых, визуально осмотрите оба фланца: ищите задиры, заусенцы, локальное коробление и участки коррозии. Даже небольшой задир может стать узким местом, где герметик не заполнится должным образом.
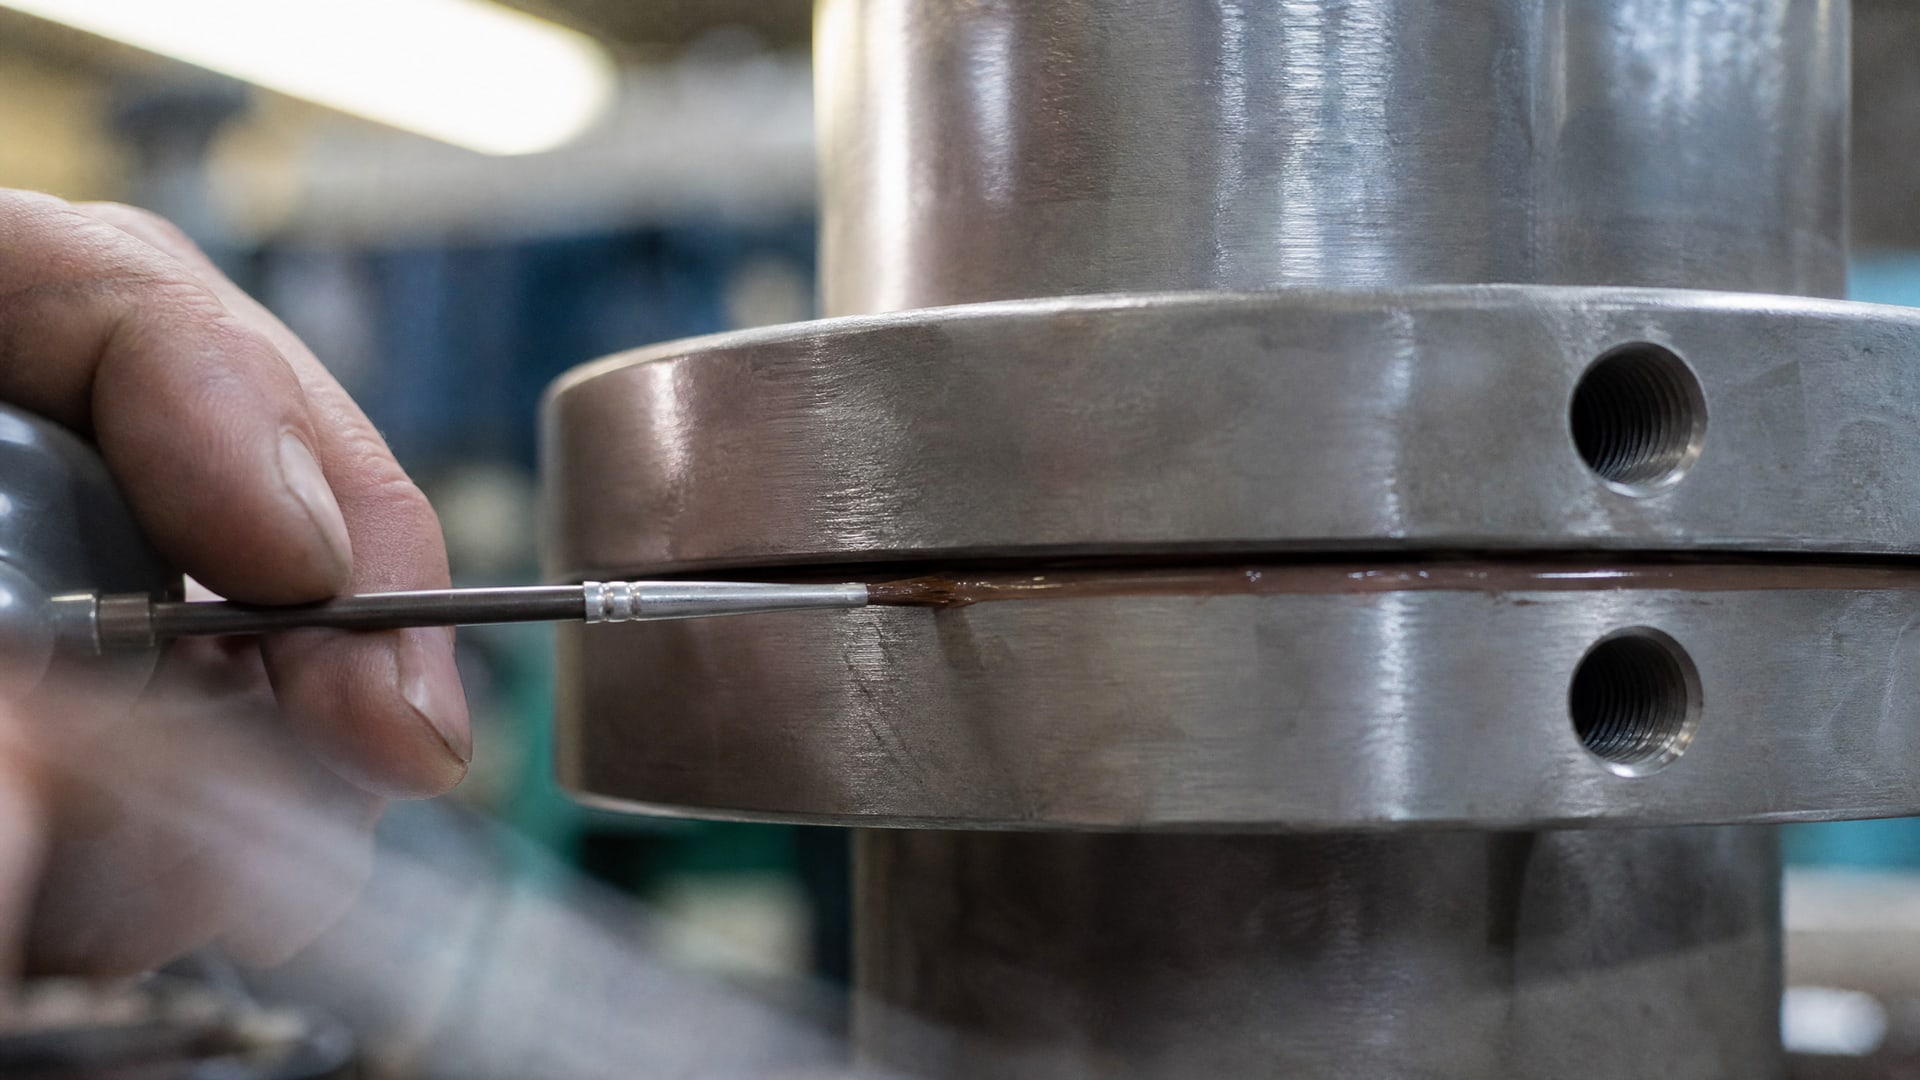
Во-вторых, используйте щупы (метрический набор линеек или толщиномер) для проверки зазора в нескольких местах по периметру фланца - обычно минимум в четырех точках (12, 3, 6, 9 часов условных часов). Записывайте максимальное значение.
В-третьих, если зазор варьируется более чем на 0,1 мм в разных местах, это признак коробления или неправильной центровки болтового соединения. В таком случае велика вероятность, что герметик будет работать неравномерно: в одних местах отверждится быстро, в других останется жидким или образует пустоты.
Зазор и выбор герметика: практическая таблица
| Измеренный зазор | Рекомендуемый подход | Примечание |
|---|---|---|
| До 0,15 мм | Анаэробный формирователь прокладок (стандартный) | Оптимальные условия; герметик заполнит зазор за 15–35 минут |
| 0,15–0,25 мм | Анаэробный формирователь прокладок | Нормальное применение; убедитесь в чистоте поверхности и хорошей затяжке |
| 0,25–0,30 мм | Анаэробный формирователь прокладок с проверкой паспорта | Уточните в TDS допустимый gap fill; возможны задержки отверждения |
| 0,30–0,50 мм | Требуется проверка плоскостности и повторное измерение | Анаэробный герметик на пределе; велик риск неполного заполнения или утечек |
| Свыше 0,50 мм | Иная технология (например, RTV-силикон, паронит, предварительная шпатлевка) | Анаэробный герметик обычно неподходящ |
Почему большой зазор - это проблема для анаэробных герметиков
Анаэробные составы требуют минимального воздушного промежутка между поверхностями.
Когда зазор велик, воздух проникает глубже в полость, и герметик у «фронта» полимеризации встречает кислород, который замедляет или блокирует отверждение. Кроме того, большой объем герметика в широком зазоре дольше отверждается в глубине, и при раннем давлении (сборка оборудования) может произойти вытеснение незатвердевшего материала.
Второй фактор - плотность прилегания. Анаэробный герметик работает, когда его молекулы находятся в тесном контакте с металлом и между ними нет воздушного промежутка. В узких (0,1–0,25 мм) зазорах капиллярные силы прижимают герметик к обеим поверхностям, чему способствует быстрое затягивание болтов. В больших зазорах (0,4–0,5 мм и более) герметик может просто просесть к одной поверхности, оставив сверху воздушный карман, который помешает отверждению.
Наконец, при больших зазорах требуется больше герметика, что удорожает обслуживание и часто приводит к избыточному его расходованию. Излишки, выдавленные наружу во время сборки, не отверждаются (это особенность анаэробных составов - они затвердевают только между металлами), и их нужно удалять после сборки, что усложняет процесс.
Подготовка поверхности: ключевой этап перед нанесением герметика
Качество герметизации фланцевого соединения на 70–80% зависит от подготовки поверхности.
Даже лучший анаэробный формирователь прокладок не компенсирует плохую очистку.
Этапы очистки
Механическое удаление старой прокладки. Используйте скребок с пластиковым или мягким металлическим лезвием; не допускайте углубления борозд в теле фланца. Если прокладка прилипла плотно, смочите ее специальным растворителем на 15–20 минут.
Удаление остатков масла и смазки. Протрите поверхность ветошью, смоченной в безводном спирте (этанол 96%) или растворителе на основе углеводородов (например, уайт-спирит). Повторите процесс 2–3 раза, пока тряпка не останется чистой.
Удаление ржавчины и окислов. На коррозионных участках используйте мягкую щетку или тампон с той же растворителем. Если коррозия глубокая, рассмотрите механическую полировку мелкой наждачной бумагой (зернистость 220–400).
Удаление следов старого RTV-силикона. Если на фланцах остались кусочки силикона от предыдущей герметизации, их нужно полностью соскоблить. Силикон препятствует адгезии анаэробного герметика.
Финальная проверка. Поверхность должна быть сухой, матовой и без видимых загрязнений. Если фланец влажный, дайте ему просохнуть на воздухе 10–15 минут.
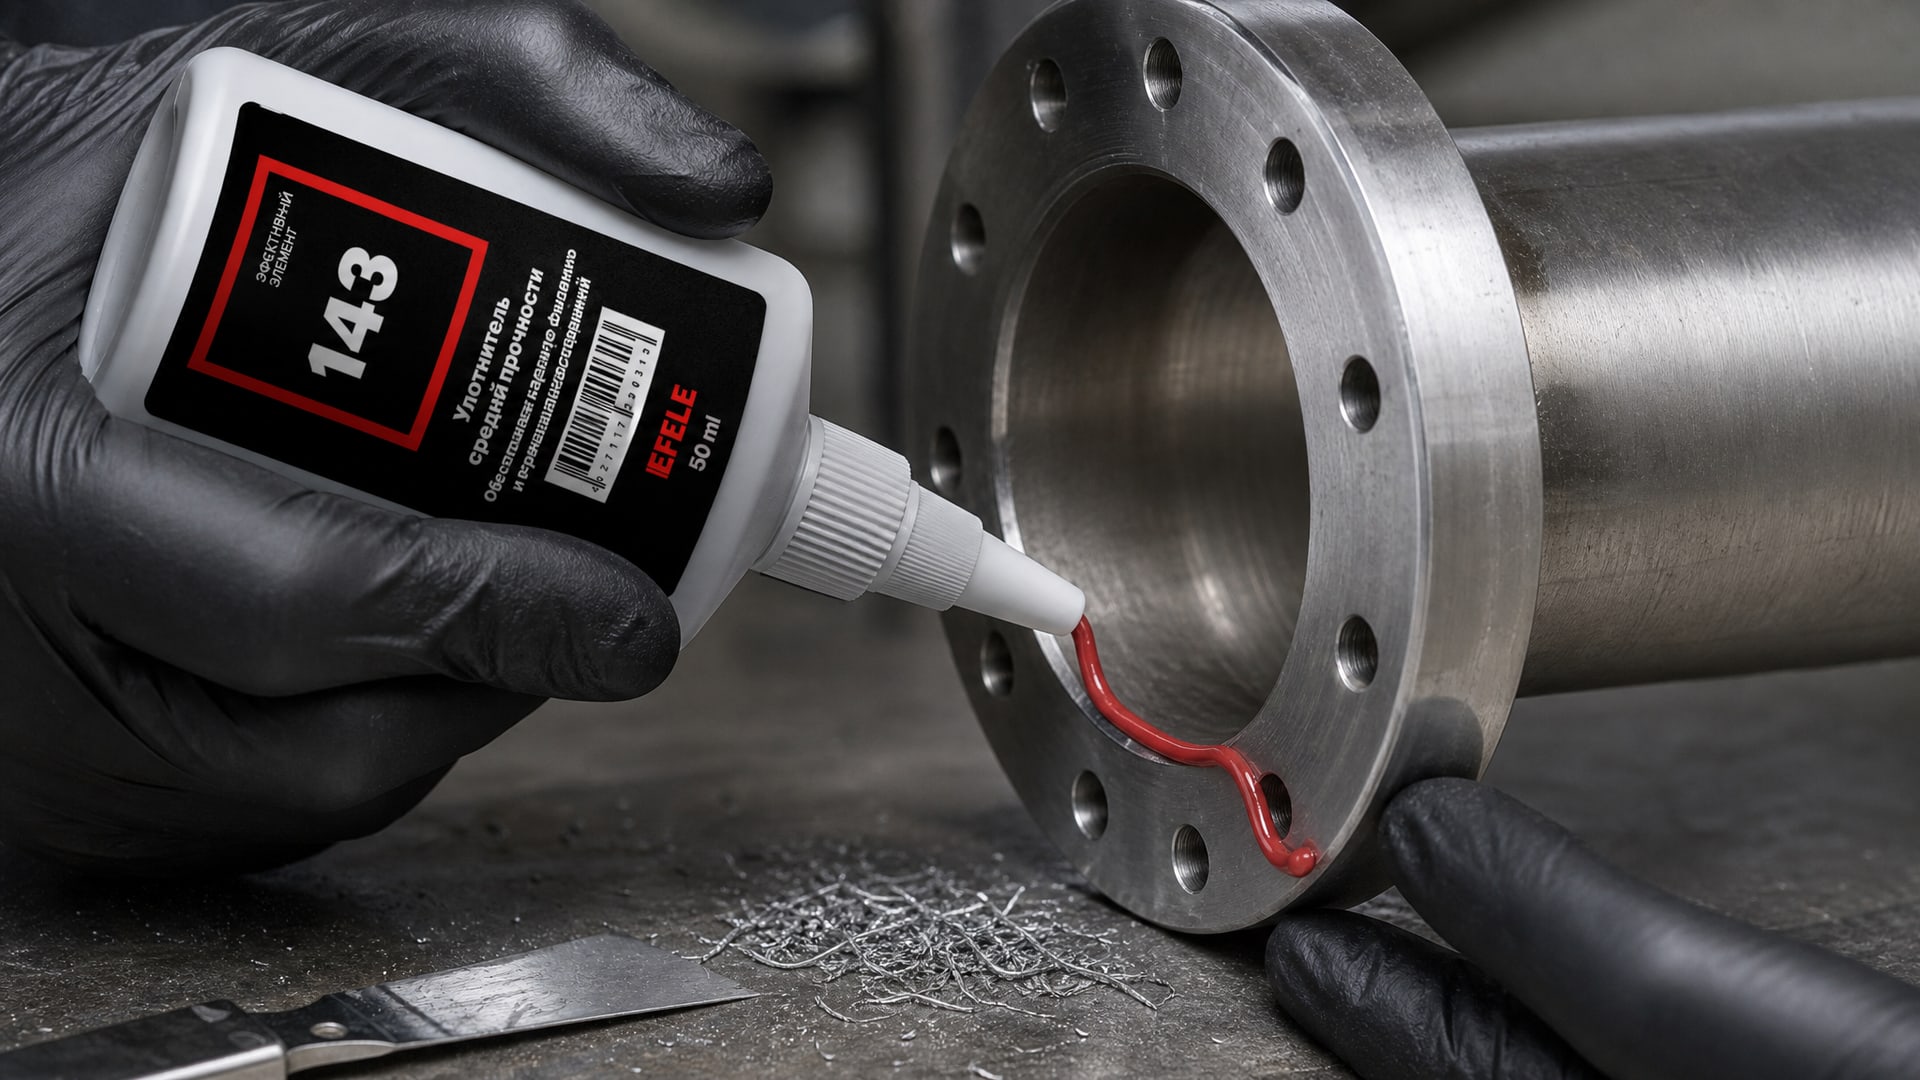
Для более надежной герметизации на загрязненных или окисленных поверхностях некоторые инженеры используют активаторы (праймеры) - это ускоряет полимеризацию анаэробного герметика даже в условиях, когда металл не идеально активирован. EFELE 143 - это тиксотропный термостойкий гелеобразный анаэробный жидкий уплотнитель, который часто применяют в подобных случаях, когда нужна высокая надежность герметизации при работе с фланцами, подверженными вибрации или температурным колебаниям.
Нанесение герметика: техника и контроль
После очистки и проверки зазора переходят к нанесению герметика.
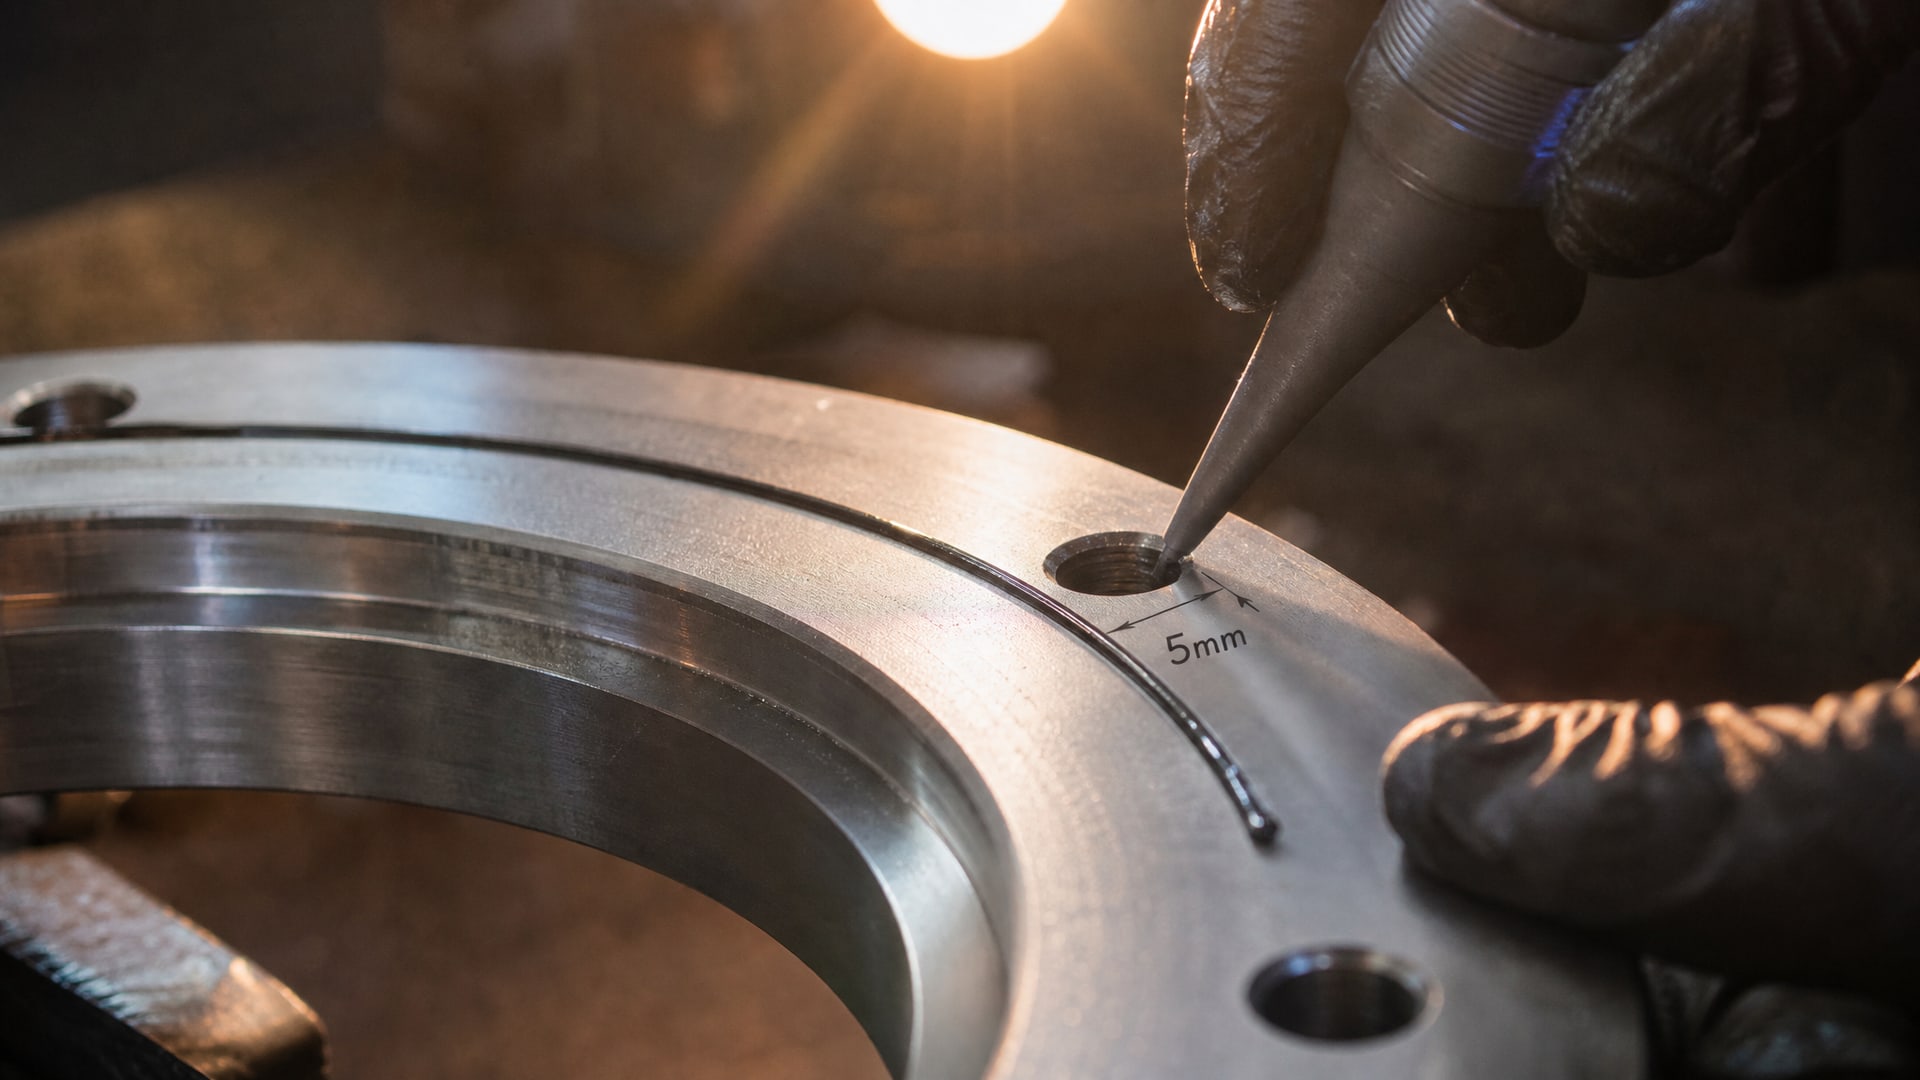
От техники нанесения зависит качество шва и время отверждения.
Правильная техника нанесения
Наносить герметик нужно непрерывным валиком на одну из поверхностей фланца. Валик должен быть тонким и равномерным - примерно в половину диаметра пера болта на расстоянии 5 мм от отверстия и 3 мм от края фланца. Для больших фланцев допускается нанесение роликом вместо кисти - это обеспечивает более равномерное распределение.
Никогда не заполняйте весь зазор герметиком «до края» - это приводит к скоплению воздуха и замедляет отверждение. Герметик должен покрыть контактную линию, но не выходить толстым слоем на обеих поверхностях.
После нанесения болты затягивают максимально быстро, но с соблюдением рекомендуемого момента затяжки. Быстрая затяжка обеспечивает плотный контакт поверхностей, проталкивает герметик в зазор и предотвращает образование воздушных карманов. Если вы будете затягивать слишком медленно (более 2–3 минут после нанесения), герметик начнет отверждаться и потеряет подвижность, что приведет к неравномерному заполнению.
Время отверждения и сборка
После затяжки болтов герметик отверждается за счет исключения кислорода. В зависимости от конкретного формирователя прокладок и температуры, это может занять от 15 до 60 минут для первичной фиксации (достаточной для того, чтобы болты не ослабли при вибрации) и 24 часа для полной полимеризации.
На практике многие инженеры дают герметику отвердеть в течение 30–40 минут при комнатной температуре, прежде чем подвергнуть соединение нагреву или давлению. Если спешить и запустить оборудование раньше, герметик может еще быть пластичным, и давление вытеснит его из зазора, что приведет к утечке.
Излишки герметика, выдавленные на внешнюю сторону фланца после затяжки, можно удалить мягкой ветошью или скребком через 10–15 минут. Они не отверждаются, потому что имеют свободный доступ кислорода, - это нормально и не свидетельствует о браке.
Частые ошибки при выборе и применении герметика
«Я куплю формирователь прокладок, потому что его рекомендуют на производстве»
Проблема: в цехе говорят «возьми формирователь» без уточнения конкретного зазора и условий. На практике может оказаться, что ваши фланцы имеют зазор 0,4 мм, а герметик рассчитан на 0,25 мм.
Решение: сверьте фактический зазор вашего соединения с паспортным gap fill герметика, прежде чем заказывать материал.
«Большой зазор? Нанесу побольше герметика»
Проблема: избыток герметика не закроет большой зазор - он просто выдавится при затяжке или останется незатвердевшим в глубине.
Решение: количество герметика рассчитывается по тонкому валику, а не по объему зазора. Если зазор велик, нужно либо выбрать герметик с большим gap fill, либо перейти на иную технологию.
«Поверхность выглядит чистой, проблем не будет»
Проблема: визуально чистая поверхность может содержать микронслой масла, окисления или силикона, невидимый глазом. Это убивает адгезию герметика.
Решение: не пропускайте этап обезжиривания растворителем, даже если кажется, что фланец чистый.
«После нанесения герметика тут же начну сборку»
Проблема: герметик должен попасть в зазор и начать отверждаться. Если вы будете собирать оборудование через 5 минут, герметик еще не «схватится» и может неправильно распределиться.
Решение: после затяжки болтов дождитесь первичной фиксации (30–40 минут) перед нагревом или давлением.
«Смешу герметик с активатором для ускорения»
Проблема: анаэробные герметики и активаторы - это разные материалы, рассчитанные на разные условия применения. Смешивание может нарушить их химический баланс и привести к неполной полимеризации.
Решение: если нужно ускорить отверждение, используйте активатор согласно рекомендациям производителя герметика, но не добавляйте его внутрь емкости с герметиком.
Часто задаваемые вопросы
Какой анаэробный герметик выбрать, если зазор 0,35 мм?
Зазор 0,35 мм уже находится на верхней границе возможностей большинства стандартных анаэробных формирователей прокладок. Проверьте техлист конкретного герметика: если там указан gap fill 0,50 мм и выше, этот вариант может работать. Однако рекомендуется сначала проверить плоскостность фланцев - возможно, причина большого зазора в коблении, которое легче исправить, чем потом бороться с утечками. Убедитесь в идеальной чистоте поверхности и используйте активатор, если это предусмотрено производителем.
Герметик выдавился наружу - это брак?
Нет, это нормальное поведение анаэробных герметиков. Часть материала неизбежно выдавливается при затяжке болтов, потому что герметик несжимаемый. Выдавленный герметик находится на воздухе и не отверждается - это правильно. Просто удалите излишки через 10–15 минут мягкой ветошью или скребком и дайте герметику отвердеть в зазоре.
Можно ли использовать формирователь прокладок на кривых фланцах?
Нет, если коробление более 0,05 мм. Анаэробный герметик не компенсирует геометрические дефекты; он только заполняет уже существующий зазор. Если фланцы коблены, сначала их нужно выправить или отшлифовать, или выбрать другую технологию герметизации (например, паронитовую прокладку с болтовым прижимом).
Какой формирователь прокладок работает с большими зазорами - есть ли специальные составы?
Есть анаэробные герметики, рассчитанные на gap fill до 0,50 мм (например, некоторые версии анаэробных формирователей прокладок). Однако это все еще не решение для зазоров 0,6–0,8 мм и более. Кроме того, работают ли они на практике, зависит от качества подготовки поверхности, температуры, давления и влажности. Проверяйте паспорт конкретного герметика перед заказом.
Нужно ли очищать поверхность, если герметик с активатором?
Да, полностью. Активатор ускоряет отверждение герметика, но не удаляет масло, грязь и ржавчину. Плохо подготовленная поверхность даст плохую адгезию даже при использовании активатора. Сначала механически и химически очистите фланцы, затем нанесите герметик и при необходимости активатор.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором - это вопрос, требующий точных измерений и знания паспортных параметров. Стандартные анаэробные герметики гарантируют надежную герметизацию при зазорах до 0,25 мм; для зазоров 0,3 мм и выше риск неполного заполнения растет. Перед выбором герметика измерьте зазор в нескольких точках, проверьте плоскостность фланцев, тщательно очистите поверхность и сверьте допустимый gap fill в техлисте конкретного продукта.
Если ваши фланцы стабильно имеют зазор свыше 0,5 мм, рассмотрите альтернативные технологии герметизации. Для соединений, где требуется максимальная надежность и долгоживучесть, используйте проверенные решения, которые выбирают на промышленных производствах: они обеспечивают предсказуемый результат и минимизируют вероятность переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.