
Как выбрать анаэробный фиксатор резьбы по прочности и типу металла
Анаэробные фиксаторы резьбы - это адгезивы, которые полимеризуются при отсутствии кислорода и создают постоянную или полупостоянную фиксацию резьбовых соединений. Выбор правильного состава напрямую влияет на надежность узла, удобство будущей разборки и долговечность скрепляемых деталей.
Главный вопрос, который встает перед инженером и закупщиком: какой фиксатор выбрать среди низко-, средне- и высокопрочных вариантов, как учесть тип металла крепежа и его покрытие, чтобы не допустить ни недостаточной фиксации, ни избыточного демонтажа? Статья раскрывает критерии выбора на основе измеряемых параметров, стандартов испытаний и практических требований типовых соединений.
Что измеряют при оценке прочности фиксаторов
Прочность анаэробного фиксатора - это не качественное свойство, а набор измеряемых параметров, которые позволяют инженеру предсказать поведение состава в реальных условиях.
Основной стандарт оценки - ISO 10964. Он определяет три ключевых показателя:
Breakaway torque - момент откручивания, необходимый для начального ослабления крепежа после полной полимеризации и теплового старения состава.
Break-loose torque - усилие, требуемое для полного разъединения соединения.
Prevailing torque - момент проворачивания в процессе откручивания (характеризует остаточную адгезию).
Для испытаний резьбовых соединений дополнительно используется стандарт ISO 16047, который конкретизирует методику с учетом параметров резьбы и нагрузок.
В технических листах среднепрочных составов типовые значения на стальном крепеже составляют break 20 Н·м, prevail 10 Н·м. На оцинкованном крепеже эти же составы показывают выше: break 24 Н·м, prevail 12 Н·м. Различие появляется потому, что покрытие влияет на площадь и тип контакта между адгезивом и поверхностью резьбы.
Градация по прочности и диаметр крепежа
Производители и специалисты отрасли разделяют анаэробные фиксаторы на три класса: низкопрочные (low strength), среднепрочные (medium strength) и высокопрочные (high strength).
Низкопрочные фиксаторы
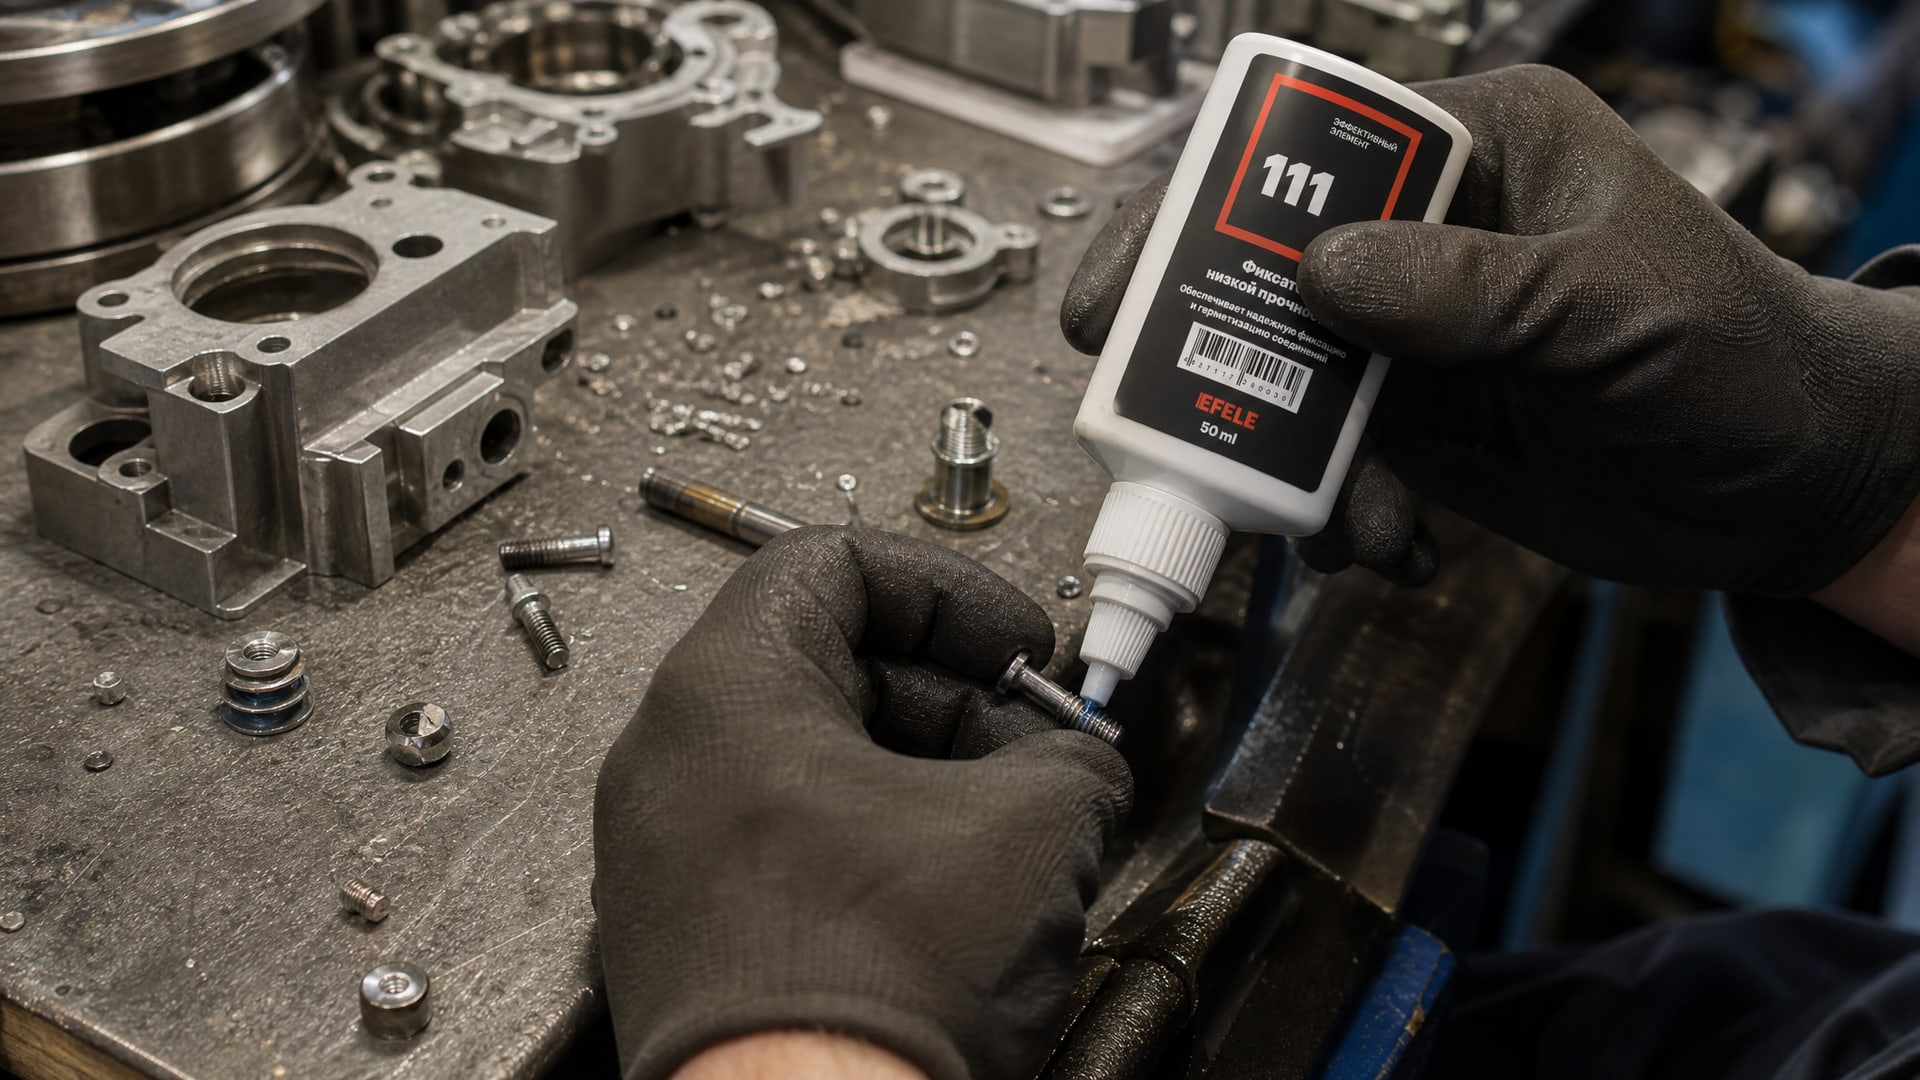
Низкопрочные составы предназначены для крепежа менее 6 мм (меньше 1/4") и используются, когда соединение нужно часто разбирать вручную. Moment откручивания обычно находится в диапазоне 3–8 Н·м. Температурный диапазон работы: -55°C до +150°C.
Главная особенность: демонтаж возможен без нагрева и без специального инструмента. Для часто разбираемых соединений, где требуется низкая прочность фиксации, применяют, например, EFELE 111 - состав, сохраняющий ремонтопригодность узла при легкой разборке.
Среднепрочные фиксаторы
Среднепрочные составы - самые универсальные. Они работают с крепежом 6–22 мм (1/4"–3/4") и обеспечивают breakaway torque около 8–15 Н·м. Такой диапазон позволяет разобрать соединение стандартным ручным инструментом без чрезмерных усилий, но фиксирует резьбу надежно.
Температурный диапазон эксплуатации: -55°C до +180°C. На производствах с типовыми условиями среднепрочные фиксаторы становятся выбором по умолчанию, потому что они балансируют между защитой от самоотвинчивания и практической разборкой.
Высокопрочные фиксаторы
Высокопрочные фиксаторы также предназначены для крепежа 6–22 мм, но создают момент откручивания 20–40 Н·м и выше. Демонтаж такого соединения требует либо мощного инструмента, либо локального нагрева выше 260°C для размягчения адгезива.
Температурный диапазон: -55°C до +180°C. Высокопрочные составы выбирают только для ответственных узлов, где крепеж подвергается вибрации, значительным нагрузкам или работает в агрессивных средах, и при этом не требуется частая разборка. Для соединений, требующих высокой прочности и устойчивости к высоким температурам, рекомендуется использовать EFELE 115.
Влияние типа металла и покрытия крепежа
Одна из главных причин неправильного выбора фиксатора - игнорирование типа металла.
Анаэробный адгезив взаимодействует с поверхностью резьбы по-разному в зависимости от материала и его активности.
Мягкие металлы: алюминий и латунь
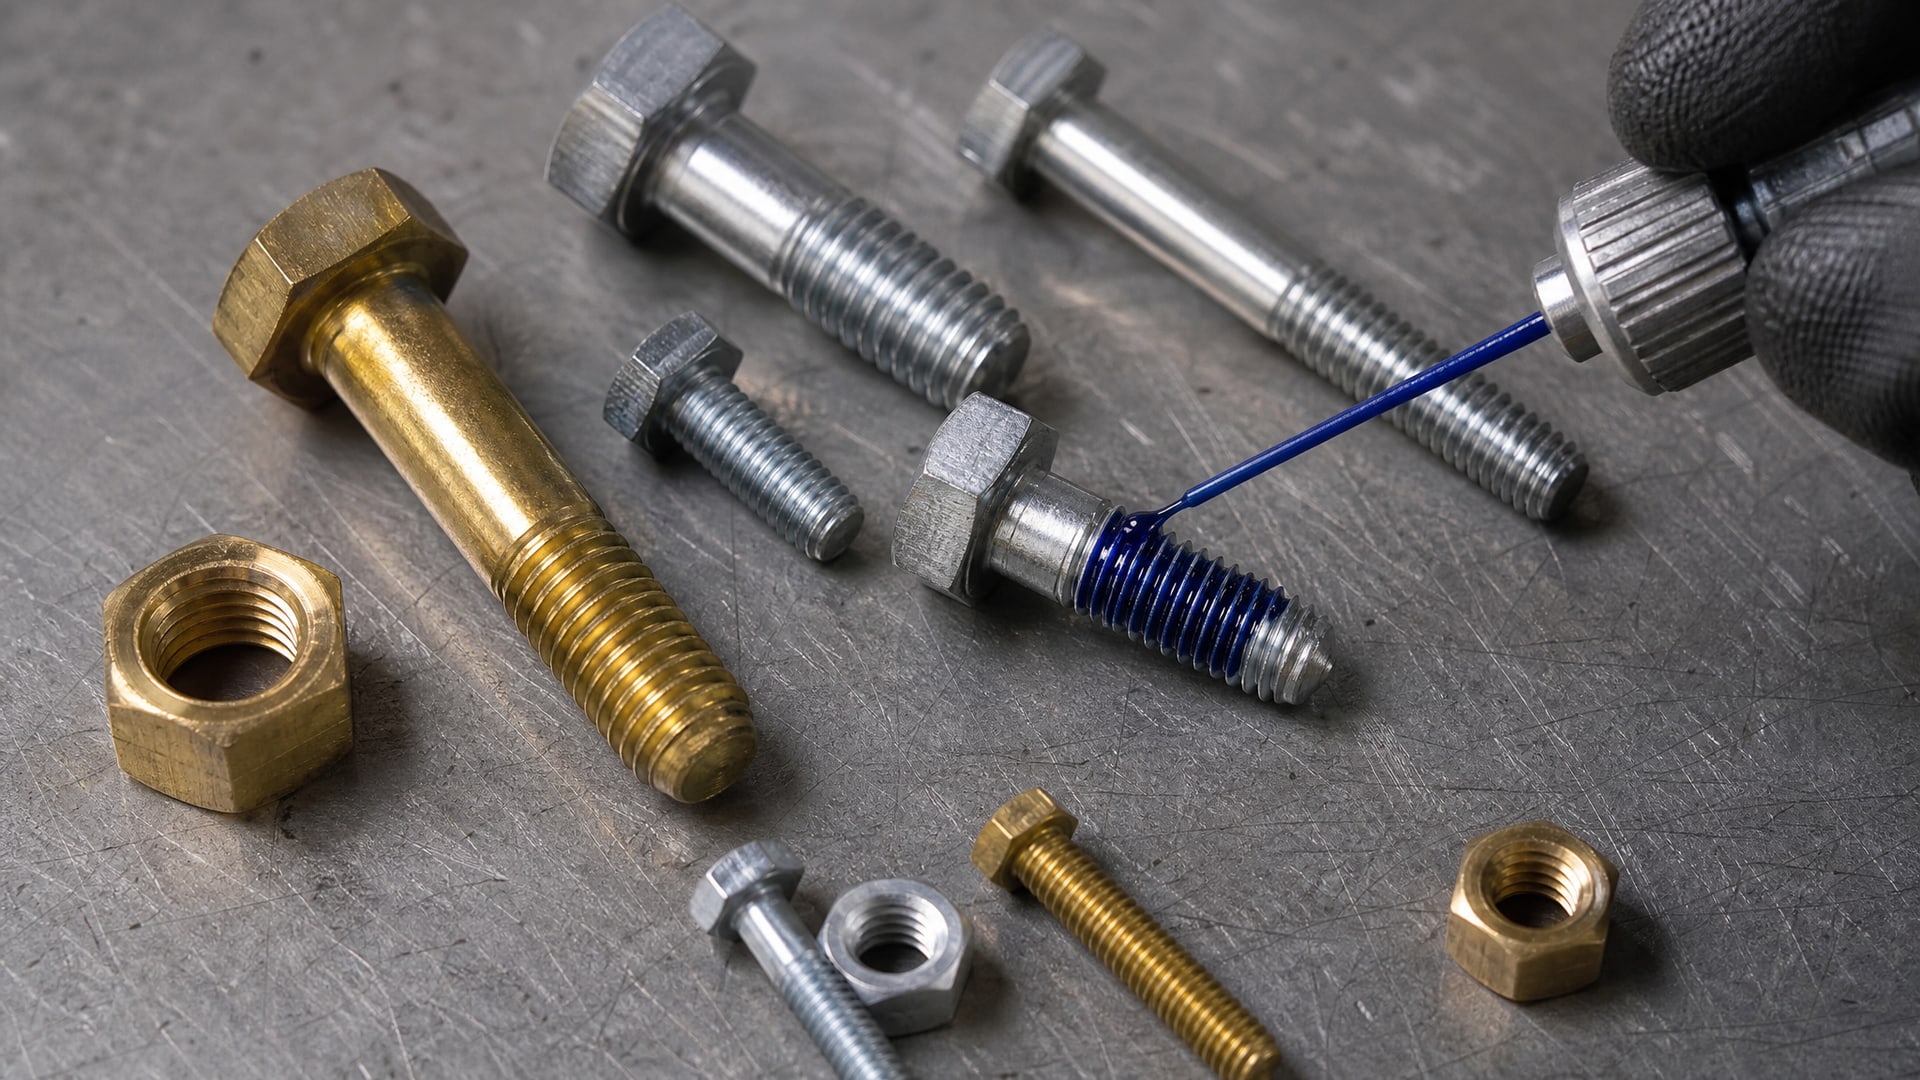
На алюминии и латуни стандартные среднепрочные составы могут создавать избыточную адгезию и затруднять разборку из-за особенностей кристаллической структуры этих металлов. Поэтому для мягких материалов специально рекомендуют составы с пометкой low-strength metals или low strength.
Такие фиксаторы содержат компоненты, которые не переполимеризуются на алюминии и латуни, сохраняя управляемую фиксацию. Если установить на алюминиевый крепеж обычный среднепрочный состав, узел может стать неразборным без локального нагрева или специального инструмента.
Сталь и нержавеющая сталь
На сталях (особенно углеродистой) и нержавеющей стали фиксаторы работают в полную силу. Все три класса прочности дают ожидаемые параметры, заявленные в техлистах. Стальной крепеж - эталон для испытаний по ISO 10964, поэтому именно на стали указываются основные значения breakaway и prevail torque.
Оцинкованный и хромированный крепеж
Покрытия (цинк, хром, фосфат) изменяют характер контакта адгезива с поверхностью. На оцинкованном крепеже момент откручивания может быть на 10–20% выше, чем на стали, как видно из сравнения break 20 Н·м (steel) vs break 24 Н·м (zinc plated) для одного и того же состава.
Причина: цинковое покрытие имеет другую химическую активность и микрошероховатость, чем железо. Поэтому при выборе фиксатора для оцинкованного крепежа стоит проверить в техлисте именно данные для zinc-plated, а не только для steel.
Как выбрать по практическим критериям
Выбор фиксатора начинается с ответов на три вопроса:
1. Какой диаметр крепежа? Если 6–22 мм, то средняя прочность часто оптимальна. Для мелкого крепежа (до 6 мм) рассматривают низкопрочные составы, для ответственных узлов с редкой разборкой - высокопрочные.
2. Из какого материала крепеж? Если это алюминий или латунь, ищите состав, рекомендованный для low-strength metals. Если сталь или нержавейка - стандартные градации применяются в полной мере. Для оцинкованного крепежа смотрите в техлист параметры именно на zinc plated поверхности.
3. Как часто будет разбираться узел? Частый сервисный демонтаж - выбирайте среднепрочный. Редкая разборка и высокая ответственность - можно высокопрочный. Никогда не разбирается - высокопрочный даст максимальную фиксацию.
При разработке спецификации для закупки рекомендуется указывать не только название типа прочности, но и ссылку на ISO 10964 и конкретные требуемые значения breakaway torque. Это исключит подмену и гарантирует, что поставщик поймет именно ваши требования.
Стандартные показатели для разных типов резьбовых соединений
Ниже приведена сводная таблица типовых применений фиксаторов по прочности и рекомендуемым параметрам:
| Тип соединения | Диаметр крепежа | Рекомендуемая прочность | Breakaway torque, Н·м | Тип металла | Температурный диапазон |
|---|---|---|---|---|---|
| Малые электронные узлы, сенсоры | < 6 мм | Low strength | 3–8 | Сталь, латунь | -55…+150°C |
| Типовые механические узлы, шпильки, шплинты | 6–22 мм | Medium strength | 8–15 | Сталь, оцинк. сталь | -55…+180°C |
| Редко разбираемые ответственные узлы | 6–22 мм | High strength | 20–40 | Сталь, нержав. | -55…+180°C |
| Алюминиевый крепеж под нагрузкой | 6–16 мм | Low strength для AL | 5–12 | Алюминий | -55…+150°C |
Как работают анаэробные фиксаторы: механизм полимеризации
Анаэробные адгезивы полимеризуются исключительно при отсутствии кислорода.
Когда состав наносят на резьбу и собирают соединение, воздух вытесняется из зазоров. В этой кислородной ловушке начинается процесс отверждения.
Скорость полимеризации зависит от нескольких факторов:
Зазор между витками резьбы - чем плотнее прилегание, тем быстрее отверждение.
Активность поверхности металла - нержавеющая сталь отверждает состав медленнее, чем углеродистая сталь.
Температура окружающей среды - при +20°C полимеризация идет медленнее, чем при +40°C.
Добавленные активаторы - некоторые системы содержат вспомогательные вещества, ускоряющие отверждение.
Полная полимеризация для большинства среднепрочных составов занимает 24 часа при комнатной температуре. Нагрев сокращает время: при +60°C узел готов через 2–4 часа, при +100°C - уже через 30 минут. После отверждения фиксатор образует твердую полимерную пленку, которая механически блокирует откручивание и предотвращает фреттинг-коррозию.
Часто задаваемые вопросы
Чем средняя прочность отличается от высокой?
Средняя прочность обеспечивает breakaway torque 8–15 Н·м и позволяет разобрать узел обычным инструментом. Высокая создает момент 20–40 Н·м, требуя либо мощного инструмента, либо локального нагрева. Выбор определяется частотой разборки: если узел часто обслуживается, берите среднюю; если разбирается редко, можно высокую.
Почему на оцинкованном крепеже другие показатели?
Цинковое покрытие имеет иную химическую активность и шероховатость, чем голая сталь. Адгезив взаимодействует с поверхностью по-другому, что увеличивает breakaway torque на 10–20%. При выборе для оцинкованного крепежа проверяйте в техлисте именно параметры zinc plated, а не только steel.
Подойдет ли средняя прочность для алюминиевого крепежа?
Нет. Обычная среднепрочная смазка на алюминии может переполимеризоваться и создать избыточную адгезию, делая узел неразборным. Для алюминия и латуни нужны составы, специально рекомендованные для low-strength metals, которые дают управляемую фиксацию на мягких материалах.
Какой стандарт смотреть при выборе?
Прежде всего ISO 10964 - он определяет параметры breakaway torque, break-loose torque и prevailing torque для фиксаторов. Дополнительно ISO 16047 уточняет методику испытаний резьбовых соединений. В техлистах ищите именно эти стандарты и приводимые в них числовые значения.
Сколько времени полимеризуется фиксатор?
При комнатной температуре +20°C полная полимеризация занимает примерно 24 часа. Нагрев ускоряет процесс: при +60°C это 2–4 часа, при +100°C - около 30 минут. До окончания полимеризации узел желательно не нагружать; окончательная прочность достигается только после полного отверждения.
Заключение
Выбор анаэробного фиксатора резьбы - это не попадание в одну из трех окрасок (красный, синий, зеленый), а подбор по трем ключевым параметрам: требуемому моменту откручивания (breakaway torque по ISO 10964), диаметру крепежа и типу металла. Средняя прочность универсальна для крепежа 6–22 мм и работает на стали и оцинкованных поверхностях. Для алюминия и латуни нужны специальные составы. Высокопрочные фиксаторы имеют смысл только при редкой разборке.
Следующий шаг: определите точный диаметр и материал вашего крепежа, свяжитесь с поставщиком и запросите техлист с данными именно для вашей комбинации. Проверьте наличие ссылок на ISO 10964 и конкретные значения breakaway torque - это гарантирует, что вы получите состав, соответствующий вашим требованиям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.