
Как выбрать анаэробный фиксатор резьбы по диаметру и материалу болта
Выбор анаэробного фиксатора резьбы часто начинается с неправильного вопроса. Закупщики и инженеры смотрят на цвет упаковки и пытаются угадать нужный состав, хотя правильное решение лежит в простой технической логике: размер резьбы, прочность соединения, рабочая температура и материал крепежа. Эти факторы, а не только цвет, определяют, будет ли фиксатор работать надежно или разочарует через несколько месяцев.
Статья даст вам четкий алгоритм: как не ошибиться с диаметром, когда нужен активатор, почему одна смазка подходит для разборки, а другая - для монолитного соединения, и как температура и материал болта влияют на полимеризацию. Это поможет снизить расходы на переделку и повысить надежность узлов на производстве.
Почему диаметр резьбы - первый критерий выбора
Каждый анаэробный состав разработан под определенный диапазон размеров.
Это не условность, а физическое свойство: вязкость и адгезия материала позволяют ему заполнить микрозазоры между витками резьбы именно в этом диапазоне. Если попытаться использовать фиксатор на резьбе, выходящей за верхний предел, состав не сможет обеспечить надежное сцепление.
На практике встречаются составы для резьб до M20, до M36, а также универсальные серии с диапазоном M8–M50. Это означает, что первый шаг - измерить диаметр резьбы вашего крепежа. Если вы работаете с узким набором размеров (например, только M10 и M12), имеет смысл выбрать состав, оптимизированный именно под эту зону. Если диапазон широкий, возможно, придется взять несколько типов фиксаторов для разных групп размеров.
Помимо диаметра важен сам зазор между резьбой и гайкой. Рабочий зазор анаэробного состава составляет до 0,4 мм. Если резьба сбита, износа, или соединение собрано с недостаточным натягом, зазор может превышать норму. Тогда нужен либо состав с повышенными заполняющими свойствами, либо предварительная доработка соединения (подбор шайб, переборка крепежа).
| Диаметр резьбы | Тип применения | Примечание |
|---|---|---|
| M8–M12 | Малые и средние крепежные элементы | Подходят большинство универсальных составов; полимеризация быстрее |
| M13–M20 | Средний крепеж (разборный и монолитный) | Критичен выбор между разъемным и высокопрочным составом |
| M21–M36 | Крупный крепеж, редкая разборка | Требуется состав, специально оптимизированный под большие диаметры |
| Свыше M36 | Редкое применение, обычно требует спецсостава | Альтернативно - механическое стопорение |
Как прочность фиксатора связана с частотой разборки
Существует прямая связь между прочностью фиксатора и способностью разобрать соединение в будущем.
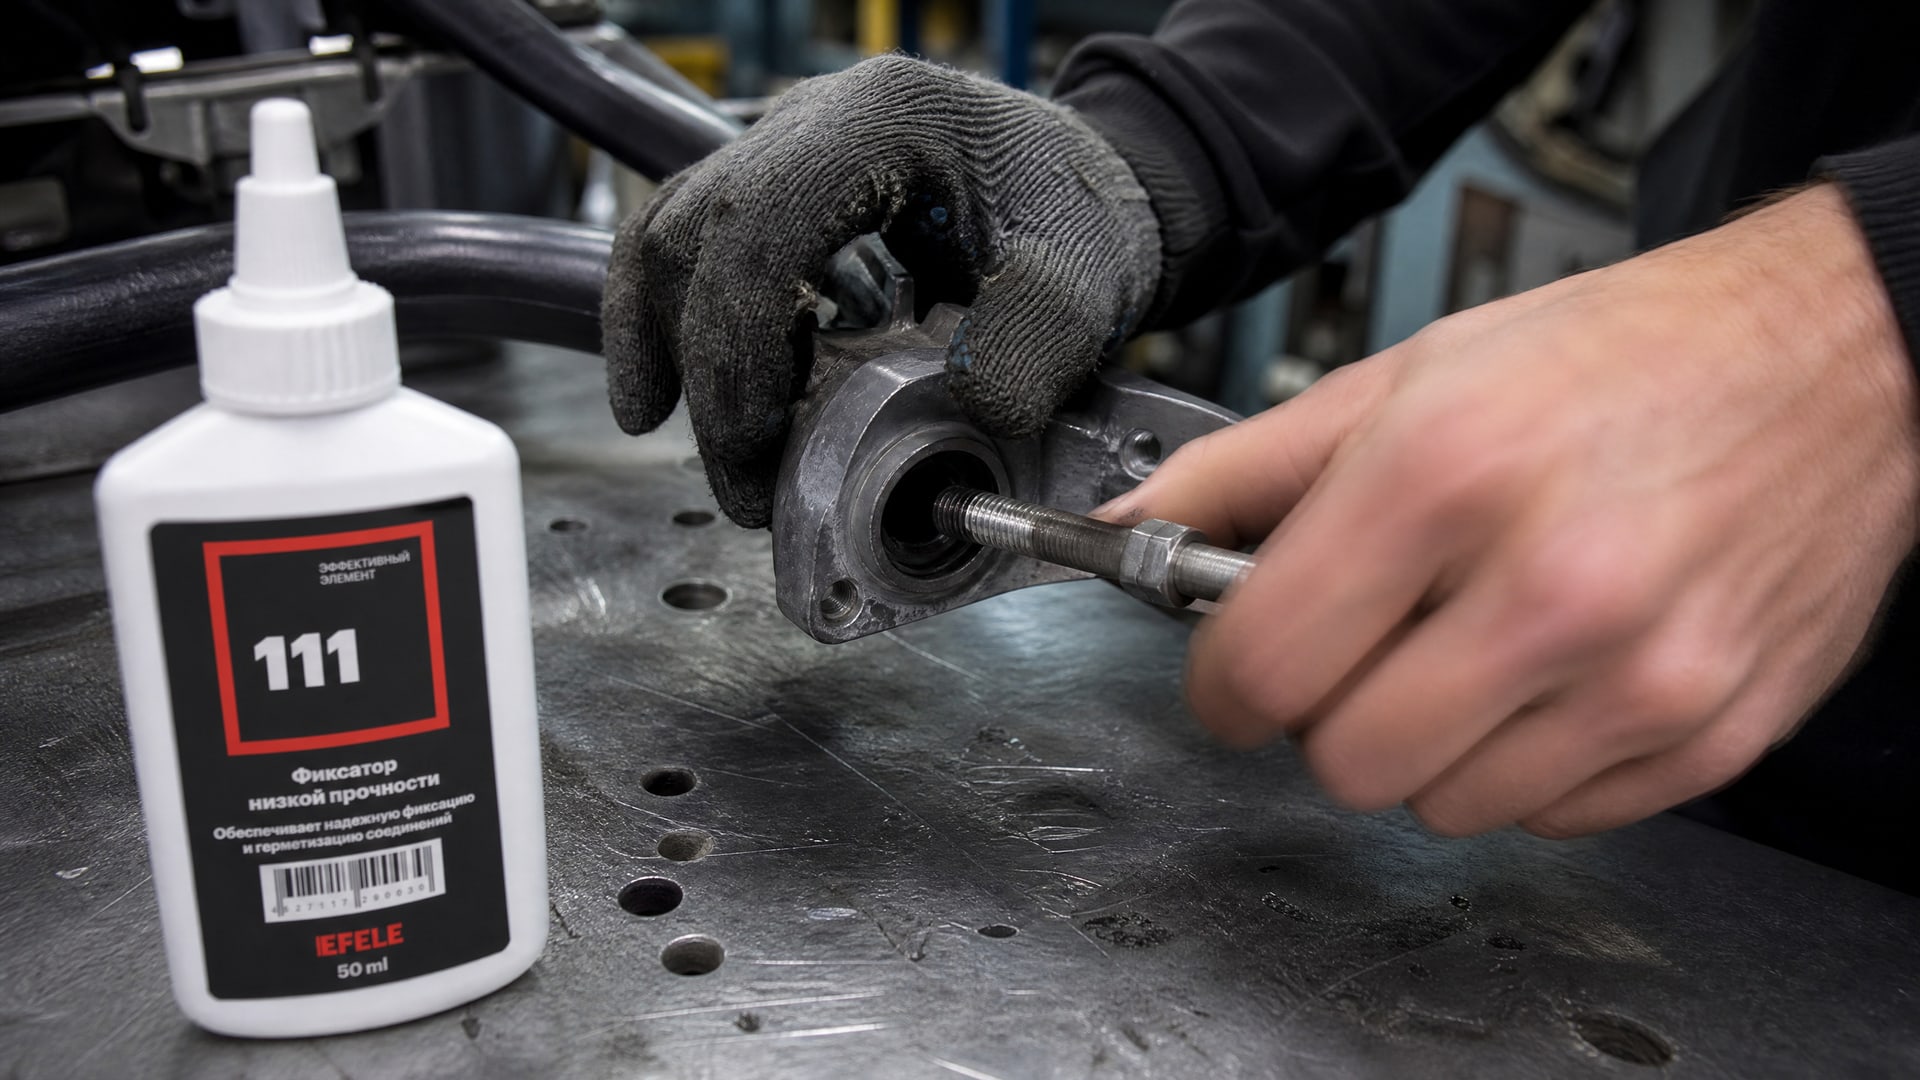
Низко- и среднепрочные составы держат крепеж достаточно крепко, чтобы предотвратить самоотвинчивание от вибрации или температурных колебаний, но позволяют разобрать узел стандартным инструментом без повреждения. Высокопрочные составы создают практически монолитное соединение, которое разбирают только с применением больших усилий, нагревом или специальными съемниками.
Для часто разбираемых резьбовых соединений до М20 подойдет анаэробный фиксатор низкой прочности, такой как EFELE 111, который предотвращает самоотвинчивание от вибрации, но позволяет без чрезмерных усилий разобрать узел при необходимости техобслуживания.
Выбор типа прочности определяется не красотой упаковки, а реальной эксплуатацией. Если соединение подвергается регулярным проверкам, переборке, смене смазки или регулировке, используйте разъемный состав. Если узел монтируется один раз и разборка не планируется, допустимо применить высокопрочный фиксатор. Также помните: высокопрочные составы часто требуют нагрева для демонтажа, что может повредить окраску, прокладки или соседние детали из пластика.
Низкая прочность
Подходит для узлов, требующих регулярного обслуживания. Момент отворачивания составляет несколько ньютон-метров, что позволяет разобрать соединение стандартным ключом без риска срезать болт.
Средняя прочность
Универсальный вариант для большинства промышленных соединений. Обеспечивает надежную фиксацию при вибрации и температурных колебаниях, но остается разборным без специального инструмента.
Высокая прочность
Применяется для критичных узлов, где разборка не предусмотрена или требуется максимальная надежность. Демонтаж возможен только при нагреве до 200–300 °C или с применением специального съемника.
Температура эксплуатации и выбор состава
Рабочая температура - второй по значимости параметр после диаметра.
Базовые анаэробные составы работают в диапазоне −55…+150 °C. Это охватывает большинство промышленных применений: от холодильных камер до узлов легких двигателей. Однако для нагретых соединений или открытых участков трубопроводов этого недостаточно.
Высокотемпературные составы выдерживают до +180 °C в аварийном режиме, а специализированные серии - до +350 °C. Важно правило: рабочая температура состава должна быть выше фактической температуры узла на 20–30 °C. Если соединение в нормальном режиме прогревается до +140 °C, берите состав с минимальным верхним пределом +160…+170 °C. Это создает запас, при котором полимер остается стабильным и не начинает деградировать.
При выборе по температуре также учитывайте пиковые нагрузки. Стартовая перегрузка, холодный пуск или режим максимальной производительности часто дают скачок температуры на 20–40 °C выше номинала. Проверьте техническую документацию оборудования и берите состав с запасом именно на эти пики.
Материал болта и необходимость активатора
Материал крепежа и сопрягаемых поверхностей влияет на скорость полимеризации анаэробного состава.
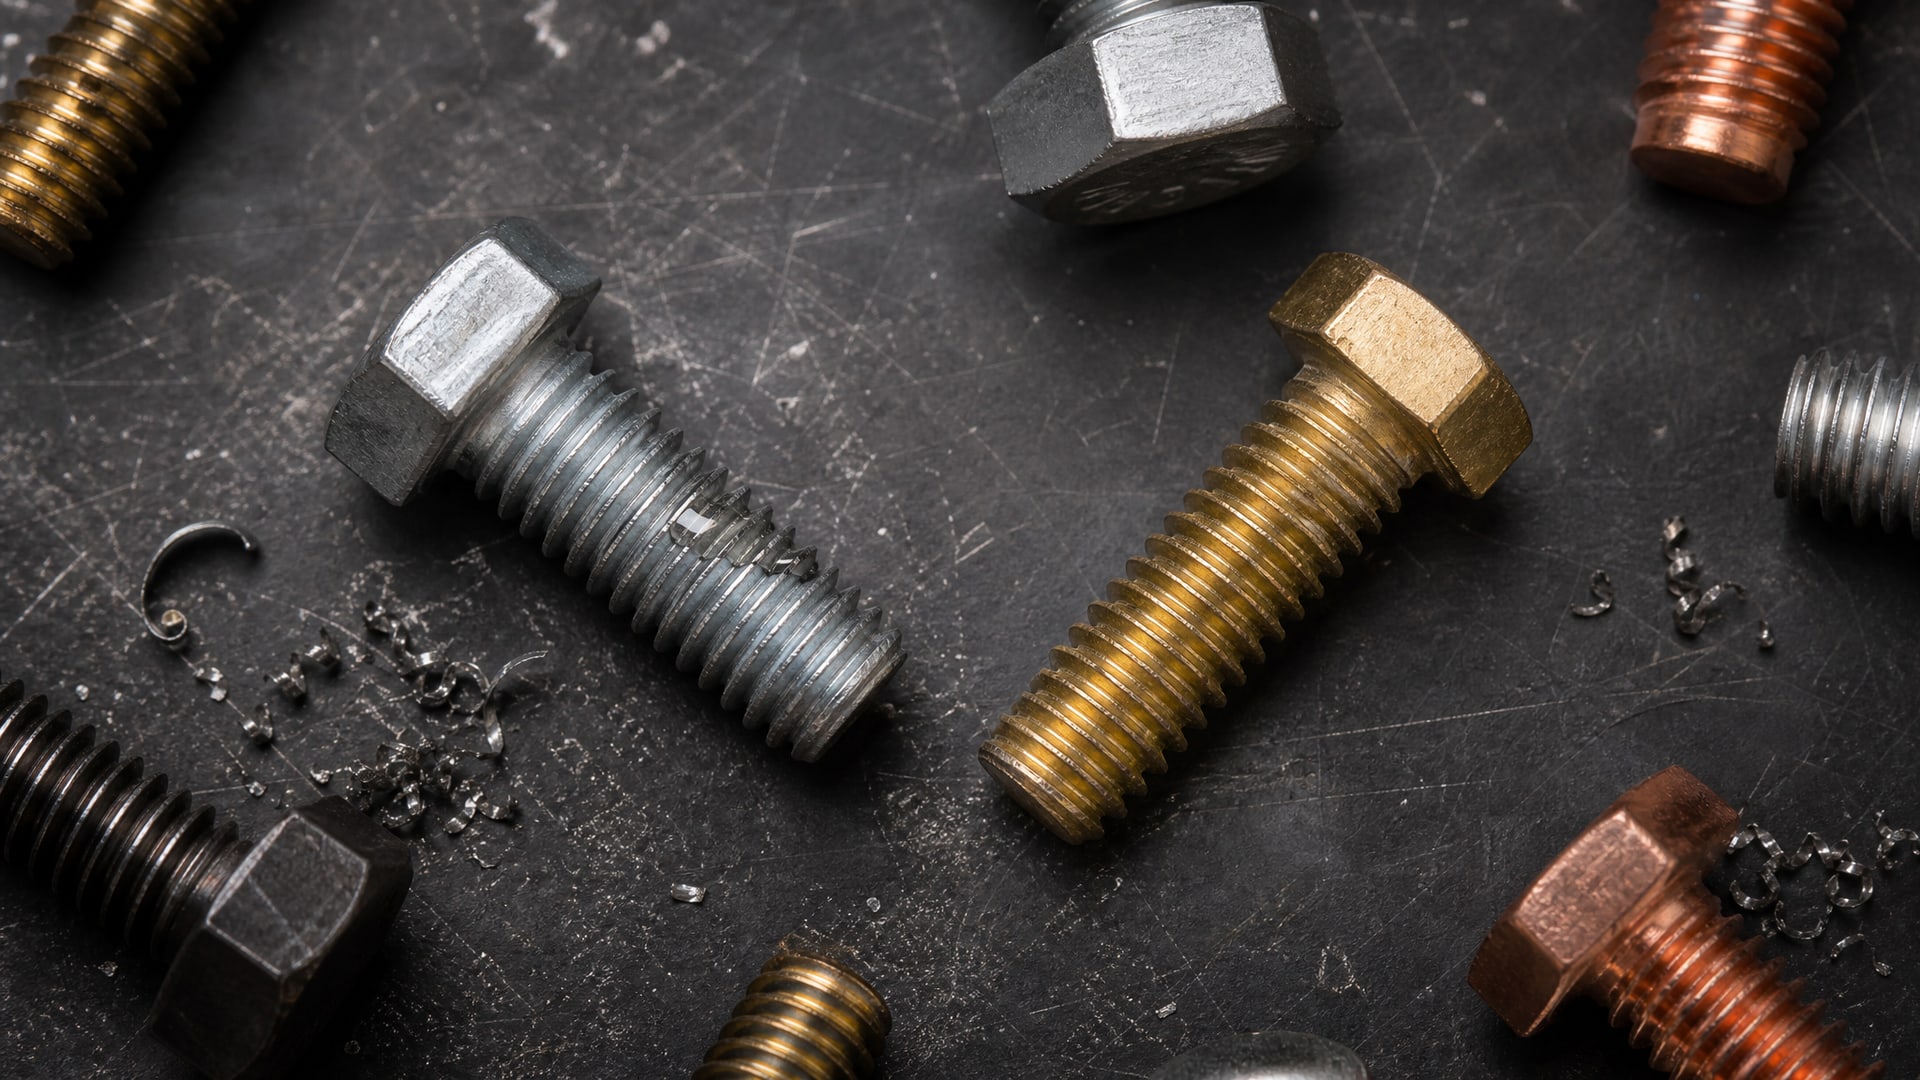
Полимеризация происходит в кислородсодержащей среде, и разные металлы имеют разную способность инициировать реакцию. Сталь и чугун активируют полимеризацию естественно за счет микрохимии поверхности. Анодированные покрытия, латунь, медь и некоторые легированные стали замедляют реакцию.
Для металлов с трудным отверждением требуется активатор - вспомогательная жидкость, которая наносится тонким слоем перед нанесением фиксатора. Активатор ускоряет полимеризацию с 10–20 минут до 5–10 минут. При выборе состава для соединения с анодированием, латунью или специальными сплавами уточните в паспортных данных, нужен ли активатор, и убедитесь, что он совместим с вашим фиксатором.
Перед первым крупным заказом или применением на критичном узле рекомендуется провести пробное испытание. Нанесите состав на несколько болтов в реальных условиях и проверьте время полимеризации, прочность соединения и отсутствие вымывания. Это особенно важно, если вы переходите с одного производителя фиксатора на другой или работаете с нестандартными материалами.
Таблица быстрого выбора по основным параметрам
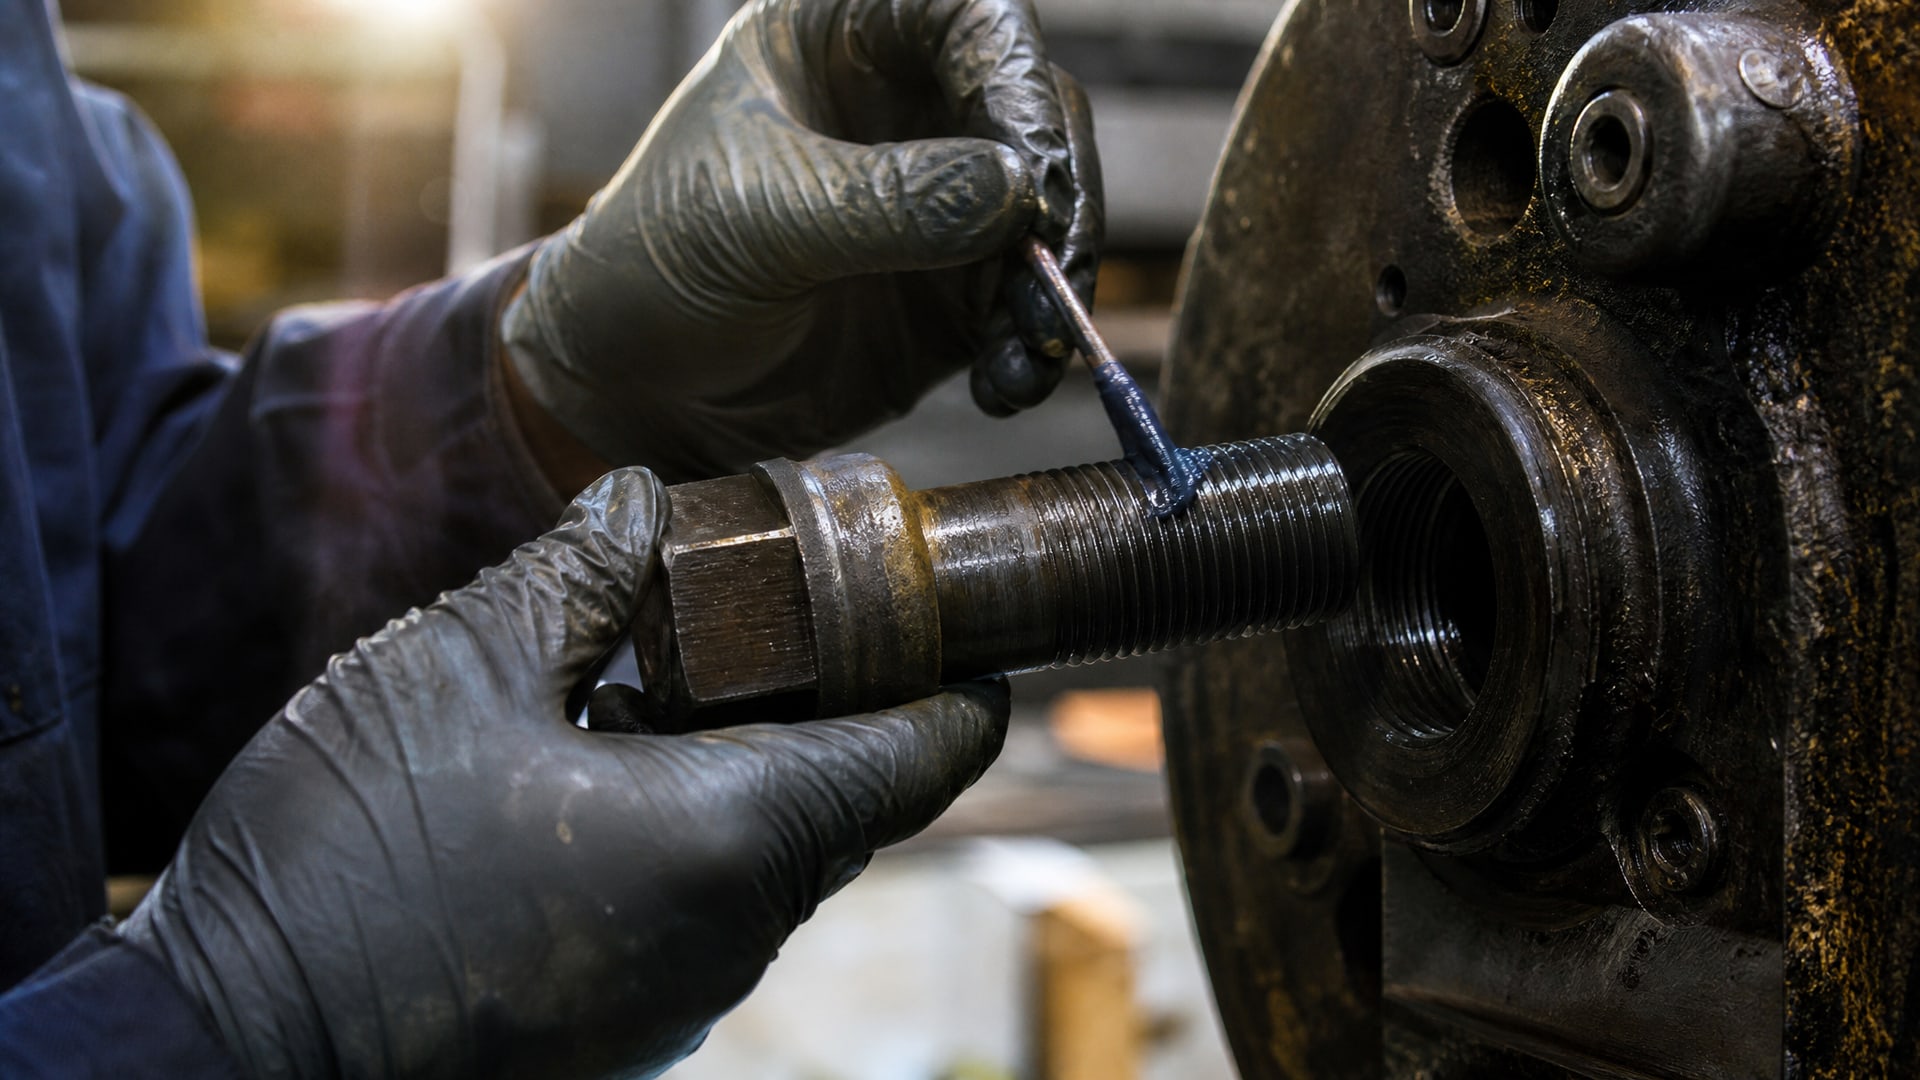
| Параметр | Критерий выбора | Действие |
|---|---|---|
| Диаметр резьбы | M8–M20 | Используйте универсальный состав; убедитесь, что верхний предел не ниже M20 |
| M21–M36 | Ищите состав, явно заявленный для крупного крепежа | |
| Свыше M36 | Нужна специальная серия; возможна механическая альтернатива | |
| Рабочая температура | До +80 °C | Базовый состав; активатор не требуется |
| +80…+150 °C | Базовый состав с запасом 20–30 °C; проверьте совместимость с материалом | |
| Свыше +150 °C | Нужен высокотемпературный состав; уточните, нужен ли специальный активатор | |
| Материал крепежа | Сталь, чугун | Стандартный состав |
| Анодированные, латунь | Проверьте необходимость активатора в паспорте | |
| Частота разборки | Регулярная | Выбирайте низко- или среднепрочный состав |
| Редкая или не планируется | Допустимо применить высокопрочный состав | |
| Зазор резьбы | До 0,4 мм | Нормальное применение |
| Свыше 0,4 мм | Переборка соединения; возможна альтернатива типа тиксотропного фиксатора |
Цвет упаковки: условность, а не стандарт
Красная упаковка часто ассоциируется с высокой прочностью, синяя - с разъемностью.
Это правило работает для большинства производителей, но это не универсальный стандарт и не гарантия. Разные компании используют собственные цветовые схемы, и нередко встречаются исключения.
Главный вывод: не выбирайте фиксатор по цвету. Выбирайте по паспортным параметрам. Проверьте технический лист (TDS), там указаны реальные значения вязкости, момента отворачивания, диапазона температур и диаметра применения. Цвет - только облегчение для быстрого визуального распознавания на складе, но не источник информации.
На вопрос «фиксатор резьбы красный какой лучше» или «фиксатор резьбы синий какой лучше» правильный ответ: лучше тот, который соответствует вашим техническим требованиям. Если вам нужна разборка, не берите красный только потому, что вам кажется, будто это лучше. Если требуется монолитное соединение на высокую температуру, не довольствуйтесь синим только потому, что он дешевле.
Частые ошибки при выборе и применении
Практика показывает, что инженеры и закупщики часто совершают одни и те же ошибки.
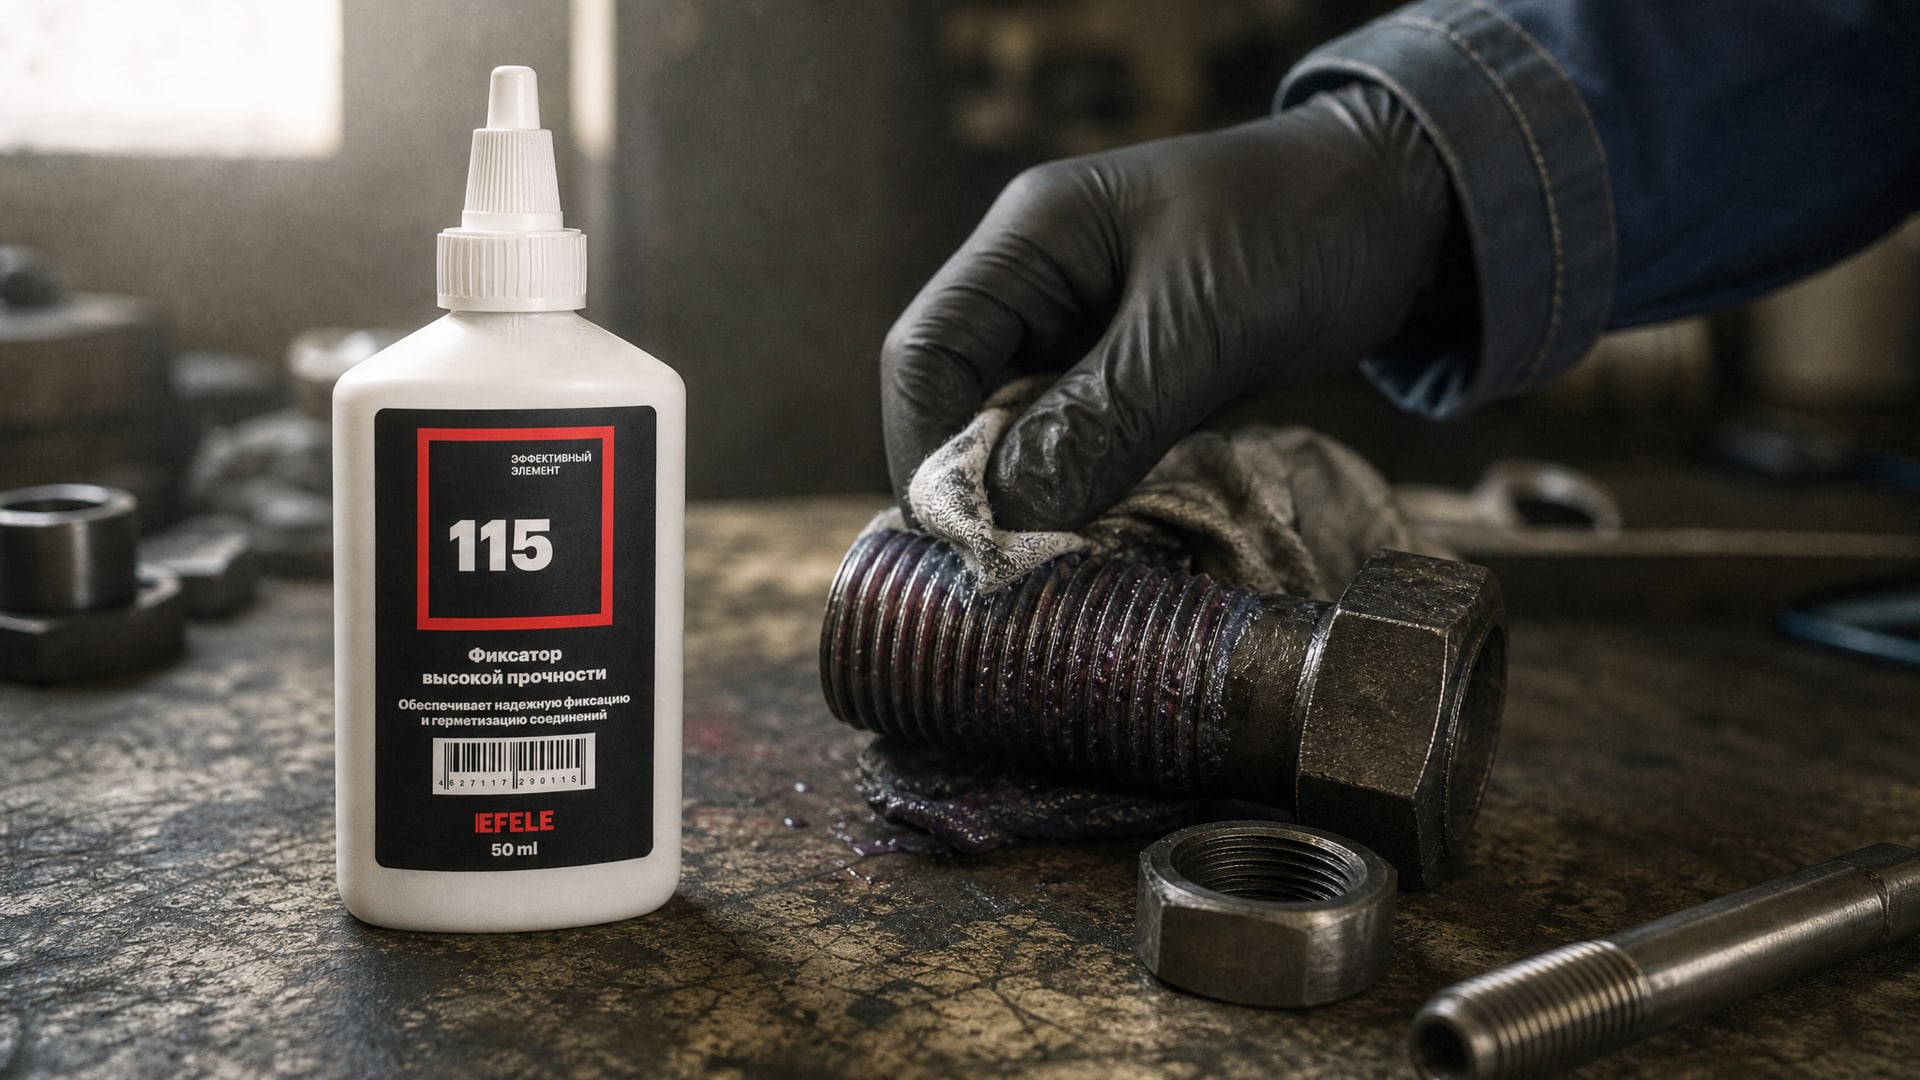
Первая - выбор только по цвету без учета других параметров. Вторая - применение состава, превышающего диаметр резьбы, в надежде, что «все равно заполнит». Третья - игнорирование материала болта: например, использование стандартного состава на анодированном крепеже без активатора приводит к размягчению фиксатора через 2–3 недели.
Четвертая ошибка - применение высокопрочного состава на узлах, требующих регулярного обслуживания. Результат: сорванный или перекрученный болт при попытке разборки, потеря времени на демонтаж. Пятая - ожидание полной готовности соединения через 10–15 минут. Если паспорт указывает полимеризацию до 24 часов, нельзя нагружать узел раньше этого срока.
Для редко разбираемых резьбовых соединений до М56, требующих высокой прочности и термостойкости, рекомендуется использовать тиксотропный термостойкий анаэробный клей EFELE 115, который обеспечивает надежную фиксацию без вытекания при нанесении на горизонтальные или вертикальные поверхности.
Практический алгоритм выбора фиксатора в три шага
Шаг 1. Соберите информацию о соединении - Измерьте диаметр резьбы (M8, M10, M16 и т.д.) - Уточните материал болта и гайки (сталь, латунь, алюминий) - Определите рабочую температуру и пиковые нагрузки - Оцените, требуется ли разборка соединения и с какой периодичностью - Проверьте, будет ли узел подвергаться вибрации, воздействию влаги или агрессивных сред
Шаг 2. Сопоставьте требования с паспортными данными фиксатора - Убедитесь, что верхний предел по диаметру не ниже вашего размера - Рабочая температура состава должна быть выше фактической на 20–30 °C - Для трудноотверждаемых материалов уточните необходимость активатора - Если разборка планируется, выбирайте низко- или среднепрочный состав - Для монолитных соединений подойдет высокопрочный состав
Шаг 3. Сделайте пробное испытание перед массовым применением - Нанесите состав на 5–10 болтов в реальных условиях эксплуатации - Дождитесь полной полимеризации (не менее указанного времени) - Проверьте момент отворачивания (если это критично) - Убедитесь в отсутствии вымывания, подтеканий или изменения цвета - Если результат приемлем, переходите к массовому применению
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать для резьбы M10?
Для M10 подойдет универсальный анаэробный состав, рассчитанный на диапазон M5–M20 или M8–M36. Выбор зависит от того, нужна ли разборка: для разборных узлов берите низко- или среднепрочный состав; для монолитных - высокопрочный. Уточните материал болта и рабочую температуру, затем сверьте с паспортом фиксатора.
Почему анаэробный фиксатор не полимеризуется на латунном крепеже?
Латунь и некоторые сплавы замедляют естественную полимеризацию из-за химического состава поверхности. Для таких материалов требуется активатор - вспомогательная жидкость, которая инициирует реакцию. Проверьте в паспорте фиксатора, совместим ли он с латунью и нужен ли активатор. Нанесите активатор перед фиксатором тонким слоем.
Можно ли применять высокопрочный фиксатор вместо среднепрочного, если соединение разбирается редко?
Технически да, но это создаст сложности при демонтаже. Высокопрочный состав может потребовать нагрева до 200–300 °C для разборки, что может повредить прилегающие детали, краску или уплотнители. Выбирайте прочность в соответствии с требованиями вашего режима обслуживания, не «с запасом».
Фиксатор нанесен 20 минут назад. Можно ли уже затягивать узел?
Нет. 10–20 минут - это время первичной фиксации, при котором состав еще мягкий и держит крепеж от самоотвинчивания. Полная полимеризация, при которой достигается номинальная прочность, может занимать до 24 часов. До этого времени избегайте вибраций, температурных скачков и нагрузок на узел. Если требуется ускорить процесс, используйте активатор (если он совместим).
Какая максимальная температура, при которой работает анаэробный фиксатор?
Базовые составы выдерживают до +150 °C в нормальном режиме и +180 °C в аварийном. Высокотемпературные специализированные серии работают до +350 °C. Выбирайте состав так, чтобы его верхний предел был на 20–30 °C выше фактической максимальной температуры вашего узла. Если узел прогревается до +140 °C, берите состав минимум на +160…+170 °C.
Заключение
Выбор анаэробного фиксатора резьбы - это не гадание по цвету упаковки, а простая техническая задача. Алгоритм всегда одинаков: сначала узнайте диаметр резьбы, материал крепежа, рабочую температуру и частоту разборки, затем сопоставьте эти данные с паспортными характеристиками состава. Верхний предел по диаметру, рабочий диапазон температур, необходимость активатора и класс прочности - вот что определяет успех, а не цвет упаковки.
Практический следующий шаг: соберите информацию о вашем наиболее часто используемом крепежном диаметре (скорее всего, это M10–M16), проверьте материал и температурный диапазон, найдите в каталоге состав, который отвечает этим требованиям, и проведите пробное испытание на 5–10 болтах. Если результат приемлем, вы найдете надежного помощника для вашего производства на годы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.