
Как выбрать анаэробный фиксатор резьбы для соединения с зазором
Анаэробный фиксатор резьбы работает только в узком щелевом пространстве между деталями - без воздуха полимер отверждается и надежно фиксирует соединение. Выбор правильного состава для конкретного зазора определяет скорость отверждения, прочность фиксации и долговечность соединения. Если зазор слишком велик или вязкость не соответствует посадке, фиксатор либо не схватится вообще, либо застынет неравномерно, оставляя люфт и вибрационное разбалтывание.
Статья помогает техническим специалистам и закупщикам разобраться, как измерить реальный зазор между витками резьбы, какой класс вязкости выбрать для конкретной посадки и как правильно нанести состав, чтобы получить надежный результат с первого раза.
Что такое анаэробный фиксатор резьбы и как он работает
Анаэробный клей - однокомпонентный полимер, который остается жидким в присутствии кислорода и полимеризуется только в бескислородной среде.
В резьбовом соединении именно щель между витками обеспечивает такие условия: состав затекает в зазор, контактирует с активной металлической поверхностью и отверждается в твердый пластик, который прочно удерживает обе детали от разворота.
Принцип работы прост, но зависит от размера зазора. Если щель слишком мала, вязкий состав не проникнет глубоко в резьбу; если слишком велика, полимер отвердевает слишком долго или неполностью, теряя адгезию и не создавая однородного слоя фиксации. Стандарт ASTM D5363 определяет требования к однокомпонентным анаэробным клеям для фиксации, герметизации и удержания резьбовых соединений, закрепляя допуски и методы испытания, которые используют производители и проверяют независимые лаборатории.
Скорость отверждения определяется подложкой, температурой окружающей среды и размером щели. На активность влияет и материал металла: железо, медь, цинк - хорошие катализаторы полимеризации, алюминий и пассивные материалы - слабые, в таких случаях может потребоваться активатор (праймер).
Измерение и классификация зазоров в резьбовых соединениях
Перед выбором фиксатора нужно точно знать, какой зазор между витками резьбы.
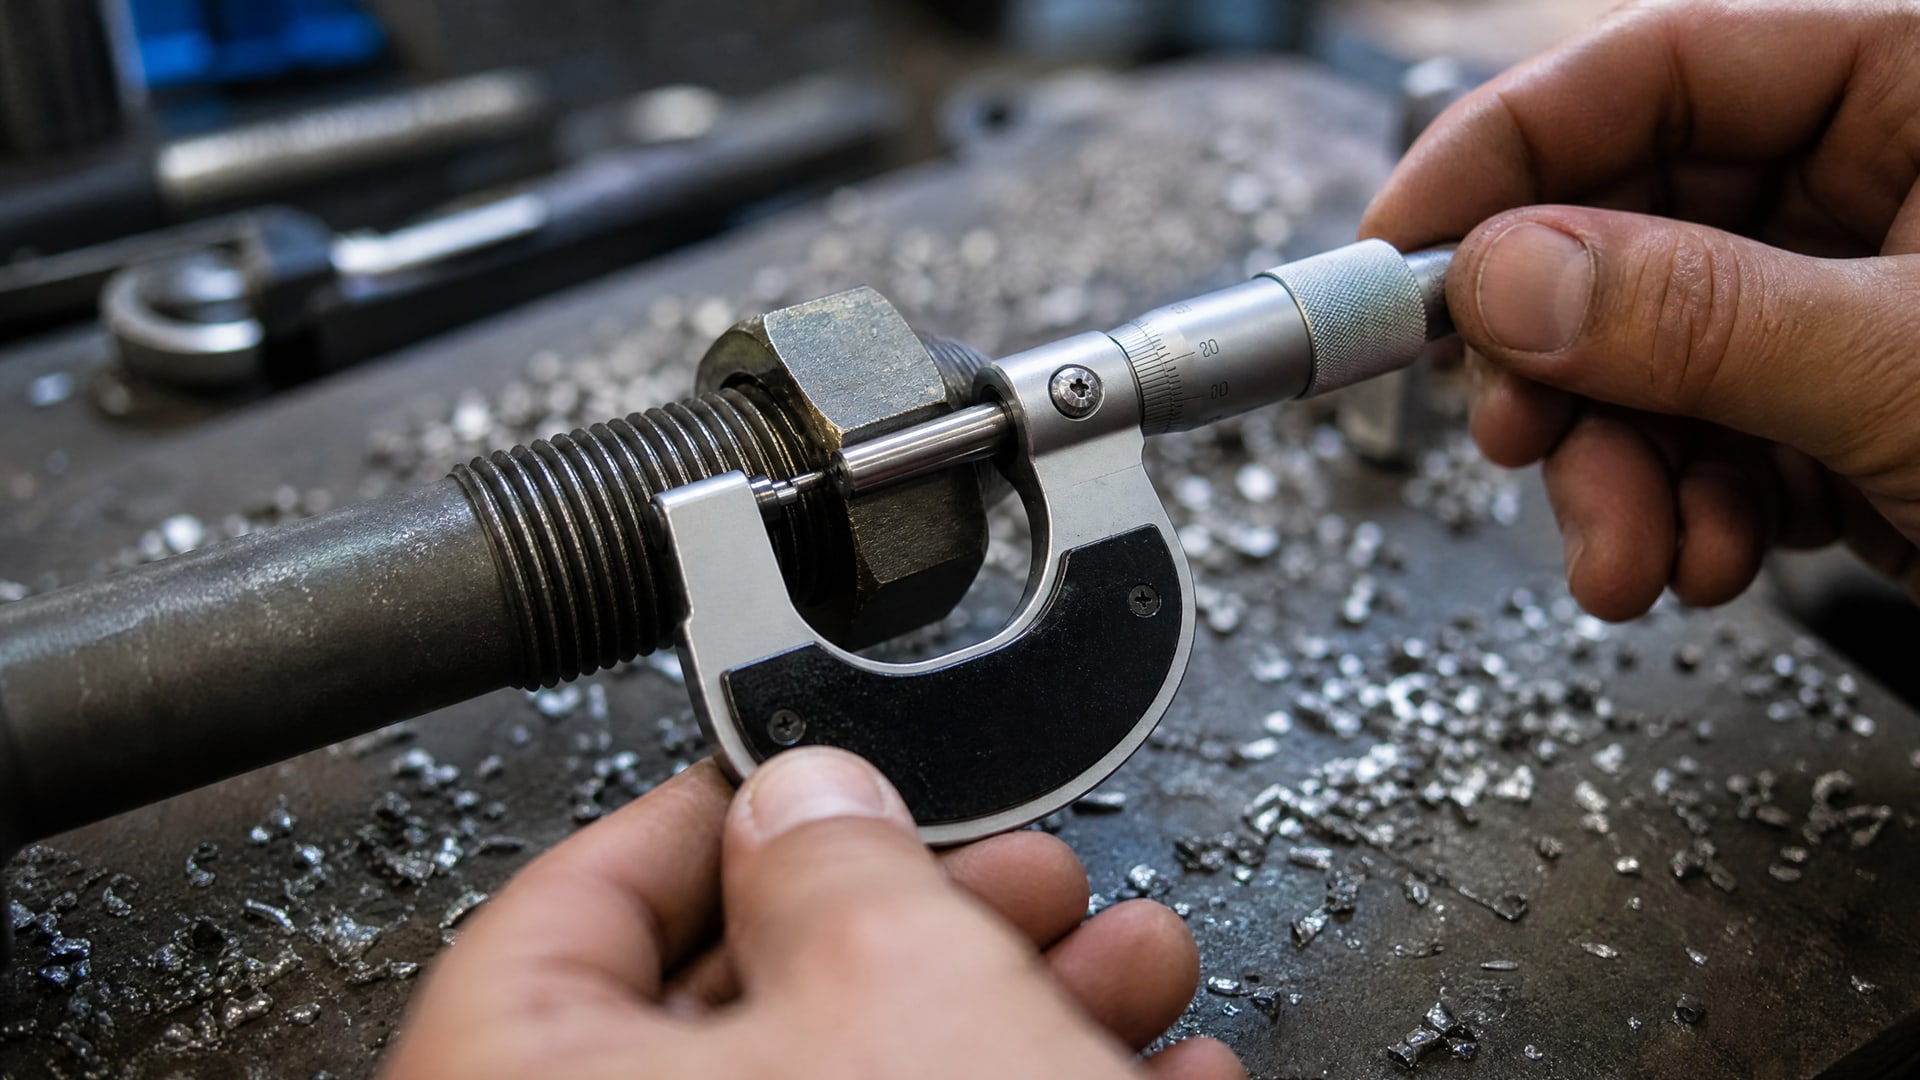
Это не примерная оценка на глаз, а реальное измерение посадки детали на шпиндель или болт.
Микрощели и допустимые диапазоны:
Учебные материалы по анаэробным составам указывают ориентировочную шкалу для зазоров:
Оптимально: 6–14 мкм (0,006–0,014 мм) - состав быстро проникает и отверждается равномерно.
Допустимо: 14–22 мкм (0,014–0,022 мм) - отверждение замедляется, но качество остается высоким.
Неблагоприятно: 22–30 мкм (0,022–0,030 мм) - отверждение значительно замедляется, адгезия ослабляется.
Практический предел зазора:
Для большинства фиксирующих и герметизирующих составов максимальный рекомендованный зазор составляет 0,25–0,5 мм, однако верхний предел зависит от вязкости. Производители часто указывают более точные цифры: 0,15 мм, 0,20 мм или 0,30 мм - это максимальный gap-fill для конкретного продукта.
Если посадка вала на втулку или болта в отверстие изношена и щель превышает 0,30 мм, анаэробный фиксатор может не обеспечить нужную фиксацию. В таких случаях требуется восстановление размера детали (шлифовка, вальцевание, переточка) или замена компонента.
Как измерить зазор:
Используй штангенциркуль или микрометр. Для резьбы в отверстии (например, шпильки в отверстии) измеряй зазор между внешним диаметром резьбы и внутренним диаметром отверстия в нескольких точках. Если результат колеблется, бери среднее значение.
Вязкость и класс состава: выбор по величине щели
Анаэробные фиксаторы резьбы делятся на две основные категории по вязкости и принципу работы.
Низковязкие капиллярные составы (wicking):
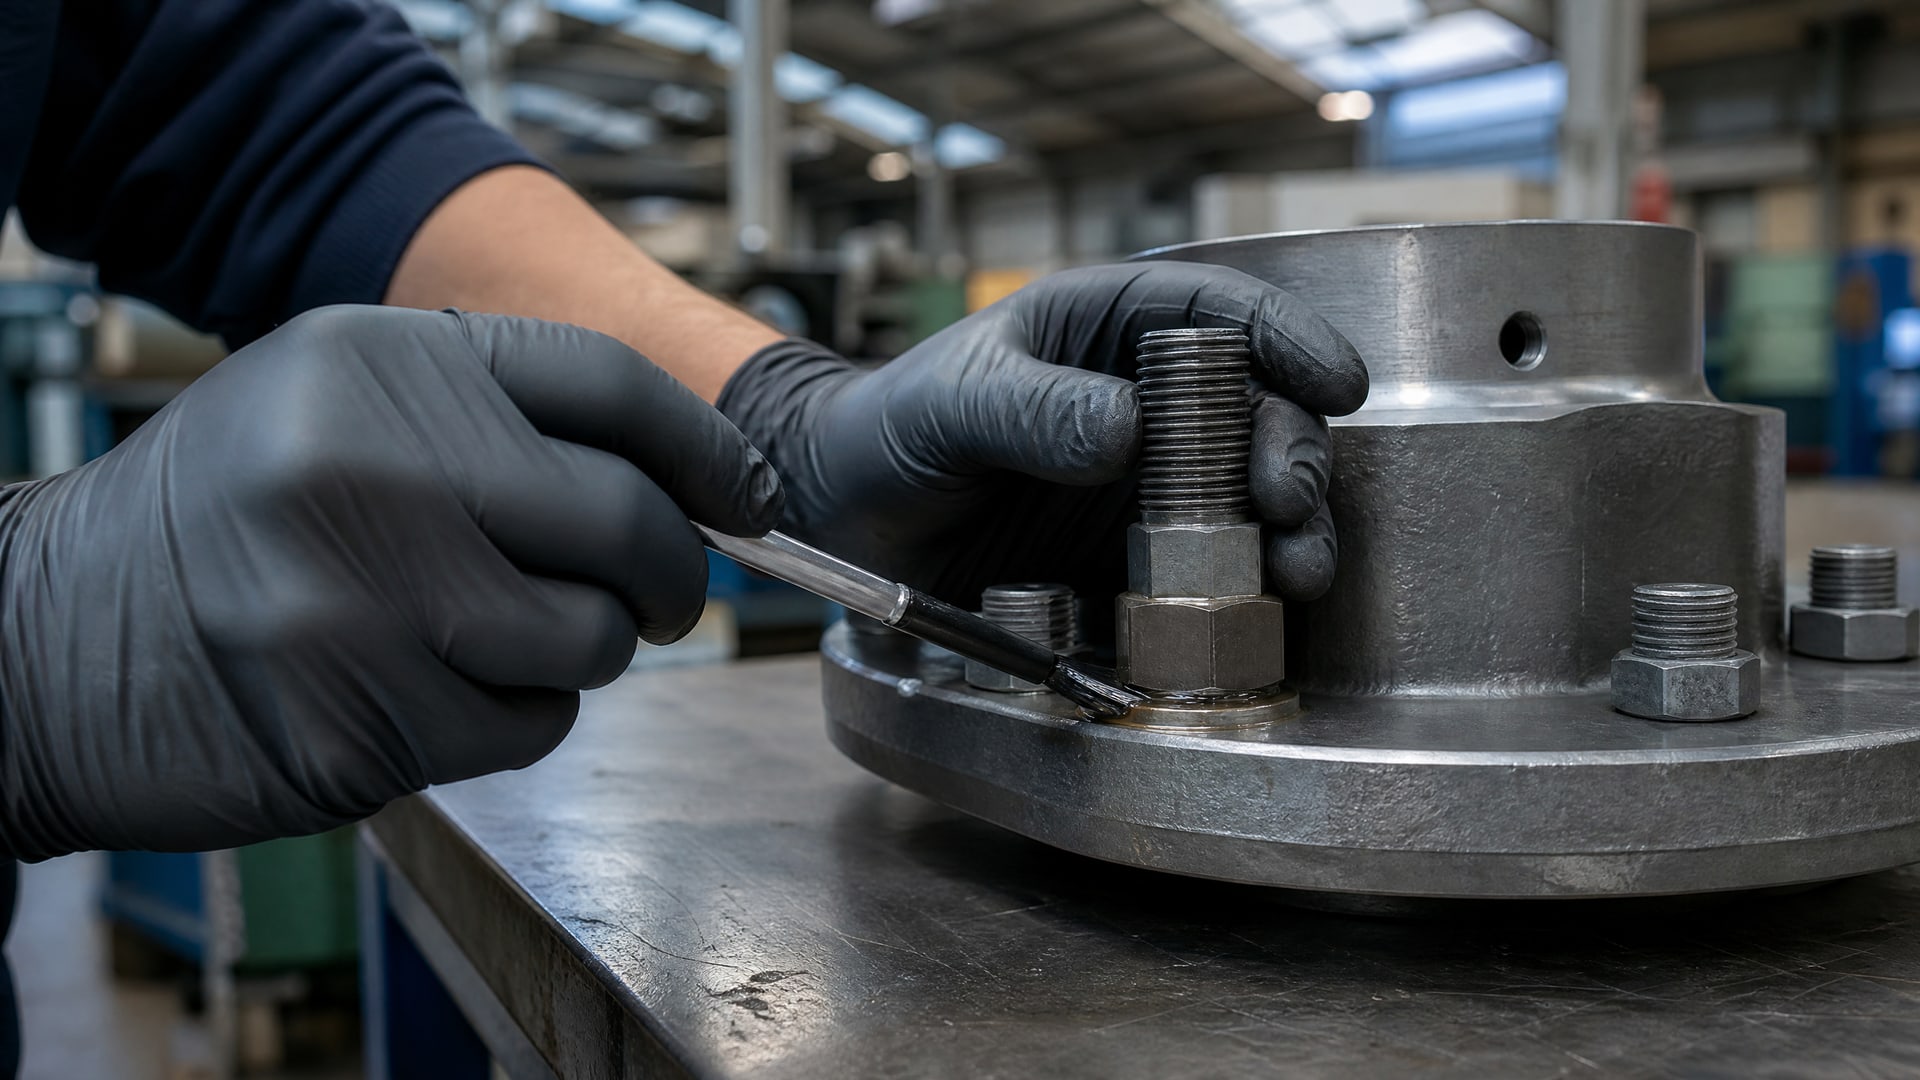
Работают как чернила в авторучке - проникают в узкие щели буквально самотеком. Идеальны для уже собранных соединений, когда болт или шпилька уже вкручены в отверстие. Вязкость этих составов близка к маслу, они быстро затекают в тонкие зазоры (6–14 мкм) и полимеризуются за часы.
Минус: для больших зазоров (более 0,15–0,20 мм) низковязкий состав течет слишком быстро, не заполняет щель полностью и может протечь сквозь соединение, оставляя незащищенную зону.
Вязкие gap-filling составы:
Густые, как зубная паста или густой мед. Наносятся на резьбу перед сборкой и остаются на месте при сборке, заполняя промежуток. Работают с зазорами 0,20–0,30 мм и даже более. Полимеризуются медленнее (из-за большего объема и толщины слоя), но более надежны для грубых посадок и изношенной резьбы.
Выбор между низкой и высокой вязкостью определяется реальным зазором и способом нанесения. Если щель 10–15 мкм и соединение уже собрано, берешь капиллярный состав. Если щель 0,25 мм и ты собираешь узел впервые, нужен gap-filling вариант.
Подготовка поверхности и правила нанесения
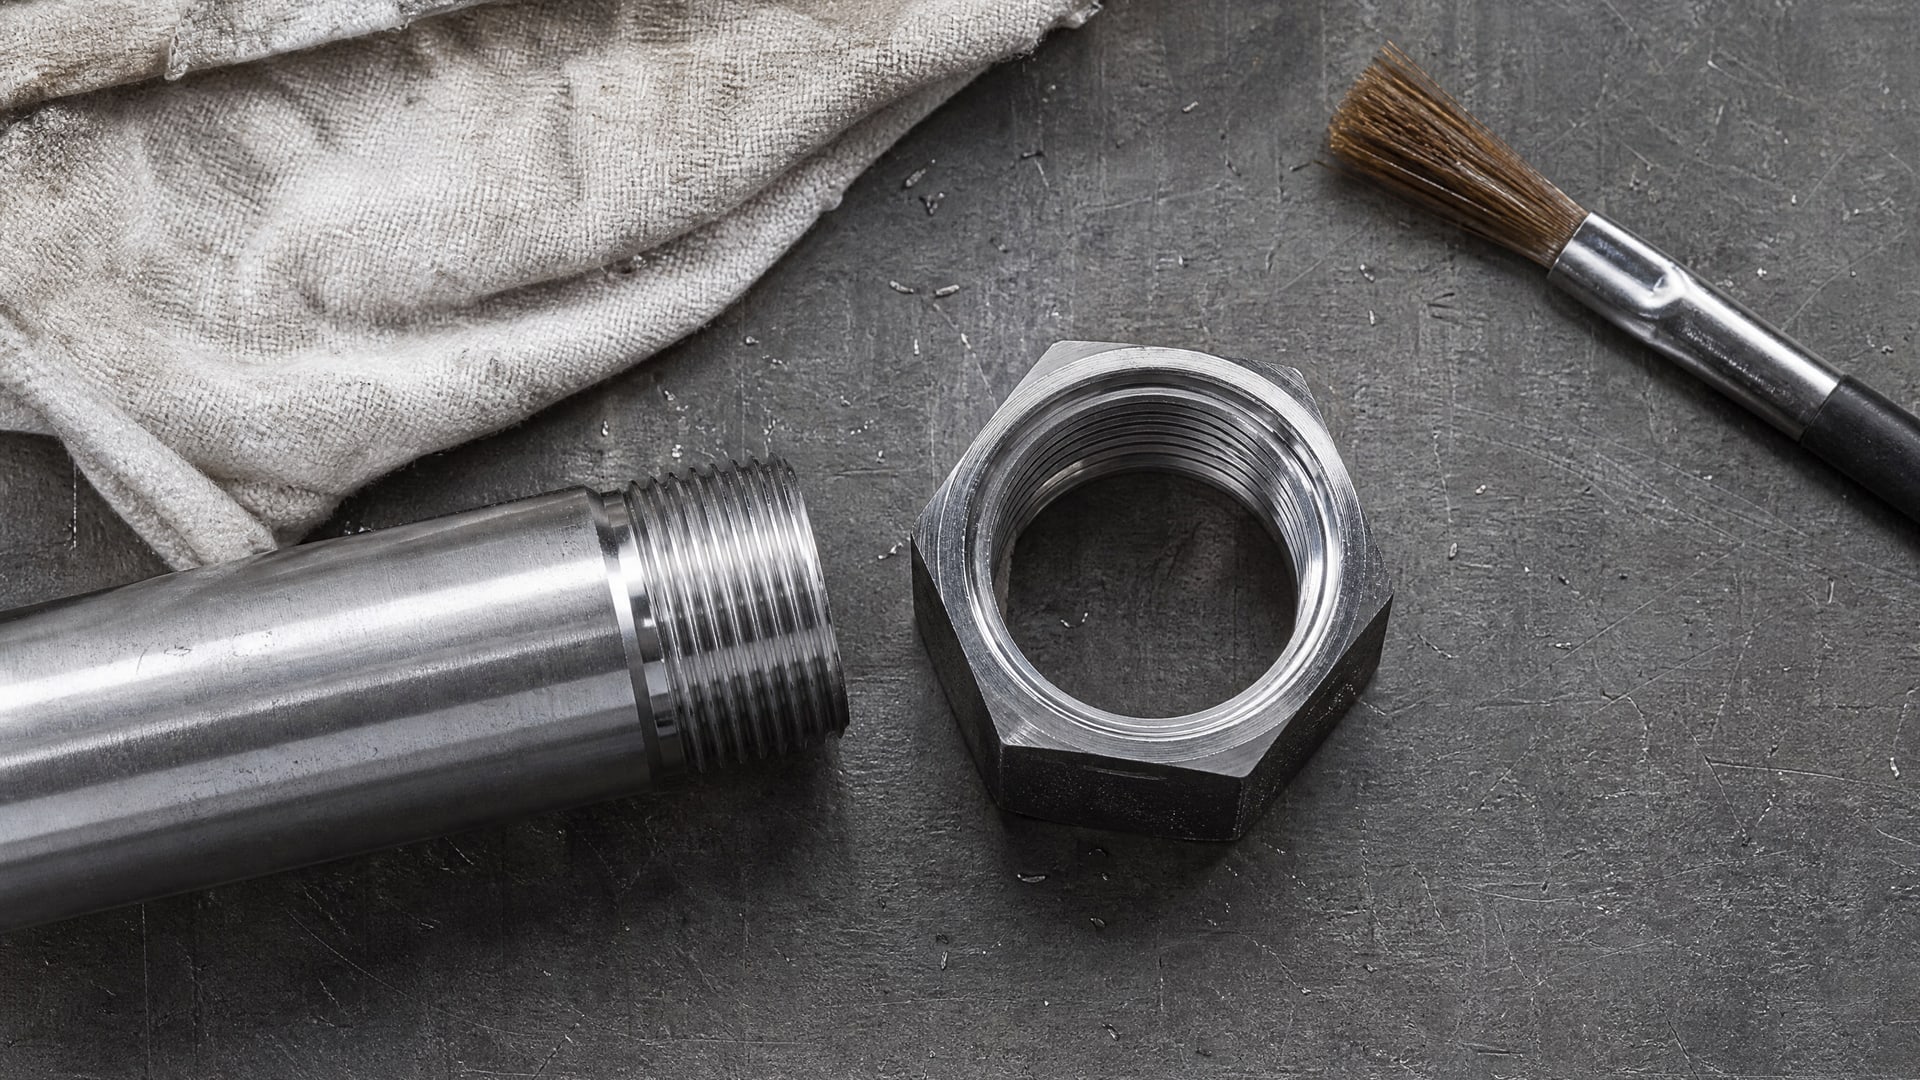
Качество отверждения анаэробного состава напрямую зависит от чистоты деталей.
Это не образное выражение, а прямой технический факт.
Подготовка резьбы:
Перед нанесением фиксатора резьбу нужно очистить от масла, смазки, ржавчины и механических загрязнений. Обезжиривают растворителем (ацетон, спирт, специальный очиститель) и вытирают тряпкой или щеткой. Высыхание - обязательно. Если на поверхности остается масляная пленка, адгезия состава падает, полимеризация замедляется или может не начаться вообще.
Пассивные материалы (нержавеющая сталь, алюминий, титан) требуют повышенного внимания. На них анаэробные составы отвердевают медленнее из-за отсутствия активных катализаторов на поверхности. В таких случаях используют активатор (праймер) - это спирто-органический состав, который напыляют тонким слоем на резьбу перед фиксатором.
Схемы нанесения:
Для сквозных отверстий состав наносят по спирали вдоль витков резьбы или пунктиром на 2–3 витка перед входом в отверстие. Для глухих отверстий - капельку в центр отверстия перед вкручиванием болта, чтобы состав распределился центробежно при сборке.
Излишки после отверждения нужно удалить тряпкой или щеткой. Если оставить корку на наружной поверхности, она станет грязесборником и затруднит контроль герметичности.
Влияние температуры и материала деталей на полимеризацию
Скорость отверждения анаэробного состава управляется температурой.
При комнатной температуре (20–25 °C) большинство фиксаторов отвердевают за 24 часа; при нагреве до 40–50 °C процесс ускоряется до 6–8 часов; при охлаждении ниже 10 °C полимеризация замораживается и может занять несколько суток.
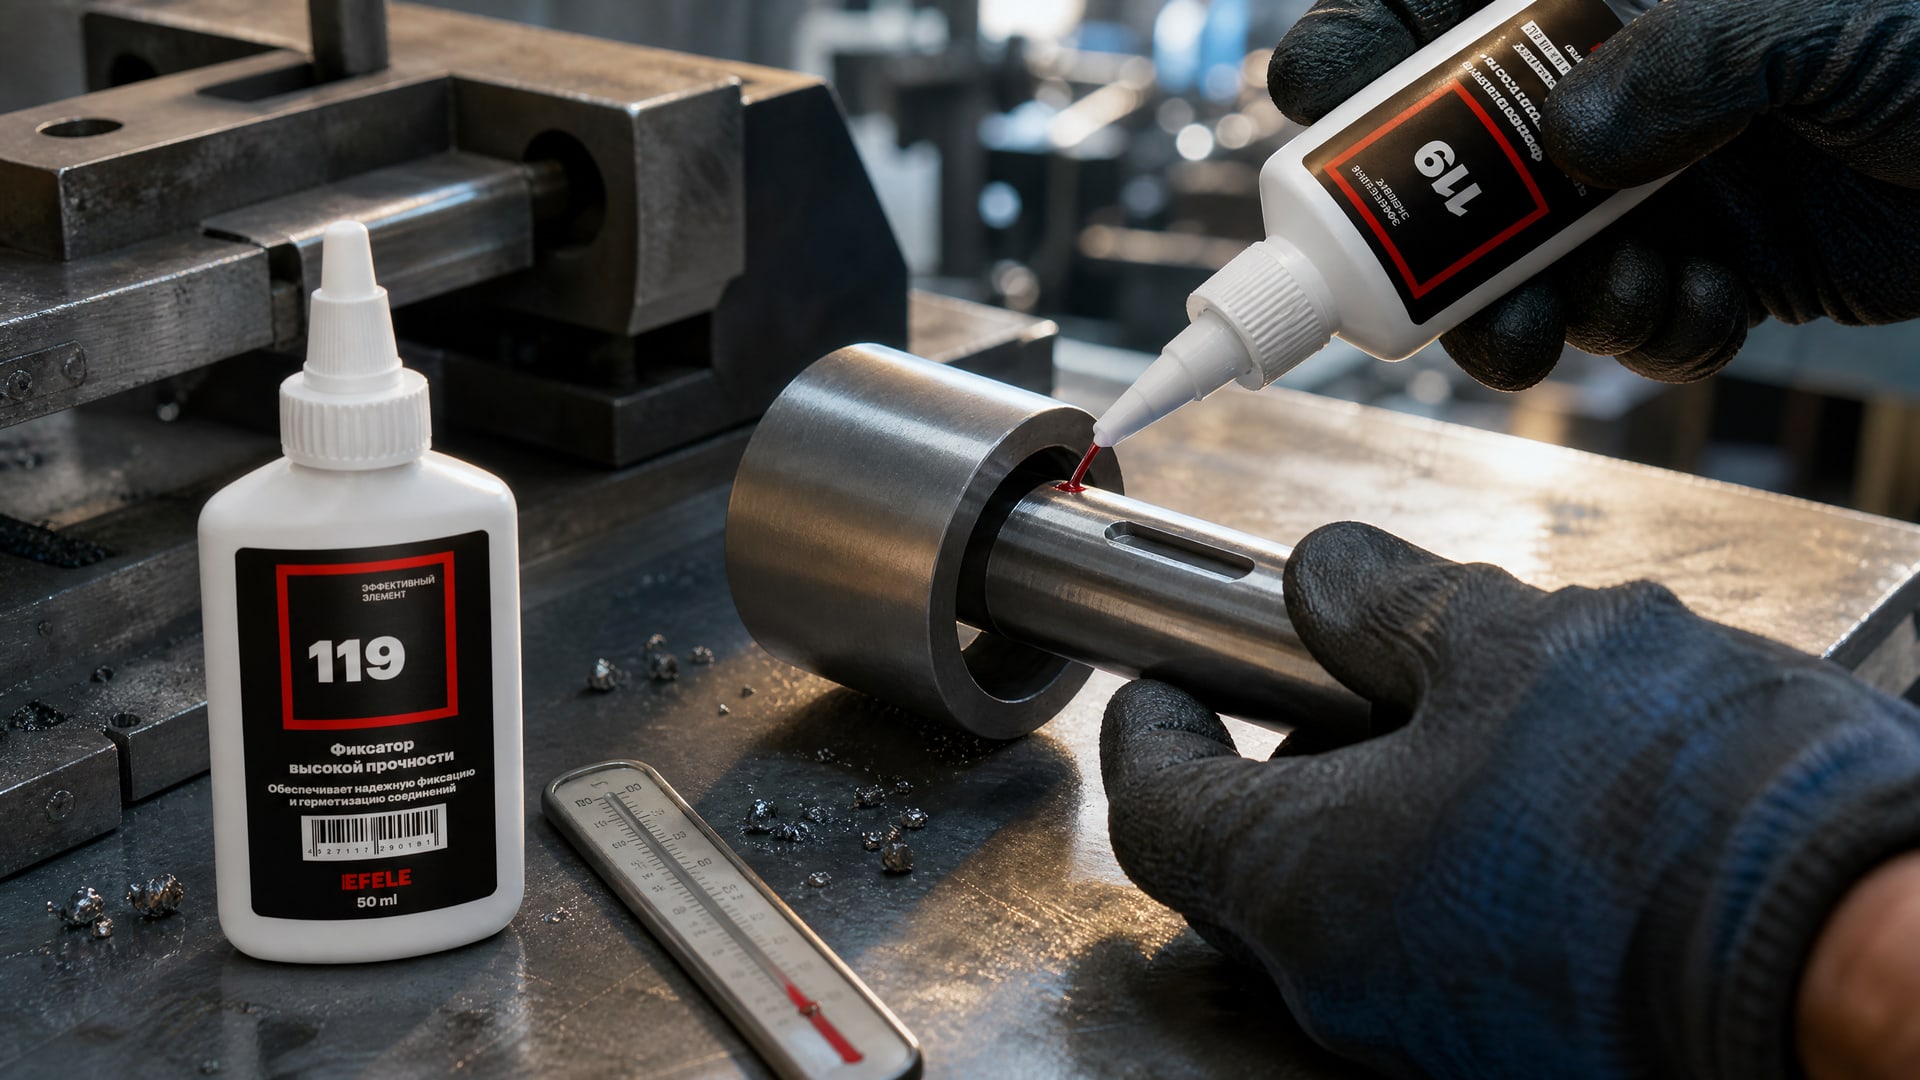
Для соединений в жарких условиях (например, на выходе нагревающегося шпинделя станка) нужны термостойкие составы. Обычные фиксаторы теряют прочность выше 100–120 °C; специальные версии работают до 150 °C, а экстремально термостойкие - до 280 °C. Для вал-втулочных соединений с зазором до 0,3 мм и температурой до +280 °C подходит анаэробный клей EFELE 119, который обеспечивает стабильную фиксацию даже при тепловом расширении деталей.
Материал деталей также влияет на отверждение. Сталь и чугун - отличные подложки, полимеризация идет быстро. Медь и бронза - хорошие катализаторы. Алюминий, титан и нержавейка - пассивные, отверждение идет медленнее или требует активатора. Пластики и резины - вообще не катализируют полимеризацию, поэтому анаэробные составы на них работают плохо или не работают.
Выбор по допускам и стандартам испытаний
Иногда спецификация заказчика требует, чтобы фиксатор соответствовал конкретному стандарту.
Самые распространенные - ISO 10964 и ASTM D5363.
ISO 10964 описывает метод испытания фиксирующего эффекта анаэробных клеев в резьбовых соединениях. Тест показывает, при каком крутящем моменте болт начинает проворачиваться после полимеризации состава. Образцы испытывают при комнатной температуре и при 80 °C. Результат выражается в единицах крутящего момента и служит сравнительным показателем качества фиксации.
ASTM D5363 - стандарт спецификации для однокомпонентных анаэробных клеев. Задает требования к вязкости, времени отверждения, прочности сдвига, температурному диапазону. Если закупщик просит «ASTM D5363 compliant», это означает, что продукт прошел все тесты стандарта и документально подтвержден.
Для пищевой промышленности часто требуется допуск NSF H1 (случайный контакт с пищей допустим). Анаэробный фиксатор с такой сертификацией можно применять на линиях фасовки, где возможны брызги или крошки продукта. Для контакта продукта требуется еще более строгий допуск (3H или H3), но анаэробные фиксаторы его получают редко. При выборе фиксатора для вал-втулочных соединений с зазором до 0,15 мм и контактом с пищевыми продуктами рекомендуется анаэробный клей EFELE 124 - он сочетает надежную фиксацию в тонких зазорах с допуском NSF H1.
Частые ошибки при выборе и практические рекомендации
Ошибка 1: выбор только по «прочности» без учета зазора.
Упаковка часто указывает класс прочности (например, низкая/средняя/высокая), но это НЕ подсказывает, подходит ли состав для вашего зазора. Два разных фиксатора могут иметь одинаковую прочность, но один работает в щелях до 0,15 мм, другой - до 0,30 мм. Сначала меряй щель, потом выбирай состав.
Ошибка 2: использование жидкого состава для больших зазоров.
Новичок часто думает: «Если жидкий - значит, проникнет везде». На самом деле низкая вязкость помогает только в тонких щелях. Для зазора 0,25 мм жидкий состав либо вытечет, не схватившись, либо оставит пустоты внутри. Нужен gap-filling вариант.
Ошибка 3: нанесение на грязную или масляную резьбу.
Иногда закупщик спешит и берет болт, который недавно обрабатывался на масле, и просто вкручивает его с фиксатором. Результат - неполное отверждение, слабая фиксация, люфт. Потом упрекают производителя, хотя виновата подготовка. Чистота - не рекомендация, а требование.
Ошибка 4: попытка заполнить слишком большой зазор только большим количеством состава.
Анаэробные составы имеют физический предел по заполняемому зазору. Если щель 0,5 мм, а состав рассчитан на 0,25 мм, добавление двойной порции не поможет. Состав либо вытечет, либо отвердеет неравномерно. В таких случаях нужна механическая подготовка: шлифовка, вальцевание или замена детали.
Практические рекомендации:
Всегда измеряй зазор перед закупкой материала. Не полагайся на «типичный диаметр».
Очищай резьбу ацетоном или специальным обезжиривателем.
Для пассивных материалов используй активатор.
Наноси состав тонким слоем по всей зоне контакта.
Дай материалу время на полимеризацию (обычно 24 часа при 20 °C).
Удали излишки после застывания, чтобы избежать грязесборника.
Храни фиксатор в холодном месте (2–8 °C) для продления срока жизни.
Часто задаваемые вопросы
Какой максимальный зазор допустим для анаэробного фиксатора резьбы?
Максимальный рекомендованный зазор колеблется от 0,15 до 0,30 мм в зависимости от вязкости и типа состава. Оптимальный диапазон -0,006–0,014 мм. При зазоре свыше 0,30 мм отверждение замедляется, адгезия ослабляется, и фиксирующий эффект может оказаться недостаточным. Если зазор больше, требуется механическое восстановление деталей или другой способ фиксации.
Чем отличается низковязкий фиксатор от вязкого (gap-filling)?
Низковязкие составы текут как масло, проникают в тонкие щели самотеком и подходят для уже собранных соединений и зазоров 6–15 мкм. Вязкие gap-filling составы остаются на месте при сборке, заполняют промежуток и работают с зазорами 0,20–0,30 мм. Выбор зависит от реального зазора и способа сборки узла.
Что делать, если резьба была смазана маслом перед нанесением фиксатора?
Масло подавляет полимеризацию анаэробного состава. Перед применением резьбу нужно очистить ацетоном, спиртом или специальным обезжиривателем и высушить. Если фиксатор уже нанесен, желательно разобрать соединение, очистить детали и повторить процесс.
Как долго полимеризуется анаэробный фиксатор?
При комнатной температуре (20–25 °C) большинство составов отвердевают за 24 часа. При нагреве (40–50 °C) - за 6–8 часов. При охлаждении ниже 10 °C процесс растягивается на несколько суток. Скорость также зависит от зазора: тонкие щели полимеризуются быстрее, толстые слои - медленнее.
Нужен ли активатор для пассивных материалов вроде нержавейки?
Да. Нержавеющая сталь, алюминий и титан - плохие катализаторы полимеризации анаэробных составов. Отверждение идет медленно или может не начаться. Активатор (спирто-органический праймер) наносят тонким слоем перед фиксатором, и полимеризация ускоряется.
Заключение
Выбор анаэробного фиксатора резьбы для соединения с зазором - это практическая задача, которая решается в три этапа: сначала точно измеряешь щель, потом выбираешь состав по вязкости и допускам, затем правильно наносишь его на чистую подготовленную поверхность. Ошибки на любом этапе приводят к неудаче: если зазор больше максимума для состава, фиксатор просто не работает; если поверхность грязная, отверждение замедляется или не происходит; если вязкость не соответствует щели, состав либо вытечет, либо оставит пустоты.
Следующий шаг - сверить спецификацию своего соединения (материал, размер резьбы, температурный диапазон, допуски) с технических листов доступных составов и провести контрольное испытание на одном узле перед массовым внедрением. Это займет день-два, но сэкономит месяцы на отладку и брак в производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.