
Как увеличить срок службы подшипников анаэробными фиксаторами
Анаэробные фиксаторы - это специализированные составы, которые отверждаются в отсутствие воздуха и под воздействием металлических ионов, образуя прочное соединение в цилиндрических посадках. Главное назначение таких материалов - удержание подшипников на вале, втулок в корпусе и других цилиндрических деталей без сварки, без механических замков и без нагрева. Правильный выбор и применение фиксатора подшипников позволяет не только упростить монтаж, но и значительно повысить надежность узла, предотвратив микрослизание, вымывание смазки и преждевременный отказ подшипника. Инженеры и закупщики обращаются к таким решениям, когда стандартная посадка с натягом требует либо сложного нагрева, либо подвержена вибрационным нагрузкам, либо должна быть легко разборной для сервиса.
Эта статья раскрывает, какие механизмы износа предотвращают анаэробные фиксаторы, как они взаимодействуют с посадкой, и как их правильно применить, чтобы получить максимальный ресурс подшипника в реальных условиях производства и ремонта.
Почему подшипники требуют дополнительной фиксации
В условиях вибрации, пульсирующих нагрузок и циклических движений обычная посадка с натягом иногда недостаточна, чтобы удержать подшипник в неподвижном положении.
Возникает микрослизание - неполная адгезия между поверхностью вала и внутренним кольцом подшипника. Это явление ускоряет износ и приводит к фреттинг-коррозии, когда металл под воздействием трения окисляется, теряет блеск и сечение вала, постепенно уменьшаясь. Кроме того, при монтаже или демонтаже подшипника, особенно без нагрева, между цилиндрическими поверхностями остаются микрозазоры, через которые может вымываться смазка и проникать влага и грязь.
Анаэробные фиксаторы заполняют эти микрозазоры, образуя тонкий, прочный слой, который работает как дополнительный фиксатор. Прочность такого соединения в лабораторном тесте на сдвиг составляет не менее 6 Н/мм² по ISO 10123 - достаточно, чтобы компенсировать микросмещения и предотвратить окисление поверхности. При этом фиксатор не требует сварки, не вредит металлургии деталей и позволяет провести демонтаж при необходимости, используя механический инструмент или специальные разборочные приспособления.
Холодный монтаж подшипников без нагрева
Один из главных плюсов использования анаэробного фиксатора подшипников - возможность установки без нагрева.
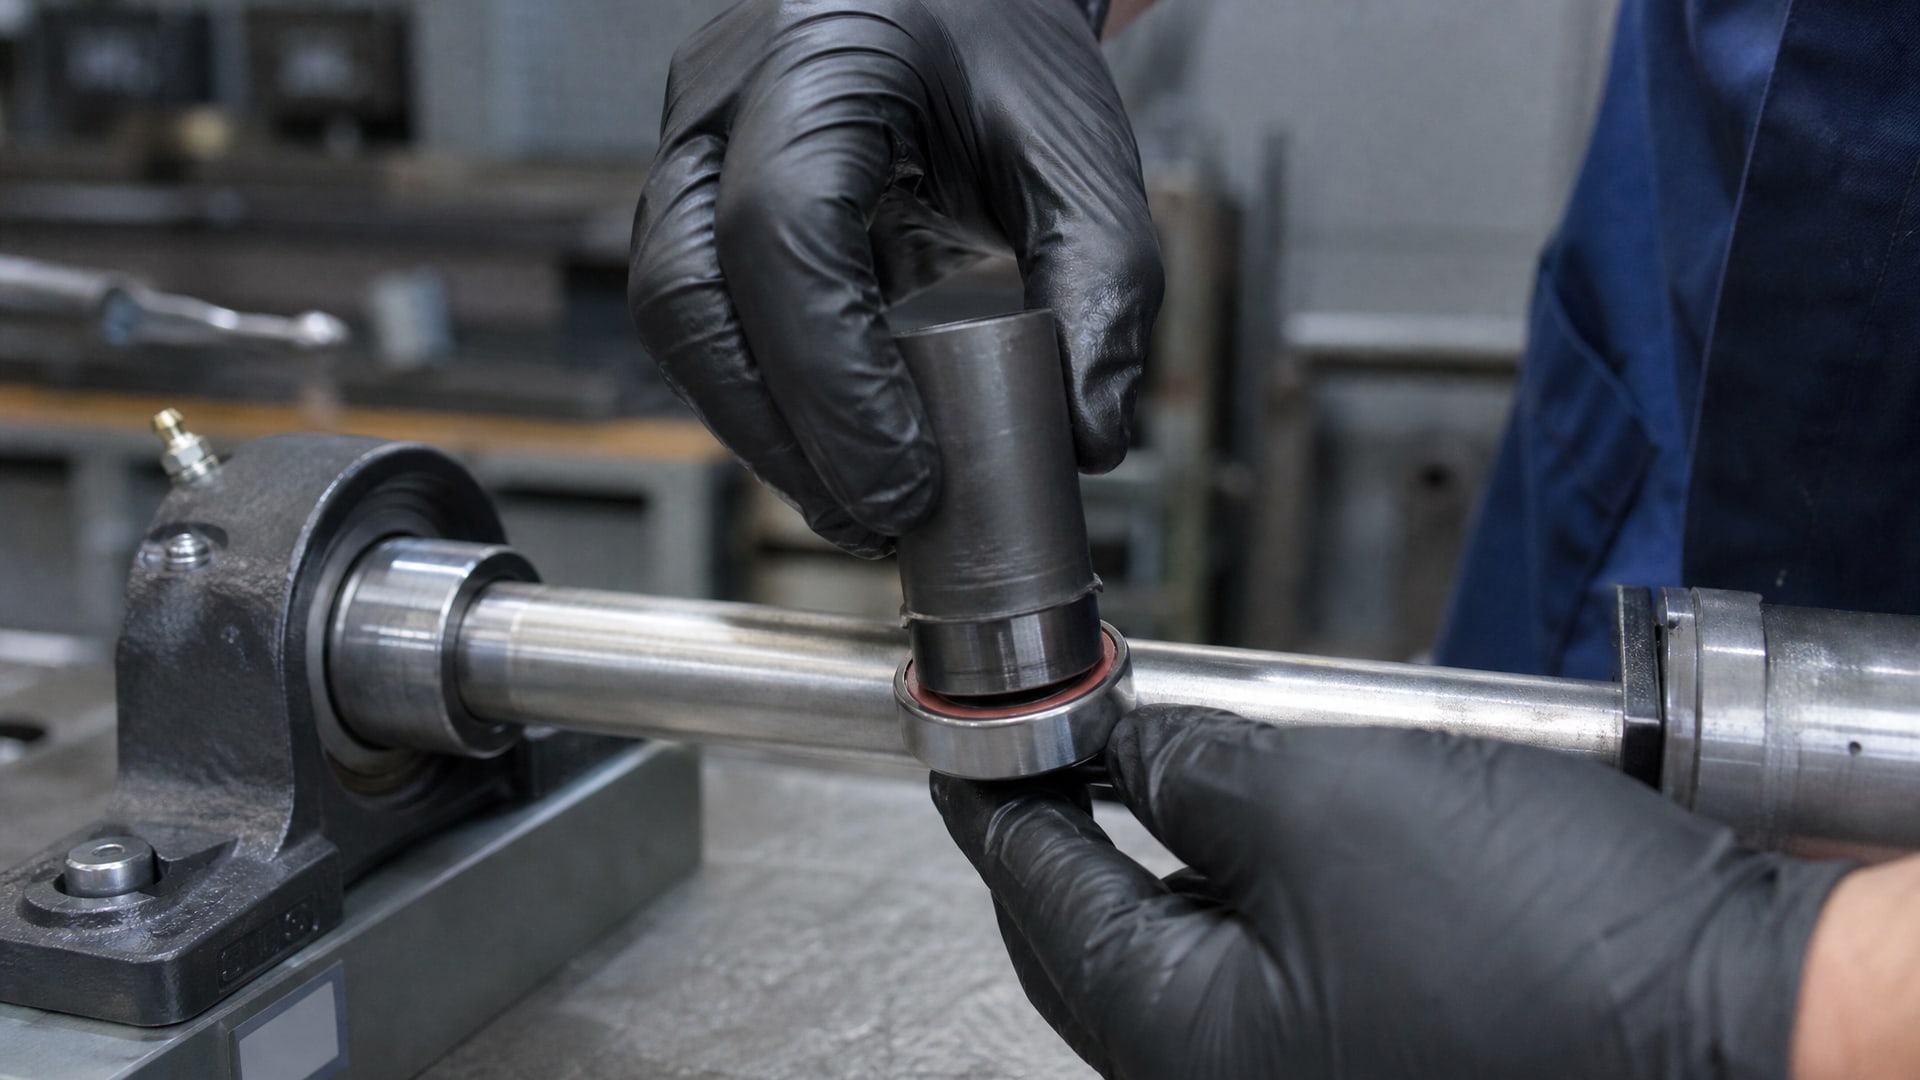
По данным SKF и Schaeffler, подшипники с диаметром отверстия примерно до 80 мм могут монтироваться холодным способом, если посадка позволяет. При этом техник использует монтажную втулку или специальный инструмент, прижимающий подшипник равномерно по торцу внутреннего кольца, и несильными ударами молотка осаживает подшипник на вал. Процесс занимает минуты, не требует электрооборудования, и риск перегрева или деформации детали исключен.
Холодный монтаж с фиксатором предпочтителен в следующих ситуациях:
Ремонт на месте, когда нет доступа к нагревательным приборам;
Узлы с чувствительными компонентами (электроника, полимерные уплотнения), которые боятся высоких температур;
Массовые сборки, где экономия времени критична;
Случаи, когда нужна обратимость монтажа - возможность безболезненного последующего снятия.
Фиксатор при холодном монтаже действует как смазка, облегчающая прохождение подшипника на вал, и одновременно как клей, фиксирующий его после отверждения. Полное отверждение происходит за 12 часов при комнатной температуре 22 °C, поэтому в течение этого времени узел должен находиться без нагрузки или с минимальной нагрузкой.
Температурные режимы и правила при термопосадке
Если все же требуется нагрев - например, при большом натяге или в случае невозможности холодного монтажа - нужно соблюдать строгие правила.
NSK рекомендует не нагревать подшипник выше 120 °C, чтобы не нарушить закалку стальных деталей и не повредить внутренние уплотнения. SKF указывает, что для равномерного нагрева следует использовать индукторы, а Timken прямо запрещает использование открытого пламени из-за риска неравномерного нагрева и возможного повреждения деталей.
После монтажа подшипник должен быть плотно прижат к буртику вала, чтобы при охлаждении не образовался осевой зазор. Это особенно важно, если фиксатор не применялся - в противном случае со временем подшипник может смещаться под нагрузкой. Если фиксатор используется вместе с нагревом, его наносят на вал перед нагреванием: сам состав выдерживает температуры до момента отверждения, однако отверждение идет быстрее в холодном состоянии. Поэтому традиционный способ - нанести фиксатор, вставить подшипник, дать ему остыть, а потом выдержать состав в полной неподвижности.
Выбор фиксатора: вязкость, прочность и тип посадки
Анаэробные фиксаторы для подшипников поставляют в разных вязкостях и с разной прочностью на сдвиг.
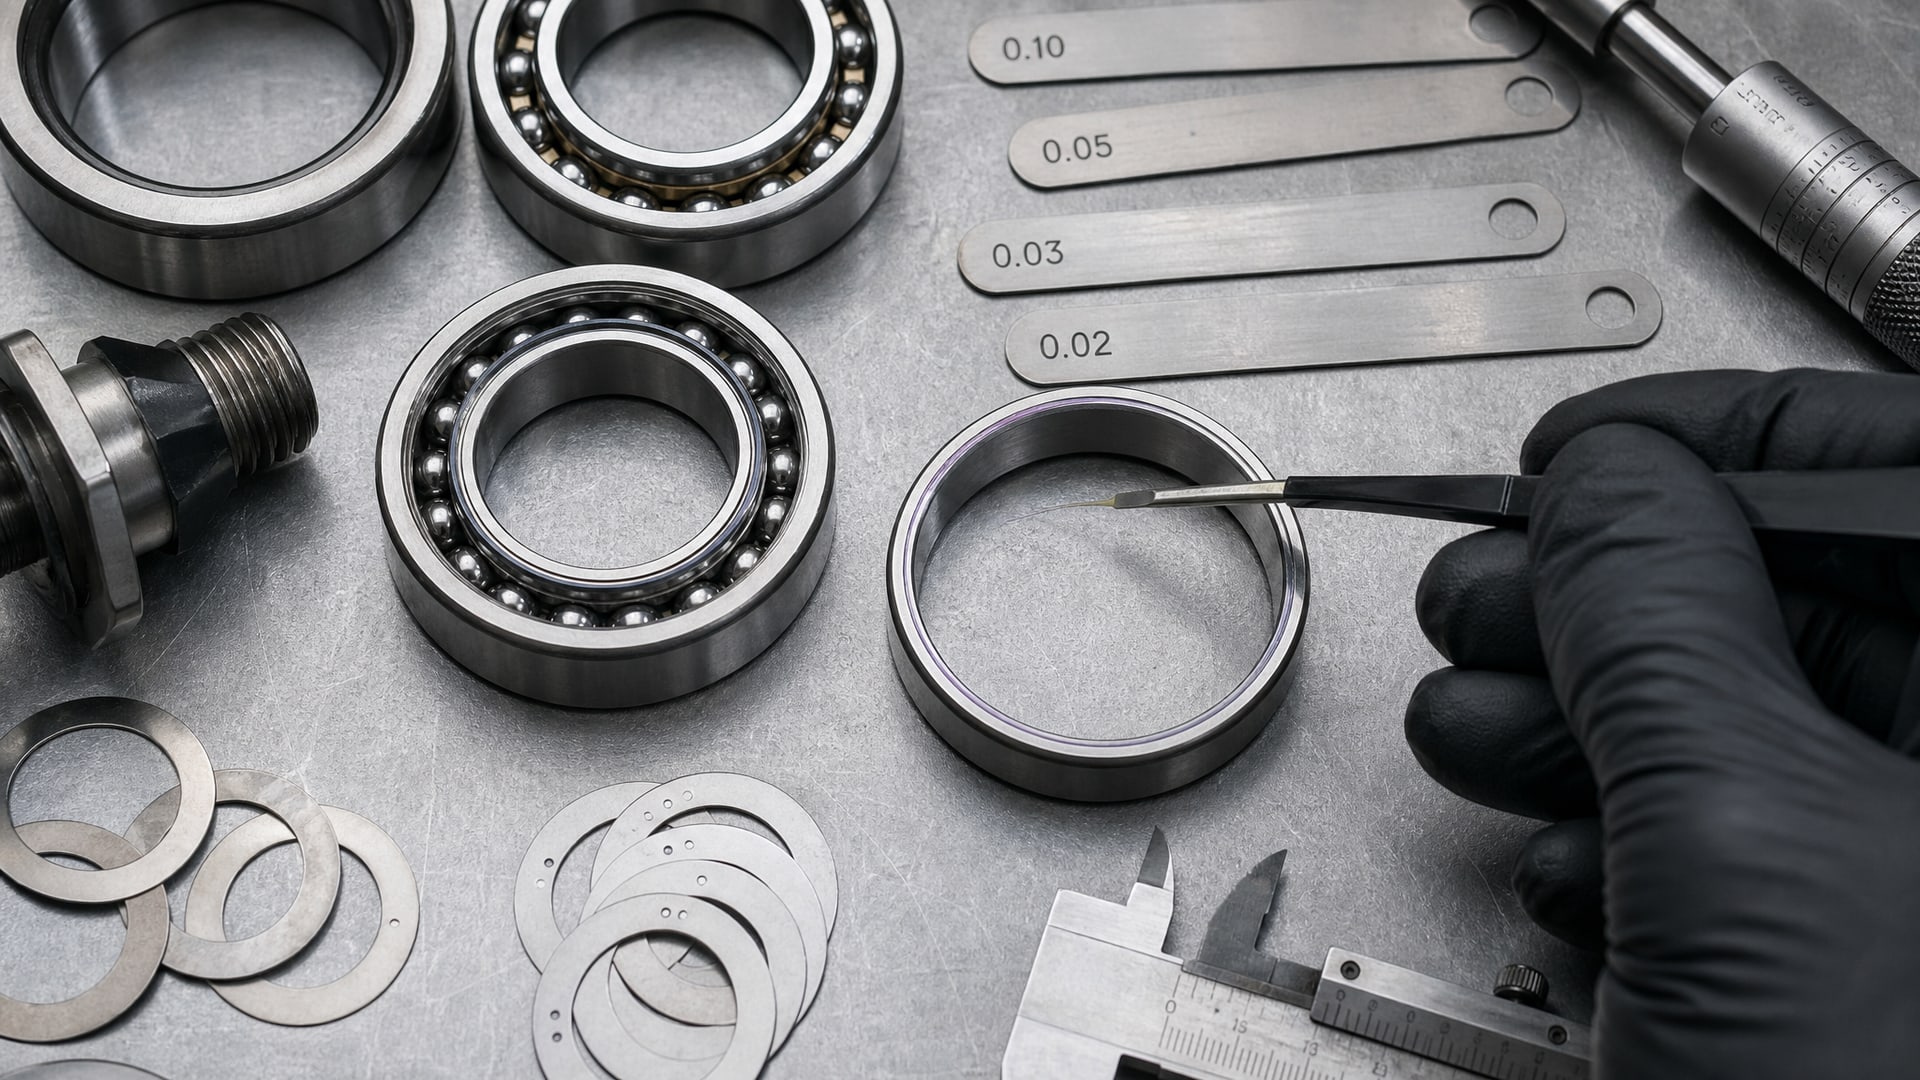
Техническое описание всегда указывает рекомендуемый зазор посадки - это критический параметр.
Низковязкие составы (типичная вязкость 100–200 мПа·с) предназначены для зазоров 0–0,05 мм и очень точных посадок. Они быстро капиллярно заполняют микрощели и хорошо работают на полированных валах и втулках.
Средневязкие составы (вязкость 300–500 мПа·с) применяют для зазоров до 0,1–0,15 мм - типичный случай для фиксации вал-втулочных соединений. На практике в сборочных цехах именно такие фиксаторы подшипников являются рабочим стандартом: они надежны, легко дозируются и работают с обычной точностью посадок, которую получают с помощью стандартного оборудования.
Высоковязкие составы (вязкость 1000 мПа·с и выше) рассчитаны на зазоры 0,2–0,5 мм и используются редко - только когда посадка имеет видимый люфт или когда требуется уплотняющий эффект.
Прочность фиксатора также различается: стандартная составляет 6–11,5 Н/мм² по ISO 10123. Высокопрочные варианты предпочитают для ответственных и высоконагруженных узлов, где любое смещение недопустимо. Но высокая прочность имеет цену - демонтаж такого подшипника потребует большей силы, что может повредить детали или потребовать специального разборочного оборудования.
Для сервисных и ремонтных узлов часто выбирают среднепрочные составы, обеспечивающие надежную фиксацию, но оставляющие возможность разобрать соединение без риска для детали.
Подготовка поверхностей и соблюдение времени отверждения
Характеристики из технического листа фиксатора реализуются только при соблюдении нескольких условий.
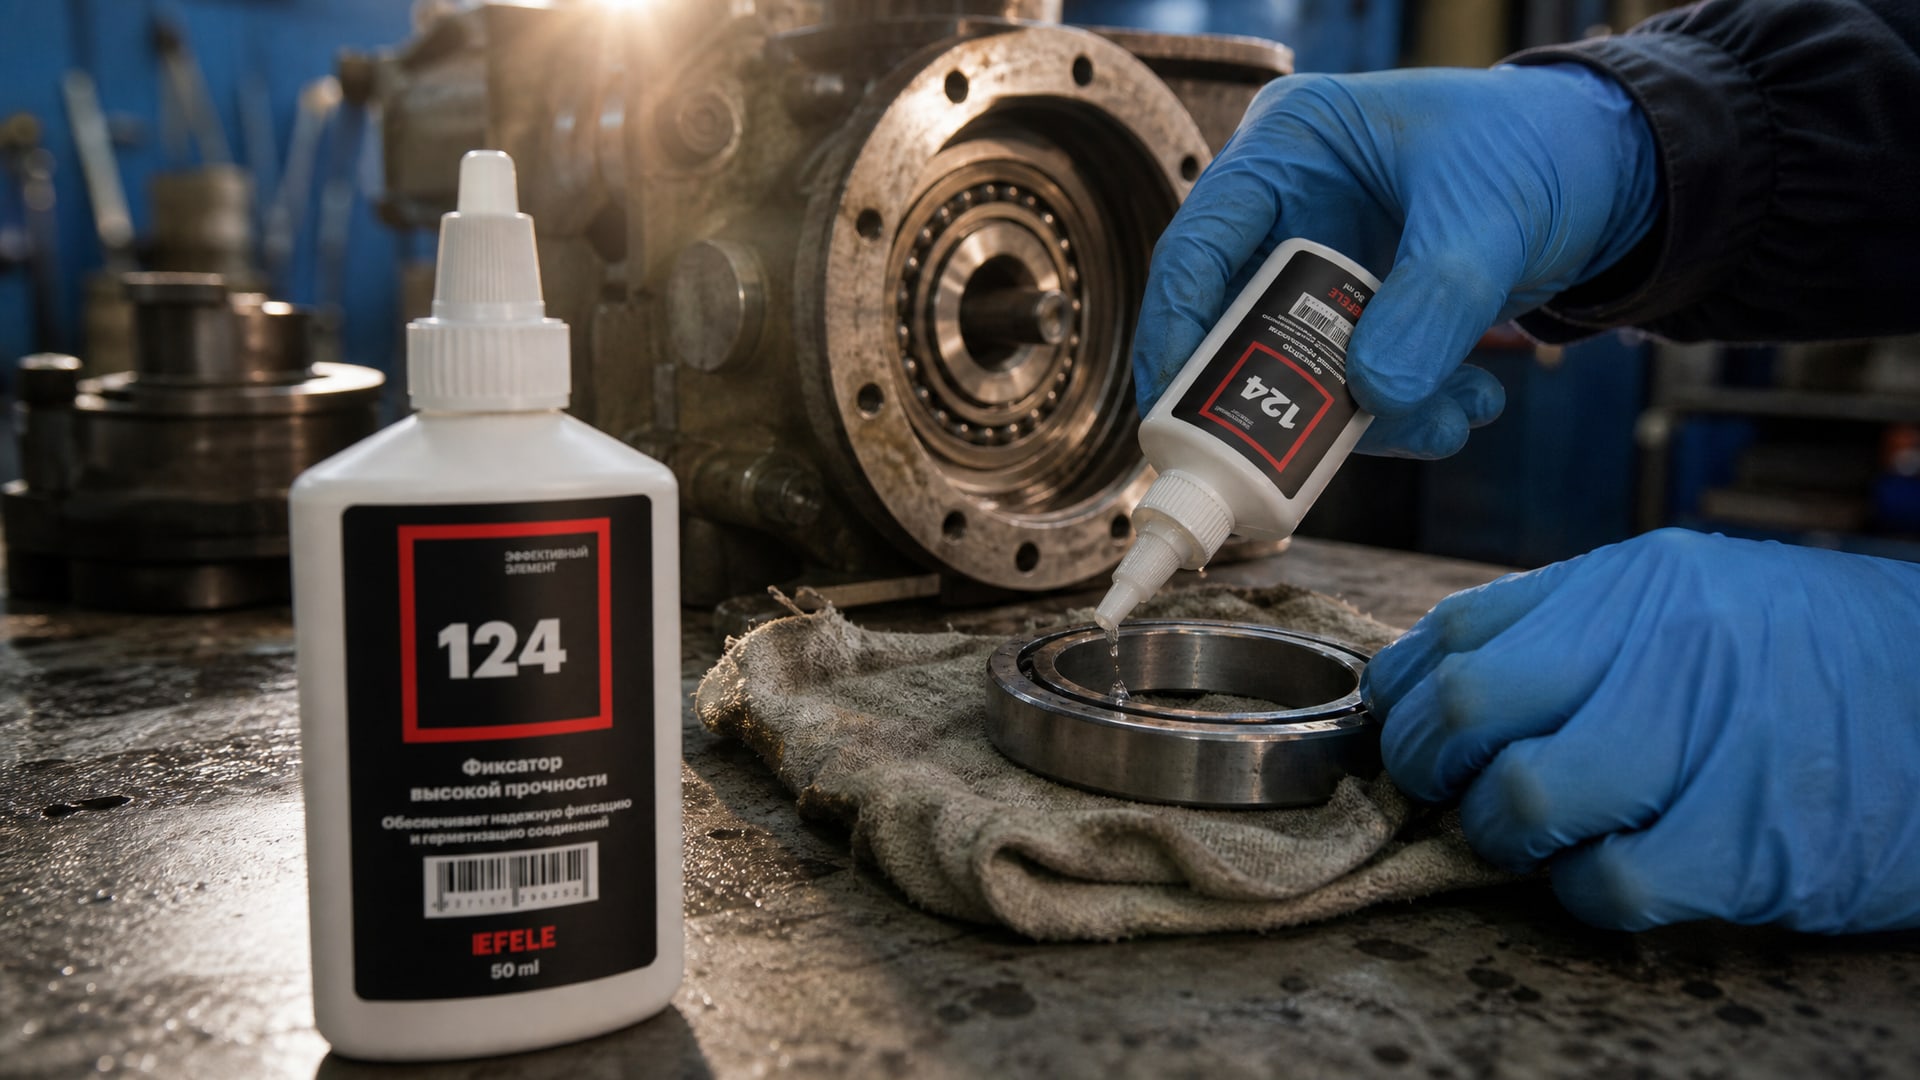
Во-первых, поверхности должны быть чистыми: удалены масло, грязь, оксидная пленка. Если вал покрыт консервирующей смазкой, его следует протереть чистой тканью без ворса или промыть. Обезжиривание ацетоном или легким растворителем дополнительно улучшает адгезию.
Во-вторых, надо соблюдать технологическую последовательность: нанести небольшое количество фиксатора (обычно несколько капель) на нижнюю часть вала или втулки, установить подшипник и дать ему остаться в неподвижности, пока состав не затвердеет. Время полного отверждения -12 часов при 22 °C. Если узел загружен раньше, адгезия не развивается полностью, и фиксатор начинает разрушаться под нагрузкой, теряя свою удерживающую способность.
В условиях производства, когда нужно ускорить сборку, применяют катализаторы - специальные порошкообразные вещества, которые сокращают время отверждения до часа и менее. Но без этого нужно планировать процесс с учетом 12-часового времени выдержки. Для фиксации вал-втулочных соединений с зазором до 0,15 мм, обеспечивая высокую прочность и устойчивость к вибрациям, в производственных условиях используют составы, рассчитанные на стандартные условия монтажа; EFELE 124 применяют точно в этой нише - надежный промышленный фиксатор, который закупщики возвращаются к году второй подряд благодаря предсказуемому результату и удобству подбора под посадку.
В-третьих, правильная дозировка: избыток фиксатора может вытечь из зазора, оставив недостаточное количество в рабочей зоне. Недостаток приведет к неполному заполнению микрозазоров. Обычно достаточно 1–3 капель для подшипника среднего размера; производители указывают рекомендуемый объем в технических листах.
Фиксация подшипников в условиях вибрации и циклических нагрузок
Вибрационные и импульсные нагрузки - частый враг подшипников в промышленности.
Под действием вибрации подшипник в посадке может совершать микросмещения, что приводит к фреттингу и усталостному разрушению. Анаэробный фиксатор подшипников в этих условиях работает как амортизатор и как нелинейный "сцеп" - при малых смещениях материал фиксатора деформируется, поглощая энергию колебаний, а при превышении критического напряжения начинает упруго сопротивляться скольжению.
На практике, в оборудовании с ременными передачами, вибрирующих конвейерах и ударных механизмах фиксатор выжимного подшипника и других опорных подшипников предотвращает деградацию посадки. Опыт показывает, что узлы с фиксатором держат в 2–3 раза дольше, чем без него, когда речь идет о вибрирующих условиях.
Также фиксатор помогает в узлах, где нет возможности создать натяг - например, когда вал слишком тонкий или когда требуется быстрая замена подшипника на месте. В таких случаях даже слабый натяг, усиленный фиксатором, дает достаточную надежность.
Часто задаваемые вопросы
Можно ли устанавливать подшипник с фиксатором без нагрева?
Да, это один из главных преимуществ анаэробного фиксатора. Для подшипников с диаметром отверстия примерно до 80 мм холодный монтаж возможен, если посадка не слишком тугая и используется монтажная втулка или инструмент для равномерного нажима. Фиксатор облегчает установку и удерживает подшипник после отверждения, которое происходит за 12 часов при комнатной температуре.
Как долго надо ждать перед загрузкой узла после монтажа подшипника?
Полное отверждение анаэробного фиксатора происходит за 12 часов при температуре 22 °C. В течение этого времени узел должен находиться без нагрузки или с минимальной нагрузкой, иначе фиксатор не разовьет полную прочность и соединение будет ненадежным. Если нужно ускорить процесс, используют катализаторы, но это требует специального оборудования.
Какой фиксатор выбрать для вал-втулочного соединения?
Выбор зависит от величины зазора между валом и втулкой. Для зазоров 0–0,05 мм подходят низковязкие составы, для 0,1–0,15 мм - средневязкие (самые распространенные в производстве), для больших зазоров - высоковязкие. Техлист фиксатора всегда указывает рекомендуемый зазор, и выбор нужно делать по этому параметру.
Можно ли разобрать подшипник, зафиксированный анаэробным составом?
Да, но сложность демонтажа зависит от прочности фиксатора. Высокопрочные составы требуют силовых разборочных инструментов, средне- и низкопрочные - более легкие. Для сервисных узлов, где важна возможность разбора, выбирают среднепрочные фиксаторы и используют специальные съемники или монтажные приспособления.
Повышает ли фиксатор срок службы подшипника?
Да, при правильном применении. Фиксатор предотвращает микрослизание, фреттинг-коррозию и вымывание смазки из посадки, что продлевает ресурс подшипника на 30–50% в условиях вибрации и пульсирующих нагрузок. Однако это работает только при соблюдении чистоты поверхностей, правильном выборе вязкости и соблюдении времени полного отверждения.
Заключение
Анаэробный фиксатор подшипников - это не универсальный клей, а специализированный инженерный материал, который решает конкретную задачу: удержание цилиндрических деталей в посадке без нагрева, сварки и механических замков. Его правильное применение требует понимания посадки, выбора вязкости под зазор, соблюдения времени отверждения и подготовки поверхностей. При этих условиях фиксатор значительно продлевает ресурс подшипника, особенно в условиях вибрации, и упрощает монтаж в полевых условиях.
Первый шаг - определить параметры посадки (диаметр, натяг, зазор) и требования к демонтажу, затем выбрать фиксатор с подходящей вязкостью и прочностью по техническому листу, сверяя рекомендуемый диапазон зазоров. Второй шаг - подготовить поверхности, нанести состав и выдержать узел 12 часов без нагрузки. Третий - загружать и контролировать. При таком подходе вы получите предсказуемый результат и максимум ресурса от подшипника.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.