
Как увеличить прочность резьбового соединения без сварки и шпонок
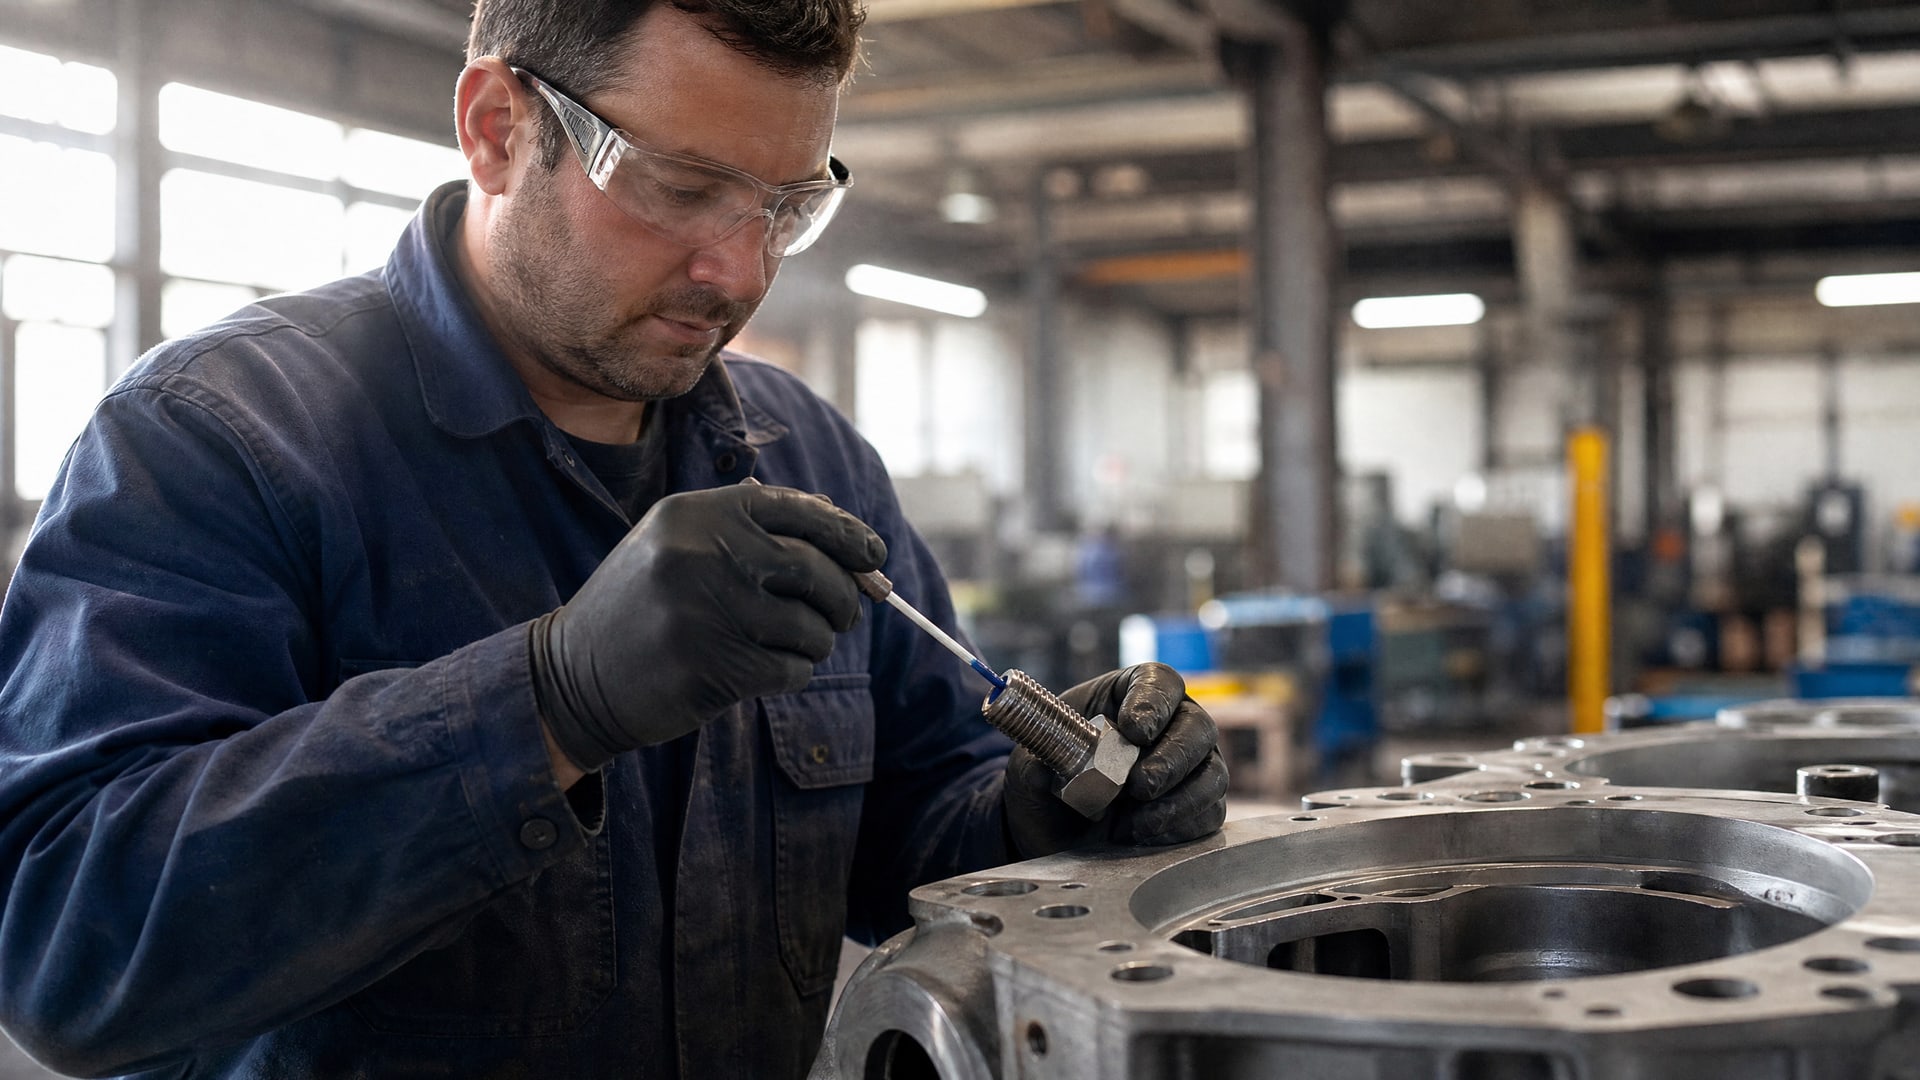
Резьбовые соединения в промышленном оборудовании нередко ослабляются под действием вибрации, температурных колебаний и ударных нагрузок. Механические стопоры вроде шайб Гровера и шплинтов часто оказываются недостаточно надежны, особенно при высоких циклических нагрузках. Анаэробный фиксатор резьбы - это однокомпонентный жидкий состав, который полимеризуется именно в узком металлическом зазоре без доступа кислорода и создает прочное соединение, способное противостоять вибрации и предотвратить самоотвинчивание без сварки и шпонок.
Статья рассказывает, как правильно выбрать фиксатор нужной прочности, понять разницу между среднепрочными и высокопрочными составами, учесть температурные ограничения и время полимеризации. Информация пригодится техническим специалистам, инженерам и закупщикам, которые ищут надежный способ зафиксировать резьбовое соединение и избежать дорогостоящих отказов оборудования.
Принцип работы и область применения анаэробных фиксаторов
Анаэробный фиксатор - это жидкий полимеризующийся состав, который остается неактивным на воздухе, но начинает затвердевать при попадании в узкий зазор между двумя металлическими поверхностями, где концентрация кислорода резко падает.
Полимеризация происходит без внешних катализаторов и не требует нагрева или облучения.
Применяются такие составы прежде всего в металл-металл соединениях: винты, болты, шпильки, муфты, штифты, фланцевые соединения. Особенно эффективны они в узлах, подвергаемых вибрации, ударным нагрузкам и циклическому напряжению, когда механические стопоры ненадежны. На производствах с вибронагруженным оборудованием - линиях упаковки, конвейерах, насосных установках - анаэробный фиксатор избавляет от частых переборок и незапланированных простоев.
Классический пример: болт, который постоянно ослабляется под вибрацией даже при правильной затяжке. Механическая шайба с выступами может помешать монтажу или потеряться при попадании в среду с вибрацией. Анаэробный фиксатор нанеси на 2-3 витка резьбы, соберешь соединение - и оно будет держаться надежно месяцы, пока не потребуется плановое обслуживание.
Три класса прочности: выбор для разных задач
Все анаэробные фиксаторы резьбы разделяют на три основные категории по прочности на сдвиг и моменту откручивания.
Разъемная фиксация: низкая прочность
Прочность на сдвиг -8–15 МПа, момент откручивания до 25 Н·м. Эти составы предназначены для узлов, которые требуют регулярного демонтажа без нагрева. Откручивание возможно обычной отверткой или гаечным ключом, не нужны никакие специальные инструменты или окунание в горячую воду. На практике разъемные фиксаторы используют для электроники, датчиков, небольших приборов, где герметичность или вибростойкость требуются, но сборка-разборка - обычная процедура техобслуживания.
Средняя прочность: оптимум для вибронагруженных узлов
Прочность на сдвиг -15–27,6 МПа, момент откручивания от 25 до 48 Н·м. Это самый часто встречаемый выбор на промышленных предприятиях. Средняя прочность достаточна, чтобы противостоять вибрации и предотвратить самоотвинчивание, но при этом соединение разбирается без чрезмерных усилий и прогрева. Фиксатор резьбы средней прочности анаэробный применяют для крепления крышек редукторов, вентилей, датчиков температуры, фланцев трубопроводов.
Закупщики и техники возвращаются к среднепрочным составам потому, что они обеспечивают предсказуемый результат: узел не развинчивается под нагрузкой, но разборка остается технически доступной. Для соединений, которые раз в год идут в плановый ремонт, это оптимальный баланс.
Высокая прочность: максимальная фиксация
Прочность на сдвиг 27,6 МПа и выше (встречаются значения до 40–50 МПа), момент откручивания 48 Н·м и более. Такие составы практически исключают саморазвинчивание; демонтаж требует либо значительных механических усилий, либо нагрева соединения до 200–300 °C в течение 15–30 минут.
Высокопрочные фиксаторы выбирают для критичных узлов: крепления вращающихся валов, герметичные байонетные соединения, стыки гидравлических систем под высоким давлением. Фиксатор резьбы анаэробный высокой прочности красный (название обусловлено краской-индикатором) подходит для тех случаев, когда отказ соединения может привести к аварии.
Однако красный цвет сам по себе не гарантирует одинаковую прочность у разных производителей. Нужно проверить техкарту и убедиться, что момент откручивания и прочность на сдвиг действительно соответствуют задаче.
Температурный диапазон и условия эксплуатации
Анаэробные фиксаторы имеют четко определенные температурные пределы, которые отличаются между составами и часто становятся первой причиной отказа соединения в реальных условиях.
Типовой диапазон для большинства среднепрочных составов - от −59 °C до +149 °C, то есть они комфортно работают при комнатной температуре и небольших нагревах. Более широкий диапазон встречается реже: от −40 °C до +160 °C. Если же узел регулярно нагревается выше +160 °C, например, в установках сухого кипения или на выпускных патрубках двигателей, нужны специальные термостойкие составы с верхним пределом до +350 °C.
Время полимеризации также зависит от температуры окружающей среды. При +23 °C первичная фиксация наступает за 10–30 минут и полная прочность - за 24 часа. При +0 °C процесс замедляется: первичная фиксация может растянуться на 40–60 минут, а полное отверждение потребует 48 часов или больше. При монтаже в холодном цехе это нужно учесть при планировании момента ввода узла в работу.
Широкий температурный диапазон не всегда означает одинаковую прочность по всему спектру. Один источник указывает, что прочность при сдвиге может составлять 3000 psi (примерно 20 МПа) в диапазоне −59 °C до +149 °C, но это не означает, что та же прочность гарантирована на краях диапазона. Для высоконагруженных узлов, работающих при крайних температурах, имеет смысл провести испытание на образцах перед массовым применением.
Зазор между резьбой и время полимеризации: критичные параметры
Анаэробный фиксатор работает только в узком зазоре между спиралями резьбы.
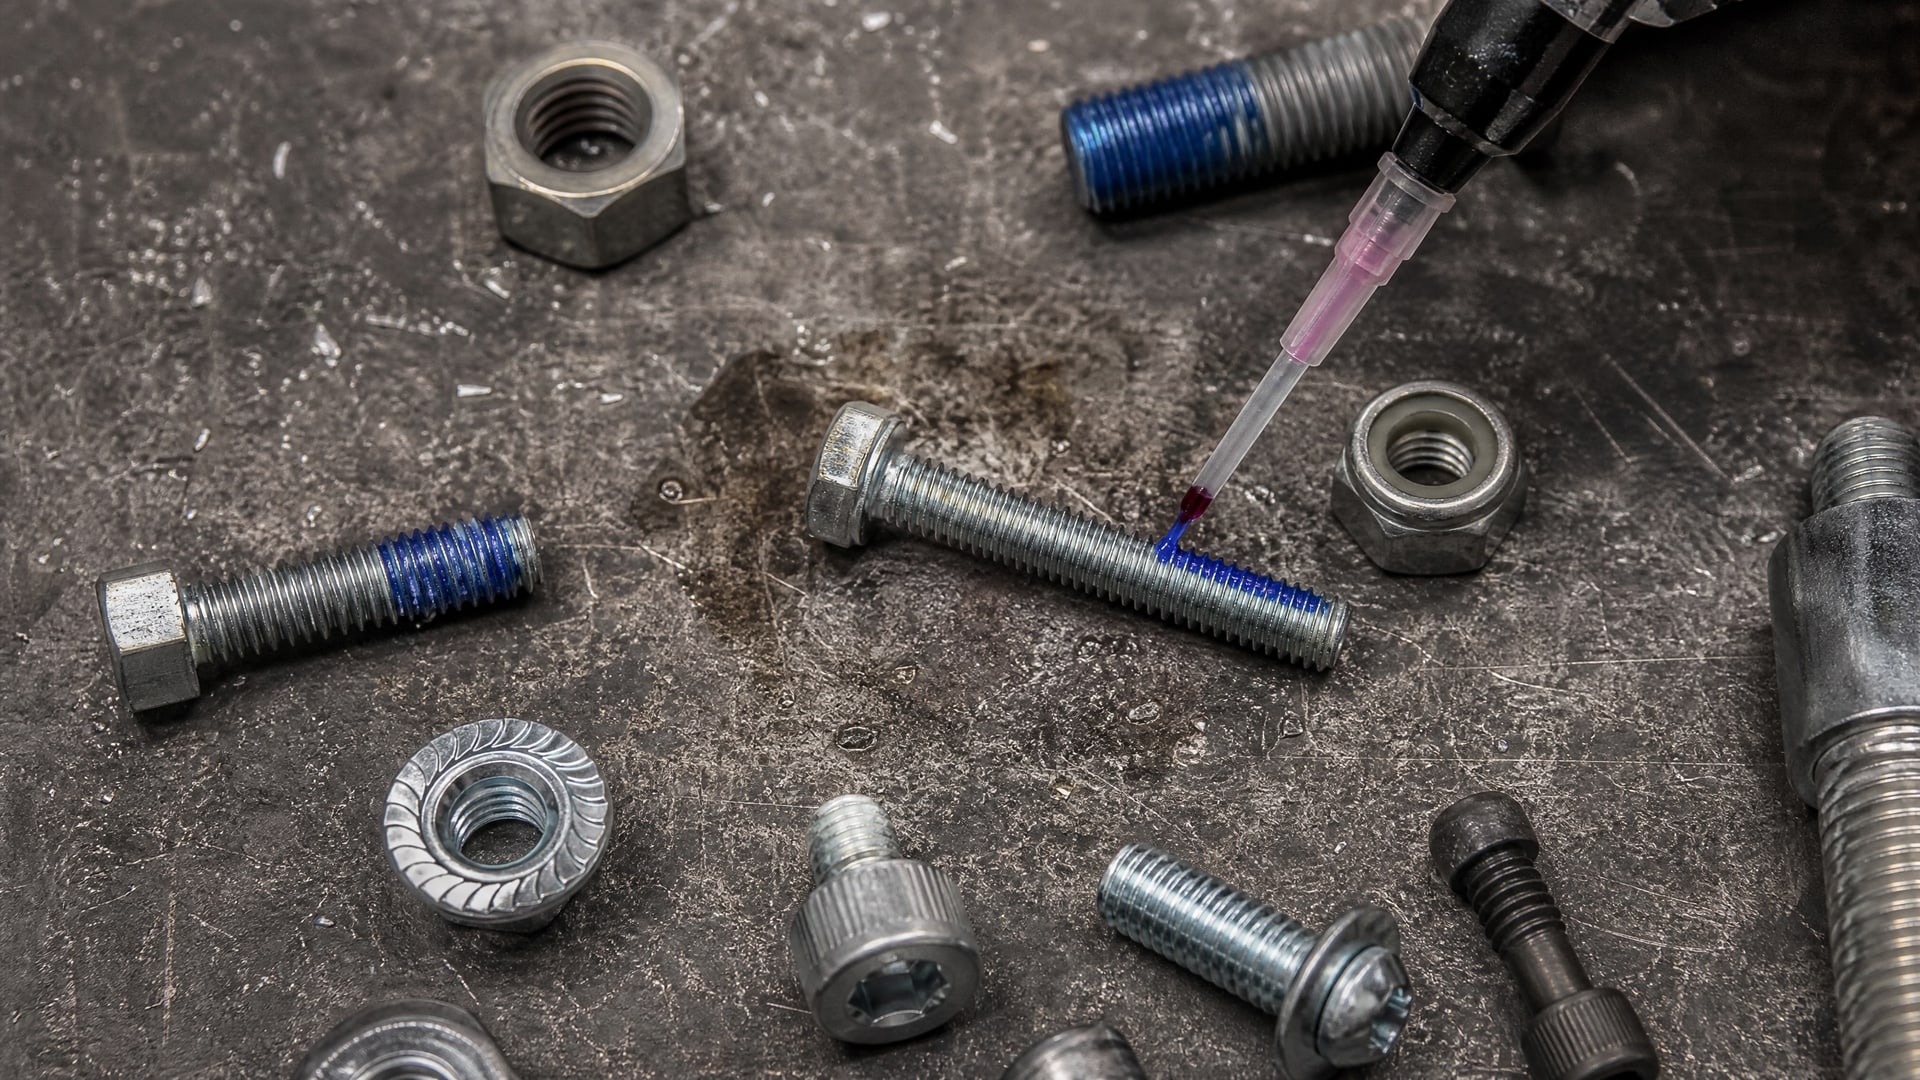
Стандартное ограничение по максимальному зазору -0,25–0,3 мм. Если зазор больше, полимеризация может замедлиться или вообще не начаться, потому что концентрация кислорода в широком пространстве будет слишком высокой.
Излишнее количество фиксатора - распространенная ошибка. Если нанести состав слишком толстым слоем, он может частично отвердеть на воздухе, и прочность соединения окажется ниже расчетной. Оптимальная техника: нанести тонкий слой на 2–3 витка винта (или шпильки), собрать соединение и убрать выступивший излишек после отверждения.
Время полимеризации влияет на режим работы оборудования. Первичная фиксация, которая позволяет перемещать узел без риска смещения, наступает за 5–40 минут - зависит от температуры и типа состава. Однако полная рабочая прочность достигается только через 24 часа, иногда до 48 часов. На практике это значит: если соединение собрали утром, полный рабочий режим можно включить только на следующие сутки. Попытка дать полную нагрузку раньше может привести к подвижности соединения и отказу.
Для ускорения в некоторых случаях применяют праймеры - активаторы, которые ускоряют полимеризацию. Однако это практикуется редко и требует согласования с техническим отделом, потому что праймер может изменить итоговую прочность.
Выбор фиксатора для соединений с вибрацией и нагревом
Когда узел подвергается одновременно вибрации и повышенной температуре, выбор фиксатора требует внимательного анализа обеих условий.
Для узлов с вибрацией главное требование - прочность на сдвиг не ниже 15 МПа (средняя категория). Вибрация постоянно пытается «расшатать» резьбу, и слабый фиксатор развинчивается за несколько недель. На практике для вибронагруженного оборудования выбирают именно среднепрочные составы, потому что они не требуют нагрева для демонтажа при плановом ремонте.
Когда добавляется фактор температуры - например, в системах циркуляции горячего масла или на выпускных коллекторах - нужно смотреть не на цвет фиксатора, а конкретно на техпараметры из карточки товара. Если рабочая температура соединения 120 °C, обычный среднепрочный состав может не подойти: при нагреве прочность снижается и фиксация ослабляется. В таком случае берут состав с верхним пределом минимум +160 °C. Для соединений, которые могут подвергаться воздействию высоких температур, подойдет термостойкий анаэробный клей EFELE 116, специально рассчитанный на расширенный температурный диапазон.
Ориентир по выбору: возьми максимальную рабочую температуру узла, прибавь 20–30 °C на запас (термошок, локальное выделение тепла при фрикции) и выбери состав, верхний предел которого выше этого значения.
Момент затяжки и связь с классом крепежа
Правильно выбранный анаэробный фиксатор не заменяет правильный момент затяжки винта или болта.
Напротив, фиксатор работает эффективнее именно при соблюдении рекомендованного момента.
Для примера: болт М10 класса прочности 8.8 рекомендуется затягивать с моментом 45 Н·м, класса 10.9 - с моментом 65,7 Н·м, класса 12.9 - с моментом 78,5 Н·м. Эти значения обеспечивают оптимальное натяжение резьбы и прижим поверхностей. Если затянуть слабее рекомендованного, фиксатор не сможет полностью заполнить зазор и прочность будет недостаточной. Если затянуть сильнее, резьба может получить остаточную деформацию и при следующей сборке натяг станет неопредеделенным.
Техника правильной затяжки с использованием фиксатора: - Проверить момент затяжки по техдокументации для конкретного класса крепежа и диаметра резьбы. - Нанести тонкий слой фиксатора на 2–3 витка винта или на внутреннюю поверхность отверстия. - Собрать соединение и затянуть с указанным моментом. - Убрать выступивший фиксатор чистой тряпкой или щеткой до его отверждения. - Дождаться полного отверждения перед включением в работу.
Неправильный момент затяжки - одна из частых причин повторных отказов соединений на вибрирующем оборудовании.
Различие между цветом, прочностью и температурным классом
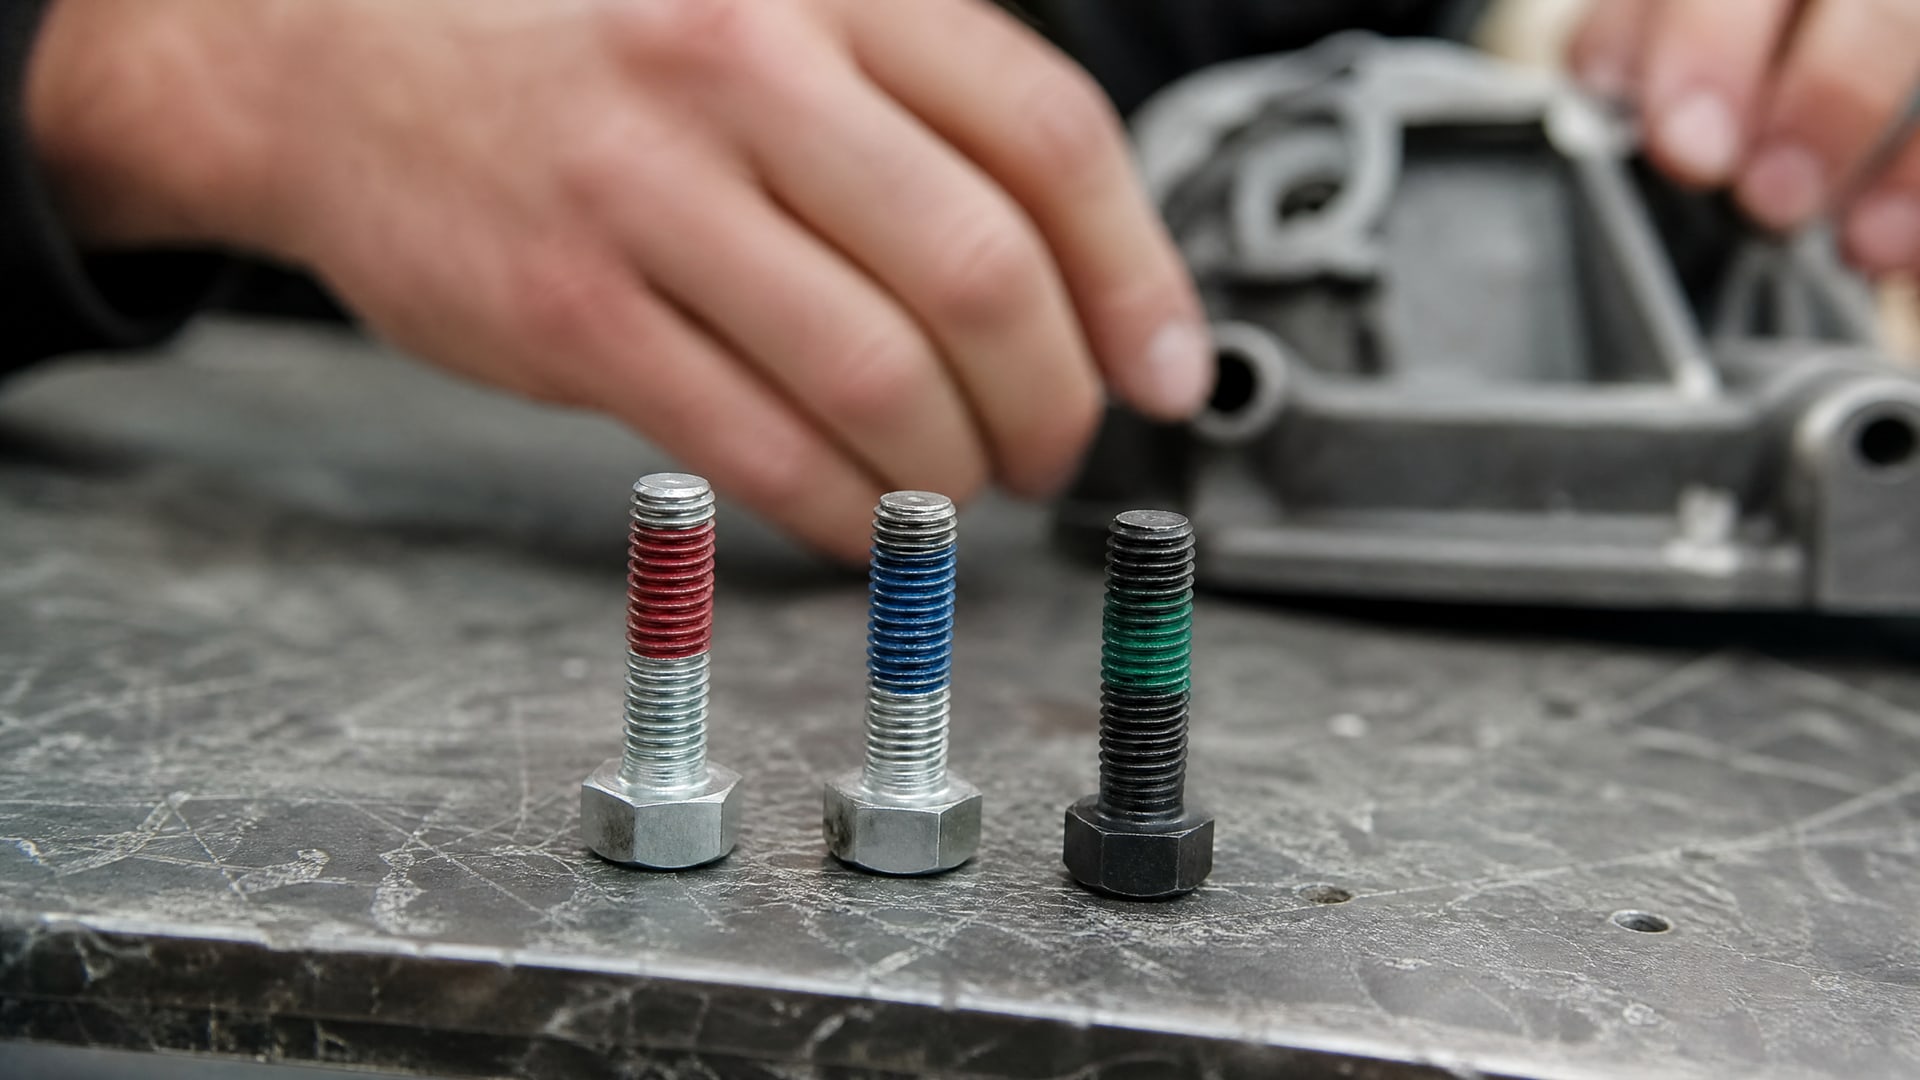
Один из самых распространенных мифов: цвет фиксатора определяет его прочность и температурные свойства.
На деле цвет - это лишь вспомогательный признак производителя, не гарантирующий унификацию.
Так, синий цвет часто ассоциируется со среднепрочными составами, а красный - с высокопрочными. Однако одного цвета недостаточно для выбора. Фиксатор резьбы средней прочности анаэробный у одного производителя может иметь прочность на сдвиг 20 МПа, а у другого -27,6 МПа; оба будут казаться «одинаковыми» по названию и цвету, но по факту работают по-разному.
Еще хуже ситуация с температурой. Красный высокопрочный фиксатор у одного производителя держит до +160 °C, у другого - до +350 °C. Если положиться только на цвет и выбрать состав с верхним пределом +160 °C для узла, работающего при +180 °C, то через несколько недель резьба может ослабнуть из-за прогрева состава.
Правило выбора: всегда смотрите в техкарту (техлист, datasheet), не на цвет. Проверьте: - Момент откручивания (откручивается ли с имеющимся инструментом?). - Прочность на сдвиг (достаточна ли для вашего уровня нагрузки?). - Температурный диапазон (охватывает ли он рабочие условия?). - Максимальный зазор (подходит ли для вашей резьбы?). - Время полимеризации (допустимо ли оно для графика монтажа?).
Для соединений, которые требуют высокой прочности и устойчивости к вибрации, рекомендуется использовать анаэробный фиксатор EFELE 115, который удовлетворяет этим параметрам и прошел испытания на отечественном оборудовании.
Материалы, на которых анаэробные фиксаторы работают эффективно
Анаэробные фиксаторы разработаны специально для металлических резьб и хорошо работают на стали, нержавеющей стали, чугуне, цветных металлах (медь, алюминий, латунь).
Металлические поверхности содержат ионы металлов, которые действуют как катализаторы полимеризации анаэробного состава - отсюда и название компонента «анаэробный».
На неметаллических материалах (пластик, композиты, керамика) анаэробные фиксаторы работают плохо или не работают вообще, потому что там нет ионов-катализаторов. Для пластиковой резьбы или резьбы из композита нужны обычные цианоакрилатные клеи (вторая-третья группа).
Проблема встречается и с окрашенной или покрытой резьбой. Если резьба покрыта краской, маслом или прокатной пленкой, фиксатор не сможет контактировать с металлом и его эффективность падает. Перед применением нужно очистить резьбу тряпкой, смоченной в растворителе или спирте, и дать ей высохнуть.
Еще один момент: если в соединении применяется пластиковая шайба или втулка (например, для электрической изоляции), она может помешать проникновению фиксатора и снизить прочность. В таких случаях фиксатор наносят только на видимую часть резьбы, максимально близко к металлическим поверхностям.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор для пластиковой резьбы?
Нет, анаэробные фиксаторы предназначены только для металлических резьб. На пластике они почти не полимеризуются, потому что в полимерах нет ионов металлов-катализаторов. Для пластиковой резьбы нужны обычные клеи на основе цианоакрилата или эпоксидной смолы.
Какой фиксатор выбрать для узла, который работает при 200 °C?
Необходимо выбрать состав с верхним пределом не менее +220–230 °C (с запасом 20–30 °C). Стандартные среднепрочные фиксаторы (до +160 °C) не подойдут; нужны специальные термостойкие составы. Проверьте техкарту и убедитесь, что прочность на сдвиг остается приемлемой в вашем температурном диапазоне.
Почему после 5 минут соединение можно двигать, но оно может развинтиться?
Первичная фиксация (способность не смещаться) наступает через 5–40 минут, но это не полная рабочая прочность. Полная прочность достигается только через 24–48 часов. Если дать полную нагрузку раньше, соединение может ослабнуть. Подождите минимум сутки перед включением оборудования в рабочий режим.
Почему цвет не гарантирует одинаковую прочность?
Цвет - это условный признак производителя для упрощения визуальной идентификации, но никак не связан с техническими параметрами. Разные производители используют разные краски-индикаторы. Красный фиксатор у одного бренда может быть высокопрочным до +160 °C, а у другого - до +350 °C. Всегда смотрите в техкарту, а не на цвет.
Нужно ли нагревать соединение перед применением фиксатора?
Нет, нагрев перед применением не требуется. Достаточно очистить резьбу от масла, грязи и окислов растворителем, дать высохнуть и нанести фиксатор на холодную поверхность. Нагрев может ускорить полимеризацию, но это редко практикуется без рекомендации производителя.
Заключение
Анаэробный фиксатор резьбы - это проверенный способ увеличить прочность резьбового соединения без сварки, шпонок и механических стопоров. Ключ к успеху - правильный выбор класса прочности (разъемная, средняя или высокая), проверка температурного диапазона по техкарте, соблюдение рекомендованного момента затяжки и ожидание полной полимеризации перед включением в работу.
Закупщики и технические специалисты должны помнить: цвет фиксатора - лишь визуальный признак, а не гарантия прочности. Для надежной фиксации обязательно сверьте характеристики из техкарты (момент откручивания, прочность на сдвиг, температурный диапазон, максимальный зазор), убедитесь, что состав подходит для металлических резьб, нанесите его тонким слоем и дайте соединению полностью отвердеть. Такой подход избавит от незапланированных отказов оборудования и сэкономит время на переборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.