
Как убрать ржавчину после обработки водосмешиваемой СОЖ
Коррозия деталей сразу после выхода из станка - частая проблема в цехах, где работают водосмешиваемые СОЖ. Ее причины лежат не всегда в самой жидкости: часто виноваты вода, концентрация, загрязнение системы или возраст пакета присадок. Эксперты стандартизирующих организаций и практики металлообработки подчеркивают, что защита от коррозии после обработки зависит от сочетания качества самой СОЖ, состава воды, режима применения и стабильности циркуляционной системы. В этой статье разберем, почему ржавеют детали, как выявить и устранить причину, и какие проверки нужны, чтобы уверенно контролировать антикоррозионные свойства жидкости.
Технические специалисты и закупщики должны понимать: выбор правильной СОЖ и контроль ее состояния - это не одноразовая покупка, а регулярный процесс диагностики и настройки. Знание стандартов тестирования и типичных причин отказа защиты поможет сократить брак и упредить рекламации.
Как проверяют коррозионные свойства водосмешиваемых СОЖ
Оценка антикоррозионных характеристик ведется по стандартизированным методам, каждый из которых ориентирован на конкретный класс материалов.
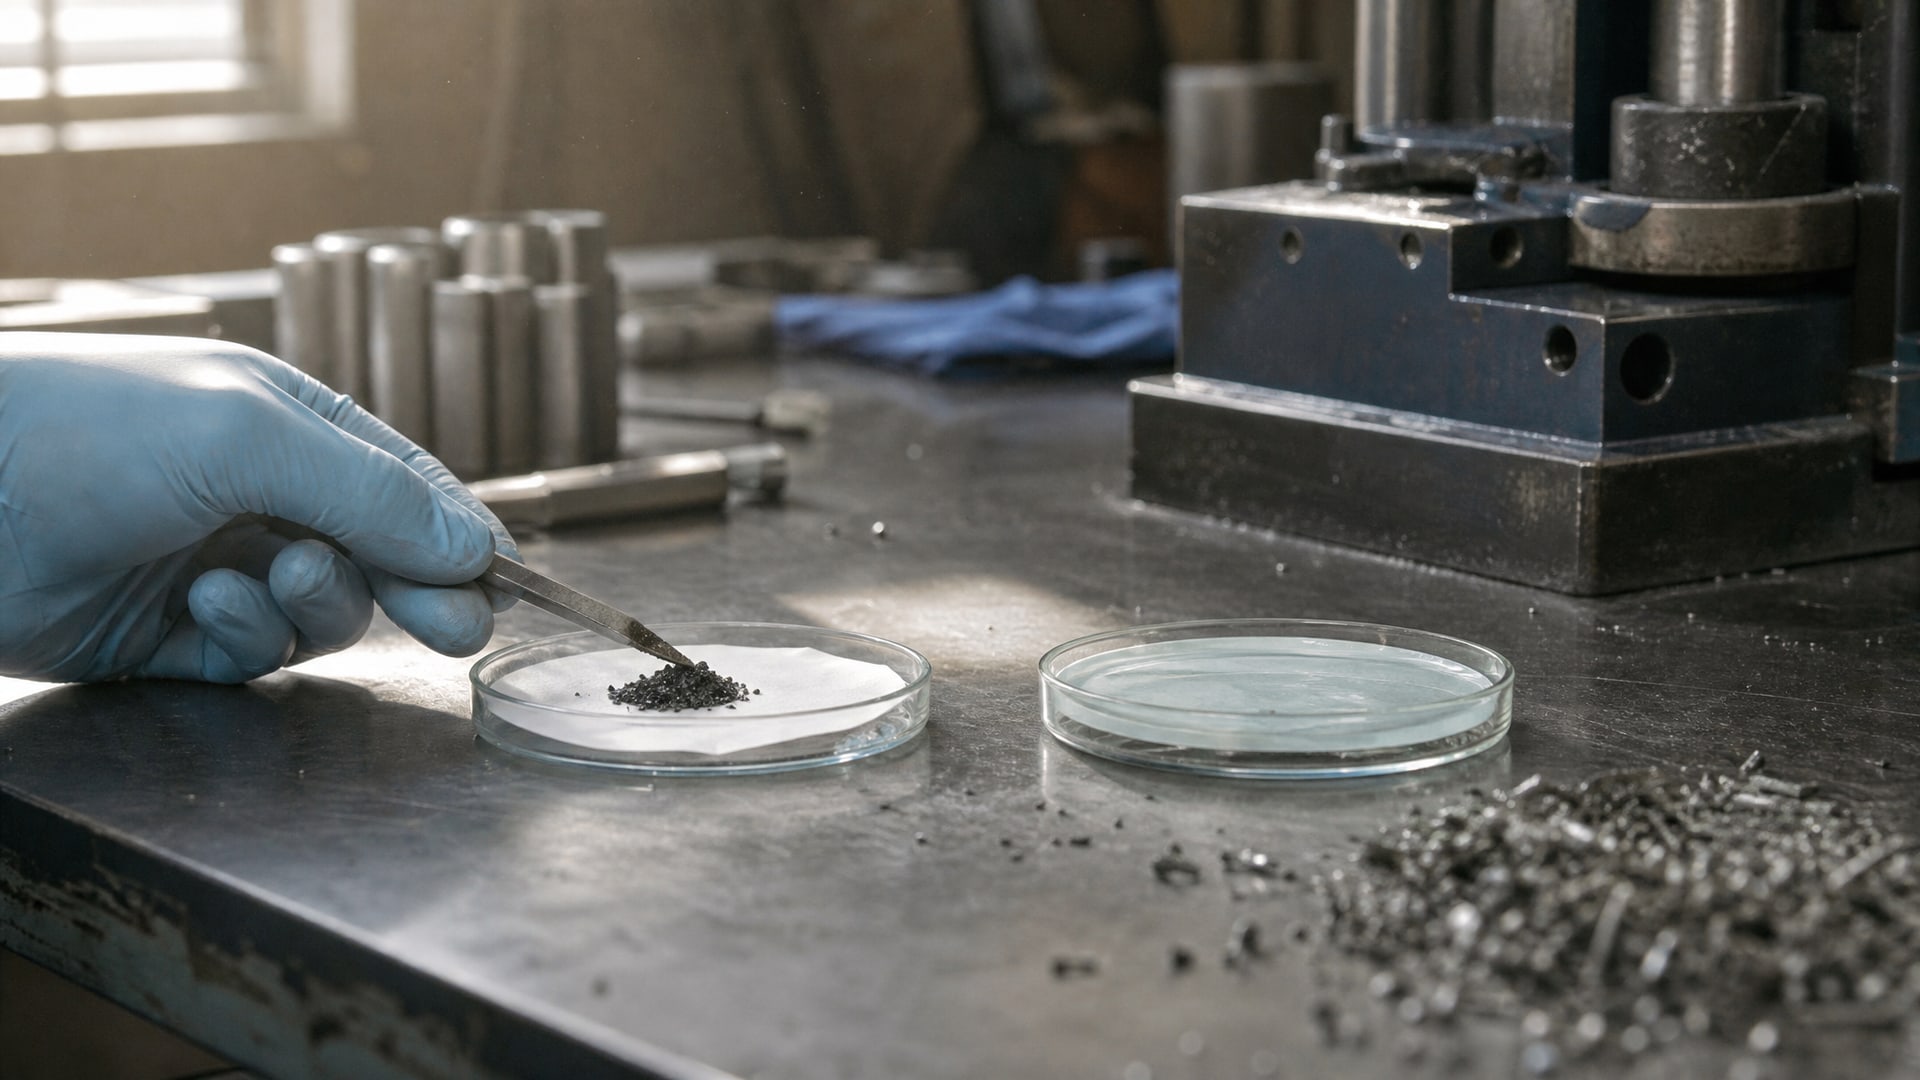
Для чугуна и стали применяют ASTM D4627: образец чугунной стружки помещают в чашку Петри с фильтровальной бумагой и разбавленной СОЖ, выдерживают так называемый «overnight» тест, затем по размеру и интенсивности ржавого пятна судят об эффективности защиты. Этот метод включен в перечень действующих стандартов подкомитета ASTM по металлорежущим жидкостям.
Для алюминия и медных сплавов лучше подходит ISO/TS 12927, в котором образец металла частично погружают в тестовую жидкость на заданное время, после чего оценивают не только коррозию, но и изменения внешнего вида - пятнообразование, потемнение, окрашивание. Это важно, потому что для цветных металлов проблема часто проявляется не как классическая ржавчина, а как поверхностный налет или staining.
Дополнительные методы контроля - DIN 51360 (части 1 и 2) и IP 287, широко используемые в европейской практике. Эксперты рекомендуют при выборе СОЖ специально искать в документации результаты испытаний по этим стандартам. Ключевой момент: тестирование должно проводиться на рабочей концентрации (обычно 3–5%), в той же воде, что используется в цехе, и при условиях, максимально приближенных к реальному производству.
Почему ржавеют детали после точения и фрезеровки
Коррозия после обработки редко бывает вызвана только брачной СОЖ.
Источники выделяют несколько критичных факторов, которые работают в комплексе.
Жесткая вода и состав воды. Если вода содержит много минералов (жесткость около 20 dH или 350 ppm), это ускоряет ослабевание защитных присадок. Эксперты STLE подчеркивают: при испытаниях на жесткой воде антикоррозионные свойства СОЖ проявляются более напряженно, чем на деминерализованной. Результаты на обработанной или обратноосмотической воде часто отличаются от результатов на жесткой. Поэтому если в цехе высокомагнезиевая или высококальциевая вода, это не проблема самой жидкости, а знак к использованию умягченной воды или изменению регламента разбавления.
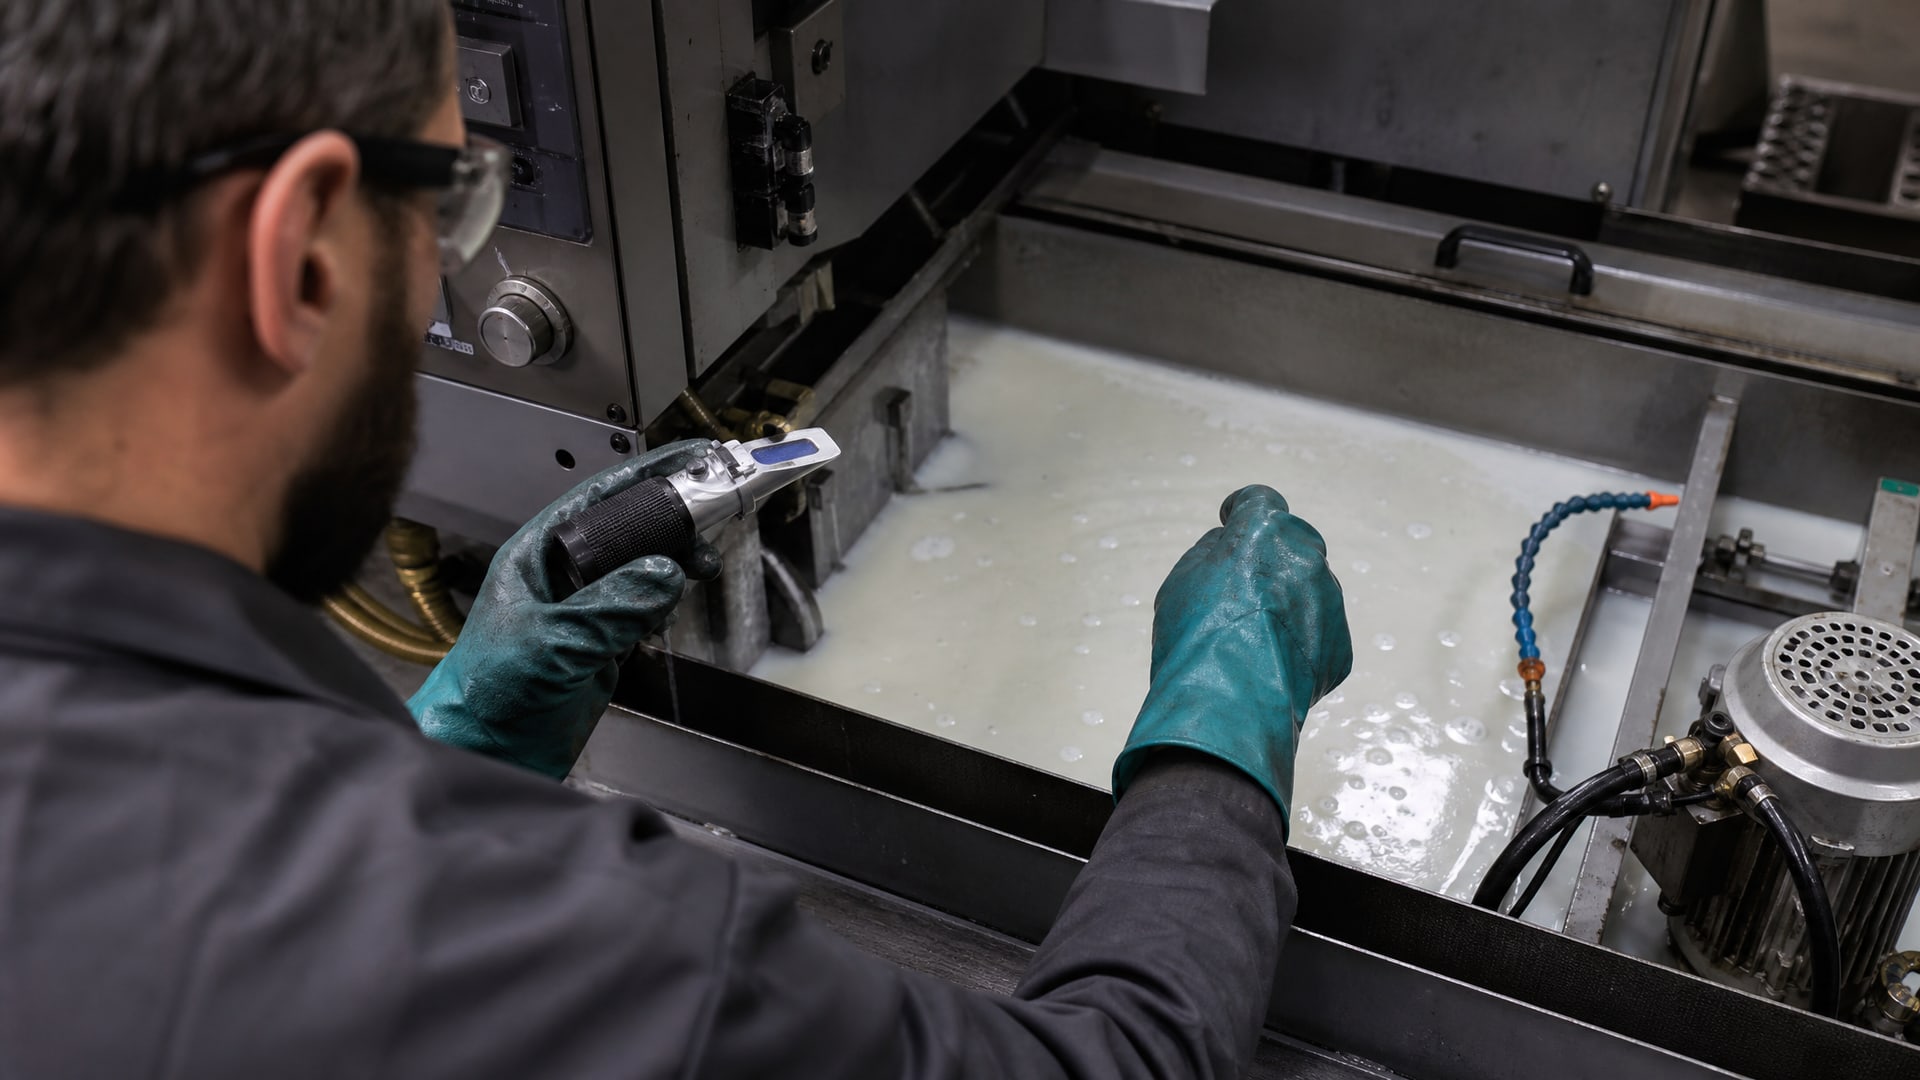
Неправильная концентрация. Систематическое разбавление «чистой» водой без контроля приводит к тому, что фактическая концентрация смещается вниз, и защитный пакет становится неэффективным. Правильная практика - поддерживать заданное соотношение концентрат/вода и регулярно проверять его рефрактометром или по регламенту поставщика. Отклонение концентрации в сторону «разреженности» часто читается закупщиками как экономия, но на деле это приводит к коррозии и браку.
Загрязнение системы. Попадание в СОЖ очистителей, растворителей, ржавоудаляющих средств или других химических веществ резко ухудшает антикоррозионные свойства. Химия пакета присадок вступает в реакцию с загрязнениями, и защита падает практически мгновенно.
Расслоение эмульсии. При нарушении хранения, механического перемешивания или возраста жидкости может произойти так называемый split - разделение концентрата и воды. После расслоения СОЖ теряет защитные свойства полностью.
Старение и микробиология. Со временем пакет присадок ослабевает, особенно в условиях повышенной температуры и контакта с воздухом. Кроме того, в водосмешиваемых СОЖ развиваются микробиологические процессы, которые могут привести к так называемому MIC (microbiologically influenced corrosion) - наиболее типичное проявление которого питтинг, то есть локальная глубокая коррозия отдельных точек.
Как настроить процесс и избежать коррозии
Предотвращение коррозии начинается с диагностики и регулярного контроля.
Вот практический алгоритм.
Первый шаг: проверка концентрации. Используй рефрактометр или косвенные методы, предложенные поставщиком СОЖ (например, взвешивание вымеренного объема). Концентрация должна находиться в коридоре 3–5% в зависимости от рекомендаций производителя. Если она ниже - разведение идет неправильно, если выше - жидкость становится вязкой и хуже отводит тепло.
Второй шаг: анализ воды. Определи жесткость и состав воды в цехе. Если жесткость превышает 10–15 dH, рассмотри переход на обработанную, деминерализованную или обратноосмотическую воду. Это наиболее эффективный способ улучшить антикоррозионные свойства без смены самой СОЖ.
Третий шаг: контроль загрязнения. Исключи случайное попадание очистителей, растворителей и других реагентов в рабочий бак. Если система была загрязнена, потребуется полная замена жидкости и промывка оборудования.
Четвертый шаг: мониторинг расслоения. Регулярно визуально проверяй однородность жидкости в баке и линиях циркуляции. При расслоении потребуется замена.
Пятый шаг: оценка возраста системы. Водосмешиваемые СОЖ рекомендуется менять полностью не реже чем раз в 6–12 месяцев в зависимости от режима работы, объема переработки и условий хранения. По истечении этого срока даже при визуально нормальном виде пакет присадок ослабевает.
После внедрения таких мер на участке часто наблюдается существенное улучшение. В цехах, где закупщики переходят на контролируемую разбавку и деминерализованную воду, рекламации по коррозии падают на 70–80%.
Особенности защиты цветных металлов и сплавов
Для алюминия и его сплавов коррозионная защита требует отдельного внимания.
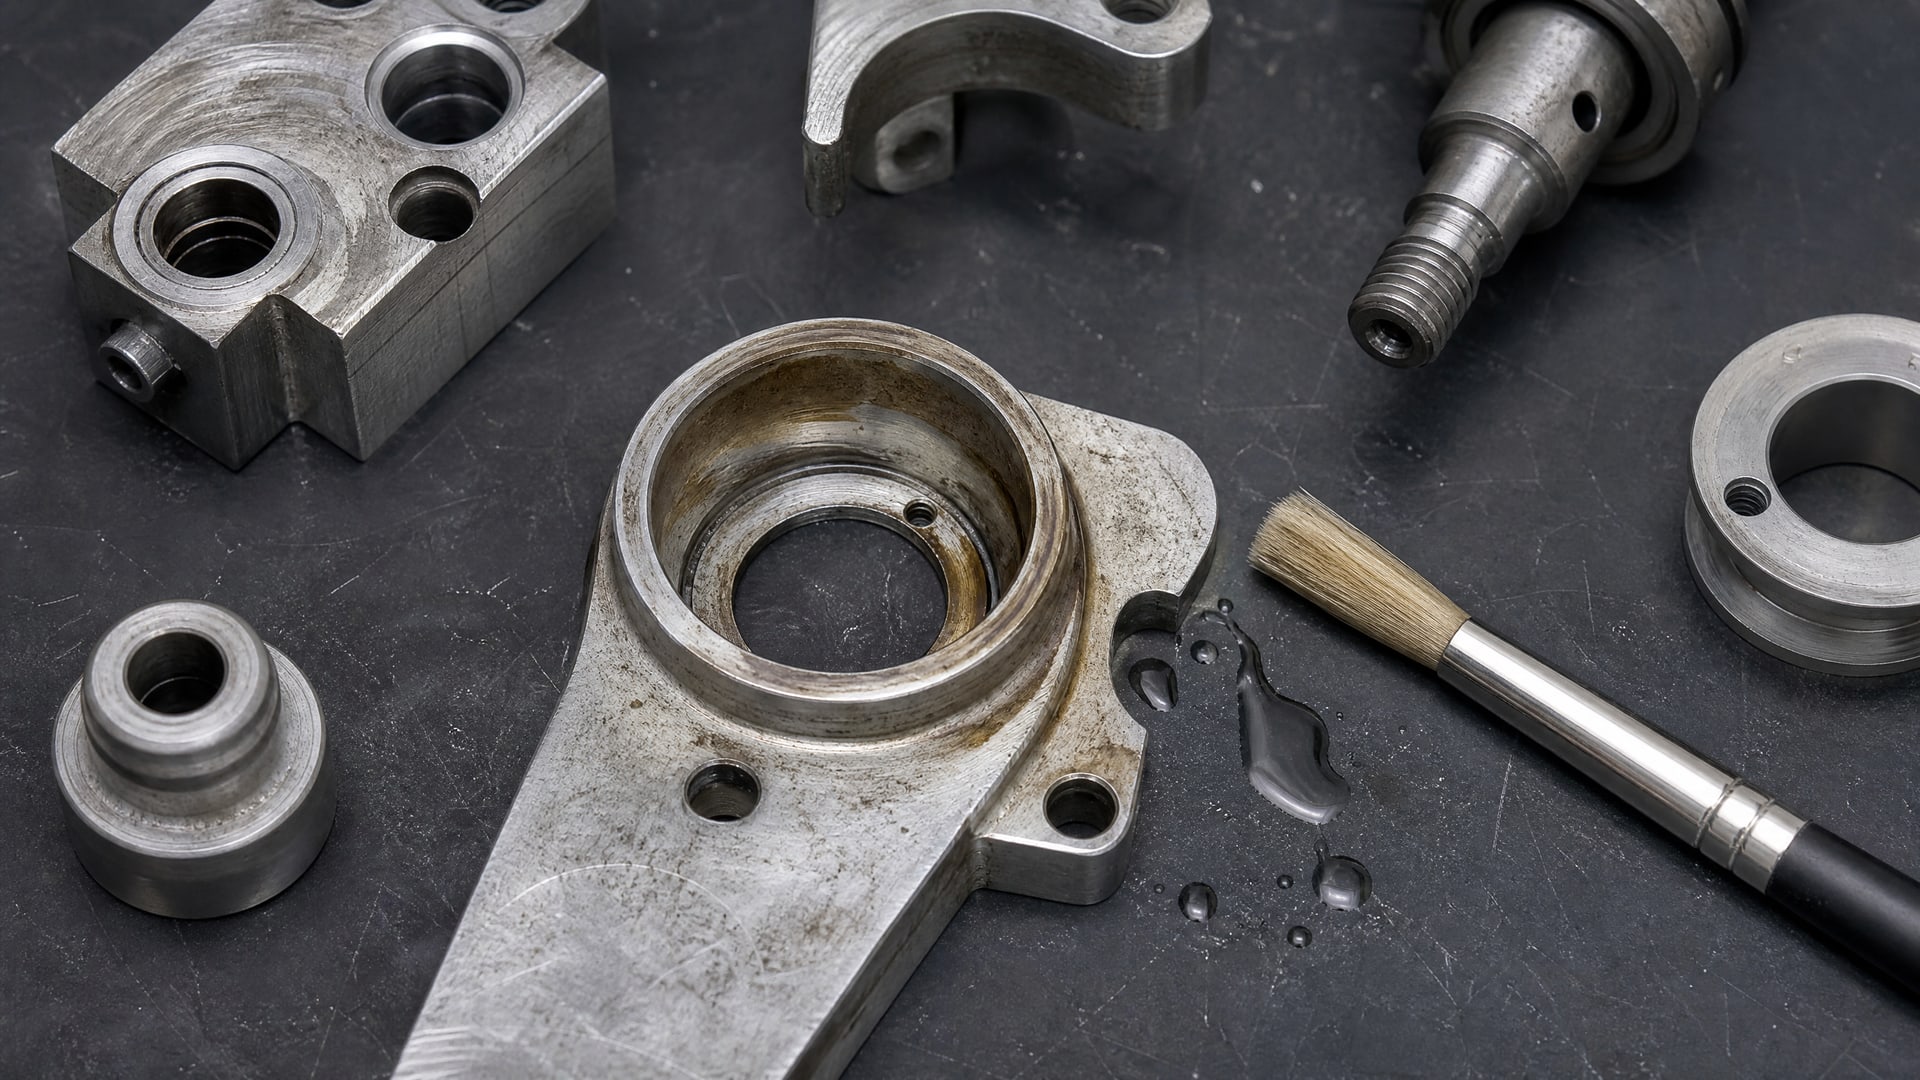
Проблема редко проявляется как классическая ржавчина; вместо этого на поверхности появляются серые или коричневые пятна, потемнение, окрашивание - так называемое staining. Эти дефекты не всегда означают потерю функциональности детали, но могут привести к отказу на этапе визуального контроля.
Для испытания СОЖ на алюминии рекомендуется использовать именно ISO/TS 12927, а не ASTM D4627, потому что последний ориентирован на черные металлы. При тестировании на жесткой воде (около 20 dH) эксперты STLE советуют проверять не только погруженную часть купона, но и верхнюю, находящуюся в паровой фазе, - именно там часто образуются staining-дефекты. Рабочая концентрация при тестировании на алюминии составляет 3–5%, температура может быть как комнатная, так и повышенная (40–50 °C) для ускорения теста.
Медные сплавы (латуни, бронзы) тоже требуют отдельной оценки. Защита меди от окисления в водной среде зависит от наличия в присадках ингибиторов, которые образуют защитный слой на поверхности металла. Если ингибитор слабеет или несовместим с конкретным материалом, медь быстро темнеет. Для контроля используется та же ISO/TS 12927 с соответствующим медным или латунным образцом.
Ключевой вывод: если в производстве обрабатываются цветные металлы, выбор СОЖ и тестирование должны вестись на этих металлах, а не на стальных образцах. Это гарантирует, что защита будет адекватной в реальном процессе.
Контроль и предотвращение коррозии в рабочих условиях
После того как выбрана подходящая СОЖ и настроены параметры разбавления, критично организовать систему мониторинга.
Регулярная проверка концентрации и состояния эмульсии
Проверку рефрактометром нужно проводить минимум один раз в неделю на производствах с круглосуточным циклом и минимум один раз в две недели на участках с прерывистым режимом. Одновременно визуально оценивай однородность жидкости, отсутствие расслоения и запах (посторонний запах или прогорелость указывает на микробиологическое загрязнение или старение).
Исключение контакта с посторонней химией
На участке обработки должны быть четкие процедуры: какие средства можно использовать рядом с рабочим баком, какие категорически нельзя. Часто коррозия возникает потому, что уборщик случайно вылил в систему ржавоудаляющий спрей или кислотный очиститель. Обучение персонала и физическое разделение (например, хранение химии в отдельном помещении) - необходимые меры.
Контроль температуры
Слишком высокая температура системы (выше 55–60 °C) ускоряет окисление и ослабевание присадок. Если циркуляционная система не охлаждается, рекомендуется установить терморегулятор или увеличить объем охлаждения.
Периодическая замена жидкости
Даже при хорошем уходе водосмешиваемые СОЖ теряют эффективность. Полная замена рекомендуется не реже чем раз в 6–12 месяцев. При интенсивной работе (высокий объем опилок, высокие температуры) интервал может быть сокращен до 3–6 месяцев.
Опытные закупщики отмечают: система, построенная на контроле концентрации, воды и регулярной замене, требует небольших затрат на мониторинг, но окупается многократно за счет отсутствия коррозийного брака и стабильного качества обработки.
Выбор правильной СОЖ и проверка документации
При закупке водосмешиваемой СОЖ обязательно запрашивай у поставщика следующую информацию:
Результаты тестирования по ASTM D4627 (для черных металлов) или ISO/TS 12927 (для алюминия и медных сплавов)
Результаты по DIN 51360 или IP 287 как дополнительный стандарт
Рекомендуемая рабочая концентрация
Совместимость с жесткой и мягкой водой
Допустимый температурный диапазон
Рекомендуемый интервал замены
Практика показывает: СОЖ, которая хорошо себя зарекомендовала на участке конкурента, не гарантирует такой же результат в твоем цехе, если вода иного состава или режимы другие. Поэтому при переходе на новую жидкость рекомендуется проводить параллельный тест: 1–2 недели работы на новой СОЖ с полным документированием результатов (сроки появления коррозии, интенсивность, локализация дефектов). Такой подход позволяет сэкономить на масштабной переподготовке и избежать массового брака.
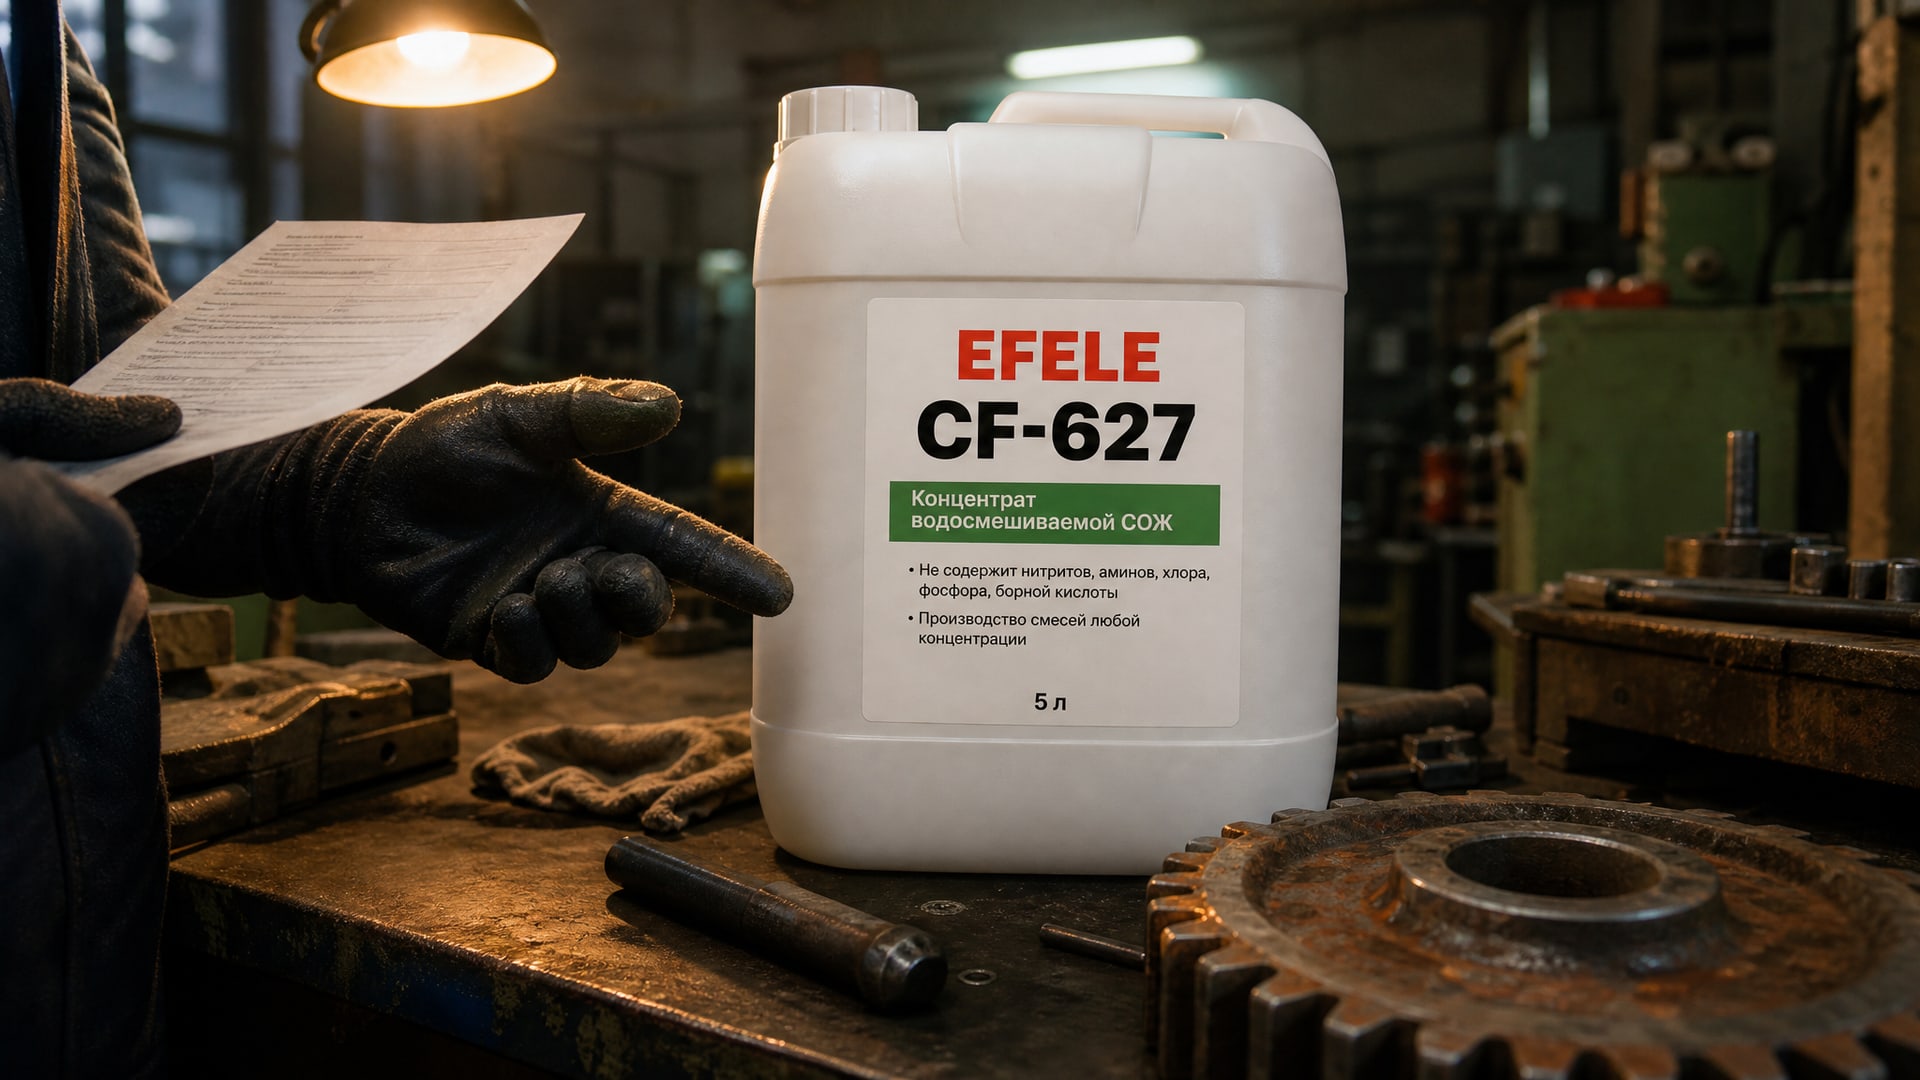
EFELE CF-627, концентрат водосмешиваемой СОЖ, применяется в цехах, где требуется стабильная защита от коррозии при обработке различных углеродистых сталей. Благодаря сбалансированному пакету присадок, этот концентрат обеспечивает хорошую антикоррозионную защиту и показывает предсказуемые результаты при разбавлении в рекомендуемой концентрации даже в условиях жесткой воды. Выбор такого решения упрощает техподдержку и наладку процесса: закупщик получает понятный регламент разбавления и стабильный результат.
Часто задаваемые вопросы
Почему ржавеет деталь через несколько часов после выхода из станка?
Это может быть связано с остаточной влагой на поверхности детали или недостаточной толщиной защитного слоя СОЖ на краях. Проверь концентрацию жидкости - она может быть ниже нормы. Также возможны застойные зоны в циркуляции, где жидкость старится быстрее. Убедись, что после выхода детали из станка ее нельзя сразу складировать во влажном помещении; нужна сушка или защитная упаковка.
Можно ли просто доливать воду в систему без контроля?
Нет. Постоянное долитие чистой воды без контроля концентрации приводит к ее снижению и потере защиты. Правильно поддерживать заданное соотношение концентрат/вода и проверять его рефрактометром минимум раз в неделю. Если нужно дополнить систему, используй рекомендованное разведение от поставщика.
Как понять, что СОЖ потеряла антикоррозионные свойства?
Признаки: резкое появление ржавчины на деталях, видимое расслоение жидкости в баке, посторонний запах (затхлый, прогорелый), изменение цвета эмульсии на коричневый или серый. При обнаружении хотя бы одного из этих признаков нужна полная замена жидкости и промывка системы.
Влияет ли жесткость воды на коррозию?
Да, критично. Жесткая вода (свыше 15–20 dH) ускоряет ослабевание защитных присадок в СОЖ. Если в цехе высокомагнезиевая или высококальциевая вода, переход на обработанную или деминерализованную воду часто решает проблему коррозии без смены самой жидкости.
Отличается ли защита от коррозии для алюминия и стали?
Да. Для алюминия нужна отдельная оценка по ISO/TS 12927; для стали - по ASTM D4627. Проблемы на алюминии проявляются как потемнение и staining, а не как классическая ржавчина. При обработке цветных металлов убедись, что СОЖ протестирована именно на этих материалах.
Заключение
Коррозия после обработки водосмешиваемой СОЖ - это не только проблема самой жидкости, но результат взаимодействия качества СОЖ, состава воды, режима разбавления, условий хранения и старения системы. Стандартные методы тестирования (ASTM D4627 для черных металлов, ISO/TS 12927 для цветных) позволяют объективно оценить антикоррозионные свойства еще на этапе выбора. На практике же защита обеспечивается регулярным контролем концентрации (3–5%), использованием обработанной воды, исключением загрязнения и периодической заменой жидкости.
Следующий шаг для твоего цеха: проверь текущую концентрацию СОЖ рефрактометром, определи жесткость воды в источнике и запрашивай у поставщика результаты испытаний по действующим стандартам. Эти три действия решают большинство проблем коррозии и избавляют от ненужной переподготовки и закупок новых жидкостей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.