
Как снять анаэробный герметик с резьбовых соединений
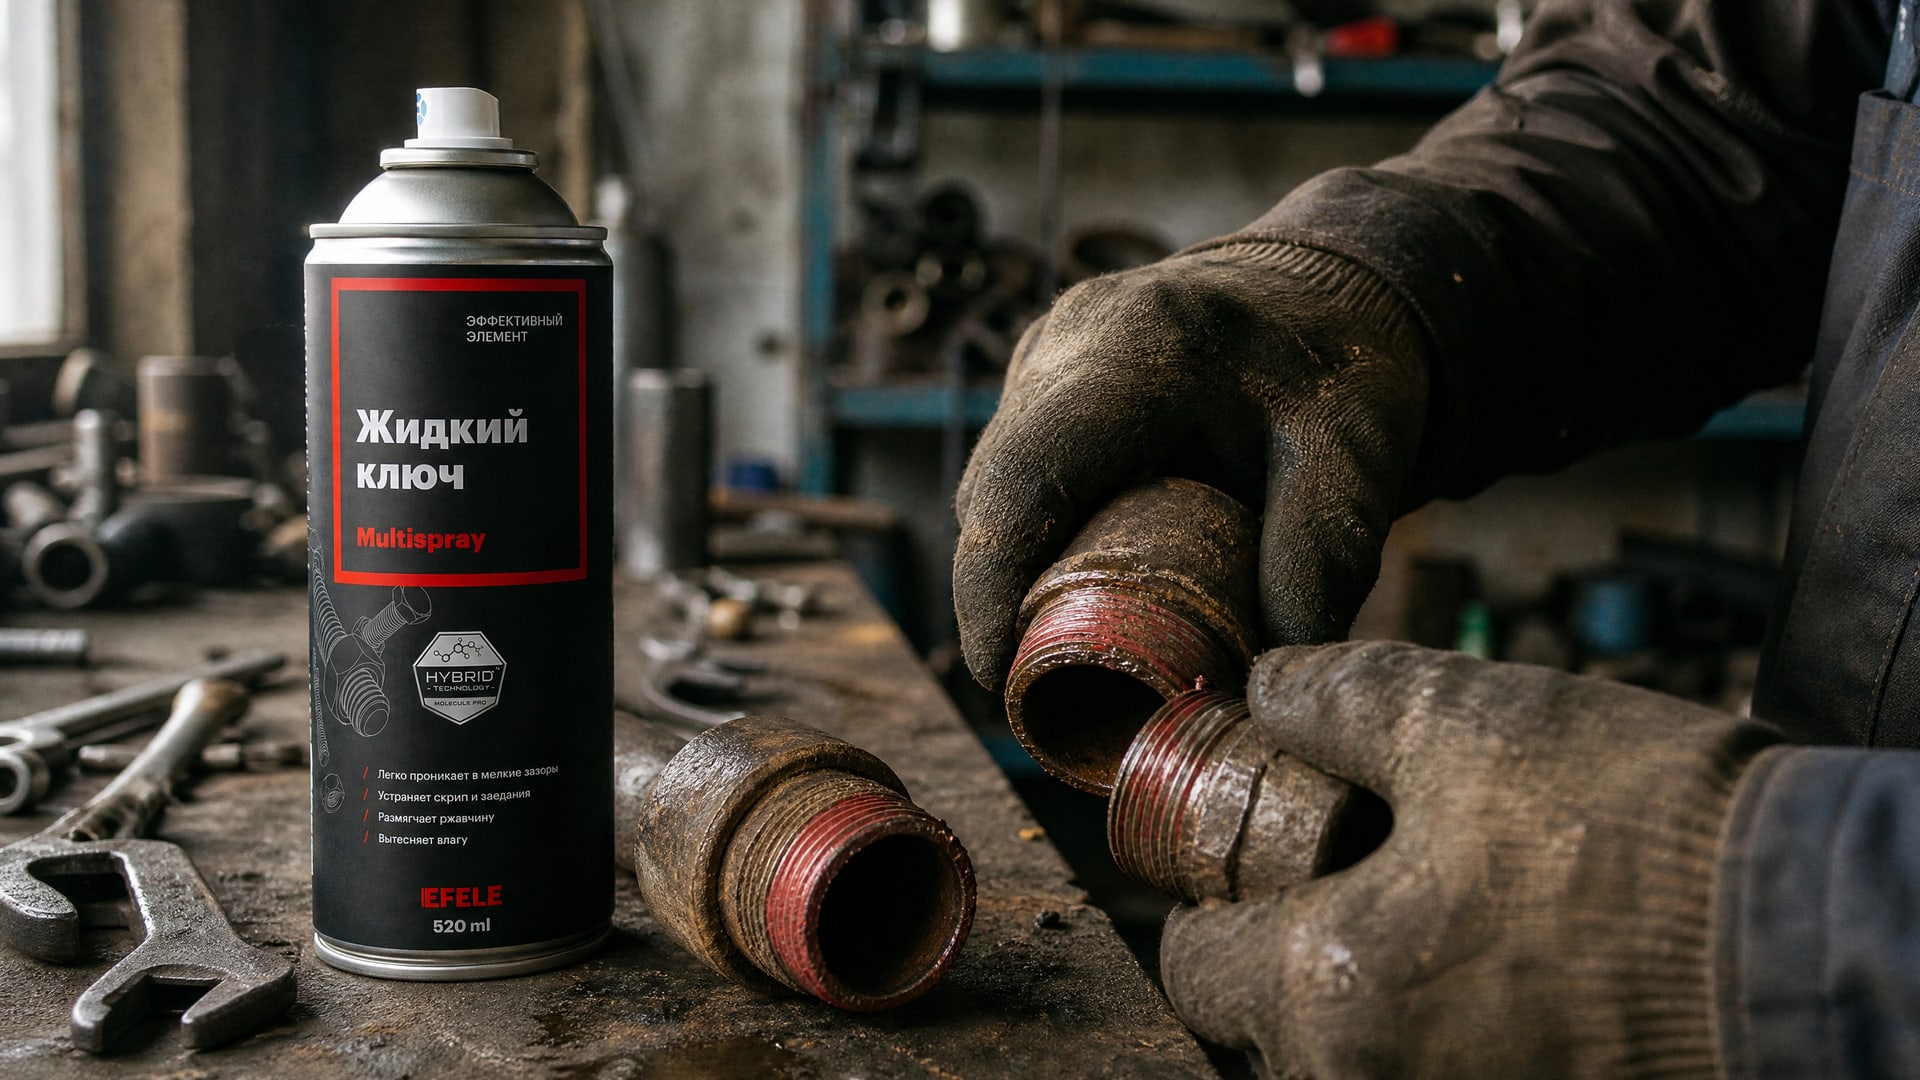
Анаэробный фиксатор резьбы, попав на болт или гайку, создает прочное соединение, которое намного сложнее разобрать, чем обычный крепеж. Проблема усугубляется тем, что отвержденный материал становится термореактивным пластиком и держит детали намертво. Для демонтажа таких соединений нужен систематический подход: попытка сорвать резьбу «на холодную» часто приводит к срыву граней или излому болта. Эта статья разбирает проверенные методы разборки, основанные на свойствах анаэробных композиций, и показывает, когда локальный нагрев становится единственным безопасным решением. Информация полезна техническим специалистам, инженерам, закупщикам и ремонтным службам, которые работают с промышленным оборудованием и крепежом.
Физические свойства отвержденного анаэробного фиксатора
Анаэробные клеи существуют в двух состояниях: жидком (до отверждения) и твердом (после полимеризации в отсутствие кислорода).
После отверждения материал преобразуется в полимерную матрицу, которая работает как термореактивный пластик. Это означает, что при нагреве его молекулярная структура размягчается, вязкость падает, и адгезия (липкость к металлу) снижается.
Критический момент при демонтаже - температурный порог. Источники указывают, что при нагреве около 250°C (482°F) фиксатор теряет основную часть своей удерживающей способности. Для высокопрочных составов диапазон может доходить до 450–600°F, при котором материал переходит в пластичное состояние и практически перестает сопротивляться механическому расчленению соединения.
Одна из ключевых особенностей: после остывания соединения при комнатной температуре полимер снова набирает значительную часть своей исходной прочности. Это означает, что разборку нужно проводить, пока соединение еще горячее. Промедление даже на несколько минут может свести на нет эффект от нагрева.
Когда нагрев неизбежен: определение прочности фиксатора
Перед выбором метода демонтажа нужно понять, какой класс фиксатора использован.
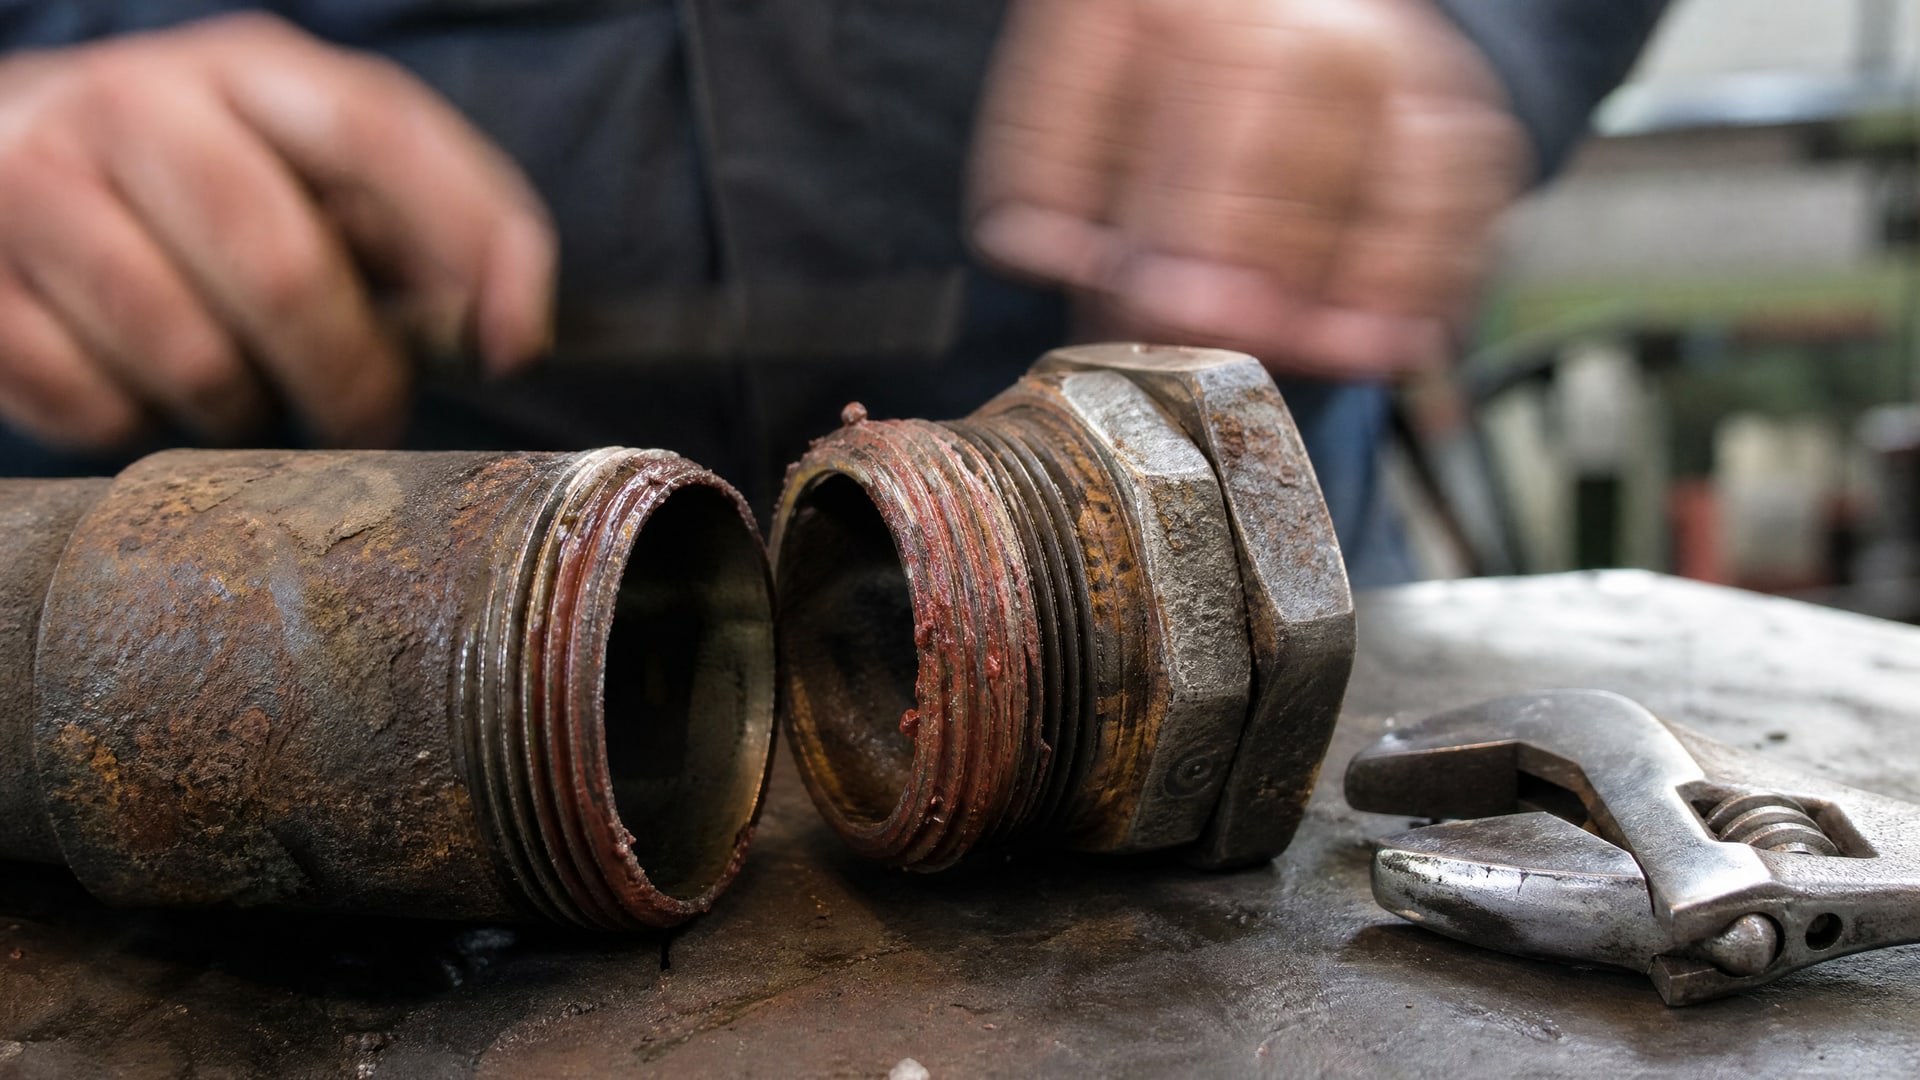
Разные составы имеют разную разборность. Низкопрочные фиксаторы позволяют демонтировать соединение руками или обычным инструментом при комнатной температуре. Высокопрочные требуют обязательного нагрева.
Практический алгоритм прост: сначала пробуют разобрать соединение обычным инструментом (ключом, плоскогубцами) при комнатной температуре. Если болт или гайка поддаются легко - дальше нагрев не требуется. Если сопротивление значительно и риск срыва граней высок, переходят к локальному нагреву.
На промышленных предприятиях и в ремонтных сервисах фиксируют момент срыва соединения по стандарту ISO 10964. Этот стандарт описывает методику измерения удерживающего момента анаэробных клеев в резьбовых соединениях. Например, для М10 крепежа при преднатяге 30–40 Н·м типичные показатели составляют момент срыва не менее 12 Н·м и превалирующий момент (то есть сопротивление при уже начавшейся разборке) не менее 29 Н·м. Такие значения указывают на высокопрочный состав, требующий нагрева.
Локальный нагрев как основной метод демонтажа
Для высокопрочных фиксаторов локальный нагрев - основной рабочий метод.
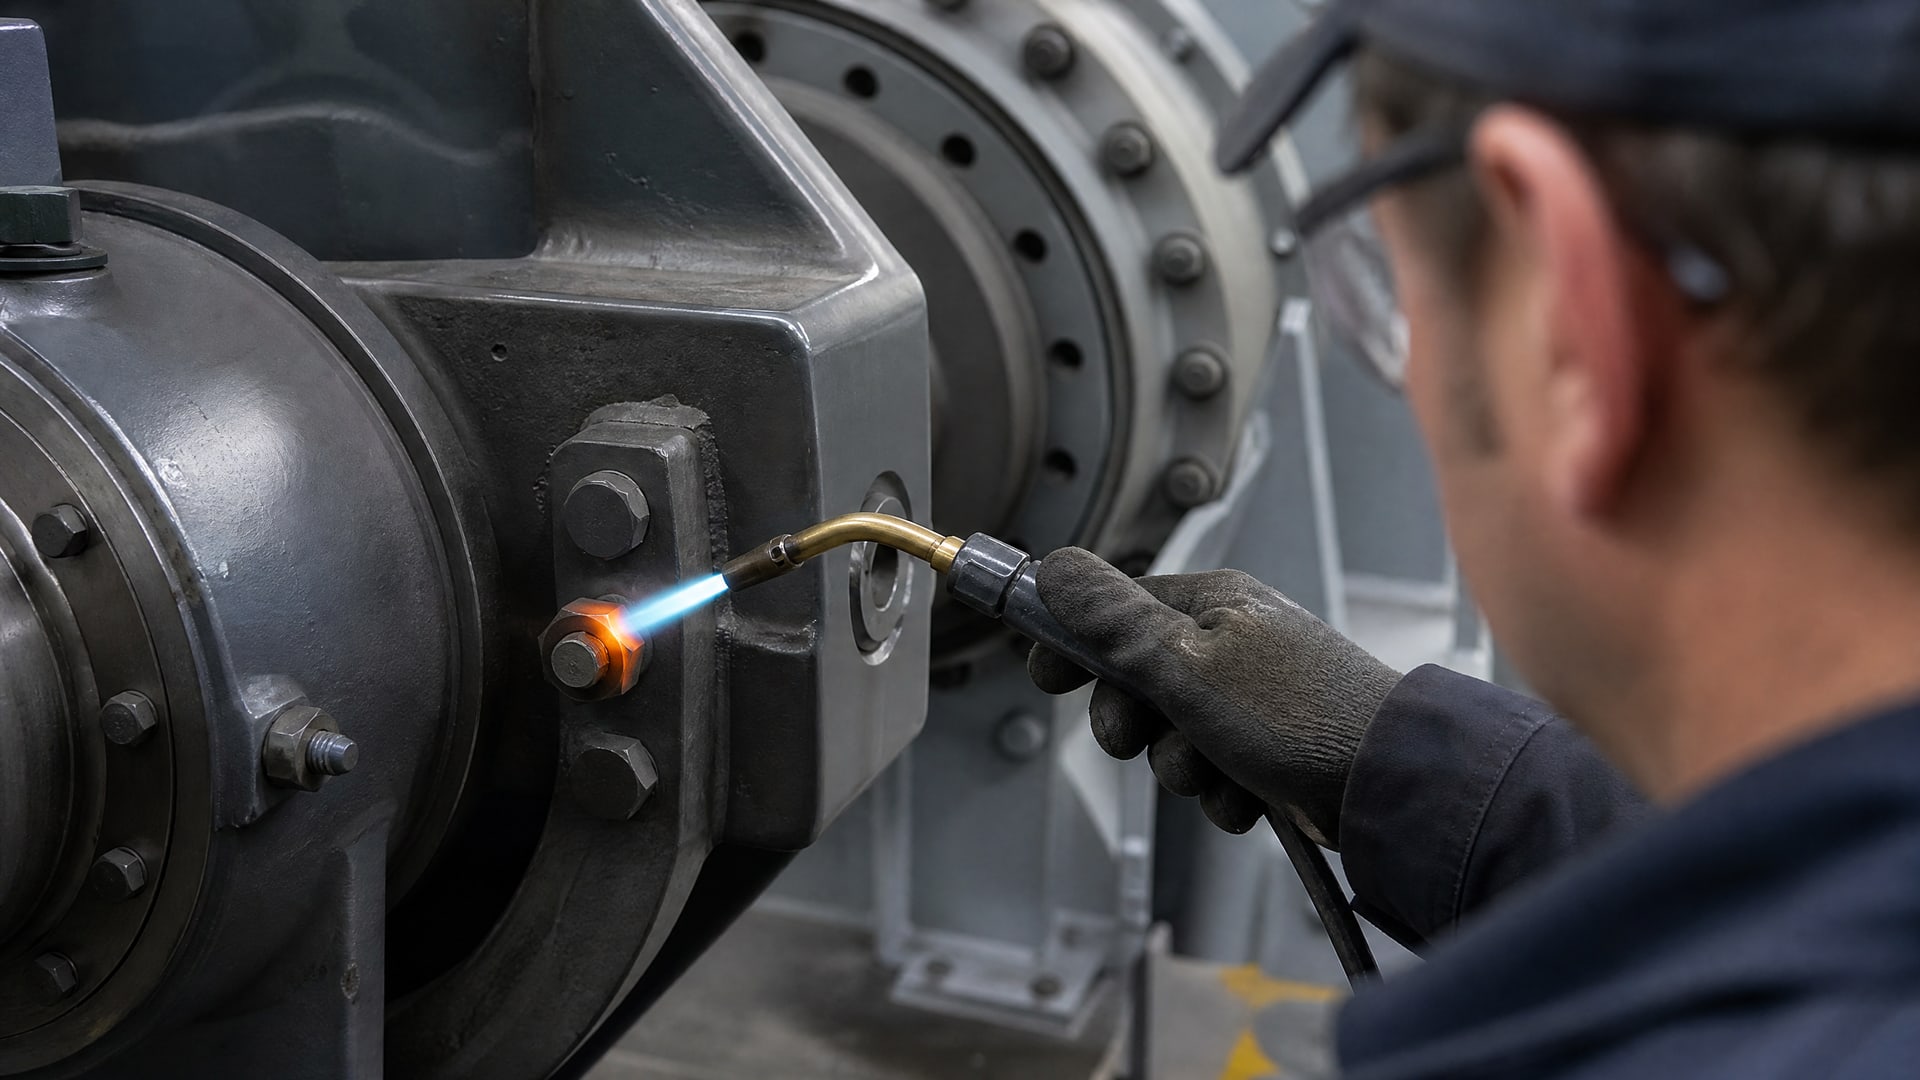
Суть в том, что нагрев направляют не на саму резьбу, а на головку болта или на гайку, создавая локальное размягчение полимера в зоне соединения. Это снижает риск повреждения окружающих деталей и позволяет контролировать температуру.
Алгоритм действий:
Выбрать источник тепла. Для промышленных условий рекомендуют индукционный нагреватель или локальный тепловой источник (строительный фен, газовая горелка). Важно, чтобы нагрев был направленным, а не общим.
Измерить целевую температуру. Принято ориентироваться на порог около 250°C. Идеально использовать пирометр или термоэлемент для контроля. При этом нужно помнить, что температура внутри соединения будет выше поверхностной.
Нагреть головку или гайку в течение 2–5 минут. Время зависит от массы детали и мощности источника тепла.
Срывать соединение немедленно, пока оно горячее. Используют соответствующий по размеру ключ или шестигранник с минимальным люфтом, чтобы избежать срыва граней.
Полностью разобрать соединение на горячем состоянии. Не следует разбирать по частям с перерывами.
Очистка резьбы от остатков фиксатора
После разборки горячего соединения на резьбе часто остаются фрагменты отвержденного фиксатора.
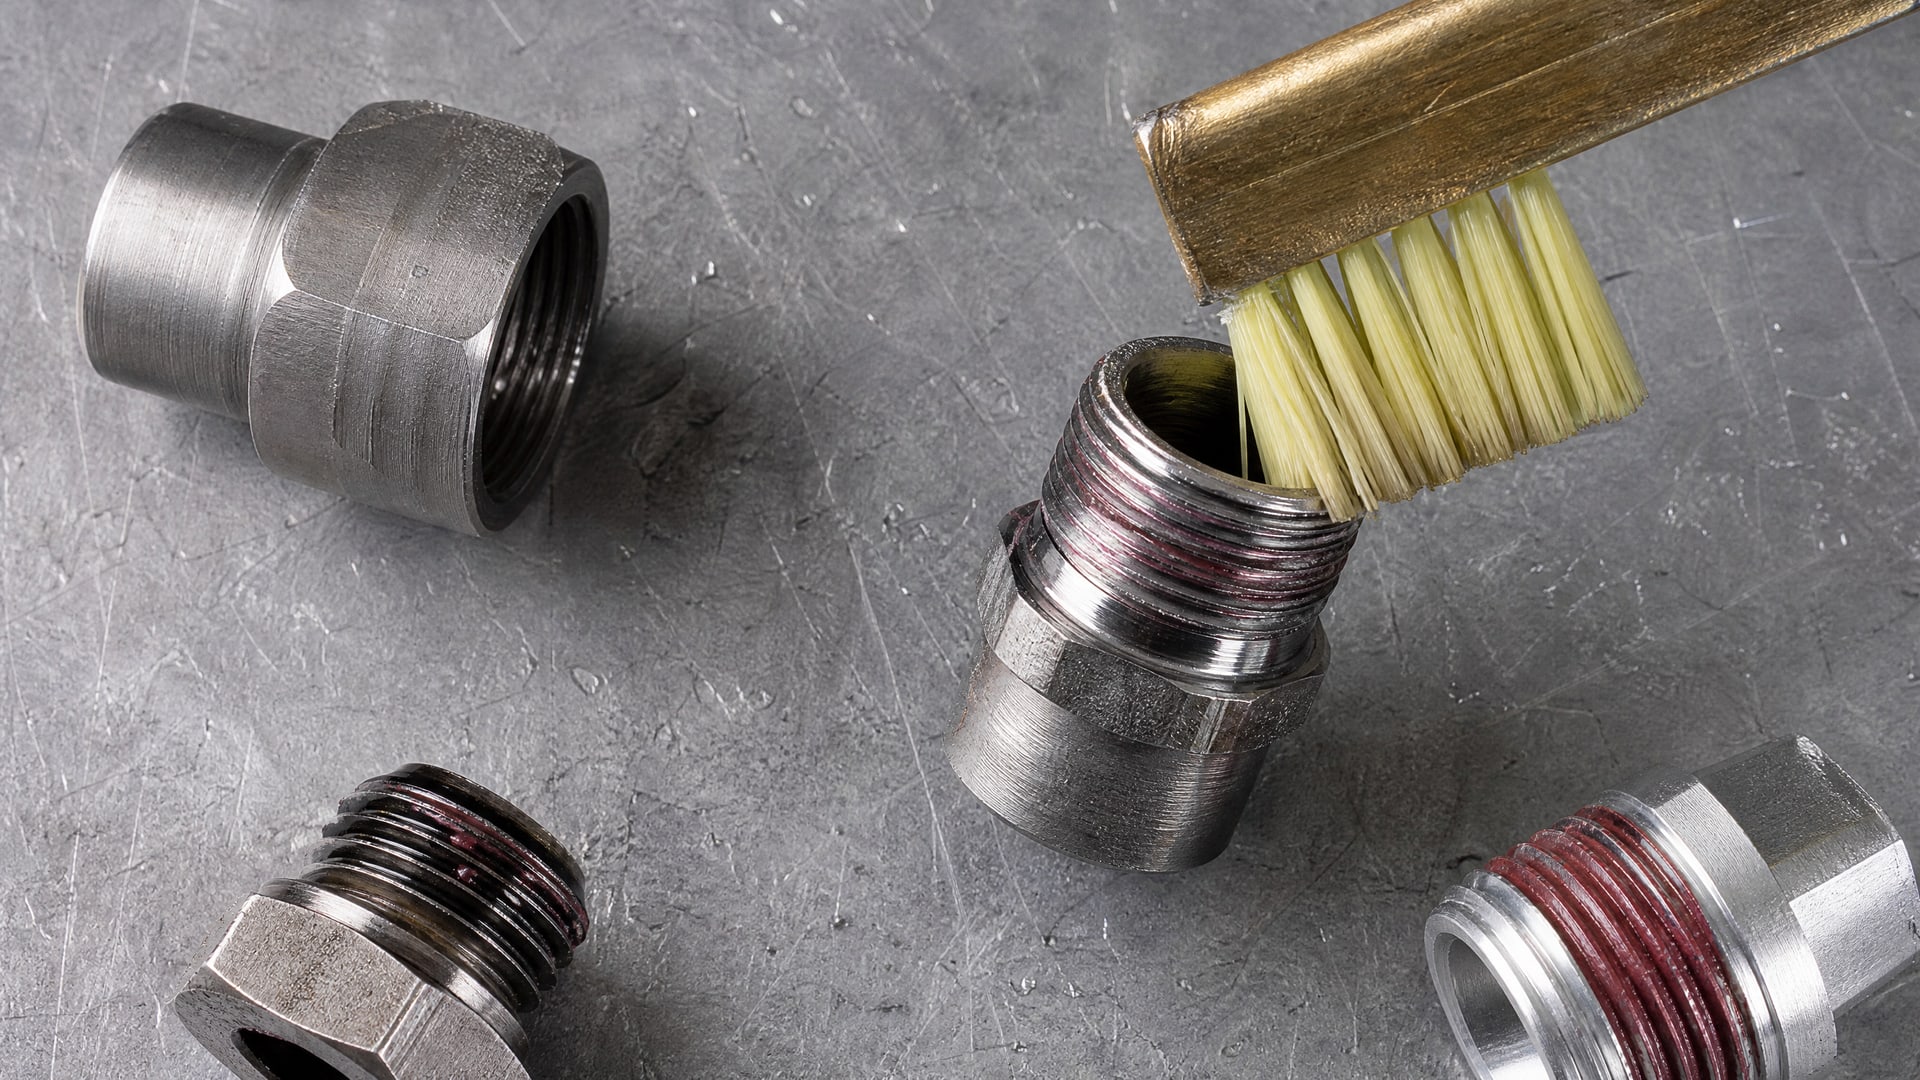
Они забивают витки и затрудняют повторную сборку. Удаление этих остатков требует комбинированного подхода.
Первый этап - механическое удаление. Используют металлическую щетку (желательно нейлон-латунную, чтобы не повредить резьбу) или специальный щеточный насадок на дрель. Движения должны быть вращательными вдоль оси резьбы, не поперек.
Второй этап - растворение остатков. На рынке доступны специальные растворители для анаэробных клеев, однако при их отсутствии практикуют использование ацетона или другие неполярные растворители. Допускается замачивание разобранного крепежа в растворителе на 10–15 минут для размягчения остатков полимера.
Третий этап - повторная механическая очистка после размягчения. Щетка проходит по виткам легче, так как материал стал пластичнее.
Для предотвращения окисления и облегчения будущего демонтажа на очищенную резьбу иногда наносят тонкий слой проникающей смазки. На линиях фасовки и в ремонтных цехах распространены составы, которые благодаря низкой вязкости и хорошей адгезии проникают в узкие промежутки между витками и защищают металл от коррозии. Средства типа EFELE Жидкий ключ Мультиспрей позволяют предотвратить прикипание вновь установленного крепежа и облегчить будущий демонтаж.
Инструменты и предосторожности при нагреве
Для безопасного локального нагрева нужны специальные инструменты.
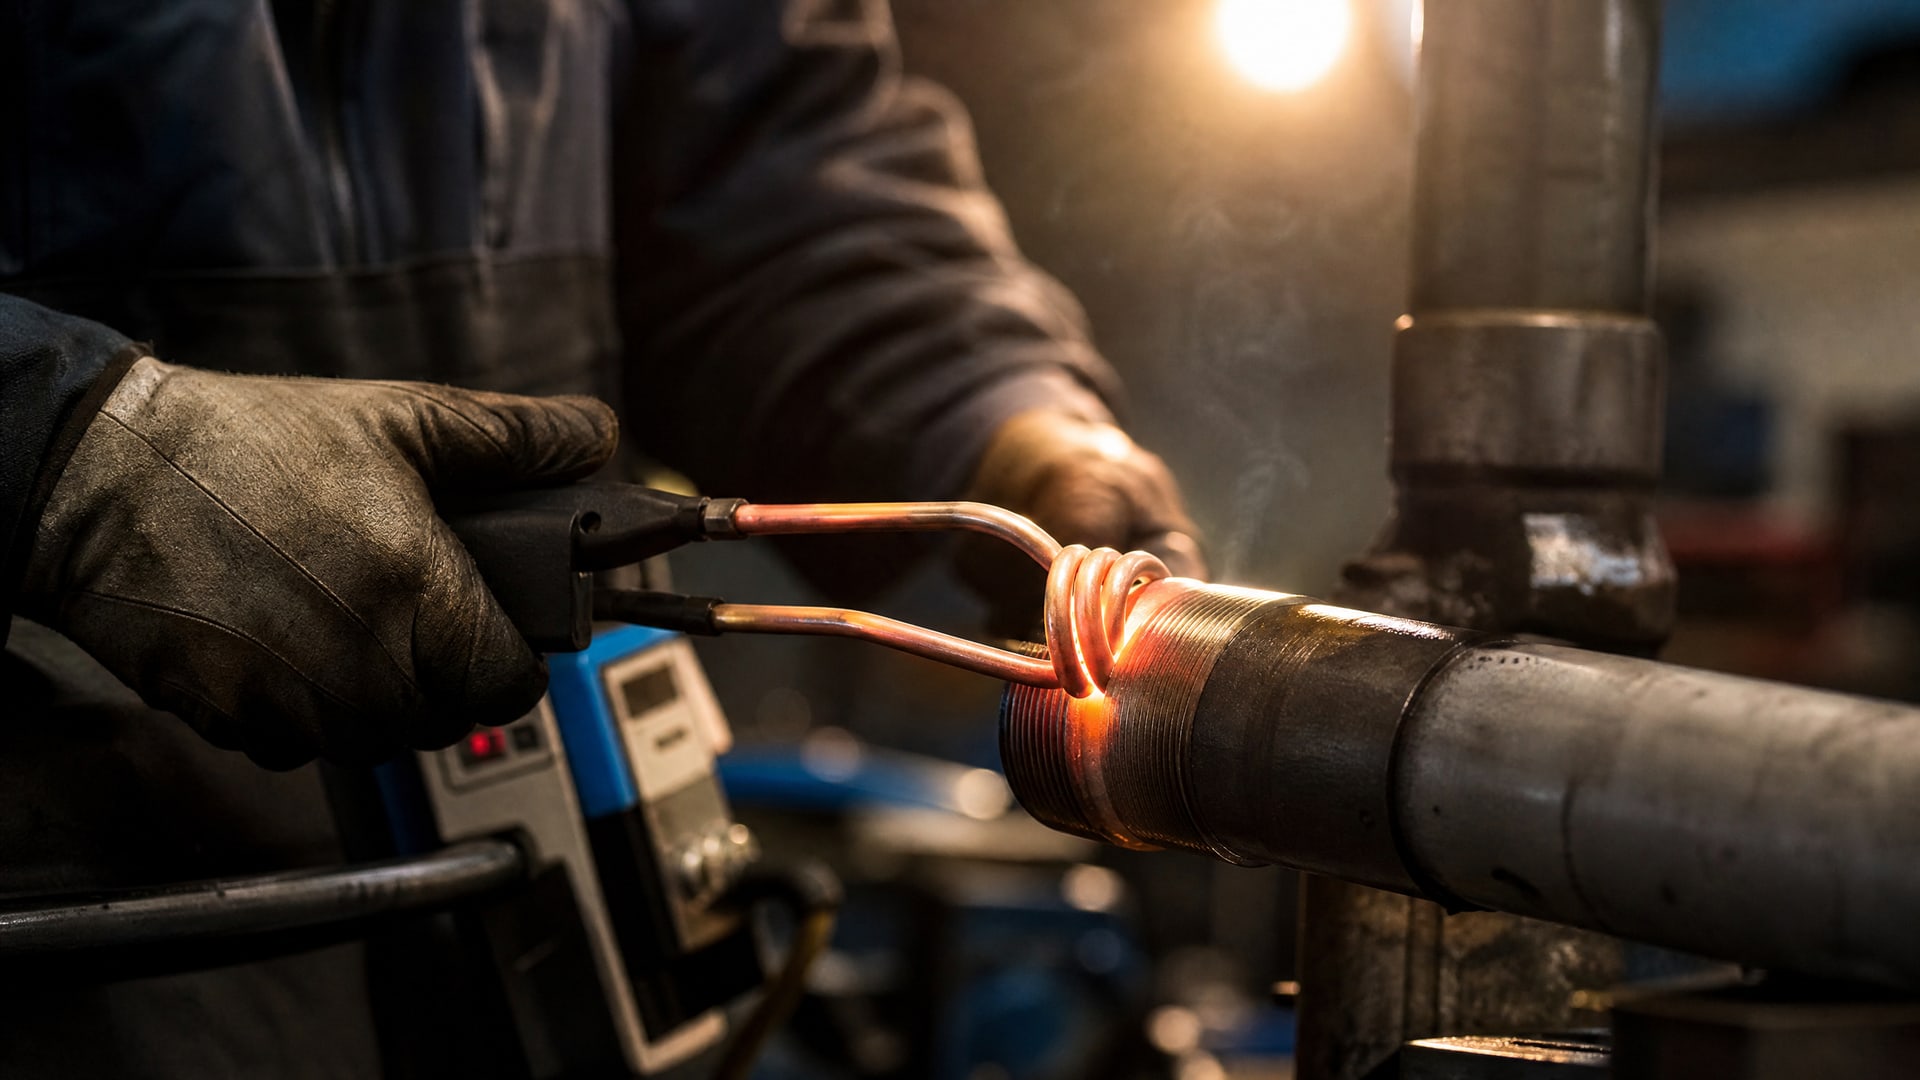
Строительный фен или бытовая горелка подходят для небольших деталей в гараже, но на производстве предпочитают индукционные нагреватели. Они дают точный контроль температуры, не требуют открытого пламени и локализуют тепло в нужной зоне.
Предосторожности:
Соблюдение безопасной дистанции. При нагреве деталь может внезапно сдвинуться или отвалиться, поэтому рабочее место должно быть закреплено в тисках или прижимных устройствах.
Защита окружающих узлов. При нагреве головки болта тепло может распространяться на соседние детали, особенно если те выполнены из пластика или содержат смазку. Рекомендуют оборачивать окружающие элементы теплоизоляцией или влажной тряпкой.
Индивидуальная защита. Рабочий должен надевать термостойкие перчатки и защитные очки, так как при разборке горячего соединения возможны выплески размягченного полимера.
Контроль атмосферы. Если в помещении используется горелка, необходимо обеспечить приток свежего воздуха и удаление дыма и газов.
Практические советы для разных типов крепежа
Демонтаж болтового соединения отличается от разборки резьбы в корпусе детали.
Для болтов с гайкой можно нагревать либо головку болта, либо гайку - в зависимости от доступности. Если болт нужно вытащить полностью, нагрев гайки часто удобнее, так как она находится снизу и не требует демонтажа всей конструкции.
Для резьбовых отверстий в корпусе или крышке крепеж находится внутри, и нагрев доступен ограниченно. В этом случае используют индукционный нагреватель с узкой рабочей зоной или подводят тепло косвенно через корпус. Время нагрева может увеличиться из-за теплопроводности материала конструкции.
При работе с тонкостенным крепежом или высокопрочными болтами риск деформации выше. Здесь важна точность контроля температуры: лучше недогреть на 20–30°C и дольше разбирать, чем перегреть и повредить геометрию болта.
Если соединение старое и фиксатор частично разложился, он может остаться мягче, но держать детали может по-прежнему плотно за счет загрязнений, ржавчины и окисления. В этом случае нагрев все равно помогает, так как размягчение полимера хотя бы частично компенсирует адгезию отложений.
Часто задаваемые вопросы
Можно ли разобрать высокопрочный анаэробный фиксатор без нагрева?
На практике высокопрочные составы (красные фиксаторы) требуют нагрева. Попытка разобрать соединение холодным способом часто приводит к срыву граней болта, излому крепежа или повреждению резьбы в корпусе. Нагрев до 250°C дает полимеру достаточную пластичность для безопасной разборки.
Сколько времени ждать после нагрева перед разборкой?
Разбирать нужно немедленно, пока соединение горячее. Промедление на несколько минут позволяет полимеру начать остывать и снова набирать прочность. После полного остывания до комнатной температуры фиксатор восстанавливает большую часть своей исходной удерживающей способности.
Как узнать, достаточна ли температура нагрева?
Ориентир - цвет металла и визуальные признаки. При 250°C металл обычно приобретает светло-соломенный цвет. Однако точнее использовать пирометр или термопарный датчик для контроля температуры. Если пирометра нет, можно использовать температурные краски или термочувствительные наклейки.
Есть ли риск деформации болта при нагреве?
При контролируемом локальном нагреве до 250–300°C риск для обычной стали минимален, так как температура размягчения стали намного выше. Однако при перегреве выше 400–450°C есть риск изменения структуры металла, особенно для закаленного крепежа. Также возможна деформация, если ударять по горячему болту с чрезмерной силой.
Какой растворитель лучше всего удаляет остатки фиксатора?
На практике используют ацетон или неполярные углеводородные растворители. Специальные промышленные растворители, разработанные производителями анаэробных клеев, более эффективны, но доступны не всегда. Важно, чтобы растворитель был совместим с материалом болта и окружающих деталей.
Заключение
Демонтаж резьбовых соединений, зафиксированных высокопрочным анаэробным герметиком, требует системного подхода. Попытка разобрать холодным способом часто приводит к повреждению крепежа или резьбы. Основной и надежный метод - локальный нагрев соединения до порога около 250°C с немедленной разборкой на горячем состоянии. После разборки остатки фиксатора удаляют механической очисткой и растворением.
Практический совет для закупщиков и снабженцев: при выборе фиксатора на будущее учитывайте, насколько часто потребуется разборка соединения. Низкопрочные составы разбираются без нагрева, но держат слабее. Высокопрочные требуют специального оборудования для демонтажа, но гарантируют надежность. Документируйте марку использованного материала на узлах, чтобы при следующей разборке сразу знать, какой метод применять.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.