
Как смазочные материалы H1 помогут пройти аудит ХАССП без замечаний
Аудит ХАССП (HACCP) - это не просто проверка производства, а система контроля рисков, которая требует документально подтвердить, что каждый элемент оборудования соответствует стандартам пищевой безопасности. Смазочные материалы часто оказываются неожиданным источником замечаний, потому что закупщики и инженеры путают понятия «пищевая смазка» и класс H1. На самом деле H1 - это не универсальный допуск, а специальный класс для случайного контакта с пищей, и правильное его применение закрывает одну из самых частых причин отказа на аудите.
В этой статье разберемся, почему смазки H1 критичны для ХАССП, как выбрать нужный продукт и какие документы подготовить, чтобы аудитор не нашел замечаний по материалам обслуживания. Статья адресована техническим специалистам, инженерам и снабженцам, которые готовят оборудование к сертификации или повторному аудиту.
Почему H1 - это не «пищевая смазка вообще», а конкретный класс допуска
Первое, что нужно понимать: термин "пищевая смазка" часто используется неправильно.
На рынке встречаются смазки H1, H2, 3H и HX-1, но только H1 относится к смазкам для случайного контакта с пищей. H2 - это смазки для зон, где контакт с пищей исключен полностью (например, редукторы в отдельном помещении). 3H - для прямого контакта (разделительные агенты для форм).
Класс H1 определяется международным стандартом ISO 21469 и требованиями 21 CFR 178.3570 от FDA. Это означает, что состав смазки - базовые масла, загустители и присадки - должны соответствовать строгим ограничениям по токсичности, миграции в пищу и отсутствию опасных компонентов. Максимально допустимое количество смазки в продукте, которое не считается нарушением, составляет 10 ppm (10 мг/кг).
На практике это значит, что H1 может применяться на транспортерах, цепях, подшипниках редукторов и привод-ных валах, работающих над линией, но не на контактных поверхностях (столах, конвейерных полотнах, нож и). При выборе смазки нужно сначала нарисовать карту риска: где смазка теоретически может попасть в продукт или на пищеконтактную поверхность, и только для этих точек искать H1.
Требования аудита ХАССП к смазочным материалам
Когда аудитор проводит проверку по системе ХАССП, он ищет три вещи: правильный класс смазки, подтверждающие документы и корректность применения.
Если на оборудовании работает обычная минеральная смазка в зоне над линией или на подшипниках, доступных для контакта с продуктом, это автоматически становится замечанием высокого приоритета.
Для каждой точки смазывания аудит требует обоснования: почему выбран именно H1, каков риск попадания в продукт при нормальной эксплуатации, есть ли барьеры (защитные пластины, кожухи), как часто проводится техническое обслуживание. Документация должна содержать карточку товара с указанием регистрации NSF H1, соответствия ISO 21469 и краткую спецификацию (температурный диапазон, класс вязкости, водостойкость).
Источник документов - либо техдокумент производителя смазки, либо сертификат от независимого органа (NSF, TÜV, LRQA). Распечатки с маркетинговых сайтов не считаются подтверждением. Также важно, чтобы в системе управления материалами была зафиксирована информация о том, какая конкретно смазка используется (артикул, производитель, регистрация H1), и чтобы это совпадало с тем, что стоит на оборудовании.
Проверка документов перед аудитом
Соберите для каждого типа смазки, применяемой на производстве:
Техлист (TDS) с указанием класса NSF H1 или ссылкой на регистрацию ISO 21469.
Копию регистрации в каталоге NSF (если она есть) или сертификат соответствия от другого органа.
Внутренний документ, описывающий, где и почему применяется эта смазка (риск, барьеры, альтернативы).
Подтверждение, что при замене смазки был проведен анализ соответствия (если состав менялся).
Аудитор не требует толстых папок, но он обязательно попросит показать техлист и задаст вопросы о выборе. Если техлист дома, а на оборудовании висит стикер с просто названием, аудит запишет замечание.
Как правильно выбрать H1 для конкретного оборудования
H1 - это класс допуска по безопасности, а не универсальная характеристика.
Две разные H1-смазки могут сильно отличаться по температурному диапазону, водостойкости, типу базового масла и вязкости. Поэтому выбор начинается не с буквы H1, а с анализа условий работы узла.
Сначала определите, в каком температурном диапазоне работает узел: при -10 до +50 °C нужна одна смазка, при +40 до +100 °C - другая. Затем оцените механические нагрузки: легкие подшипники могут обойтись более жидкой смазкой (NLGI 1-2), тяжелонагруженные редукторы требуют NLGI 2 или даже загустителя, стойкого к выдавливанию.
Далее проверьте воздействие воды и пара: если оборудование часто моется или работает во влажной среде (тесто, мясо, рыба), нужна водостойкая H1-смазка. Обычная литиевая смазка просто вымывается, и узел остается без защиты. На линиях фасовки в условиях повышенной влажности и интенсивной мойки закупщики часто берут смазки с улучшенной адгезией - это покрытие, которое держится на металле, несмотря на воду и щелочные моющие растворы. Например, водостойкие H1-смазки подходят для цепных приводов, подшипников редукторов и опорных роликов конвейеров, где без защиты от влаги начнется окисление и коррозия.
Таблица выбора H1 по условиям
| Условия эксплуатации | Рекомендуемые параметры H1 | Типичные узлы |
|---|---|---|
| Сухая среда, комнатная температура | Литиевая H1, NLGI 2, -10…+60 °C | Подшипники редукторов, вентили |
| Повышенная влажность, вода | Водостойкая H1, NLGI 2, адгезия, -15…+80 °C | Цепные приводы, ролики конвейеров |
| Высокие нагрузки, фрикция | Синтетическая H1, NLGI 2, EP-присадки, +5…+100 °C | Редукторы мясорубок, шнеки |
| Низкие температуры, холодная камера | Низкотемпературная H1, NLGI 1-2, -25…+40 °C | Валики морозильника, направляющие |
Также учтите режим мойки: если оборудование каждый день обрабатывается щелочными или кислотными чистящими растворами, то смазка должна выдерживать pH от 5 до 10 и не размягчаться под воздействием моющих средств. Обычные индустриальные смазки для таких условий не подходят.
После выбора смазки обязательно согласуйте ее с производителем оборудования: некоторые производители указывают конкретные допуски или рекомендуют определенные типы загустителей. Если в инструкции к оборудованию сказано "литиевая смазка ISO VG 32", это не значит, что туда нельзя ставить H1 - просто H1 должна быть литиевой и ISO VG 32.
Документирование в системе ХАССП и подготовка к аудиту
Система ХАССП требует, чтобы управление материалами была документирована.
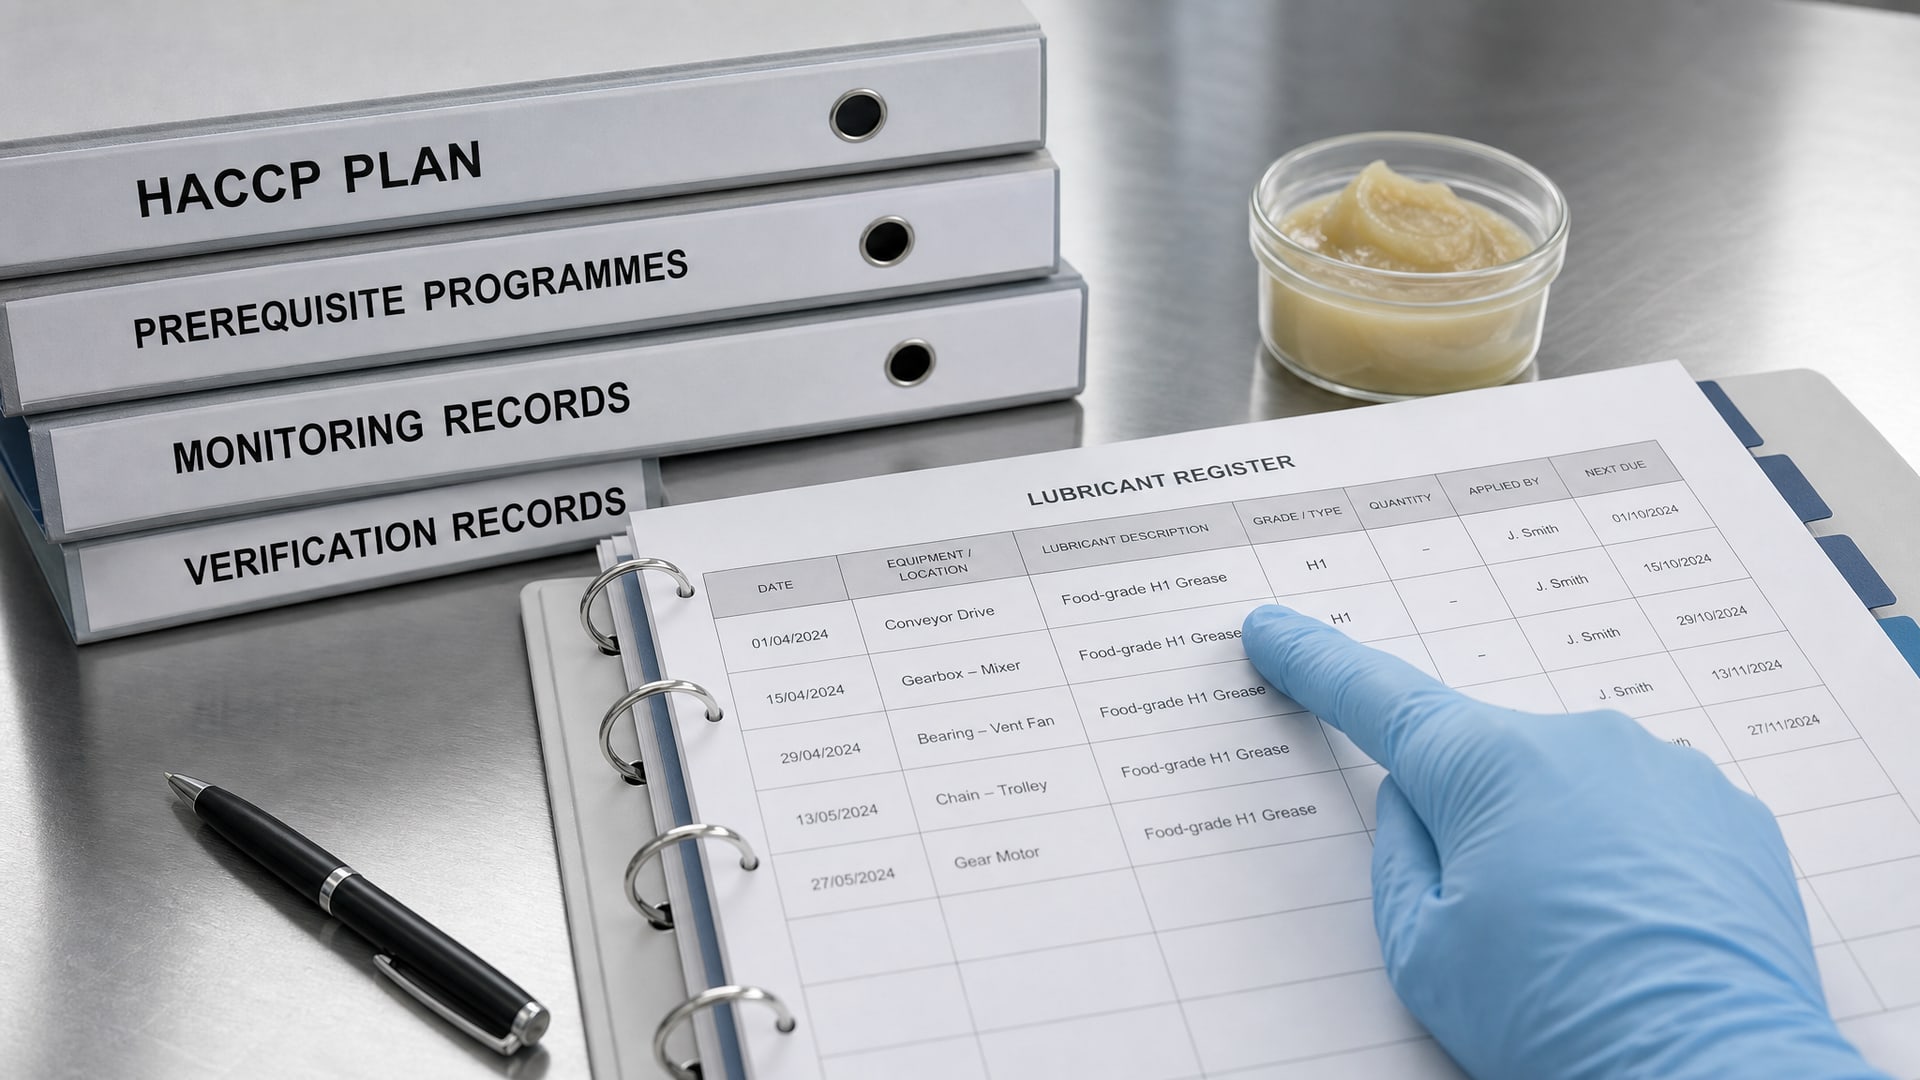
Для смазочных материалов это значит: нужна отдельная папка с реестром всех используемых смазок, их назначением, рисками и местом хранения.
Минимум документации для аудита:
Реестр смазочных материалов: список всех смазок на производстве (H1, H2, другие), указание, где каждая используется, и ссылка на техлист.
Техлист каждой H1-смазки: на бумаге или PDF, с указанием регистрации NSF H1 или стандарта ISO 21469.
Оценка риска по узлам: простая таблица, где для каждого узла указано, какая риск попадания в продукт, какая смазка выбрана и почему, какие барьеры используются.
Инструкция по применению: где указано, сколько смазки наносить, как часто переносить, на какие признаки (течи, высыхание) обращать внимание.
Логистика хранения и замен: смазки хранятся отдельно от пищи, в закрытых контейнерах с этикетками, при замене применяется система FIFO (первый в - первый из).
Аудитор попросит показать эту папку и задаст вопросы: например, покажет вам подшипник и спросит, какая там смазка, когда ее в последний раз меняли, где лежит техлист. Если ответы совпадают с документами и смазка действительно H1 - замечаний не будет. Если вы не знаете, какая там смазка, или документов нет - это замечание высокого приоритета.
Кроме того, персонал, который наносит смазку (механики, наладчики), должен быть обучен: что такое H1, где ее можно применять, что нельзя смешивать разные смазки. Это может быть краткая инструкция на одной странице, но ее нужно вывесить в цехе и документировать обучение в журнале.
Как смазки H1 закрывают основные риски ХАССП
В системе ХАССП смазочные материалы рассматриваются как потенциальный источник загрязнения (hazard).
Риск может реализоваться через три пути: прямое попадание в продукт, загрязнение пищеконтактной поверхности или перенос через руки персонала.
Смазка H1 снижает этот риск потому, что ее ингредиенты специально отобраны, чтобы быть безопасными при случайном попадании в концентрации до 10 ppm. Это значит:
Базовое масло (минеральное или синтетическое) не содержит токсичных полициклических углеводородов выше допустимого предела.
Загуститель (обычно литиевый мыл или комплексный) не вызывает раздражение или аллергических реакций.
Присадки (антиокисленты, антипенные агенты) соответствуют регуляторным ограничениям FDA.
Не содержит аллергенов (глютена, орехов, молока), которые опасны для потребителей с непереносимостью.
При использовании H1 на правильных узлах аудитор убеждается, что производство принимает обоснованные меры для контроля риска. Это называется "адекватным управлением риском" и является основой прохождения аудита без замечаний.
Однако если в производстве применяют обычную смазку (не H1) на узлах, где есть потенциальный контакт, аудитор запишет это как "неуправляемый риск". Такое замечание требует корректирующего действия: либо немедленная замена смазки на H1, либо установка физического барьера (защитный кожух, герметичное соединение). Обе меры требуют времени и могут потребовать остановку производства.
На практике закупщики и инженеры часто недооценивают важность H1 до первого аудита. После замечания они быстро закупают нужные смазки, но потом выясняется, что на складе куча банок старых смазок, персонал не знает, какую именно брать, и начинаются путаницы. Правильный подход - подготовиться заранее: выбрать H1-смазки до аудита, обучить людей и задокументировать процесс.
Частые ошибки и как их избежать
Ошибка 1: применение H2-смазок в зонах над продуктом
H2 - это смазки для зон без контакта с пищей (редукторы в отдельном помещении, направляющие прессов вдали от продукта). Если H2-смазка упадет в продукт, это считается нарушением, потому что она не прошла регистрацию по FDA и ISO 21469. На аудите это приводит к остановке оборудования.
Как избежать: перед аудитом пройти по всему производству и проверить, нет ли H2 в зонах над линией или на доступных для контакта с пищей узлах.
Ошибка 2: недокументированная замена смазки
Если инженер решил заменить одну H1-смазку на другую без анализа соответствия, это нарушение. Аудитор может не знать о замене и проверить старый техлист, а на оборудовании уже новая смазка - несовпадение запишется как отклонение.
Как избежать: любая замена смазки (даже на аналог того же производителя) документируется в реестре смазочных материалов с указанием даты, причины и конфирмации инженера.
Ошибка 3: смешивание разных смазок при дозаправке
Если в узле заканчивается смазка, то добавляют новую банку той же марки. Но если по ошибке добавили смазку другого производителя или другого класса, то характеристики смеси становятся неопределенными. При аудите это считается нарушением управления материалом.
Как избежать: на каждой банке смазки должна быть этикетка с артикулом и датой открытия; при дозаправке проверяется совпадение по артикулу; если сомнение - лучше слить и залить заново.
Ошибка 4: отсутствие техлистов и сертификатов
Аудитор попросит показать документ, подтверждающий, что смазка действительно H1. Если это просто распечатка с сайта с надписью "пищевая смазка", то этого недостаточно. Нужен официальный техлист производителя с ссылкой на регистрацию NSF или стандарт ISO 21469.
Как избежать: загрузите техлисты с официальных сайтов производителей смазок (не с маркетинговых писем), распечатайте и положите в папку документации.
Ошибка 5: выбор H1 без учета эксплуатационных условий
H1 - это класс допуска, но смазка все еще должна выдерживать нагрузки и температуру. Если выбрать H1-смазку с температурным диапазоном -10…+50 °C для редуктора, работающего при +80 °C, то смазка окислится и потеряет защитные свойства. На аудите это проявится как преждевременный износ узла или течи.
Как избежать: выбирать H1 по условиям работы (см. таблицу выше); проверить рекомендации производителя оборудования; согласовать выбор с инженерами.
Роль водостойкости и адгезии в условиях повышенной влажности
На пищевых производствах вода и пар - постоянные спутники.
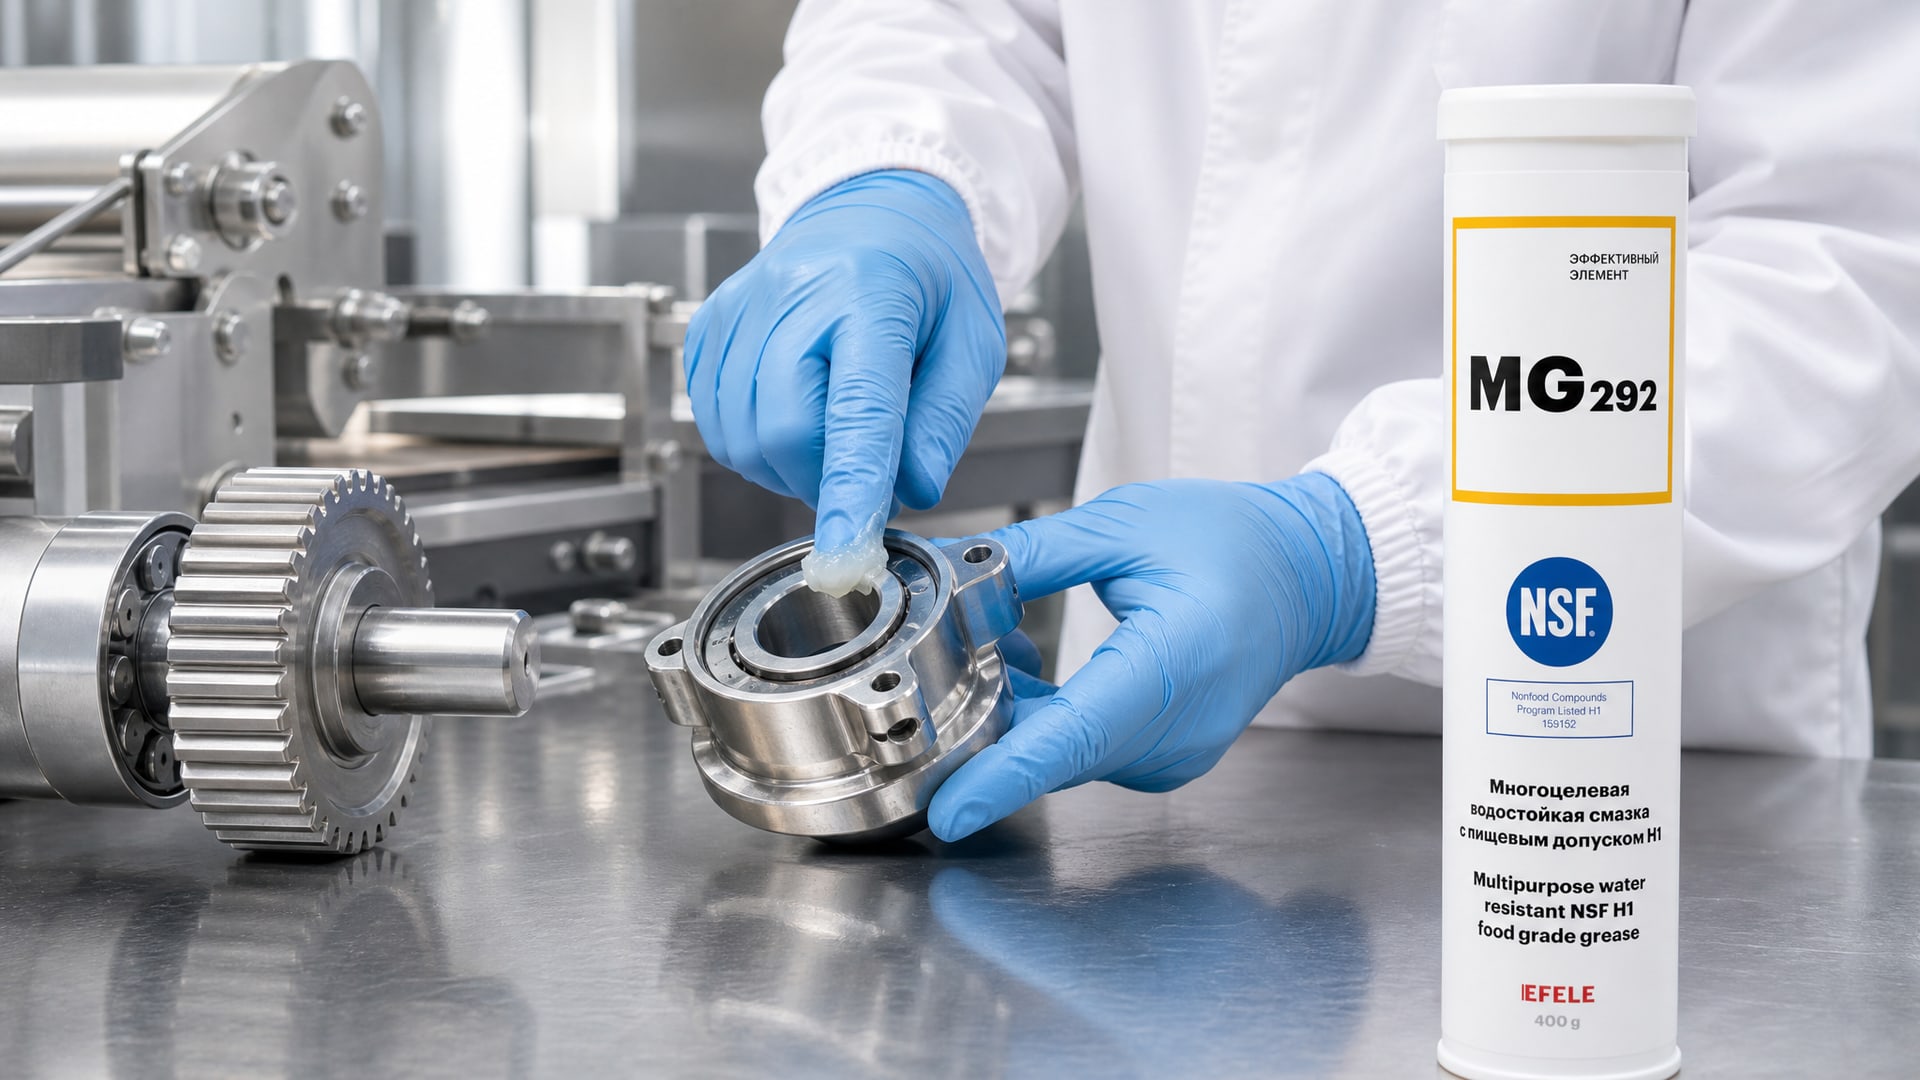
Ежедневная мойка оборудования щелочными и дезинфицирующими растворами создает суровые условия для любой смазки. Обычная H1-смазка на основе литиевого мыла просто вымывается, и узел остается без защиты.
В таких условиях требуется смазка с улучшенной водостойкостью и адгезией. Адгезия - это способность смазочного покрытия держаться на металлической поверхности несмотря на воду, щелочи и механическое воздействие. Смазка создает тонкую пленку, которая не смывается при мойке и не разрушается под действием чистящих средств.
На практике это означает, что подшипники, цепные приводы и направляющие конвейеров защищены даже после интенсивной мойки. Когда оборудование включается, смазка уже на месте и сразу же смягчает фрикцию, предотвращая холодный пуск и гидроудар. Для узлов с высокой скоростью (быстро вращающиеся шпиндели, быстроходные редукторы) такая адгезия критична: без нее смазка вымывается в первые часы работы после мойки, и начинается износ.
При выборе H1-смазок для влажной среды обратите внимание на описание "water-resistant" или "washdown-resistant". Такие смазки содержат специальные добавки, которые сохраняют пленку при воздействии воды и щелочей в диапазоне pH 5-10. На аудите это один из вопросов к инженеру: почему на цепи ролика выбрана именно эта смазка, как часто ее меняют, видны ли признаки вымывания.
На линиях, где используется EFELE MG-292, отмечается стабильная защита от коррозии и фреттинга даже при ежедневной мойке, потому что смазка держится на поверхности благодаря улучшенной адгезии, допуск H1 подтверждает безопасность при случайном контакте с продуктом, а водостойкость соответствует требованиям дезинфекции в пищевой отрасли.
Часто задаваемые вопросы
Чем отличается H1 от H2?
H1 - это смазки для случайного контакта с пищей, состав которых прошел регистрацию по FDA (21 CFR 178.3570) и может применяться в зонах над линией или на узлах, где есть потенциальный путь миграции в продукт. H2 - это смазки для зон без контакта с пищей (редукторы в соседнем помещении, привод-ные валы вдали от продукта). Максимум попадания H1 в продукт -10 ppm; H2 вообще не должна попадать. На аудите ХАССП применение H2 в зонах над линией приводит к замечанию высокого приоритета.
Как проверить, что смазка действительно H1?
Посмотрите в техлист (TDS): там должна быть прямая ссылка на регистрацию NSF H1 или соответствие стандарту ISO 21469. Если там только написано "пищевая смазка" без конкретной регистрации, это не доказательство. Вторая проверка - сайт производителя смазки, там обычно есть реестр продуктов с регистрацией H1. Третья - запрос в компанию-производителя письмо с подтверждением регистрации (этого достаточно для аудита).
Сколько стоит переход на H1-смазки и есть ли альтернативы?
H1-смазки дороже обычных в 1,5-2 раза, потому что требуют контроля качества ингредиентов и регистрации. Альтернатива - физические барьеры (защитные кожухи, герметичные соединения), но они требуют конструктивных изменений оборудования и остановки производства. На практике закупщики выбирают H1, потому что это быстрее и дешевле, чем переделка оборудования. За счет предсказуемого расхода (смазка не вымывается и не окисляется быстро) H1 часто экономит на переделках и переаудитах.
Нужно ли менять весь выбор смазок перед аудитом или можно частично?
Можно частично, но только в зонах, где аудитор не видит замечаний. Если есть узлы над линией или рядом с пищеконтактными поверхностями, то H1-смазка должна быть там обязательно. Остальные узлы можно оставить с H2, если они действительно отделены от риска контакта. Перед аудитом составьте карту риска вместе с аудитором (если возможно) - часто выясняется, что замен нужно меньше, чем казалось.
Как часто нужно менять H1-смазку на оборудовании?
Частота замены зависит от условий работы и типа смазки. На узлах с интенсивной мойкой (каждый день) смазку проверяют визуально раз в неделю и по признакам вымывания (блеск потускнел, видны частицы грязи) меняют раз в 1-2 месяца. На узлах в сухой среде смазку меняют раз в полугодие. Аудитор не требует конкретного графика, но требует, чтобы график был задокументирован и соблюдался.
Заключение
Смазочные материалы H1 - это не волшебное средство прохождения аудита ХАССП, а инструмент управления одним из ключевых рисков: случайного попадания смазки в пищу. Когда на производстве правильно выбраны H1-смазки для всех узлов с потенциальным контактом, задокументирована процедура выбора и замены, а персонал обучен, аудитор видит, что риск управляется адекватно.
Практический следующий шаг: составьте реестр всех смазочных материалов на вашем оборудовании, разделите их по категориям (H1 для зон над линией, H2 для остального), загрузите техлисты производителей и согласуйте выбор с инженером, ответственным за оборудование. Если аудит уже назначен, проверьте докукментацию и убедитесь, что на банках смазок указаны точные артикулы и даты открытия - это займет день работы, но избавит от замечаний.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.