
Как смазки с пищевым допуском H1 выдерживают высокотемпературную мойку CIP
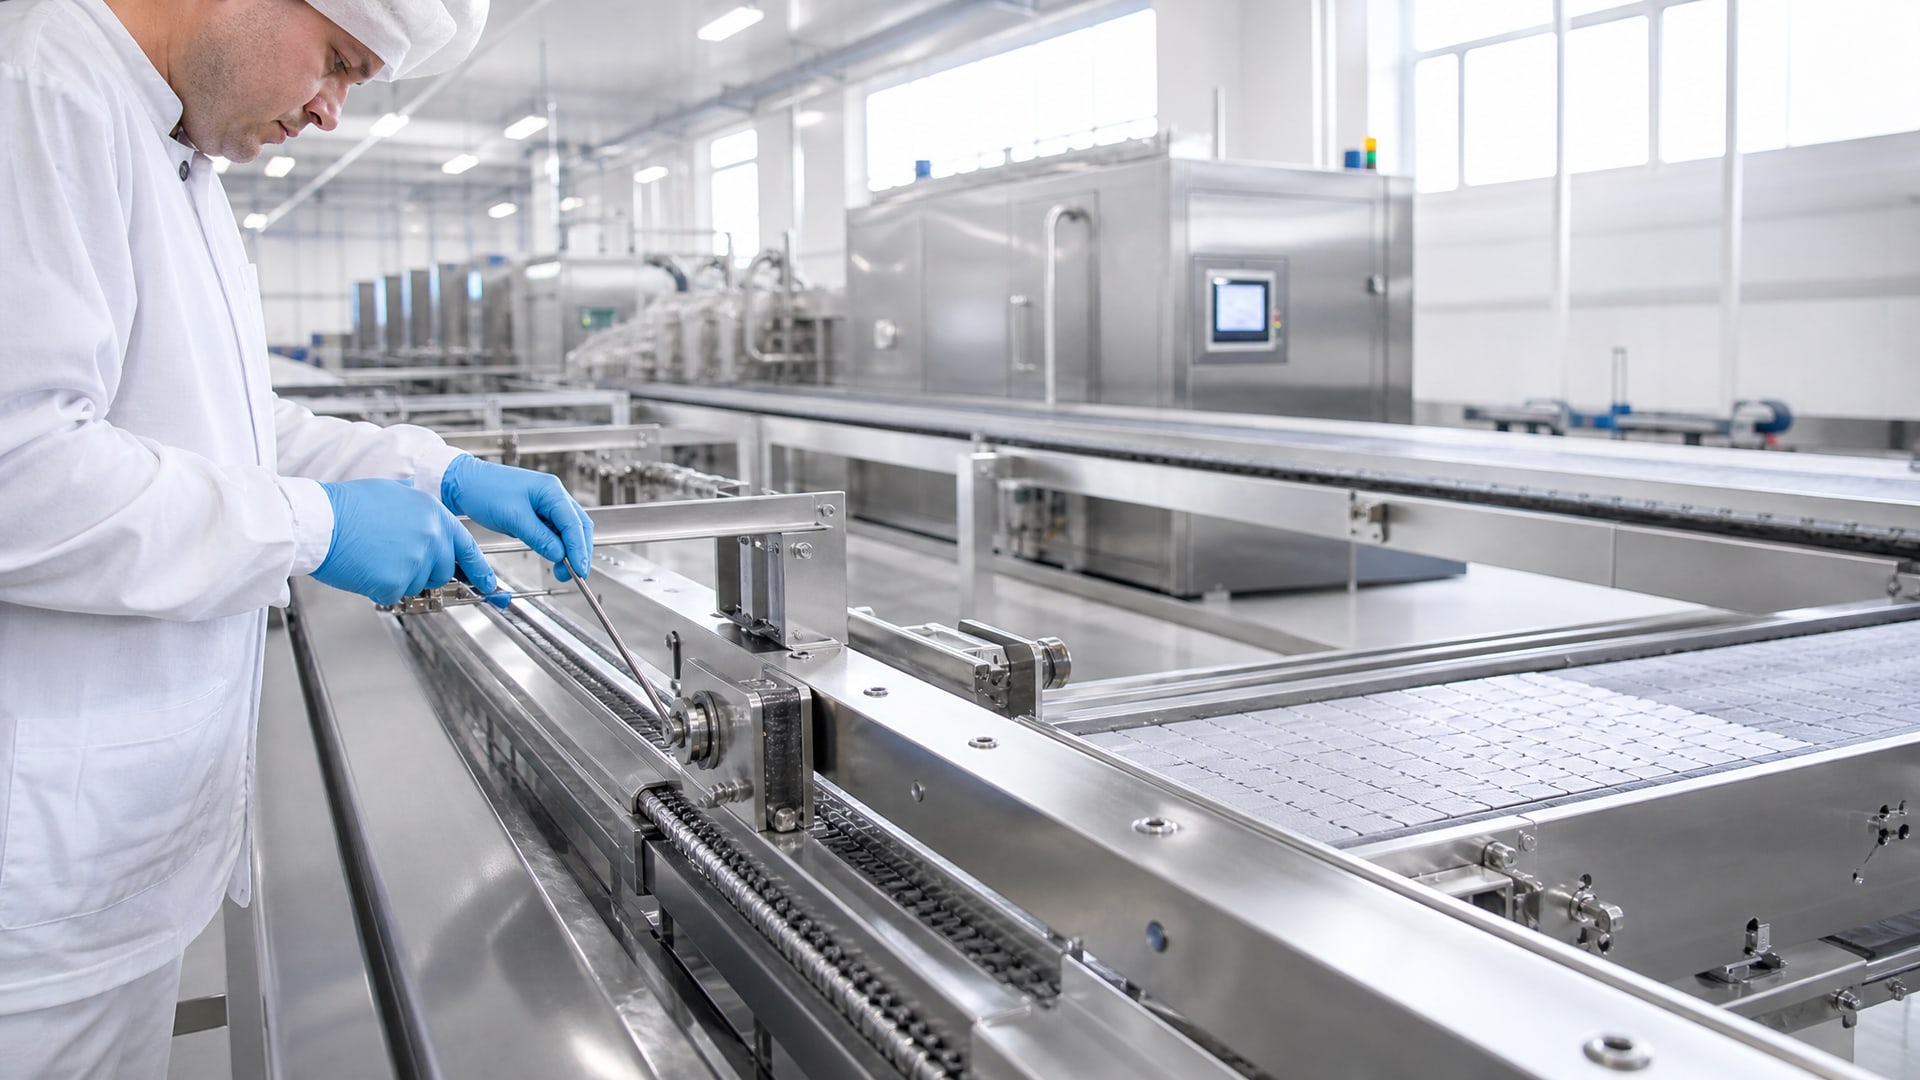
Маркировка NSF H1 означает, что смазка допущена к случайному контакту с пищей и соответствует требованиям FDA 21 CFR 178.3570. Однако эта категория не гарантирует автоматическую стойкость к высокотемпературной мойке CIP - комбинации горячей воды, щелочи, кислот и термоударов, типичной для пищевого оборудования. Закупщики и инженеры часто путают допуск к пищевому контакту с устойчивостью к санитарным циклам, что приводит к преждевременному вымыванию смазки, фреттингу и сбоям в работе оборудования. Статья разберет, какие свойства смазки действительно влияют на выживаемость в условиях CIP, какие параметры проверять в техническом листе и как правильно подобрать решение для конкретного узла.
Полезна статья техническим специалистам, снабженцам и инженерам пищевых производств, которые сталкиваются с регулярной мойкой оборудования и хотят избежать простоев из-за неправильного выбора смазки.
Что такое NSF H1 и чего оно не гарантирует
H1 - это категория допуска, утвержденная Национальным санитарным фондом США (NSF), которая разрешает применение смазок в местах с возможным случайным контактом с пищей.
Этот статус основан на перечне допущенных ингредиентов (базовые масла, загустители, добавки), прошедших экспертизу на безопасность. Сама по себе маркировка H1 не имеет отношения ни к температуре, ни к устойчивости к воде, ни к химической стойкости.
Практическая ошибка закупщиков в том, что они считают H1 синонимом «пищевая смазка, которая подойдет везде». На самом деле:
H1 связан с ингредиентами, а не с техническими свойствами смазки.
Высокотемпературный допуск (например, 260 °C) и пищевой допуск H1 - независимые характеристики; смазка может быть и H1, и термостойкой, но при этом плохо переносить горячую щелочь.
Для узлов, регулярно подвергающихся CIP-мойке, H1 - это минимум, а не достаточное условие.
CIP-мойка - это автоматизированный цикл, в ходе которого оборудование моется горячей водой (обычно 80–100 °C и выше), щелочными растворами, кислотами и санитайзерами в течение минут или часов. После каждого этапа следует полоскание, нередко горячее. Смазка в узле трения при таком режиме испытывает не просто тепловой стресс, но комбинированный удар: температурные колебания, агрессивная химия, размывающее действие воды и порывистый поток жидкости.
Стойкость к воде и вымыванию - главный критерий
Первое, что отличает пищевую смазку H1, приспособленную к CIP, - это низкий показатель water washout по ASTM D1264.
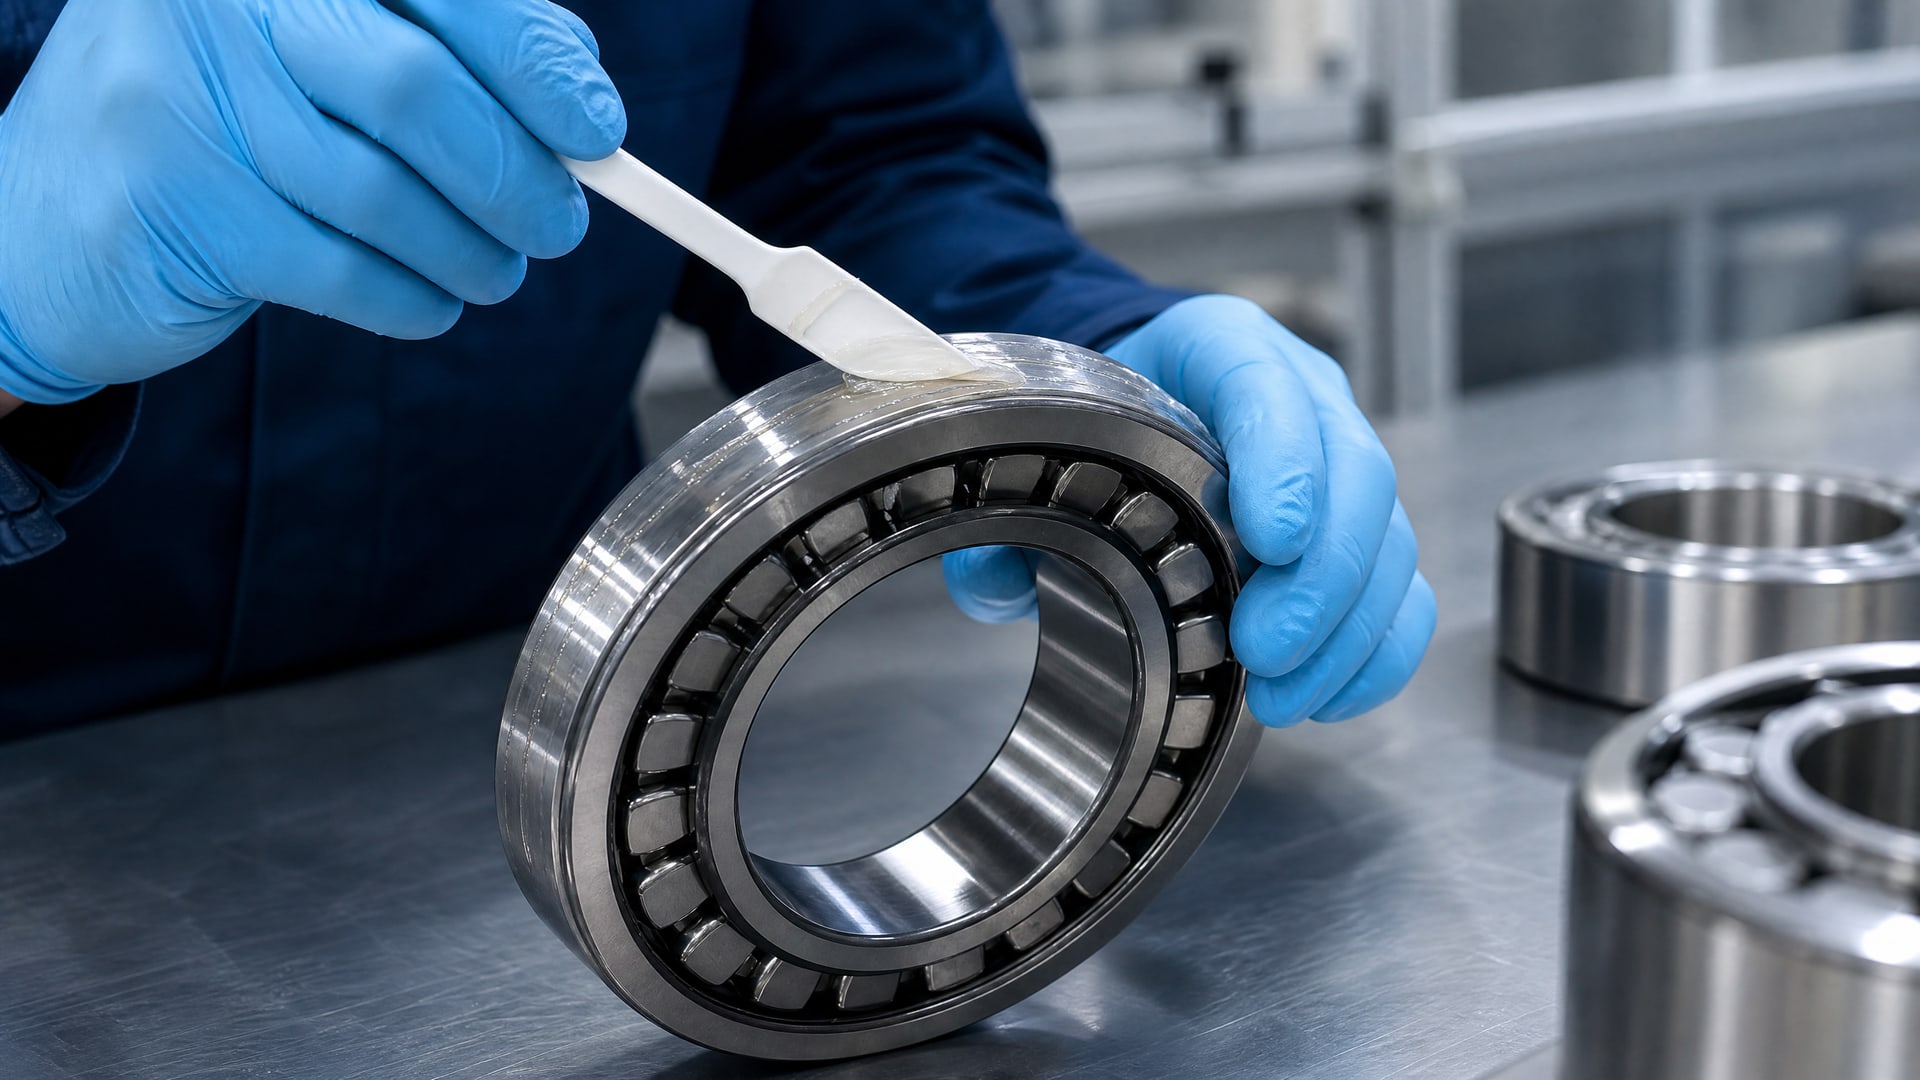
Этот стандартный тест определяет, какой процент смазки вымывается из подшипника под действием горячей воды при фиксированных условиях (обычно 1 час, 38 °C).
Для высокотемпературных пищевых смазок в техдокументации встречаются результаты 0% water washout при 1 часе и 38 °C - это означает, что смазка почти не вымывается в стандартном тесте и сохраняет адгезию к поверхности узла. Однако этот показатель - лишь ориентир; реальная мойка CIP может быть жестче из-за давления, тепла выше 38 °C и присутствия щелочи или хлора.
Поэтому при выборе смазки инженеры проверяют:
Не только результат по ASTM D1264, но и наличие в TDS специального указания на пригодность к «washdown», «wet conditions» или «CIP».
Совместимость смазки с конкретными моющими средствами, которые используют на производстве (некоторые щелочи или хлорированные санитайзеры могут взаимодействовать с компонентами смазки).
Рабочий температурный диапазон не только на нагреве, но и на охлаждении (например, -40…260 °C или -20…270 °C для синтетических решений).
Практическое следствие: смазка с H1 и обычным результатом по water washout (скажем, 3–5%) может быть приемлема для узлов над пищевой зоной, которые моют редко и мягко. Для линий интенсивной мойки нужна смазка, у которой в TDS зафиксировано, что она выдерживает повторные циклы горячей воды, щелочи и кислоты.
Загуститель как ключ к влажностойкости и термостойкости
Тип загустителя определяет, как смазка будет вести себя при контакте с водой и тепловом стрессе.
Традиционные литиевые смазки легко набухают и размягчаются при попадании воды, поэтому для пищевого оборудования с CIP-мойкой их не применяют.
На практике для высокотемпературных пищевых смазок выбирают:
Calcium sulfonate (кальциевый сульфонат) - содержит компоненты, которые взаимодействуют с водой, образуя защитный слой; хорошо держит адгезию при влажности и выдерживает широкий диапазон температур (встречаются смазки на основе кальциевого сульфоната, рассчитанные на -4…350 °F).
Polyurea (полиуретан) - синтетический загуститель с высокой стойкостью к воде, окислению и температурным колебаниям; обычно используется в синтетических H1-смазках высокой вязкости (NLGI 1–2).
Aluminum complex (алюминиевый комплекс) - гибридный загуститель, обеспечивающий хорошую воздушность смазки и устойчивость к эмульгированию в присутствии воды; подходит для центральных систем смазки пищевого оборудования.
Выбор загустителя напрямую влияет на цену: полиуретановые смазки дороже, чем кальциевые, но служат дольше в жестких условиях. Кальциевые смазки дешевле, однако требуют более частого переподшипника при интенсивной мойке.
При подборе рекомендуется смотреть не на название загустителя в маркетинговом описании, а на конкретные результаты испытаний в TDS: показатель water washout, тиксотропное восстановление, стойкость к коррозии.
Температурный диапазон: почему высокотемпературность недостаточна
«Высокотемпературная» смазка, указанная в названии, означает, что смазка не теряет консистенцию при нагреве до 260–400 °F (127–204 °C).
Однако это не гарантирует стойкость к:
Тепловому удару (быстрый переход от 100 °C горячей воды к 5 °C полоскания).
Окислению при повторных циклах нагрева и охлаждения.
Деградации базового масла под действием щелочи или кислоты на высокой температуре.
На практике смазка может быть рассчитана на диапазон -40…260 °C, но при этом вымываться из узла при CIP-мойке с температурой 90 °C и щелочной средой. Почему? Потому что высокотемпературность - это про отдельное свойство, а устойчивость к CIP - это комплекс: температура + влажность + химия + механический сдвиг.
Для пищевого оборудования с CIP технические специалисты выбирают смазки, у которых в TDS явно указана пригодность к:
Диапазону от отрицательных температур (для холодных цехов) до 260–350 °C (для узлов трения рядом с теплоисточниками).
Влажным условиям и повторным циклам воздействия воды.
Контакту с кислотами, щелочами и хлорированными санитайзерами в концентрациях, типичных для пищевого производства.
Вывод: температурный диапазон нужно проверять, но это не главный фактор. Главное - совокупность water washout, тип загустителя и наличие в TDS явного упоминания о пригодности к влажным/моечным условиям.
Как выбрать пищевую смазку H1 для оборудования с CIP-мойкой
Правильный подбор требует пошагового анализа требований оборудования и условий мойки.
Шаг 1: определить тип узла и нагрузку
Для различных узлов пищевого оборудования используют смазки разных классов NLGI:
Подшипники скольжения - обычно NLGI 2 (средняя консистенция).
Центральные системы смазки - NLGI 00 или 0 (жидкие или полужидкие).
Цепи редукторов - NLGI 1–2 (в зависимости от условий).
Класс NLGI не связан с пищевым допуском, но влияет на теплоотвод и стойкость к вымыванию. Более жидкие смазки (NLGI 00) лучше циркулируют и быстрее восстанавливаются после перегрева, но хуже держат адгезию при интенсивной мойке. Более густые смазки (NLGI 2) дольше остаются на поверхности, но могут перегреваться в быстровращающихся узлах.
Шаг 2: уточнить параметры CIP-мойки
Перед выбором смазки нужно узнать:
Температуру воды при мойке (обычно 80–100 °C, но может быть и выше).
Тип моющих средств (щелочь, кислота, хлор) и их концентрацию.
Длительность каждого этапа мойки и количество циклов в день.
Давление воды (может ли поток физически вытеснить смазку).
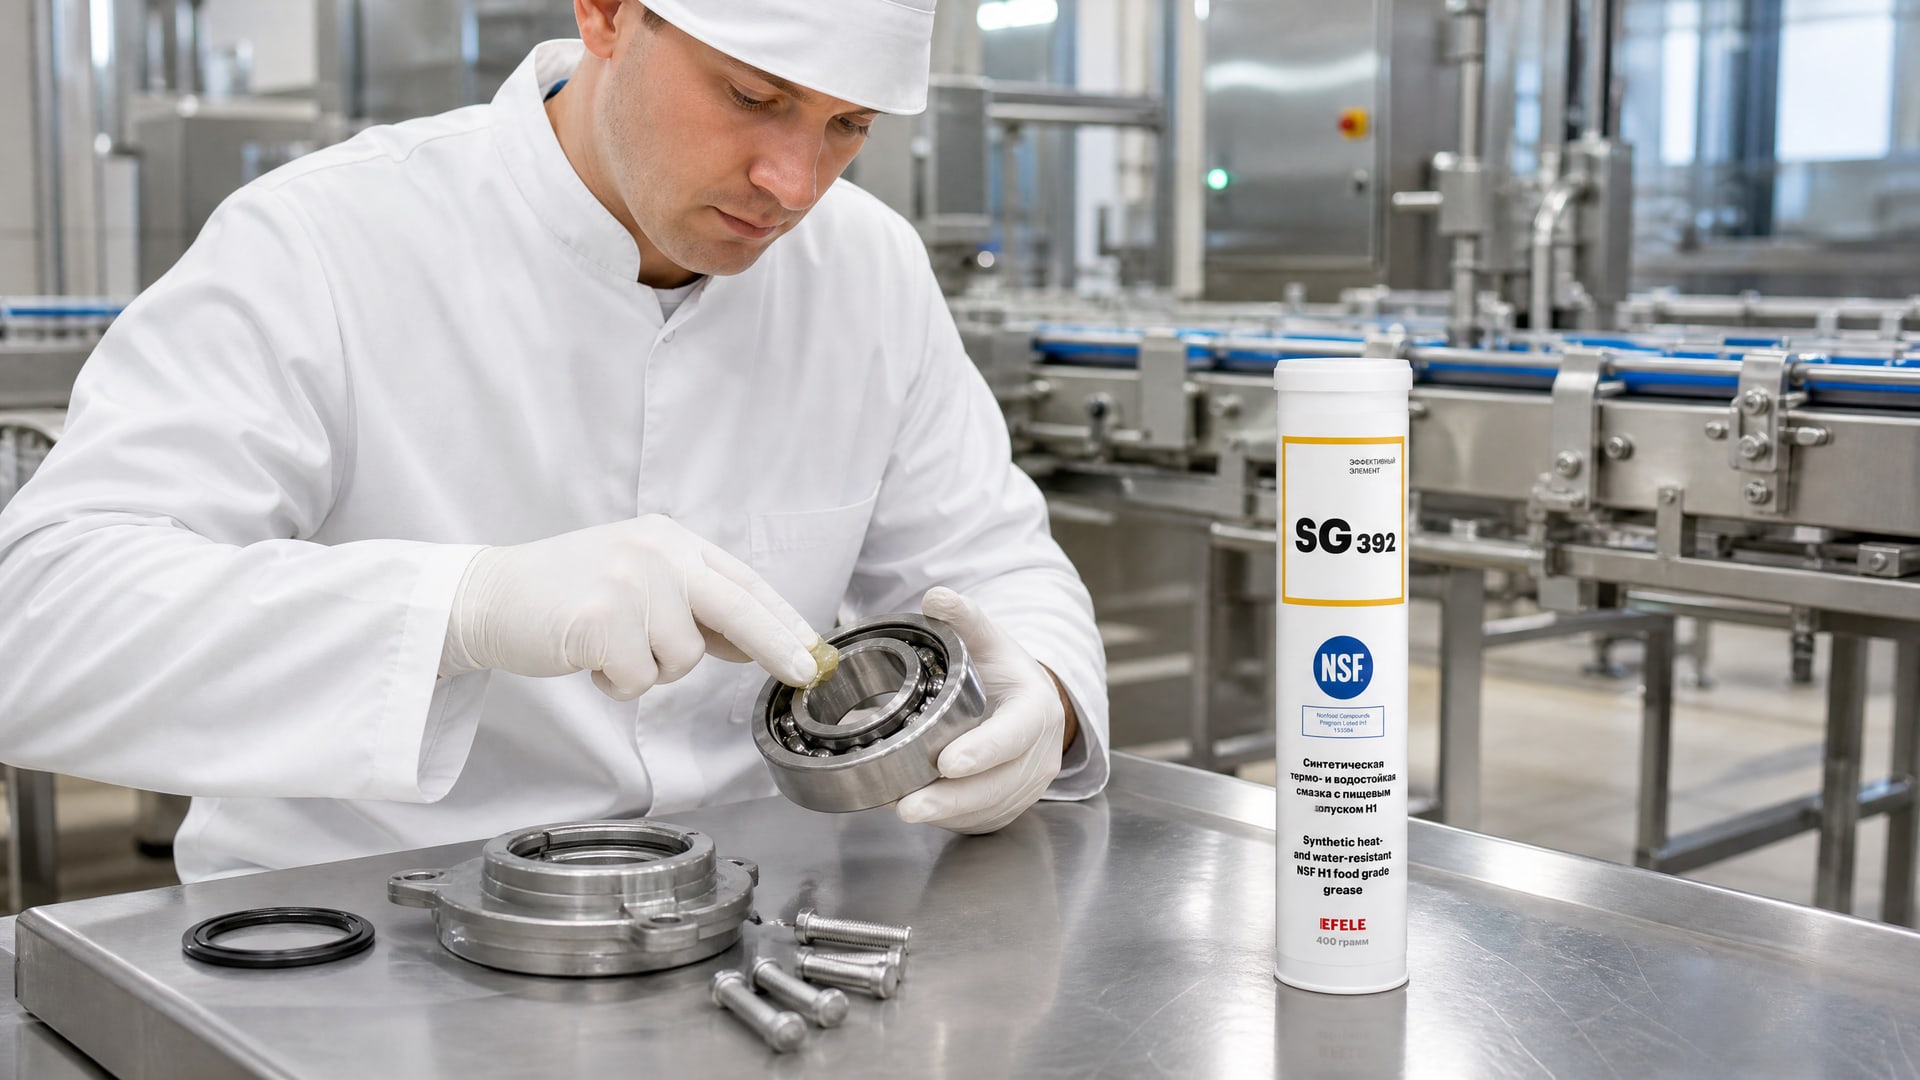
Для высоконагруженных и часто моющихся узлов пищевого оборудования, подвергающихся регулярной CIP-мойке, применяют смазки с документально подтвержденной термо- и водостойкостью. Например, EFELE SG-392 обладает высокой адгезией и выдерживает повторные циклы горячей воды и щелочных моющих средств благодаря специальному составу на основе polyurea и синтетического базового масла.
Шаг 3: проверить результаты испытаний в TDS
В техническом листе смазки должны быть указаны:
Water washout по ASTM D1264 - не более 2–3% для серьезных решений.
Диапазон рабочих температур - минимум -20…260 °C для пищевого оборудования.
Коррозионная защита - результаты по ASTM D1264 (для защиты от коррозии медных и стальных поверхностей).
Совместимость с уплотнениями - указание, что смазка не разбухает резину типа NBR, EPDM.
Допуски - NSF H1, FDA compliance, иногда DIN 51825 LG.
Если в TDS нет явного упоминания о пригодности к CIP, washdown или wet conditions, это повод считать смазку недостаточной для регулярной горячей мойки.
Шаг 4: согласовать с производителем оборудования
Производитель пищевого оборудования часто указывает в паспорте рекомендуемый класс смазки, допусков и параметры. Перед покупкой смазки H1 нужно:
Сверить класс NLGI, вязкость базового масла и допуски с требованиями оборудования.
Убедиться, что смазка совместима с материалами уплотнений, применяемых производителем.
Проверить, рекомендует ли производитель конкретные интервалы переподшипника в условиях CIP-мойки.
Несовпадение параметров может привести к тому, что даже правильная по H1 и температуре смазка будет вытеснена из узла при мойке или не обеспечит достаточную защиту от коррозии.
Типичные проблемы при использовании пищевых смазок в условиях CIP
Практика показывает, что неправильный подбор H1-смазки для CIP приводит к четырем основным проблемам.
Вымывание смазки при мойке
Если после CIP-цикла узел остается сухим или полусухим, причина обычно не в маркировке H1, а в неправильном выборе по water washout или типу загустителя. Традиционные литиевые смазки, даже H1-сертифицированные, легко размягчаются и вымываются при 85 °C и выше. Решение: переходить на polyurea или calcium sulfonate смазки с документированным water washout ≤ 2%.
Холодный пуск и затвердевание после мойки
После холодного полоскания (при 5–10 °C) смазка иногда затвердевает или становится мазеобразной, что затрудняет пуск оборудования. Это говорит о несоответствии температурного диапазона смазки условиям цеха. Решение: выбирать смазки, рассчитанные на диапазон не менее -20…260 °C, и проверять в TDS результаты по низкотемпературной пластичности.
Коррозия и ржавление после высыхания
Если после мойки смазка остается, но медленно испаряется или отслаивается от поверхности, медь и сталь начинают ржаветь. Это означает, что смазка либо не обеспечивает достаточную защиту от коррозии, либо неправильно нанесена (слишком тонкий слой). Решение: проверить результаты смазки по ASTM D1264 на коррозионную защиту и увеличить интервал переподшипника после мойки.
Несовместимость с уплотнениями
Иногда смазка H1 правильно подобрана по всем параметрам, но вызывает разбухание или деградацию уплотнительных колец. Это происходит, если в смазке использованы компоненты, растворяющие резину NBR или EPDM. Решение: сверить в TDS совместимость смазки с материалами уплотнений оборудования и, если нужно, выбрать альтернативный продукт.
Роль концентрации и состава базового масла
Кроме загустителя, большое значение имеет выбор базового масла.
В высокотемпературных пищевых смазках используются:
Минеральные масла - дешевле, но менее стойки к окислению при температуре выше 150 °C и к агрессивной химии.
Синтетические масла (PAO, ester, polyol ester) - дороже, но обеспечивают лучшую стойкость к окислению, воде и широкий диапазон температур.
Для CIP-мойки предпочтительны синтетические базы, так как они лучше противостоят окислению при повторных циклах нагрева и контакте с щелочью. Однако не все синтетические смазки H1 одинаковы: необходимо проверять в TDS конкретные результаты по water washout и коррозионной защите.
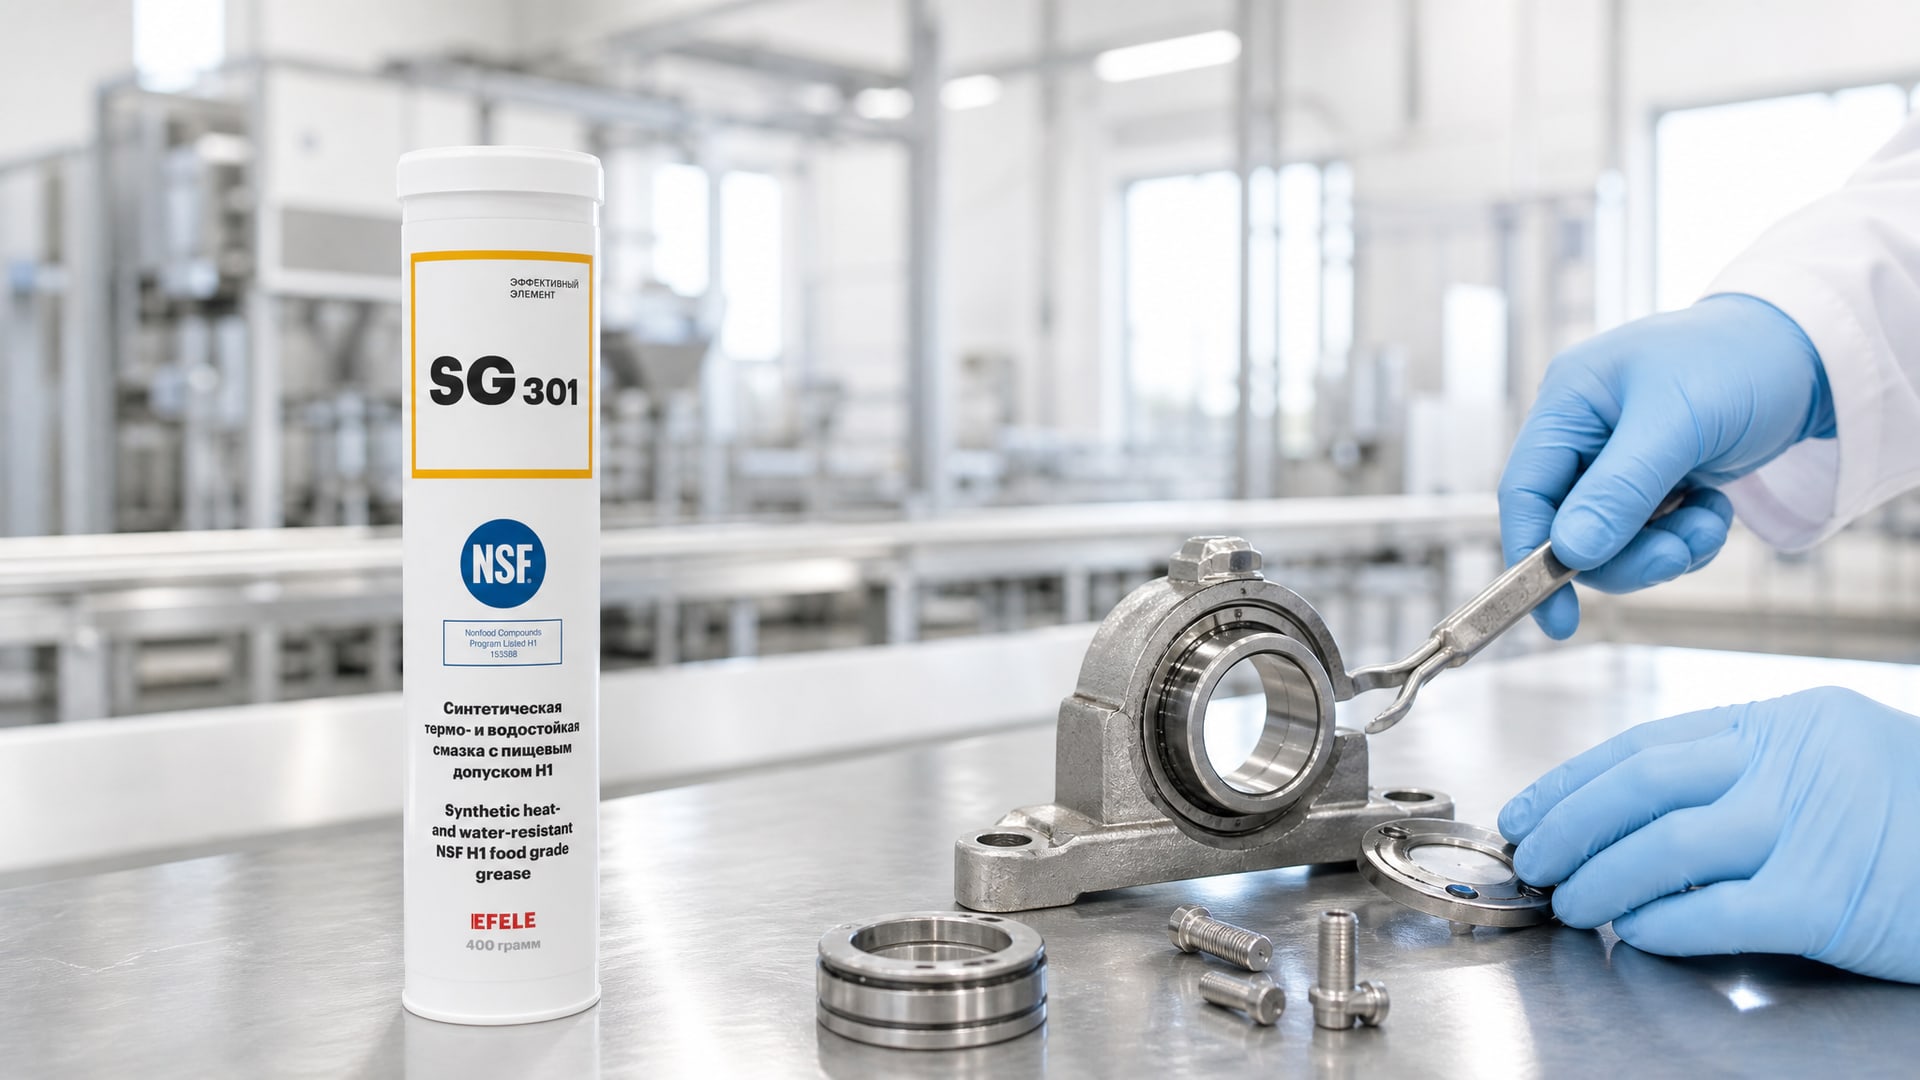
Когда требуется смазка, устойчивая к высоким температурам и агрессивным моющим средствам одновременно, но применяемая в менее нагруженных узлах, подойдет EFELE SG-301. Она обеспечивает надежную защиту при умеренных нагрузках и содержит компоненты, препятствующие вымыванию при контакте с горячей водой и щелочами. На практике такие смазки выбирают для направляющих, втулок и цепных механизмов пищевого оборудования, где нужен баланс между защитой и экономией.
Стандарты и допуски для пищевых высокотемпературных смазок
При подборе смазки H1 для CIP нужно проверить следующие документы и сертификаты:
| Стандарт / Допуск | Что означает |
|---|---|
| NSF H1 | Допуск к случайному контакту с пищей; одобрены ингредиенты по FDA 21 CFR 178.3570 |
| FDA compliance | Смазка соответствует требованиям Управления по контролю за продуктами и лекарствами США |
| NLGI 0, 1, 2 | Класс консистенции (0 - полужидкая, 1 - мягкая, 2 - обычная пластичная смазка) |
| ASTM D1264 | Тест на стойкость к вымыванию водой (результат в процентах потери массы) |
| ASTM D4378 | Классификация смазок по типам и применению, включая пищевые |
| DIN 51825 LG | Европейский стандарт на пластичные смазки для пищевой промышленности |
| ISO 4624 | Стандарт испытания адгезии покрытия к подложке (полезен для оценки держания смазки на поверхности) |
Не все смазки H1 имеют все эти допуски, и это нормально. Закупщик должен выбрать набор допусков, соответствующих конкретному оборудованию и нормативам предприятия. Например, для оборудования на экспорт в страны EU часто требуется DIN 51825 LG; для работы на территории США - FDA compliance и NLGI-класс.
Часто задаваемые вопросы
Может ли высокотемпературная смазка H1 вымываться при CIP-мойке?
Да, может. H1 - это про ингредиенты, а не про стойкость к воде или щелочи. Смазка может быть H1 и выдерживать температуру 260 °C, но при этом вымываться при горячей мойке, если не имеет низкого показателя water washout и подходящего типа загустителя (polyurea, calcium sulfonate). Всегда проверяйте в техническом листе результаты по ASTM D1264 и наличие пометки «suitable for washdown» или «CIP-rated».
Как часто нужно переподшипать узлы пищевого оборудования после CIP-мойки?
Частота зависит от конкретной смазки и условий мойки. Если смазка выдерживает 0–2% water washout и имеет широкий температурный диапазон, интервалы могут быть стандартными (например, раз в месяц). Если смазка теряет 5–10% при мойке, нужно переподшиприровать за час до мойки и сразу после ее завершения. При правильном подборе H1-смазки затраты на переподшипер окупаются отсутствием простоев и коррозии.
Почему нельзя использовать обычную пищевую смазку для оборудования с высокотемпературной мойкой?
Обычная пищевая смазка (H1, но на основе литиевого загустителя и минерального масла) может быть приемлема для узлов, которые моют редко и при температурах ниже 60 °C. При CIP на 80–100 °C она размягчается, теряет адгезию и вымывается в течение часа. Высокотемпературная смазка H1 (на основе polyurea или calcium sulfonate) специально сформулирована, чтобы сохранять защиту при повторных циклах горячей воды, щелочи и кислоты. Разница в цене окупается долговечностью и отсутствием простоев.
Совместимы ли высокотемпературные пищевые смазки со всеми видами уплотнений?
Нет. Смазка может быть отличной по всем параметрам, но разбухать резину NBR, если в ее составе присутствуют компоненты, растворяющие эластомер. При подборе смазки сверьте в техническом листе совместимость с материалами уплотнений, используемыми производителем оборудования (обычно указывают NBR, EPDM, FKM). Если совместимость не упоминается, попросите у поставщика смазки лист совместимости или проведите тест на небольшой партии.
Какой показатель water washout считается приемлемым для пищевого оборудования с CIP?
Для высокотемпературных пищевых смазок рекомендуется результат не более 2–3% по ASTM D1264 (тест 1 час, 38 °C). Это означает, что смазка хорошо держит адгезию при влажности и потеряет минимум вещества при стандартной мойке. Если результат выше 5%, смазка может быть приемлема только для узлов с редкой и мягкой мойкой. Всегда проверяйте цифры в техническом листе производителя, а не полагайтесь на маркировку на упаковке.
Заключение
Пищевая смазка с допуском NSF H1 и высокотемпературными характеристиками - не автоматический выбор для оборудования с CIP-мойкой. H1 гарантирует только соответствие ингредиентов пищевым стандартам, а высокотемпературность - стойкость к нагреву. Стойкость к горячей мойке, щелочи, кислотам и циклическому вымыванию - это отдельные свойства, которые нужно проверять по техническому листу: результаты water washout по ASTM D1264, тип загустителя (polyurea, calcium sulfonate предпочтительнее литиевых), рабочий температурный диапазон и прямое указание на пригодность к washdown или CIP.
Правильный подбор требует трех шагов: уточнить параметры оборудования и мойки, проверить спецификацию смазки на предмет документированной стойкости к воде и химии, согласовать с производителем оборудования на совместимость. Инвестиция в правильную смазку окупается через отсутствие простоев, коррозии, фреттинга и необходимости частого переподшипера. Обратитесь к техническому отделу поставщика смазки с данными по параметрам вашей CIP-системы, и они помогут выбрать оптимальное решение для каждого узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.