
Как смазки H1 выдерживают мойку оборудования под высоким давлением
Смазка для моющего оборудования должна справляться с парадоксом: защищать узел трения и одновременно противостоять вымыванию водой и химическими растворами. В пищевых производствах это требование ужесточается допуском NSF H1, который разрешает случайный контакт смазочного материала с продуктом. Однако сам допуск H1 говорит только о пищевой безопасности и не гарантирует водостойкость. Стойкость к мойке под высоким давлением определяется отдельными характеристиками: вязкостью и типом загустителя, адгезией к металлу, а главное - проверенным на испытаниях процентом вымывания водой. Статья объясняет, как выбрать и применять H1-смазку в условиях частой мойки оборудования, и какие параметры действительно важны для длительной защиты узлов.
Что означает допуск H1 и почему его недостаточно для мойки
NSF H1 - это регистрация, которая подтверждает безопасность смазочного материала при случайном контакте с пищей согласно FDA 21 CFR 178.3570 и ISO 21469.
Это не означает водостойкость. Допуск говорит только о том, что состав не содержит токсичных компонентов, но ничего не гарантирует о его поведении под струей воды под высоким давлением.
Закупщик часто ошибочно считает, что достаточно найти смазку с пометкой "H1", и она будет служить в моющем оборудовании. На деле H1-смазки на рынке очень различаются по водостойкости. Одни образуют на металле адгезивную пленку, которая держится при мойке, другие вымываются за несколько применений. Разница кроется в выборе базового масла, типа загустителя и пакета присадок.
Для пищевого производства нужна комбинация: H1-регистрация плюс доказанная стойкость к вымыванию. Вторая подтверждается не маркетинговыми словами "water resistant", а результатами стандартных испытаний.
Параметры водостойкости: какие стандарты проверяют реальную устойчивость к мойке
Водостойкость смазки оценивают несколькими методами, и каждый отражает разные аспекты поведения при мойке.
DIN 51807/1: классический тест для пищевых смазок
Стандарт DIN 51807/1 широко применяется в европейских пищевых производствах. Он измеряет, какой процент смазки остается на поверхности после контакта с водой при стандартных условиях. У водостойких H1-смазок результат обычно составляет менее 5–10%, что позволяет смазке оставаться в узле между переналиганиями.
ASTM D1264: измерение водовыносливости при нескольких температурах
Этот тест выполняют при двух температурах: 38 °C (комнатная, имитация хранения и низконагруженных зон) и 79 °C (высокая температура, приближение к условиям горячей мойки). Результат - процент смазки, потерянной при контакте с водой. У качественных пищевых смазок оба результата находятся в диапазоне менее 5%, что считается приемлемым для условий регулярной мойки.
ISO 11007 и SKF Emcor: антикоррозионная защита в водной среде
Эти тесты проверяют, как смазка защищает металл от коррозии, когда вода и кислород проникают в узел. Результат оценивается визуально (наличие/отсутствие ржавчины на тестовой пластине) и помогает убедиться, что смазка не только остается на месте, но и формирует защитную пленку против окисления металла.
При выборе смазки для мойки под давлением стоит попросить в технических данных именно эти результаты, а не ограничиваться общей фразой "водостойкая".
Консистенция и адгезия: две разные характеристики, часто путаемые
Многие ошибочно считают, что класс NLGI (консистенция смазки) влияет на стойкость к вымыванию.
На деле это независимые параметры.
NLGI описывает только твердость смазки по пенетрации: NLGI 1 - жидкая, льется из тубы; NLGI 2 - пластичная, наносится шприцом; NLGI 3 и выше - жесткие, держат форму. Выбор консистенции зависит от конструкции узла и способа смазывания, но не от того, как смазка поведет себя при мойке.
Адгезия (в быту часто неправильно называют "липкость") - это способность смазки прилипать к металлу и удерживаться на поверхности. Это свойство определяется типом загустителя и пакетом присадок, а не классом NLGI. Например, две смазки NLGI 2 могут иметь совершенно разную адгезию: одна хорошо прилипает к металлу и выдерживает мойку, другая легко смывается.
При подборе смазки для условий мойки проверяют именно адгезию и результаты испытаний на вымывание, независимо от того, NLGI 1 или NLGI 2 используется в данном узле.
Выбор смазки для высоконагруженных узлов, подвергающихся частой мойке
В пищевом оборудовании узлы трения испытывают двойное воздействие: механическая нагрузка во время работы и гидравлический удар при мойке под давлением 80–100 бар.
Требования к загустителю
Литиевые смазки (самые распространенные) в пищевом варианте хорошо показывают себя при мойке, если содержат адгезивные присадки. Полиуретановые загустители обеспечивают еще лучшую адгезию и водостойкость, но встречаются реже и стоят дороже.
Температурный диапазон и термостабильность
Мойка под высоким давлением часто проводится горячей водой (60–80 °C), а значит, смазка должна сохранять вязкость базового масла в этом диапазоне. Температура каплепадения (показатель разрушения смазки при нагреве) должна быть не менее 195 °C, а для напряженных условий - выше 230 °C.
Совместимость с уплотнениями и материалами
Некоторые минеральные базовые масла могут вызывать разбухание резиновых уплотнений. При выборе смазки для конкретного оборудования нужно проверить совместимость с материалом уплотнений, используемых на заводе.
Практический выбор для узлов с частой мойкой
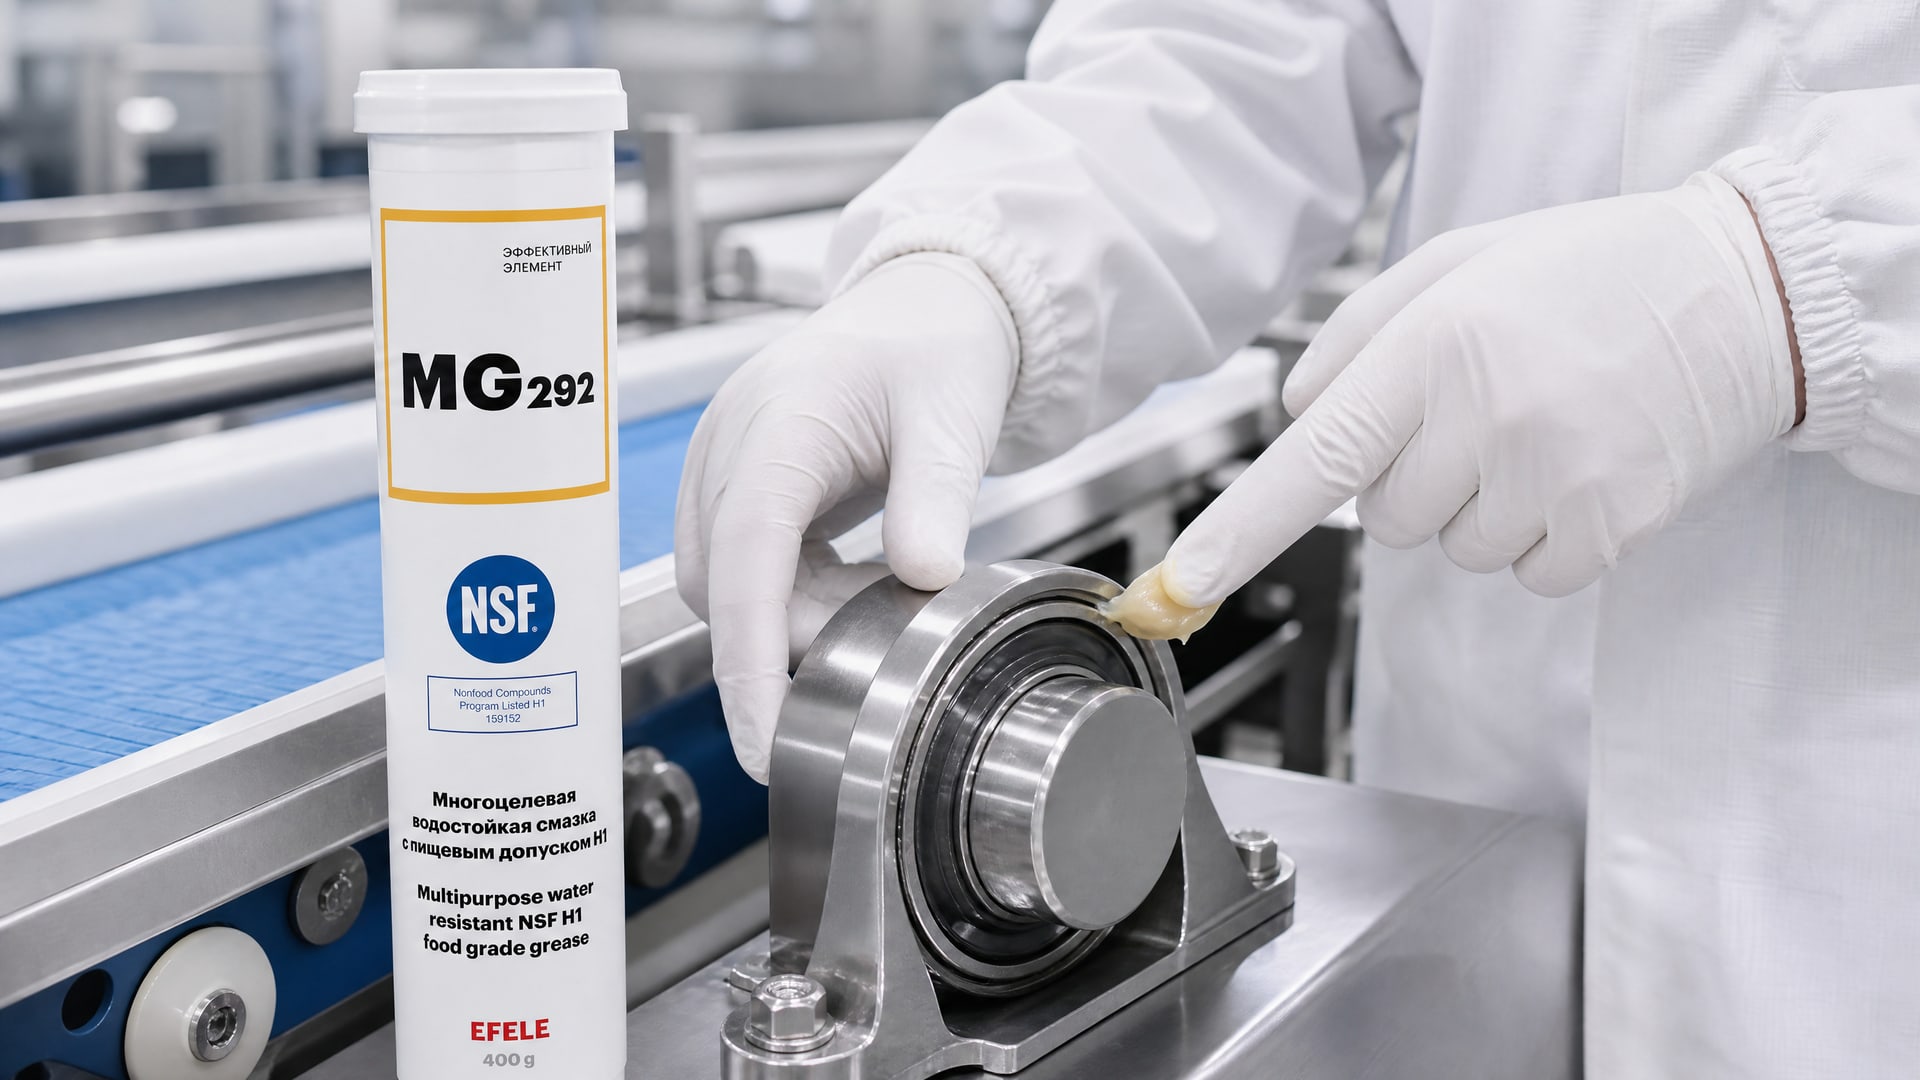
Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке под давлением, практика показывает, что водостойкая многоцелевая смазка с допуском NSF H1 и результатом вымывания менее 5% (ASTM D1264) служит дольше и надежнее, чем универсальные варианты. На линиях фасовки, где давление мойки устойчиво высоко, закупщики возвращаются к смазкам с явно указанной адгезией и коррозионной защитой; EFELE MG-292 зарекомендовала себя в таких условиях благодаря сочетанию водостойкости и антикоррозионных свойств.
Режим нанесения и переналивания при условиях мойки
Стойкость смазки к вымыванию не означает, что ее можно наносить толстым слоем или с большими интервалами между переналиганиями.
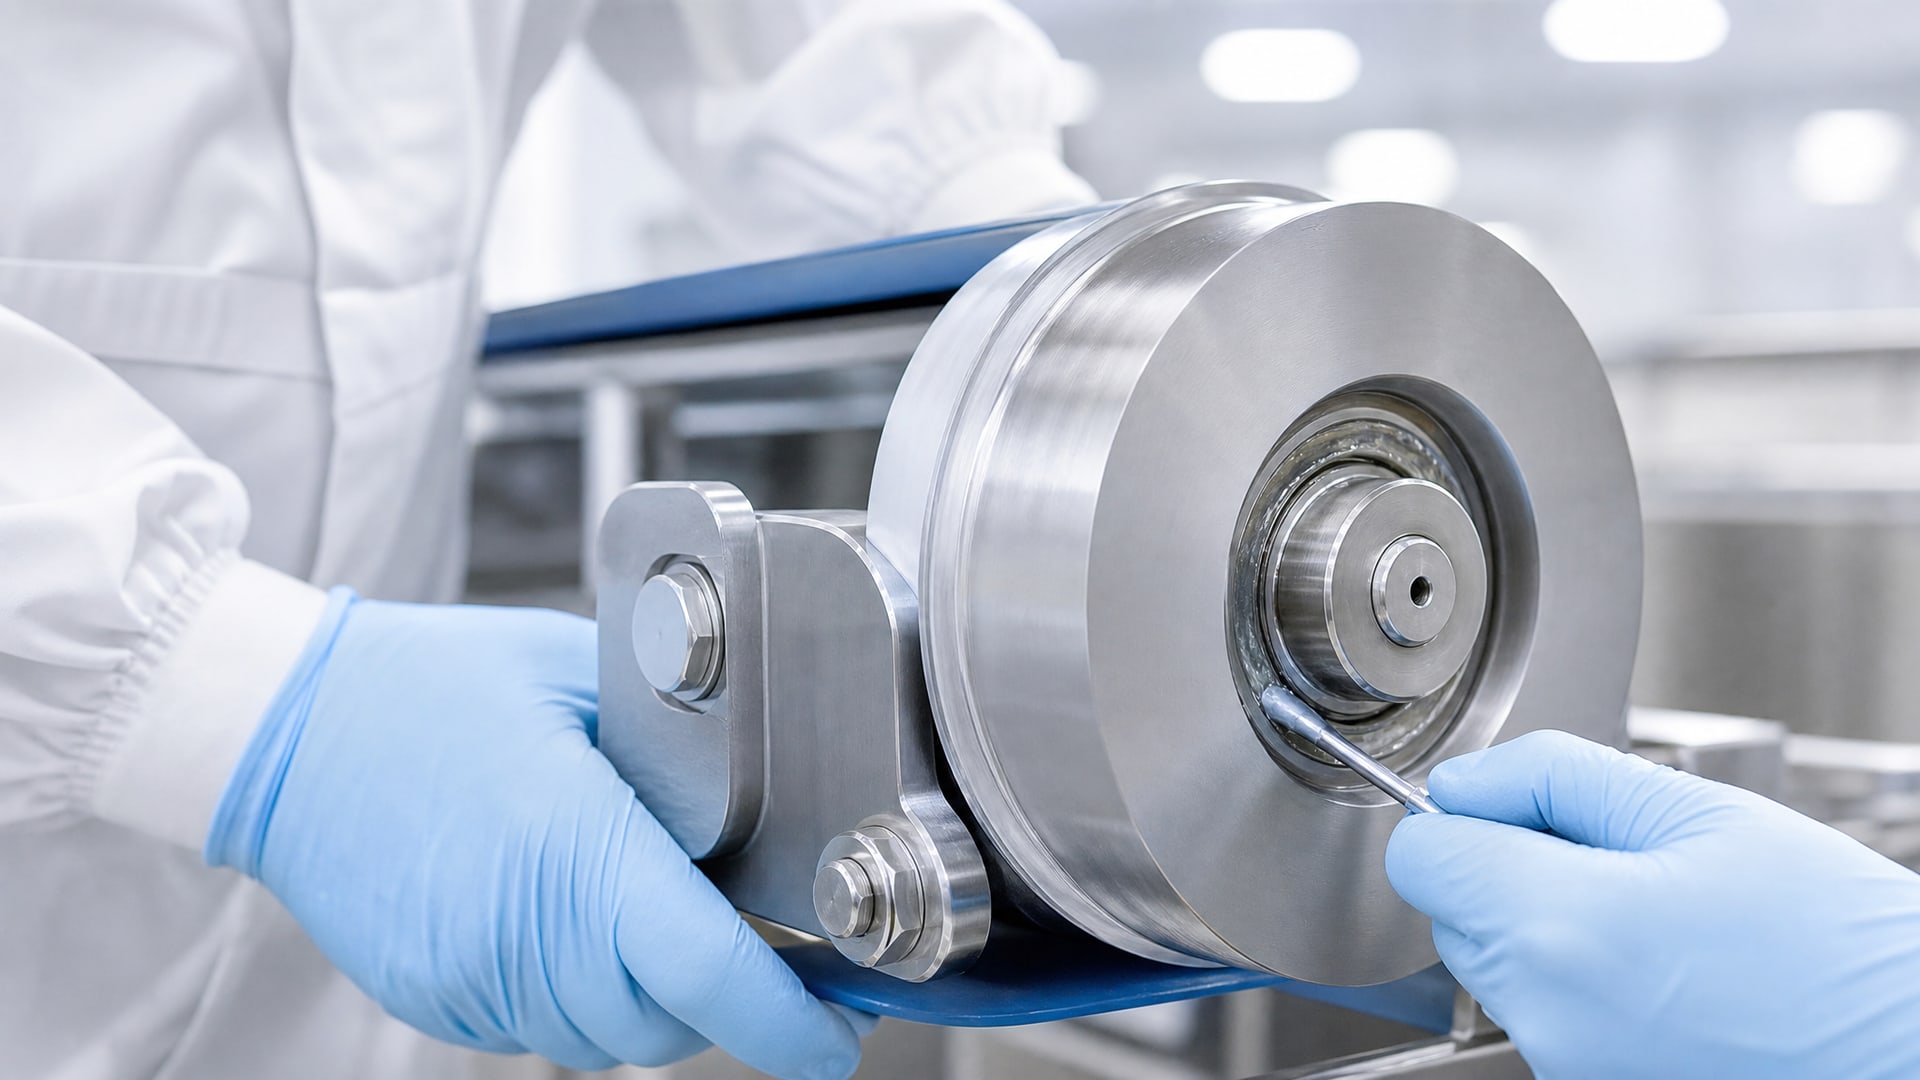
Правила нанесения
Смазку наносят тонкой пленкой непосредственно в зазор между деталями, а не на поверхность. При первом запуске после сборки излишки уходят из узла самостоятельно за счет центробежных сил и сдвига. Попытка "протереть" лишнюю смазку чистой тряпкой приведет к удалению всего защитного слоя и фреттингу.
Интервалы переналивания
После мойки оборудования под высоким давлением смазку нужно восполнить. Интервал зависит от: - интенсивности мойки (ежедневная или раз в неделю); - давления струи (80 бар или 150 бар); - типа узла (открытые опоры, закрытые подшипники); - адгезии используемой смазки.
Качественная водостойкая H1-смазка с хорошей адгезией может потребовать переналивания раз в 2–4 недели при ежедневной горячей мойке, в то время как смазка без адгезивных присадок потребует ежедневного восполнения.
Документирование переналивания
В пищевых производствах важно вести журнал переналивания и указывать, какую смазку использовали. Это помогает проверить соответствие регламенту и выявить проблемы, если они появятся.
Совместимость H1-смазок с CIP-системами и химией мойки
Централизованные системы Clean-In-Place (CIP) осложняют задачу: смазка должна выдержать не только горячую воду, но и щелочные и кислотные растворы, которые используют для санитарной обработки.
Воздействие щелочных растворов
Многие пищевые производства используют щелочные моющие растворы при температуре 70–80 °C. Смазка должна оставаться на месте и не вступать в химическую реакцию с щелочью. Это проверяют отдельными тестами на совместимость. Некоторые дешевые пищевые смазки разрушаются под действием щелочи и превращаются в студень.
Воздействие кислотных санитаров
После щелочной мойки нередко проводят кислотную санацию для удаления отложений. Смазка должна выдержать этот цикл без потери защитных свойств и без образования коррозионных пятен на металле.
Выбор смазки для CIP
Рекомендуется выбирать смазки, для которых производитель явно указывает тестирование с реальными чистящими растворами, а не только с дистиллированной водой. В техдатах качественных H1-смазок часто видна пометка "compatible with CIP detergents" или результаты испытаний с конкретными химикатами.
Часто задаваемые вопросы
Если смазка имеет допуск H1, будет ли она стойкой к мойке под давлением?
H1 - это пищевая безопасность при случайном контакте, а не показатель водостойкости. Проверьте в техданных результаты испытаний DIN 51807/1 или ASTM D1264 (вымывание должно быть менее 5%). Допуск H1 необходим для пищевого производства, но недостаточен для мойки - нужна комбинация H1 плюс доказанная водостойкость.
Чем отличается NLGI 1 от NLGI 2 при мойке?
NLGI 1 и NLGI 2 - это только классы консистенции (твердость). На мойке важна адгезия и результаты тестов вымывания, а не NLGI. Смазка NLGI 1 может быть водостойче NLGI 2 того же производителя, если содержит лучшие присадки для адгезии.
Как часто нужно переналивать H1-смазку после мойки?
Это зависит от адгезии смазки, интенсивности мойки и давления струи. Качественная водостойкая смазка при ежедневной мойке может потребовать переналивания раз в 2–4 недели. Бюджетные варианты без адгезивных присадок - раз в неделю или даже ежедневно. Лучше проверить с производителем, какой интервал рекомендует он для вашего оборудования.
Подходит ли одна смазка для всех узлов оборудования, которое моют?
Не обязательно. Разные узлы требуют разную консистенцию (NLGI) и вязкость базового масла. Например, линейные направляющие могут требовать NLGI 1, а подшипники - NLGI 2. Кроме того, разные узлы испытывают разные нагрузки: у одних критична адгезия, у других - термостабильность. Подбирайте смазку по конкретному узлу, а не по принципу "универсальная для всего".
Почему смазка вымывается, если в техдатах написано "водостойкая"?
Причин может быть несколько: неправильный выбор консистенции для узла, слишком толстое нанесение (излишки смываются быстрее), использование моющих растворов, несовместимых со смазкой, или механизм, поврежденный абразивными частицами в воде. Проверьте технические данные - есть ли там численный результат вымывания или только общая фраза. Численный результат (менее 5% по ASTM D1264) более надежен.
Заключение
Смазка для моющего оборудования должна одновременно защищать узлы от трения и выдерживать вымывание водой и химией. Допуск NSF H1 обеспечивает пищевую безопасность при случайном контакте, но стойкость к мойке под давлением проверяется отдельно - результатами испытаний DIN 51807/1, ASTM D1264 (менее 5% вымывания) и антикоррозионной защитой по ISO 11007. При выборе смазки для условий частой мойки обращайте внимание не на класс консистенции (NLGI), а на адгезию, температурный диапазон и совместимость с чистящими химикатами. Переналивайте смазку согласно регламенту, учитывая интенсивность мойки и результаты, полученные на вашем оборудовании; это помогает избежать фреттинга и преждевременного износа узлов.
Первый практический шаг - попросить у своего поставщика смазочных материалов технические данные, где явно указаны результаты испытаний на водостойкость и совместимость с CIP-системами. Если такой информации нет, это сигнал, что стоит рассмотреть альтернативу. Качественная водостойкая H1-смазка, хотя обходится дороже дешевых аналогов, экономит средства на частые переналивания и предотвращает выход оборудования из строя между плановыми переходами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.