
Как смазки H1 влияют на срок службы подшипников на фасовочном оборудовании
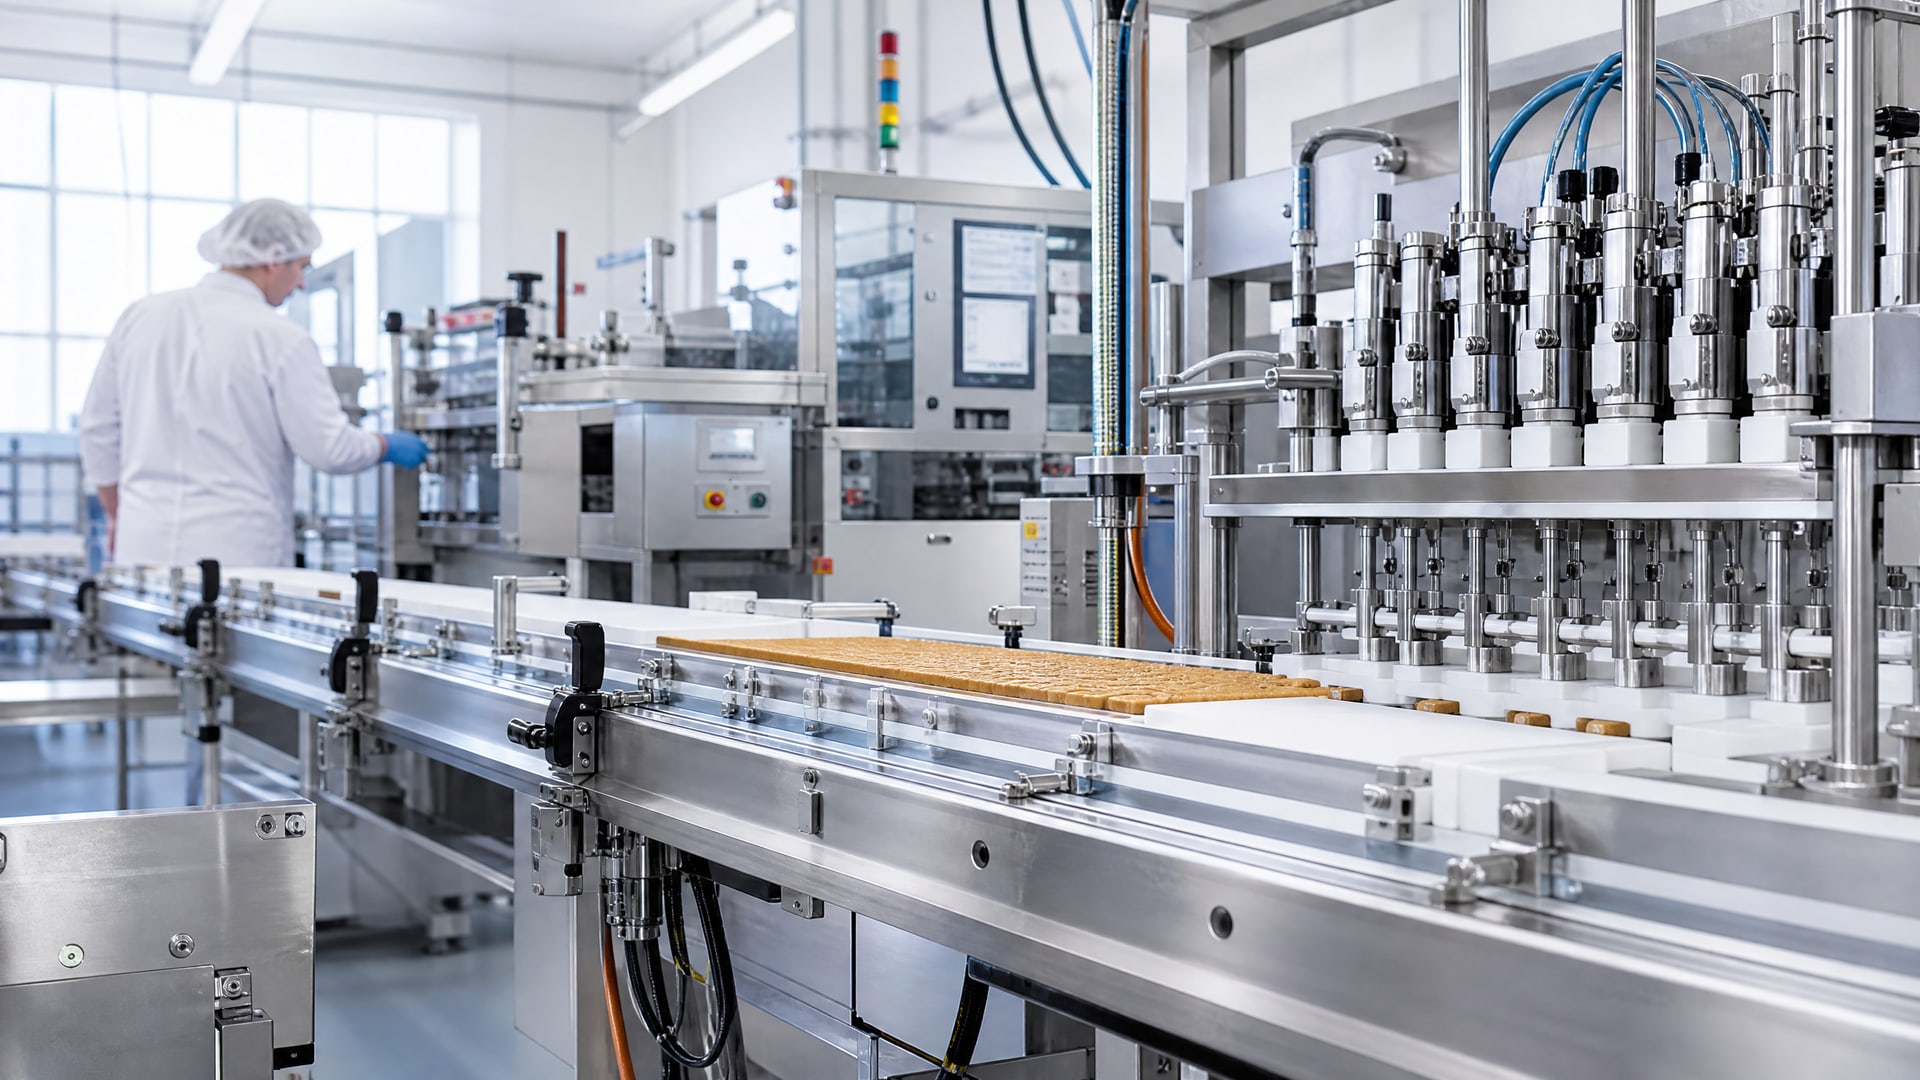
Срок службы подшипников на фасовочном оборудовании зависит от множества факторов: нагрузки, температуры, влажности и качества смазки. В пищевой промышленности выбор смазочного материала усложняется требованием NSF H1 - допуска для случайного контакта с пищевым продуктом. Однако сама по себе маркировка H1 не гарантирует долговечность подшипников. Настоящее влияние оказывает правильное сочетание свойств: водостойкость, температурный диапазон, противоизносные характеристики и соответствие классу консистенции NLGI. В этой статье разберем, как выбранная смазка влияет на ресурс подшипников на производстве, какие параметры критичны при подборе, и на каких узлах фасовочного оборудования различия проявляются заметнее всего.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования и хотят снизить количество ремонтов через грамотный выбор смазочного материала.
Почему H1-смазка влияет на срок службы подшипников
Пластичная смазка в подшипнике выполняет несколько функций одновременно: снижает трение качения, защищает от коррозии, отводит тепло из контакта качения и препятствует попаданию загрязнений.
На фасовочном оборудовании работающем в пищевом производстве, к этому добавляется требование пищевой безопасности. Маркировка NSF H1 означает, что смазка допускается в местах, где возможен случайный, не намеренный контакт с пищевым продуктом - это буквально описывает подшипники конвейеров, фасовочных машин, упаковочных линий и заполнительных устройств.
Однако сам допуск H1 не улучшает механические свойства смазки. Ресурс подшипника зависит от базовых характеристик: устойчивости к окислению (для предотвращения старения масляной основы), водоотталкивающих свойств (для защиты от вымывания), вязкости базового масла (для гидродинамического слоя) и противоизносных присадок (для защиты от микропроскальзывания). На фасовочных линиях, где есть мойка, влажность и частые колебания температуры, устойчивость к воде становится главным фактором долговечности узла.
Исследования в пищевой промышленности показывают, что замена обычной промышленной смазки на качественную H1 с хорошей водостойкостью сокращает количество преждевременных отказов подшипников на 40–60 % и удлиняет межремонтный интервал. Это достигается не волшебством, а благодаря лучшей защите от влаги, коррозии и окисления - факторов, которые в пищевом цехе воздействуют на смазку постоянно.
Как параметры H1-смазки определяют ресурс подшипника
Для точного выбора смазки нужно проверить четыре ключевых параметра: NLGI-класс (консистенция), температурный диапазон, водостойкость и противоизносные свойства.
NLGI-класс и его влияние на смазывание подшипников
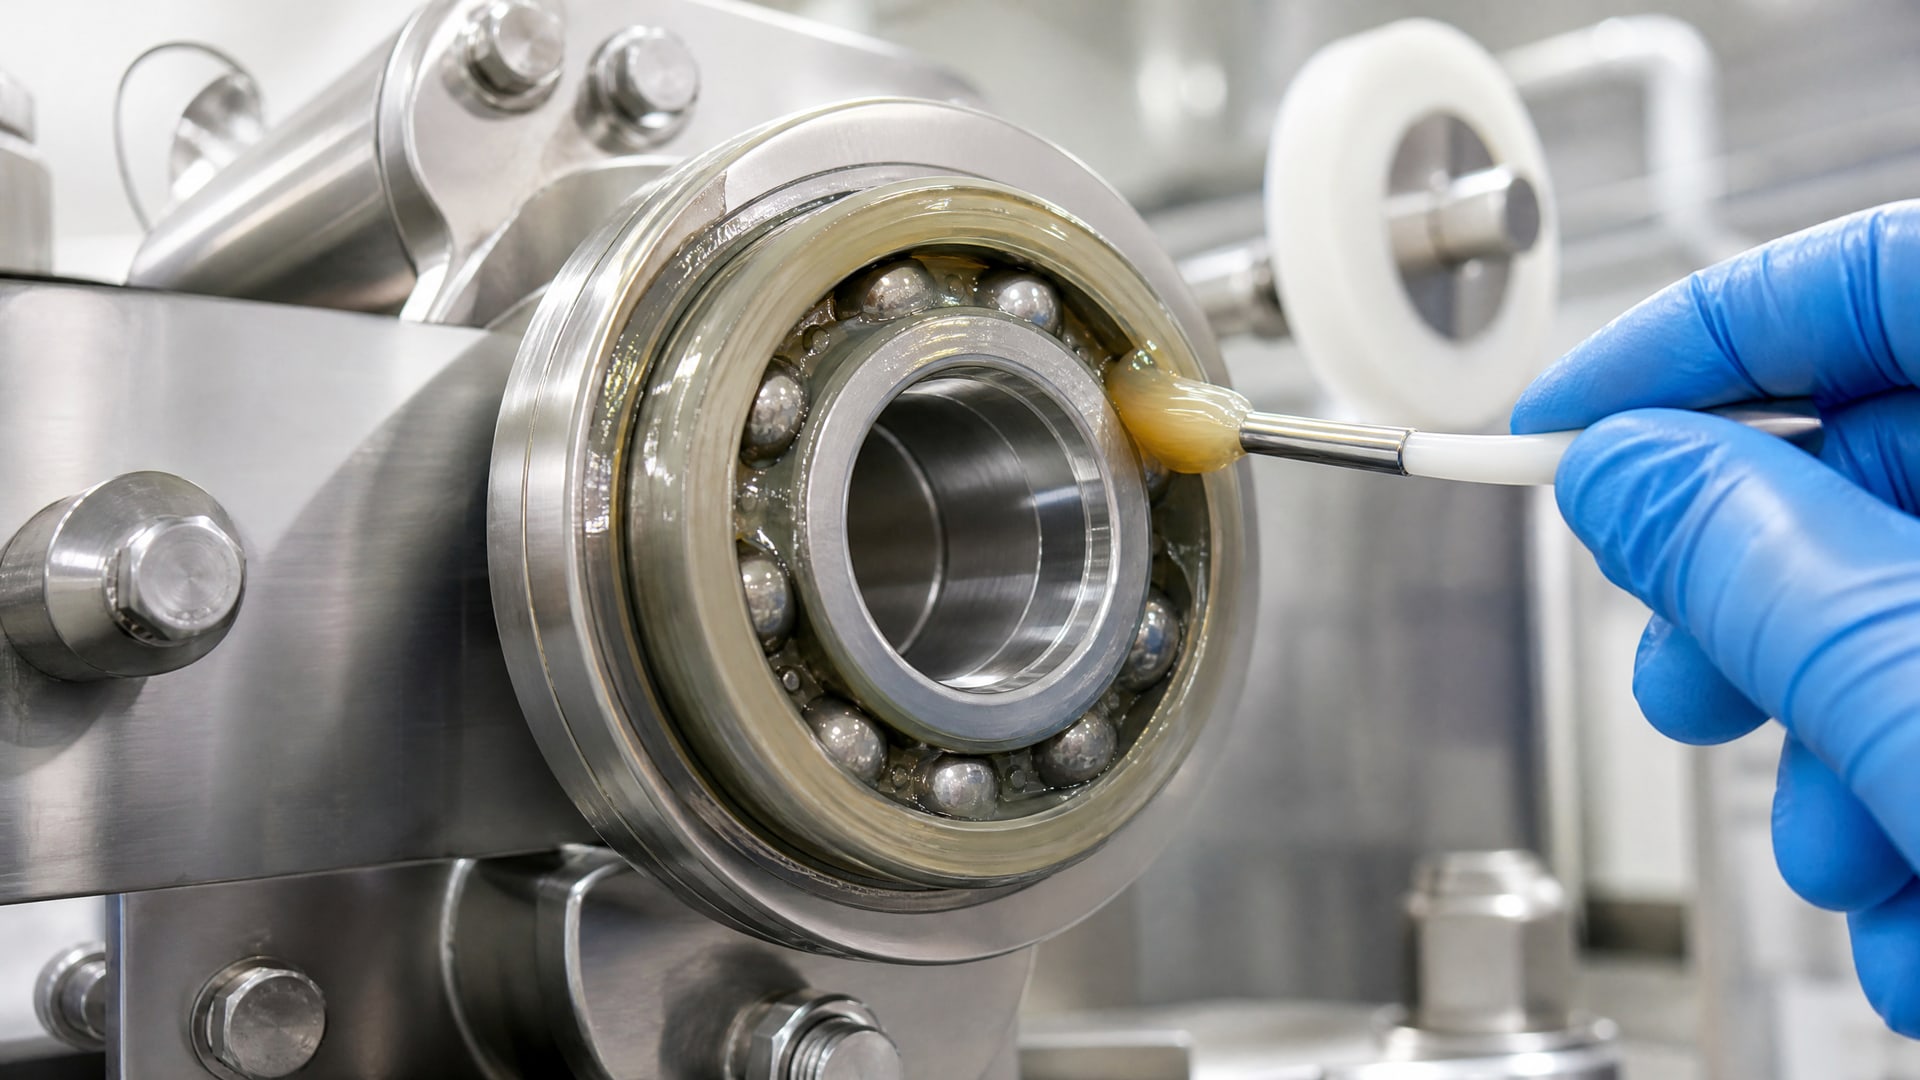
NLGI 2 считается универсальным стандартом для шариковых и роликовых подшипников в промышленности. При класс NLGI 2 смазка имеет консистенцию, подобную арахисовому маслу: в спокойном состоянии держит форму, но под нагрузкой и тепловым воздействием становится текучей и распределяется по поверхности качения. Именно такой баланс оптимален для большинства узлов фасовочного оборудования.
NLGI 1 используется реже, чаще всего в высокоскоростных подшипниках, где избыток смазки может привести к перегреву. На фасовочных линиях подшипники работают с умеренной скоростью, поэтому NLGI 2 обеспечивает лучшую адгезию (прилипание смазки к поверхности) и стабильную защиту в течение межремонтного интервала. Смазка NLGI 2 медленнее вытекает из узла и лучше удерживается при вибрации, что критично при транспортировке продукта по конвейерам.
Температурный диапазон: тепло, холод и перепады
Рабочий температурный диапазон H1-смазки указывает минимальную температуру, при которой смазка остается текучей (холодный пуск), и максимальную, при которой ее база не начинает разлагаться (термостойкость). Для пищевых подшипников типичный диапазон лежит в пределах -29 °C до +176 °C. Синтетические H1-смазки могут охватывать гораздо более широкие окна: от -50 °C до +204 °C или даже от -68 °C до +177 °C, что особенно полезно для автоматизированных производств с климатическими камерами или горячей сушкой упаковки.
При пуске оборудования в холодном цехе (зимой на входах) смазка высокой вязкости может заклинить подшипник или вызвать микропроскальзывание, которое, хотя и не приводит к тяжелому повреждению, ускоряет выделение тепла и окисление присадок. Если оборудование потом включится в тепло, перепад может спровоцировать конденсацию воды прямо в смазке - именно поэтому специализированные низкотемпературные H1-смазки заработали репутацию в России и странах с резким климатом.
При повышении температуры линии (например, вблизи упаковочной печи или паровой мойки) обычная смазка начинает деградировать: масло окисляется, присадки срабатывают (теряют эффективность), и смазка становится вязкой и хрупкой. Результат - увеличение трения и образование задиров на дорожках качения. Синтетические H1-смазки с высокой температурной стабильностью в таких условиях сохраняют свои свойства дольше и защищают подшипник от износа.
Водостойкость: ключ к долговечности в пищевом производстве
На фасовочных линиях - конвейерах, заполнительных машинах, упаковочных установках - постоянно присутствует влага: производственная мойка CIP-системами, конденсат от холодильных камер, брызги от ледяной воды при охлаждении. Обычная минеральная смазка, попав в контакт с водой, начинает впитывать ее (эмульгироваться), теряет смазывающие свойства и вызывает коррозию стального подшипника.
H1-смазки специально формулируют, добавляя гидрофобные присадки и синтетические базовые масла, чтобы отталкивать воду. Водостойкая смазка удерживает мазеобразную консистенцию даже при контакте с влагой и не позволяет воде проникнуть в контакт качения. Такой подход увеличивает ресурс подшипника в условиях влажного производства в 2–3 раза по сравнению с обычной смазкой.
Противоизносные свойства и защита от фреттинга
Микропроскальзывание (фреттинг) происходит, когда шарики подшипника проворачиваются не полностью, а вибрируют на одном месте. Это случается при недостаточном давлении смазки, перегреве, вибрации или коррозии дорожек. Фреттинг вызывает образование окисленных микроских, которые действуют как абразив и ускоряют износ.
Качественные H1-смазки содержат противоизносные присадки (цинк-диалкилдитиофосфат или аналоги), которые образуют защитный слой на поверхности металла еще до того, как начнется прямое касание. При наличии такого слоя даже при фреттинге подшипник прослужит намного дольше. Для высоконагруженных подшипников (например, в мощных конвейерах или упаковочных головках с высокой скоростью) применяют H1-смазки с улучшенной EP-защитой (extreme pressure), которая срабатывает именно при пиковых нагрузках.
Применение H1-смазок на различных узлах фасовочного оборудования
Фасовочные линии содержат множество узлов с подшипниками, и требования к смазке могут различаться.
Конвейеры и привод: NLGI 2 с водостойкостью
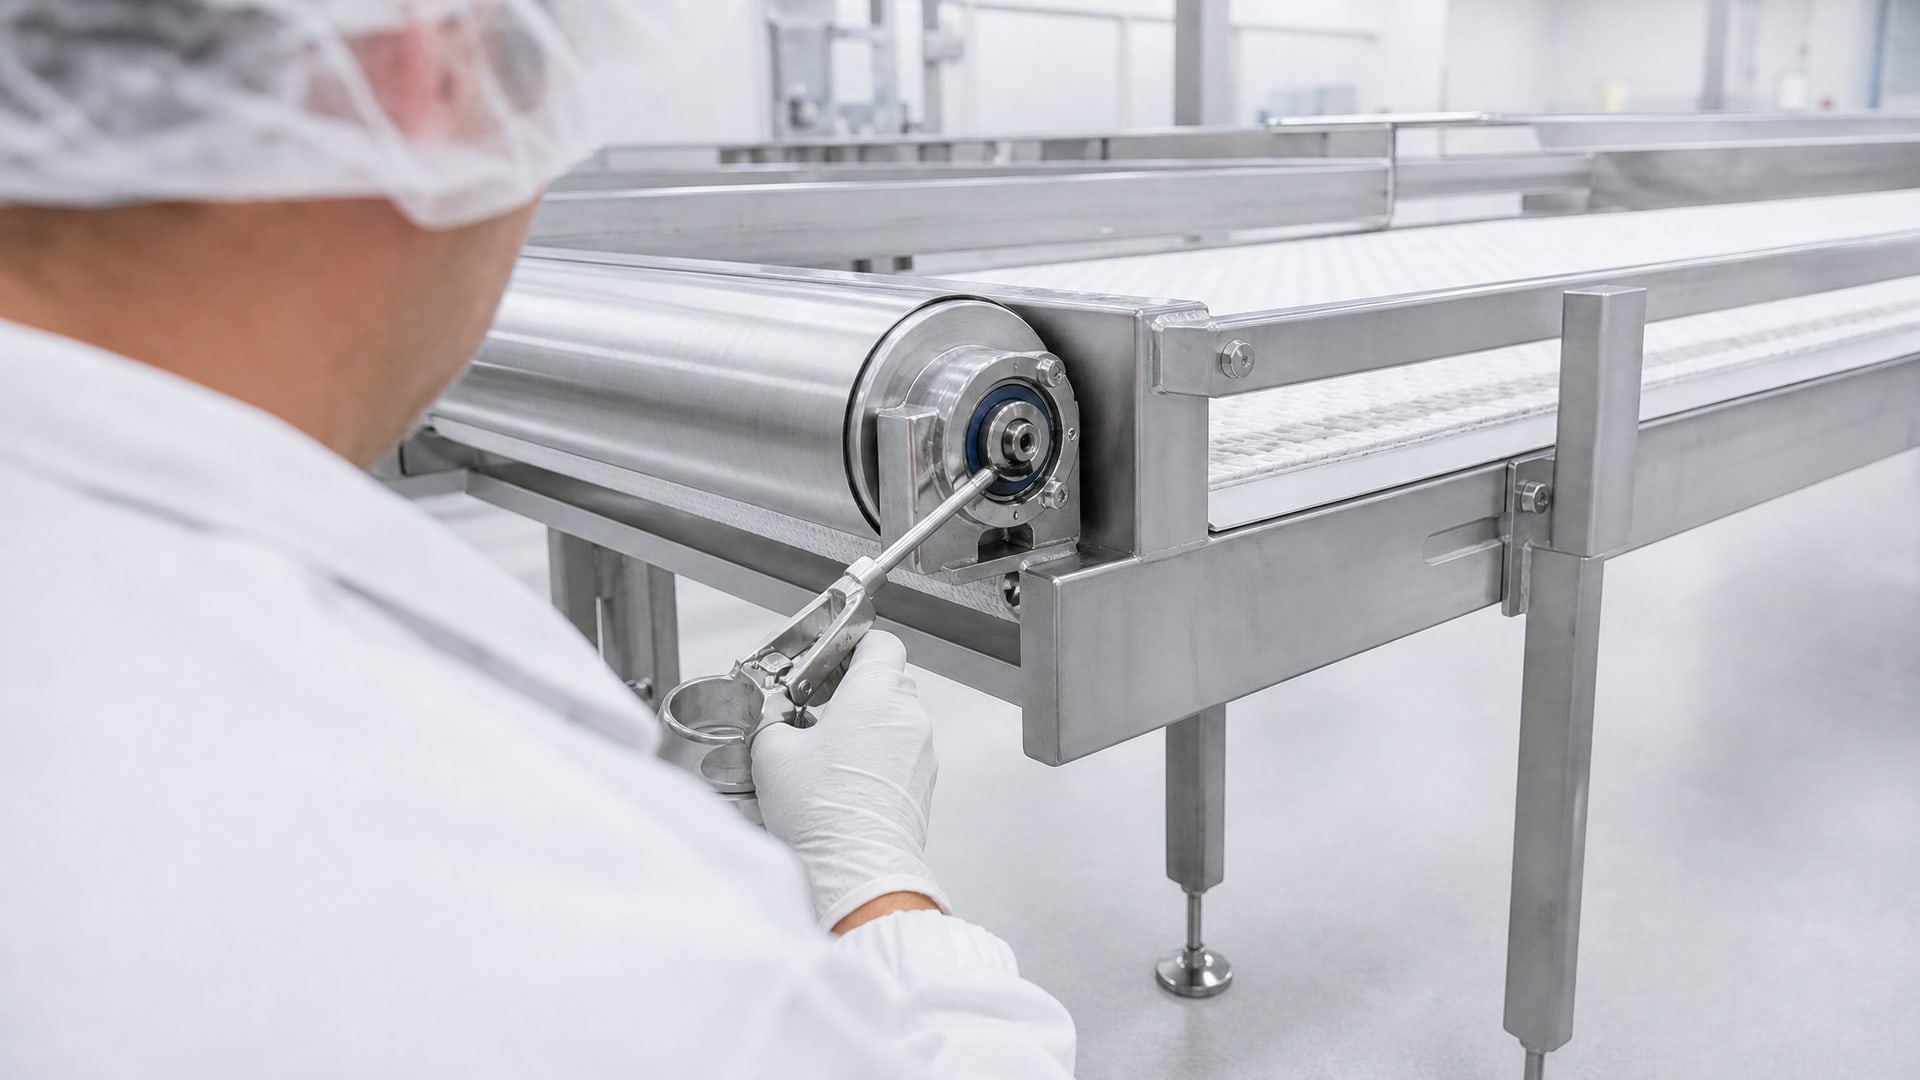
Транспортные конвейеры чаще всего имеют открытые подшипники на опорах роликов, которые подвергаются прямому воздействию влаги и загрязнений. Здесь нужна смазка с хорошей водостойкостью и стабильностью консистенции при вибрации. NLGI 2 H1-смазка идеально подходит: она не вытекает при ударах и вибрации, не впитывает воду и сохраняет адгезию на вращающихся деталях. На практике в пищевых производствах наблюдается, что переход на водостойкую H1 NLGI 2 сокращает замены подшипников конвейерных опор с годовой на двухгодовую периодичность.
Заполнительные машины: диапазон скоростей и нагрузок
Узлы заполнительной головки часто работают с высокой частотой циклов (100–300 штук в минуту) и переменными нагрузками. Здесь требуется смазка, которая не загустевает при нагреве от трения, но и не вытекает при вибрации. Специалисты фасовочного оборудования рекомендуют использовать H1-смазки NLGI 1 или очень тонкие NLGI 2 с хорошей текучестью при -20 °C до -10 °C, чтобы холодные пуски утром не создавали пиковых нагрузок.
Упаковочные машины и механизм привода: противоизносная защита
В узлах упаковочной машины (складывание, герметизация, обрезка пленки) часто встречаются подшипники качения с высокой статической нагрузкой. Здесь используют H1-смазки с противоизносными присадками и хорошей адгезией, чтобы предотвратить микропроскальзывание под постоянной нагрузкой. Такие смазки помогают избежать задиров и биения подшипников, которые приводят к звуку и вибрации.
Как выбрать правильную H1-смазку для конкретного оборудования
Процесс подбора начинается с технической документации машины.
Производитель оборудования обычно указывает требования к смазке в инструкции или на табличке на самом узле: класс NLGI, вязкость базового масла, допуски и температурный диапазон.
Если документация требует просто «пищевой смазки» без конкретики, нужно оценить условия работы:
Влажность и мойка: если линия работает с чистки и мойкой, выбирают водостойкую H1. Для условий с паром или конденсатом выбирают синтетические H1 с дополнительной влагоустойчивостью.
Температурный диапазон: если оборудование стоит в неотапливаемом цехе (температура опускается ниже -10 °C), нужна низкотемпературная H1. Если вблизи печей или под паром (выше +60 °C), нужна высокотемпературная.
Нагрузка и скорость: для высоконагруженных медленных подшипников выбирают NLGI 2 с EP-защитой; для высокоскоростных - более жидкие NLGI 1 или даже масла (если допуск H1 позволяет).
Совместимость: при переходе с одной смазки на другую нужно убедиться, что они совместимы (не расслаиваются и не теряют свойства при смешивании), иначе лучше полностью промыть узел перед заменой.
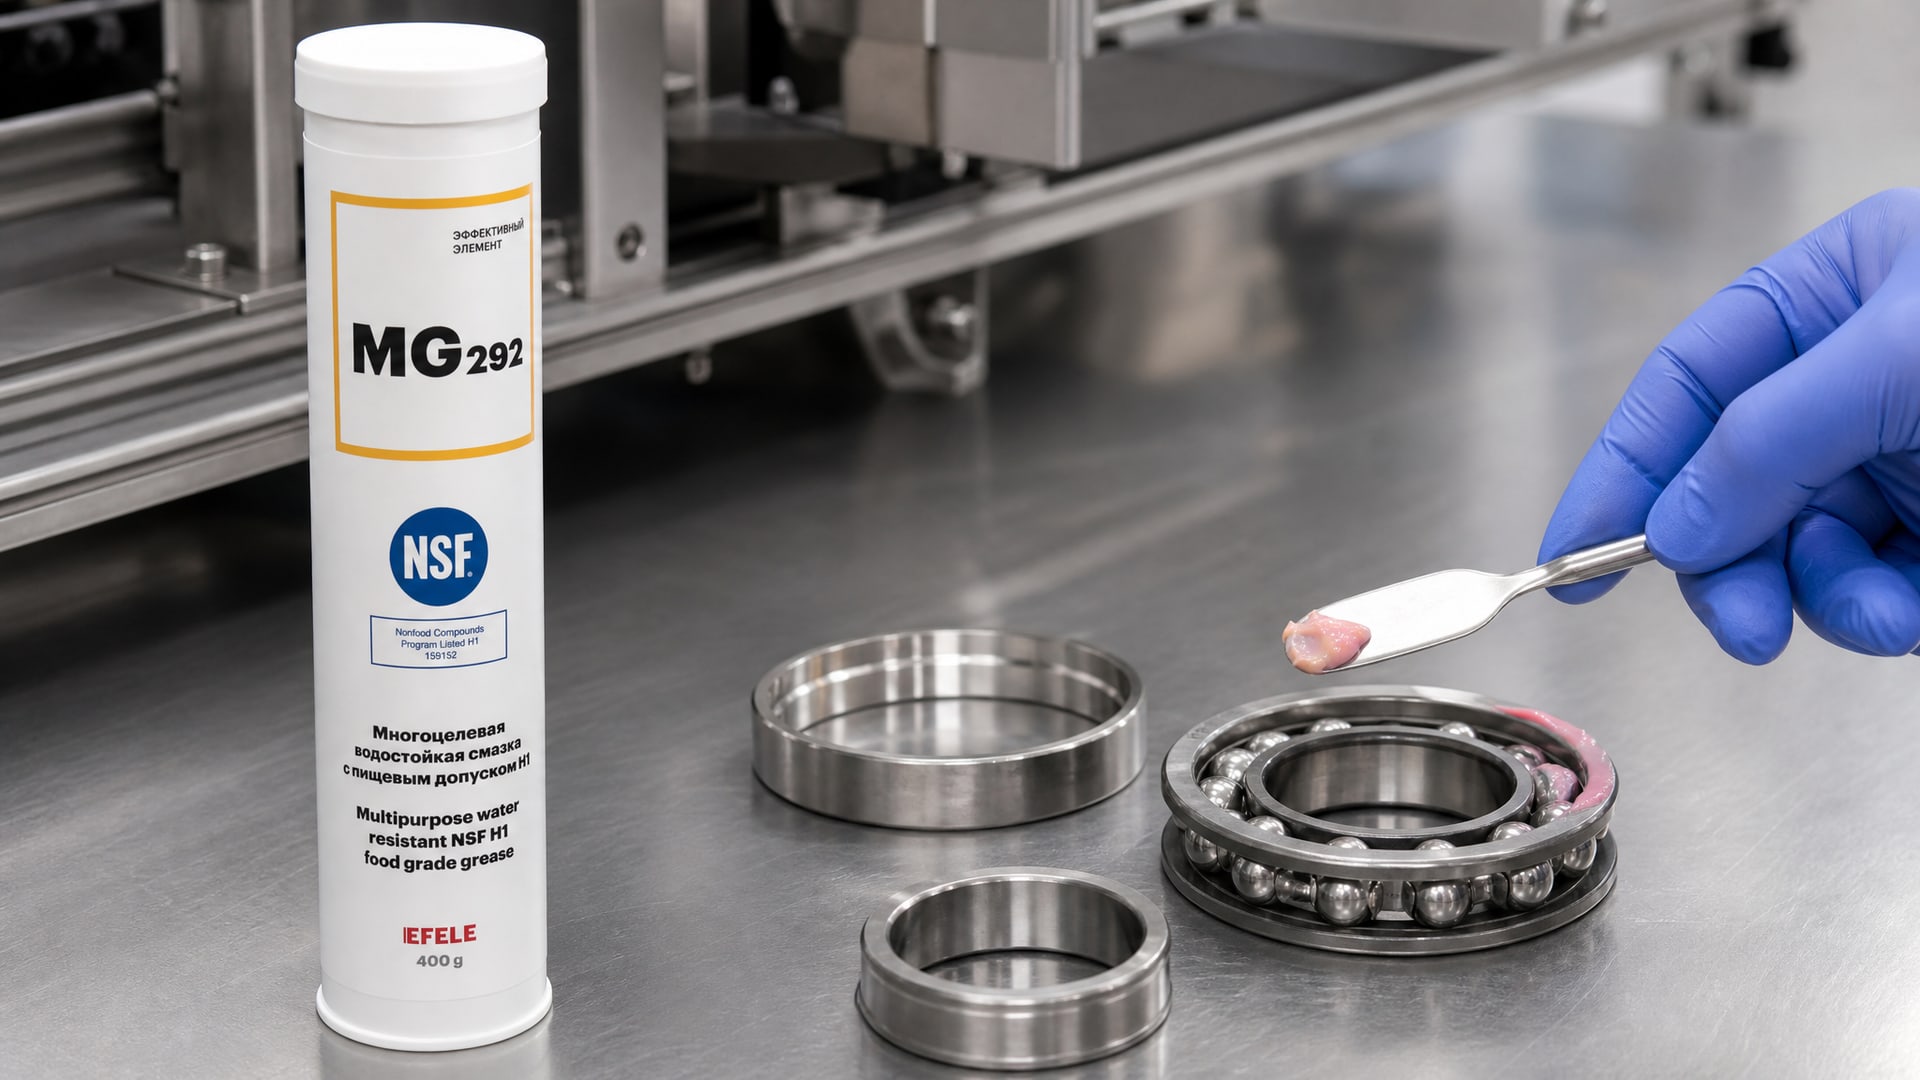
Для подшипников фасовочного оборудования, работающего в условиях повышенной влажности и требующего пищевого допуска H1, закупщики и инженеры прижились к выбору специализированных водостойких формул. Например, EFELE MG-292 создана именно для таких условий: она обладает отличной водостойкостью, сохраняет свойства при мойке и колебаниях температуры, что особенно важно для подшипников на конвейерах и упаковочном оборудовании, где влага присутствует постоянно.
Мониторинг и техническое обслуживание для максимизации ресурса
Даже лучшая H1-смазка не проживет долго, если ее неправильно наносить и обслуживать.
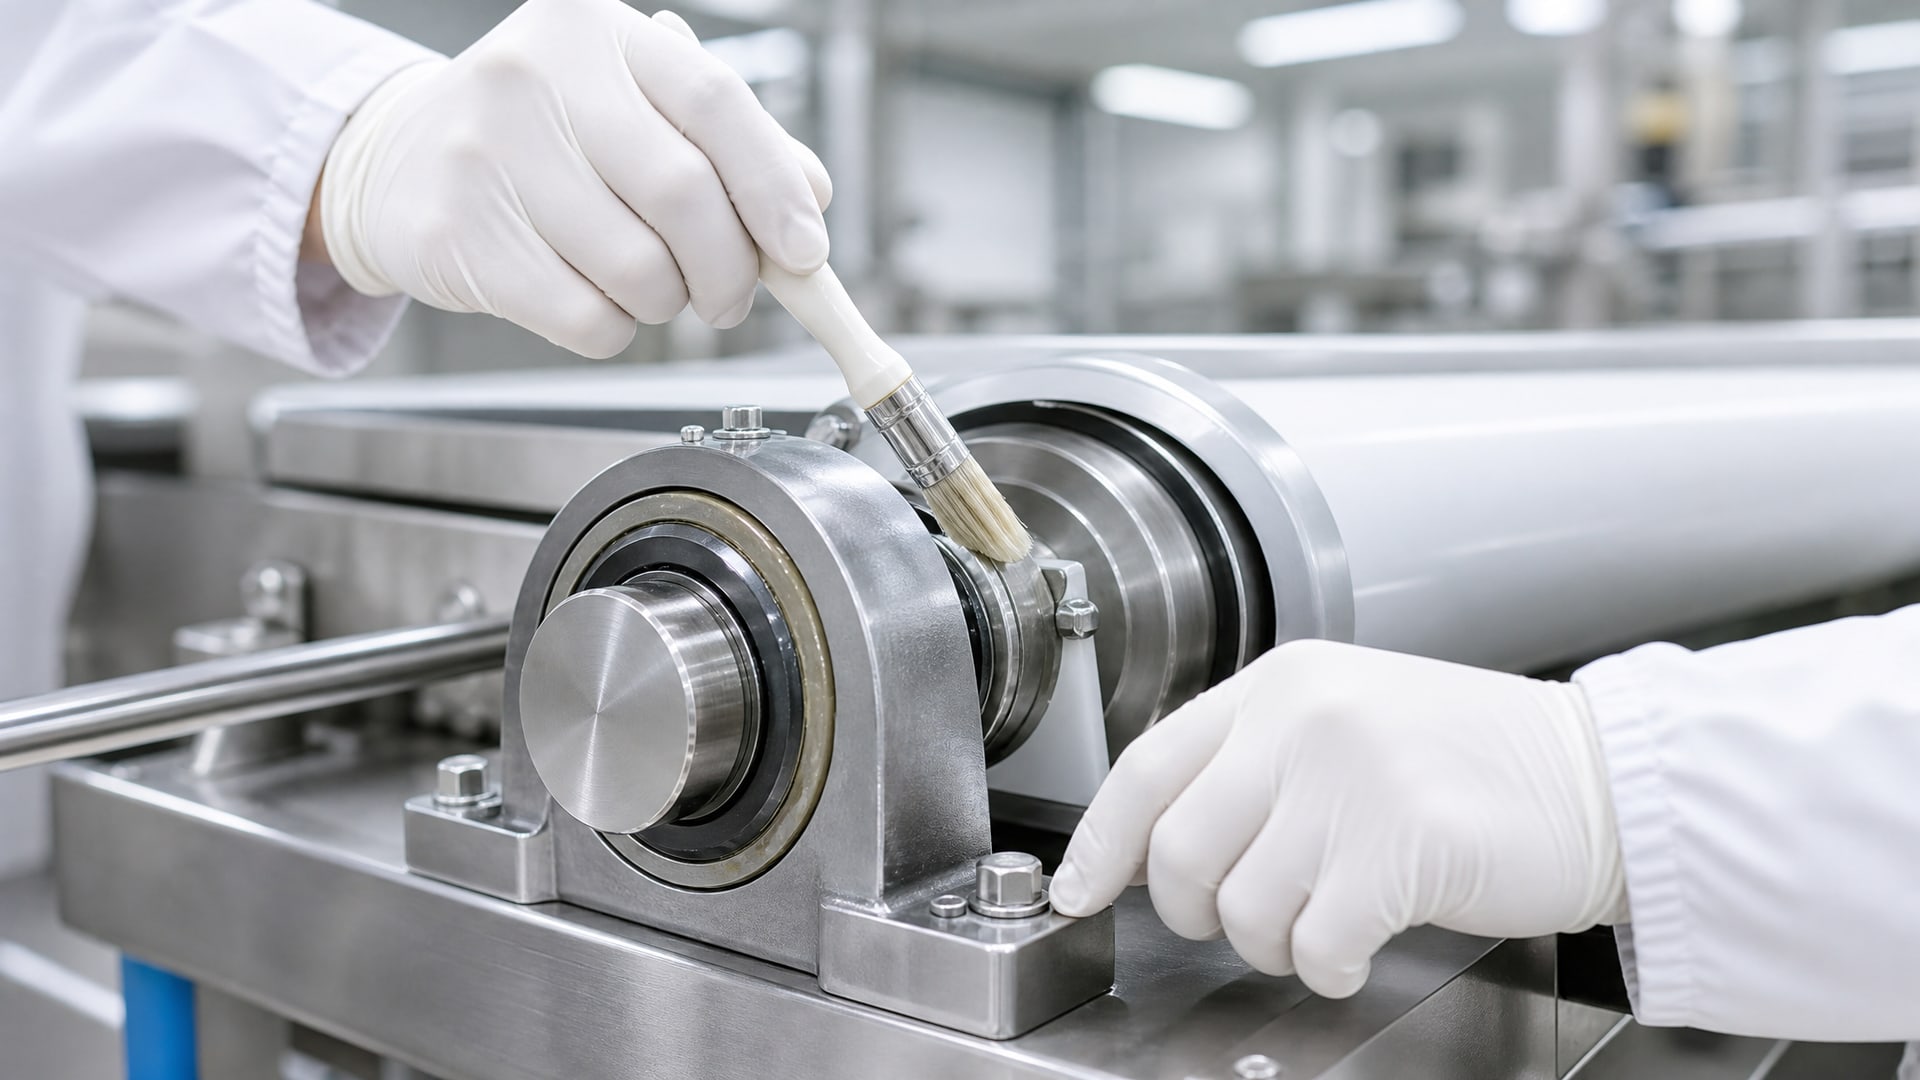
Несколько практических правил:
Дозировка: наносить тонким слоем. Избыток смазки в закрытом подшипнике вызывает перегрев и ускорять окисление. На открытых подшипниках избыток просто вытечет при вращении, создав беспорядок.
Периодичность: стандартный интервал для фасовочного оборудования в пищевом производстве - переподмазка раз в 3–6 месяцев в зависимости от нагрузки, влажности и типа подшипника. В условиях высокой влажности интервал может быть короче.
Визуальный контроль: периодически проверяют наличие вытечек, комочков или потемнения смазки. Потемнение и твердые комочки указывают на окисление и являются сигналом к немедленной замене, даже если прошло мало времени.
Температурный контроль: если подшипник нагревается сильнее, чем обычно (больше чем на 15–20 °C выше нормы), это может свидетельствовать о недостатке смазки, ее старении или нарушении геометрии подшипника. В этом случае смазку меняют раньше срока.
Звук и вибрация: изменение звука подшипника (скрип, визг) или новая вибрация часто предшествуют отказу на 2–4 недели. Если есть возможность, в этот момент подшипник осматривают и смазку меняют.
Часто задаваемые вопросы
Чем отличается H1-смазка от обычной промышленной смазки?
H1 - это категория пищевой безопасности NSF для случайного контакта с продуктом, и такие смазки обычно содержат более чистые, безопасные базовые компоненты. Однако главное отличие от обычной смазки на ресурс подшипника - это часто лучшая водостойкость, антиокислительная стабильность и противоизносные присадки, которые нужны для влажной среды фасовочного производства. Не все H1-смазки лучше обычных в плане ресурса; все зависит от формулировки.
Можно ли использовать одну H1-смазку для всех подшипников на фасовочной линии?
Теоретически можно, если она подходит по NLGI-классу и температурному диапазону ко всем узлам. На практике редко какая одна смазка оптимальна для конвейерных подшипников, заполнительной головки и упаковочной машины одновременно. Часто используют универсальную NLGI 2 для большинства узлов, а для высокоскоростных или очень холодных участков подбирают специализированную.
Что произойдет, если смешать старую смазку с новой H1-смазкой?
Если вы просто добавили новую смазку на старую, ничего критичного не произойдет, если они совместимы (что нужно проверить в техших листах). Однако идеально сначала очистить узел от старой смазки, чтобы новая работала с максимальной эффективностью. При полной замене без очистки эффективность новой смазки снижается на 20–40 %.
Почему H1-смазка с EP-защитой дороже обычной H1?
EP (extreme pressure) присадки - это специальные химические компоненты, которые создают защитный слой при экстремальном давлении. Они сложнее в производстве и требуют лучшего контроля качества. Для высоконагруженных подшипников фасовочного оборудования (например, в мощных конвейерах) такая защита окупает себя через удлинение ресурса подшипников.
Как понять, что подшипник начинает выходить из строя?
Первые признаки: повышение температуры подшипника на 10–20 °C, изменение звука (новый скрип или визг), вибрация, вытечки смазки. Если заметили эти симптомы, нужно менять смазку и осматривать подшипник. Если после замены смазки симптомы остаются, подшипник пора менять.
Заключение
Срок службы подшипников на фасовочном оборудовании зависит от комплекса факторов, и H1-смазка влияет на ресурс не просто потому, что она допущена для контакта с пищей, а благодаря своей способности защищать металл от влаги, коррозии и окисления - главных врагов подшипника в условиях пищевого производства. Выбор правильного NLGI-класса, температурного диапазона и водостойкости может удлинить межремонтный интервал в полтора-два раза и снизить затраты на запчасти и срочные ремонты.
Начните с изучения требований производителя оборудования и оценки условий на вашей линии: влажности, температуры и нагрузок на подшипники. Дальше подберите H1-смазку по параметрам, проведите пилотную замену на одном-двух узлах и отследите, как изменится периодичность отказов за 3–6 месяцев. Практика показывает, что инвестиция в качественную адаптированную смазку окупается через сокращение ремонтов и простоев уже в первый год работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.