
Как смазки H1 влияют на прохождение аудитов HACCP на пищевом производстве
Аудит по HACCP - это не просто проверка системы контроля пищевой безопасности, а комплексная оценка всей цепочки управления рисками на производстве. При этом аудиторы внимательно рассматривают не только технологические процессы, но и вспомогательные материалы, включая смазки для оборудования. Безопасность пищевых смазок во время аудита проверяется как ключевой компонент предотвращения контаминации продукта. Смазка, используемая в зоне риска, должна быть зарегистрирована в статусе H1 (для случайного контакта с пищей), соответствовать международному стандарту ISO 21469 и входить в документированный план управления техническими ресурсами на предприятии. Статья раскрывает, почему выбор правильной смазки и ее корректное применение критичны для успешного прохождения аудита, какие ошибки ведят к замечаниям и как выстроить процесс так, чтобы аудиторы не имели претензий.
Почему аудиторы HACCP проверяют смазки особо внимательно
При аудите HACCP специалист оценивает не саму смазку как таковую, а риски ее попадания в продукт.
Любая смазка на оборудовании пищевого производства может стать источником загрязнения при утечке, неправильном нанесении или отсутствии контроля. Международный стандарт ISO 21469 определяет гигиенические требования к формулированию и использованию смазок, которые могут случайно контактировать с пищевыми продуктами, упаковкой или поверхностями, соприкасающимися с пищей, в пищевой, косметической и фармацевтической отраслях.
Аудитор проверяет, знает ли предприятие разницу между H1 (для случайного контакта) и H2 (где контакт запрещен). Если в зоне риска используется H2-смазка, это автоматически становится замечанием. Если H1-смазка нанесена слишком обильно или нет процедуры ее контроля, аудитор также отмечает неполноту системы управления рисками. EHEDG (Европейская ассоциация конструирования оборудования) в своем руководстве 23 Part 1 "Use of H1 & HT1 Registered Lubricants" подчеркивает, что значение имеет не только регистрация смазки, но и практика ее внедрения и документирования в гигиеническом управлении производства.
Максимально допустимый уровень загрязнения H1-смазкой в пище составляет 10 ppm - это согласованный предел между производителями и аудиторами. Превышение этого порога говорит либо о неправильном выборе смазки (она вообще не должна быть там), либо о недостаточности системы контроля. Поэтому аудит смазок в HACCP - это проверка комплексности подхода, а не просто формальная галочка.
Различие между H1, H2 и H3: какую смазку выбрать для аудита
Категоризация смазок по буквам и цифрам - не академический вопрос, а основание для решения аудитора о соответствии системы требованиям.
В материалах NLGI/ELGI четко определено:
H1 - смазки, допущенные для случайного контакта с пищей. Регулируются FDA 21 CFR 178.3570. Используются для смазки деталей в местах, где возможен контакт: подшипники, направляющие, уплотнительные поверхности оборудования фасовки, упаковки, охлаждения. Требует минимально необходимого количества и удаления остатков.
H2 - смазки для зон, где контакт с пищей исключен. Используются для смазки деталей внутри закрытого оборудования, вдали от поверхностей, соприкасающихся с продуктом. Не регулируются для пищевой безопасности и не подходят для аудита в пищевой зоне.
H3 - смазки-антикоррозионные, используются для защиты поверхностей (например, на складе готовой продукции), но не для смазки узлов трения.
При аудите HACCP закупщик должен требовать от поставщика смазки документального подтверждения статуса H1 и наличия сертификата NSF или другого органа, признанного в отрасли. Термин "пищевая смазка" без уточнения H1 - недостаточен и вызовет дополнительные вопросы аудитора.
Требования к смазкам при прохождении HACCP-аудита
При проверке аудитор смотрит на три уровня соответствия:
Уровень 1. Документирование и регистрация смазки
Предприятие должно предоставить аудитору:
Реестр всех смазок, используемых в пищевых зонах, с указанием их H-классификации
Сертификаты NSF H1 или письма о регистрации от производителя
Доказательство соответствия ISO 21469
Техническое описание (TDS) каждой смазки на русском или английском языке
Если смазка используется в зоне риска контактации с пищей, но статус H1 не подтвержден документально, аудитор выставит замечание. Предприятие не может полагаться на обещание поставщика ("безопасна для пищи") - нужны формальные документы.
Уровень 2. Процедура нанесения и минимальное количество
NSF и NLGI требуют применения принципа "минимально необходимое количество для достижения желаемого технического эффекта". При смазке подшипников нужна тонкая пленка, а не слой в несколько миллиметров. При нанесении H1-смазки на уплотнительные поверхности (например, прокладки движущихся элементов) избыток смазки должен быть удален после сборки оборудования.
Процедура нанесения должна быть описана в СОПе (стандартном операционном процессе) с указанием:
Точного место-применения смазки
Периодичности нанесения
Количества (в миллиграммах или количестве оборотов при использовании смазочного насоса)
Ответственного лица
Методики контроля (визуальный осмотр, измерение)
При аудите проверяется соответствие реальной практики на линии - описанному в СОПе. Если рабочие наносят смазку "на глазок" или один раз в месяц вместо предписанного еженедельного графика, это замечание.
Уровень 3. Система контроля утечек и корректирующие действия
HACCP требует постоянного мониторинга. На предприятии должна быть установлена процедура:
Ежедневного (или по графику) визуального осмотра оборудования на предмет утечки смазки
Немедленного устранения неисправности при обнаружении утечки
Оценки пригодности продукции, если контакт со смазкой был существенным
Если при ревизии аудитор находит пятна смазки около подшипника, это говорит о неполноте системы мониторинга. Если утечка произошла и предприятие не задокументировало корректирующее действие (замена подшипника, переналадка оборудования, сортировка и проверка выпущенной продукции), аудит не пройден.
Выбор H1-смазки: на что смотрит закупщик
Закупщик пищевого производства при выборе H1-смазки должен учесть следующие параметры:
Рабочие условия узла. Если подшипник работает в низкотемпературной среде (-10…+5 °C) при высокой влажности, нужна водостойкая смазка. Если это узел трения с высокими нагрузками и температурой до 80-90 °C, требуется термостойкость. Универсальные H1-смазки часто не оптимальны для экстремума: при желании сэкономить предприятие выбирает "все в одном", но потом теряет на эффективности (повышенный расход, ускоренное старение).
Совместимость с материалами оборудования. Смазка не должна вызывать разбухание или коррозию резиновых уплотнений, которые используются в оборудовании. NSF-сертификат обычно указывает совместимость, но важно проверить TDS.
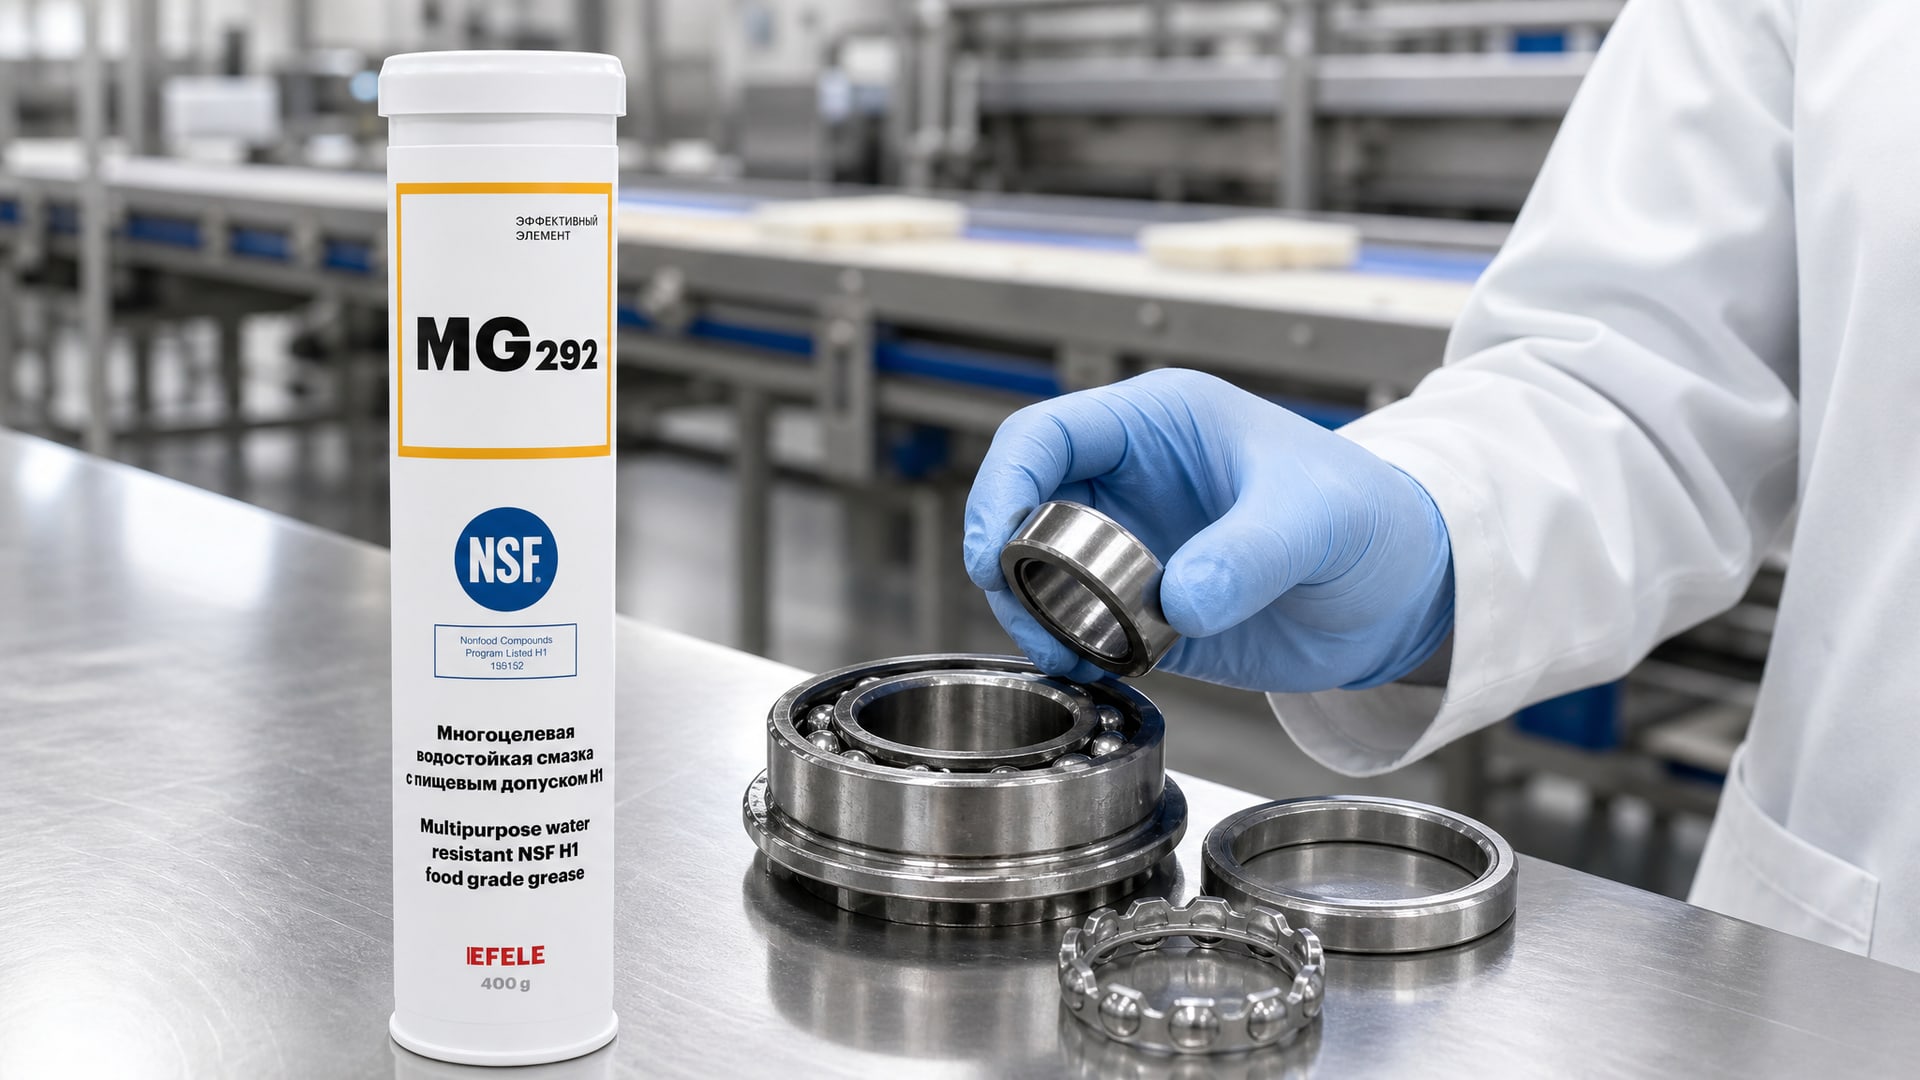
Логистика и техподдержка. Если производство 24/7, важна гарантия постоянного наличия смазки у поставщика. Российского производителя с локальной поддержкой часто проще интегрировать в систему управления рисками и при аудите обосновать выбор. На высоконагруженных узлах трения пищевого оборудования, работающих в условиях высокой влажности и температурных колебаний, применяется EFELE MG-292 - водостойкая пластичная смазка с допуском NSF H1, которая обеспечивает надежную адгезию и предотвращает вымывание даже при частых промывках оборудования, что особенно критично для линий фасовки и упаковки.
Стоимость владения. Дешевая H1-смазка может потребовать частого переприменения, что увеличит общий расход и трудозатраты. Смазка среднего ценового сегмента, но с доказанной стабильностью и предсказуемым расходом, часто оказывается экономичнее.
При выборе закупщик запрашивает у поставщика:
Копию NSF-сертификата или письма о регистрации
TDS на русском с указанием температурного диапазона, NLGI-класса и совместимости
Информацию о допусках и соответствии ISO 21469
Примеры применения на аналогичном оборудовании в пищевой промышленности
Типичные ошибки при применении H1-смазок, которые выявляет аудит
Ошибка 1: путаница между H1, H2 и H3.
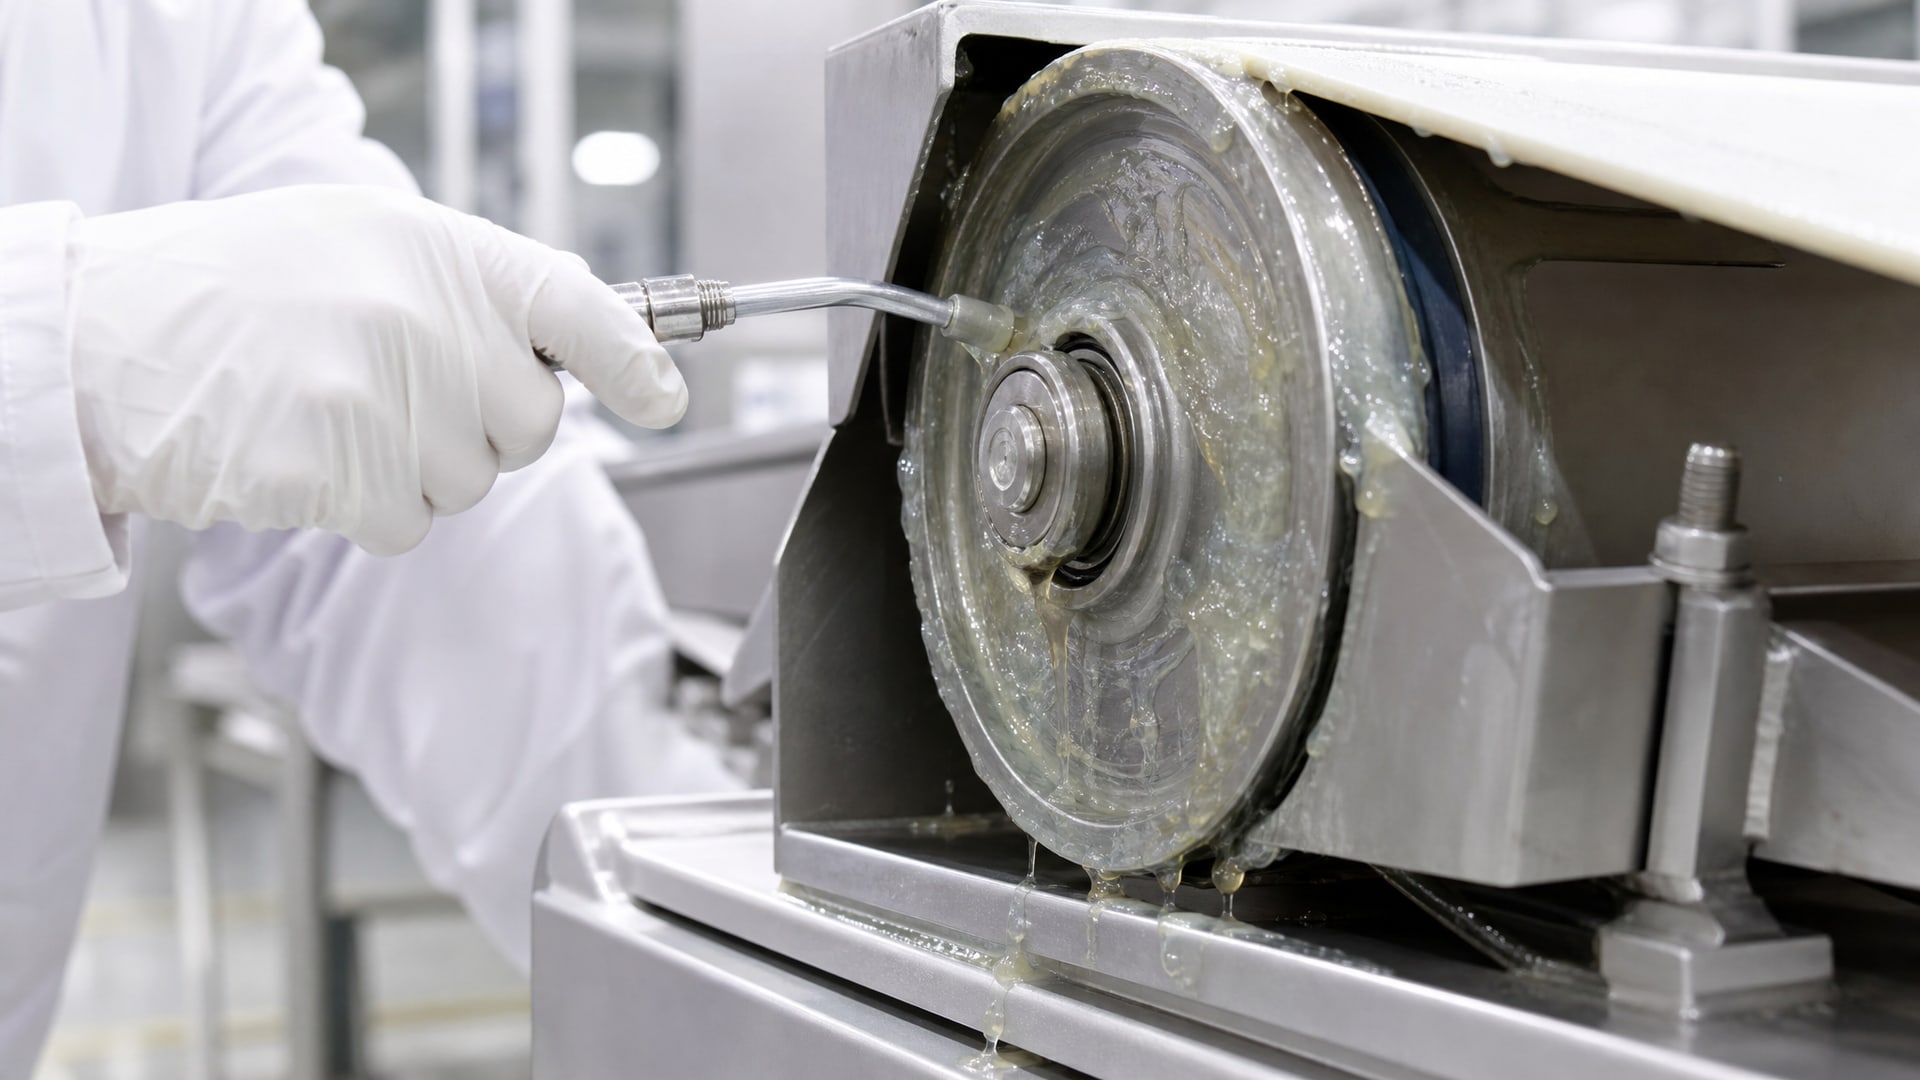
Предприятие использует H2 в зоне потенциального контакта с пищей, полагая, что "все эти смазки безопасны". Аудит срывает. Решение: ревизия реестра смазок и переналадка снабжения.
Ошибка 2: избыточное нанесение смазки. Рабочие думают, что "больше смазки - лучше защита". Смазка вытекает, попадает на соседние детали, в зону продукта. Аудитор видит невысохший излишек и фиксирует замечание. Решение: обучение персонала, описание графика нанесения в СОПе, контроль.
Ошибка 3: отсутствие документирования смазки в HACCP-плане. Предприятие купило "правильную" смазку, но не включило ее в систему управления рисками. Аудитор не видит процедуры контроля, ответственного лица, реестра. Это замечание. Решение: интеграция смазочного менеджмента в общую систему HACCP.
Ошибка 4: неполная информация от поставщика. Закупщик не требует сертификат, надеясь на устное слово. Аудиторы запрашивают документы, их нет. Решение: перезаключение договора с условием обязательного предоставления NSF-документации.
Ошибка 5: отсутствие мониторинга утечек. Предприятие смазало оборудование раз в полугодие и забыло. При аудите аудитор находит высохшую корку смазки и пятна окисления. Решение: введение ежедневного осмотра узлов с записью в журнал.
Часто задаваемые вопросы
Может ли H1-смазка пройти аудит HACCP без ISO 21469?
ISO 21469 - это международный стандарт гигиенических требований к производству и использованию смазок для пищевой промышленности. Многие аудиторы его требуют, но возможны исключения, если смазка имеет NSF-регистрацию и полный пакет документов (TDS, соответствие FDA 21 CFR 178.3570). Однако наличие ISO 21469 значительно облегчает процесс проверки и доказывает систематический подход производителя смазки к гигиене.
Что делать, если обнаружена утечка H1-смазки в зону продукта?
Сразу остановить производство, локализовать утечку, оценить объем загрязнения и тип попавшей продукции. Если утечка минимальна (несколько капель), продукция может быть переведена на повторную обработку или браковка. При существенном контакте вся партия признается непригодной. Предприятие документирует инцидент, проводит корректирующее действие (ремонт оборудования, пересмотр схемы смазки) и регистрирует это в HACCP-плане.
Нужно ли переходить на H1 для всего оборудования в цехе?
Нет. H1 требуется только для узлов, которые находятся в зоне потенциального контакта с пищей или упаковкой. Узлы внутри закрытого корпуса оборудования, вдали от пищевой поверхности, могут смазываться обычной минеральной смазкой (H2). Это экономит средства и упрощает логистику.
Как часто нужно перепроверять соответствие смазки стандартам при аудите HACCP?
Плановый аудит HACCP проводится 1-2 раза в год. Перед каждым аудитом предприятие должно убедиться, что поставщик смазки предоставил актуальные документы (NSF-сертификат может быть переиздан, если изменилась рецептура). При смене поставщика или переходе на новую смазку нужно заново сбор документов и пересмотр СОПа.
Может ли аудитор требовать от нас информацию о составе H1-смазки (ингредиентах)?
Состав - это коммерческая тайна производителя смазки. Аудитор не требует расшифровку ингредиентов. Однако аудитор может запросить TDS (технический лист данных), где указаны общие физико-химические параметры (вязкость, температурный диапазон, плотность, совместимость), а также ссылки на соответствие стандартам и отсутствие запрещенных веществ.
Заключение
Безопасность пищевых смазок при прохождении аудита HACCP зависит от комплексного подхода: правильный выбор H1-смазки, документированное применение в зонах риска, минимальное нанесение, система мониторинга утечек и корректирующие действия. Аудитор проверяет не саму смазку, а управление рисками ее использования - цепочку "назначение → регистрация → процедура → контроль → документирование". Частые ошибки (путаница между H1 и H2, избыточное нанесение, отсутствие процедур) приводят к замечаниям и требуют пересмотра системы.
Следующий шаг для предприятия - провести ревизию реестра всех используемых смазок, запросить у поставщиков актуальные NSF-документы, разработать СОПы по нанесению и контролю утечек для каждой зоны, обучить персонал и интегрировать смазочное управление в общий HACCP-план. Это обеспечит уверенность при аудите и снизит риск замечаний по смазочным материалам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.