
Как смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
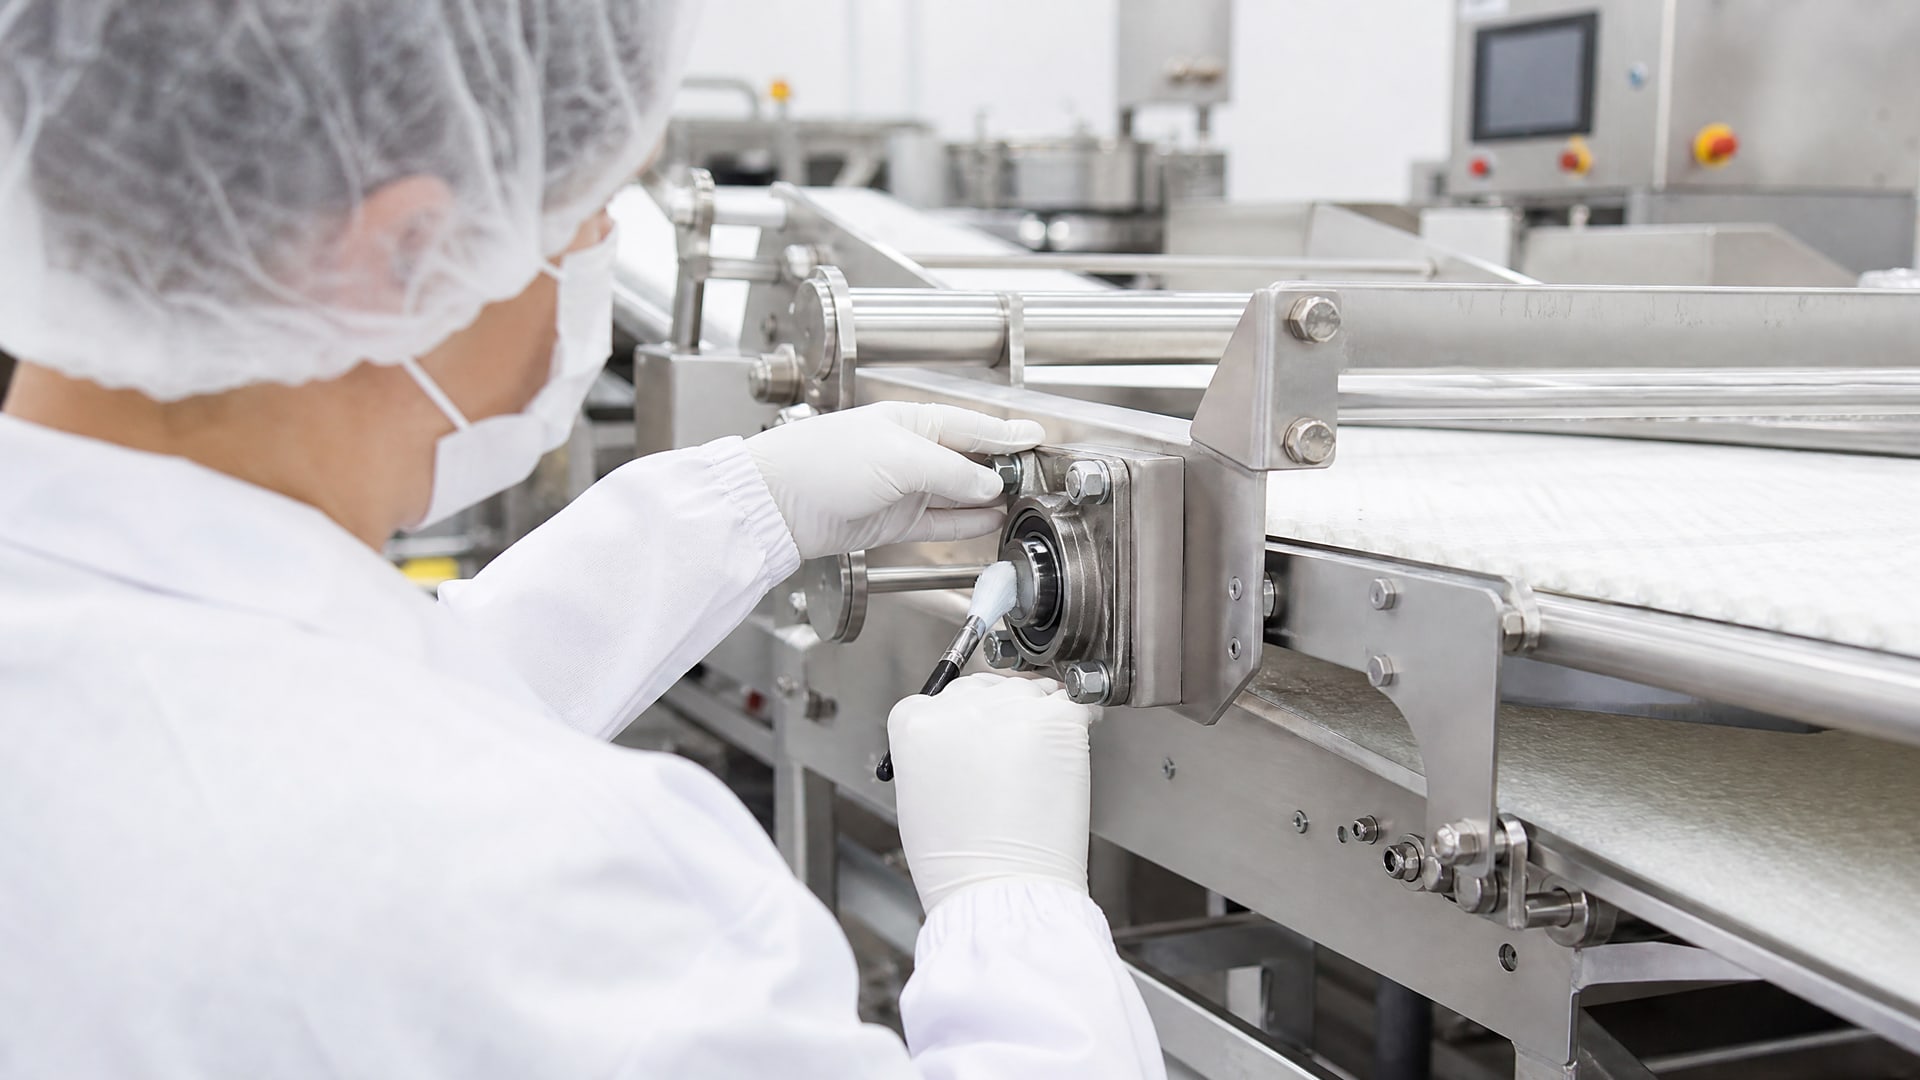
Пищевые смазки категории H1 - не волшебный ключ к успешному аудиту HACCP или сертификации по ISO 22000, но они закрывают конкретные требования по гигиене оборудования и контролю пищевых рисков. Аудиторы проверяют не только наличие маркировки H1 на этикетке: они смотрят на статус продукта в официальных реестрах, соответствие применения назначению, процедуры замены смазки и документированный контроль точек соприкосновения с пищей. Закупщики и инженеры пищевых производств часто переоценивают роль самого материала и недооценивают значение системы управления смазкой. Эта статья объясняет, что именно делает смазку H1 инструментом соответствия стандартам и где начинается ответственность самого производства.
NSF H1: допуск на случайный контакт, а не на пищевую безопасность как таковую
Категория NSF H1 регулирует одну-единственную ситуацию: непреднамеренный, техническиневизбежный контакт смазки с пищевым продуктом.
Это не означает, что смазку можно наносить произвольно или добавлять в пищу. Для минеральных смазок и большинства синтетических материалов предел возможного загрязнения установлен на уровне 10 ppm; для силиконовых смазок этот предел жестче - до 1 ppm. Каждый H1-продукт должен быть зарегистрирован в официальном реестре допущенных веществ, и проверка этой регистрации - первое, что делает аудитор.
Важная деталь: наличие буквы H1 на упаковке не гарантирует соответствие. Это просто обозначение категории. Реальное подтверждение - запись в реестре (например, NSF white book или европейских аналогах) и действующий сертификат. Если закупщик получил только паспорт данных от поставщика, это еще не доказательство статуса продукта. На аудите часто просят предоставить скрин или документ из реестра, подтверждающий, что этот конкретный артикул и партия действительно одобрены.
Кроме того, H1 не избавляет от необходимости минимизировать количество смазки. Правило в пищевых производствах простое: использовать ровно столько, сколько требуется для правильной работы узла, и не больше. Избыток создает дополнительный риск попадания в продукт, что противоречит философии H1 как допуска на случайный контакт.
ISO 21469 и различие между регистрацией продукта и сертификацией производства
Здесь возникает путаница, которая стоит денег: многие покупатели и даже некоторые подрядчики считают, что если у смазки есть H1, то ISO 21469 уже не нужна.
Это заблуждение. NSF H1 и ISO 21469 - это разные уровни подтверждения, отвечающие на разные вопросы.
NSF H1 - это допуск на сам состав смазки, признание того, что компоненты допускаются при случайном контакте с пищей. Проверяется сама формула: какие масла, загустители, присадки использованы и входят ли они в перечень разрешенных веществ.
ISO 21469 - это стандарт гигиены производства, упаковки и маркировки самой смазки. Сертификат ISO 21469 означает, что производитель смазки применил систему управления рисками, валидировал свои процессы, проводит периодические испытания готового продукта, контролирует чистоту оборудования и соблюдает требования к упаковке и хранению. Это сертификация производства и менеджмента, а не только состава.
Аудиторы в пищевых производствах часто требуют обоих документов одновременно: H1 - как подтверждение безопасности состава, и ISO 21469 - как доказательство надежности поставщика и его контроля гигиены. Если закупщик выбирает поставщика, имеет смысл проверить наличие обоих сертификатов. Если заказчик (например, крупная торговая сеть) их не требует явно в спецификации, рекомендуется все равно уточнить: многие схемы пищевой безопасности де-факто ожидают этого.
Требования HACCP и ISO 22000 к процедурам работы со смазками
HACCP (анализ рисков и критические точки управления) и ISO 22000 (системы управления безопасностью пищевых продуктов) - это методологии управления рисками.
Смазка H1 в них рассматривается как один из потенциальных источников загрязнения. Стандарты не говорят: "купи H1 и все будет хорошо". Они требуют документирования и контроля.
Для аудита обычно проверяют:
Перечень точек смазки: где именно применяется смазка, в каких узлах, какие риски существуют в каждой точке
Регламент применения: какую смазку использовать в каждой точке, в каком количестве, с какой периодичностью
Процедуры замены: как часто проводится замена, кто за нее отвечает, какие записи делаются
Меры против перекрестного загрязнения: как персонал предотвращает попадание смазки из немашинного оборудования на пищевое, как разделяются зоны, как хранятся материалы
Обучение персонала: знает ли оператор, какую смазку использовать и почему, как ее правильно наносить
Трассируемость: есть ли возможность отследить, какой партией смазки смазывалось оборудование в конкретный день
Если эти пункты не документированы или задокументированы небрежно, аудит часто не проходит, даже если сама смазка идеально соответствует H1.
Выбор смазки в контексте условий применения и риска вымывания
Одного допуска H1 недостаточно для выбора смазки.
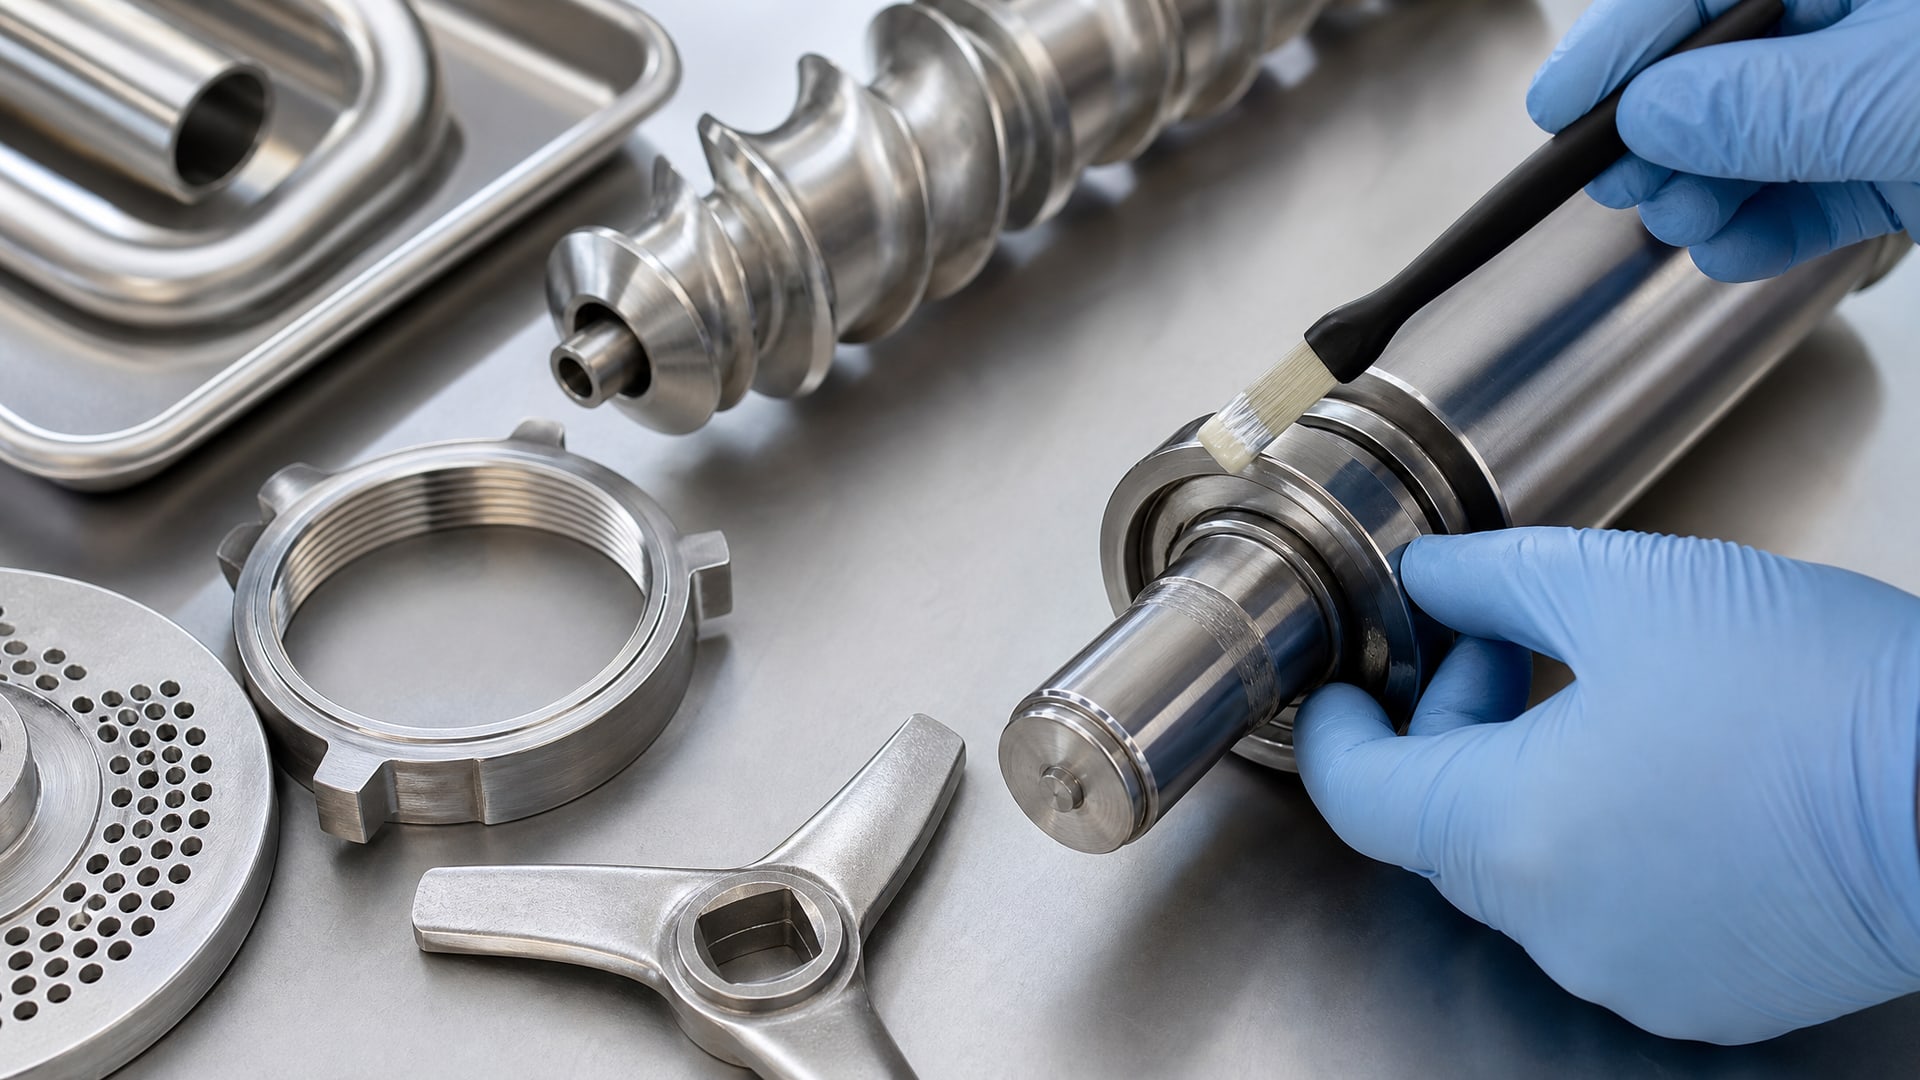
Нужно сопоставить категорию H1 с конкретными условиями работы оборудования: температурные диапазоны, влажность, наличие пара, скорость вращения узла, контакт с водой, кислотность среды.
Например, на линии розлива, где работает оборудование при высокой влажности и брызгах воды, обычная литиевая смазка H1 может быстро вымыться или потерять смазывающие свойства. В таких условиях требуется водостойкая полужидкая смазка, которая сохраняет адгезию (прилипаемость) к поверхности даже под воздействием воды. На линиях фасовки молочной продукции, где работают центрифуги и направляющие под постоянным холодным потоком, закупщики часто выбирают специализированные смазки с низкой температурой застывания. На участках интенсивной смазки, например, на цепях или редукторах пищевого конвейера, нужна смазка с хорошей адсорбцией и минимальным разбрызгиванием.
Выбор смазки только по букве "H1" без учета технических параметров (NLGI, диапазон температур, тип базового масла, вязкость) часто приводит к быстрому износу оборудования, внеплановым остановкам и, парадоксально, к рискам - когда узел работает без смазки или с неподходящей смазкой, вероятность ее выдавливания и попадания в продукт возрастает.
Для пищевых производств, где влажность и вода являются постоянным фактором, на большинстве участков используют водостойкие смазки, которые сохраняют效ективность под влиянием мойки оборудования. EFELE MG-292 - пример такого решения: полужидкая консистенция позволяет использовать ее в открытых узлах и сочленениях, допуск H1 подтверждает безопасность при случайном контакте с пищей, а составу обеспечивает устойчивость к воде и щелочным моющим растворам, которые применяются в санитарии пищевых линий.
Документирование и аудиторская проверка: что именно просят увидеть
Когда в производство приходит аудитор по HACCP, ISO 22000 или другим схемам пищевой безопасности, он не ограничивается беседой.
Он запрашивает документы и проверяет их достоверность.
Типичный чек-лист выглядит так:
Спецификация смазки: наличие паспорта/datasheet, в нем указание на H1, температурные диапазоны, NLGI (для пластичных смазок), базовое масло
Подтверждение статуса H1: скрин из реестра (NSF white book или другого признанного источника), подтверждающий текущую регистрацию артикула и производителя
ISO 21469 (если входит в требования): копия действующего сертификата производителя
Процедура применения: документ, где описано, какую смазку применяют в каждой точке, почему именно эту, в каком количестве
Журнал замены: запись о датах смазки узлов, фамилия ответственного, использованная партия материала (batch/lot)
Хранение смазок: где хранятся контейнеры, как маркируются, есть ли разделение от других масел и смазок
Обучение: список обученного персонала, даты обучения, подтверждение (протокол, подпись, фото)
Действия при отклонениях: что делают, если обнаружена утечка смазки, механическое повреждение контейнера, истечение срока годности
Если хотя бы один из этих документов отсутствует или плохо заполнен, аудит может не пройти, несмотря на высокое качество самой смазки.
Как выстроить систему контроля смазок для успешного аудита
Успешный аудит - это результат системного подхода, а не случайности.
Вот практический порядок действий:
1. Инвентаризация точек смазки Пройти по производству, обозначить все узлы, которые требуют смазки. Для каждого описать: назначение узла, риск загрязнения (критично ли попадание смазки в продукт в этой точке), условия работы (температура, влага, нагрузка).
2. Подбор смазок Для каждой группы точек выбрать одну-две смазки H1, соответствующие условиям. Не закупать сразу много разных артикулов - это усложняет контроль и логистику. На линиях фасовки, где высокие требования к гигиене и частая мойка, сосредоточиться на водостойких смазках. Для холодильных узлов - на низкотемпературных. Для участков интенсивной работы (редукторы, цепи) - на смазках с хорошей адсорбцией.
3. Документирование применения Составить и согласовать регламент, в котором указано: какую смазку какого артикула применяют в каждой точке, в каком количестве (указать объем или способ нанесения - например, "тонкая пленка" или "2-3 капли на шпиндель"), с какой периодичностью.
4. Обучение персонала Провести обучение операторов и технических специалистов. Объяснить, почему именно эта смазка, как ее правильно наносить (тонкой пленкой, без избытка), какие признаки неправильного применения, как предотвратить перекрестное загрязнение. Документировать обучение: дата, ФИО, подпись, фото группы.
5. Введение системы записей Создать простой журнал или электронную форму, где оператор записывает: дату смазки, точку/узел, использованный артикул, партию смазки, количество, ФИО. Такие записи - ключевое доказательство на аудите.
6. Хранение и маркировка Выделить отдельное место для хранения H1-смазок. Маркировать контейнеры: название, артикул, дата открытия, срок годности. Не смешивать H1 с обычными промышленными маслами и смазками - физически и информационно.
7. Проверка действительности статуса Один раз в квартал или перед аудитом проверить, что используемые смазки остаются в реестре H1. Некоторые материалы снимают с регистрации или производители меняют формулу - нужно отслеживать.
Часто задаваемые вопросы
Может ли H1-смазка сама пройти HACCP и ISO 22000?
Нет. Смазка H1 - один из компонентов системы управления, не больше. Успешный аудит зависит от процедур, обучения, документов и контроля. Без них даже лучшая смазка не спасет.
Нужна ли ISO 21469 если уже есть H1?
Желательно. H1 подтверждает состав, ISO 21469 - надежность производителя. Многие аудиторы запрашивают оба документа одновременно. Уточняйте в схеме сертификации конкретного заказчика.
Как узнать, действительно ли смазка в реестре H1?
Попросите у поставщика скрин или письмо из реестра (NSF white book, европейского реестра и т.п.). Проверьте артикул, производителя и дату сертификата. Не полагайтесь только на паспорт данных.
Сколько раз в год нужно менять H1-смазку?
Зависит от условий. Для подшипников с легкой нагрузкой - раз в несколько месяцев. Для интенсивно работающих узлов - ежемесячно. Регламент должен быть указан в процедуре и согласован с поставщиком смазки на основе ее спецификации.
Что делать, если обнаружена утечка смазки в продукт?
Немедленно остановить линию, изолировать партию продукта, провести расследование, задокументировать (дата, время, точка утечки, действия). Это критическая точка в аудите - нужно доказать, что проблему выявили, проанализировали причину и внесли коррективы.
Заключение
Смазки категории NSF H1 - это обязательный инструмент для производств, работающих по HACCP и ISO 22000, но только инструмент. Сами по себе они не решают задачу безопасности. Успешный аудит зависит от правильного выбора смазки под условия работы, документирования ее применения, обучения персонала и непрерывного контроля. Аудиторы проверяют не только наличие буквы H1 на этикетке, но и регистрацию в реестре, наличие ISO 21469 при необходимости, процедуры замены, журналы записей и меры против перекрестного загрязнения.
Начните с инвентаризации точек смазки на вашем производстве: обозначьте, какие узлы смазываются, какие риски они несут, какие условия у них есть. Затем подберите две-три смазки H1, которые будут работать во всех этих точках. Документируйте применение, обучайте персонал, ведите записи. Это не сложнее, чем кажется, и это именно то, что хотят видеть аудиторы на площадке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.