
Как смазки H1 помогают сократить риски загрязнения продукта на фасовочных линиях
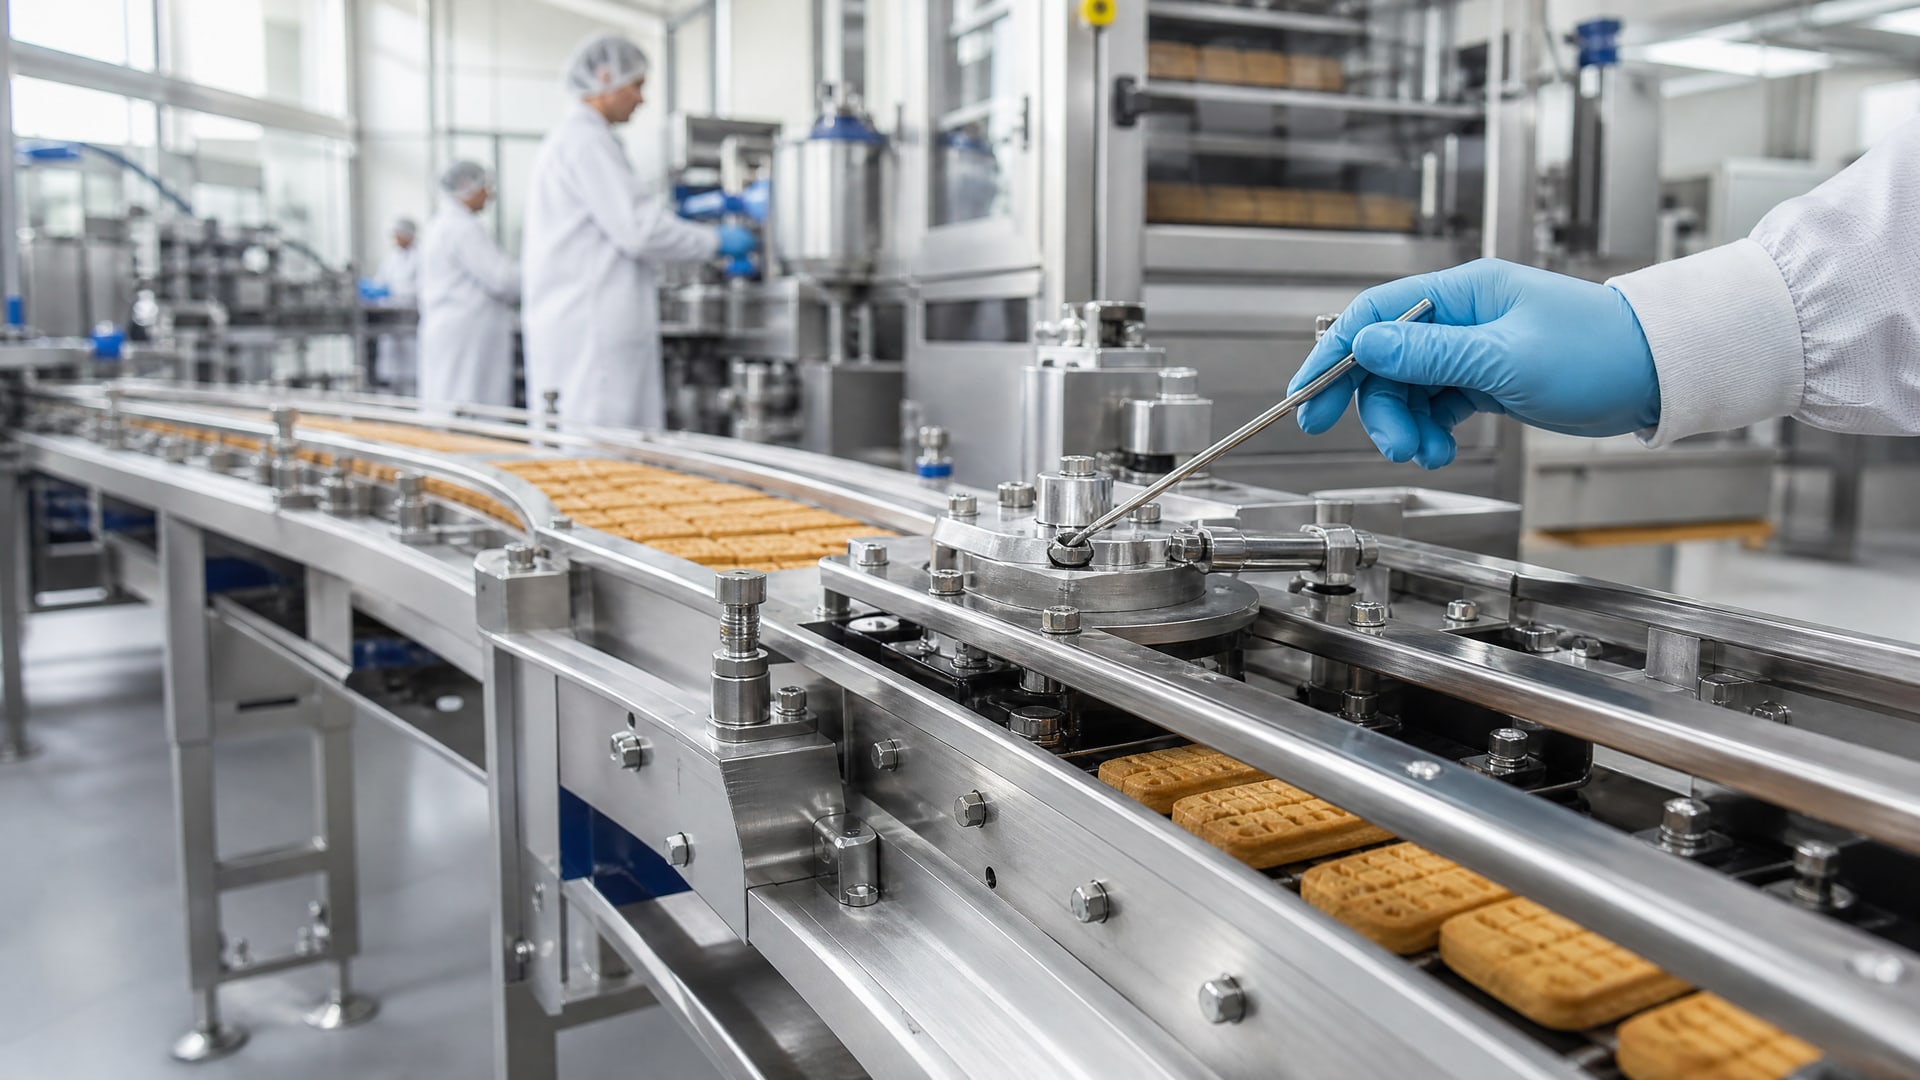
На фасовочных линиях пищевого производства риск загрязнения продукта смазкой возникает не теоретически, а практически каждый день. Подшипники редукторов, направляющие конвейеров, приводные узлы, расположенные над зоной продукта, работают в условиях постоянного трения и износа. Даже при безупречном техническом обслуживании случайный перенос капельки смазки на упаковку или продукт остается реальностью. Смазки с пищевым допуском NSF H1 решают эту проблему не скрытно и не наполовину, а легально и предсказуемо: они зарегистрированы для точных условий случайного контакта и нормированы на основе строгих стандартов безопасности. Статья разбирает, как такие смазки снижают риск загрязнения, на каких узлах их применять и как правильно внедрить их в систему контроля качества и гигиены производства.
Закупщикам, техническим специалистам и инженерам пищевых производств эта информация поможет выбрать реальный инструмент для повышения безопасности, а не декларацию.
Что такое NSF H1 и почему это не то же самое, что «пищевое»
H1 - это категория регистрации NSF для смазочных материалов, предназначенных для применения в зонах, где возможен случайный, но не намеренный контакт с пищей или упаковкой.
Это важное уточнение: H1-смазка не является пищевым продуктом и не должна быть съедобной. Ее задача - минимизировать риск вреда при технически неизбежном случайном попадании на продукт в количестве, которое нормирует безопасность.
Для регистрации NSF H1 состав смазки должен соответствовать FDA 21 CFR 178.3570 - перечню веществ, допустимых в контакте с пищей. Масло, загуститель, присадки - каждый компонент проходит отдельную оценку и должен быть одобрен регламентом. Иные смазки, не имеющие этой регистрации, используются на оборудовании без прямого контакта с пищей (H2, H3 - для других зон).
Предел случайного переноса H1-смазки в продукт установлен на уровне 10 ppm, что эквивалентно примерно 10 г смазки на 1 т готовой продукции. Для силиконовых H1-смазок предел часто еще строже -1 ppm. Это не означает, что смазка будет попадать в каждую партию; это значит, что если контаминация произойдет, она не превышает безопасный уровень.
Часто закупщики путают H1 с ISO 21469 - стандартом гигиенического производства смазок. Это разные подходы: H1 - категория регистрации для incidental contact, а ISO 21469 - требование к процессу производства смазки, к контролю сырья и санитарии на заводе. Смазка может быть одновременно зарегистрирована как H1 и сертифицирована по ISO 21469, что повышает надежность.
Как H1-смазки снижают риск загрязнения на фасовочных линиях
На фасовочных линиях наиболее критичны узлы, расположенные над зоной продукта и упаковочного контура: подшипники редукторов, направляющие толкателей, цепные передачи, муфты и приводы.
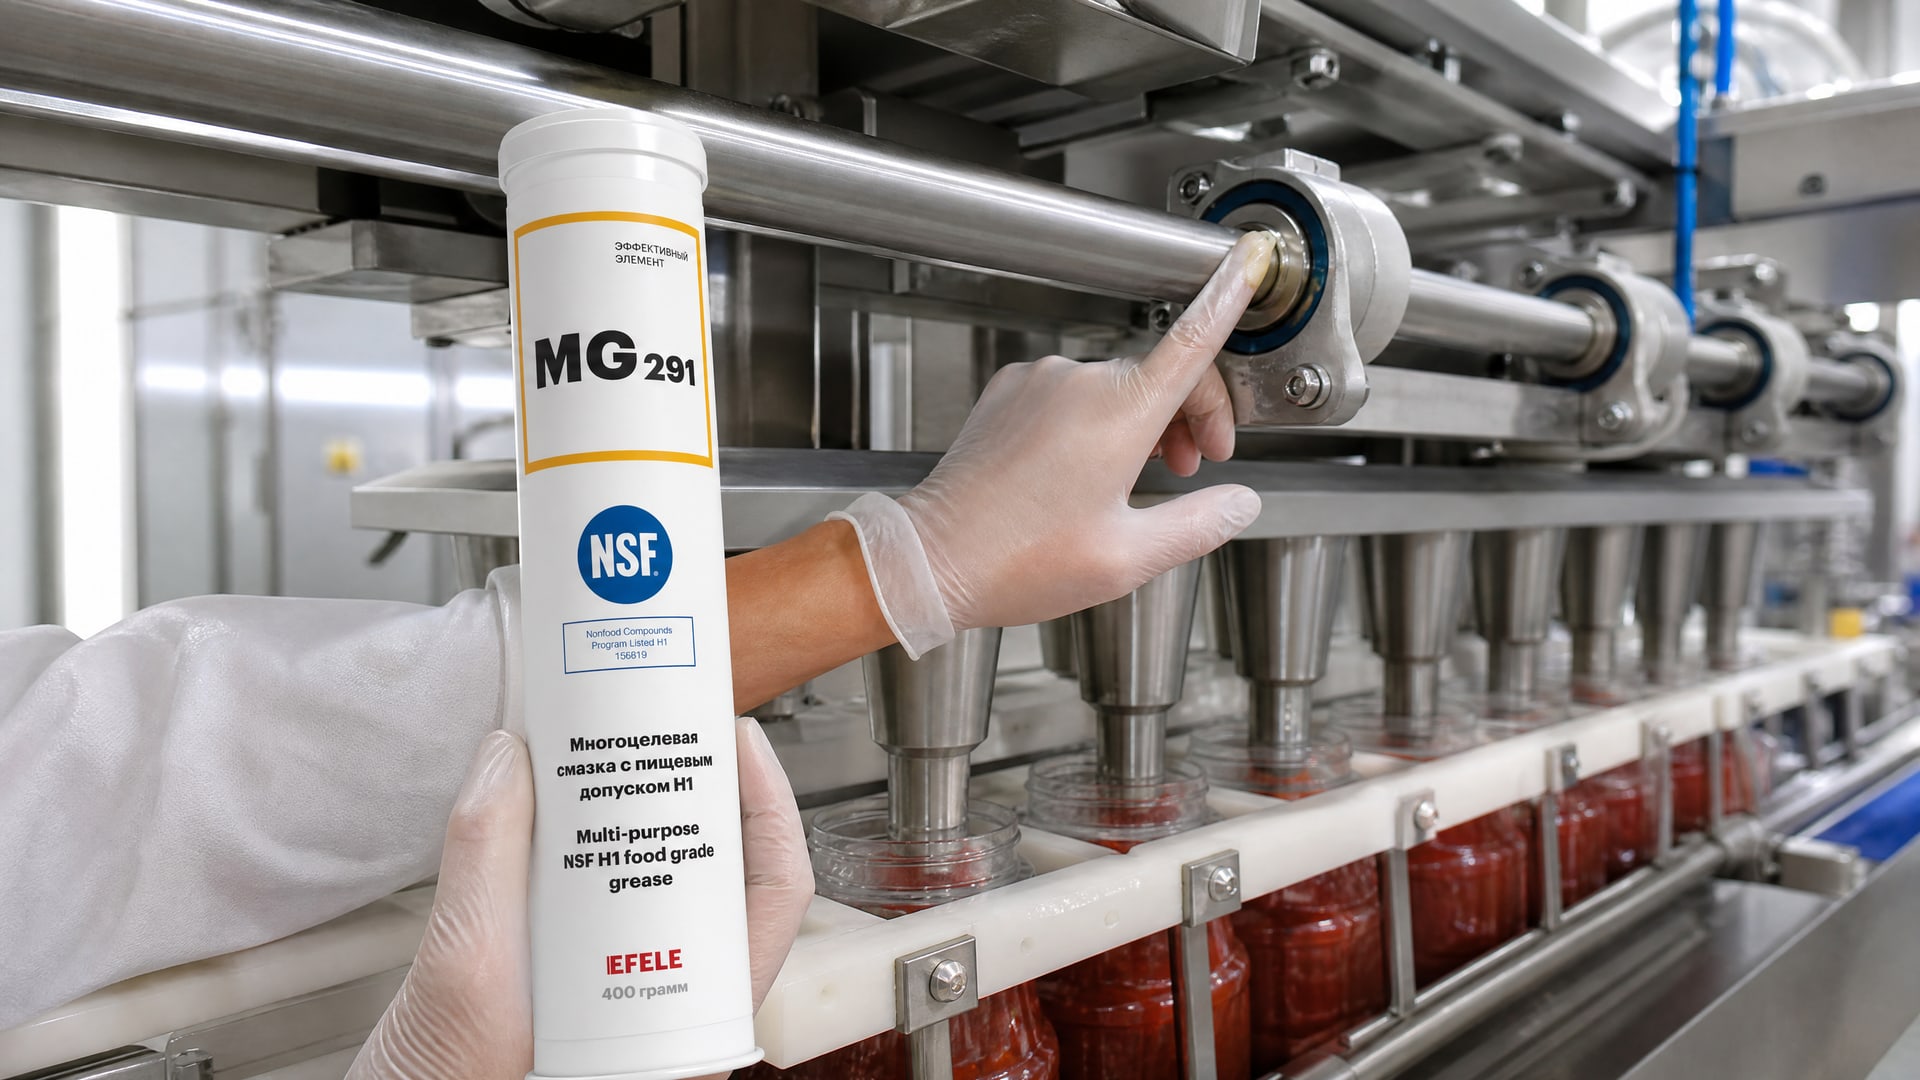
Риск загрязнения возникает из-за износа уплотнений, избыточной подачи смазки, вибрации и абразивного действия пыли.
H1-смазки снижают этот риск несколькими путями:
Строгий состав. В H1-смазке исключены компоненты, опасные при попадании в пищу: сильнотоксичные присадки, аллергены, канцерогены. Это делает смазку предсказуемой и контролируемой.
Контролируемое количество переноса. Норма 10 ppm означает, что даже при срабатывании защиты допускается не более одного случайного попадания в документируемых масштабах. Вероятность заболевания при таком уровне минимальна.
Совместимость с санитарным режимом. H1-смазки часто имеют хорошую смываемость водой, не оставляют темных налетов и не затрудняют моющие работы. Это уменьшает необходимость использования агрессивных очищающих средств.
Гигиеническое производство. Смазка, произведенная с контролем по ISO 21469 или аналогичным стандартам, исключает микробиологическое загрязнение и утечки из несанкционированных источников.
Для обеспечения безопасности и соответствия требованиям HACCP на фасовочных линиях на практике применяются смазки типа EFELE MG-291 с пищевым допуском NSF H1, которые обладают нейтральным запахом, стабильностью в широком диапазоне температур и антикоррозионными свойствами, необходимыми для долгосрочной работы в условиях влажности и частой санитарной обработки.
Области применения смазок с пищевым допуском NSF H1 на оборудовании
H1-смазки предназначены для зон, где риск контаминации реален, но не критичен в каждую секунду работы.
На фасовочных линиях это означает следующие узлы:
Подшипники редукторов и электромоторов, расположенные над конвейером или продуктом. Здесь смазка может попадать через зазоры в корпусе или при его вибрации.
Направляющие толкателей, загрузочных систем и направляющих скольжения, если они находятся в производственной зоне без полной физической изоляции от продукта.
Цепные и ременные передачи, работающие во влажной среде и требующие постоянной смазки.
Шпиндели и валы упаковочных автоматов, если упаковка проходит близко к смазываемому узлу.
Петли, замки и механизмы раскрытия упаковки, если они соприкасаются с внешней стороной упаковки и не имеют полной преграды.
H1 не применяют на узлах, где контакт с пищей намерен и постоянен (например, при прямом воздействии на продукт через рабочий орган). Для таких случаев требуется более жесткая категория 3H (для прямого контакта).
Выбор конкретной H1-смазки зависит от условий узла. Если на линии работает тестомес при 40-60°C с постоянным контактом с влажностью, нужна смазка, стабильная при этой температуре. Если линия работает при комнатной температуре, но в холодильной камере при +2°C, требуется другая консистенция. Поэтому в карточке товара нужно проверять не только знак H1, но и диапазон рабочих температур, NLGI-класс (если это пластичная смазка), совместимость с резиной и пластиком.
Минимальное количество и контроль нанесения смазки
Главное правило применения H1-смазок на фасовочных линиях - минимально необходимое количество.
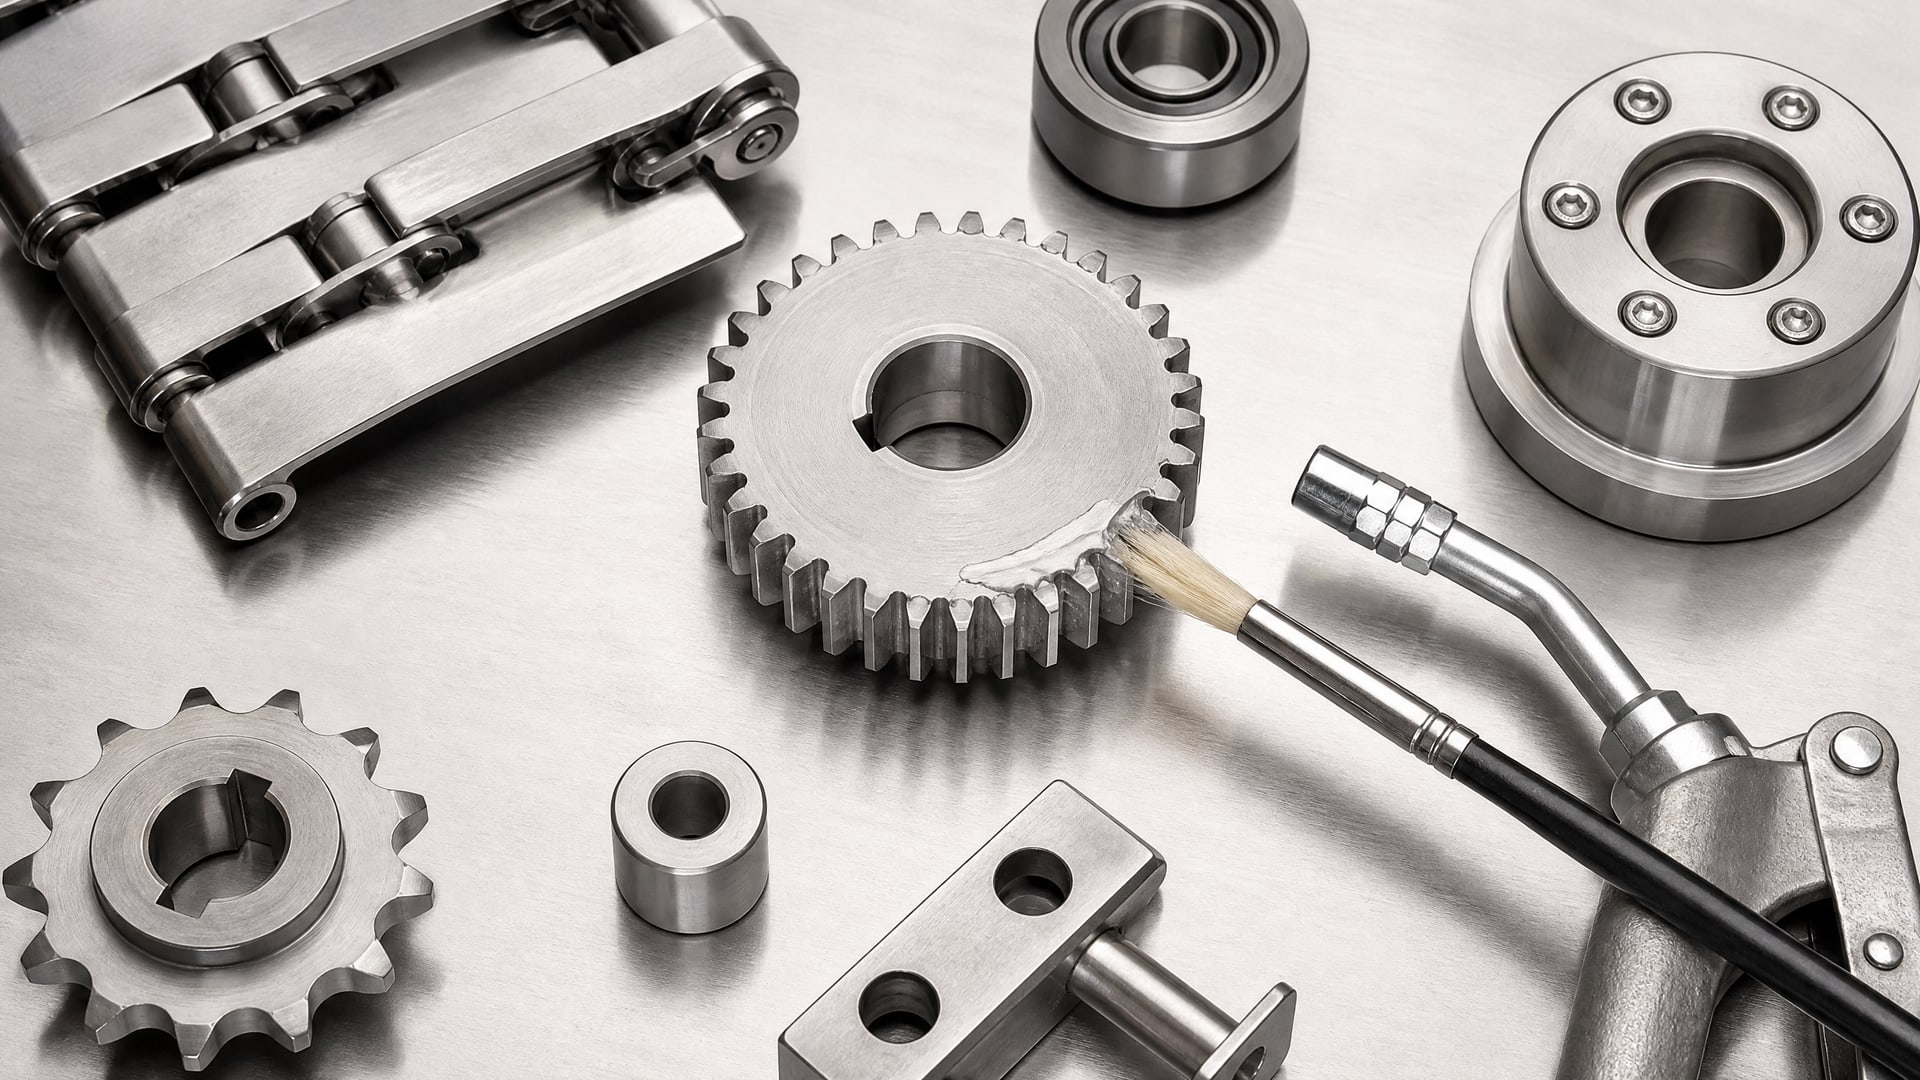
NSF и USDA в сертификатах conformity прямо указывают: наносить лишь столько, сколько нужно для технического эффекта. Избыток не повышает безопасность, а наоборот, увеличивает риск переноса на оборудование и продукт.
Практические меры контроля нанесения:
Использование закрытых точек смазки, маркированных специальными насадками или дозаторами, чтобы исключить случайное попадание обычной смазки вместо H1.
Выделение инструмента для H1-смазок: отдельные масленки, щетки, тряпки, маркированные ярким цветом и хранящиеся отдельно от обычного инструмента.
Ведение журнала нанесения с указанием даты, узла, количества смазки и ответственного лица. Это позволяет отследить, не произошел ли избыточный расход.
Обучение персонала: оператор должен знать, какие узлы смазываются H1, в каком количестве, по какому расписанию и как распознать следы смазки на оборудовании, требующие очистки.
Регулярная проверка уплотнений: если смазка постоянно течет из подшипника или редуктора, нужно заменить уплотнение, а не увеличивать частоту смазки.
Немедленная очистка излишков после нанесения или в конце смены. Тряпка, смоченная в воде или мягком очищающем растворе, убирает видимые капли с поверхности и уменьшает риск переноса на упаковку.
Если смазку регулярно наносят избыточно, велик риск, что она попадет на конвейер, далее на упаковку, а затем и на продукт. Это не только увеличивает вероятность превышения нормы 10 ppm, но и может вызвать жалобы потребителей на жирные следы на упаковке и стимулирует проверки контрольными органами. Минимальность - не только условие регистрации H1, но и инструмент снижения затрат на смазку и на последующую очистку оборудования.
Выбор типа H1-смазки под условия фасовочных линий
На рынке встречаются H1-смазки разных типов: минеральные и синтетические, пластичные и жидкие, с разными загустителями и присадками.
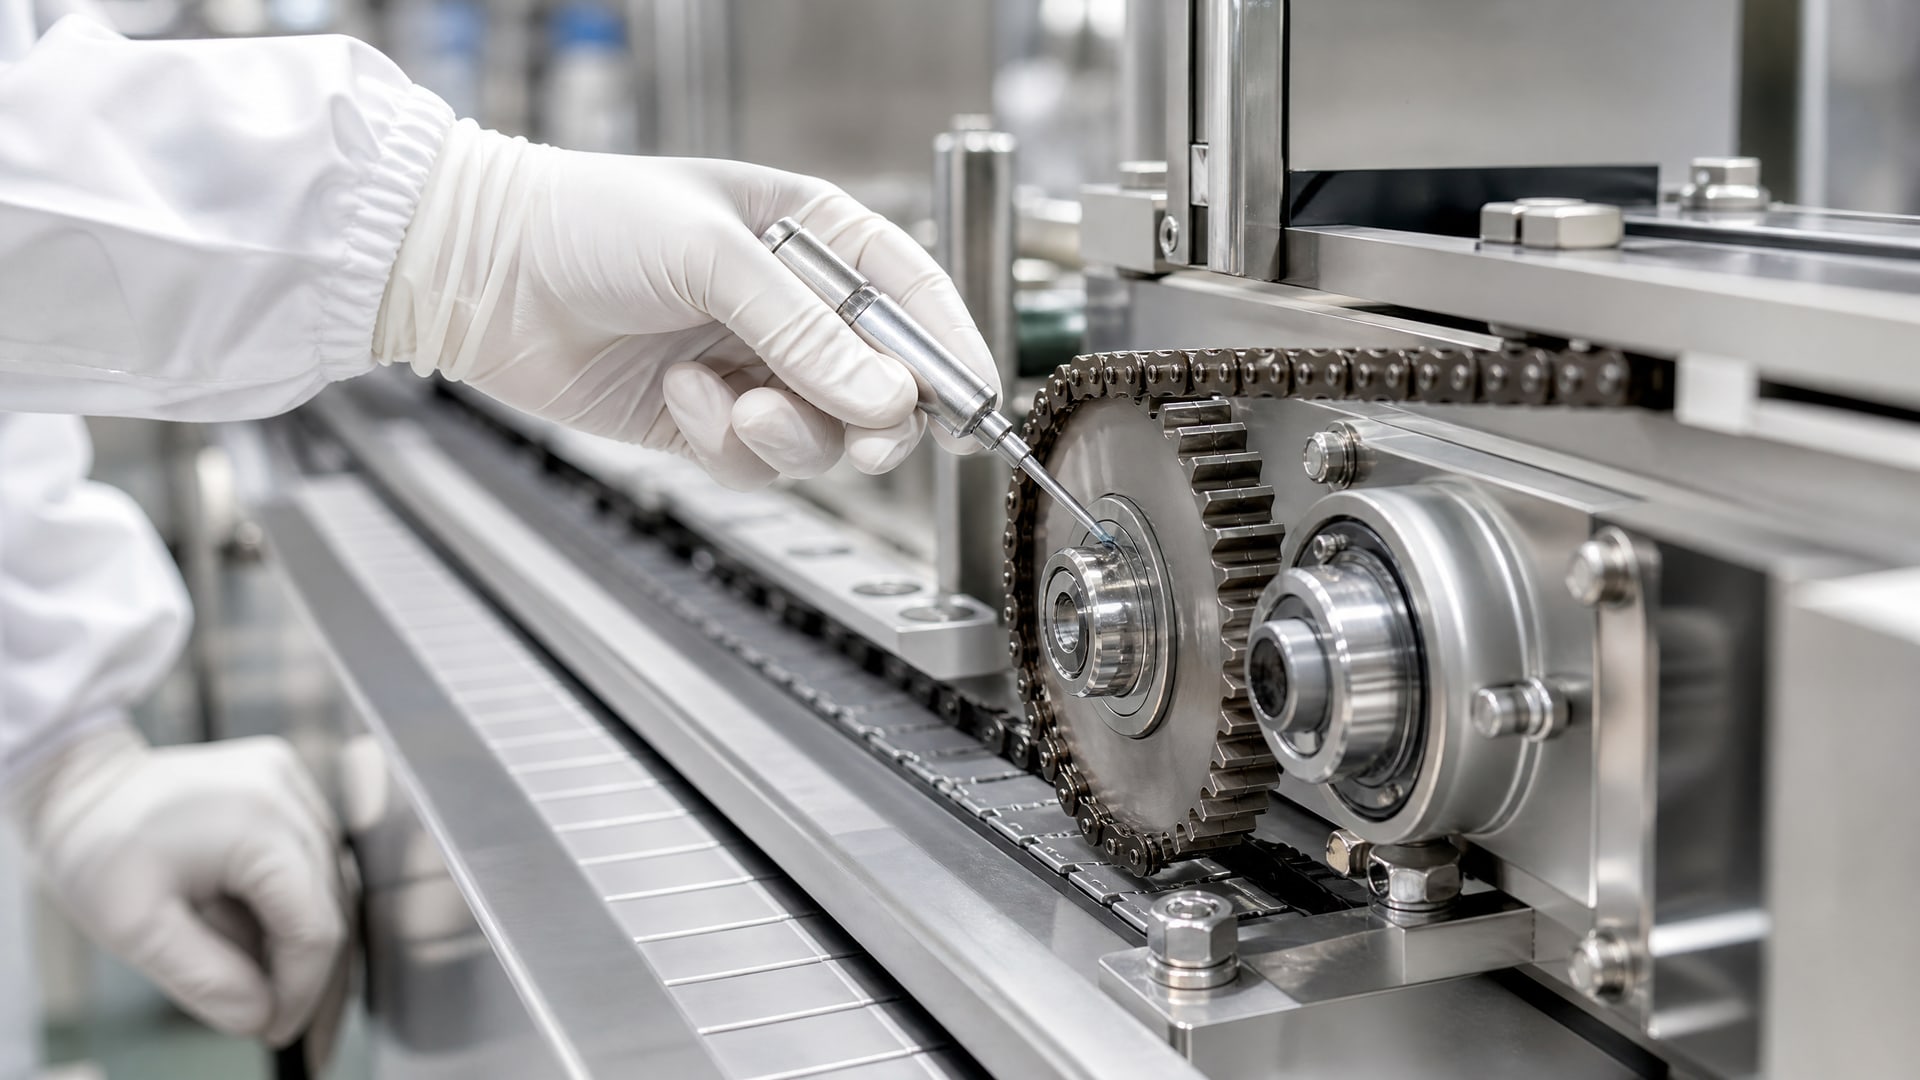
Выбор зависит от конкретного узла и условий работы.
Минеральные H1-смазки содержат очищенное минеральное масло с одобренными по FDA присадками. Они дешевле, хорошо известны производителям и обычно имеют стабильный состав. Но они чувствительны к окислению при высокой температуре и могут потребовать более частой замены.
Синтетические H1-смазки (полиальфаолефины, полигликоли, эстеры) работают в более широком диапазоне температур, лучше сохраняют вязкость при нагреве и холода, имеют лучшую окислительную стабильность. Они дороже, но дольше служат, особенно на линиях с перепадами температуры.
Литиевые и полиуретановые загустители - стандартный выбор для пластичных смазок. Литиевые смазки хорошо работают при умеренных температурах и влажности. Полиуретановые немного дороже, но лучше переносят вымывание водой.
Силиконовые смазки (на основе силиконовых масел и загустителей) имеют очень низкую температуру кипения летучих фракций, что минимизирует запах. Но предел допускаемого переноса для них часто составляет 1 ppm вместо 10 ppm, то есть они требуют еще большей осторожности при применении.
При выборе необходимо сверить:
Температурный диапазон смазки со спецификацией узла (например, если подшипник редуктора работает при 50-60°C, смазка должна быть стабильна в этом диапазоне).
NLGI-класс пластичной смазки с типом механизма (NLGI #1 подходит для подшипников с быстрым вращением, NLGI #2 - для подшипников и направляющих при средних скоростях).
Совместимость с материалами уплотнений: некоторые смазки вызывают разбухание резины, если уплотнение изготовлено из неправильного эластомера.
Гигиеническую сертификацию: проверить в паспорте безопасности, что смазка зарегистрирована NSF H1 и/или сертифицирована по ISO 21469.
Смываемость при стандартной мойке оборудования: если на линии используется вода 40-50°C и щелочные растворы, смазка должна хорошо смываться, иначе она останется на оборудовании и повысит риск переноса.
Документация, контроль и гарантия безопасности
Использование H1-смазок на фасовочных линиях требует не только выбора правильного продукта, но и документирования всех этапов применения.
Это необходимо для соответствия системе HACCP и для защиты производства при проверках контрольных органов.
Документы, которые должны быть в наличии:
Сертификат NSF для каждой партии смазки, подтверждающий регистрацию как H1 и соответствие FDA 21 CFR 178.3570.
Паспорт безопасности (SDS) со списком компонентов, температурным диапазоном, совместимостью с материалами и рекомендациями по хранению.
Свидетельство сертификации по ISO 21469 или эквивалентному стандарту гигиенического производства.
Внутренняя инструкция по применению смазок H1 на каждой фасовочной линии: какие узлы смазываются, в каком количестве, по какому расписанию, какой инструмент используется.
Система контроля при применении:
Журнал нанесения смазки с датой, временем, узлом, количеством и подписью ответственного лица.
Регулярная (еженедельная или ежемесячная) визуальная проверка узлов на предмет утечек, скопления смазки или следов окисления.
Периодическое (раз в квартал или раз в полугодие) тестирование уплотнений и прокладок на предмет их технического состояния.
Учет и контроль объемов использованной смазки: если расход резко вырос, это может указывать на износ уплотнения или ошибку в нанесении.
Трассировка и реагирование на инциденты:
Если обнаружено, что на оборудовании или упаковке остались следы смазки, производство должно немедленно остановить линию, убрать загрязненные изделия и провести очистку.
При обнаружении жалобы потребителя на жирные пятна на упаковке или вкус смазки в продукте нужно изучить журналы, проверить, какая смазка использовалась, и убедиться, что она была H1-сертифицирована.
Все инциденты документируются в системе управления качеством и используются для коррекции процесса.
Эта документация не бюрократия, а инструмент защиты производства и потребителей. Она демонстрирует контрольным органам, что производитель принимает риск загрязнения смазкой серьезно и использует для снижения этого риска все доступные средства.
Часто задаваемые вопросы
Можно ли использовать одну H1-смазку на все узлы фасовочной линии?
Не всегда. Выбор зависит от температуры, скорости вращения, типа механизма и режима санитарной обработки каждого узла. Подшипник редуктора при 60°C может требовать синтетическую H1-смазку, а направляющая при комнатной температуре - минеральную. Рекомендуется согласовать спецификацию со специалистом производителя смазки, передав ему технические данные узлов.
Почему H1-смазка дороже обычной смазки, если ее можно использовать в меньших количествах?
H1-смазка дороже из-за затрат на сертификацию, контроль качества, гигиеническое производство и использование одобренных по FDA компонентов. Однако общая стоимость владения часто ниже: благодаря минимальному расходу, дольше служит, требует меньше времени на уборку и исключает расходы на утилизацию загрязненной продукции при инциденте.
Что делать, если я обнаружил, что на линии используется обычная смазка вместо H1?
Производство должно немедленно остановить линию, провести тщательную очистку оборудования и упаковки, убрать всю загрязненную продукцию и произвести замену на сертифицированную H1-смазку. Затем документировать инцидент и провести переобучение персонала. Если об этом инциденте узнают контрольные органы, это может привести к штрафам и отзыву продукции.
Как хранить H1-смазку, чтобы она не потеряла свойства до применения?
H1-смазку нужно хранить в плотно закрытой таре, при температуре 15-25°C, вдали от солнечного света, влаги и тепла. На таре должна быть четкая маркировка с названием, номером партии и сроком годности. Срок хранения обычно составляет 2-3 года от даты производства, но лучше проверить в паспорте конкретной смазки.
Отличается ли H1-смазка от смазки с допуском H2 видимо или на вкус?
Видимых различий часто нет: обе могут быть белыми, прозрачными или с легким запахом. На вкус проверять категорически нельзя, так как это опасно. Различия видны только в документах: сертификате NSF, паспорте безопасности и регистрации по FDA. H2 разрешена только для зон без контакта с пищей и упаковкой, то есть ее использование на фасовочной линии в зонах над продуктом нарушает регламент.
Заключение
Смазки с пищевым допуском NSF H1 - это не маркетинговая категория, а легальный и эффективный инструмент снижения риска загрязнения продукта на фасовочных линиях. Они регистрируются по строгим стандартам (FDA 21 CFR 178.3570, ISO 21469), нормированы на максимально допустимый перенос в продукт (10 ppm для большинства типов), и при правильном применении исключают случайное поступление токсичных веществ в пищу.
Выбирая H1-смазку, нужно сверять не только наличие сертификата, но и температурный диапазон, NLGI-класс, совместимость с уплотнениями и смываемость при стандартной мойке. Применение смазки требует дисциплины: использовать минимально необходимое количество, вести журналы нанесения, регулярно проверять узлы на утечки и немедленно реагировать на обнаруженное загрязнение. Эта система документирования и контроля не усложняет производство, а защищает его: она демонстрирует контрольным органам и потребителям, что производитель серьезно отнесся к пищевой безопасности.
Следующий шаг: изучить технические спецификации каждого узла фасовочной линии (температура, скорость вращения, тип уплотнения), согласовать выбор смазки со специалистом производителя и разработать внутреннюю инструкцию по применению для вашего производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.