
Как смазки H1 помогают сократить интервалы обслуживания оборудования на пищевых производствах
На пищевых производствах простой оборудования даже на несколько часов приводит к убыткам: срывам графиков отгрузки, потерям продукции и штрафам клиентам. Смазки с допуском NSF H1 позволяют не только соответствовать санитарным требованиям, но и работать дольше между обслуживанием, если выбрать их правильно под конкретные узлы и режимы работы. Статья объясняет, как это работает: какие правила действуют при выборе, как минимизировать риски и на какие технические параметры смотреть, чтобы реально продлить срок службы оборудования и снизить простои.
Для закупщиков и инженеров пищевых предприятий это означает меньше внеплановых остановок, стабильнее график техническо-хозяйственного обслуживания и предсказуемые расходы на смазочные материалы.
Что означает допуск H1 и зачем он нужен на пищевом производстве
Допуск NSF H1 означает, что смазка разрешена в пищевой промышленности для оборудования, где возможен случайный контакт с пищей, но не прямое добавление в продукт.
Контакт может возникнуть через теплопередачу, передачу нагрузки, смазывание узлов машин или антикоррозионную защиту. Это базовый уровень одобрения для пищевых линий.
H1-статус, однако, не означает, что смазка автоматически сокращает интервалы обслуживания. Продление срока службы оборудования возможно только если смазка выбрана правильно: подходит по вязкости для скорости узла, выдерживает температуру в зоне смазывания, не выветривается и не вымывается влагой. Производитель оборудования указывает эти требования в техническом паспорте или схеме смазывания - это документ, на который ориентируются при подборе.
На пищевых производствах H1-смазка критична и для упрощения логистики, и для соответствия требованиям. Без нее пришлось бы держать две линии смазочных материалов: пищевые и промышленные, с риском перепутать их и загрязнить оборудование. С единой H1-смазкой процедуры упрощаются, снижается риск ошибок персонала, и линия работает без внеплановых остановок из-за санитарных претензий.
Роль ISO 21469 в обеспечении безопасности и надежности
ISO 21469 - это международный стандарт, который задает гигиенические требования к смазкам с потенциальным контактом с пищей.
Стандарт охватывает весь жизненный цикл продукта: формулирование базового масла и загустителя, производство, розлив, хранение, упаковку и применение на предприятии.
Смазка может иметь одобрение NSF H1, но не иметь сертификации ISO 21469 - это означает, что ее состав одобрен, но гигиенические процессы производства и обращения не документированы по этому стандарту. Обратно, ISO 21469-сертификат предполагает, что производитель смазки прошел полный аудит гигиенических процедур и соответствует международным требованиям. На практике закупщики часто требуют обе отметки: H1 для регулирующих органов и ISO 21469 для собственной уверенности в качестве.
Для производства это означает, что выбранная смазка не только не загрязнит продукт при случайном контакте, но и прошла проверку на микробиологическую чистоту, отсутствие потенциально опасных веществ и правильность розлива. Такие смазки работают дольше между переработками точек смазывания и реже требуют замены из-за загрязнения, что напрямую влияет на интервалы обслуживания.
Минимальная дозировка и контроль риска как основа сокращения простоев
Большинство внеплановых остановок оборудования на пищевых линиях возникают не из-за самой смазки, а из-за ее избытка или неправильного нанесения.
NSF прямо указывает, что нужно использовать минимально необходимое количество, достаточное для технического эффекта. Избыток смазки вызывает ее вытекание, накопление пыли и посторонних частиц, попадание в зоны, где ее быть не должно, и, как следствие, загрязнение оборудования.
На практике это означает, что при технического обслуживании после нанесения смазки на подшипник, ось или направляющую излишки нужно удалить или вытереть, если смазка используется как антикоррозионная защита. Этот простой процесс часто игнорируют, полагая, что «больше смазки - лучше защита». На самом деле избыток приводит к потребности в более частых уборках оборудования и переосмотрах, что увеличивает, а не уменьшает, интервалы обслуживания.
Контроль риска - это еще один элемент, который помогает снизить простои. Производство должно иметь карту точек смазывания с указанием, где возможен контакт с пищей, какая смазка применяется, в каком количестве и с какой периодичностью. Эта карта позволяет планировать обслуживание, не прерывая линию внезапными проверками, и предотвращает ошибки, когда персонал случайно использует неправильный материал. На многих участках такая документация есть, но используется формально; если же ее реально применять, безопасность и надежность оборудования растут заметно.
Технические параметры, на которые нужно смотреть при выборе
Выбирать смазку только по отметке H1 - ошибка.
Нужно смотреть на тип узла, условия нагрузки, температуру работы и скорость вращения. Вязкость смазки (для пластичных - класс NLGI) должна соответствовать режиму: вязкая смазка для медленных нагруженных узлов, более жидкая для быстрых подшипников.
Температурный диапазон критичен: если смазка рассчитана на -10…+70 °C, а подшипник подогреваемого узла работает при +90 °C, смазка будет выветриваться быстрее, потеряет консистенцию и станет течь. Это приведет к более частым переосмотрам и дозаправкам, вопреки цели продления интервалов.
Для пищевых производств особенно важна термо- и водостойкость. Вода попадает на оборудование при санитарной обработке; если смазка не водостойка, она будет вымываться или становиться эмульсией, теряя смазывающие свойства. Промывочные жидкости (щелочные дезинфектанты) также попадают в зоны смазывания - смазка должна им сопротивляться. Высоконагруженные узлы, такие как тестомесы и термоформовочные машины, требуют смазок с заведомо высокой несущей способностью и стойкостью к окислению.
На практике это означает, что для каждого типа оборудования нужна своя смазка, одобренная для пищевого производства и подходящая по техническим параметрам. Это удорожает логистику, но снижает риск неправильного применения и гарантирует, что оборудование будет работать в расчетном режиме и служить дольше.
Экономический эффект: реальное сокращение простоев
Реальная экономия от применения правильно выбранной H1-смазки складывается из нескольких факторов.
Во-первых, линия реже встает из-за санитарных претензий: если контрольная служба найдет на оборудовании смазку без допуска, работа может быть остановлена. С H1-смазкой такого риска нет.
Во-вторых, оборудование работает стабильнее между переосмотрами. Если смазка подобрана правильно под нагрузку и температуру, подшипники, направляющие и шпиндели служат дольше, и интервалы замены смазки можно увеличить без риска раскрытия поверхностей. Это означает меньше времени на обслуживание в смену, меньше заказов на запчасти и меньше готовых деталей, которые нужно переделывать.
В-третьих, упрощается обучение персонала и контроль: если на предприятии единая система пищевых смазок, а не несколько нестандартных материалов, вероятность ошибок при обслуживании снижается. Инженеры и закупщики на многих пищевых производствах возвращаются к одной-двум проверенным H1-смазкам, потому что они стали «рабочим стандартом» - это означает, что техподдержка поставщика лучше знает, как они ведут себя на этом оборудовании, и может дать конкретный совет при проблеме.
Для централизованных систем смазки, где требуется полужидкая смазка, на практике берут смазки, которые обеспечивают стабильную работу оборудования и сокращают интервалы обслуживания. Например, EFELE MG-202 с допуском NSF H1 используется для узлов, где нужна равномерная подача смазки и минимум вытекания. Это позволяет уменьшить частоту переосмотров и сохранить чистоту оборудования дольше.
Совет инженера: подбор смазки под специфические условия пищевого производства
Для высоконагруженных узлов трения, таких как тестомесы, формовочные машины и прессы, требуется смазка, которая выдерживает давление, не течет при нагреве и держит адгезию к металлу.
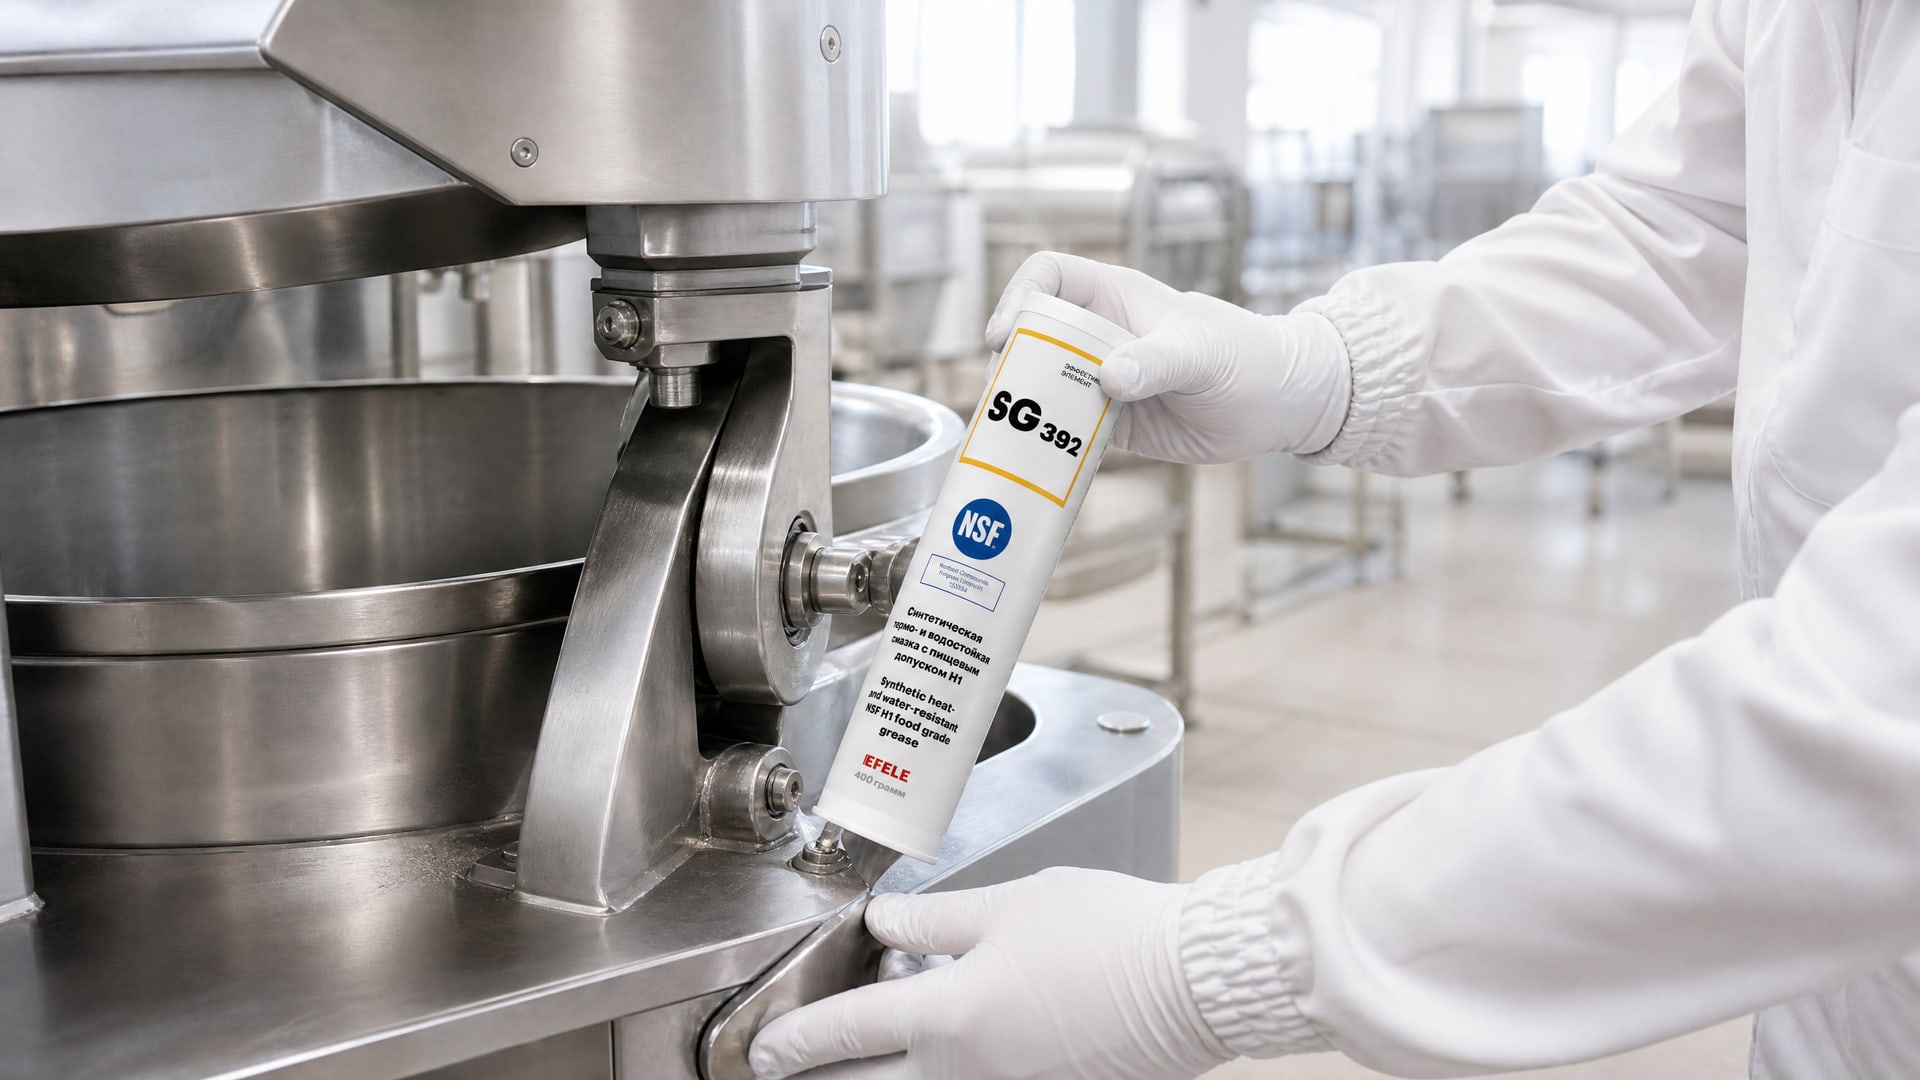
Если оборудование часто контактирует с водой или влажным тестом, смазка должна быть водостойкой. На таких узлах интервалы между обслуживанием часто определяются не износом, а тем, насколько быстро смазка деградирует от влаги и тепла.
Сценарий: на линии упаковки печенья стоит термоформовочная машина, которую мыют после каждой смены. Изначально использовали обычную пластичную смазку, и каждую неделю опера тор замечал, что узел начинает скрипеть - значит, смазка размокла. Техническое обслуживание переосмотров учащалось, простой из-за внеплановых проверок рос.
Что сделали: переошли на термо- и водостойкую смазку EFELE SG-392 с допуском NSF H1, рассчитанную на такие условия. Смазка держит адгезию несмотря на влагу, не деградирует при нагреве узла до +80 °C и не требует замены неделю за неделей.
Итог: интервал обслуживания вырос с еженедельного переосмотра до двухнедельного, простои из-за переосмотров практически исчезли, расход смазки упал на 30 %, потому что не нужно было постоянно добавлять новую порцию. Это произошло не потому, что смазка «волшебная», а потому, что она реально подходила под условия работы, и минимально необходимое количество оказалось ровно тем количеством, которое требовалось.
Порядок продления срока службы оборудования: управление и контроль
Чтобы получить реальное увеличение интервалов обслуживания, нужно следовать определенному порядку действий.
Во-первых, провести аудит текущего оборудования и схем смазывания: какие узлы смазываются, какой смазкой, как часто, и есть ли документация. Во-вторых, для каждого типа узла составить техническое задание: нагрузка, температура, скорость, наличие воды или химикатов. В-третьих, подобрать смазку по этому заданию и протестировать на одной машине в течение месяца-двух, фиксируя состояние узла и расход материала.
После успешного теста смазка одобряется, закупляется в промышленном количестве, и весь персонал обучается ее применению. Обучение - важнейший шаг: недостаточно раздать всем по канистре, нужно показать, сколько смазки наносить, как удалять излишки и когда проверять узел. Документация - карта точек смазывания с указанием типа смазки и периодичности - вывешивается рядом с оборудованием.
После внедрения начинается фаза контроля: регулярно (раз в месяц) проверяется состояние оборудования, фиксируется расход смазки и наличие проблем. Если на узле появляется скрип, течь или нагрев, это сигнал к переосмотру; если нет проблем, интервал можно увеличить. Такой порядок позволяет не рисковать надежностью оборудования и одновременно находить резервы для сокращения обслуживания.
Правила продления срока службы оборудования универсальны, но на пищевых производствах добавляется санитарный контроль: периодически проверяется, что вокруг точек смазывания нет избытка материала, который мог бы попасть в продукт. Это не требует специального оборудования - нужна только визуальная проверка и, если необходимо, очистка.
Часто задаваемые вопросы
Можно ли использовать одну H1-смазку для всего оборудования на пищевом производстве?
Нет, это рискованно. Разные узлы требуют разной вязкости, температурного диапазона и специальных свойств. Подшипник шпинделя высокоскоростного оборудования нуждается в более легкой смазке, а редуктор - в более вязкой. Если использовать универсальную смазку везде, на быстрых узлах она будет выветриваться, а на медленных - течь. Правильный подход: две-три H1-смазки для основных типов узлов и стабильность обслуживания.
Как часто нужно перепроверять смазку после внедрения новой?
Первый месяц - еженедельно, чтобы убедиться, что смазка ведет себя так, как ожидается, и расход стабилен. Затем, если все хорошо, переходите на ежемесячный контроль. Если оборудование новое или на него изменилась нагрузка, первый месяц проверяйте чаще. После года уверенной работы интервалы проверок можно увеличить, но полностью их не отменяйте.
Означает ли ISO 21469-сертификат смазки, что она лучше, чем просто H1?
Не обязательно лучше, но надежнее документированнее. ISO 21469 гарантирует, что смазка прошла аудит гигиенических процессов производства и отвечает международным стандартам чистоты. H1 - это только регистрация состава в NSF. Для крупного производства, где требуется полная документация, ISO 21469 важна; для малого производства достаточно H1. Обе отметки вместе - это максимум уверенности.
Может ли H1-смазка со временем потерять допуск, если ее неправильно хранить?
Да. ISO 21469 требует правильного хранения: в закрытой упаковке, при температуре не выше +25 °C, без попадания прямого света и влаги. Если канистру с H1-смазкой оставить на солнце или рядом с батареей, смазка окислится и деградирует, даже если изначально была сертифицирована. На производстве смазку храните в прохладном шкафу, отдельно от растворителей и щелочных средств.
Как определить, что интервал обслуживания уже можно увеличить?
Если при ежемесячной проверке узел работает без шума и нагрева, смазка не вытекает и не загрязняется посторонними частицами, это признак, что выбранный интервал комфортный. Увеличивайте его на 20-30 % и смотрите, остается ли оборудование в том же состоянии. Если через месяц-два ничего не изменилось - увеличение удалось. Если появился скрип или нагрев - вернитесь к прежнему интервалу.
Заключение
Смазки H1 помогают сократить интервалы обслуживания оборудования на пищевых производствах не благодаря волшебным свойствам, а благодаря правильному подбору под конкретные условия работы и соответствию санитарным требованиям. Ключ к успеху - не в самой отметке H1, а в комбинации трех факторов: техническое соответствие смазки нагрузке и температуре, соблюдение правил минимальной дозировки и контроля, а также управление рисками через карты смазывания и регулярные проверки.
ISO 21469-сертификация смазки добавляет уверенность в гигиеничности, но не отменяет необходимость правильного применения на предприятии. Для реального эффекта следуйте порядку: аудит текущего оборудования, подбор смазки под каждый тип узла, пилотный тест, обучение персонала и контроль. После этого интервалы между обслуживанием естественно увеличиваются, а простои из-за ошибок и загрязнения снижаются. Начните с одного участка оборудования, зафиксируйте результаты, и масштабируйте на все производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.