
Как смазки H1 помогают соблюдать требования ХАССП на пищевых предприятиях
Система ХАССП требует от пищевых предприятий идентифицировать и контролировать все потенциальные риски загрязнения продукта, включая смазочные материалы. Здесь ключевую роль играют смазки категории H1 - они разработаны специально для условий, где возможен случайный контакт с пищей. Это не означает, что H1-смазка полностью безопасна при попадании в продукт в любом количестве; это означает, что ее состав соответствует строгим нормативам FDA и она применяется в контролируемых количествах в зонах риска. Статья разъяснит, как H1-смазки интегрируются в ХАССП, какие документы требуют аудиторы, и как выбрать подходящий продукт для вашего оборудования.
Для технических специалистов, инженеров и снабженцев пищевых предприятий правильный выбор смазки - это не только вопрос безопасности, но и фактор, снижающий риск останова линии на аудите. Статья адресована тем, кто отвечает за выбор материалов и документирование процессов смазки на производстве.
Что означает категория H1 и как она связана с ХАССП
Смазка категории H1 разработана для зон пищевого оборудования, где контакт с продуктом возможен, но не должен быть постоянным или массовым.
Это не «пищевая смазка» в полном смысле - это материал, состав которого соответствует 21 CFR 178.3570 (стандарт Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США) и допускает ограниченное загрязнение продукта.
ХАССП анализирует опасности производственного процесса и устанавливает критические точки контроля. Смазочные материалы входят в эту систему как потенциальный риск: если узел расположен над пищевым потоком или конвейером, его смазка может попасть в продукт при протечке или неправильной работе уплотнений. H1-смазка становится мерой контроля этого риска - она утверждена для такого сценария и позволяет установить допустимый уровень загрязнения.
Важно понимать: наличие в смазке допуска H1 не снимает необходимости контролировать ее применение. Это лишь означает, что если случайный контакт произойдет, продукт останется безопасным для потребителя, если загрязнение не превысит установленный лимит. Для большинства H1-смазок этот лимит составляет 10 ppm (миллиграмм смазки на килограмм продукта), для силиконовых составов -1 ppm.
ISO 21469 - международный стандарт, который задает гигиенические требования к формулированию, производству, фасовке, хранению и применению смазочных материалов с возможным контактом с пищей. Это стандарт не для самой смазки, а для всего цикла ее жизни на производстве. Аудиторы ХАССП и системы пищевой безопасности проверяют наличие сертификата ISO 21469 у поставщика смазки и соответствие внутренних процессов его требованиям.
Регистрация и сертификация: на что обратить внимание при покупке
Первое, что должен сделать закупщик или инженер - убедиться, что конкретный продукт имеет актуальную регистрацию NSF H1 или сертификат ISO 21469.
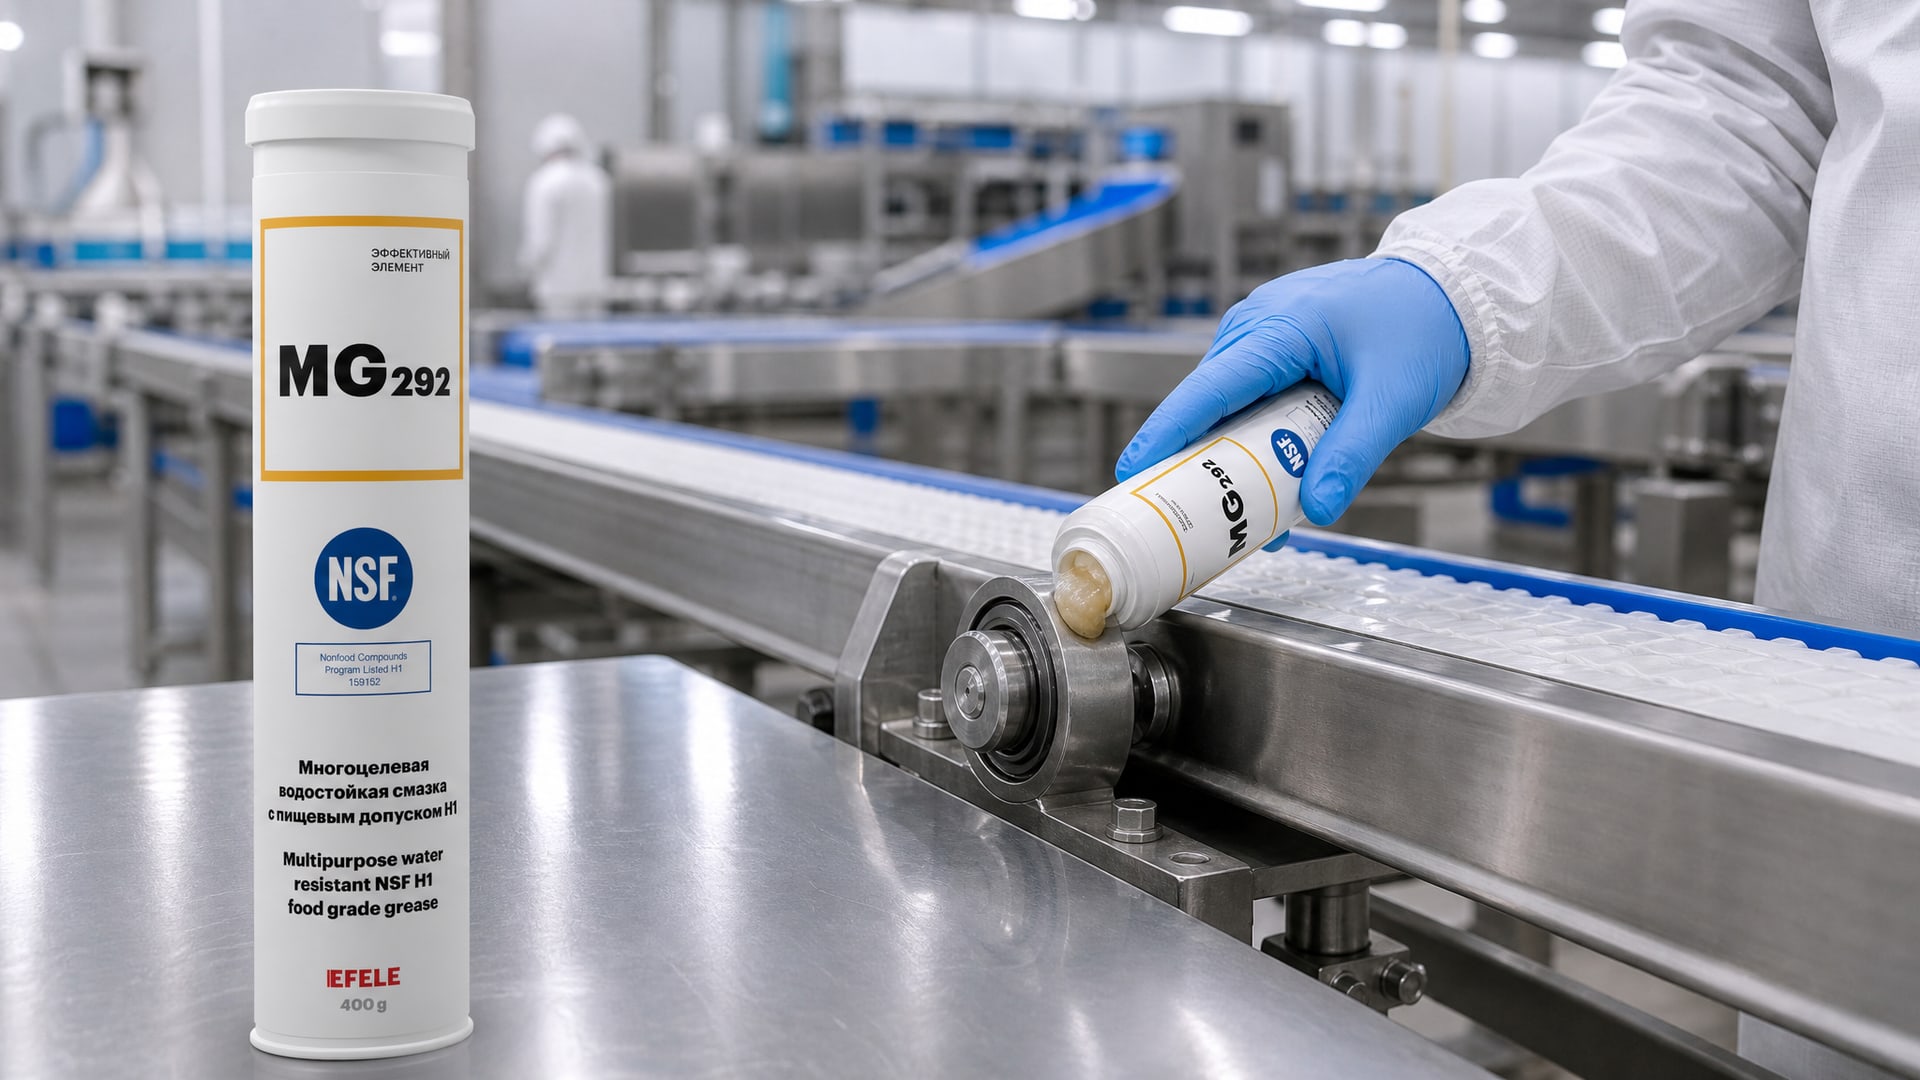
Это не маркетинговое заявление поставщика в техпаспорте, а реальная запись в международных реестрах, которую аудитор может проверить самостоятельно.
NSF (Национальный фонд санитарии) ведет реестр утвержденных смазок. Когда производитель регистрирует смазку как H1, он подтверждает, что ее состав соответствует FDA, и что она протестирована на совместимость с пищей. Эта регистрация имеет срок действия - устаревшие записи исключаются из активного реестра. Аудиторы, проверяющие ХАССП, смотрят именно на живые регистрации, а не на старые сертификаты, которые могут храниться в отделе закупок несколько лет.
При выборе смазки правильно запросить у поставщика:
Сертификат или уведомление о регистрации в NSF с указанием номера регистрации и срока действия
Спецификацию продукта (техпаспорт), где явно указана категория H1
Перечень допустимых применений: на какие типы оборудования, при каких температурах и в каких зонах ее рекомендуется использовать
Копию свидетельства об ISO 21469 (если оно имеется) - это дополнительное подтверждение гигиенического контроля у производителя
Для пищевых производств, работающих с высоконагруженными узлами - редукторами, подшипниками под нагревом, механизмами с вибрацией - нужна смазка, которая держит прочность пленки при температурных скачках и не выходит за пределы консистенции NLGI. На практике здесь используют водостойкие многоцелевые смазки с допуском H1; такие материалы держат адгезию даже после контакта с конденсатом или моющими растворами. EFELE MG-292 - пример водостойкой смазки этого класса, часто встречается на пищевых предприятиях именно благодаря сочетанию NSF H1, устойчивости к влаге и приемлемой стоимости владения.
Анализ опасностей и определение критических точек смазки
ХАССП начинается с анализа опасностей.
На пищевом предприятии нужно картировать все точки смазки на оборудовании и оценить риск попадания смазки в продукт. Это не страховка - это инженерная необходимость.
Процесс выглядит так:
Определите, находится ли смазываемый узел над пищевым потоком, конвейером или зоной обработки продукта.
Оцените тип узла (подшипник, направляющая, шарнир, редуктор) и условия его работы (температура, влажность, давление).
Установите, может ли смазка попасть в продукт при нормальной работе оборудования или только при неисправности (утечка, поломка уплотнения).
Определите периодичность смазки и количество наносимого материала.
Выберите, применять ли здесь H1-смазку (если риск есть) или другую категорию (если риска нет).
Например: цепной привод конвейера, расположенный над продуктом. Смазка наносится каждую смену, и при износе уплотнений она может капать на ленту. Это критическая точка - здесь нужна H1-смазка. Напротив, смазка редуктора, расположенного под полом производственной линии и отделенного от зоны обработки герметичным кожухом - это риск, близкий к нулю; здесь может работать и обычная промышленная смазка.
Такой анализ записывается в ХАССП-плане. Аудиторы проверяют, что каждая точка смазки либо защищена конструкцией оборудования, либо контролируется выбором материала (H1), либо исключена из плана с обоснованием. Просто написать «используем только H1-смазки» - недостаточно; нужно доказать, что это соответствует фактическим условиям работы оборудования.
Выбор смазки по условиям оборудования, а не только по категории
Часто закупщики ошибаются, полагая, что раз смазка имеет допуск H1, она подойдет для любого узла на пищевом заводе.
Это не так. H1 - это только разрешение на контакт с пищей; это не гарантирует, что материал выдержит температурные скачки, влагу или химическую нагрузку конкретного узла.
Правильный выбор требует:
Анализ температурного диапазона. Если узел работает при +80 °C, а смазка теряет консистенцию уже при +60 °C, она будет вытекать и создаст аварийный риск. Инженер должен проверить в спецификации смазки, при какой температуре меняется ее вязкость и консистенция.
Оценка влажности и конденсата. На пищевых линиях часто моют оборудование горячей водой и паром. Обычная литиевая смазка при попадании воды теряет адгезию и разрушается. Водостойкие смазки сохраняют прочность пленки даже после контакта с конденсатом или кратковременного замокания.
Совместимость с уплотнениями и материалами. Некоторые H1-смазки содержат компоненты, которые разбухают резиновые уплотнения или корродируют легкие металлы (алюминий, цинк). Перед закупкой нужно проверить совместимость с материалами конкретного оборудования.
Способ нанесения. Если смазка наносится централизованной системой через трубки, ее вязкость должна позволять прокачку. Если наносится вручную один раз в неделю, можно использовать более густую консистенцию. Неправильный выбор вязкости ведет к перерасходу или недостаточной смазке - оба варианта опасны для ХАССП.
Рекомендуется подготовить матрицу - таблицу, где для каждого узла на линии указаны условия работы и выбранная смазка. Это таблица становится частью документации ХАССП и объясняет аудиторам, почему для каждой точки выбран именно этот материал.
Организация хранения, маркировки и применения H1-смазок
ISO 21469 требует, чтобы контроль смазки начинался еще на складе, до ее применения.
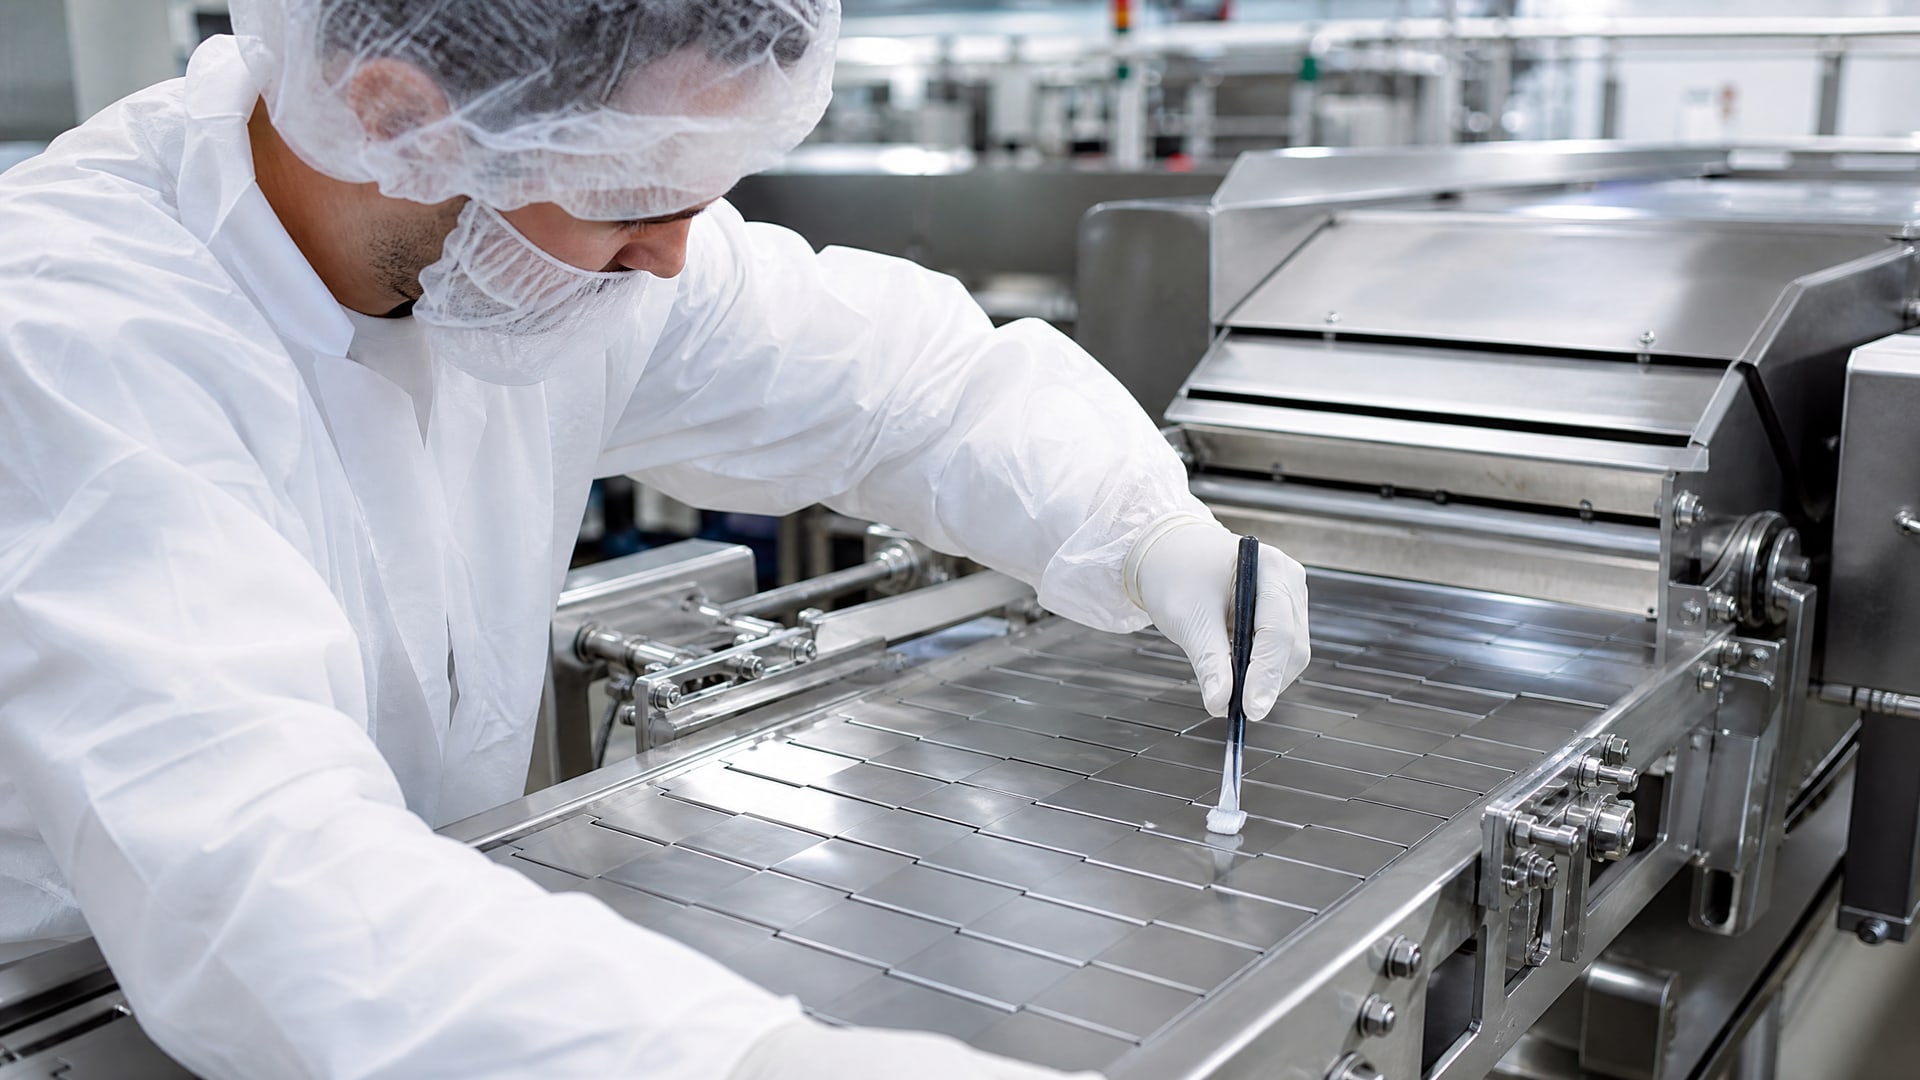
Это часто упускают.
Хранение. H1-смазка должна храниться в четко обозначенных контейнерах, отдельно от прочих смазочных материалов. На таре обязательны надпись с названием продукта, номером регистрации NSF и сроком годности. Смазка не должна храниться рядом с химикатами, которые могут загрязнить ее состав. Идеально - отдельный закрытый шкаф с полками для H1-материалов.
Маркировка на производстве. Каждая точка смазки на оборудовании должна быть обозначена табличкой или стикером с указанием рекомендуемой смазки и периодичности применения. Это снижает риск ошибки, когда оператор спешит и может нанести неправильный материал.
Дозирование. Принцип минимально необходимого количества - это не абстрактный лозунг, а практический метод контроля. На пищевых предприятиях нанося смазку, нужно использовать дозировочные инструменты: шприцы с делениями, мастики в картриджах, автоматические системы подачи. Это предотвращает переизбыток смазки, который создает риск загрязнения продукта.
Очистка после нанесения. После смазки узла излишки материала убирают. На пищевых линиях это делают не сразу же, а после сборки оборудования и перед запуском в работу, чтобы избежать попадания смазки на конвейер или ленту. Излишки вытирают чистой тряпкой; тряпки хранят отдельно и не используют для других целей.
График замены. Старая смазка в узле накапливает грязь, воду и окисляется. Ее нужно регулярно заменять. График замены зависит от типа узла, температуры, условий влажности и периодичности работы оборудования. На пищевых производствах замену смазки часто приурочивают к техническому обслуживанию, которое проводится каждые 1-3 месяца. При замене узел прочищают, удаляют всю старую смазку и наносят свежую.
Все эти процедуры должны быть описаны в локальной инструкции или рабочем плане, который входит в ХАССП-документацию. Это то, что аудитор просит показать в первую очередь.
Документирование и аудит: что проверяет инспектор
Когда в предприятие приходит аудитор (будь то внутренний контроль качества, сертификационный орган или проверка по ХАССП), он смотрит на следующие документы и факты:
Исходные регистрационные материалы. Актуальная копия регистрации NSF H1 каждой используемой смазки с указанием номера регистрации и срока действия. Если регистрация устарела, смазка не может применяться. Сертификат ISO 21469 от производителя смазки (если он имеется) - дополнительное подтверждение.
Техническая спецификация (техпаспорт). Документ должен содержать: температурный диапазон применения, класс консистенции NLGI (для пластичных смазок), вязкость, тип базового масла, допустимые применения. Спецификация служит доказательством того, что смазка выбрана не случайно.
ХАССП-план или рабочий план смазки. Документ с матрицей «Точка смазки - условия работы - выбранная смазка - периодичность». Это показывает, что предприятие провело анализ опасностей и обоснованно выбрало каждый материал.
Инструкция по хранению, применению и замене. Рабочая инструкция для персонала: как хранить смазку, как ее наносить, когда менять, как обозначить узлы. Инструкция показывает, что работники знают требования и придерживаются процедур.
Журнал применения и замены. На крупных производствах ведется журнал, где записывают дату смазки, номер узла, примененный материал и ответственное лицо. Это доказательство регулярности и контроля.
Свидетельства о закупке и приход товара. Счета-фактуры и накладные, подтверждающие, что на производстве действительно используются закупленные H1-смазки, а не другие материалы.
Видимые таблички и маркировка. Аудитор проходит по цеху и проверяет, есть ли на оборудовании обозначения рекомендуемых смазок. Отсутствие табличек - признак того, что система не проработана.
Частая ошибка: предприятие имеет правильную регистрацию смазки в документах, но на цехе персонал путает материалы, применяет их неправильно, или очистка узлов проводится нерегулярно. Аудитор это заметит и отметит как несоответствие. ХАССП - это не только бумаги, но и реальное соблюдение процедур.
Совет инженера: пример подбора смазки для высоконагруженного узла
На фасовочной линии молочного завода требовалось смазать редукторы конвейера, расположенные над пищевым потоком.
Температура в цехе колебалась от +5 до +35 °C, линия работала с моющей водой под давлением два раза в день, периодически в цех попадал пар.
Техническое задание: - NSF H1 (контакт с продуктом возможен) - Водостойкость (контакт с водой и конденсатом при влажности до 95 %) - Температурный диапазон от -5 до +80 °C - Совместимость с алюминиевыми корпусами редуктора - Класс консистенции NLGI 2 (соответствует типоразмерам редуктора)
Было выбрана смазка с NSF H1, фирменным обозначением «водостойкая, многоцелевая», которая уже зарекомендовала себя на аналогичных предприятиях. Редуктор смазывали один раз в месяц, 5-10 мл смазки в каждый узел. После нанесения излишки вытирали. Узел был обозначен табличкой с названием смазки и датой последней смазки.
Результат: при первой проверке ХАССП аудитор подтвердил соответствие. На второй год предприятие провело корректировку расходных норм (на основе анализа вибрации) и сократило количество смазки до 3-5 мл. Это снизило риск переизбытка и упростило график замены - смазку в узле можно было оставлять дольше без потери качества.
Часто задаваемые вопросы
Может ли H1-смазка использоваться в зонах без контакта с пищей?
Да. H1 - это допуск на контакт с пищей, но она технически пригодна и для других применений. На практике H1-смазки часто дороже обычных промышленных материалов, поэтому их применяют только там, где это требуется ХАССП. В закрытых узлах, где риск контакта нулевой, используют более экономичные смазки. Но если у вас есть избыток H1-материала, его можно применить и в нетребовательных точках.
Что означает 10 ppm и как это влияет на контроль?
10 ppm - это предельно допустимая концентрация смазки в продукте: 10 миллиграмм на килограмм (или 10 мг/кг). Это не означает, что в продукте обязательно будет смазка; это означает, что если она там окажется (при аварии), загрязнение не должно превышать эту величину. На практике контроль строится не на измерении смазки в каждой партии (это дорого и сложно), а на предупреждении ее попадания правильным выбором материала, техническим обслуживанием оборудования и процедурами очистки.
Почему аудитор требует именно актуальную регистрацию, а не старый сертификат?
Регистрация NSF и ISO 21469 имеют сроки действия и периодически обновляются. Если продукт был снят с производства, изменился его состав, или поставщик прекратил контроль качества, регистрация аннулируется. Старый сертификат, найденный в архиве, не подтверждает, что смазка, которую вы сейчас покупаете, соответствует требованиям. Актуальная регистрация (возрастом не более 3-5 лет) гарантирует, что материал проверен недавно.
Если у смазки есть H1, нужна ли еще ISO 21469?
H1 и ISO 21469 - разные стандарты. H1 - это допуск самой смазки на контакт с пищей. ISO 21469 - это стандарт производства, хранения и обращения смазкой на производстве. Идеально иметь оба подтверждения: H1 означает, что материал безопасен, ISO 21469 означает, что производитель смазки соблюдает строгий контроль. На практике многие H1-смазки имеют ISO 21469, но это не обязательно. При аудите аудитор в первую очередь смотрит на NSF H1, ISO 21469 - это «плюс».
Как часто менять смазку в критических точках?
Периодичность зависит от типа узла, температуры, влажности, интенсивности работы и количества пыли. На пищевых производствах типовой график: замена каждые 1-3 месяца для высоконагруженных узлов (редукторы, подшипники) и каждые 3-6 месяцев для направляющих и шарниров. Если узел постоянно мокрый или подвергается прямой струе воды, смазку меняют чаще - каждые 2-4 недели. Правильный график устанавливается на основе анализа ХАССП и согласуется с графиком техническогообслуживания оборудования.
Заключение
Смазки H1 - это не магический раствор, а инженерный инструмент, который помогает предприятиям соблюдать требования ХАССП и безопасности пищевой продукции. Ключ к их правильному применению - это понимание того, что H1 означает допуск на контакт с пищей, а не разрешение на неограниченное использование.
Практический путь соответствия: провести анализ опасностей и определить критические точки смазки, выбрать материалы с актуальной регистрацией NSF H1 или ISO 21469, учитывая условия работы оборудования, организовать хранение, маркировку и периодичность замены в соответствии с внутренней инструкцией, документировать все процедуры и регулярно проверять их соблюдение. Первый шаг - запросить у своего поставщика смазок действующую регистрацию каждого применяемого материала и спецификацию с указанием условий применения. Затем пересмотреть матрицу точек смазки на вашем оборудовании и убедиться, что каждая выбранная смазка соответствует реальным условиям работы узла, а не только формальному требованию H1.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.