
Как смазка линий розлива защищает оборудование напитков от коррозии
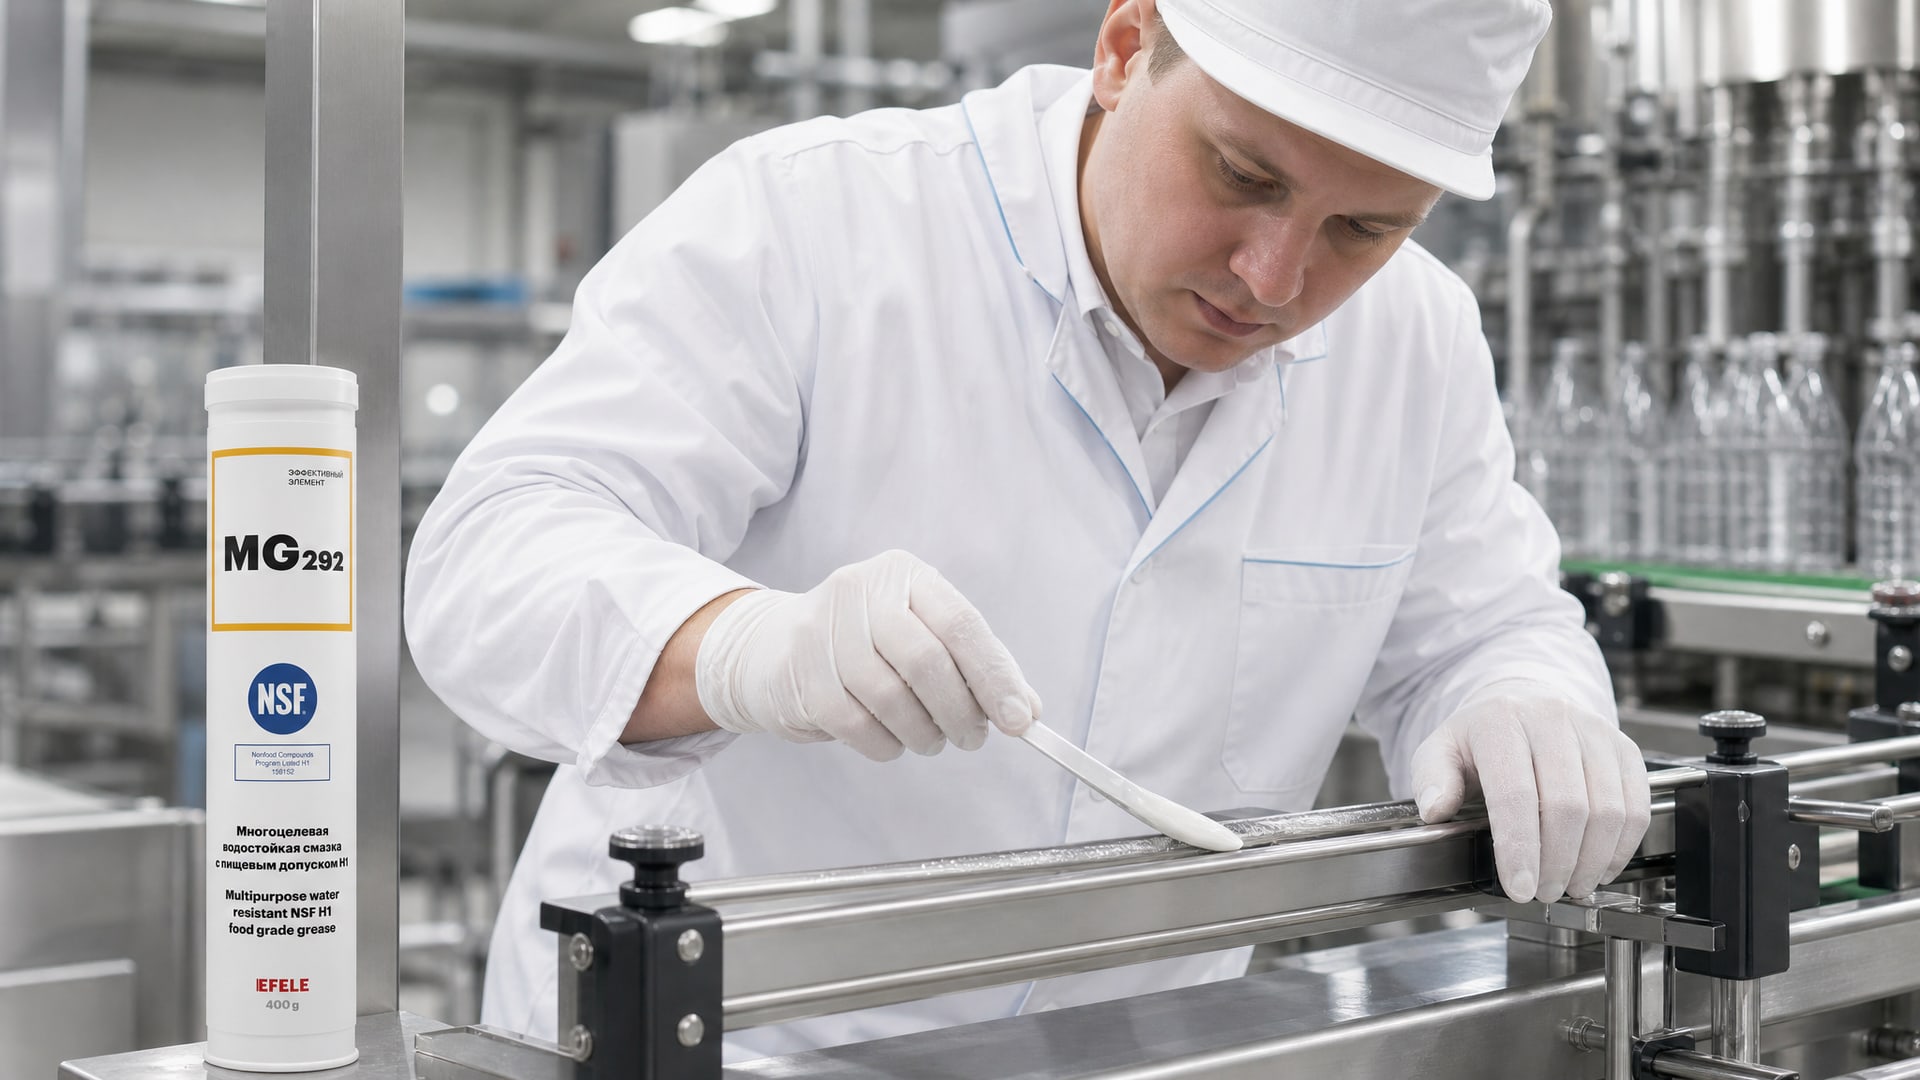
На линиях розлива напитков металлические узлы постоянно контактируют с влагой, остатками продукта и горячей водой при санитарных мойках. Коррозия здесь развивается стремительно: подшипники выходят из строя, направляющие теряют точность, редукторы снижают КПД. Смазочные материалы с допуском NSF H1 решают эту проблему двойным путем - одновременно защищая металл от ржавчины и сохраняя допуск на случайный контакт с напитком.
В отличие от обычных смазок, H1-составы разработаны специально для пищевой промышленности. Они демонстрируют стойкость к вымыванию водой и паром, обеспечивают коррозионную защиту открытых поверхностей и работают в условиях, где стандартные промышленные материалы окисляются и теряют защитные свойства за считанные дни. Статья объясняет, как выбрать правильную смазку, где ее применяют на оборудовании, и какие технические требования предъявляют к составу международные стандарты.
Почему коррозия критична на линиях розлива
Открытые металлические поверхности на пищевом оборудовании подвергаются атаке нескольких факторов одновременно.
Остатки напитка содержат органические кислоты и углеводы, которые ускоряют электрохимическое окисление стали. Горячая вода и пар во время CIP-моек проникают в зазоры и вымывают защитные пленки. Если смазка не обладает стойкостью к вымыванию, фреттинг-коррозия начинается в подшипниках, а поверхностная ржавчина распространяется на направляющих буквально за неделю.
Последствия не ограничиваются внешним видом. Ржавчина в опорах и центраторах нарушает геометрию закупорки бутылок, что приводит к протечкам и переделкам партий. Коррозия редукторов снижает КПД передачи и увеличивает энергопотребление. На фасовочных линиях, где скорость критична, простой на замену деградировавшего подшипника стоит дороже, чем профилактическое применение правильной смазки на все время эксплуатации.
Стандартные промышленные смазки в таких условиях держат защиту 2-3 недели при условии регулярных моек. H1-составы, специально сформулированные для влажных пищевых зон, сохраняют защитную пленку в 5-10 раз дольше благодаря синтетическим базовым маслам и ингибиторам коррозии, устойчивым к гидролизу и вымыванию.
Как работает антикоррозионная защита H1-смазок
Коррозионная защита строится на двух уровнях.
Первый - физический барьер: тонкая адгезивная пленка смазки прилипает к металлу и препятствует контакту поверхности с кислородом и влагой. Второй - химический: ингибиторы коррозии в составе пассивируют поверхность стали, превращая ее в электрохимически неактивное состояние. Для H1-составов эти компоненты выбирают так, чтобы при случайном попадании в напиток они не накапливались и не создавали органолептических изменений.
Ключевая особенность H1-смазок для влажных условий заключается в полярности базового масла и структуре загустителя. Синтетические полиальфаолефины или эфиры, применяемые как базовые масла, образуют прочную адгезивную пленку, которая не смывается водой за одну мойку. Литиевые комплексные или полиуретановые загустители имеют пористую структуру, которая удерживает масло при воздействии пара и механических сдвигов, характерных для подшипников и направляющих под нагрузкой.
Стойкость к вымыванию проверяют специальными методиками: водоустойчивость оценивают по степени отделения масла от загустителя после погружения в горячую воду; паростойкость - по сохранению адгезии к стальной пластине после воздействия пара. Составы, прошедшие регистрацию NSF H1, обязательно демонстрируют высокие показатели в обоих тестах.
Области применения на линиях розлива напитков
Подшипники верхних и нижних опор направляющих, по которым движется поддон с бутылками, работают в режиме постоянного контакта с влагой.
После каждой CIP-мойки они высушиваются, но остаточная влажность сохраняется в зазорах и начальных слоях смазки. Для таких узлов берут H1-составы консистенции NLGI 1 или NLGI 2 с высокой механической стабильностью, которая гарантирует сохранение защиты при вибрациях на линии.
Центраторы и захваты бутылок, особенно резиновые или полиуретановые, требуют специального подхода. Если они смазываются вообще, то только минимальным количеством H1-состава, чтобы избежать скольжения и обеспечить захват. Здесь на первый план выходит адгезия смазки: она должна держаться на поверхности захвата и не стекать при наклонах линии.
Штоки пневматических цилиндров, выдвигающихся в зону продукта, смазываются для уменьшения трения и коррозионной защиты. На линиях розлива такие цилиндры работают в режиме 50-100 циклов в час. Смазка вымывается быстро, поэтому регламент требует переподмазки каждые 2-4 часа. Для этого используют аэрозольные или тубовые H1-составы с высокой текучестью, которые легко наносятся и проникают в щели штока.
Редукторы и электромоторы мотор-редукторов, установленные над продуктовой зоной, смазываются более интенсивно, но и ограничиваются минимально необходимым количеством. Если редуктор герметичен и наполнен H1-маслом, то переподмазка не требуется. Если это открытый редуктор с ручным нагнетателем, то смазочный материал подбирают по вязкости и допускаемой консистенции, чтобы не перегрузить зубья и не усилить нагрев.
NSF H1 и международные стандарты для пищевых смазок
NSF H1 - это категория регистрации, которую выдает американская сертификационная организация NSF International.
Вещество попадает в H1, если оно разработано, произведено и упаковано так, чтобы случайный контакт с пищей не создавал гигиенического риска и не влиял на органолептику продукта. Категория не означает, что смазку можно добавлять в пищу - это означает, что ее присутствие в ничтожных количествах на оборудовании допустимо и контролируемо.
ISO 21469:2006 дополняет NSF, установив гигиенические требования к формулированию, производству, применению и обращению с смазочными материалами, которые могут контактировать с продуктом или обслуживаемым оборудованием. Стандарт охватывает выбор сырья (токсикология, пищевая безопасность компонентов), технологию производства (чистота, отсутствие загрязнений), упаковку и хранение. Производитель, который заявляет соответствие ISO 21469 одновременно с NSF H1, демонстрирует приверженность к полному контролю цепочки создания смазки.
На практике эта комбинация требуется при аудитах крупных сетей розничной торговли (FSMA, GFSI) и при сертификации предприятия по ISO 22000 (HACCP для пищевой промышленности). Закупщики и инженеры проверяют наличие обоих документов в карточке товара перед согласованием применения на линии. Если производитель может предъявить сертификаты, это существенно сокращает время согласования и внутреннего одобрения смазки.
Практические требования при использовании антикоррозионных H1-составов
Количество наносимой смазки - критично для соблюдения требований NSF.
Правило простое: минимально необходимое для технического эффекта. На подшипниках это означает, что смазка заполняет межчастичные зазоры, но не выступает над поверхностью радиально. На направляющих допускаются тонкие полосы смазки вдоль линии скольжения, а не сплошные слои. Излишек не только увеличивает риск миграции в продукт, но и ускоряет окисление самой смазки при нагреве.
Если смазка применяется как временная антикоррозионная защита открытых металлических поверхностей (например, на разобранных узлах или после консервации оборудования), то перед включением линии в работу эту защиту требуется удалить. Это прописывается в регламенте: промывка горячей водой, протирка мягкой тряпкой без ворса, или обезжиривание в спиртовой ванне. После такой обработки поверхность должна быть эффективно свободна от вещества, способного перейти в продукт.
Для защиты от коррозии в условиях повышенной влажности и агрессивных сред на линиях розлива напитков применяют водостойкие составы типа EFELE MG-292 с допуском NSF H1, которые сочетают механическую стабильность под нагрузкой с устойчивостью к вымыванию при регулярных горячих мойках. Такие смазки удерживают защитную пленку на открытых поверхностях в течение нескольких недель непрерывной эксплуатации.
Переподмазка проводится по регламенту, установленному инженером. На высоконагруженных узлах (редукторы, подшипники) интервал может быть 50-100 часов работы. На низконагруженных узлах (направляющие, штоки) интервал может растянуться до 200-300 часов. Все интервалы документируются и контролируются; при обнаружении ржавчины интервал сокращают.
Различие между H1 и H2: выбор правильной категории
H2 - категория для смазок, которые используются в зонах, где исключается контакт с пищей.
Это зоны ниже уровня продукта, герметичные редукторы, внешние механизмы, мотор-редукторы, установленные вне продуктовой среды. В отличие от H1, H2 не требует регистрации NSF и может иметь любую органолептику и токсический профиль в пределах норм промышленной безопасности. H2-смазки дешевле, так как не подлежат дорогостоящему испытанию и документированию.
На практике инженеры часто делают ошибку, применяя H2 там, где нужна H1. Например, если редуктор расположен на высоте, из которой капли смазки могут попасть на конвейер с продуктом, то это зона H1, и смазка должна быть зарегистрирована. Если редуктор герметичен и установлен вне зоны падения капель, то это зона H2. Разграничение требует анализа геометрии и потока напитка, который делает технолог или инженер пищевого производства.
Смешивание H1 и H2 недопустимо. Если на одной линии используются обе категории, то места их применения должны быть четко разделены и обозначены на схеме. При переходе от зоны H1 к зоне H2 (например, от направляющей к редуктору) обязательна промежуточная промывка или протирка, чтобы исключить перенос H1 в герметичный редуктор, где она может окисляться и способствовать образованию отложений.
Часто задаваемые вопросы
Можно ли оставить антикоррозионное покрытие H1 на металле перед запуском линии?
Нет. NSF требует, чтобы при использовании H1 как защитной пленки поверхность была эффективно свободна от вещества до включения оборудования. Это означает удаление излишков промывкой или протиркой. Если антикоррозионный состав остается на поверхности в процессе работы, он превращается в обычную рабочую смазку, и его расход должен быть минимальным.
Как часто нужна переподмазка на направляющих во влажной среде?
Интервал зависит от типа узла, нагрузки и интенсивности моек. На высоконагруженных направляющих с частыми горячими CIP-мойками переподмазка проводится каждые 50-100 часов. На низконагруженных направляющих в менее влажных зонах интервал может быть 200-300 часов. Все интервалы устанавливаются инженером на основе испытаний и фиксируются в регламенте обслуживания.
Является ли наличие NSF H1 достаточным условием для аудита по гигиене?
Для большинства аудитов требуется комбинация NSF H1 плюс соответствие ISO 21469 или аналогичному стандарту. NSF подтверждает, что состав безопасен при случайном контакте, а ISO 21469 гарантирует, что производство и цепочка поставок контролируются. Если производитель может предоставить оба документа, аудит проходит быстрее.
Почему обычная промышленная смазка не подходит для линий розлива?
Обычные смазки не имеют стойкости к вымыванию и окисляются под воздействием горячей воды и пара. Защитная пленка разрушается за 1-3 недели, после чего начинается фреттинг-коррозия в подшипниках. Кроме того, обычные смазки не прошли токсикологическое тестирование, и их наличие на оборудовании может создать риск при аудите.
Какая консистенция NLGI лучше всего подходит для влажных условий на линиях розлива?
Для подшипников и направляющих на линиях розлива рекомендуется NLGI 1 или NLGI 2 в зависимости от режима работы. NLGI 1 применяют, если узел работает с высокой скоростью и частыми колебаниями температуры. NLGI 2 - для универсальных узлов с умеренной нагрузкой. Главное - проверить, что смазка имеет высокую механическую стабильность и стойкость к вымыванию, независимо от NLGI.
Заключение
Смазка линий розлива напитков H1-составами - это не дорогая прихоть, а инженерная необходимость в условиях постоянного контакта с влагой и регулярными горячими мойками. Коррозионная защита сохраняет геометрию узлов, предотвращает выход из строя подшипников и направляющих, и обеспечивает стабильность процесса фасовки. NSF H1 и ISO 21469 гарантируют, что смазка безопасна при случайном контакте с напитком и прошла необходимый контроль качества.
Выбор правильного материала начинается с определения области применения (H1 или H2), анализа влажности и температурного режима, и проверки карточек товара у поставщика на предмет документов NSF и ISO 21469. Интервалы переподмазки и способы нанесения устанавливаются индивидуально для каждой линии и фиксируются в регламенте обслуживания. При соблюдении этих правил оборудование работает надежно, а время простоев на замену коррозийно поврежденных узлов минимизируется.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.