
Как смазать подшипник через тавотницу: пошаговая инструкция для шприца и тубы
Смазка подшипников через тавотницу - это стандартная процедура техническогообслуживания, которая продлевает срок службы узла и предотвращает его преждевременный выход из строя. Тавотница (пресс-масленка) представляет собой точку для подачи смазки, установленную непосредственно в корпус подшипникового узла. Правильное нанесение смазки шприцем или тубой требует понимания нескольких ключевых моментов: как рассчитать ее количество, на какой сигнал ориентироваться и как избежать распространенных ошибок, ведущих к выдавливанию уплотнений или перегреву.
Статья адресована техническим специалистам, инженерам и снабженцам, которым нужна практическая инструкция для выполнения этой операции на производстве, в сервисе или при ремонте оборудования. Вы узнаете, какую смазку закладывать, как подключить шприц, когда прекратить подачу и как подготовить узел после смазки.
Что такое тавотница и как она работает
Тавотница - это узел для точечной подачи смазки, установленный в корпусе подшипника или редуктора.
Она состоит из головки со штуцером или конусной резьбой, к которой присоединяется шприц или туба со смазкой. Внутри тавотницы находится клапан, который пропускает смазку внутрь узла при нагнетании и закрывается при отсутствии давления, предотвращая утечки.
Подача смазки через тавотницу может быть централизованной (общий насос питает несколько точек) или индивидуальной (каждый узел смазывается отдельно). Периодичность может быть непрерывной (под постоянным давлением) или дозированной (в определенные моменты обслуживания). Для узлов с высокими скоростями и большими нагрузками подача осуществляется под давлением, создаваемым насосом или ручным усилием через шприц.
Наличие тавотницы означает, что производитель оборудования специально предусмотрел возможность смазки без разборки. Если же подшипник закрыт металлом или пластиком и лишен такой точки, попытка его смазить через шприц может привести к повреждению узла или к попаданию абразива внутрь.
Подготовка к смазке: чистота и проверка герметичности
Перед началом работы со шприцом или тубой нужно тщательно очистить зону вокруг тавотницы.
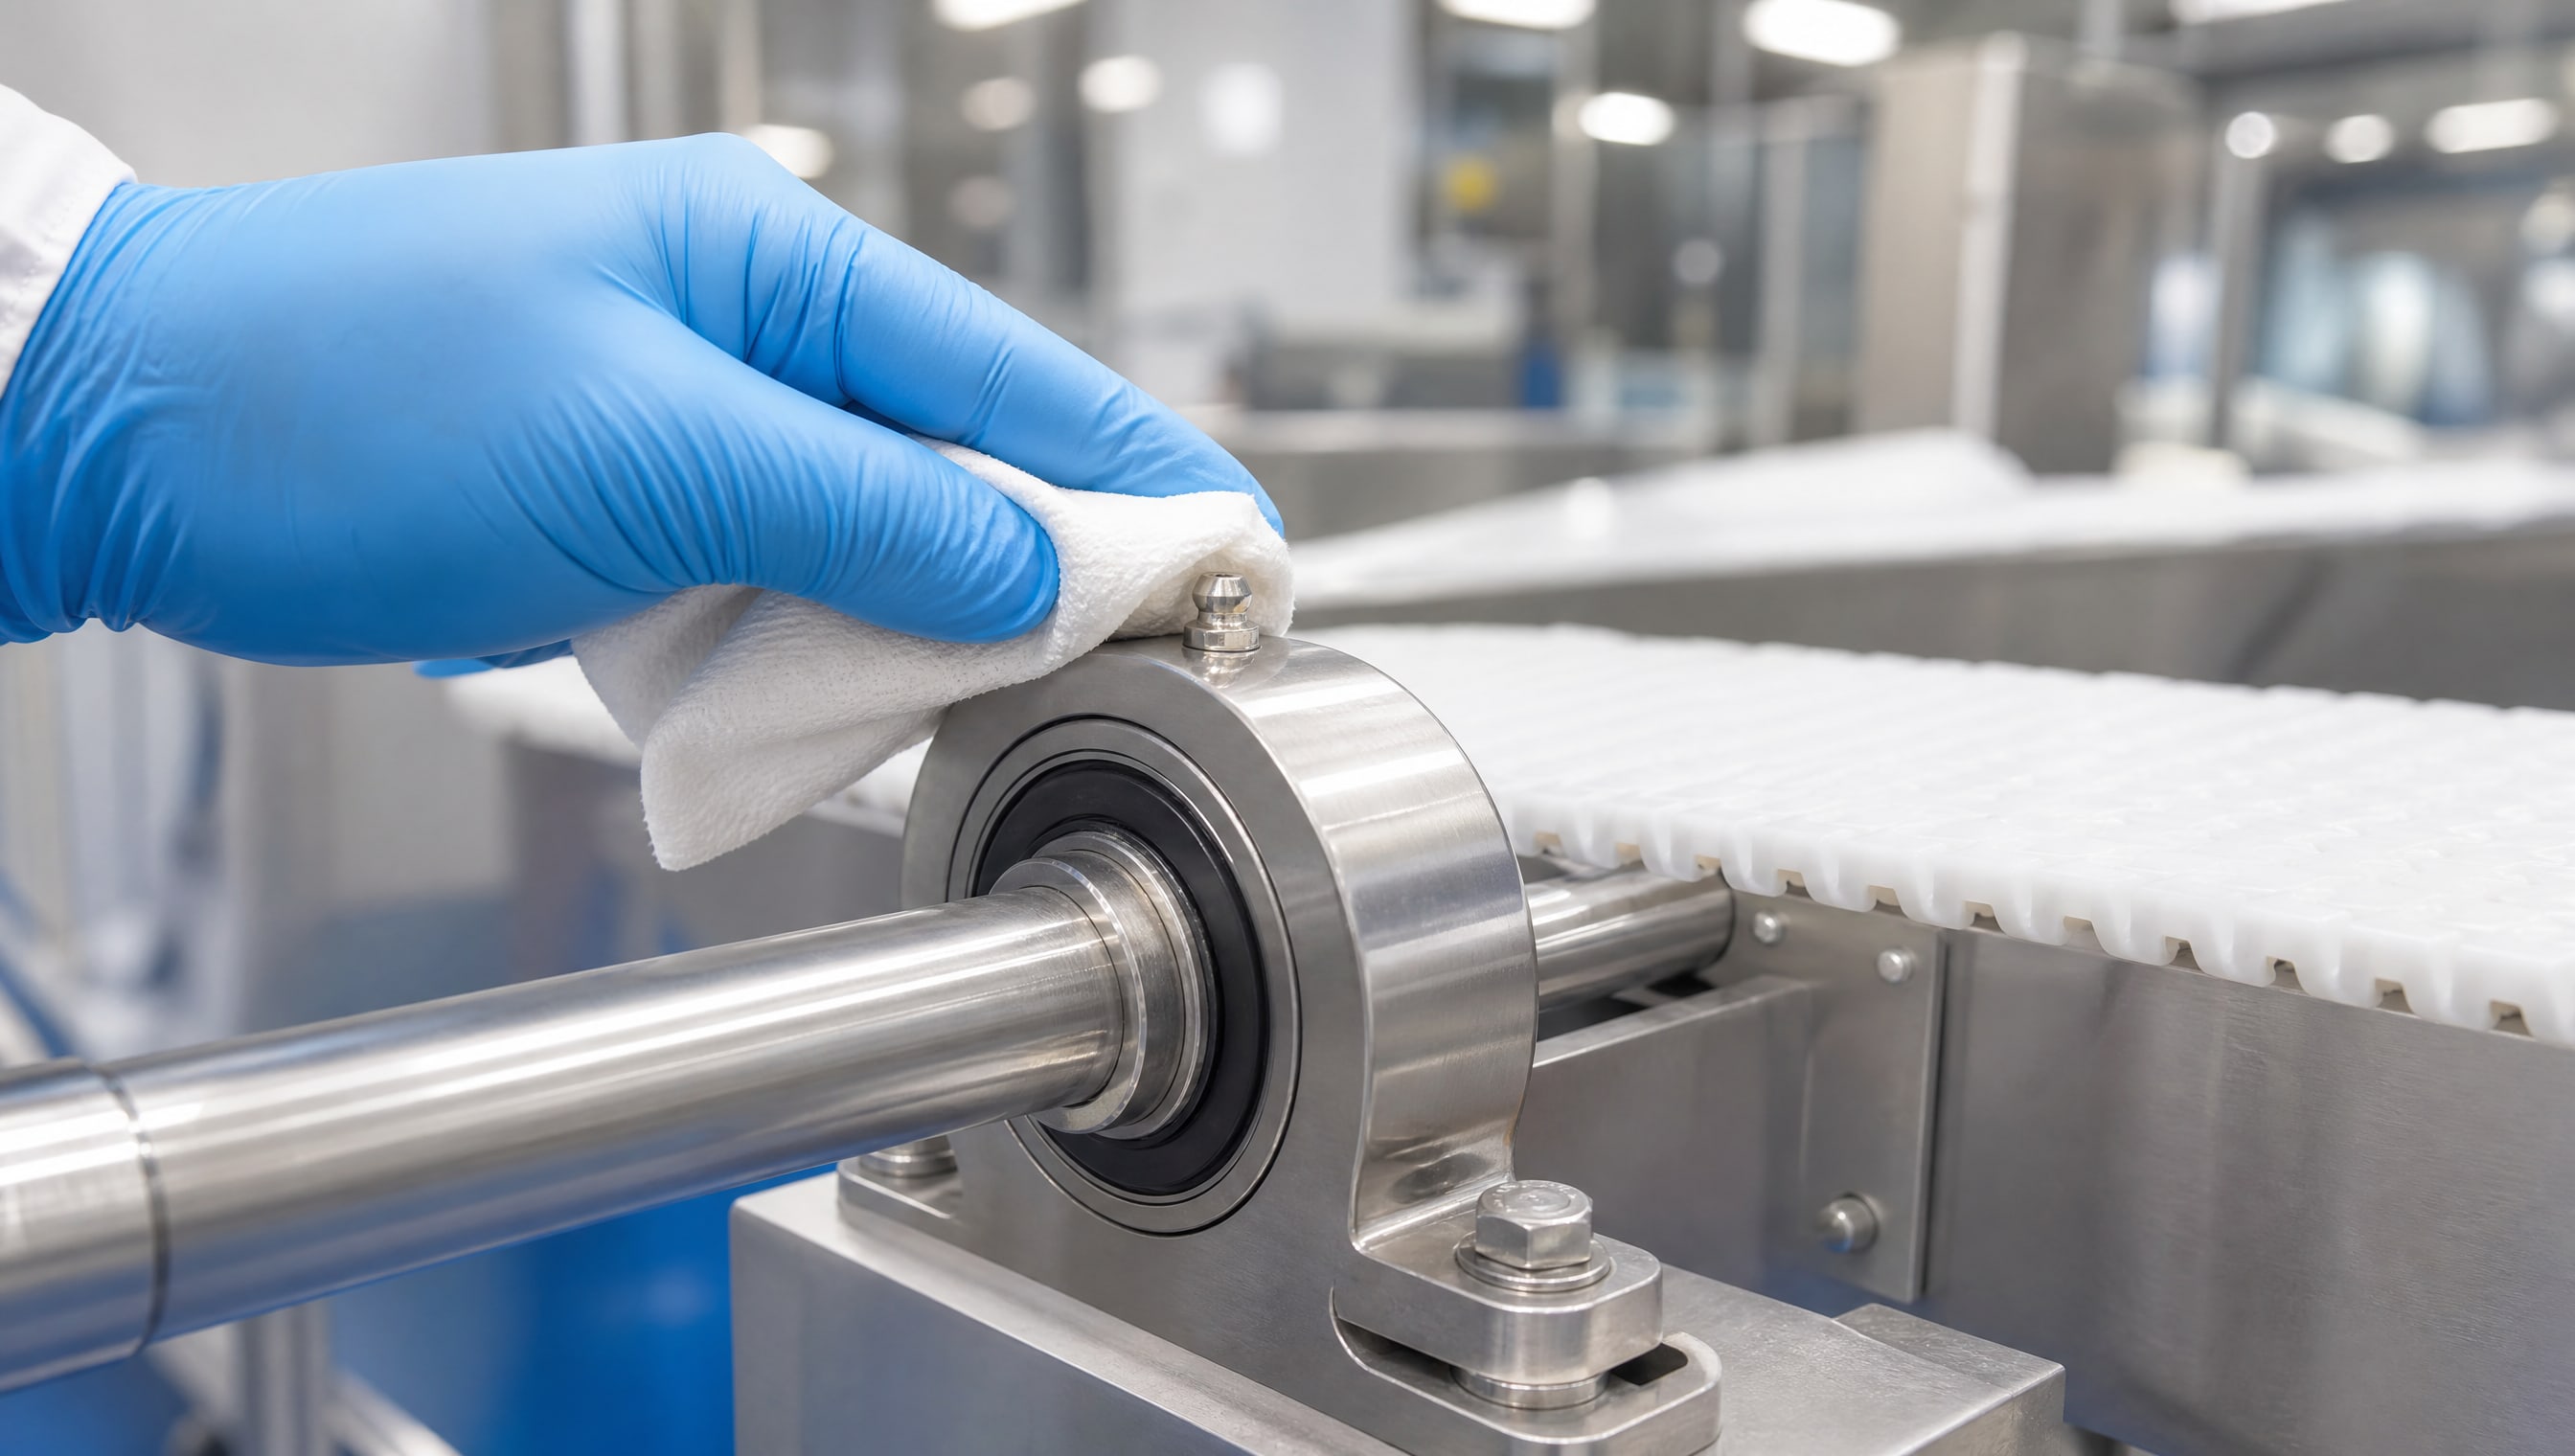
Грязь, пыль и ржавчина на головке масленки могут быть втянуты внутрь подшипника вместе со смазкой, что приведет к ускоренному износу и заклиниванию.
Используй сухую тряпку или щетку, чтобы удалить загрязнения. Если налет прочный, протри влажной тканью и дай высохнуть. После очистки убедись, что резьба или штуцер тавотницы не повреждены: при перекосе шприца может нарушиться герметичность соединения, и смазка не будет проходить в узел.
Также важно проверить сам шприц перед использованием. В цилиндре шприца не должно быть воздушных пузырей: они препятствуют созданию равномерного давления и снижают эффективность подачи. Если цилиндр содержит воздух, заполни его полностью, выдвинув поршень на максимум, и вытави воздух, несколько раз нажимая на поршень в вертикальном положении. Смазка должна выходить из носика без пузырей.
Пошаговая инструкция по смазке через шприц
Шаг 1. Присоедини шприц к тавотнице. Введи носик шприца в головку пресс-масленки перпендикулярно, без перекоса. Если головка конусная (как в швейных машинах или станках), вкручивай носик плавно до упора. Если штуцер имеет цилиндрическую посадку, прижми носик плотно, держа шприц строго под углом 90 градусов к плоскости головки.
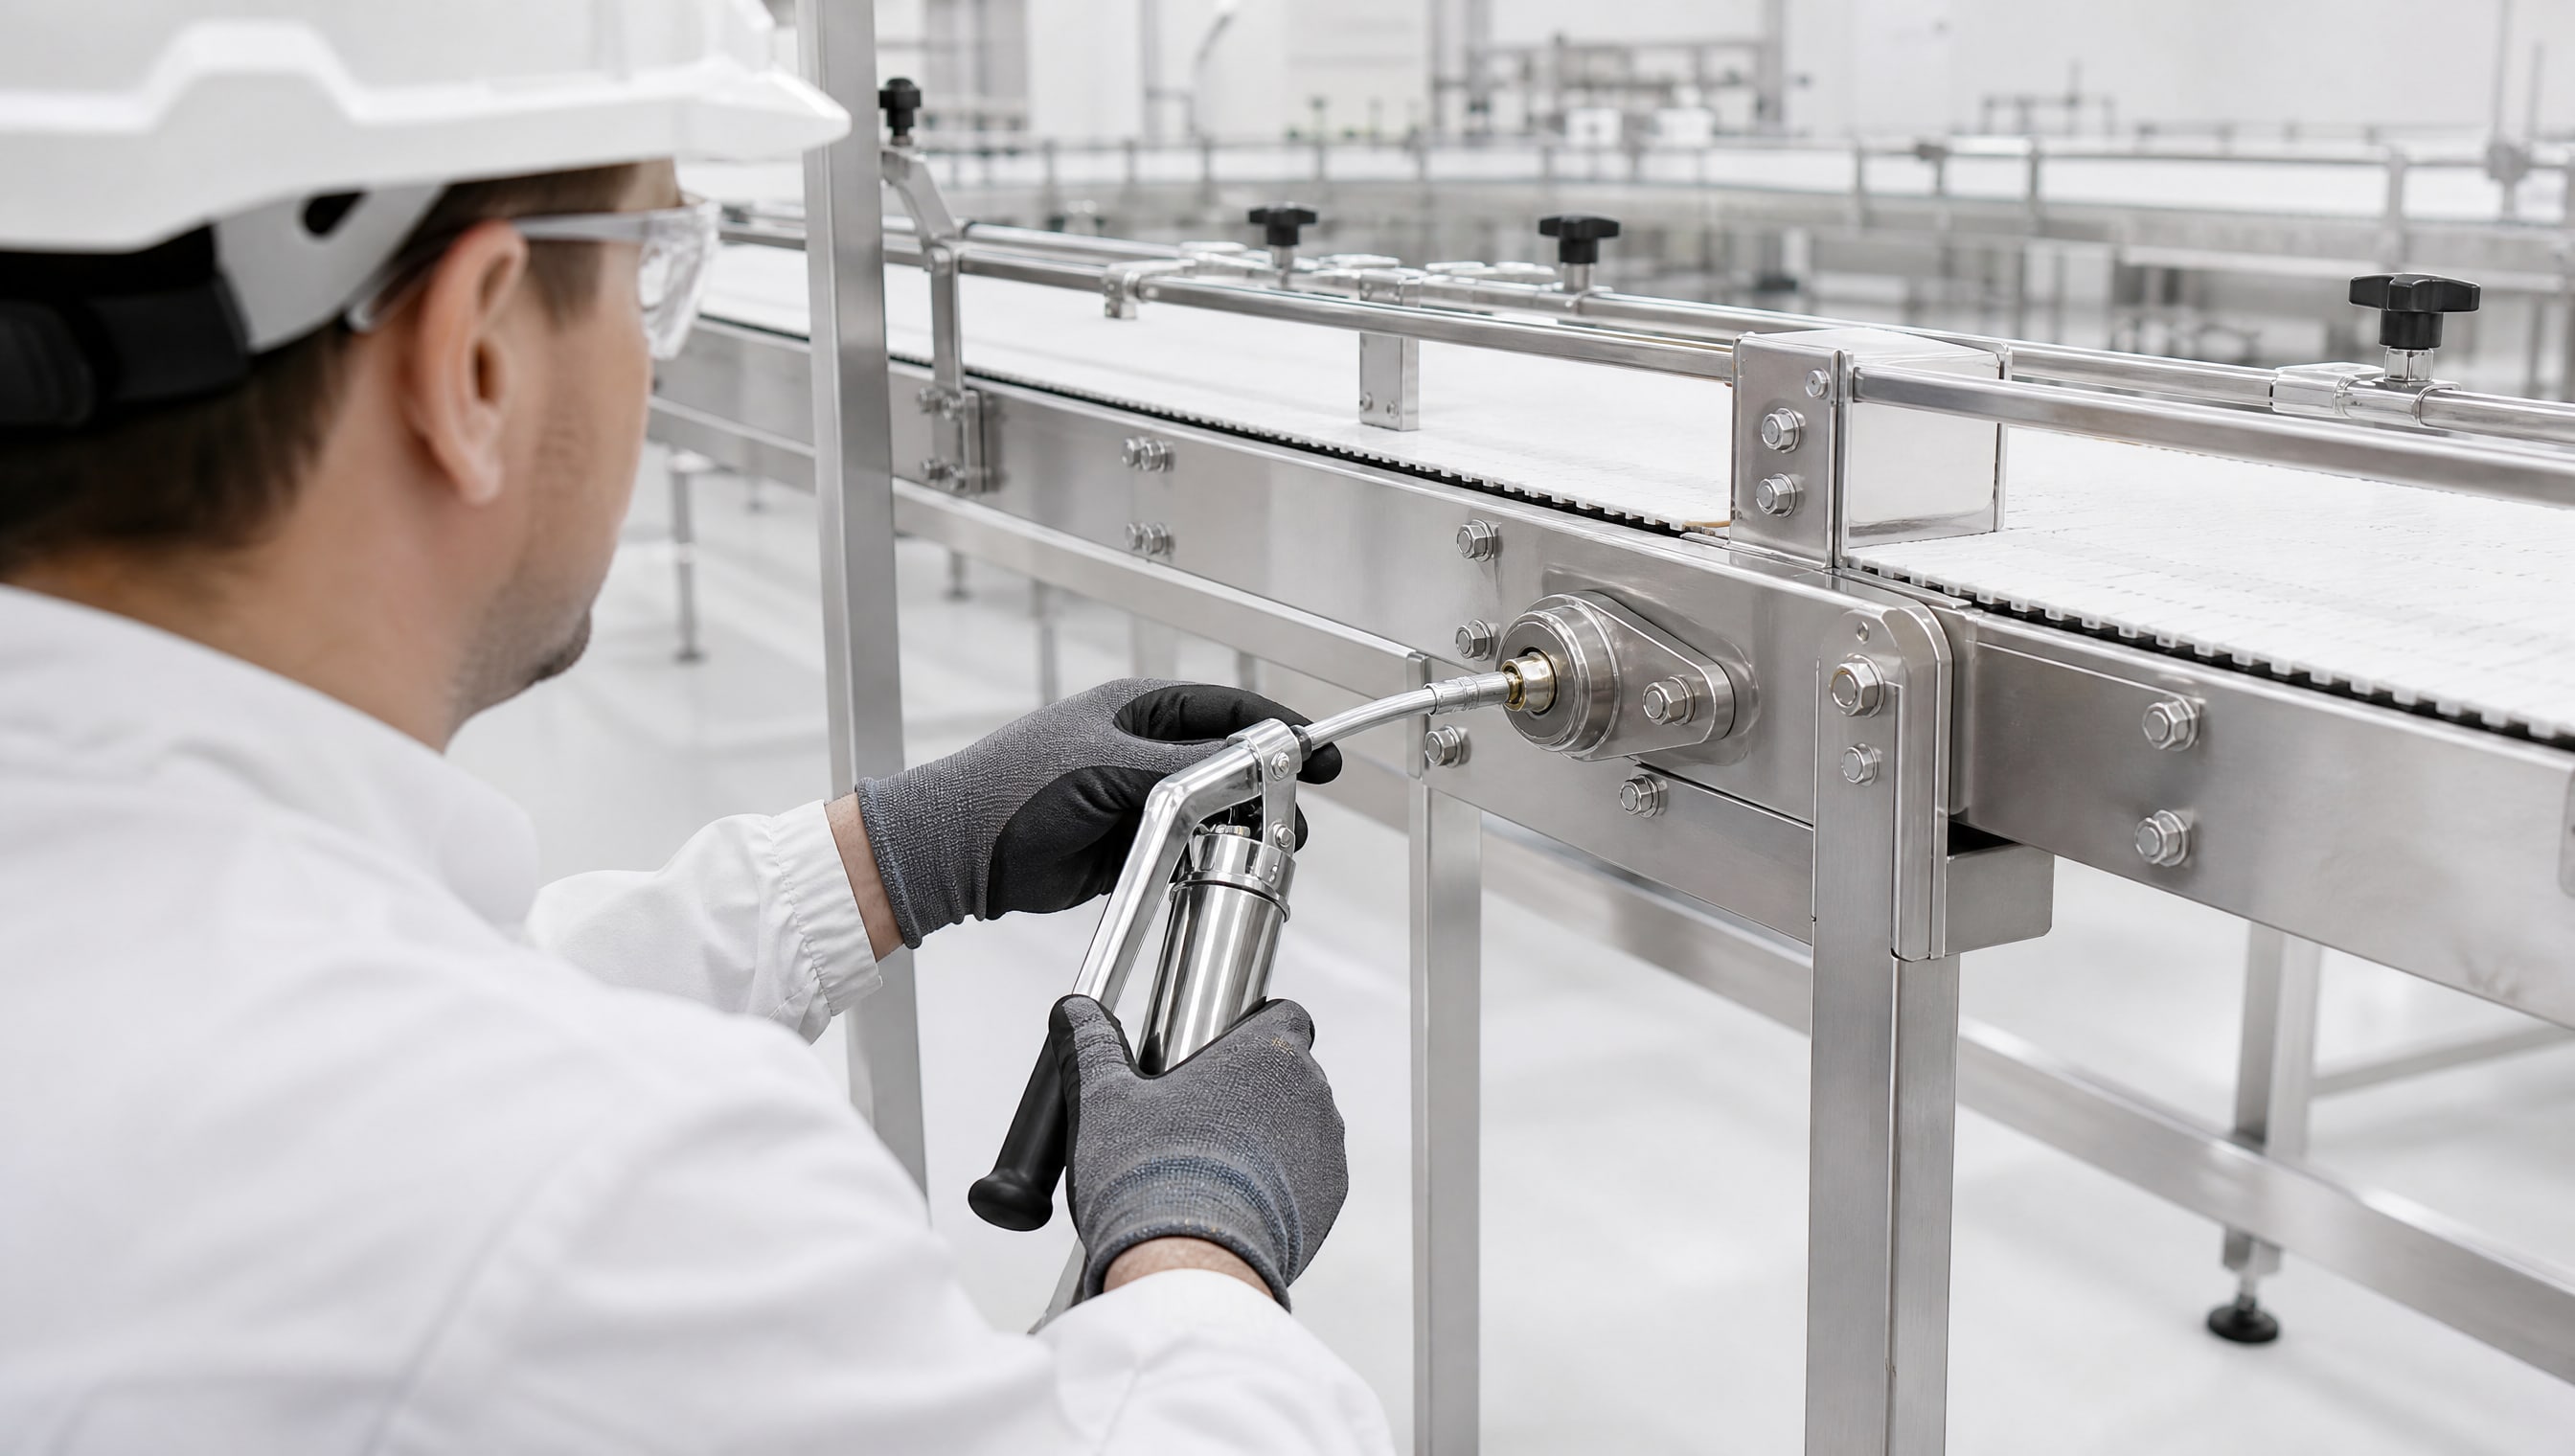
Шаг 2. Нагнетай смазку плавно. Начни давить на поршень размеренно, без резких рывков. Первое сопротивление ощутишь примерно на трети хода - это означает, что смазка начала заполнять свободный объем внутри подшипника. Продолжай плавное усилие.
Шаг 3. Жди появления свежей смазки. Это главный ориентир. Смазка должна выступить из уплотнений (пыльников, сальников) или появиться на противоположной стороне узла. Это свидетельствует о том, что старая смазка вытеснена и узел заполнен свежим материалом. Если через несколько нажатий смазка не выходит, проверь герметичность соединения: может быть засор в штуцере или неплотная посадка носика.
Шаг 4. Отсоедини шприц. После появления свежей смазки прекрати нажатие и аккуратно отведи шприц в сторону. Небольшое количество смазки может остаться на головке тавотницы - это нормально.
Шаг 5. Удали излишки и дай узлу поработать. Чистой тряпкой протри выступившую смазку вокруг уплотнений. Затем включи оборудование на низкой скорости (если это возможно) на 10–15 минут. Это позволит смазке равномерно распределиться по подшипнику и вытеснить оставшиеся пузырьки воздуха.
Расчет необходимого количества смазки
Объем смазки зависит от конструкции подшипника и наличия уплотнений.
Для полной перезаправки узла используй формулу:
G = 0,005 × D × B
где G - масса смазки в граммах, D - диаметр подшипника в миллиметрах, B - ширина подшипника в миллиметрах.
Пример: подшипник диаметром 40 мм и шириной 12 мм потребует примерно 2,4 г смазки при полной замене.
Однако в большинстве случаев на производстве и в сервисе речь идет не о полной перезаправке, а о дополнительной смазке. Для узлов с защитными уплотнениями (пыльниками или сальниками) рекомендуется заполнять только 30–40% свободного объема. Это предотвращает выдавливание уплотнений, перегрев и утечки.
Практический способ: нагнетай смазку, пока она не начнет выступать из уплотнений. Количество, которое ты подашь до этого момента, обычно соответствует оптимальному заполнению. Если уплотнений нет (открытый подшипник), смазку можно укладывать щедрее, но все равно не заполняй весь объем, иначе из-за центробежной силы при вращении она будет разбрасываться по смежным узлам.
Смазка закрытых подшипников: когда возможна и когда невозможна
Закрытый подшипник - это узел, полностью заключенный в металлическую или пластиковую оболочку с целью защиты от пыли и влаги.
Стоит сразу уточнить: обычные закрытые подшипники без тавотницы или иной предусмотренной точки доступа не предназначены для смазки через шприц. Производитель посчитал их необслуживаемыми, и попытка их смазить может привести к повреждению оболочки.
Однако существуют закрытые подшипники, в конструкцию которых уже включена тавотница. Такой узел можно смазывать по описанной выше инструкции. Ее наличие указано в технической документации или видно на чертеже - это небольшой выступ с резьбой или конусом.
При смазке подшипников с пыльниками (то есть с мягкими защитными кольцами вместо жесткой оболочки) нужно быть особенно осторожным. Избыточная подача смазки может выдавить пыльник наружу, и он потеряет герметичность. Поэтому в таких узлах ориентируйся на правило 30–40% заполнения и на появление свежей смазки вокруг пыльника, но не давай излишков.
Если же подшипник полностью закрыт, не имеет видимых точек подачи и указано, что он неразборный, лучший вариант - его замена, а не попытка модификации для смазки.
Смазка подшипников, работающих в условиях высоких температур и агрессивных сред
Для подшипников, функционирующих во влажной среде, при высоких температурах или в контакте с химически активными веществами, обычная литиевая смазка может быстро вымыться, окислиться или потерять свои свойства.
В таких случаях возникает вопрос о выборе смазочного материала, который сохранит консистентность и защитные свойства.
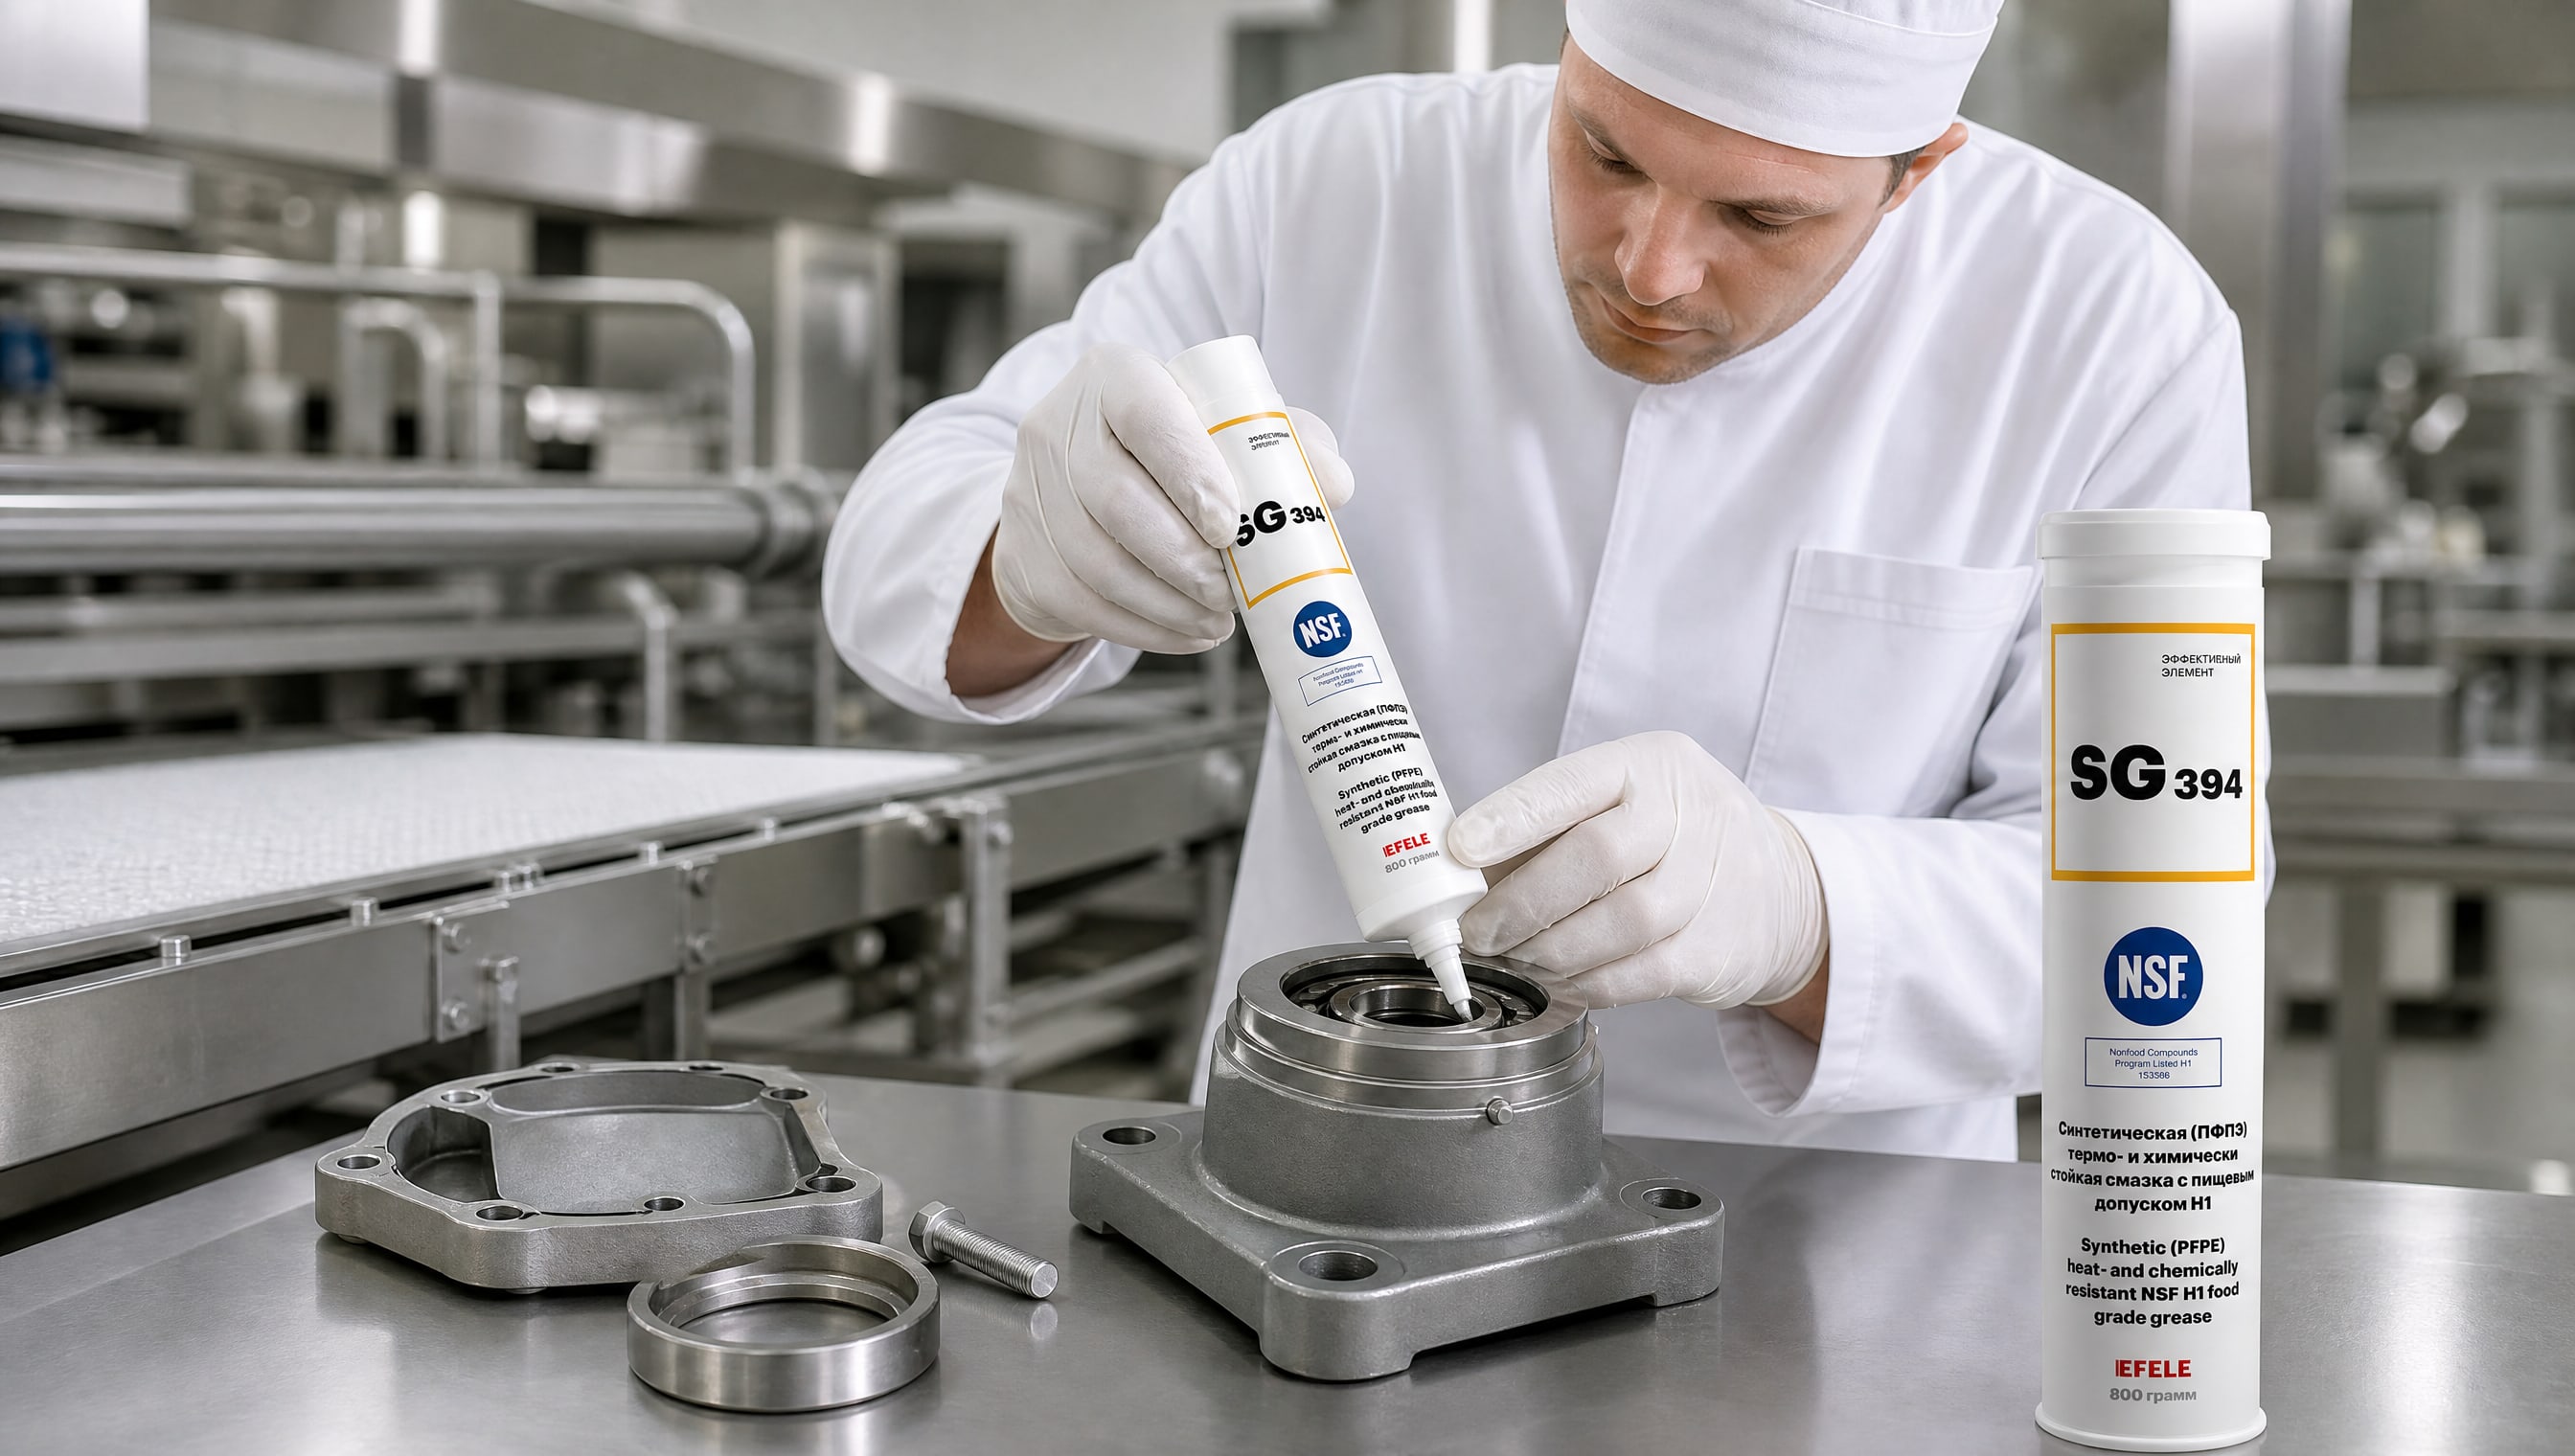
При работе в условиях повышенных температур смазка легко разжижается и вытекает из узла, при этом нарушается масляная пленка между деталями, развивается фреттинг и появляется локальный нагрев. Для подшипников, работающих в печах, на горячих линиях разливки или в климатических камерах, требуется смазка с высокой температурой каплепадения и стабильностью консистенции. Для заправки подшипников, работающих в условиях высоких температур и агрессивных сред, рекомендуется использовать термо- и химстойкую смазку EFELE SG-394, которая поставляется в удобных тубах для шприцевания и сохраняет текучесть в диапазоне от минус 40 до плюс 160 °C.
При смазке таких узлов процедура остается прежней, но количество подач может потребоваться увеличить, так как под воздействием высоких температур смазка интенсивнее окисляется и теряет объем. Рекомендуется сокращать интервал обслуживания в 1,5–2 раза по сравнению с узлами, работающими при нормальной температуре.
Смазка подшипников в пищевой промышленности и санитарных условиях
На линиях фасовки, в молочном производстве и на других объектах пищевой промышленности подшипники работают в условиях регулярного контакта с пищей, водой и моющими растворами.
Для таких узлов стандартная смазка недопустима, так как она может загрязнить продукт.
Требуемая смазка должна иметь допуск NSF H1 - это означает, что ее случайный контакт с пищей не причинит вреда. Кроме того, смазка должна быть устойчива к вымыванию водой и моющими средствами, иначе она вымоется при первой же чистке.
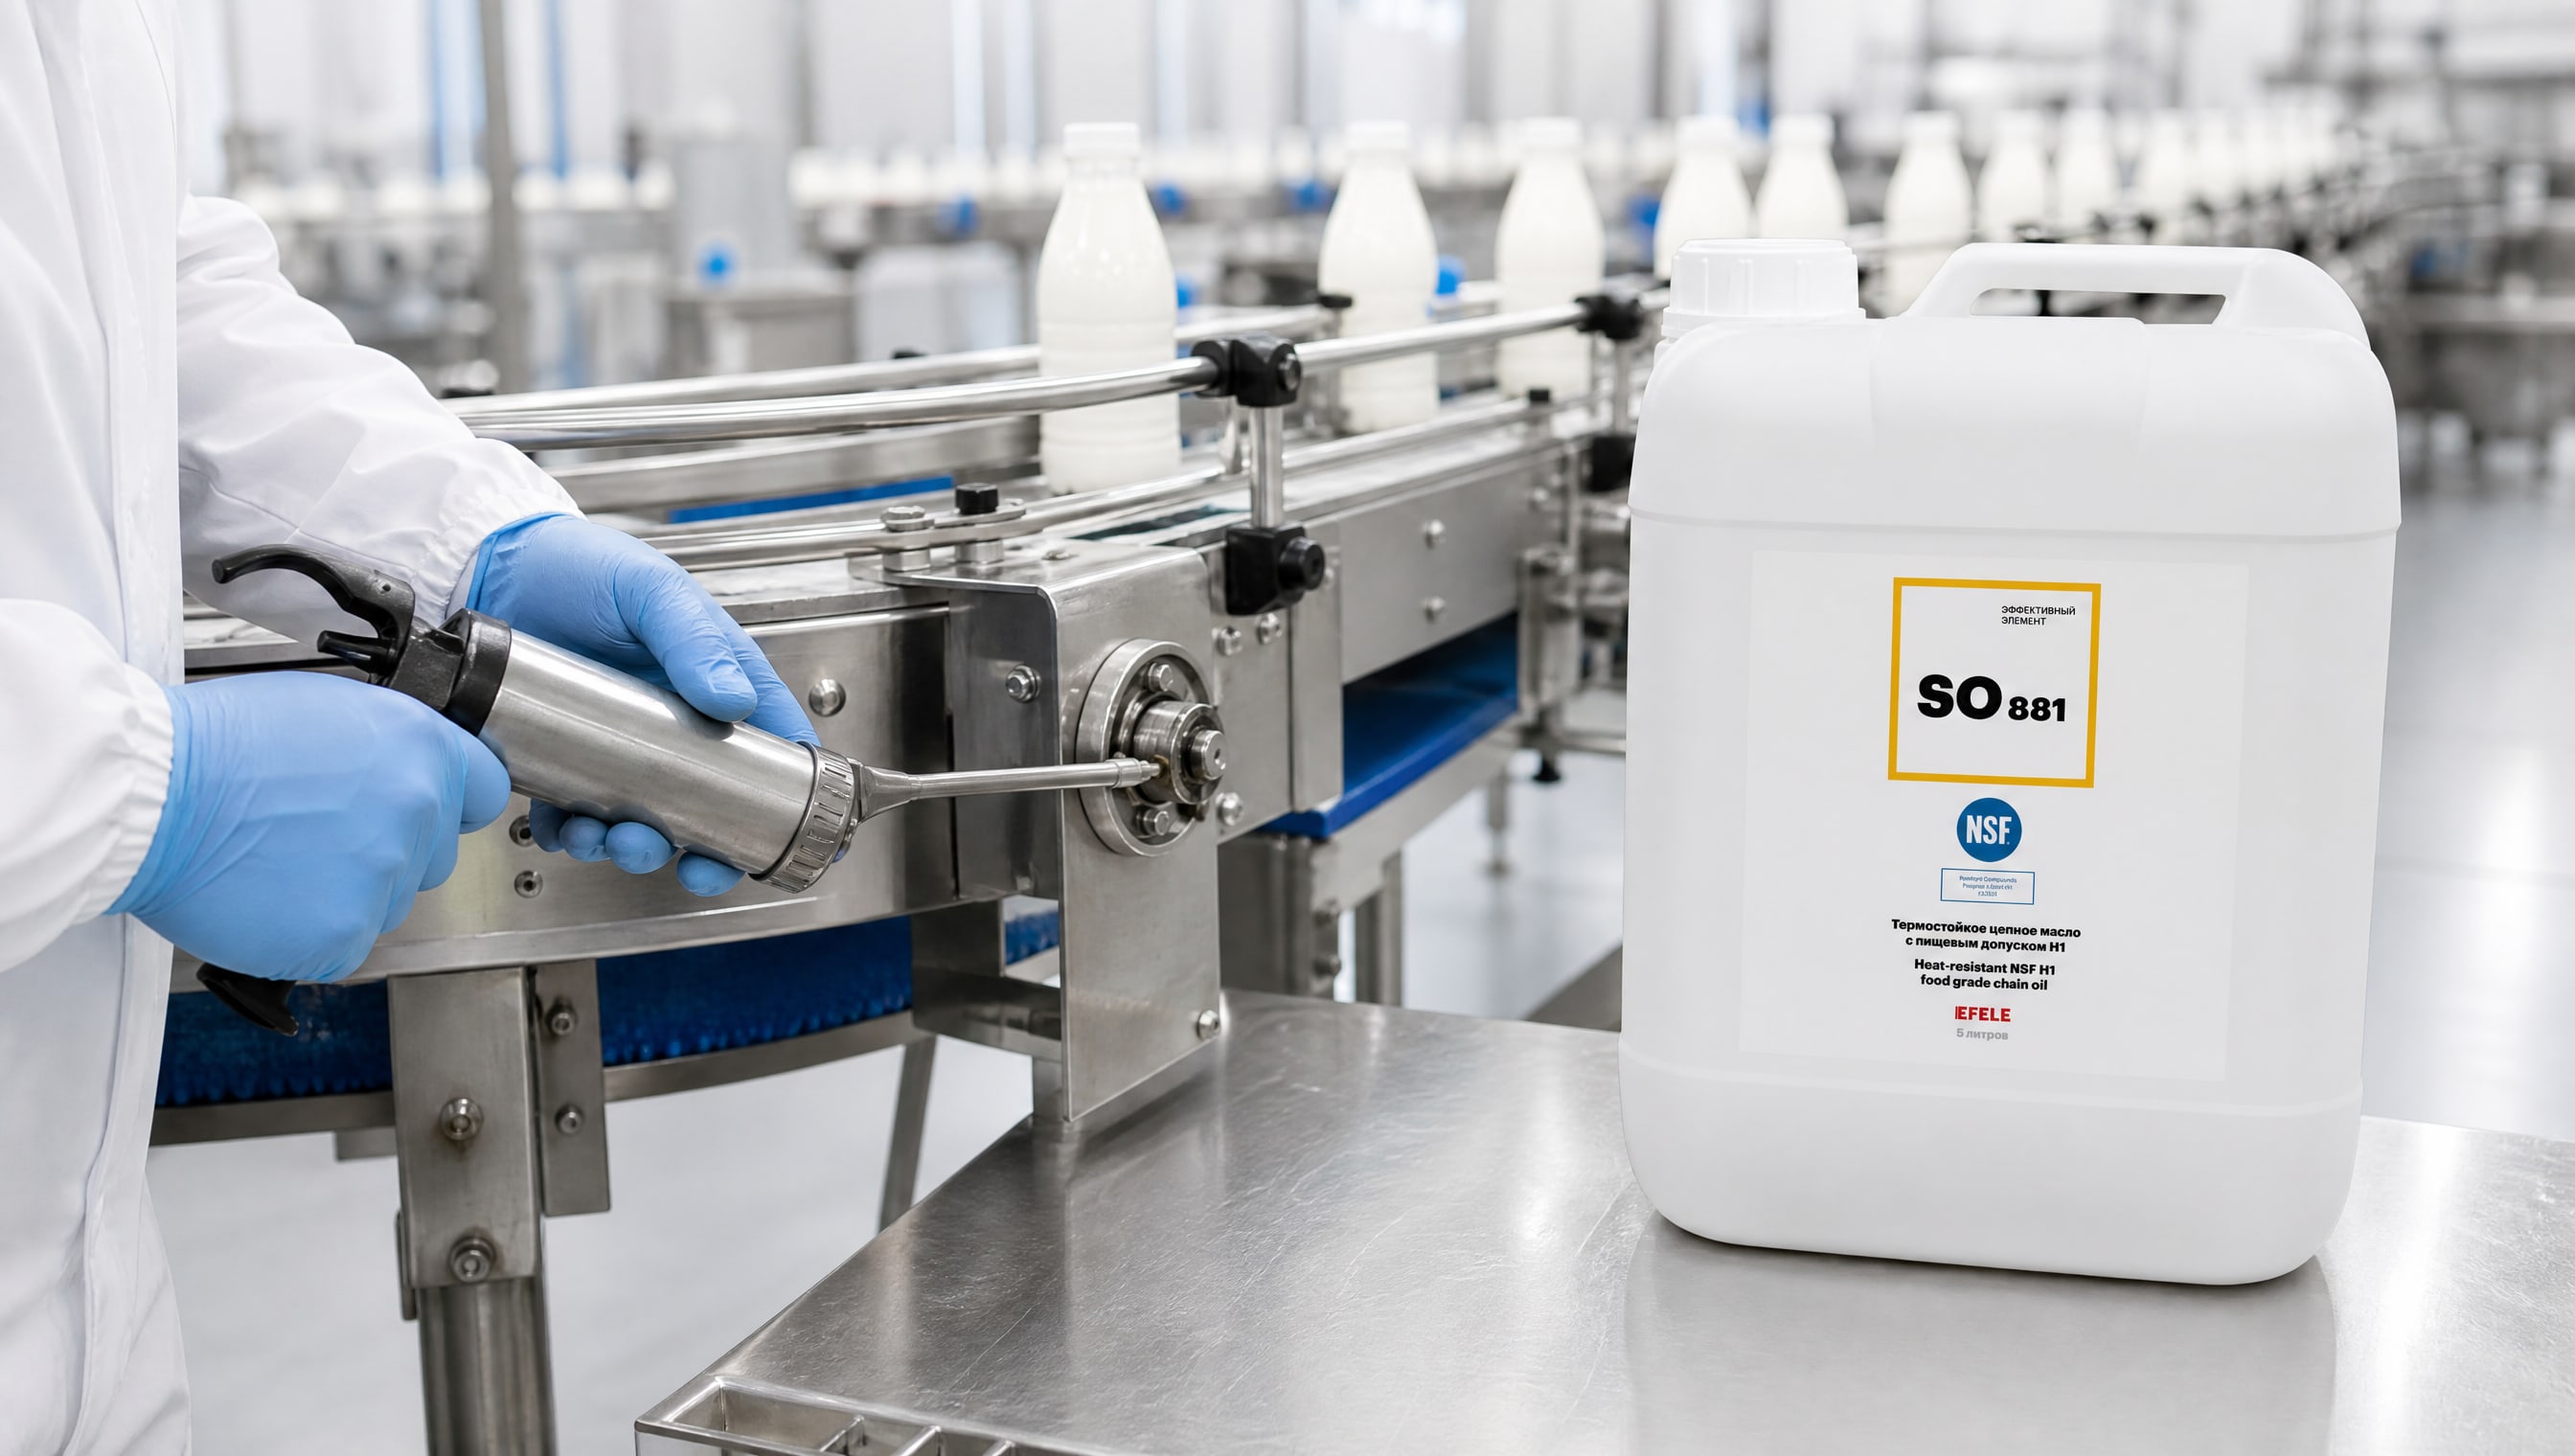
В случае, если подшипник работает в пищевой промышленности, следует обратить внимание на термостойкое цепное масло EFELE SO-881 с пищевым допуском NSF H1, которое также может быть использовано для смазки подшипников при помощи шприца. Это решение обеспечивает соответствие санитарным нормам при сохранении надежной защиты узла.
При подаче смазки через шприц в пищевой среде дополнительно важна чистота: после смазки тавотницу следует протереть спиртом или санитарной жидкостью, чтобы удалить следы смазки с наружной поверхности.
Частые ошибки при смазке подшипников шприцем
Ошибка 1: наличие воздуха в цилиндре шприца.
Воздушные пузыри препятствуют созданию давления. Перед использованием заполни шприц, выдвинув поршень, и несколько раз нажми в вертикальном положении, чтобы вышел воздух.
Ошибка 2: подключение со скосом или перекосом. Если носик входит в штуцер под углом, герметичность нарушается, давление падает, и смазка не проходит. Всегда вводи перпендикулярно и держи строго под углом 90 градусов.
Ошибка 3: рывки и быстрые толчки. Это приводит к срыву соединения и утечкам. Давление нужно создавать плавно и равномерно.
Ошибка 4: переполнение смазкой. Чем больше, тем лучше - это логика, которая в смазке подшипников ошибочна. Избыток выдавливает уплотнения, вызывает перегрев и утечки. Ориентируйся на появление свежей смазки, а не на объем поршня.
Ошибка 5: игнорирование появления смазки на выходе. Некоторые смазчики останавливаются по ощущениям сопротивления, но это неточно. Ждь именно внешнего признака - выхода свежей смазки. Это гарантирует, что старая смазка вытеснена.
Ошибка 6: смазка загрязненной тавотницы. Грязь на головке масленки засасывается внутрь вместе со смазкой. Всегда очищай зону перед началом работы.
Ошибка 7: отсутствие распределительного цикла после подачи. После смазки узел должен поработать на низкой скорости 10–15 минут, чтобы свежая смазка распределилась равномерно. Если включить на полную нагрузку сразу, может возникнуть локальный перегрев.
Выбор инструмента: шприц или туба
Для подачи смазки используют два основных инструмента: ручной шприц и тубу (картридж с дозатором).
Шприц - это пластиковый или металлический цилиндр с поршнем. Его преимущества: универсальность (подходит к большинству тавотниц), контролируемое давление, возможность подачи небольших порций. Недостаток: требует физического усилия, утомителен при работе с множеством точек, и нужно постоянно следить за заполнением воздушных пузырей.
Туба представляет собой картридж со смазкой в твердом виде, заряженный в специальный пистолет-дозатор. При нажатии на рычаг смазка выдавливается через насадку на тавотницу. Преимущества: меньше физических усилий, туба полностью заполнена смазкой без воздуха, удобна при обслуживании множества узлов. Недостаток: требует покупки пистолета, подходит только для консистентной смазки в определенной упаковке.
На производстве выбор между шприцем и тубой зависит от частоты обслуживания и количества смазываемых узлов. Для редких операций достаточно шприца. Для регулярного обслуживания линии с десятками подшипников имеет смысл инвестировать в пистолет и тубы - это сэкономит время и напряжение оператора.
Частые задаваемые вопросы
Почему смазка не выходит из противоположной стороны подшипника?
Это может быть вызвано несколькими причинами. Во-первых, внутри штуцера может быть засор - смазка просто не проходит дальше точки подачи. Отсоедини шприц, прочисти штуцер иглой или тонкой проволокой. Во-вторых, соединение шприца со штуцером неплотно, и смазка вытекает мимо, не создавая давления. Попробуй переподключиться, убедись в перпендикулярности. В-третьих, конструкция подшипника может не предусматривать сквозной канал для смазки - смазка остается внутри объема между деталями и не должна выходить наружу.
Можно ли смазывать подшипник, если он еще не вышел из строя?
Да, это называется профилактической смазкой и является нормальной практикой. Регулярное введение свежей смазки предотвращает высыхание и окисление материала внутри узла, продлевая его срок службы. Интервал обслуживания зависит от условий работы: при нормальных условиях - раз в 3–6 месяцев, при тяжелых условиях - раз в 1–2 месяца.
Что делать, если подшипник не имеет видимой тавотницы, но нужно его смазать?
Если подшипник закрыт и не имеет предусмотренной точки подачи, лучше не рисковать. Попытка просверлить отверстие или вскрыть корпус нарушит герметичность и может привести к попаданию грязи внутрь. Для таких узлов рекомендуется полная замена, а не попытка смазки.
Как часто нужно смазывать подшипник через тавотницу?
Периодичность определяется типом узла, условиями эксплуатации и рекомендациями производителя оборудования. В общем случае: подшипники, работающие при нормальной температуре и нагрузке, смазывают раз в 3–6 месяцев; при высоких скоростях и нагрузках - раз в 1–3 месяца; в пыльных или влажных средах - раз в 2–4 недели.
Может ли избыток смазки повредить подшипник?
Да, это частая причина отказа узлов. Избыточная смазка выдавливает уплотнения, увеличивает сопротивление вращению, вызывает перегрев и сгущение смазки. При появлении выступившей смазки вокруг уплотнений всегда удаляй излишки чистой тряпкой и не подавай дополнительные порции.
Заключение
Смазка подшипника через тавотницу - это простая, но требующая внимания операция. Ключ к успеху: чистота зоны вокруг масленки, плотное соединение шприца со штуцером, плавное создание давления и ориентирование на появление свежей смазки как на сигнал достаточности. Количество смазки всегда лучше недооценить, чем переоценить: 30–40% свободного объема при наличии уплотнений - это оптимум.
Следующий шаг при подготовке к смазке: уточни в технической документации оборудования периодичность обслуживания, материал и допуски, требуемые к смазке (особенно если узел работает в пищевой среде или при высоких температурах), и убедись, что выбранная смазка соответствует этим требованиям. После этого можешь приступать к процедуре, следуя описанным этапам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.