
Как работает олеофильное покрытие на графитовой основе: защита подшипников от задиров
Антифрикционное покрытие на графитовой основе работает не как традиционная жидкая смазка, а как самостоятельный твердый слой, который переносит микрочастицы графита на сопрягаемую поверхность и формирует антифрикционную пленку. Эта пленка снижает коэффициент трения с обычных 0,15–0,20 до 0,04–0,10 и предотвращает прямой контакт металл-металл, защищая подшипники скольжения, направляющие и шарниры от схватывания и задиров. Графитовые покрытия особенно ценны в условиях ограниченной жидкой смазки, при высоких температурах, в старт-стоп режимах и в агрессивных средах, где обычные смазки либо вымываются, либо теряют текучесть. Статья поясняет, как устроен механизм защиты, в каких узлах его применяют, как выбрать подходящее покрытие для своего оборудования и какие ошибки допускают закупщики при работе с такими материалами.
Принцип действия графитового антифрикционного слоя
Графитовое покрытие действует принципиально иначе, чем жидкая или пластичная смазка.
Его работа основана на переносе микрочастиц графита со слоя покрытия на трущуюся поверхность. Когда две поверхности начинают двигаться друг относительно друга, частицы графита «отпечатываются» на сопрягаемом материале, создавая тонкую антифрикционную пленку толщиной в несколько слоев атомов.
Эта пленка обладает кристаллической слоистой структурой графита, которая позволяет слоям легко скользить один относительно другого с минимальным сопротивлением. Коэффициент трения в результате падает с типичных 0,15–0,20 для стали по стали до 0,04–0,10 для пары, защищенной графитовым покрытием.
Важно, что графитовое покрытие работает в режимах, где жидкая смазка либо отсутствует, либо не может оставаться на поверхности: при высоких температурах масло испаряется, при вибрации оно центробежно отбрасывается, при наличии загрязнений или влаги оно вымывается. Твердый графитовый слой остается на месте, продолжая защищать контакт. Именно поэтому такие покрытия называют самосмазывающимися или сухосмазочными.
Механизм действия связан и с адгезионной защитой. Металлические поверхности при трении имеют тенденцию к холодной сварке - так называемому задиру, когда вершины микронеровностей захватываются и рвут друг друга. Графит, находясь между двумя металлами, резко снижает адгезионное взаимодействие металл-металл. Атомы углерода в графите слабо притягиваются к железу и другим конструкционным металлам, поэтому контактные давления не вызывают схватывания.
Структура и материальная база графитовых покрытий
Графитовое антифрикционное покрытие редко состоит из чистого графита.
Чаще это композиция: графит, связующее вещество (смола, металл, керамика) и иногда дополнительные ингредиенты для улучшения адгезии и механических свойств.
Один из традиционных материалов - металлографит, где графит распределяется в медной, бронзовой или другой металлической матрице. Типичные марки в России: АГ-1500 (активированный графит с прочностью на сжатие около 150 МПа) и АГ-600. Металлографитовые подшипники и направляющие часто пропитываются минеральным маслом или специальными смазочными веществами (Б83), что улучшает начальный пуск и снижает трение на первых циклах.
Другой вариант - графитовые покрытия с полимерным связующим. Они наносятся тонким слоем (10–100 мкм) на готовые детали способом холодного напыления, нанесения вручную или промышленного окрашивания. Связующее удерживает частицы графита на месте, но само оно менее механически стойкое, чем металлическая матрица.
Комбинированные системы могут включать графит с MoS₂ (дисульфид молибдена), что еще больше снижает коэффициент трения и расширяет температурный диапазон. Графит хорошо работает до 350–400 °C в воздухе, а MoS₂ добавляет устойчивость к окислению и позволяет работать выше этого уровня. В инертных атмосферах графитовые покрытия сохраняют свойства до 500–3000 °C в зависимости от связующего.
Толщина нанесенного покрытия варьируется от 10 до 500 мкм. Тонкие слои (10–50 мкм) берут для деталей, где нежелательно увеличивать размер и вес. Средние слои (50–200 мкм) чаще применяют для подшипников скольжения и направляющих среднего размера. Толстые покрытия (200–500 мкм) используют, когда нужна высокая стойкость и долгий ресурс при интенсивном износе.
Где применяются графитовые антифрикционные покрытия
Графитовые покрытия подходят для узлов скольжения, где жидкая смазка либо невозможна, либо быстро деградирует.
Основные области применения:
Подшипники скольжения и направляющие
Классические подшипники качения (шариковые, роликовые) обычно работают с жидкой смазкой или пластичной консистентной смазкой. Но подшипники скольжения - втулки, направляющие, узлы вала-корпуса - очень часто берут графитовое покрытие или изготавливают из металлографита. Это особенно верно для тихоходных (до нескольких сотен оборотов в минуту) и высоконагруженных узлов, где температура может быть повышена.
Высокотемпературные узлы
При нагреве свыше 200–250 °C минеральные масла начинают интенсивно испаряться, а синтетические смазки теряют вязкость. Графитовое покрытие в этих условиях остается на месте и продолжает работать. Промышленные агрегаты - от печей и сушилок до высокотемпературных направляющих в металлургии - часто используют графитовые покрытия для узлов, которые работают при 350 °C и выше.
Узлы с ограниченным доступом и влажной средой
Когда узел расположен так, что повторное смазывание затруднено (например, герметичные капсулы, подводные соединения), графитовое покрытие наносят один раз на производстве, и оно работает весь ресурс детали. В условиях высокой влажности, солевых атмосфер или в пищевой промышленности графитовое покрытие не впитывает воду и не ржавеет, в отличие от масляной пленки.
Резьбовые и шлицевые соединения
Резьба часто подвержена фреттингу - микровибрационному износу, при котором две поверхности трутся друг о друга с амплитудой в доли миллиметра, вызывая окисление и задиры. Графитовое покрытие на резьбе снижает такой износ и предотвращает сцепление витков резьбы во время сборки и при вибрации.
Старт-стоп режимы и защита от задиров
Старт-стоп режимы - это частое включение и выключение оборудования, циклические нагрузки, режимы с изменением направления движения.
При каждом холодном пуске узел подшипник-вал переходит из состояния покоя в движение. В этот момент нет устойчивой гидродинамической пленки жидкой смазки (она формируется через несколько оборотов), поэтому контакт поверхностей близок к граничному трению.
Именно в режиме граничного трения графитовое покрытие проявляет максимальную эффективность. Твердая графитовая пленка начинает работать немедленно, не требуя времени на формирование. Она предотвращает адгезионное захватывание и задир с первого же оборота.
При старт-стоп режимах опасны следующие явления:
Холодный захват - микросварка поверхностей при включении, когда масло еще не распределилось.
Фреттинг - микровибрационный износ, вызывающий окисление и рост коэффициента трения.
Вымывание смазки - при вибрации или центробежных силах смазка может быть отброшена с поверхности.
Графитовое покрытие решает все три проблемы. Защита от задиров достигается за счет снижения адгезионного взаимодействия; устойчивость к вымыванию обеспечивается твердостью слоя; защита от фреттинга происходит благодаря низкому коэффициенту трения, что снижает локальные температуры и напряжения в контакте.
В узлах, где жидкая смазка присутствует (масляная ванна, централизованная система смазки, но с перерывами в подаче), графитовое покрытие работает параллельно с маслом. Когда масло вытеснено или испарилось, покрытие берет защиту на себя. Когда масло вернулось, оно дополнительно снижает трение. Такая комбинированная защита особенно ценна в режимах пуска-остановки с нестабильной подачей смазки.
Выбор графитового покрытия: на что ориентироваться
При выборе графитового антифрикционного покрытия для конкретного узла учитывают несколько факторов.
Температура эксплуатации
Если узел работает при температуре до 150 °C, можно использовать простое графитовое покрытие с эпоксидным связующим. При 150–250 °C нужно выбирать составы на основе фенольных смол или силиконовых связующих. При 250–400 °C следует рассмотреть металлографитовые материалы или покрытия с керамическим связующим. Выше 400 °C, если среда инертна, подходят покрытия на основе графита с минимальным количеством связующего или вообще без органического связующего.
Нагрузка и скорость
Тихоходные подшипники (до 500 об/мин) и высоконагруженные узлы хорошо переносят графитовые покрытия любого типа. Среднескоростные узлы (500–3000 об/мин) требуют покрытий с хорошей механической прочностью связующего, чтобы избежать выкрашивания слоя. Высокоскоростные узлы (выше 3000 об/мин) редко используют графитовые покрытия самостоятельно - они предпочитают жидкие или пластичные смазки, так как тонкий графитовый слой быстро истирается под центробежными силами.
Среда эксплуатации
В сухой чистой среде подходит любое графитовое покрытие. Во влажной среде нужны составы с влагостойким связующим или покрытия с дополнительным защитным слоем. В химически агрессивных средах (кислоты, щелочи, растворители) выбирают покрытия с инертным связующим (керамика, стекло, фторопласт). В вакууме графит работает хорошо, так как его кристаллическая структура не зависит от давления.
Режим движения
Для циклических и старт-стоп режимов с частыми холодными пусками выбирают покрытия с повышенной адгезией к подложке, чтобы избежать отслоения при ударных нагрузках. Для непрерывного вращения подходят более хрупкие покрытия, так как слой не подвергается механическим шокам.
Наличие дополнительной смазки
Если узел работает в масляной среде (погружен в масло, смазывается централизованной системой), то графитовое покрытие может быть тоньше, так как масло дополнительно защищает. Если смазка вообще отсутствует или подается редко (консистентная смазка один раз в год), то покрытие должно быть толще и более механически стойким.
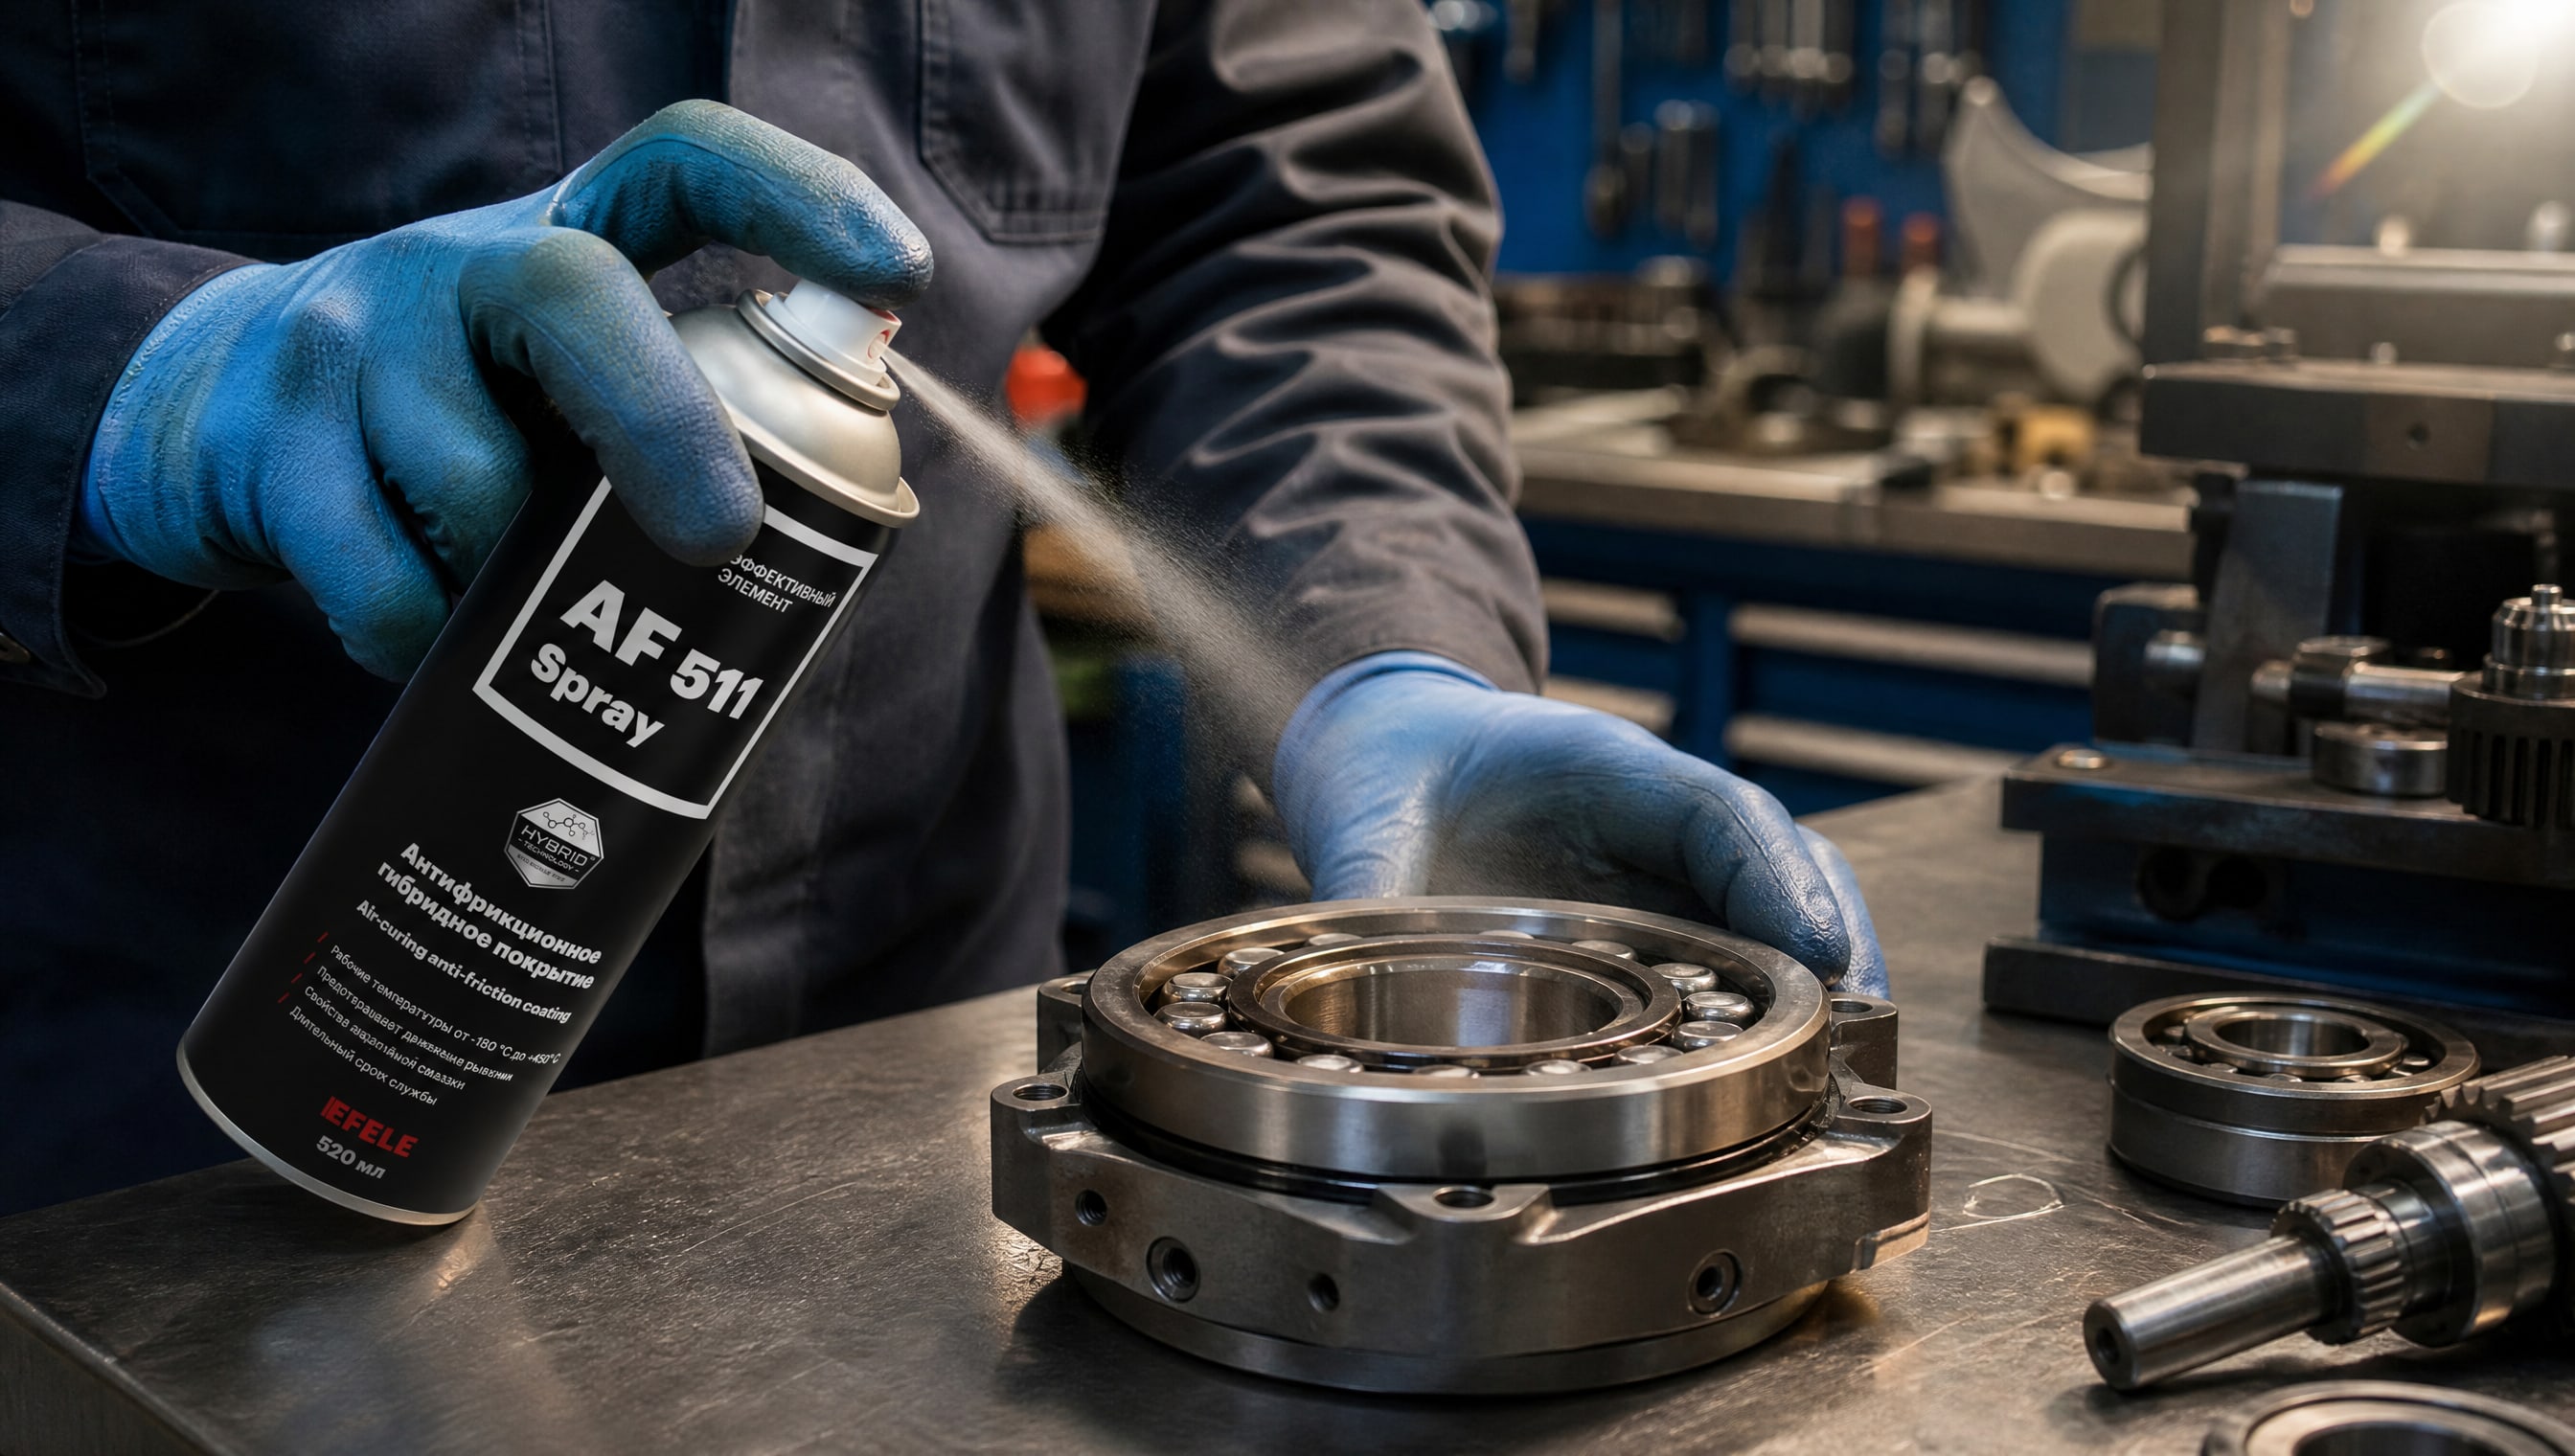
На практике снабженцы часто консультируются с производителем покрытия или узла: указывают температуру, нагрузку, скорость, среду - и получают рекомендацию по типу, толщине и методу нанесения графитового покрытия. Когда жидкая смазка недоступна или вымывается быстро, а в условиях старт-стопных режимов требуется надежная защита от задиров подшипников, применение сухого антифрикционного покрытия становится стандартной практикой. На линиях фасовки, в машиностроении и в ремонтных службах графитовые покрытия давно вошли в повседневный арсенал: они предсказуемны, не требуют переподсмазки, не пачкают рабочее место и легко наносятся методом холодного напыления или кисти. EFELE AF-511 Spray - один из примеров готовых антифрикционных аэрозольных составов на графитовой основе, которые наносятся в два-три слоя прямо перед сборкой узла и обеспечивают защиту в диапазоне температур от -40 до +200 °C в условиях масляной среды и граничного трения при старт-стоп режимах.
Часто задаваемые вопросы
Чем графитовое покрытие отличается от обычной смазки?
Графитовое покрытие - это твердый слой, приклеенный к поверхности, который работает за счет образования микроскопической пленки графита на сопрягаемой поверхности. Смазка - это жидкость или гель, которая растекается и впитывает тепло. Покрытие остается на месте при испарении, вибрации и высокой температуре, а смазка в этих условиях может быть потеряна. Оба варианта защищают от задиров, но способом и сроком действия отличаются.
Подходит ли графитовое покрытие для высокоскоростных подшипников?
Нет, для высокоскоростных узлов (выше 3000–5000 об/мин) графитовые покрытия неэффективны. Они быстро истираются под центробежной силой, и слой становится тоньше за несколько часов работы. Для высоких скоростей берут жидкие масла или синтетические смазки, которые формируют более устойчивую гидродинамическую пленку.
До какой температуры работает графитовое покрытие?
В промышленных условиях графитовые покрытия стабильно работают до 350–400 °C на воздухе. В инертной атмосфере (азот, аргон, вакуум) температурный диапазон может быть расширен до 500–3000 °C в зависимости от типа связующего. Перед выбором покрытия для конкретного узла всегда уточняйте паспорт материала и рабочие условия.
Как долго держится графитовое покрытие?
Ресурс зависит от толщины слоя, нагрузки, скорости и среды. Тонкие покрытия (10–50 мкм) обычно держатся 6–12 месяцев при интенсивной работе. Средние слои (50–200 мкм) могут служить 2–5 лет. Металлографитовые подшипники рассчитаны на весь срок службы оборудования, часто 10+ лет, но они дороже и требуют предварительной проектировки узла.
Может ли графитовое покрытие вредить чистоте помещения?
Нет, если покрытие хорошо высохло и адгезировано к подложке. Свежее влажное покрытие оставляет следы графита на руках и окружающих поверхностях, поэтому его наносят перед сборкой, дают время на высыхание, а потом собирают узел. После сборки графит не попадает в воздух и не пачкает оборудование.
Заключение
Графитовое антифрикционное покрытие - это не замена всем видам смазки, а специализированное решение для узлов скольжения, работающих при высокой температуре, в сухой среде, при ограниченной подаче смазки или в режимах старт-стоп, когда защита от задиров и холодного захвата критична. Механизм работы основан на переносе микрочастиц графита на сопрягаемую поверхность и формировании самостоятельной антифрикционной пленки, которая снижает коэффициент трения до 0,04–0,10 и предотвращает адгезионное схватывание металлов.
Выбор графитового покрытия требует понимания температурного режима узла (до 350–400 °C на воздухе), нагрузки, скорости вращения, окружающей среды и наличия дополнительной смазки. Толщина слоя варьируется от 10 до 500 мкм и подбирается под конкретный узел. При выборе материала и метода нанесения целесообразно проконсультироваться с поставщиком или производителем оборудования, указав рабочие параметры: это гарантирует, что покрытие прослужит отведенный ему ресурс и надежно защитит узел от износа и задиров. Следующий шаг - определить точный диапазон температур и нагрузок вашего оборудования, сопоставить его с рекомендациями производителя покрытия и провести испытание на образце перед массовым применением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.