
Как предотвратить загрязнение продукта смазкой при аварии оборудования
Авария оборудования на пищевом предприятии - это не только остановка производства, но и риск контаминации готового продукта смазочными материалами. Попадание даже микроскопического количества смазки в партию продукции может привести к отзыву товара, потере репутации и санкциям контролирующих органов. Предотвращение загрязнения продукта смазкой требует комплексного подхода: выбора правильного смазочного материала, организации контроля критических точек по методологии HACCP и разработки плана действий при чрезвычайных ситуациях. Статья рассчитана на технических специалистов и закупщиков пищевых производств, которые отвечают за безопасность используемых материалов и готовы снизить риск путем подготовленности и правильного подбора смазок.
Почему пищевой допуск смазки - это не гарантия, а снижение риска
Заблуждение, распространенное среди закупщиков, состоит в том, что смазка с пометкой "пищевая" или допуском NSF H1 полностью решает проблему загрязнения при аварии.
На самом деле этот допуск регулирует только один аспект проблемы: безопасность состава при случайном попадании в продукт в микроскопических количествах.
Стандарт ISO 21469:2006 определяет гигиенические требования к смазкам, которые могут случайно контактировать с пищей при изготовлении и переработке. Ключевое слово - "случайно". Допуск NSF H1 означает, что при попадании в продукт не более 10 ppm (10 mg/kg) смазки токсикологический риск минимален. Однако сам механизм попадания смазки - разрушение уплотнений, перелив в редукторе, аэрозольное распыление при высокотемпературной обработке - HACCP и пищевой допуск не предотвращают. Они только смягчают последствия.
Поэтому выбор H1-смазки - это вторая линия защиты, а первая - конструкция оборудования, герметичность уплотнений, регулярное техническое обслуживание и план действий при обнаружении утечек.
Роль HACCP в управлении рисками загрязнения смазкой
HACCP (Hazard Analysis and Critical Control Points) - это система, которая заранее выявляет и контролирует точки, где может произойти контаминация продукта.
Для смазочных материалов HACCP означает поиск сценариев, при которых смазка попадает в продукт, и установку мер для минимизации вероятности и последствий.
Критические контрольные точки (ККТ) в контексте смазок обычно находятся там, где оборудование работает вблизи продукта или его упаковки:
Редукторы, передачи и муфты в линиях конвейеров - риск перелива масла при перегреве или разрушении корпуса.
Направляющие, карточки перемещения, шпиндели упаковочного оборудования - риск микросочащихся утечек в зону продукта.
Воздушные компрессоры и пневматические цилиндры - риск аэрозольного распыления масла через выпускные клапаны.
Шарнирные соединения, крюки, контакторы на разгрузочных устройствах - при прямом контакте с продуктом используют H3-смазки.
Для каждой ККТ разрабатываются мониторинги: визуальный контроль герметичности, проверка давления в системе, испытание уплотнений при техническом обслуживании. При обнаружении утечки или подозрения на загрязнение срабатывает процедура отзыва партии.
Выбор смазки для каждой ККТ зависит от оценки риска: если вероятность попадания в продукт высока (например, зоны с прямым контактом или вблизи открытого продукта), используют H1 или H3; если риск низок (герметичный редуктор вдали от продукта), может применяться обычная смазка.
Стандарт ISO 21469 и что он проверяет при авариях
ISO 21469:2006 задает гигиенические требования не только к составу, но и к производству и обращению со смазками на протяжении всего жизненного цикла.
Это важно для снижения риска вторичного загрязнения продукта при аварии.
Стандарт проверяет:
Состав: исключение токсичных добавок, ограничение тяжелых металлов, отсутствие вредных микробиологических контаминантов в рецептуре.
Производство: санитарные условия на заводе, контроль источников сырья, проверка на присутствие патогенов и аллергенов.
Упаковка и логистика: герметичность упаковки, условия хранения, отсутствие утечек при транспортировке.
Маркировка и документация: указание пригодности для пищевой промышленности, условий применения, срока годности.
Ежегодный аудит: независимая проверка процесса производства и соответствия требованиям.
Отличие от простого допуска NSF H1 состоит в том, что ISO 21469 - это не только химический анализ, но и система управления рисками на заводе-изготовителе. Это означает, что даже при случайном контакте с продуктом смазка с ISO 21469 меньше вероятнее будет загрязнена микробиологическими агентами, тяжелыми металлами или другими посторонними примесями, которые могли бы обнаружиться при аварии и последующем анализе.
Для практического выбора: если на производстве уже применяется HACCP и требуются документированные подтверждения безопасности, ISO 21469 - предпочтительная опция. Если процесс менее формализован, NSF H1 может быть достаточным, но проверку состава на момент контакта все равно придется проводить.
Различие между H1, H2 и H3: когда что применяется
Категоризация пищевых допусков часто вызывает путаницу.
Вот четкое разделение:
| Категория | Назначение | Вероятность контакта | Пример применения |
|---|---|---|---|
| H1 | Возможный случайный контакт с пищей | Микроскопический контакт при аварии или микросочание | Редукторы линий конвейеров, направляющие упаковочного оборудования |
| H2 | Зоны без контакта с пищей | Контакт исключен конструкцией или расположением | Редукторы, работающие в отдельных помещениях, вспомогательное оборудование |
| H3 | Прямой контакт с продуктом | Неизбежный контакт | Крюки для мяса, разделительные агенты в формовке, контакторы на линиях |
Выбирая смазку для конкретного участка, начните с вопроса: "Есть ли реалистичный путь попадания этой смазки в продукт при нормальной работе или при аварии?" Если путь есть, но вероятность низка - H1. Если пути нет вообще - H2. Если контакт неизбежен и массовый - H3.
Важно: H2 - это НЕ "менее безопасная H1", это просто смазка для зон без риска контакта. Использование H1 везде, где есть пищевое производство, приводит к избыточным затратам и не улучшает безопасность там, где контакт невозможен.
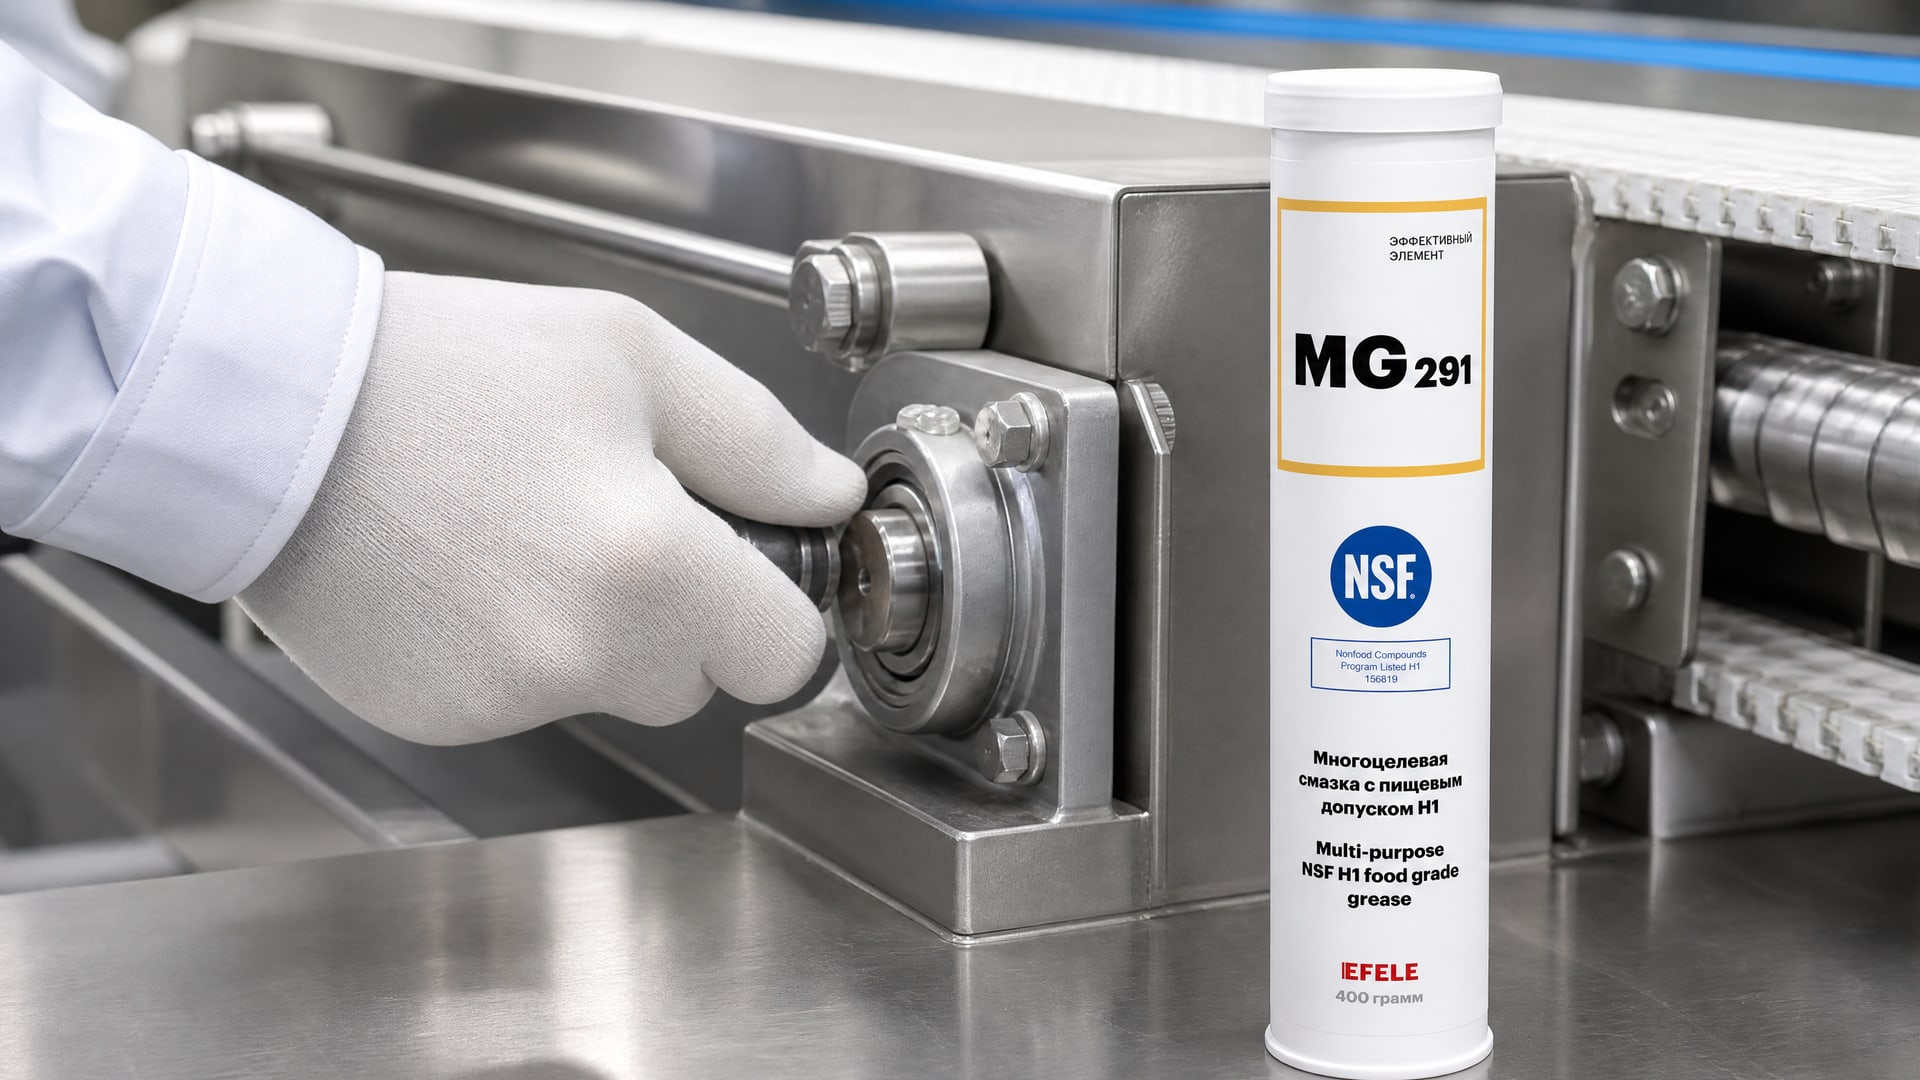
При авариях, когда происходит неожиданное попадание смазки в зону продукта, рациональнее, чтобы уже применялась H1 на рискованных участках. Например, на линиях фасовки и упаковки, где возможны микросочания конвейерного оборудования, работают со смазками, которые при случайном попадании в продукт не вызовут остановку производства и отзыва. Специализированные составы с NSF H1, такие как EFELE MG-291, позволяют технический специалист и снабженец полагаться на предсказуемый результат контакта: минимальный токсикологический риск и возможность проведения анализа продукта вместо немедленного отзыва.
Практические меры для минимизации загрязнения при аварии
Наличие пищевого допуска смазки - лишь одна из составляющих комплексной системы безопасности.
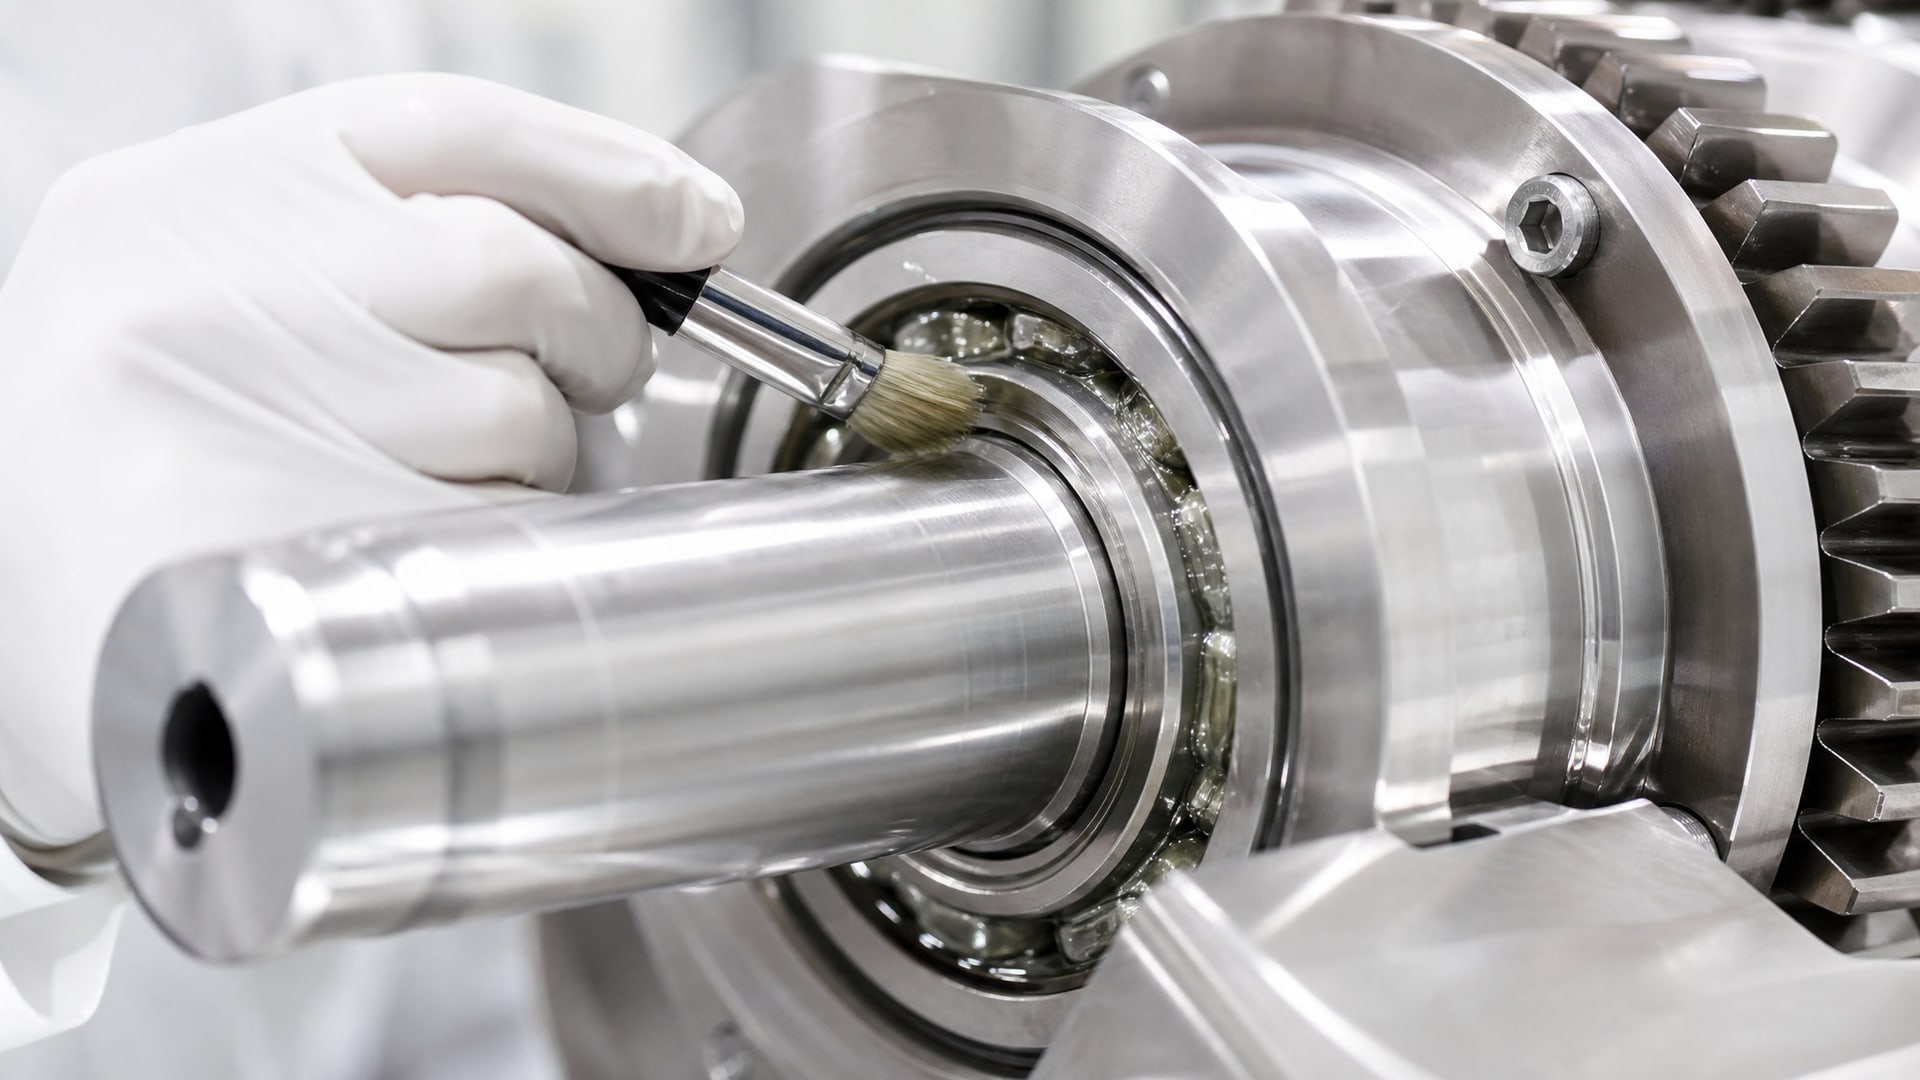
Дополнительные меры включают:
Техническое обслуживание и диагностика: - Проверка герметичности уплотнений редукторов, подшипниковых узлов и гидроцилиндров на этапе планового ТО. - Контроль уровня масла в редукторах и коробках передач - переполнение приводит к выдавливанию масла через сальники. - Проверка давления в пневматических системах; чрезмерное давление может привести к разрыву уплотнения компрессора. - Визуальный осмотр оборудования на предмет видимых утечек и масляных пятен в зонах рядом с продуктом.
Организационные процедуры: - Разработка и документирование плана действий при обнаружении утечки смазки: остановка линии, изоляция оборудования, анализ контаминированной продукции, документирование инцидента. - Назначение ответственного лица, которое проводит осмотр оборудования перед началом смены. - Обучение операторов признакам неисправности (запах, звуки, изменение консистенции продукта).
Конструктивные решения: - Установка защитных кожухов и экранов между смазываемым оборудованием и зоной продукта. - Размещение герметичных редукторов с удалением от открытых линий конвейера. - Использование централизованных систем смазки с дозированной подачей вместо ручного нанесения, что снижает риск перелива.
Документирование и контроль: - Ведение журнала техобслуживания с записями о проверках герметичности, замене уплотнений и фильтров. - Сертификаты ISO 21469 для всех применяемых H1-смазок с указанием партии и даты истечения срока годности. - Проведение регулярных испытаний образцов готовой продукции на присутствие посторонних примесей и углеводородов (по плану HACCP).
Анализ продукта при подозрении на загрязнение смазкой
Если при аварии оборудования произошла видимая утечка смазки или есть подозрение на миграцию масла в продукт, требуется быстрый анализ.
Стандартные методы включают:
Органолептический контроль: визуальный осмотр продукта на наличие масляных капель, изменение цвета или текстуры, запах посторонних веществ.
Люминесценция: под ультрафиолетовым светом минеральное масло часто видно как темное пятно на светлом фоне.
Лабораторный анализ: измерение содержания углеводородов (FTIR-спектроскопия, газовая хроматография). Предел обнаружения обычно составляет 1-5 ppm.
Вязкостная проба: попадание даже небольшого количества масла может изменить вязкость жидкого продукта или консистенцию загустителя.
Если анализ подтвердит наличие смазки выше допустимого предела (10 ppm для H1-смазок), партия подлежит отзыву. Документация этого инцидента - критическая часть HACCP: она помогает выявить, на каком этапе произошел отказ оборудования и как его предотвратить в будущем.
Часто задаваемые вопросы
Чем отличается H1 от обычной смазки с точки зрения риска загрязнения?
H1-смазка содержит только разрешенные компоненты и производится в санитарных условиях, что гарантирует безопасность при случайном попадании в продукт в количестве до 10 ppm. Обычная смазка может содержать токсичные добавки, тяжелые металлы или микробиологические загрязнители, которые сделают продукт непригодным даже при микроскопическом контакте. Однако H1 не предотвращает саму утечку - она только минимизирует последствия при контакте.
Нужна ли H1-смазка, если оборудование герметично и вероятность контакта минимальна?
Нет. Если конструкция оборудования исключает реалистичный путь попадания смазки в продукт (например, герметичный редуктор, удаленный от открытой линии), можно применять H2-смазку, что снижает затраты. H1 требуется только на рискованных участках: вблизи открытого продукта, на линиях упаковки, при вероятности микросочания через уплотнения.
Что означает 10 ppm в контексте NSF H1?
10 ppm (10 mg/kg) - это максимальное допустимое количество смазки, которое при случайном контакте не вызывает токсикологического риска. Это микроскопическое количество, обнаруживаемое лабораторным анализом. При видимой утечке масла в продукт содержание смазки будет значительно выше этого порога, и партия подлежит отзыву.
Как часто нужно проверять герметичность оборудования, чтобы избежать аварийного загрязнения?
Периодичность проверок зависит от интенсивности работы оборудования, возраста и типа уплотнений. Минимум - ежемесячный визуальный осмотр на предмет видимых утечек. Для критических участков (редукторы, пневмоцилиндры) рекомендуется проверка герметичности в составе планового техническое обслуживание каждые 250-500 часов работы или согласно регламенту производителя оборудования.
Может ли HACCP полностью исключить риск загрязнения смазкой при аварии?
Нет. HACCP - это система управления рисками, которая выявляет критические точки и устанавливает меры контроля, но она не может предотвратить неожиданный отказ оборудования (например, разрыв уплотнения из-за усталости материала). HACCP может только снизить вероятность и подготовить систему к быстрому реагированию при инциденте: отзыв партии, анализ продукта, документирование происшедшего и коррективные действия.
Заключение
Предотвращение загрязнения пищевого продукта смазкой при аварии оборудования требует интегрированного подхода, где ни один из компонентов не может работать в изоляции. Выбор смазки с допуском NSF H1 или сертификацией ISO 21469 - это не решение проблемы, а средство снижения ее последствий. Главная роль принадлежит техническому обслуживанию, диагностике герметичности, контролю критических точек согласно HACCP и готовности к быстрому реагированию при обнаружении утечки.
Практический следующий шаг для закупщика и технического специалиста: проведите анализ рисков на каждом участке пищевого производства, определите ККТ, где возможен контакт смазки с продуктом, и установите требования к категории допуска (H1, H2 или H3) для каждой позиции оборудования. Затем согласуйте выбор смазок с HACCP-планом, обучите персонал процедурам мониторинга и реагирования, и включите проверку герметичности в регламент технического обслуживания. Такой систематический подход - основа доверия к безопасности продукции и защиты репутации предприятия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение и пришлёт образец.
Читайте также

Смазка для беговой дорожки: узнайте, как выбрать, нанести и защитить тренажер от износа для долгой и бесперебойной работы.

Выбор СОЖ для алюминия критичен для качества обработки. Узнайте, как избежать пятен и прижогов, правильно подобрав состав и поддерживая эмульсию.

Сломался ключ в замке, что делать: пошаговый алгоритм извлечения обломка и спасение замерзшего механизма без вызова слесаря.

Узнайте, как правильно выбрать и нанести смазку подшипника ролика ГРМ, чтобы восстановить его работоспособность и продлить срок службы.